
Drukarki 3D zasilane granulatem 12-48mm.




| Parametr | Jednostka / typ | E3D-1S 12 | E3D-1S 16 | E3D-1S 20 | E3D-1S 25 | E3D-1S 32 | E3D1S 48 | E3D-1S 60 |
|---|---|---|---|---|---|---|---|---|
| Geometria i konstrukcja | ||||||||
| Średnica ślimaków | mm | 12 | 16 | 20 | 25 | 32 | 45 | 60 |
| L/D | - | 24 - 32 | 24 - 32 | 24 - 32 | 24 - 32 | 24 - 32 | 24 - 32 | 24 - 28 |
| Segmentowa konstrukcja ślimaków | Tak/Nie | Nie | ||||||
| Rowkowana strefa karmienia | Nie / Opcja | Nie | Nie | Nie | Opcja | Opcja | Opcja | Opcja |
| Porty odgazowania | Nie / Opcja | Nie | Nie | Nie | Opcja | Opcja | Opcja | Opcja |
| Napęd i parametry mechaniczne | ||||||||
| Maksymalny dostępny moment obrotowy | Nm | 30 | 65 | 100 | 260 | 400 | 1700 | 3800 |
| Maksymalna prędkość obrotowa ślimaka | obr/min | 240 | 220 | 220 | 200 | 180 | 120 | 100 |
| Moc napędu — maksymalna zainstalowana | kW | 0,75 | 1,5 | 3 | 5,5 | 7,5 | 22 | 40 |
| Dokładność pomiaru momentu | % / rozdzielczość | ± 3 / Rozdzielczość 0,2 | ||||||
| Pomiar obciążenia napędu | Tak/Nie | Tak | ||||||
| Temperatura i chłodzenie | ||||||||
| Maks. temperatura pracy — stal azotowana | ℃ | 400 | ||||||
| Maks. temperatura pracy — stal kwasoodporna | ℃ | 270 | ||||||
| System chłodzenia cylindra — niezależny dla każdej strefy | Tak/Nie | Tak | ||||||
| System chłodzenia strefy karmienia — wodny ciśnieniowy z własną chłodnicą i pompą | Tak/Nie | Tak | ||||||
| Agregat grzewczo-chłodzący ciśnieniowy w obiegu zamkniętym (zasyp) | Standard / Opcja | Opcja | ||||||
| Strefy grzewczo-chłodzące | liczba | 4-8 | ||||||
| Dokładność pomiaru temperatury | ℃ | ± 0,3 w zakresie 20-400 ℃ | ||||||
| Rozdzielczość pomiaru temperatury | ℃ | 0,1 w zakresie 20-400 ℃ | ||||||
| Regulacja temperatury / stabilizacja | opis | Wielostrefowy PID sterujący mocą grzania i chłodzenia | ||||||
| Medium chłodzące cylindra | opis | Powietrze | ||||||
| Pomiary i monitoring procesu | ||||||||
| Pomiar i regulacja temperatury dla każdej strefy cylindra i głowicy | Tak/Nie | Tak | ||||||
| Pomiar momentu obrotowego ślimaków | Tak/Nie | Tak | ||||||
| Pomiar ciśnienia i temperatury materiału | Tak/Nie | Tak | ||||||
| Pomiar zużywanej energii elektrycznej | Standard / Opcja | Opcja | ||||||
| Zapis i archiwizacja receptur | Tak/Nie | Tak | ||||||
| System pomiarów o wysokiej precyzji i niskim czasie konwersji | Standard / Opcja | Opcja | ||||||
| Sterowanie i komunikacja | ||||||||
| Sterownik PLC czasu rzeczywistego | Tak/Nie | Tak | ||||||
| Ethernet | Tak/Nie | Tak | ||||||
| Wi-Fi i sterowanie z tabletu / zdalne sterowanie | Standard / Opcja | Opcja | ||||||
| Zdalny nadzór i diagnoza serwisowa | Standard / Opcja | Opcja | ||||||
| Sterowanie — opis systemu | opis | Procesor PLC czasu rzeczywistego pracujący w architekturze rozproszonej, wyposażony w ekran dotykowy | ||||||
| Zabezpieczenia | opis | Wszystkie wymagane obowiązującymi dyrektywami | ||||||
| Wyposażenie opcjonalne | ||||||||
| Serwer OPC UA | Standard / Opcja | Opcja | ||||||
| Wbudowany serwer WWW | Standard / Opcja | Opcja | ||||||
| LMS — Logistics Management System | Standard / Opcja | Opcja | ||||||
| PMS — Power Management System | Standard / Opcja | Opcja | ||||||
| DMS — Dosing Management System | Standard / Opcja | Opcja | ||||||
| Dozowniki grawimetryczne oraz wolumetryczne | Standard / Opcja | Opcja | ||||||
| System odgazowania / odgazowanie cylindra | Standard / Opcja | Opcja | ||||||
| Dozowanie płynów do zasypu — pompy perystaltyczne | Standard / Opcja | Opcja | ||||||
| Dozowanie płynów do cylindra pod wysokim ciśnieniem — pompy zębate | Standard / Opcja | Opcja | ||||||
| Dozowanie gazów do cylindra pod ciśnieniem / w stanie nadkrytycznym | Standard / Opcja | Opcja | ||||||
* Wartości momentu obrotowego, maksymalnej prędkości obrotowej ślimaka oraz mocy napędu przedstawiają graniczne parametry platformy konstrukcyjnej. W zależności od konfiguracji, przeznaczenia maszyny i punktu pracy parametry te nie muszą występować jednocześnie. Moc napędu w wykonaniu ofertowym może być niższa od wartości maksymalnej podanej w tabeli zwłaszca w celu obnizenia masy głowicy drukarki 3d.


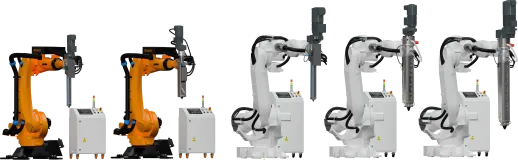
Druk 3D za pomocą lekkich wytłaczarek zasilanych granulatem zapewnia szereg korzyści. Umożliwia osiągniecie bardzo wysokich wydajności od 1kg/h do 120 kg/h w zależności do zastosowanej głowicy do druku 3D, zmniejsza koszty materiałów i oferuje dostęp do nowych rodzajów polimerów, które nie występują w formacie filamentu lub nie powinny być wielokrotnie przetwarzane.
Korzyści te są oferowane przez nową gamę głowic do druku 3D przeznaczonych do zastosowania w zrobotyzowanych drukach 3D. Dzięki naszym rozwiązaniom technicznym klienci osiągają większe prędkości drukowania i większe rozmiary wydruków. Ze względu na profesjonalna budowę naszych głowic do druku 3D zapewniają one doskonałe parametry uplastycznienia polimerów, transport i budowę ciśnienia oraz bardzo dobre mieszanie rozprowadzjące i homogenizacje wytłaczanego stopu. Są to kluczowy czynnik które mają decydujący wpływ na jakość i właściwości mechaniczne drukowanego prototypu technologią FDM [Fused Deposition Modeling]. Połączenie głowic do druku 3D zasilanych granulatem w połączeniu z wieloosiowymi robotami przemysłowymi takich firm jak ABB, Kuka, Fanuc jest zwykle wykorzystywane do drukowania na dużą skalę, np. mebli, łodzi, i sprawia, że wytwarzanie tych obiektów jest bardziej ekonomiczne ze względu na niższe koszty materiałów i szybsze czasy drukowania.
Dodatkowo klienci mogą w ograniczonym tworzyć własne niestandardowe kompozyty i mieszanki materiałów poprzez łączenie różnych granulek. Dzięki łatwemu dodawaniu różnych barwników, dodatków i włókien wzmacniających do mieszanki, klienci mogą tworzyć niestandardowe kompozytowe tworzywa sztuczne. Tworzenie w profesjonalny sposób własnych mieszanek i kompozytów wymaga posiadania profesjonalnej linii do granulacji wyposażonej w wytłaczarkę dwuślimakową wraz z odpowiednimi urządzeniami koniecznymi do prowadzenia procesu. W związku z tym drukowanie 3D za pomocą głowic zasilanych granulatem nie tylko zapewnia wydajność i korzyści finansowe, ale technologia ta zapewnia również korzyści dla środowiska.
Elastyczność i wszechstronność robotów przemysłowych sprawia, że są one idealnym komponentem do realizacji zautomatyzowanych metod wytwarzania przyrostowego dzięki swojej powtarzalności i dokładności.
Dzięki połączeniu narzędzi do automatyzacji, wytłaczarek i oprogramowania specyficznego dla aplikacji, w coraz większym stopniu można zaspokoić potrzeby przemysłowej produkcji addytywnej. Zapotrzebowanie na nietypowe elementy wytwarzane ad hoc oraz szybsze, mocniejsze i tańsze podejście do produkcji trwa. To ekscytujący czas dla nowoczesnej produkcji, ponieważ bardzo małe lub bardzo duże komponenty i części mogą być produkowane w zgodzie z gospodarką „na żądanie”, z korzyściami takimi jak obniżony koszt prototypowania. Tym samym obniżony zostaje koszt wejścia produktu na rynek w porównaniu z tradycyjnymi metodami ubytkowymi. Integralność produktu, konsolidacja większych zespołów i wiele kombinacji materiałów mogą być osiągnięte, poszerzając zakres możliwości produkcji.
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook