
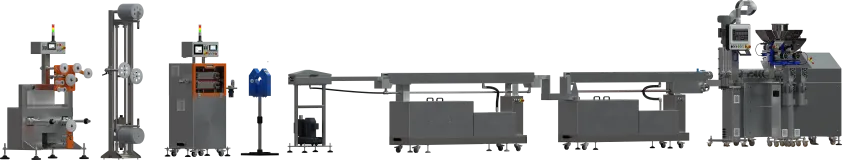
Linia do produkcji filamentu kompozytowego z wytłaczarką dwuślimakową fi 2x24mm.



| Parametr | Wartość / wykonanie |
|---|---|
| Średnica ślimaków | 2 × 24 mm |
| L/D | 40–48 zależnie od konfiguracji |
| Konstrukcja ślimaków | Segmentowa; konfiguracja elementów dobierana do materiału i procesu |
| Wariant konstrukcyjny | Wykonanie modułowe lub niemodułowe zależnie od konfiguracji LE-2CC |
| Konstrukcja cylindra | Dzielony w poziomie |
| Górna część cylindra | Otwierana; dostęp do układu uplastyczniającego bez demontażu dozowników |
| Dolna część cylindra | Uchylana |
| Powierzchnie robocze cylindra | Wymienne wkładki |
| Porty procesowe | Górne i boczne; konfiguracja dobierana do dozowania, odgazowania i pomiarów |
| Parametr | Wartość / wykonanie |
|---|---|
| Praca współbieżna | Tak |
| Praca przeciwbieżna | Tak, w odpowiedniej konfiguracji przekładni i ślimaków |
| Przekładnia przełączalna współbieżna / przeciwbieżna | Dostępna zależnie od konfiguracji; zmiana trybu z systemu sterowania |
| Zestaw ślimaków przeciwbieżnych | Opcjonalnie |
| Moment obrotowy na ślimak – nominalny | Do 100 Nm |
| Moment obrotowy na ślimak – maksymalny | Do 130 Nm |
| Moc napędu – nominalna | 22 kW |
| Moc napędu – maksymalna | 26,4 kW |
| Maksymalna prędkość ślimaków | Konfiguracje do 600–1200 obr./min zależnie od wykonania napędu i przekładni |
| Gęstość momentu obrotowego – nominalna | 14 Nm/cm³ |
| Gęstość momentu obrotowego – maksymalna | 18 Nm/cm³ |
| Pomiar obciążenia napędu | Tak |
| Pomiar momentu obrotowego ślimaków | Tak |
| Pomiar siły osiowej działającej na ślimaki | Tak; wartość mierzona w N |
| Parametr | Wartość / wykonanie |
|---|---|
| Strefy grzewczo-chłodzące | 8–12 zależnie od konfiguracji |
| Regulacja temperatury | Niezależna dla poszczególnych stref; wielostrefowa regulacja PID grzania i chłodzenia |
| Maksymalna temperatura pracy – wykonanie azotowane | 400°C |
| Maksymalna temperatura pracy – wykonanie kwasoodporne | 270°C |
| Inne materiały wykonania | Temperatura pracy zależna od zastosowanego materiału części procesowych |
| Chłodzenie cylindra | Niezależne dla poszczególnych stref |
| Medium chłodzące | Woda lub powietrze zależnie od konfiguracji |
| Chłodzenie strefy karmienia | Wodne, ciśnieniowe, z własną pompą i chłodnicą |
| Agregat grzewczo-chłodzący strefy karmienia | Opcjonalnie; układ w obiegu zamkniętym |
| Dokładność pomiaru temperatury | ±0,3°C w zakresie 20–400°C |
| Rozdzielczość pomiaru temperatury | 0,1°C w zakresie 20–400°C |
| Parametr | Wartość / wykonanie |
|---|---|
| Pomiar i regulacja temperatury cylindra | Dla poszczególnych stref |
| Pomiar i regulacja temperatury głowicy | Tak |
| Pomiar momentu obrotowego ślimaków | Tak |
| Pomiar siły osiowej | Tak |
| Pomiar ciśnienia materiału | Tak |
| Pomiar temperatury materiału | Tak |
| Dodatkowe pomiary ciśnienia i temperatury stopu | Możliwe w wybranych strefach zależnie od konfiguracji portów procesowych |
| Pomiar zużycia energii elektrycznej | Opcjonalnie |
| Parametr | Wartość / wykonanie |
|---|---|
| Dozowniki grawimetryczne | Opcjonalnie; integracja z systemem sterowania |
| Dozowniki wolumetryczne | Opcjonalnie; integracja z systemem sterowania |
| Dozowanie granulatów | Przez zasyp główny lub dodatkowe punkty dozowania zależnie od konfiguracji |
| Dozowanie proszków i napełniaczy | Możliwe z wykorzystaniem odpowiednio dobranych dozowników i podajników bocznych |
| Podajniki boczne | Opcjonalnie; położenie dobierane do konfiguracji ślimaków i przebiegu procesu |
| Dozowanie cieczy do strefy zasypowej | Opcjonalnie, między innymi z wykorzystaniem pomp perystaltycznych |
| Dozowanie cieczy do cylindra pod ciśnieniem | Opcjonalnie, między innymi z wykorzystaniem pomp zębatych |
| Dozowanie gazów | Opcjonalnie |
| Dozowanie gazów pod ciśnieniem lub w stanie nadkrytycznym | Opcjonalnie |
| Odgazowanie | Opcjonalnie; położenie i konfiguracja strefy dobierane do procesu |
| Wkładki cylindra i ślimaki odporne na korozję lub zużycie | Opcjonalnie |
| Wkładki cylindra wykonane w technologii HIP | Opcjonalnie |
| Inne wykonania materiałowe części procesowych | Opcjonalnie, zależnie od ścieralności, korozyjności i temperatury przetwarzanego materiału |
| Parametr | Wartość / wykonanie |
|---|---|
| Objętość geometryczna | 10 cm³/obr. |
| Geometryczny strumień stopu | 3 dm³/h przy 5 obr./min; 36 dm³/h przy 60 obr./min |
| Lepkość | 40 000 Pa·s |
| Temperatura robocza | 400°C |
| Temperatura czyszczenia | 450°C |
| Ciśnienie wylotowe | 40 MPa |
| Ciśnienie różnicowe | 25 MPa |
| Napęd | 1,1 kW, sterowanie falownikiem |
| Pomiar ciśnienia | Przed i za pompą |
| Regulacja temperatury | 3 strefy, regulacja PID, 3 punkty pomiaru temperatury |
| Chłodzenie sprzęgła i łożyskowania | Powietrzne |
| Funkcja procesowa | Stabilizacja strumienia i ciśnienia stopu przed głowicą oraz ograniczenie wpływu zmian procesu upstream na warunki formowania filamentu |
| Integracja z linią | Procesowa, elektryczna i programowa; P-36 pozostaje niezależnym urządzeniem mechanicznym |
| Konstrukcja | Niezależne urządzenie wolnostojące na własnej podstawie |
| Praca LE-2CC bez P-36 | Możliwa po odłączeniu pompy od ciągu procesowego |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 1,75 mm i 2,85 mm |
| Konstrukcja | Głowica prosta z rozdzielaczem strumienia |
| Temperatura pracy | Do 400°C w wykonaniu azotowanym; do 270°C w wykonaniu kwasoodpornym |
| Regulacja temperatury | Niezależna |
| Pomiar ciśnienia stopu | Tak |
| Zabezpieczenie nadciśnieniowe | Membranowy bezpiecznik ciśnieniowy, przyłącze 1/2 UNF |
| Zamknięcie | Klinowe |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna | 3000 mm w konfiguracji standardowej; inne długości zależnie od wymagań procesu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Funkcja procesowa | Pierwszy stopień kontrolowanego chłodzenia filamentu; możliwość pracy jako wanna temperowana lub chłodząca zależnie od procesu |
| Standardowy zakres temperatury | 40–80°C przy pracy jako wanna temperowana |
| Regulacja odległości od głowicy | 0–200 mm |
| Mechanizm regulacji położenia | Prowadnice liniowe, precyzyjny mechanizm regulacyjny |
| Układ termiczny | Grzanie elektryczne i wymiennik ciepła |
| Obieg wody | Pompa obiegowa z regulacją falownikiem; przepływ dobierany tak, aby zapewnić wymianę ciepła bez destabilizacji toru filamentu |
| Uzupełnianie wody | Automatyczne |
| Filtracja | Filtr tkaninowy |
| Parametr | Wartość / wykonanie |
|---|---|
| Wkładka wejściowa | Wymienna; średnica dobierana do materiału i procesu |
| Regulacja położenia | Osie X/Y |
| Podciśnienie | Wytwarzane z wykorzystaniem sprężonego powietrza |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba kolejnych wanien | 1 w konfiguracji standardowej; dodatkowe wanny zależnie od materiału, receptury, średnicy filamentu i wymaganego punktu pracy |
| Długość czynna pojedynczej wanny | 3000 mm w konfiguracji standardowej; inne długości zależnie od projektu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Odległość pomiędzy wannami | Regulowana; standardowo możliwy dobór w zakresie około 300–2000 mm |
| Regulacja temperatury | Aktywna |
| Obieg wody | Pompa obiegowa z regulacją falownikiem i wymiennik ciepła |
| Wyrównywanie poziomu wody | Pomiędzy pierwszą i drugą wanną w konfiguracji standardowej |
| Uzupełnianie wody | Opcjonalnie automatyczne |
| Mechaniczne usuwanie wody | Podwójne zgarniacze |
| Osuszanie | Oddzielny osuszacz powietrzny z wentylatorem |
| Standardowa konfiguracja chłodzenia | Wanna temperowana + wanna zimna |
| Alternatywne konfiguracje chłodzenia | Dobierane do procesu, np. wanna zimna + wanna zimna, dodatkowa strefa wodna lub większa długość czynna chłodzenia |
| Dobór układu chłodzenia | Liczba i długość wanien, temperatury wody oraz odległości pomiędzy strefami dobierane do receptury, właściwości materiału, średnicy filamentu, temperatury stopu, strumienia masowego i wymaganej prędkości procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowy system pomiarowy | Laser dwuosiowy |
| Typowa rozdzielczość wskazania systemu laserowego | 0,001 mm |
| Pomiar trzyosiowy | Opcjonalnie |
| EdgeMetric 360 | Opcjonalnie zamiast standardowego lasera lub jako dodatkowy system pomiarowy |
| Liczba punktów pomiarowych | 1 standardowo; 2 zależnie od konfiguracji |
| Automatyczna regulacja średnicy | Korekta prędkości odciągu na podstawie pomiaru; funkcja włączana i wyłączana |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna gąsienic | 400 mm |
| Szerokość gąsienic | 70 mm |
| Maksymalna prędkość mechaniczna | 150 m/min |
| Prędkość technologiczna | Zależna od receptury, właściwości materiału, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia |
| Napęd | 2 × 0,55 kW, sterowanie falownikami |
| Zakres szczeliny gąsienic | 0–70 mm |
| Rozdzielczość odczytu położenia szczeliny | 0,01 mm |
| Regulacja szczeliny | Elektryczna z poziomu panelu operatorskiego |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Pojemność | 38 m standardowo; do 150 m zależnie od konfiguracji |
| Średnica rolek | 200 mm |
| Stabilizacja naciągu | Grawitacyjna, przez masę ruchomego dolnego zespołu rolek i przełożenie układu |
| Pomiar położenia dolnego zespołu | Enkoder liniowy; rozdzielczość odczytu 0,2 mm |
| Sterowanie prędkością nawijarki | Na podstawie położenia dolnego zespołu rolek |
| Pomiar siły naciągu | Czujnik siły z elementem tensometrycznym; rozdzielczość odczytu 0,1 N |
| Funkcja procesowa | Kompensacja zmian pomiędzy odciągiem i nawijarką, stabilizacja naciągu oraz zwiększenie czasu przebywania filamentu przed nawijaniem |
| Dobór pojemności | Zależnie od prędkości linii, wymaganego czasu buforowania i warunków stabilizacji produktu przed nawijaniem |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba wrzecion | 2 |
| Maksymalna prędkość mechaniczna nawijania | 150 m/min |
| Zmiana szpuli | Ręczna, bez zatrzymywania ekstruzji i odciągu |
| Maksymalna średnica szpuli | Ø400 mm standardowo; do około Ø600 mm w wykonaniu specjalnym |
| Maksymalna szerokość szpuli | 300 mm standardowo; do około 500 mm w wykonaniu specjalnym |
| Maksymalna masa szpuli | Około 20 kg w wykonaniu standardowym |
| Układacz filamentu | Mechaniczny Uhing, krokowy lub serwo zależnie od konfiguracji |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Architektura sterowania | Rozproszona, z centralnym sterowaniem i nadzorem procesu |
| Sterownik główny | PLC czasu rzeczywistego |
| Lokalne punkty operatorskie | Odciąg i nawijarka z własnymi sterownikami PLC i ekranami HMI |
| Dodatkowe panele HMI | Opcjonalnie, liczba i lokalizacja według konfiguracji linii |
| Receptury | Zapis i przywoływanie wartości zadanych procesu |
| Rejestracja danych procesowych | CSV na pamięci USB |
| Interwał rejestracji | Od 1 s; możliwy dłuższy interwał |
| Ethernet | Standardowo |
| OPC UA | Obsługa wbudowana w platformę sterowania; konfiguracja i integracja opcjonalnie |
| Wi-Fi i tablet | Opcjonalnie |
| Zdalny nadzór i sterowanie | Opcjonalnie, zależnie od konfiguracji systemu |
| LMS – Logistics Management System | Opcjonalnie |
| PMS – Power Management System | Opcjonalnie |
| DMS – Dosing Management System | Opcjonalnie |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 1,75 mm i 2,85 mm |
| Przygotowanie formulacji | Możliwe bezpośrednio w ciągu technologicznym z wykorzystaniem segmentowych ślimaków, wieloskładnikowego dozowania i opcjonalnego odgazowania |
| Direct extrusion | Możliwość połączenia compoundingu i formowania filamentu bez pośredniego granulowania, jeżeli pozwalają na to właściwości materiału i wymagania procesu |
| Praca bez pompy stopu | Możliwa; zastosowanie P-36 dobierane do wymagań dotyczących stabilności strumienia i ciśnienia stopu przed głowicą |
| Standardowa konfiguracja chłodzenia | 2 niezależne strefy wodne po około 3000 mm |
| Rozbudowa układu chłodzenia | Możliwość zmiany liczby i długości wanien oraz odległości pomiędzy kolejnymi strefami chłodzenia |
| Dobór chłodzenia do formulacji | Konfiguracja dobierana do właściwości cieplnych i reologicznych materiału, średnicy filamentu, temperatury stopu i strumienia masowego |
| Konfiguracja magazynu | Około 38 m standardowo; do około 150 m zależnie od konfiguracji |
| Maksymalna prędkość mechaniczna downstreamu | 150 m/min |
| Prędkość technologiczna produkcji | Zależna od materiału, receptury, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia i odbioru |
| Wydajność technologiczna gotowego filamentu | Wynika z bilansu całego procesu i nie jest utożsamiana wyłącznie z możliwościami wytłaczarki ani maksymalną prędkością mechaniczną downstreamu |
| Dobór konfiguracji procesu | Dozowanie, konfiguracja ślimaków, compounding, odgazowanie, stabilizacja strumienia stopu, formowanie, chłodzenie, pomiar, odciąg, magazynowanie i nawijanie dobierane jako współpracujący układ technologiczny |
| Przeznaczenie procesowe | Rozwój formulacji, compounding, badania procesowe, rozwój materiałów, scale-up oraz wytwarzanie filamentów specjalistycznych |
Linia z wytłaczarką dwuślimakową LE-2CC 2×24 mm łączy przygotowanie materiału i wytwarzanie filamentu w jednym stanowisku procesowym. Poszczególne składniki receptury mogą być dozowane, uplastyczniane, mieszane, homogenizowane i w razie potrzeby odgazowywane, a następnie przygotowany stop jest kierowany do układu formowania filamentu.
LE-2CC pełni w tej konfiguracji jednocześnie funkcję układu do compoundingu oraz wytłaczarki do filamentu. Najważniejszą cechą linii nie jest jednak samo zastosowanie dwóch ślimaków, lecz możliwość kontrolowania historii materiału od momentu dozowania składników aż do pomiaru geometrii gotowego produktu.
Pozwala to analizować zależności pomiędzy składem formulacji, konfiguracją ślimaków, warunkami compoundingu, właściwościami stopu, formowaniem, chłodzeniem i stabilnością wymiarową filamentu w ramach jednego ciągu technologicznego.
Sercem linii jest laboratoryjna wytłaczarka dwuślimakowa LE-2CC 2×24 mm. Segmentowa konstrukcja ślimaków umożliwia dobór elementów transportujących, mieszających i ugniatających odpowiednio do właściwości materiału i celu prowadzonego procesu.
Zmiana rodzaju, geometrii i położenia segmentów wpływa między innymi na transport materiału, stopień wypełnienia układu, intensywność ścinania, mieszanie dystrybucyjne i dyspersyjne, czas przebywania oraz warunki odgazowania.
Konfiguracja ślimaków jest więc jednym z parametrów technologii, podobnie jak profil temperatury, prędkość obrotowa, sposób dozowania oraz miejsce wprowadzania poszczególnych składników.
Przekładnia LE-2CC umożliwia pracę ze ślimakami współbieżnymi lub przeciwbieżnymi. Kierunek pracy oraz odpowiedni zestaw ślimaków dobiera się do zadania procesowego, ponieważ oba układy tworzą odmienne warunki transportu, mieszania i budowania ciśnienia.
Nie należy traktować jednego z tych trybów jako rozwiązania uniwersalnie lepszego. O właściwym wyborze decydują materiał, receptura, geometria ślimaków, wymagany mechanizm mieszania oraz cel prowadzonych badań.
Cylinder jest dzielony w poziomie. Górna część może zostać otwarta, a dolna uchylona, co zapewnia bezpośredni dostęp do ślimaków i powierzchni roboczych układu procesowego.
W pracach R&D ułatwia to czyszczenie, zmianę konfiguracji ślimaków oraz kontrolę stanu materiału po zatrzymaniu próby. Możliwe jest dzięki temu ocenianie zachowania formulacji w wybranych obszarach uplastyczniania, mieszania i transportu.
Wymienne wkładki cylindra pozwalają również dostosować powierzchnie robocze do wymagań materiałów o różnej ścieralności i odporności chemicznej.
W formulacji wieloskładnikowej znaczenie ma nie tylko ilość składnika, lecz również miejsce jego wprowadzenia do procesu. LE-2CC może współpracować z dozownikami grawimetrycznymi i wolumetrycznymi oraz z podajnikami bocznymi umieszczanymi w wybranych strefach cylindra.
Polimer bazowy może być wprowadzany przez główny zasyp, natomiast wybrane dodatki, proszki, napełniacze lub włókna mogą być podawane w dalszej części układu, po częściowym albo całkowitym uplastycznieniu osnowy.
Takie rozdzielenie punktów dozowania pozwala kształtować historię cieplno-mechaniczną poszczególnych składników. Może mieć znaczenie dla stopnia dyspersji napełniacza, zachowania długości włókien, czasu ekspozycji dodatku na temperaturę oraz obciążenia układu uplastyczniającego.
Zależnie od konfiguracji możliwe jest również dozowanie cieczy i gazów do wybranych stref procesu.
LE-2CC może zostać wyposażona w układ odgazowania dostosowany do właściwości przetwarzanego materiału. Usuwanie gazów i składników lotnych może być istotne przy formulacjach zawierających wilgoć resztkową, powietrze uwięzione w mieszaninie albo substancje lotne uwalniane podczas przetwarzania.
Skuteczność odgazowania zależy od stopnia wypełnienia ślimaków, lokalnego ciśnienia, temperatury, czasu przebywania materiału oraz konfiguracji elementów ślimakowych.
Odgazowanie nie powinno być traktowane jako automatyczny zamiennik prawidłowego przygotowania materiału. Jeżeli dany polimer wymaga suszenia przed przetwarzaniem, warunek ten nadal powinien być uwzględniony w technologii.
W pracach nad nową formulacją same wartości zadane temperatury i prędkości ślimaków nie opisują w pełni rzeczywistego stanu procesu. Dwie receptury prowadzone przy tych samych nastawach mogą powodować inne obciążenie mechaniczne, ciśnienie, temperaturę materiału oraz charakter przepływu.
LE-2CC umożliwia monitorowanie między innymi temperatury stref, temperatury i ciśnienia materiału, momentu obrotowego oraz siły osiowej działającej na układ ślimakowy. Punkty pomiarowe mogą być rozmieszczane odpowiednio do konfiguracji części procesowej.
Dzięki temu wpływ zmian receptury można analizować nie tylko na podstawie wyglądu końcowego filamentu, lecz również poprzez odpowiedź samego układu uplastyczniającego.
Opracowanie formulacji wymaga możliwości odtworzenia warunków procesu. System sterowania pozwala zapisywać wartości zadane jako receptury, dzięki czemu kolejne warianty materiałowe mogą być prowadzone w kontrolowanych i porównywalnych warunkach.
Dane procesowe mogą być następnie zestawiane z wynikami pomiarów filamentu oraz dalszych badań materiałowych. Pozwala to analizować zależność pomiędzy składem formulacji, parametrami compoundingu i właściwościami produktu końcowego.
Pomiędzy LE-2CC i głowicą filamentową może pracować niezależna pompa stopu P-36. Jest ona oddzielnym urządzeniem zintegrowanym z linią procesowo, elektrycznie i programowo.
Jej zadaniem jest stabilizowanie podawania przygotowanego stopu do głowicy oraz ograniczanie wpływu zmian występujących w części upstream na warunki formowania filamentu.
Nie oznacza to, że wytłaczarka dwuślimakowa z definicji generuje większe pulsacje niż jednoślimakowa. Charakter zmian przepływu zależy między innymi od konfiguracji ślimaków, sposobu dozowania, stopnia wypełnienia, właściwości materiału oraz oporów dalszej części toru procesowego.
LE-2CC może pracować również bez P-36. Pompa jest dodatkowym elementem wybieranym wtedy, gdy uzasadniają to wymagania dotyczące stabilności strumienia i geometrii produktu.
Zastosowanie P-36 pozwala częściowo rozdzielić dwa zadania procesowe. LE-2CC może być konfigurowana przede wszystkim pod kątem dozowania, transportu, mieszania, homogenizacji i odgazowania, natomiast pompa zapewnia bardziej stabilne doprowadzanie przygotowanego stopu do głowicy.
Jest to szczególnie użyteczne podczas rozwoju nowych materiałów, gdy zmiana receptury wpływa na warunki pracy części mieszającej, a jednocześnie wymagane jest utrzymywanie możliwie powtarzalnych warunków formowania filamentu.
W odpowiednio dobranym procesie materiał przygotowany w LE-2CC może być kierowany bezpośrednio do głowicy filamentowej. Pozwala to połączyć compounding i formowanie filamentu bez pośredniego granulowania compoundu oraz jego ponownego uplastyczniania.
Takie rozwiązanie skraca drogę pomiędzy zmianą receptury i oceną gotowego produktu. Pozwala również badać wpływ warunków compoundingu bezpośrednio na geometrię i zachowanie filamentu.
Direct extrusion nie jest jednak rozwiązaniem wymaganym dla każdej formulacji. Pośrednie granulowanie może być uzasadnione wtedy, gdy compound ma być magazynowany, transportowany, badany przed dalszym przetwarzaniem albo wykorzystywany w innym urządzeniu.
Inne konfiguracje urządzeń do przygotowania compoundów przedstawiamy również w grupie laboratoryjnych linii do compoundingu i granulacji.
Przygotowany stop jest kierowany do głowicy przeznaczonej do produkcji filamentu o średnicy nominalnej 1,75 lub 2,85 mm.
Końcowy wymiar produktu nie jest prostym odwzorowaniem średnicy otworu narzędzia. Po opuszczeniu głowicy materiał podlega pęcznieniu wytłoczyny, rozciąganiu, chłodzeniu i skurczowi. Na geometrię gotowego filamentu wpływają wspólnie właściwości reologiczne compoundu, temperatura, stabilność strumienia, geometria głowicy, warunki chłodzenia oraz prędkość odciągu.
Konfiguracja chłodzenia powinna być dobierana nie tylko do średnicy filamentu i strumienia materiału, ale również do receptury.
Zmiana polimeru, udziału napełniacza, rodzaju włókien lub dodatków może zmieniać właściwości cieplne i reologiczne compoundu, temperaturę stopu, skurcz oraz przebieg krystalizacji. Dwie formulacje wytwarzane przy tej samej średnicy nominalnej filamentu nie muszą więc wymagać takich samych warunków chłodzenia.
W konfiguracji standardowej linia wykorzystuje dwie niezależne strefy wodne o długości około 3000 mm każda. Pierwsza wanna może pracować jako strefa temperowana, a kolejna odpowiada za dalsze chłodzenie produktu.
Liczba stref wodnych, długości wanien, temperatury wody oraz odległości pomiędzy poszczególnymi elementami mogą być dobierane do materiału i wymaganego punktu pracy.
Przy zmianie formulacji może więc zmienić się nie tylko konfiguracja ślimaków i profil temperatury LE-2CC, ale również optymalna architektura dalszego chłodzenia. Przykłady innych rozwiązań przedstawiamy na stronie wanien chłodzących i urządzeń do linii wytłaczania.
Po końcowym chłodzeniu nadmiar wody jest usuwany, a powierzchnia filamentu osuszana powietrzem. Po ustabilizowaniu produkt trafia do systemu pomiarowego.
Ma to szczególne znaczenie wtedy, gdy pomiar uczestniczy w automatycznej regulacji średnicy, ponieważ sygnał sprzężenia zwrotnego powinien reprezentować rzeczywistą geometrię produktu.
Standardowym rozwiązaniem jest bezkontaktowy laserowy pomiar średnicy w dwóch osiach. Rozdzielczość wskazania systemu wynosi 0,001 mm. Rozdzielczość układu pomiarowego nie jest równoznaczna z tolerancją produkcyjną filamentu.
Zależnie od wymagań możliwe jest zastosowanie pomiaru trzyosiowego albo głowicy EdgeMetric 360. EdgeMetric 360 może zastąpić standardowy układ laserowy albo pracować jako dodatkowy punkt kontroli geometrii.
Linia może zostać skonfigurowana z jednym albo dwoma punktami pomiarowymi, dzięki czemu pomiar wykorzystywany do sterowania może zostać oddzielony od dodatkowej kontroli produktu w dalszej części linii.
System pomiarowy może pracować wyłącznie jako układ kontroli albo jako element zamkniętej pętli regulacji. W trybie closed loop zmierzona średnica filamentu jest wykorzystywana do korekty prędkości odciągu.
Funkcję można włączać lub wyłączać. W pracach badawczych umożliwia to zarówno obserwowanie naturalnej odpowiedzi procesu bez aktywnej korekty, jak i prowadzenie prób z automatyczną stabilizacją wymiaru.
P-36 i closed loop realizują różne funkcje. Pompa oddziałuje na warunki doprowadzania stopu do głowicy, natomiast regulacja odciągu reaguje na geometrię już uformowanego i schłodzonego produktu.
Odciąg gąsienicowy zapewnia kontrolowany odbiór filamentu i może stanowić element wykonawczy układu regulacji średnicy. Maksymalna prędkość mechaniczna odciągu wynosi 150 m/min, jednak nie jest to deklarowana prędkość technologiczna dla każdego materiału i każdej formulacji.
Rzeczywisty punkt pracy zależy od całego procesu: dozowania, właściwości materiału, konfiguracji LE-2CC, zastosowania pompy stopu, średnicy produktu, warunków chłodzenia oraz wymaganej stabilności wymiarowej.
Za odciągiem znajduje się magazyn filamentu o pojemności około 38 m w konfiguracji standardowej, z możliwością zwiększenia do około 150 m. Magazyn kompensuje różnicę pomiędzy ciągłą pracą odciągu i dynamiczną pracą nawijarki oraz przejmuje produkt podczas zmiany szpuli.
Położenie zespołu rolek magazynu jest mierzone i może być wykorzystywane do regulacji prędkości nawijarki. Zależnie od konfiguracji możliwy jest również pomiar siły naciągu filamentu.
Nawijarka współpracuje z magazynem i umożliwia zmianę szpuli bez zatrzymywania wytłaczania i odciągu. Filament wytwarzany w czasie zmiany szpuli jest czasowo przejmowany przez magazyn kompensacyjny.
Układanie produktu może być realizowane mechanicznie z wykorzystaniem układacza Uhing albo przez rozwiązanie krokowe lub serwo, zależnie od konfiguracji stanowiska.
Linia wykorzystuje rozproszoną architekturę sterowania z centralnym nadzorem procesu. Wybrane urządzenia dalszej części linii posiadają własne sterowniki PLC i lokalne ekrany HMI, pozostając częścią wspólnego systemu.
Wartości zadane mogą być zapisywane jako receptury, a dane procesowe rejestrowane w plikach CSV z interwałem od 1 s. Umożliwia to porównywanie kolejnych formulacji oraz zestawianie parametrów compoundingu z wynikami pomiarów gotowego filamentu.
Ethernet jest standardowym elementem architektury komunikacyjnej. Zależnie od konfiguracji system może zostać rozszerzony o OPC UA, komunikację Wi-Fi, obsługę przez tablet, dodatkowe punkty operatorskie oraz integrację z systemami nadrzędnymi.
Linia z LE-2CC 2×24 mm jest przeznaczona przede wszystkim do zadań, w których przygotowanie materiału stanowi integralną część technologii filamentu.
Można analizować wpływ rodzaju polimeru, zawartości napełniaczy i włókien, sposobu dozowania, geometrii ślimaków, intensywności mieszania, temperatury, odgazowania i chłodzenia na zachowanie produktu końcowego.
Powstaje w ten sposób kontrolowany ciąg zależności:
receptura → dozowanie → compounding → właściwości stopu → formowanie → chłodzenie → pomiar geometrii → gotowy filament
Skala układu LE-2CC 2×24 mm umożliwia prowadzenie zaawansowanych prób przy mniejszym zapotrzebowaniu na materiał niż w typowych instalacjach przemysłowych, a jednocześnie pozwala analizować parametry istotne podczas późniejszego rozwijania i skalowania procesu.
Stanowisko jest ukierunkowane przede wszystkim na prace R&D, rozwój formulacji i próby technologiczne, a nie na maksymalizację wydajności typowej ciągłej linii produkcyjnej.
Wybór powinien wynikać z zadania technologicznego, a nie z założenia, że jedna konstrukcja jest z definicji lepsza od drugiej.
Jeżeli surowcem jest gotowy, jednorodny granulat albo wcześniej przygotowany compound, a zasadniczym celem jest stabilne formowanie filamentu, wytłaczarka jednoślimakowa może być rozwiązaniem prostszym i bardziej odpowiednim.
LE-2CC 2×24 mm jest szczególnie uzasadniona wtedy, gdy w ramach jednego procesu trzeba opracowywać lub modyfikować materiał: dozować wiele składników, intensywnie je mieszać, zmieniać miejsce ich wprowadzania, prowadzić odgazowanie albo analizować wpływ warunków compoundingu na gotowy filament.
Więcej informacji o samej wytłaczarce znajduje się na stronie LE-2CC 2×24 mm. Zależności technologiczne dotyczące produkcji filamentów szerzej opisujemy w artykule Produkcja i badania filamentu do drukarek 3D.
Jeżeli punktem wyjścia jest dobór całego stanowiska, a nie wyłącznie linii do filamentu, zobacz laboratoryjne linie z wytłaczarkami jedno- i dwuślimakowymi. Przykłady wykonanych układów i różnych architektur stanowisk przedstawiamy również na stronie przykładowych konfiguracji laboratoryjnych linii do wytłaczania.
Tak. P-36 jest niezależnym elementem konfiguracji. Stosuje się ją wtedy, gdy proces wymaga dodatkowej stabilizacji podawania stopu do głowicy.
Tak, jeżeli pozwalają na to właściwości formulacji i odpowiednio dobrana konfiguracja procesu. Materiał może zostać przygotowany w LE-2CC i skierowany bezpośrednio do głowicy filamentowej bez pośredniego granulowania.
Tak. Konstrukcja umożliwia pracę w obu kierunkach obrotu, przy odpowiednio dobranej konfiguracji przekładni i zestawie ślimaków.
Może być to konieczne. Zmiana receptury może wpływać na właściwości reologiczne i cieplne compoundu, dlatego temperatura wody, długość drogi chłodzenia i pozostałe parametry powinny być dobierane do konkretnego materiału i punktu pracy.
Tak. System pomiaru online może być wykorzystany do automatycznej korekty prędkości odciągu w zamkniętej pętli regulacji.
Tak. EdgeMetric 360 może zastąpić standardowy układ laserowy albo pracować jako dodatkowy punkt pomiarowy, zależnie od konfiguracji stanowiska.
Konfigurację linii dobieramy do formulacji, sposobu dozowania i mieszania, wymaganej geometrii filamentu, warunków chłodzenia oraz zakresu pomiarów i rejestracji danych.
Inne produkty z tej kategorii >
Wytłaczarka do żywności LEF-1S 45 mm Food
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook