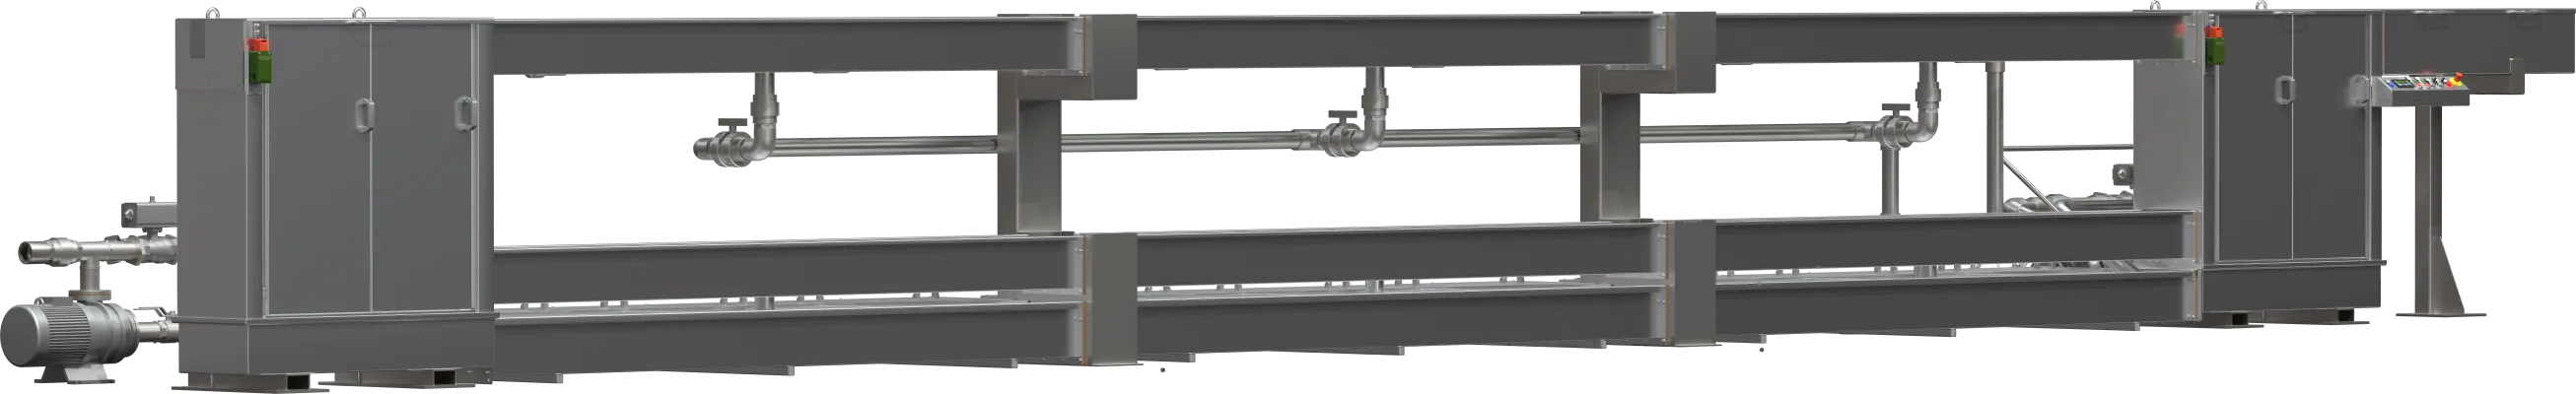
Wanna chłodząca nawrotna 3x12m zimna z własnym obiegiem wody, wymiennikami ciepła.





Po opuszczeniu głowicy wytłaczarskiej produkt nadal może łatwo zmieniać swoją geometrię. Sposób odbierania ciepła, prowadzenia i podparcia wytłoczyny wpływa dlatego na stabilność procesu oraz możliwość uzyskania wymaganych wymiarów produktu.
SiTech3D projektuje wanny chłodzące do profili, rur, filamentów, żyłek, taśm, siatek oraz innych wyrobów wytłaczanych. Konstrukcja urządzenia jest dobierana do materiału, temperatury wytłoczyny, geometrii i przekroju produktu, prędkości liniowej oraz wymaganej drogi chłodzenia.
W zależności od aplikacji wanna może być wyposażona między innymi we własny obieg wody, wymienniki ciepła, regulację temperatury medium, regulowane położenie względem głowicy, prowadzenie produktu, kalibrator albo układ podciśnieniowy. W przypadku procesów nietypowych geometria urządzenia może zostać zaprojektowana bezpośrednio pod wymagania konkretnej linii.
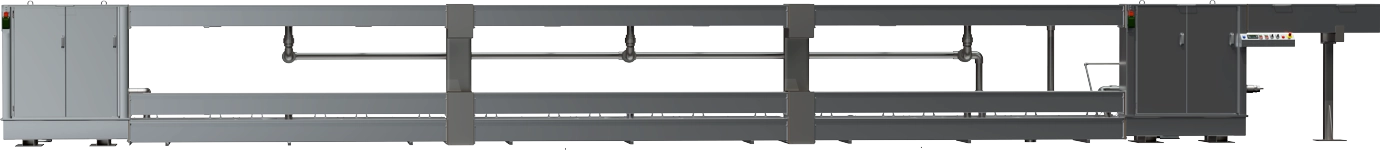
Rysunek 1. Wanna chłodząca nawrotna 3×12 m z własnym obiegiem wody i wymiennikami ciepła.
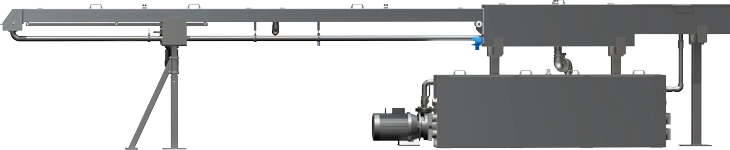
Rysunek 2. Wanna chłodząca 6 m z własnym obiegiem wody, wymiennikami ciepła oraz elektrycznym przesuwem w zakresie 1,5 m.
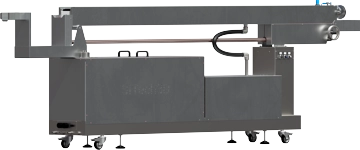
Rysunek 3. Wanna chłodząca 3 m z własnym obiegiem wody, wymiennikami ciepła, regulowanym położeniem oraz kalibratorem do filamentów i żyłek.
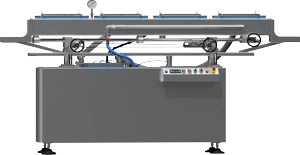
Rysunek 4. Wanna podciśnieniowa z wymiennikami ciepła oraz pompą próżniową.
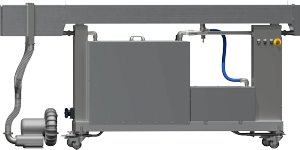
Rysunek 5. Wanna chłodząca do taśmy o szerokości do 200 mm.
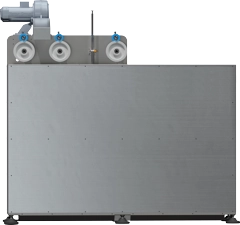
Rysunek 6. Wanna chłodząca do siatki plecionej wytłaczanej pionowo.
Wymiarów wanny nie powinno się dobierać wyłącznie na podstawie szerokości lub średnicy produktu. Istotne są również właściwości materiału, temperatura wytłoczyny po opuszczeniu głowicy, przekrój produktu, strumień materiału, prędkość liniowa oraz temperatura wymagana przed kolejnym etapem procesu.
Przy tej samej długości wanny zmiana prędkości produktu oznacza zmianę czasu przebywania w strefie chłodzenia. Z tego względu długość czynna wanny, temperatura i przepływ wody oraz sposób prowadzenia produktu powinny być rozpatrywane łącznie.
Jeżeli proces wymaga długiej drogi chłodzenia, a długość zabudowy jest ograniczona, możliwe jest zastosowanie konstrukcji nawrotnej. Przykładem jest pokazana powyżej wanna 3×12 m, umożliwiająca wielokrotne prowadzenie produktu przez układ chłodzenia.
W niektórych procesach korzystne jest zastosowanie pierwszego etapu chłodzenia z kontrolowaną temperaturą wody zamiast natychmiastowego intensywnego chłodzenia. Pozwala to dobrać sposób odbierania ciepła do właściwości materiału i wymaganej charakterystyki produktu.
Kolejne etapy mogą pracować przy innych warunkach temperaturowych i intensywniej odbierać ciepło. Liczba wanien, ich długość oraz temperatury pracy są dobierane do konkretnego procesu, a nie według jednej uniwersalnej konfiguracji.
Zmiana odległości pomiędzy głowicą a początkiem chłodzenia umożliwia regulowanie odcinka, na którym wytłoczyna pozostaje przed kontaktem z wodą lub kalibratorem. Może to być istotne przy zmianie materiału, prędkości linii albo geometrii produktu.
W wybranych konstrukcjach SiTech3D stosowany jest mechaniczny albo elektryczny przesuw wanny, umożliwiający zmianę jej położenia bez przebudowy stanowiska.
Wanna podciśnieniowa może być stosowana w procesach, w których bezpośrednio po opuszczeniu głowicy konieczne jest kontrolowane prowadzenie i stabilizowanie geometrii produktu.
Układ podciśnienia współpracuje wtedy z odpowiednio zaprojektowanym kalibratorem, natomiast woda odbiera ciepło i stopniowo utrwala geometrię wytłoczyny. Konstrukcja kalibratora, poziom podciśnienia, sposób chłodzenia oraz położenie względem głowicy są dobierane do produktu i warunków procesu.
W praktyce stosowane jest również określenie wanna próżniowa. Rozwiązania tego typu mogą być wykorzystywane między innymi przy produkcji rur, profili oraz innych wyrobów wymagających kalibracji po opuszczeniu głowicy.
Przy wytłaczaniu filamentów i żyłek układ chłodzenia współpracuje z odciągiem, pomiarem geometrii oraz nawijaniem. Warunki chłodzenia wpływają na możliwość stabilnego prowadzenia produktu i utrzymywania jego wymiarów w dalszej części linii.
W kompaktowych stanowiskach laboratoryjnych wanna może być wyposażona w kalibrator i współpracować z bezkontaktowym pomiarem geometrii oraz regulacją prędkości odciągu. Taką architekturę wykorzystujemy między innymi w liniach laboratoryjnych Minilab.
Rozbudowane systemy chłodzenia stosujemy również w liniach do produkcji i badań filamentów.
Nie każdy produkt może być prowadzony w klasycznej wąskiej wannie. Szerokie taśmy, siatki, profile o nietypowej geometrii albo produkty wytłaczane w nietypowym kierunku wymagają odpowiedniego sposobu podparcia i prowadzenia.
SiTech3D wykonuje również takie konstrukcje. Przykładami są wanna do taśmy o szerokości do 200 mm oraz wanna przeznaczona do chłodzenia siatki plecionej wytłaczanej pionowo. W takich zastosowaniach geometria urządzenia wynika bezpośrednio z przebiegu procesu.
Przenośnik taśmowy może zapewniać podparcie i transport produktu w dalszej części linii, szczególnie gdy wytłoczyna pozostaje jeszcze podatna na odkształcenia lub jej geometria utrudnia zastosowanie klasycznego odciągu rolkowego.
Urządzenie może być wyposażone w regulację prędkości, prowadzenie produktu, chłodzenie powietrzne albo dodatkowe zespoły realizujące kolejne operacje technologiczne.
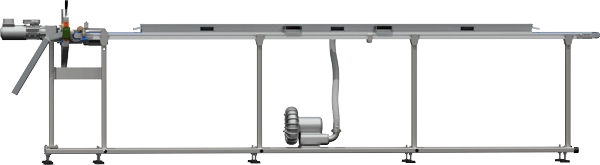
Rysunek 7. Przenośnik taśmowy z chłodzeniem powietrznym oraz programowanym nożem do cięcia profili.
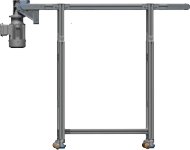
Rysunek 8. Przenośnik taśmowy do odbioru i transportu wyrobu wytłaczanego.
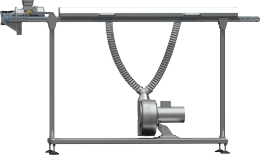
Rysunek 9. Przenośnik taśmowy z chłodzeniem powietrznym.
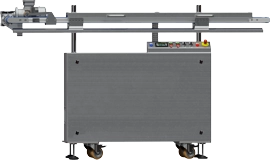
Rysunek 10. Przenośnik taśmowy z chłodzeniem powietrznym wykonany do specjalistycznej linii procesowej.
Przenośnik może zostać wyposażony w układ wymuszonego chłodzenia powietrznego. Rozwiązanie takie pozwala kontynuować odbieranie ciepła z produktu podczas jego transportu oraz może pracować samodzielnie albo jako kolejny etap po chłodzeniu wodnym.
Długość strefy chłodzenia, przepływ powietrza i prędkość taśmy powinny być dobierane do produktu oraz wymaganej temperatury na końcu urządzenia.
Prędkość transportu powinna odpowiadać prędkości powstawania produktu i pracy pozostałych urządzeń linii. Nadmierna różnica prędkości może powodować rozciąganie, spiętrzanie albo nieprawidłowe prowadzenie wyrobu.
W zintegrowanym stanowisku przenośnik może współpracować z automatyką pozostałych urządzeń linii.
Przenośnik może być również podstawą dodatkowych operacji technologicznych. Jednym z wykonanych przez SiTech3D rozwiązań jest urządzenie łączące transport produktu, chłodzenie powietrzne oraz programowany nóż do cięcia profili na zadane odcinki.
Część przedstawionych urządzeń powstała dla zastosowań, w których standardowa konstrukcja katalogowa nie zapewniała wymaganej funkcjonalności. W takich przypadkach punktem wyjścia jest proces oraz produkt, a nie gotowy model urządzenia.
Przy projektowaniu uwzględniane mogą być między innymi:
Takie podejście umożliwia zaprojektowanie wanny chłodzącej lub przenośnika jako funkcjonalnej części całego procesu technologicznego.
Przykłady kompletnych stanowisk można zobaczyć w grupie laboratoryjnych linii do wytłaczania oraz na stronie przykładowych konfiguracji linii.
Nietypowe rozwiązania wykonywane dla konkretnych zastosowań przedstawiamy również na stronie specjalnych linii i stanowisk badawczych.
Jeżeli urządzenie ma zostać dobrane lub zaprojektowane dla konkretnej aplikacji, szczególnie przydatne są informacje o materiale, geometrii produktu, temperaturze procesu, wymaganej prędkości linii, dostępnej przestrzeni oraz sposobie dalszego odbioru wyrobu.
Inne produkty z tej kategorii >
Linia do produkcji filamentu z wytłaczarką 2x24mm
Linia laboratoryjna oraz stanowisko do badań
Linia laboratoryjna wytłaczarkowa miniaturowa
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook