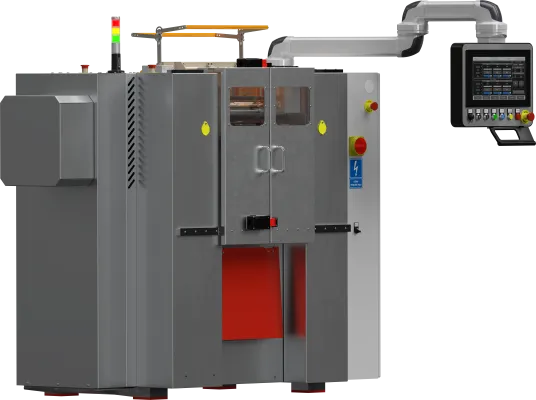
Uniwersalne walcarki laboratoryjne LM-150/320 do tworzyw i gumy ogrzewane elektrycznie i chłodzone powietrzem przepływającym przez wnętrze cylindrów, stal-304. Walcarka jest wyposażona w automat mieszający.


| Parametr | Wartość / wykonanie |
|---|---|
| Korpus nośny | Masywna konstrukcja z precyzyjnie frezowanych elementów z litej stali |
| Liczba walców | 2 |
| Średnica walców | 150 mm |
| Szerokość robocza walców | 320 mm |
| Powierzchnia walców | Chromowana |
| Łożyskowanie walców | Łożyska wahliwe, umożliwiające kompensację zmian kątowego ustawienia pod obciążeniem |
| Zakres szczeliny roboczej | 0,1-10 mm |
| Regulacja szczeliny | Dwa niezależne elektryczne mechanizmy nastawcze ze śrubami kulowymi, po jednym dla każdej strony |
| Pomiar położenia walców | Niezależny po lewej i prawej stronie |
| Rozdzielczość pomiaru szczeliny | 0,01 mm |
| Zmiana szczeliny podczas pracy | Tak |
| Kontrola równoległości walców | Automatyczna, z niezależną korekcją obu stron |
| Kompensacja wpływu rozszerzalności cieplnej | Automatyczna |
| Parametr | Wartość / wykonanie |
|---|---|
| Napęd walców | Dwa niezależnie sterowane napędy |
| Chłodzenie silników | Obce, niezależne od prędkości obrotowej silników |
| Prędkość obrotowa walców | 0,5-36 obr/min |
| Prędkość powierzchniowa walców | ok. 0,25-17 m/min |
| Friction ratio | Programowalne poprzez niezależne sterowanie prędkością obu walców |
| Zmiana friction ratio podczas pracy | Tak |
| Pomiar prędkości i momentu obrotowego | Niezależny dla każdego walca |
| Pomiar siły pomiędzy walcami | Niezależny po lewej i prawej stronie na zespołach łożyskowych |
| Maksymalna siła dynamiczna pomiędzy walcami | 56,6 kN |
| Maksymalna siła statyczna pomiędzy walcami | 254,4 kN |
| Parametr | Wartość / wykonanie |
|---|---|
| Wariant 3 kW | 2 × 750 Nm; 2 × 3,0 kW |
| Wariant 4 kW | 2 × 1000 Nm; 2 × 4,0 kW |
| Wariant 5,5 kW | 2 × 1250 Nm; 2 × 5,5 kW |
| Parametr | Wartość / wykonanie |
|---|---|
| Zakres temperatury pracy | 20-300°C |
| Grzanie walców | Elektryczne, 3 strefy regulacji |
| Chłodzenie walców | Aktywne, wymuszonym przepływem powietrza przez wnętrze walców |
| Regulacja temperatury podczas pracy | Tak |
| Pomiar temperatury walców | 6 punktów pomiarowych |
| Regulacja temperatury | Cyfrowa regulacja PID |
| Parametr | Wartość / wykonanie |
|---|---|
| Dodatkowe czujniki procesowe | Opcja; maksymalnie 4 dodatkowe punkty pomiarowe |
| Konfiguracja dodatkowych czujników | Czujniki temperatury IR i/lub czujniki odległości, dobierane do aplikacji |
| Pomiar temperatury materiału IR | Opcja; jedno- lub wielopunktowy |
| Pomiar wysokości rolling banku | Opcja; jeden lub kilka bezkontaktowych punktów pomiarowych |
| Pomiar profilu rolling banku | Możliwy przy zastosowaniu kilku czujników odległości rozmieszczonych wzdłuż szerokości roboczej |
| Parametr | Wartość / wykonanie |
|---|---|
| Stock blender | Standard; napędzana rolka dociskowa przemieszczająca się wzdłuż walca |
| Funkcja rolki | Odrywanie, zawijanie, przekładanie i ponowne prowadzenie materiału |
| Ruch rolki | Programowany ruch posuwisto-zwrotny |
| Zakres przemieszczania | Programowany |
| Prędkość obrotowa rolki | Programowana |
| Czas pracy | Programowany |
| Liczba cykli | Programowana |
| Receptury stock blendera | Parametry mogą być zapisane jako część receptury procesu |
| Pomiar momentu rolki | Tak |
| Analiza przylegania materiału | Na podstawie momentu rolki możliwa jest ilościowa analiza oporu odrywania i przylegania materiału do walca |
| Parametr | Wartość / wykonanie |
|---|---|
| Panel operatorski | Ekran dotykowy 12 cali |
| Sterownik | PLC czasu rzeczywistego |
| Architektura sterowania | Rozproszona |
| Pamięć procesów | Standard |
| Receptury | Standard; zapis i odtwarzanie parametrów procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| POWERLINK | Standard |
| Ethernet | Standard |
| OPC UA | Standard |
| Integracja z systemami nadrzędnymi | Poprzez OPC UA |
| Integracja MES / LIMS | Możliwa poprzez OPC UA; zakres zależny od systemu nadrzędnego |
| Wi-Fi i tablet | Opcja |
| Zdalny nadzór i diagnostyka | Opcja |
| Serwer WWW | Opcja |
| Parametr | Wartość / wykonanie |
|---|---|
| System bezpieczeństwa | Zgodny z EN 1417 |
| Kąt zatrzymania walców | Poniżej 45° |
| Awaryjne rozsunięcie walców | Do 50 mm |
| Czas awaryjnego rozsunięcia | Poniżej 5 s |
| Kontrolowany rewers walców | Tak, przy dostępnym zasilaniu sieciowym |
| Zasilanie rezerwowe automatyki | Niezależne zasilanie 24 V DC |
| Zasilanie rezerwowe awaryjnego rozsunięcia | Niezależny układ zasilania rezerwowego |
| Awaryjne rozsunięcie po zaniku zasilania podstawowego | Tak |
| Ręczne rozsunięcie bez zasilania elektrycznego | Tak, niezależnie po lewej i prawej stronie za pomocą standardowego klucza nasadowego |
| Osłony mechaniczne | Z kodowanymi czujnikami bezpieczeństwa |
| Zabezpieczenia elektryczne | Przeciążeniowe, przeciwzwarciowe i przeciwporażeniowe |
| Wyłącznik główny | Standard |
| Parametr | Wartość / wykonanie |
|---|---|
| System dozowania płynów | Opcja |
| LMS - Logistics Management System | Opcja |
| PMS - Power Management System | Opcja |
| DMS - Dosing Management System | Opcja |
System bezpieczeństwa zgodny z normą EN-1417
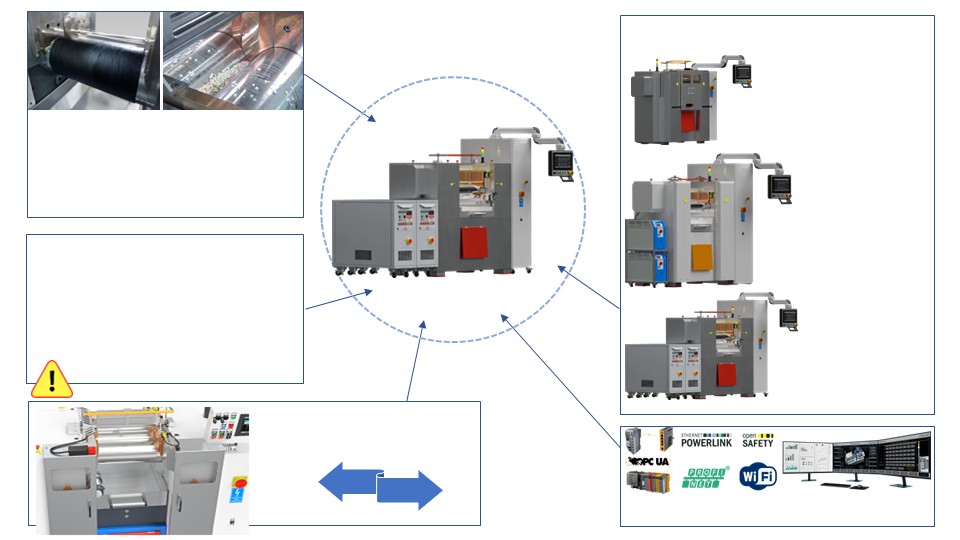
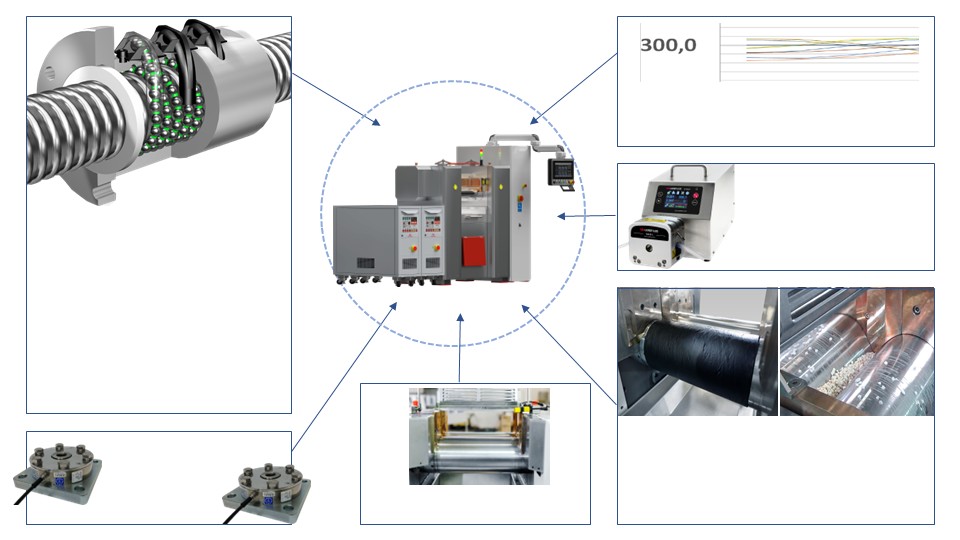
Ważne cechy wszystkich modeli walcarek:
System sterowania oraz integracja z systemami zarządzania badaniami:
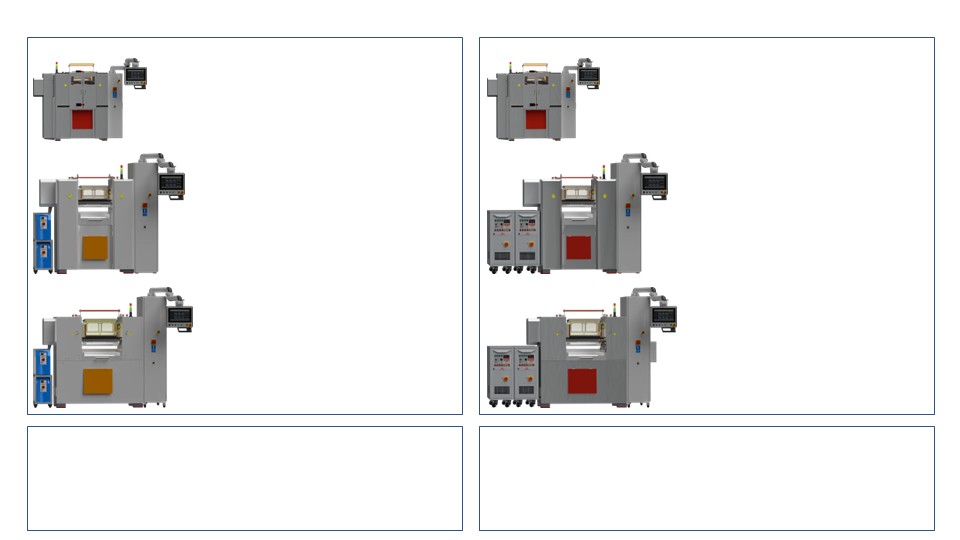
LM-150/320 została zaprojektowana do badań materiałowych, rozwoju formulacji, mieszania, walcowania i przygotowania próbek z polimerów, mieszanek gumowych, elastomerów oraz materiałów kompozytowych. Walce o średnicy 150 mm i szerokości roboczej 320 mm pozwalają prowadzić badania przy stosunkowo niewielkiej ilości materiału, zachowując jednocześnie rozbudowane możliwości pomiarowe i sterujące.
W zależności od wersji maksymalny moment wynosi od 2 × 750 Nm do 2 × 1250 Nm. Maksymalna siła dynamiczna pomiędzy walcami wynosi 56,6 kN, a statyczna 254,4 kN. LM-150/320 łączy kompaktową skalę laboratoryjną z funkcjami typowymi dla zaawansowanego stanowiska badawczego.
Korpus nośny LM-150/320 wykonano z masywnych, precyzyjnie frezowanych elementów z litej stali. Sztywna konstrukcja zapewnia stabilne podparcie zespołów łożyskowych, mechanizmów regulacji szczeliny oraz układów pomiarowych.
Walce są osadzone w łożyskach wahliwych, które umożliwiają kompensację zmian kątowego ustawienia zespołów łożyskowych powstających pod obciążeniem. Dzięki temu układ roboczy nie jest nadmiernie przesztywniony i może prawidłowo przenosić również niesymetryczne obciążenia lewej i prawej strony.
Ma to znaczenie szczególnie podczas wprowadzania zimnych, twardych lub wysoko napełnionych mieszanek, gdy materiał może początkowo obciążać jedną stronę walców znacznie silniej od drugiej. Niezależny pomiar siły po lewej i prawej stronie pozwala równocześnie obserwować rzeczywisty rozkład obciążenia procesu.
Szczelina pomiędzy walcami jest regulowana elektrycznie za pomocą dwóch niezależnych mechanizmów nastawczych wykorzystujących śruby kulowe, po jednym dla lewej i prawej strony. Każda strona ma własny napęd oraz własny pomiar położenia.
Zakres szczeliny roboczej wynosi 0,1-10 mm. Położenie walców jest mierzone niezależnie po obu stronach z rozdzielczością 0,01 mm, a zmiana szczeliny może być wykonywana również podczas pracy walcarki.
Sterowanie wykorzystuje informacje z obu stron do aktywnej korekcji równoległości walców. Układ kompensuje także zmianę szczeliny wynikającą z rozszerzalności cieplnej walców, dzięki czemu geometria układu roboczego pozostaje kontrolowana również podczas zmian temperatury procesu.
Siła działająca pomiędzy walcami jest mierzona niezależnie po lewej i prawej stronie na zespołach łożyskowych. Pozwala to obserwować zarówno poziom obciążenia mechanicznego, jak i jego asymetrię wzdłuż szerokości roboczej.
Każdy walec ma niezależny pomiar prędkości oraz momentu obrotowego. Jednoczesna rejestracja momentu, siły, szczeliny, prędkości i temperatury umożliwia analizowanie kolejnych etapów procesu na podstawie mierzalnych parametrów.
Pomiar siły na zespołach łożyskowych nie jest bezpośrednim pomiarem lokalnego ciśnienia w szczelinie. Dostarcza natomiast wartościowej informacji o rzeczywistym obciążeniu walców i jego zmianach podczas walcowania.
Każdy walec LM-150/320 jest napędzany niezależnie. Prędkość obrotowa może być regulowana w zakresie 0,5-36 obr/min, co odpowiada prędkości powierzchniowej około 0,25-17 m/min.
Silniki wykorzystują obce chłodzenie niezależne od ich prędkości obrotowej. Pozwala to zachować skuteczne chłodzenie również podczas długotrwałej pracy przy niewielkich prędkościach i wysokim momencie.
Dostępne są trzy warianty napędu: 2 × 750 Nm, 2 × 1000 Nm oraz 2 × 1250 Nm. Konfigurację można dobrać do rodzaju materiału, wielkości próbki oraz przewidywanego obciążenia procesu.
Niezależne napędy pozwalają swobodnie kształtować stosunek prędkości powierzchniowych obu walców, określany jako friction ratio. Parametr wpływa na warunki ścinania, deformację materiału, zachowanie rolling banku oraz sposób prowadzenia pasma na powierzchni walca.
Prędkości obu walców mogą być zmieniane również podczas procesu, dzięki czemu reakcję materiału na zmianę friction ratio można analizować bez przerywania próby.
Zależności pomiędzy temperaturą, szczeliną, rolling bankiem i friction ratio opisano szerzej w artykule Stan mieszania gumy w walcarce dwuwalcowej.
LM-150/320 wykorzystuje elektryczny, trzystrefowy układ grzewczy umożliwiający pracę w zakresie 20-300°C. Rozwiązanie dobrze odpowiada laboratoryjnym badaniom gumy, elastomerów, tworzyw termoplastycznych oraz materiałów wymagających kontrolowanych warunków cieplnych.
Temperatura walców jest monitorowana w sześciu punktach pomiarowych. Cyfrowa regulacja PID steruje pracą poszczególnych stref grzewczych, umożliwiając kontrolę temperatury podczas procesu.
Chłodzenie realizowane jest przez wymuszony przepływ powietrza przez wnętrze walców. Dzięki temu możliwe jest aktywne odbieranie ciepła generowanego przez proces oraz kontrolowane obniżanie temperatury układu roboczego.
LM-150/320 może zostać wyposażona w maksymalnie cztery dodatkowe czujniki bezkontaktowe. Poszczególne punkty mogą być skonfigurowane jako czujniki temperatury IR, czujniki odległości albo jako kombinacja obu typów, zależnie od wymagań konkretnego badania.
Czujniki IR umożliwiają pomiar temperatury materiału niezależnie od pomiaru temperatury walców. Zastosowanie kilku punktów pozwala obserwować różnice temperatury mieszanki w różnych obszarach szerokości roboczej.
Czujniki odległości mogą być wykorzystywane do pomiaru wysokości rolling banku przed szczeliną. Konfiguracja wielopunktowa pozwala również analizować jego profil wzdłuż szerokości walców, w tym różnice wysokości i asymetrię rozkładu materiału.
LM-150/320 jest standardowo wyposażona w programowalny stock blender. Napędzana rolka dociskowa przemieszcza się ruchem posuwisto-zwrotnym wzdłuż walca, odrywa pasmo materiału od jego powierzchni, zawija je i ponownie kieruje do obszaru roboczego.
Z poziomu sterowania można programować zakres przemieszczania rolki, jej prędkość obrotową, czas pracy oraz liczbę cykli. Parametry stock blendera mogą być zapisane jako część receptury procesu, dzięki czemu sposób prowadzenia materiału może być dokładnie odtwarzany podczas kolejnych prób.
Programowany zakres ruchu pozwala prowadzić materiał na całej szerokości roboczej albo ograniczyć pracę rolki do wybranego obszaru walca. Sterowanie prędkością, czasem oraz liczbą cykli umożliwia kontrolowanie intensywności mieszania poprzecznego.
Napęd rolki jest wyposażony w pomiar momentu obrotowego. Rejestrowany moment dostarcza informacji o oporze powstającym podczas odrywania, zawijania i prowadzenia materiału oraz może być wykorzystywany do ilościowej analizy jego przylegania do powierzchni walca.
LM-150/320 może jednocześnie rejestrować moment obu walców, siłę po lewej i prawej stronie, położenie obu stron szczeliny, prędkości walców oraz temperaturę.
Po zastosowaniu dodatkowych czujników zakres obserwacji może zostać rozszerzony o temperaturę materiału IR oraz wysokość i profil rolling banku. Standardowy stock blender dodatkowo dostarcza sygnał momentu rolki związany z oporem odrywania i prowadzenia materiału.
Połączenie tych danych pozwala porównywać receptury, warunki walcowania i kolejne etapy procesu w sposób ilościowy oraz ograniczać wpływ subiektywnej oceny operatora na interpretację wyników.
Sterowanie LM-150/320 opiera się na PLC czasu rzeczywistego i rozproszonej architekturze automatyki. Panel dotykowy 12 cali umożliwia nastawę parametrów procesu oraz zapis i odtwarzanie receptur.
POWERLINK, Ethernet oraz OPC UA stanowią standardową warstwę komunikacyjną urządzenia. OPC UA umożliwia wymianę danych z systemami nadrzędnymi oraz integrację walcarki z infrastrukturą laboratoryjną i przemysłową.
Możliwa jest integracja z systemami MES i LIMS. Opcjonalnie stanowisko może zostać rozszerzone o Wi-Fi, tablet, zdalny nadzór, diagnostykę serwisową oraz serwer WWW.
LM-150/320 jest wyposażona w system bezpieczeństwa zgodny z EN 1417. Przy dostępnym zasilaniu sieciowym realizowane są aktywne funkcje bezpieczeństwa obejmujące zatrzymanie, automatyczne rozsunięcie oraz kontrolowany rewers walców.
Kąt zatrzymania walców po zadziałaniu odpowiedniego urządzenia ochronnego wynosi poniżej 45°. Funkcja awaryjnego rozsunięcia zwiększa szczelinę pomiędzy walcami do 50 mm w czasie poniżej 5 s.
Maszyna wykorzystuje dwa odrębne tory zasilania rezerwowego. Pierwszy zapewnia niezależne zasilanie automatyki 24 V DC, a drugi dostarcza energię potrzebną do wykonania awaryjnego rozsunięcia po zaniku zasilania podstawowego.
Niezależnie od układów elektrycznych każda strona walców może być rozsuwana mechanicznie za pomocą standardowego klucza nasadowego. Lewa i prawa strona mogą być przemieszczane niezależnie, co pozwala zwiększyć szczelinę po stronie wymagającej awaryjnego uwolnienia również bez zasilania elektrycznego.
LM-150/320 jest przeznaczona przede wszystkim dla laboratoriów, centrów R&D, jednostek naukowych i działów rozwoju materiałów wymagających rozbudowanych danych procesowych przy relatywnie niewielkiej skali prób.
Model szczególnie dobrze odpowiada badaniom formulacji, porównywaniu mieszanek, opracowywaniu procedur walcowania oraz pracom wymagającym kontroli szczeliny, siły, momentu, temperatury i sposobu prowadzenia materiału.
Do prób wymagających większej skali i obciążalności dostępna jest LM-200/400. Do badań scale-up i procesów wymagających największego momentu przeznaczona jest LM-250/500.
Całą rodzinę przedstawiono na stronach walcarek do polimerów i gumy oraz walcarek do gumy.
Konfiguracja walcarki może być dopasowana do rodzaju badanego materiału, wymaganego momentu, zakresu temperatury, sposobu prowadzenia mieszanki, dodatkowych pomiarów oraz wymaganej integracji z infrastrukturą użytkownika.
Jeżeli LM-150/320 ma realizować określoną procedurę badawczą albo pracować z materiałem wymagającym niestandardowego zestawu pomiarów, skonsultuj konfigurację LM-150/320 z SiTech3D.
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook