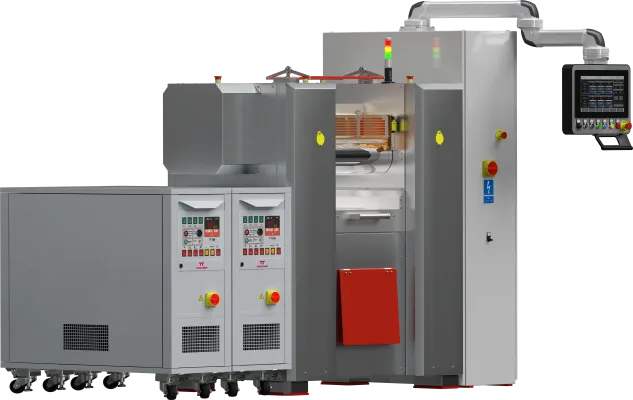
Walcarki laboratoryjne LM-200/400 do gumy i tworzyw z dwoma olejowymi agregatami grzewczo chłodzącymi pozwalającymi regulować temperaturę cylindrów niezależnie.


| Parametr | Wartość / wykonanie |
|---|---|
| Korpus nośny | Masywna konstrukcja z precyzyjnie frezowanych elementów z litej stali |
| Liczba walców | 2 |
| Średnica walców | 200 mm |
| Szerokość robocza walców | 400 mm |
| Powierzchnia walców | Chromowana |
| Łożyskowanie walców | Łożyska wahliwe, umożliwiające kompensację zmian kątowego ustawienia pod obciążeniem |
| Zakres szczeliny roboczej | 0,2-10 mm |
| Regulacja szczeliny | Dwa niezależne elektryczne mechanizmy nastawcze, po jednym dla każdej strony |
| Pomiar położenia walców | Niezależny po lewej i prawej stronie |
| Rozdzielczość pomiaru szczeliny | 0,01 mm |
| Zmiana szczeliny podczas pracy | Tak |
| Kontrola równoległości walców | Automatyczna, z niezależną korekcją obu stron |
| Kompensacja wpływu rozszerzalności cieplnej | Automatyczna |
| Parametr | Wartość / wykonanie |
|---|---|
| Napęd walców | Dwa niezależnie sterowane napędy |
| Chłodzenie silników | Obce, niezależne od prędkości obrotowej silników |
| Prędkość obrotowa walców | 0,5-27 obr/min |
| Prędkość powierzchniowa walców | ok. 0,3-17 m/min |
| Friction ratio | Programowalne poprzez niezależne sterowanie prędkością obu walców |
| Zmiana friction ratio podczas pracy | Tak |
| Pomiar prędkości i momentu obrotowego | Niezależny dla każdego walca |
| Pomiar siły pomiędzy walcami | Niezależny po lewej i prawej stronie na zespołach łożyskowych |
| Maksymalna siła dynamiczna pomiędzy walcami | 149 kN |
| Maksymalna siła statyczna pomiędzy walcami | 500 kN |
| Parametr | Wartość / wykonanie |
|---|---|
| LM-200/400-8 | 2 × 1500 Nm; 2 × 4,0 kW |
| LM-200/400-11 | 2 × 2000 Nm; 2 × 5,5 kW |
| LM-200/400-15 | 2 × 2700 Nm; 2 × 7,5 kW |
| Parametr | Wartość / wykonanie |
|---|---|
| Wodny układ grzewczo-chłodzący | 20-140°C |
| Olejowy układ grzewczo-chłodzący | 20-300°C |
| Dobór medium | Woda lub olej, zależnie od konfiguracji procesu |
| Aktywne chłodzenie walców | Tak |
| Regulacja temperatury podczas pracy | Tak |
| Pomiar temperatury walców | 6 punktów pomiarowych |
| Regulacja temperatury | Cyfrowa regulacja PID |
| Niezależne agregaty grzewczo-chłodzące dla każdego walca | Opcja |
| Parametr | Wartość / wykonanie |
|---|---|
| Dodatkowe czujniki procesowe | Opcja; maksymalnie 4 dodatkowe punkty pomiarowe |
| Konfiguracja dodatkowych czujników | Czujniki temperatury IR i/lub czujniki odległości, dobierane do aplikacji |
| Pomiar temperatury materiału IR | Opcja; jedno- lub wielopunktowy |
| Pomiar wysokości rolling banku | Opcja; jeden lub kilka bezkontaktowych punktów pomiarowych |
| Pomiar profilu rolling banku | Możliwy przy zastosowaniu kilku czujników odległości rozmieszczonych wzdłuż szerokości roboczej |
| Parametr | Wartość / wykonanie |
|---|---|
| Stock blender | Opcja; napędzana rolka dociskowa przemieszczająca się wzdłuż walca |
| Funkcja rolki | Odrywanie, zawijanie, przekładanie i ponowne prowadzenie materiału |
| Ruch rolki | Programowany ruch posuwisto-zwrotny |
| Zakres przemieszczania | Programowany |
| Prędkość obrotowa rolki | Programowana |
| Czas pracy | Programowany |
| Liczba cykli | Programowana |
| Receptury stock blendera | Parametry mogą być zapisane jako część receptury procesu |
| Pomiar momentu rolki | Tak, w konfiguracji ze stock blenderem |
| Analiza przylegania materiału | Na podstawie momentu rolki możliwa jest ilościowa analiza oporu odrywania i przylegania materiału do walca |
| Parametr | Wartość / wykonanie |
|---|---|
| Panel operatorski | Ekran dotykowy 12 cali |
| Sterownik | PLC czasu rzeczywistego |
| Architektura sterowania | Rozproszona |
| Pamięć procesów | Standard |
| Receptury | Standard; zapis i odtwarzanie parametrów procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| POWERLINK | Standard |
| Ethernet | Standard |
| OPC UA | Standard |
| Integracja z systemami nadrzędnymi | Poprzez OPC UA |
| Integracja MES / LIMS | Możliwa poprzez OPC UA; zakres zależny od systemu nadrzędnego |
| Wi-Fi i tablet | Opcja |
| Zdalny nadzór i diagnostyka | Opcja |
| Serwer WWW | Opcja |
| Parametr | Wartość / wykonanie |
|---|---|
| System bezpieczeństwa | Zgodny z EN 1417 |
| Kąt zatrzymania walców | Poniżej 45° |
| Awaryjne rozsunięcie walców | Do 50 mm |
| Czas awaryjnego rozsunięcia | Poniżej 5 s |
| Kontrolowany rewers walców | Tak, przy dostępnym zasilaniu sieciowym |
| Zasilanie rezerwowe automatyki | Niezależne zasilanie 24 V DC |
| Zasilanie rezerwowe awaryjnego rozsunięcia | Niezależny układ zasilania rezerwowego |
| Awaryjne rozsunięcie po zaniku zasilania podstawowego | Tak |
| Ręczne rozsunięcie bez zasilania elektrycznego | Tak, niezależnie po lewej i prawej stronie za pomocą standardowego klucza nasadowego |
| Osłony mechaniczne | Z czujnikami bezpieczeństwa |
| Ręczne urządzenia zatrzymania awaryjnego | 4 |
| Kolanowe urządzenia zatrzymania awaryjnego | 2 |
| Zabezpieczenia elektryczne | Przeciążeniowe, przeciwzwarciowe i przeciwporażeniowe |
| Wyłącznik główny | Standard |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość | ok. 2000 mm |
| Szerokość | ok. 1000 mm |
| Wysokość | ok. 2100 mm |
| Masa własna | ok. 3000 kg |
| Parametr | Wartość / wykonanie |
|---|---|
| System dozowania płynów | Opcja |
| LMS - Logistics Management System | Opcja |
| PMS - Power Management System | Opcja |
| DMS - Dosing Management System | Opcja |
System bezpieczeństwa zgodny z normą EN-1417
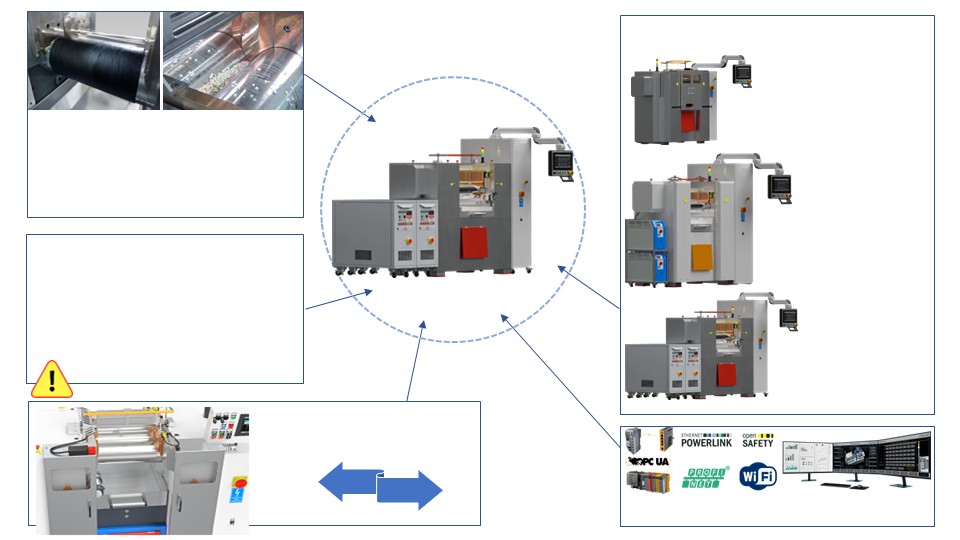
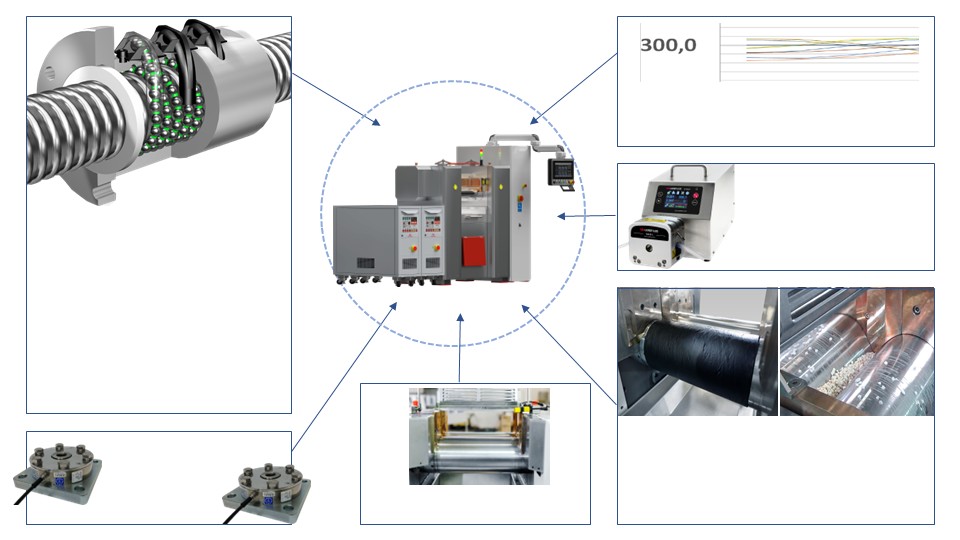
Ważne cechy wszystkich modeli walcarek:
System sterowania oraz integracja z systemami zarządzania badaniami:
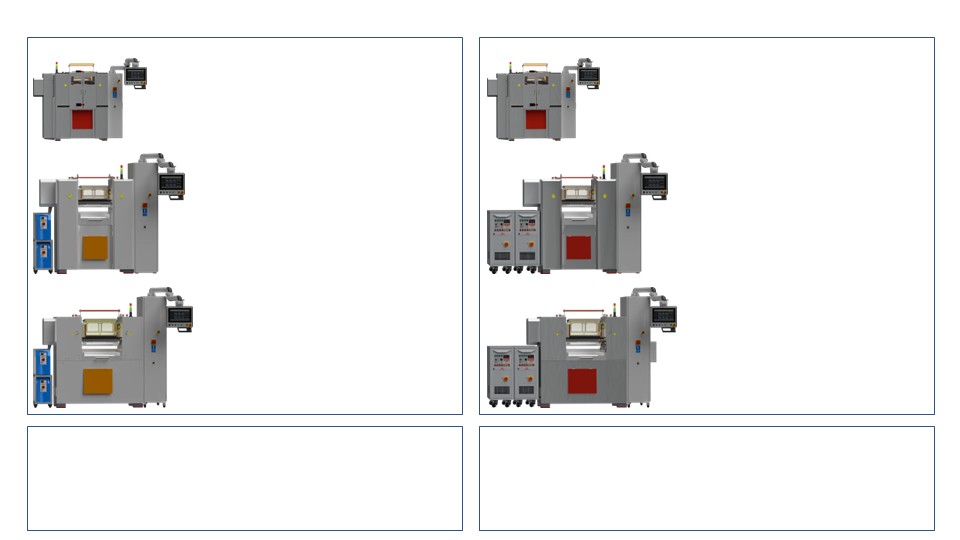
LM-200/400 została zaprojektowana do mieszania, walcowania, homogenizacji i przygotowania próbek z polimerów, mieszanek gumowych, elastomerów oraz materiałów kompozytowych. Walce o średnicy 200 mm i szerokości roboczej 400 mm zapewniają większą skalę procesu niż kompaktowe stanowiska laboratoryjne, przy zachowaniu rozbudowanych pomiarów i precyzyjnej kontroli parametrów pracy.
W zależności od wersji maksymalny moment wynosi od 2 × 1500 Nm do 2 × 2700 Nm. Maksymalna siła dynamiczna pomiędzy walcami wynosi 149 kN, a statyczna 500 kN. Parametry te umożliwiają prowadzenie wymagających prób z gumą, elastomerami, tworzywami termoplastycznymi oraz materiałami wysoko napełnionymi.
Korpus nośny LM-200/400 wykonano z masywnych, precyzyjnie frezowanych elementów z litej stali. Sztywna konstrukcja zapewnia stabilne podparcie zespołów łożyskowych, mechanizmów regulacji szczeliny oraz układów pomiarowych.
Walce są osadzone w łożyskach wahliwych, które umożliwiają kompensację zmian kątowego ustawienia zespołów łożyskowych powstających pod obciążeniem. Dzięki temu układ roboczy może prawidłowo przenosić również niesymetryczne obciążenia lewej i prawej strony bez nadmiernego przesztywnienia konstrukcji.
Ma to szczególne znaczenie podczas wprowadzania zimnej, twardej lub wysoko napełnionej mieszanki, gdy napór materiału może początkowo koncentrować się po jednej stronie walców. Niezależny pomiar siły po lewej i prawej stronie pozwala równocześnie obserwować rzeczywisty rozkład obciążenia procesu.
Szczelina pomiędzy walcami jest regulowana elektrycznie za pomocą dwóch niezależnych mechanizmów nastawczych, po jednym dla lewej i prawej strony. Każda strona ma własny napęd oraz niezależny pomiar położenia.
Zakres szczeliny roboczej wynosi 0,2-10 mm. Położenie walców jest mierzone niezależnie po obu stronach z rozdzielczością 0,01 mm, a zmiana szczeliny może być wykonywana również podczas pracy maszyny.
Sterowanie wykorzystuje informacje o położeniu lewej i prawej strony do aktywnej korekcji równoległości walców. Układ kompensuje również zmianę geometrii wynikającą z rozszerzalności cieplnej, co ma szczególne znaczenie przy małych szczelinach, wysokich obciążeniach i zmianach temperatury procesu.
Siła działająca pomiędzy walcami jest mierzona niezależnie po lewej i prawej stronie na zespołach łożyskowych. Pozwala to obserwować zarówno całkowite obciążenie układu, jak i jego asymetrię wzdłuż szerokości roboczej.
Każdy walec ma niezależny pomiar prędkości i momentu obrotowego. Jednoczesna obserwacja siły, momentu, szczeliny, prędkości oraz temperatury umożliwia analizowanie zmian zachodzących w materiale podczas kolejnych etapów procesu.
Pomiar siły na zespołach łożyskowych nie jest bezpośrednim pomiarem lokalnego ciśnienia w szczelinie. Jest natomiast wartościowym parametrem opisującym rzeczywiste obciążenie walców i jego rozkład pomiędzy lewą i prawą stroną maszyny.
Każdy walec LM-200/400 jest napędzany niezależnie. Prędkość obrotowa może być regulowana w zakresie 0,5-27 obr/min, co odpowiada prędkości powierzchniowej około 0,3-17 m/min.
Silniki wykorzystują obce chłodzenie niezależne od prędkości obrotowej. Rozwiązanie pozwala zachować skuteczne chłodzenie również podczas długotrwałej pracy z wysokim momentem przy bardzo małych prędkościach.
Dostępne są trzy warianty napędu: 2 × 1500 Nm, 2 × 2000 Nm oraz 2 × 2700 Nm. Pozwala to dobrać konfigurację do rodzaju materiału, wymaganej intensywności procesu oraz przewidywanego obciążenia mechanicznego.
Niezależne sterowanie napędami umożliwia swobodne kształtowanie stosunku prędkości powierzchniowych obu walców, określanego jako friction ratio. Parametr ten wpływa na warunki ścinania, deformację materiału, zachowanie rolling banku oraz sposób prowadzenia pasma na powierzchni walca.
Prędkości obu walców mogą być zmieniane również podczas pracy, dzięki czemu wpływ friction ratio na zachowanie mieszanki może być analizowany bez przerywania procesu.
Zależności pomiędzy temperaturą, szczeliną, rolling bankiem i friction ratio opisano szerzej w artykule Stan mieszania gumy w walcarce dwuwalcowej.
LM-200/400 może być wyposażona w wodny albo olejowy układ grzewczo-chłodzący. Wariant dobierany jest do rodzaju materiału, zakresu temperatury oraz charakterystyki cieplnej procesu.
Układ wodny umożliwia pracę w zakresie 20-140°C. Wariant olejowy rozszerza zakres temperatury do 20-300°C.
Temperatura walców jest monitorowana w sześciu punktach pomiarowych. Cyfrowa regulacja PID umożliwia sterowanie temperaturą podczas procesu, a aktywne chłodzenie pozwala odbierać ciepło generowane podczas walcowania.
LM-200/400 może zostać wyposażona w maksymalnie cztery dodatkowe czujniki bezkontaktowe. Poszczególne punkty pomiarowe mogą być skonfigurowane jako czujniki temperatury IR, czujniki odległości albo jako kombinacja obu typów, zależnie od wymagań aplikacji.
Czujniki IR umożliwiają pomiar temperatury materiału niezależnie od pomiaru temperatury walców. Zastosowanie kilku punktów pozwala obserwować różnice temperatury mieszanki w różnych obszarach szerokości roboczej.
Czujniki odległości mogą być wykorzystane do pomiaru wysokości rolling banku przed szczeliną. Konfiguracja wielopunktowa umożliwia także analizę jego profilu wzdłuż szerokości walców, w tym zmian wysokości oraz asymetrii rozkładu materiału.
LM-200/400 może zostać opcjonalnie wyposażona w programowalny stock blender. Napędzana rolka dociskowa przemieszcza się ruchem posuwisto-zwrotnym wzdłuż walca, odrywa pasmo materiału od jego powierzchni, zawija je i ponownie kieruje do obszaru roboczego.
Z poziomu sterowania można programować zakres przemieszczania rolki, jej prędkość obrotową, czas pracy oraz liczbę cykli. Parametry stock blendera mogą być zapisane jako element receptury procesu, co umożliwia odtwarzanie tego samego sposobu prowadzenia materiału podczas kolejnych prób.
Programowany zakres ruchu pozwala prowadzić materiał na całej szerokości roboczej albo ograniczyć działanie rolki do wybranego obszaru walca. Sterowanie prędkością, czasem i liczbą cykli umożliwia kontrolowanie intensywności mieszania poprzecznego.
Napęd rolki jest wyposażony w pomiar momentu obrotowego. Rejestrowany moment dostarcza informacji o oporze występującym podczas odrywania, zawijania i prowadzenia materiału oraz może być wykorzystywany do ilościowej analizy jego przylegania do powierzchni walca.
LM-200/400 może jednocześnie rejestrować moment obu walców, siłę po lewej i prawej stronie, położenie obu stron szczeliny, prędkości walców oraz temperaturę.
Po zastosowaniu dodatkowych czujników i stock blendera zakres obserwacji może zostać rozszerzony o temperaturę materiału IR, wysokość i profil rolling banku oraz moment rolki mieszającej związany z oporem odrywania i przylegania materiału.
Połączenie tych wielkości umożliwia porównywanie receptur i etapów procesu na podstawie danych oraz ogranicza zależność wyników od subiektywnej oceny operatora.
Sterowanie LM-200/400 opiera się na PLC czasu rzeczywistego i rozproszonej architekturze automatyki. Panel dotykowy 12 cali umożliwia nastawę parametrów procesu oraz zapis i odtwarzanie receptur.
POWERLINK, Ethernet oraz OPC UA stanowią standardową warstwę komunikacyjną urządzenia. OPC UA umożliwia wymianę danych z systemami nadrzędnymi oraz integrację walcarki z infrastrukturą laboratoryjną i przemysłową.
Możliwa jest integracja z systemami MES i LIMS. Opcjonalnie stanowisko może zostać rozszerzone o Wi-Fi, tablet, zdalny nadzór, diagnostykę serwisową oraz serwer WWW.
LM-200/400 jest wyposażona w system bezpieczeństwa zgodny z EN 1417. Przy dostępnym zasilaniu sieciowym realizowane są aktywne funkcje bezpieczeństwa obejmujące zatrzymanie, automatyczne rozsunięcie oraz kontrolowany rewers walców.
Kąt zatrzymania walców po zadziałaniu odpowiedniego urządzenia ochronnego wynosi poniżej 45°. Funkcja awaryjnego rozsunięcia zwiększa szczelinę pomiędzy walcami do 50 mm w czasie poniżej 5 s.
Maszyna wykorzystuje dwa odrębne tory zasilania rezerwowego. Pierwszy zapewnia niezależne zasilanie automatyki 24 V DC, a drugi dostarcza energię potrzebną do wykonania awaryjnego rozsunięcia po zaniku zasilania podstawowego.
Niezależnie od układów elektrycznych każda strona walców może być rozsuwana mechanicznie za pomocą standardowego klucza nasadowego. Lewa i prawa strona mogą być przemieszczane niezależnie, dzięki czemu możliwe jest zwiększenie szczeliny po stronie wymagającej awaryjnego uwolnienia również bez zasilania elektrycznego.
LM-200/400 jest przeznaczona dla laboratoriów, centrów R&D i działów technologicznych, które potrzebują większej obciążalności i skali procesu niż zapewniają najmniejsze walcarki laboratoryjne, ale nie wymagają jeszcze gabarytów i momentu LM-250/500.
Model dobrze odpowiada badaniom mieszanek gumowych i elastomerowych, polimerów, materiałów wysoko napełnionych oraz pracom wymagającym precyzyjnej kontroli szczeliny, temperatury, momentu i obciążenia walców.
Dla bardziej kompaktowych badań dostępna jest LM-150/320. Do badań scale-up i procesów wymagających największego momentu dostępna jest LM-250/500.
Całą rodzinę przedstawiono na stronach walcarek do polimerów i gumy oraz walcarek do gumy.
Konfiguracja walcarki może zostać dopasowana do rodzaju materiału, wymaganego momentu, zakresu temperatury, sposobu prowadzenia mieszanki, wyposażenia pomiarowego oraz wymaganej integracji z infrastrukturą użytkownika.
Jeżeli LM-200/400 ma realizować określoną procedurę badawczą lub pracować z materiałami o wysokim oporze deformacji, skonsultuj konfigurację LM-200/400 z SiTech3D.
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook