
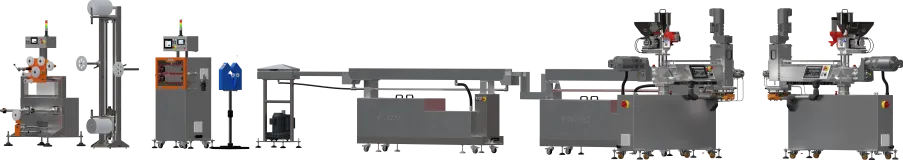
Linia do produkcji filamentu z dwoma wytłaczarkami fi 32mm do wytłaczania dwukomponentowego typu rdzeń - płaszcz poprzez powlekanie rdzenia, przystosowana do automatyzacji procesu.



| Parametr | Wartość / wykonanie |
|---|---|
| Liczba torów materiałowych | 2 niezależne tory uplastyczniania i doprowadzania stopu |
| Wytłaczarki | 2 × LE-1SF 32 mm |
| Pompy stopu | 2 × P-36; po jednej dla każdego toru materiałowego |
| Głowica | Koekstruzyjna, dobierana lub projektowana do wymaganej geometrii produktu i pary materiałowej |
| Funkcja układu | Niezależne przygotowanie i stabilizacja dwóch strumieni stopu przed ich połączeniem w głowicy koekstruzyjnej |
| Sterowanie torami A/B | Niezależne prowadzenie parametrów obu wytłaczarek i obu pomp stopu |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba wytłaczarek | 2 |
| Średnica ślimaka | 32 mm dla każdego toru |
| L/D | 32 standardowo; 24–36 zależnie od konfiguracji |
| Konstrukcja ślimaka | Monolityczna; geometria dobierana do materiału i procesu |
| Wykonanie ślimaka i cylindra | Azotowane standardowo |
| Konstrukcja cylindra | Modułowa, z wymienną strefą karmienia |
| Strefa karmienia | Gładka standardowo; rowkowana opcjonalnie |
| Sposób karmienia | Zalewowy lub głodowy, zależnie od procesu |
| Napęd ślimaka | 7,5 kW standardowo; 11 kW opcjonalnie dla każdego toru |
| Moment obrotowy | Do 360 Nm standardowo; do 500 Nm opcjonalnie dla każdego toru |
| Maksymalna prędkość ślimaka | 200 obr./min |
| Strefy grzewczo-chłodzące cylindra | 5 standardowo; do 8 zależnie od konfiguracji |
| Maksymalna temperatura pracy | 400°C standardowo; do 420°C w wykonaniu HT; do 270°C w wykonaniu kwasoodpornym |
| Chłodzenie strefy karmienia | Wodne, w obiegu z pompą i chłodnicą |
| Odgazowanie | Opcjonalnie |
| Port procesowy | 1/2 UNF, opcjonalnie |
| Pomiar stopu | Temperatura i ciśnienie stopu dla każdego toru |
| Przygotowanie pod dozowniki grawimetryczne | 3 stanowiska standardowo dla każdego toru; czwarte opcjonalnie |
| Pojemność zasobnika | 10 l dla każdego toru |
| Wysokość osi procesu | 1100 mm |
| Dostęp do układu uplastyczniającego | Cylinder obracany poziomo w lewo lub w prawo |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba pomp | 2; po jednej dla każdego toru materiałowego |
| Objętość geometryczna pojedynczej pompy | 10 cm³/obr. |
| Geometryczny strumień pojedynczej pompy | 3 dm³/h przy 5 obr./min; 36 dm³/h przy 60 obr./min |
| Lepkość | 40 000 Pa·s |
| Temperatura robocza | 400°C |
| Temperatura czyszczenia | 450°C |
| Ciśnienie wylotowe | 40 MPa |
| Ciśnienie różnicowe | 25 MPa |
| Napęd | 1,1 kW dla każdej pompy, sterowanie falownikiem |
| Pomiar ciśnienia | Przed i za każdą pompą |
| Regulacja temperatury | 3 strefy, regulacja PID, 3 punkty pomiaru temperatury dla każdej pompy |
| Chłodzenie sprzęgła i łożyskowania | Powietrzne |
| Integracja z LE-1SF | Mechaniczna, elektryczna i programowa dla każdego toru |
| Ruch pompy | Odsunięcie osiowe oraz poprzeczne przesunięcie do pozycji parkingowej; układ przestrzenny dostosowywany do konfiguracji głowicy koekstruzyjnej |
| Funkcja procesowa | Niezależna stabilizacja strumienia i ciśnienia stopu komponentu A oraz komponentu B przed głowicą koekstruzyjną |
| Nastawa relacji strumieni A/B | Niezależna regulacja prędkości pomp P-36 dla obu torów; nominalna relacja strumieni objętościowych wynika z nastaw pomp |
| Rzeczywisty udział komponentów | Zależny od rzeczywistych strumieni obu materiałów, ich gęstości, właściwości reologicznych, warunków ciśnieniowych oraz konstrukcji głowicy |
| Parametr | Wartość / wykonanie |
|---|---|
| Typ głowicy | Koekstruzyjna, dobierana do wymaganej struktury filamentu |
| Realizacja | Projekt SiTech3D lub integracja głowicy innego producenta |
| Liczba doprowadzanych strumieni | 2 |
| Konfiguracja produktu | Między innymi struktura rdzeń–płaszcz; inne geometrie dwukomponentowe zależnie od konstrukcji głowicy |
| Dobór geometrii kanałów | Do właściwości reologicznych materiałów A/B, wymaganej relacji strumieni oraz geometrii produktu |
| Warunki temperaturowe torów wejściowych | Dobierane niezależnie do właściwości materiału A i materiału B |
| Regulacja temperatury głowicy | Zależna od konstrukcji i konfiguracji głowicy |
| Pomiar ciśnienia | Możliwy w torach doprowadzających i w wybranych obszarach głowicy zależnie od konfiguracji |
| Wymienne elementy formujące | Możliwe zależnie od konstrukcji głowicy |
| Materiały wykonania | Dobierane do temperatury pracy, ścieralności, korozyjności i właściwości przetwarzanych materiałów |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna | 3000 mm w konfiguracji standardowej; inne długości zależnie od wymagań procesu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Funkcja procesowa | Pierwszy stopień kontrolowanego chłodzenia filamentu po połączeniu obu strumieni materiałowych |
| Tryb pracy | Wanna temperowana lub chłodząca zależnie od właściwości materiałów i wymagań procesu |
| Standardowy zakres temperatury | 40–80°C przy pracy jako wanna temperowana |
| Regulacja odległości od głowicy | 0–200 mm w konfiguracji bazowej; zakres może zależeć od konstrukcji głowicy koekstruzyjnej |
| Mechanizm regulacji położenia | Prowadnice liniowe, precyzyjny mechanizm regulacyjny |
| Układ termiczny | Grzanie elektryczne i wymiennik ciepła |
| Obieg wody | Pompa obiegowa z regulacją falownikiem; przepływ dobierany tak, aby zapewnić wymianę ciepła bez destabilizacji toru filamentu |
| Uzupełnianie wody | Automatyczne |
| Filtracja | Filtr tkaninowy |
| Parametr | Wartość / wykonanie |
|---|---|
| Wkładka wejściowa | Wymienna; średnica dobierana do produktu i procesu |
| Regulacja położenia | Osie X/Y |
| Podciśnienie | Wytwarzane z wykorzystaniem sprężonego powietrza |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba kolejnych wanien | 1 w konfiguracji standardowej; dodatkowe wanny zależnie od materiałów, geometrii filamentu i wymaganego punktu pracy |
| Długość czynna pojedynczej wanny | 3000 mm w konfiguracji standardowej; inne długości zależnie od projektu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Odległość pomiędzy wannami | Regulowana; standardowo możliwy dobór w zakresie około 300–2000 mm |
| Regulacja temperatury | Aktywna |
| Obieg wody | Pompa obiegowa z regulacją falownikiem i wymiennik ciepła |
| Wyrównywanie poziomu wody | Pomiędzy pierwszą i drugą wanną w konfiguracji standardowej |
| Uzupełnianie wody | Opcjonalnie automatyczne |
| Mechaniczne usuwanie wody | Podwójne zgarniacze |
| Osuszanie | Oddzielny osuszacz powietrzny z wentylatorem |
| Standardowa konfiguracja chłodzenia | Wanna temperowana + wanna zimna |
| Alternatywne konfiguracje chłodzenia | Dobierane do procesu, w tym dodatkowe strefy wodne, inne długości wanien i odmienne profile temperatury |
| Dobór układu chłodzenia | Do materiałów A/B, struktury produktu, temperatur obu stopów, łącznego strumienia masowego i wymaganej prędkości procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowy system pomiarowy | Laser dwuosiowy |
| Typowa rozdzielczość wskazania systemu laserowego | 0,001 mm |
| Pomiar trzyosiowy | Opcjonalnie |
| EdgeMetric 360 | Opcjonalnie zamiast standardowego lasera lub jako dodatkowy system pomiarowy |
| Liczba punktów pomiarowych | 1 standardowo; 2 zależnie od konfiguracji |
| Automatyczna regulacja średnicy zewnętrznej | Korekta prędkości odciągu na podstawie pomiaru; funkcja włączana i wyłączana |
| Zakres standardowego pomiaru | Geometria zewnętrzna filamentu |
| Kontrola struktury wewnętrznej | Nie jest funkcją standardowego pomiaru średnicy zewnętrznej; sposób weryfikacji geometrii wewnętrznej dobierany do konstrukcji produktu i wymagań aplikacji |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna gąsienic | 400 mm |
| Szerokość gąsienic | 70 mm |
| Maksymalna prędkość mechaniczna | 150 m/min |
| Prędkość technologiczna | Zależna od materiałów A/B, geometrii produktu, temperatur stopów, łącznego strumienia masowego oraz konfiguracji chłodzenia |
| Napęd | 2 × 0,55 kW, sterowanie falownikami |
| Zakres szczeliny gąsienic | 0–70 mm |
| Rozdzielczość odczytu położenia szczeliny | 0,01 mm |
| Regulacja szczeliny | Elektryczna z poziomu panelu operatorskiego |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Pojemność | 38 m standardowo; do 150 m zależnie od konfiguracji |
| Średnica rolek | 200 mm |
| Stabilizacja naciągu | Grawitacyjna, przez masę ruchomego dolnego zespołu rolek i przełożenie układu |
| Pomiar położenia dolnego zespołu | Enkoder liniowy; rozdzielczość odczytu 0,2 mm |
| Sterowanie prędkością nawijarki | Na podstawie położenia dolnego zespołu rolek |
| Pomiar siły naciągu | Czujnik siły z elementem tensometrycznym; rozdzielczość odczytu 0,1 N |
| Funkcja procesowa | Kompensacja zmian pomiędzy odciągiem i nawijarką, stabilizacja naciągu oraz zwiększenie czasu przebywania filamentu przed nawijaniem |
| Dobór pojemności | Zależnie od prędkości linii, wymaganego czasu buforowania i warunków stabilizacji produktu przed nawijaniem |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba wrzecion | 2 |
| Maksymalna prędkość mechaniczna nawijania | 150 m/min |
| Zmiana szpuli | Ręczna, bez zatrzymywania ekstruzji i odciągu |
| Maksymalna średnica szpuli | Ø400 mm standardowo; do około Ø600 mm w wykonaniu specjalnym |
| Maksymalna szerokość szpuli | 300 mm standardowo; do około 500 mm w wykonaniu specjalnym |
| Maksymalna masa szpuli | Około 20 kg w wykonaniu standardowym |
| Układacz filamentu | Mechaniczny Uhing, krokowy lub serwo zależnie od konfiguracji |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Architektura sterowania | Rozproszona, z centralnym sterowaniem i nadzorem procesu |
| Tor materiałowy A | Niezależna regulacja parametrów wytłaczarki LE-1SF i pompy P-36 |
| Tor materiałowy B | Niezależna regulacja parametrów wytłaczarki LE-1SF i pompy P-36 |
| Lokalne punkty operatorskie | Odciąg i nawijarka z własnymi sterownikami PLC i ekranami HMI |
| Dodatkowe panele HMI | Opcjonalnie; liczba i lokalizacja według konfiguracji linii |
| Receptury | Zapis i przywoływanie wartości zadanych obu torów materiałowych oraz pozostałych parametrów procesu |
| Rejestracja danych procesowych | CSV na pamięci USB |
| Interwał rejestracji | Od 1 s; możliwy dłuższy interwał |
| Ethernet | Standardowo |
| OPC UA | Obsługa wbudowana w platformę sterowania; konfiguracja i integracja opcjonalnie |
| Wi-Fi i tablet | Opcjonalnie |
| Zdalny nadzór i sterowanie | Opcjonalnie, zależnie od konfiguracji systemu |
| LMS – Logistics Management System | Opcjonalnie |
| PMS – Power Management System | Opcjonalnie |
| DMS – Dosing Management System | Opcjonalnie |
| Parametr | Wartość / wykonanie |
|---|---|
| Technologia | Koekstruzja dwóch niezależnie przygotowywanych strumieni materiałowych |
| Układ uplastyczniający | 2 × LE-1SF 32 mm |
| Stabilizacja strumieni | 2 × P-36; niezależna stabilizacja komponentu A i komponentu B |
| Głowica koekstruzyjna | Projektowana przez SiTech3D lub integrowana jako rozwiązanie innego producenta, zależnie od aplikacji |
| Możliwe struktury produktu | Między innymi rdzeń–płaszcz oraz inne geometrie dwukomponentowe zależnie od zastosowanej głowicy |
| Średnice filamentu | Typowo 1,75 mm i 2,85 mm; inne średnice zależnie od konstrukcji głowicy i wymagań procesu |
| Nastawa relacji strumieni A/B | Niezależne sterowanie oboma torami materiałowymi i pompami P-36 |
| Rzeczywisty udział komponentów A/B | Zależny od rzeczywistych przepływów, gęstości i reologii materiałów, warunków ciśnieniowych oraz konstrukcji głowicy |
| Standardowa konfiguracja chłodzenia | 2 niezależne strefy wodne po około 3000 mm |
| Rozbudowa układu chłodzenia | Możliwość zmiany liczby i długości wanien, temperatur wody oraz odległości pomiędzy kolejnymi strefami chłodzenia |
| Dobór chłodzenia | Do właściwości obu materiałów, struktury produktu, temperatur stopów, strumienia masowego oraz wymaganej prędkości procesu |
| Pomiar standardowy | Kontrola geometrii zewnętrznej filamentu online |
| Kontrola struktury wewnętrznej | Metoda dobierana oddzielnie do wymaganej geometrii produktu i zastosowania |
| Konfiguracja magazynu | 38 m standardowo; do około 150 m zależnie od konfiguracji |
| Maksymalna prędkość mechaniczna downstreamu | 150 m/min |
| Prędkość technologiczna | Zależna od materiałów A/B, relacji strumieni, geometrii produktu, temperatur stopów, chłodzenia oraz wymaganej stabilności procesu |
| Dobór konfiguracji procesu | Oba tory uplastyczniania, pompy stopu, głowica, chłodzenie, pomiar, odciąg, magazyn i nawijanie dobierane jako jeden współpracujący układ technologiczny |
Filament dwukomponentowy powstaje z dwóch strumieni stopionych polimerów, które są przygotowywane niezależnie, a następnie łączone w głowicy koekstruzyjnej. W linii SiTech3D każdy materiał posiada własny tor procesowy oparty na wytłaczarce LE-1SF 32 mm oraz pompie stopu P-36.
Rozdzielenie torów umożliwia prowadzenie komponentu A i komponentu B przy różnych profilach temperatury, prędkościach ślimaka, sposobach karmienia i nastawach przepływu. Jest to szczególnie istotne wtedy, gdy materiały różnią się reologią, temperaturą przetwarzania, skurczem lub zachowaniem podczas chłodzenia.
Dopiero po przygotowaniu i stabilizacji obu stopów strumienie są kierowane do wspólnej głowicy. Dzięki temu parametry procesu mogą być dobierane do każdego materiału osobno, a jednocześnie kontrolowana jest ich współpraca w końcowym produkcie.
W procesie koekstruzji należy rozdzielić trzy powiązane, ale różne zagadnienia: stabilność strumienia materiału A i materiału B, stabilność ich wzajemnego położenia po połączeniu oraz stabilność zewnętrznej geometrii gotowego filamentu.
LE-1SF i P-36 przygotowują oraz stabilizują oba strumienie → głowica koekstruzyjna kształtuje strukturę A/B → chłodzenie, pomiar i odciąg stabilizują geometrię zewnętrzną produktu.
Takie rozdzielenie jest istotne, ponieważ prawidłowa średnica zewnętrzna nie oznacza automatycznie prawidłowej geometrii wewnętrznej filamentu.
Każdy komponent jest uplastyczniany w oddzielnej wytłaczarce LE-1SF 32 mm. Geometria ślimaka, profil temperaturowy, sposób karmienia oraz pozostałe parametry układu mogą być dobierane do właściwości danego materiału.
Nie ma wymogu, aby oba tory pracowały przy identycznej temperaturze lub prędkości ślimaka. Zadaniem układów uplastyczniających jest przygotowanie dwóch jednorodnych strumieni stopu w warunkach odpowiednich do ich późniejszego połączenia.
W zależności od zastosowania możliwe jest wykorzystanie dozowania grawimetrycznego, karmienia zalewowego lub głodowego, a także pozostałych opcji procesowych platformy LE-1SF.
Każdy tor materiałowy posiada własną pompę stopu P-36. Pompy stabilizują przepływ i ciśnienie przed głowicą oraz ograniczają przenoszenie zmian występujących w części uplastyczniającej na proces formowania produktu.
Niezależna regulacja prędkości obu pomp pozwala ustawiać nominalną relację strumieni A/B. Dla pojedynczego toru rzeczywisty strumień objętościowy można w uproszczeniu opisać zależnością:
Q ≈ Vg · n · ηv
gdzie Vg oznacza objętość geometryczną pompy na obrót, n jej prędkość obrotową, a ηv rzeczywistą sprawność objętościową.
Strumień masowy zależy dodatkowo od gęstości stopu:
ṁ = ρ · Q
Z tego względu stosunek prędkości dwóch identycznych pomp nie powinien być bezpośrednio utożsamiany ze stosunkiem masowym komponentów. Znaczenie mają również właściwości materiałów oraz warunki ciśnieniowe w obu torach.
Dla idealnej, koncentrycznej struktury rdzeń–płaszcz i ustalonego przepływu udział objętościowy rdzenia można w pierwszym przybliżeniu powiązać z geometrią przekroju:
φr ≈ (dr / D)2
gdzie φr jest udziałem objętościowym rdzenia, dr jego średnicą, a D średnicą zewnętrzną filamentu.
Zależność pokazuje, dlaczego cienka warstwa zewnętrzna wymaga szczególnie stabilnej relacji przepływów. W rzeczywistym procesie geometria nie wynika jednak wyłącznie z bilansu objętościowego. Wpływają na nią również reologia materiałów, konstrukcja głowicy, warunki ciśnieniowe oraz stabilność granicy międzyfazowej.
Głowica koekstruzyjna jest dobierana do konkretnej aplikacji. Może zostać zaprojektowana przez SiTech3D albo zintegrowana jako rozwiązanie innego producenta.
Jej konstrukcja uwzględnia wymagany układ komponentów, charakterystyki przepływowe materiałów A i B, temperatury pracy, relację strumieni oraz docelową geometrię produktu.
Jednym z podstawowych wariantów jest struktura rdzeń–płaszcz, w której jeden materiał tworzy centralny rdzeń, a drugi otacza go warstwą zewnętrzną. Platforma nie jest jednak ograniczona wyłącznie do tej geometrii. Inne struktury dwukomponentowe mogą być realizowane poprzez odpowiednio zaprojektowaną głowicę.
Stabilność przepływu dwóch polimerów nie może być oceniana wyłącznie poprzez porównanie pojedynczych wartości lepkości. Stopy polimerowe mają zazwyczaj charakter nienewtonowski, dlatego ich lepkość zależy od temperatury i szybkości ścinania.
W praktyce istotne są więc charakterystyki η(γ̇,T) obu materiałów w zakresie rzeczywistych warunków występujących w głowicy. Znaczenie mają również właściwości lepkosprężyste stopów, relacja przepływów oraz geometria kanałów.
Dwa materiały o zbliżonej lepkości w jednym punkcie pomiarowym nie muszą zachowywać się podobnie w całym zakresie procesu. Z tego względu głowica i warunki obu torów powinny być dobierane na podstawie rzeczywistego zachowania materiałów w przepływie.
Po połączeniu strumieni powstaje granica pomiędzy komponentami. Jej położenie i stabilność zależą między innymi od relacji przepływów, lepkości i sprężystości obu stopów, temperatury oraz konstrukcji głowicy.
Przy niekorzystnym zestawieniu warunków mogą pojawiać się lokalne zmiany grubości warstwy, przesunięcie granicy materiałów lub niestabilności międzyfazowe. Zjawiska te mogą występować wewnątrz produktu bez jednoznacznej zmiany jego zewnętrznej średnicy.
Dlatego stabilizacja obu strumieni przed głowicą jest ważna, ale nie zastępuje prawidłowego doboru pary materiałowej oraz geometrii przepływu.
Możliwość jednoczesnego przetworzenia dwóch materiałów nie oznacza automatycznie, że utworzą one strukturę o wymaganych właściwościach użytkowych.
Na zachowanie strefy pomiędzy materiałami wpływają między innymi ich powinowactwo fizykochemiczne, temperatura w chwili kontaktu, czas wspólnego przepływu, historia ścinania oraz późniejsze chłodzenie.
W zależności od zastosowania może być wymagana silna adhezja rdzenia i płaszcza, natomiast w innych konstrukcjach oczekiwane właściwości granicy mogą być odmienne. Dlatego kryterium nie jest maksymalizacja adhezji sama w sobie, lecz uzyskanie zachowania międzyfazowego właściwego dla projektowanego produktu.
Dla par materiałowych o niewystarczającej zgodności możliwa jest modyfikacja formulacji lub zastosowanie odpowiedniego kompatybilizatora.
Po opuszczeniu głowicy oba komponenty tworzą wspólny produkt, ale mogą oddawać ciepło i zestalać się w różny sposób. Materiały mogą różnić się przewodnością cieplną, ciepłem właściwym, gęstością, temperaturą zeszklenia lub topnienia, przebiegiem krystalizacji oraz skurczem.
W konsekwencji chłodzenie wpływa nie tylko na temperaturę i średnicę zewnętrzną filamentu. Może również wpływać na rozkład naprężeń, skurcz obu komponentów i ostateczną geometrię ich wspólnego przekroju.
Pierwsza wanna może pracować jako strefa temperowana albo chłodząca. Temperatura wody, odległość od głowicy oraz intensywność obiegu są dobierane do pary materiałowej i wymaganej historii termicznej.
Kontrolowane rozpoczęcie chłodzenia może być szczególnie istotne dla układów, w których rdzeń i płaszcz różnią się szybkością krystalizacji, skurczem lub zakresem temperatur przetwarzania.
Standardowa konfiguracja wykorzystuje dwie strefy wodne. Liczba i długość wanien, temperatury wody oraz odległości pomiędzy kolejnymi strefami mogą być jednak zmieniane zależnie od materiałów, strumienia masowego i wymaganego punktu pracy.
Rzeczywista prędkość technologiczna nie wynika więc wyłącznie z możliwości wytłaczarek ani maksymalnej prędkości downstreamu. Ograniczeniem może stać się również czas potrzebny do stabilizacji termicznej całej struktury A/B.
Po odpowiednim schłodzeniu i osuszeniu filament jest kierowany do systemu pomiarowego. Standardowym rozwiązaniem jest laserowy pomiar w dwóch osiach. Zależnie od konfiguracji możliwe jest zastosowanie pomiaru trzyosiowego lub głowicy EdgeMetric 360.
EdgeMetric 360 może rozszerzyć kontrolę zewnętrznej geometrii o analizę owalizacji, średnic minimalnych i maksymalnych oraz lokalnych zgrubień i przewężeń.
System optyczny obserwujący zewnętrzny obrys filamentu nie określa bezpośrednio średnicy rdzenia, grubości płaszcza ani położenia granicy pomiędzy materiałami.
Możliwa jest sytuacja, w której średnica zewnętrzna pozostaje stabilna, a jednocześnie zmienia się udział A/B albo rdzeń przesuwa się względem osi produktu.
Jeżeli kontrola wewnętrznej geometrii jest wymagana, metoda jej weryfikacji powinna być dobrana oddzielnie do materiałów, grubości warstw i wymaganej dokładności. Może być realizowana laboratoryjnie lub, dla odpowiednich aplikacji, z wykorzystaniem dodatkowej technologii pomiarowej.
Pomiar online może pracować jako niezależna kontrola jakości albo uczestniczyć w zamkniętej pętli regulacji. W trybie closed loop zmierzona średnica jest wykorzystywana do korekty prędkości odciągu.
Funkcja może zostać włączona lub wyłączona zależnie od sposobu prowadzenia procesu.
W linii dwukomponentowej trzeba rozróżnić regulację średnicy zewnętrznej od regulacji relacji materiałów. Odciąg wpływa przede wszystkim na całkowity przekrój produktu, natomiast pompy P-36 odpowiadają za prowadzenie dwóch strumieni przed głowicą.
Odciąg gąsienicowy zapewnia kontrolowany odbiór filamentu i może pełnić funkcję elementu wykonawczego regulacji jego średnicy zewnętrznej.
Prędkość technologiczna jest dobierana do obu materiałów, łącznego strumienia masowego, struktury produktu, warunków chłodzenia i wymaganej stabilności procesu. Maksymalnej prędkości mechanicznej urządzeń nie należy utożsamiać z prędkością dostępną dla każdej pary materiałowej.
Za odciągiem znajduje się magazyn kompensacyjny, który oddziela stabilną pracę części procesowej od zmian związanych z pracą nawijarki. Magazyn stabilizuje warunki naciągu i zwiększa czas pozostający na dalsze wyrównanie temperatury przed nawinięciem.
Nawijarka współpracuje z magazynem i umożliwia ręczną zmianę szpuli bez zatrzymywania wytłaczania oraz odciągu. Produkt powstający w czasie zmiany szpuli jest czasowo przejmowany przez magazyn.
Sposób układania filamentu może być dobrany do aplikacji i realizowany mechanicznie, za pomocą napędu krokowego albo serwo.
System sterowania obejmuje oba tory materiałowe oraz wspólny downstream. Parametry komponentu A mogą być prowadzone niezależnie od parametrów komponentu B.
Receptura może obejmować profile temperatur obu LE-1SF, prędkości ślimaków, nastawy pomp P-36, parametry głowicy, warunki chłodzenia oraz ustawienia odciągu i nawijania.
Dane procesowe mogą być rejestrowane w plikach CSV, co umożliwia porównywanie kolejnych punktów pracy oraz analizowanie zależności pomiędzy parametrami obu torów i geometrią produktu.
Platforma umożliwia również komunikację z systemami nadrzędnymi zgodnie z konfiguracją sterowania linii.
Koekstruzja nie polega wyłącznie na mechanicznym połączeniu dwóch wytłaczarek ze wspólną głowicą. O stabilności produktu decyduje współpraca całego układu: przygotowania obu stopów, pomp, geometrii głowicy, chłodzenia, pomiaru i odbioru.
Dobór konfiguracji powinien uwzględniać co najmniej właściwości reologiczne i cieplne obu materiałów, wymagany udział komponentów, geometrię produktu, oczekiwane zachowanie strefy międzyfazowej oraz rzeczywisty punkt pracy linii.
Dzięki takiemu podejściu platforma może służyć zarówno do rozwoju struktur typu rdzeń–płaszcz, jak i innych produktów wymagających kontrolowanego połączenia dwóch strumieni polimerowych.
Szersze omówienie zjawisk zachodzących podczas współwytłaczania materiałów polimerowych znajduje się w artykule Koekstruzja – współwytłaczanie wielomateriałowe.
Nie. Istotne jest ich zachowanie reologiczne w rzeczywistych warunkach pracy głowicy. Znaczenie mają nie tylko wartości lepkości, ale również ich zależność od temperatury i szybkości ścinania, właściwości lepkosprężyste oraz relacja przepływów.
Nie. Każdy komponent posiada własną wytłaczarkę i może być przygotowywany przy odrębnie dobranym profilu temperaturowym.
Nie. Dla identycznych pomp ich prędkości określają nominalną relację strumieni objętościowych. Udział masowy zależy dodatkowo od gęstości materiałów i rzeczywistych warunków przepływu.
Nie. Średnica zewnętrzna może pozostawać prawidłowa przy jednoczesnej zmianie średnicy rdzenia, grubości płaszcza albo położenia rdzenia w przekroju.
Nie. EdgeMetric 360 jest systemem kontroli geometrii zewnętrznej filamentu. Kontrola struktury wewnętrznej wymaga odrębnej metody dobranej do konkretnego produktu.
Tak. Głowica jest projektowana lub dobierana do konkretnej aplikacji, dlatego platforma może zostać skonfigurowana również dla innych geometrii dwukomponentowych.
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook