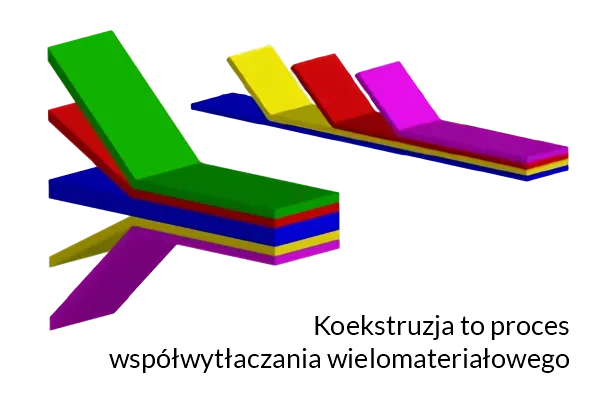
Koekstruzja to proces współwytłaczania wielomateriałowego.Koekstruzja, czyli współwytłaczanie, umożliwia formowanie wyrobów z dwóch lub większej liczby strumieni polimerów, np. folii wielowarstwowych, rurek, profili i filamentów rdzeń–płaszcz. Wyjaśniamy działanie głowic wielokolektorowych i bloków rozdzielczych, znaczenie reologii, interdyfuzji oraz przyczyny niestabilności warstw. Omawiamy również koekstruzję silikonu, zastosowania farmaceutyczne i diagnostykę geometrii. Na przykładzie linii SiTech3D z dwiema wytłaczarkami LE-1SF 32 mm i dwiema pompami P-36 porównujemy wspólne formowanie core-shell z sekwencyjnym powlekaniem rdzenia. Pokazujemy, jak bilansować strumienie, obliczać nominalną grubość płaszcza oraz dlaczego pomiar średnicy zewnętrznej nie zastępuje kontroli struktury wewnętrznej. Koekstruzja – na czym polega współwytłaczanie polimerów?Koekstruzja (ang. co-extrusion, coextrusion) to jednoczesne wytłaczanie co najmniej dwóch strumieni materiału w celu uzyskania wyrobu o zaprojektowanej strukturze warstwowej lub wielokomponentowej. Poszczególne materiały są uplastyczniane i podawane oddzielnymi torami, a następnie łączone w odpowiednio ukształtowanym układzie przepływowym głowicy. Końcowy przekrój może być płaski, pierścieniowy, koncentryczny albo nieregularny, zależnie od konstrukcji narzędzia i przeznaczenia produktu. Podstawowa różnica względem zwykłego wytłaczania nie polega na liczbie ślimaków w jednej maszynie, ale na kontrolowanym doprowadzeniu odrębnych strumieni materiałowych do wspólnego formowania. Dwie wytłaczarki współpracujące z jedną głowicą nie tworzą automatycznie dobrego układu koekstruzyjnego. Trzeba równocześnie uwzględnić reologię obu stopów, geometrię rozdziału przepływu, adhezję między warstwami, ciśnienia, chłodzenie i odbiór produktu. Koekstruzja jest dojrzałą technologią przemysłową, rozwijaną dziś m.in. w kierunku cieńszych warstw, materiałów o zróżnicowanych funkcjach, ograniczania zużycia drogich komponentów oraz bardziej precyzyjnego sterowania procesem. Nie należy jej utożsamiać z późniejszym laminowaniem gotowych folii ani ze zwykłym mechanicznym połączeniem dwóch wcześniej uformowanych profili. Jakie produkty są współwytłaczane?Współwytłaczanie stosuje się wtedy, gdy jeden jednorodny materiał nie pozwala ekonomicznie lub technologicznie uzyskać wszystkich wymaganych właściwości. Typowe produkty współwytłaczane to:
Dobór struktury zaczyna się od funkcji produktu: np. odporności na przenikanie gazu, właściwości mechanicznych, adhezji, kontrolowanej sztywności albo zachowania dwóch odmiennych materiałów w jednym filamencie. Liczba warstw i ich grubości powinny wynikać z tych wymagań, a nie stanowić celu samego w sobie. Przykładem rozwiązania do badań i produkcji jest linia SiTech3D do filamentu dwukomponentowego. Pozwala rozpatrywać zarówno klasyczną strukturę rdzeń–płaszcz formowaną we wspólnej głowicy, jak i odrębny proces powlekania wytłoczonego wcześniej rdzenia. Dobór wariantu zależy od pary materiałowej, wymaganej przyczepności i zakresu temperatur przetwórstwa. Dlaczego stosuje się dwie lub więcej warstw?Warstwa konstrukcyjna może zapewniać wymaganą sztywność, podczas gdy cienka powłoka odpowiada za zwilżalność, barierowość, kolor lub tarcie powierzchniowe. W projektowaniu należy jednak rozróżnić udział danej warstwy w przekroju od jej rzeczywistego wpływu na funkcję wyrobu. Przykładowo ciągłość bardzo cienkiej warstwy barierowej bywa ważniejsza od średniej zawartości polimeru barierowego w produkcie, a niewielka zmiana adhezji może zadecydować o odporności na rozwarstwienie. Główne elementy linii do koekstruzjiTypowy układ obejmuje odrębne jednostki uplastyczniające, niezależne pomiary i regulację temperatury oraz ciśnienia, doprowadzenie stopów do głowicy, a następnie wspólne formowanie i odbiór produktu. W zależności od procesu stosuje się pompy stopu, adaptery, wymienniki sit, podajniki boczne i układy dozowania. Nie wszystkie te elementy są obowiązkowe ani jednakowo użyteczne dla każdego materiału. Głowica koekstruzyjna ustala sposób kontaktu i rozkład strumieni. Układ odbioru decyduje m.in. o rozciąganiu, chłodzeniu, skurczu i wymiarach końcowych. Dopiero współpraca tych zespołów określa stabilność produktu. Możliwe są również układy współwytłaczania z jednym materiałem doprowadzanym do więcej niż jednej warstwy, np. struktury A/B/A; liczba warstw nie musi więc odpowiadać liczbie oddzielnych wytłaczarek. Materiały, reologia i adhezja na granicy warstwNajwiększe wyzwanie w koekstruzji to przetwarzanie materiałów o różnych właściwościach w jednym, wspólnym zakresie warunków technologicznych. Każdy tor może mieć odrębny profil temperatury i ślimak, ale połączenie stopów wymusza ustalenie odpowiednich warunków ich kontaktu w głowicy. Lepkość nie jest jedną stałą wartościąLepkość pozorna stopów polimerowych zależy przede wszystkim od temperatury i szybkości ścinania, a przy analizie przepływu nie można pomijać lepkościosprężystości. Dwie formulacje mogą mieć podobną lepkość przy jednej szybkości ścinania i zachowywać się odmiennie w innych częściach głowicy. Dlatego porównuje się krzywe płynięcia w zakresie temperatur i szybkości odkształcenia właściwym dla procesu, a nie tylko pojedyncze wartości MFR lub MFI. Zbliżone lepkości mogą ułatwiać utrzymanie zaprojektowanego rozkładu warstw, ale nie są warunkiem bezwzględnym koekstruzji. Różnice można częściowo kompensować konstrukcją kanałów, warunkami cieplnymi i relacją przepływów. Przy bardzo dużym kontraście reologicznym okno stabilnych parametrów może jednak być wąskie. Istotna jest również sprężysta odpowiedź stopu, wpływająca na rozwój niestabilności i pęcznienie wytłoczyny po wyjściu z głowicy. Granica faz i interfaza – co odpowiada za przyczepność?Po zetknięciu dwóch stopów powstaje granica między warstwami. Jeżeli materiały wykazują odpowiednie powinowactwo, może zachodzić wzajemne przenikanie fragmentów makrocząsteczek, czyli interdyfuzja. Tworzy się wówczas interfaza o określonej grubości, której charakter zależy od zgodności chemicznej, temperatury, ruchliwości łańcuchów i czasu kontaktu w stanie stopionym. Adhezję mogą wspomagać również reakcje chemiczne i kompatybilizacja, a w niektórych układach znaczenie mają mechanizmy fizyczne i oddziaływania powierzchniowe. Samo zetknięcie dwóch stopów nie gwarantuje trwałego zespolenia. Polimery niemieszalne mogą zachować wyraźną granicę i wykazywać słabą odporność na delaminację, nawet jeśli bezpośrednio po wytłoczeniu produkt wygląda prawidłowo. Przykładem jest folia z warstwą barierową EVOH i zewnętrznymi warstwami poliolefinowymi. W zależności od pary materiałowej stosuje się dodatkowe warstwy wiążące (tie layers), np. z poliolefin funkcjonalizowanych. Nie oznacza to, że każdy układ PE/EVOH/PE jest możliwy do prawidłowego wykonania bez odpowiednio dobranej warstwy adhezyjnej. Powtarzalność połączenia weryfikuje się przez badania odporności na rozwarstwianie i użytkowanie produktu. Temperatura i czas kontaktu warstwInterdyfuzja wymaga odpowiednich warunków kontaktu, ale podnoszenie temperatury lub wydłużanie drogi wspólnego przepływu nie jest rozwiązaniem uniwersalnym. Może zwiększać degradację, reakcje uboczne albo niekorzystnie wpływać na stabilność międzyfazową. Głowica wielokolektorowa, w której stopy łączą się stosunkowo późno, daje inną historię kontaktu niż układ łączący warstwy we wcześniejszym bloku rozdzielczym. W bardzo cienkich mikrowarstwach i nanowarstwach rośnie znaczenie wzajemnej dyfuzji oraz zjawisk związanych z ograniczeniem geometrycznym. Nadmierna interdyfuzja może nawet prowadzić do utraty wyraźnej struktury warstwowej. Z tego powodu technologia mikrowarstwowa wymaga nie tylko zwiększenia liczby warstw, ale także świadomego sterowania ich stabilnością i zachowaniem międzyfazowym. Poślizg na granicy warstw a pozornie stabilny przepływW układach polimerów słabo kompatybilnych może wystąpić poślizg międzyfazowy. Oznacza to, że sąsiadujące strumienie nie przenoszą naprężeń w taki sam sposób jak jednorodny materiał, co może zmieniać spadek ciśnienia i rozkład prędkości. Samo odczytanie poprawnego ciśnienia na głowicy nie wyklucza więc problemów z adhezją ani z lokalną grubością warstw. Dla zastosowań krytycznych warto połączyć badania reologiczne z oceną przekroju i adhezji produktu. Koekstruzja, koszty materiałowe i możliwość recyklinguWarstwowa budowa wyrobu pozwala umieszczać droższy materiał tam, gdzie rzeczywiście potrzebne są jego właściwości, a tańszy lub pochodzący z odzysku wykorzystywać w innej części przekroju. Przykładowo wewnętrzna warstwa konstrukcyjna profilu albo rury może zawierać odpowiednio przygotowany regranulat, podczas gdy warstwa zewnętrzna zapewnia określony wygląd, odporność powierzchniową lub kontakt z otoczeniem. Takie rozwiązanie wymaga jednak sprawdzenia czystości surowca, stabilności przetwarzania i wymagań użytkowych. Nie należy utożsamiać zastosowania recyklatu z automatyczną poprawą możliwości ponownego recyklingu gotowego wyrobu. Wielomateriałowe struktury mogą być trudniejsze do rozdzielenia niż produkty jednorodne, a niekompatybilne polimery mogą pogarszać właściwości przemiału. Projektując wyrób, należy więc analizować jednocześnie funkcjonalność, zużycie surowca, przewidywaną technologię odzysku i wymagania prawne. W przypadku opakowań do kontaktu z żywnością konieczna jest osobna ocena zgodności zastosowanych warstw i materiałów z odpowiednimi przepisami. Niestabilności w koekstruzji – przyczyny i diagnostykaW wielowarstwowym przepływie problemy jakościowe mogą pojawiać się już wewnątrz głowicy, zanim produkt opuści szczelinę formującą. Najważniejsze zjawiska obejmują falowanie granic warstw, deformację ich rozkładu, częściową enkapsulację jednego polimeru przez drugi, lokalne zaniknięcie warstwy i delaminację gotowego wyrobu. Falowanie międzyfazowePrzy określonej kombinacji lepkości, sprężystości, grubości warstw i warunków przepływu może rozwinąć się niestabilność granicy dwóch stopów. Obserwuje się wtedy regularne lub nieregularne fale, które po zastygnięciu powodują nierównomierną grubość, defekty optyczne albo osłabienie właściwości użytkowych. Nie każde falowanie wynika z niedostatecznej przyczepności: może być konsekwencją mechaniki przepływu i geometrii kanałów. Enkapsulacja i nierównomierna grubośćEnkapsulacja oznacza tendencję jednego strumienia do stopniowego otaczania drugiego w trakcie wspólnego przepływu. W klasycznych warunkach często obserwuje się przemieszczanie mniej lepkiego materiału ku obszarom większego ścinania, lecz rzeczywisty mechanizm zależy także od lepkościosprężystości, geometrii głowicy i relacji natężeń przepływu. Uproszczona reguła o przewadze jedynie niższej lepkości nie wystarcza do przewidywania rozkładu warstw. Oprócz zjawisk zachodzących w głowicy należy rozróżnić nierównomierność wynikającą z pulsacji zasilania, zmian temperatury, wahań prędkości odciągu i nierównomiernego chłodzenia. Przy projektowaniu procesu nie wolno przypisywać każdej wady samej głowicy. Objawy, możliwe przyczyny i kolejność sprawdzania
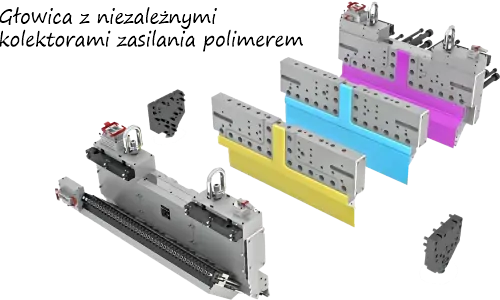
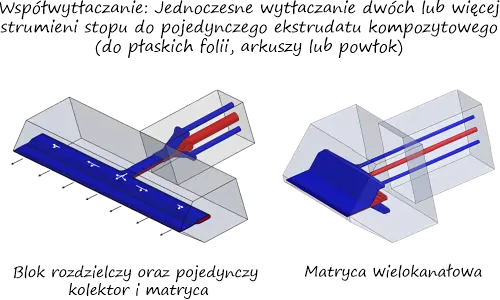
Zestawienie wskazuje możliwe kierunki diagnostyki, a nie jednoznaczne przyporządkowanie każdej wady do jednej przyczyny. Głowice i matryce do koekstruzji wielowarstwowejDobór głowicy zależy od kształtu wyrobu, liczby i funkcji warstw, zakresu lepkości materiałów, ciśnienia, dopuszczalnej historii termicznej oraz wymaganej dokładności. Dwie podstawowe rodziny rozwiązań dla folii i arkuszy to głowice wielokolektorowe oraz głowice wykorzystujące blok rozdzielczy (feedblock). Nie są to dwie odmiany dokładnie tego samego układu: różnią się miejscem zetknięcia strumieni i możliwościami korekty warstw. Głowica wielokolektorowa (multi-manifold die)W głowicy wielokolektorowej poszczególne stopy są rozprowadzane przez odrębne kanały, a do ich połączenia dochodzi w wybranej części narzędzia, zwykle stosunkowo blisko strefy końcowego formowania. Pozwala to odrębnie kształtować rozkład przepływu dla warstw o różnej reologii i ograniczać niepotrzebnie długi kontakt materiałów przed uformowaniem wyrobu. Rozwiązanie jest szczególnie przydatne, gdy wymagane są dokładne profile warstw, a materiały mają odmienne właściwości przepływowe. Jego ograniczeniem bywa wyższa złożoność konstrukcji, liczba kanałów i koszt zmian geometrii. Nie można przy tym zakładać, że każda głowica wielokolektorowa umożliwia dowolną regulację grubości każdej warstwy podczas pracy.
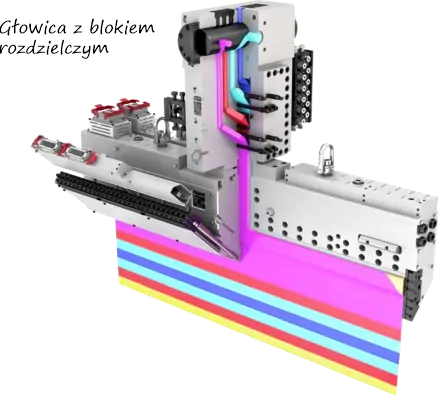
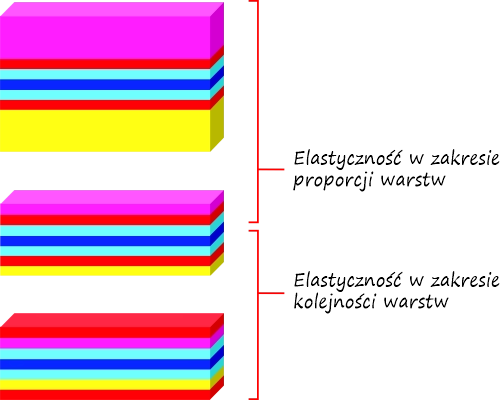
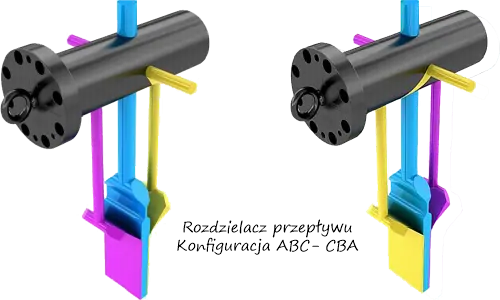
Rys. 1. Przykład oddzielnych kolektorów doprowadzających stopy do wspólnej strefy formowania. Blok rozdzielczy (feedblock) i wspólna głowicaW systemie feedblock dwa lub więcej strumieni łączy się w bloku rozdzielczym, zanim wpłyną do wspólnej głowicy. Odpowiednio ukształtowane kanały umożliwiają utworzenie zaplanowanej sekwencji warstw, np. A/B, A/B/A albo A/B/C/B/A. W odróżnieniu od konstrukcji wielokolektorowej część wspólnej drogi przepływu jest tutaj zwykle dłuższa. Dużą zaletą układów z wymiennymi elementami rozdzielającymi jest możliwość zmiany konfiguracji warstw bez wymiany całej matrycy. Dostępne są jednak zarówno bloki o geometrii stałej, jak i bardziej rozbudowane konstrukcje pozwalające regulować rozkład warstw podczas pracy. Zakres regulacji zależy od konkretnego rozwiązania.
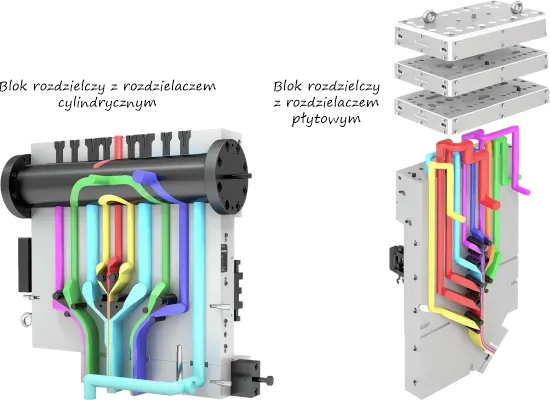
Rys. 2. Schematy układu głowicy z blokiem rozdzielczym i kształtowania warstw. Rozdzielacz powinien zapewniać wymagany podział strumieni bez nadmiernego spadku ciśnienia, stref stagnacji i niekontrolowanej zmiany geometrii granic warstw. Przy materiałach wrażliwych termicznie należy uwzględnić czas przebywania w adapterach i martwych przestrzeniach.
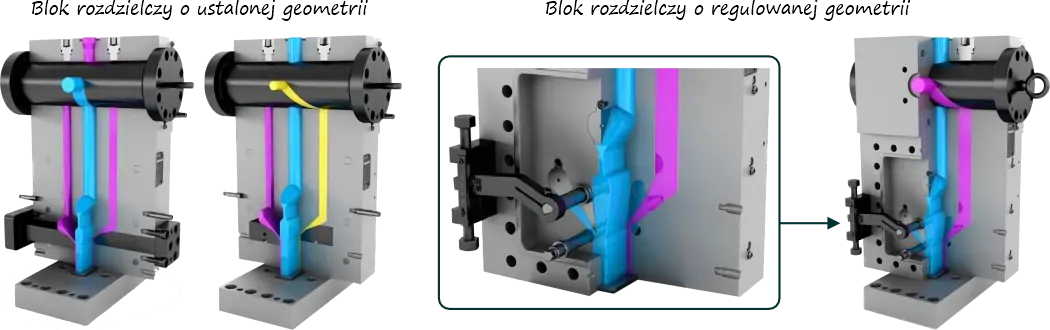
Rys. 3. Przykłady rozwiązań konstrukcyjnych rozdzielania i łączenia strumieni. Geometria stała i regulowanaBlok o stałej geometrii jest dobierany do określonego zakresu formulacji i struktur warstwowych. Ma zwykle prostszą budowę i może być właściwym rozwiązaniem dla dobrze ustalonego procesu. Jeżeli jednak produkowane wyroby często zmieniają strukturę lub zestaw polimerów, przydatna bywa możliwość modyfikowania kanałów, położenia elementów rozdzielających albo profilu poszczególnych warstw. Przy podejmowaniu decyzji inwestycyjnej znaczenie mają nie tylko zakres techniczny regulacji, ale także czas przezbrojenia, powtarzalność nastaw, zużycie surowca podczas ustalania procesu i łatwość czyszczenia układu.
Rys. 4. Przykładowe konfiguracje bloku o geometrii stałej i zmiennej.
Rys. 5. Zmiana rozdziału strumieni przez elementy bloku rozdzielczego. Trzy technologie, których nie należy ze sobą utożsamiaćW opisach wyrobów dwukomponentowych spotyka się kilka metod łączenia polimerów. Różnią się one miejscem powstawania połączenia, historią cieplną materiałów i zakresem możliwych regulacji. Wybór technologii ma znaczenie nie tylko dla konstrukcji linii, ale także dla oceny adhezji i zachowania przekroju po chłodzeniu. 1. Wspólna głowica koekstruzyjnaDwa odrębne, uplastycznione strumienie trafiają do zaprojektowanych kanałów jednej głowicy, gdzie powstaje wspólny przekrój – przykładowo rdzeń–płaszcz. Jest to klasyczna koekstruzja. Każdy tor ma własne warunki uplastyczniania, lecz wspólna strefa formowania wymaga odpowiedniego okna temperatur i zachowania reologicznego materiałów. 2. Sekwencyjne wytłaczanie rdzenia i powlekanieRdzeń powstaje w pierwszej głowicy, następnie przechodzi przez kontrolowany odcinek kondycjonowania termicznego i trafia do drugiej głowicy, w której nanoszony jest płaszcz. Rdzeń musi zachować geometrię podczas powlekania, a jego powierzchnia powinna umożliwiać uzyskanie wymaganej adhezji. Ta architektura pozwala szerzej rozdzielić warunki temperaturowe torów, ale stawia większe wymagania synchronizacji prędkości, odległości między głowicami i chłodzeniu. 3. Łączenie dwóch oddzielnie uformowanych elementówMożna również wytłaczać dwa niezależne profile, a następnie łączyć je po opuszczeniu osobnych matryc – przez docisk, spawanie, współprowadzenie albo mechaniczne zespolenie. Taka technologia nie jest tym samym co nanoszenie ciągłego płaszcza na rdzeń wewnątrz drugiej głowicy. Warto nazywać ją oddzielnie, aby nie utożsamiać trzech różnych procesów pod wspólną nazwą koekstruzji. O jakości połączenia we wszystkich wariantach decydują właściwości powierzchni, temperatura kontaktu, geometria, sposób odbioru i materiałowa zdolność do utworzenia trwałej adhezji. Rysunki 6 i 7 przedstawiają przykład rozwiązania z łączeniem odrębnie formowanych elementów.
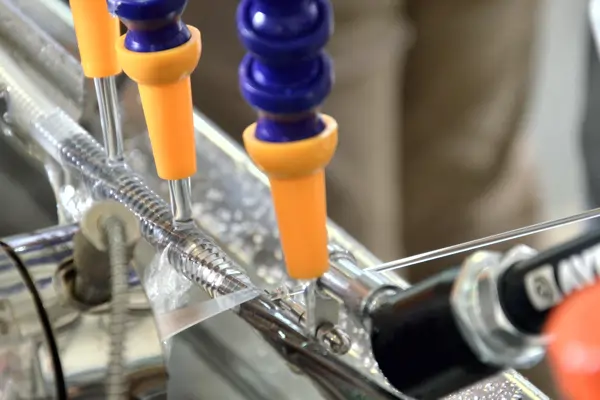
Rys. 6. Przykład linii, w której osobno wytłoczone komponenty są łączone po opuszczeniu narzędzi.
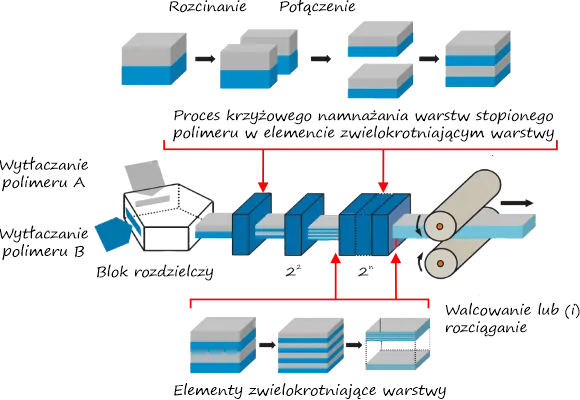
Rys. 7. Poglądowy mechanizm łączenia elementów po formowaniu. Koekstruzja polimerów o odmiennej reologii i mnożenie warstwKoekstruzja materiałów o wyraźnie różnej lepkości może być realizowana, ale wymaga odpowiedniego projektu kanałów i dobrania zakresu parametrów. Gdy przepływ jest niestabilny, zwiększanie liczby warstw nie rozwiązuje automatycznie problemów reologicznych ani adhezyjnych. W praktyce należy rozpatrzyć cały proces: podział strumieni, ciśnienie, temperaturę, geometrię głowicy i czas kontaktu międzyfazowego. Mnożniki warstw (layer multipliers)Technologia zwielokrotniania warstw polega na wielokrotnym rozdzielaniu wielowarstwowego strumienia, zmianie jego ułożenia i ponownym połączeniu. W odpowiednich układach liczba warstw rośnie, a ich pojedyncza grubość maleje. Umożliwia to badania mikrowarstw i nanowarstw oraz projektowanie szczególnych właściwości optycznych, mechanicznych lub barierowych. Nie każda para polimerów nadaje się do tworzenia stabilnych, bardzo cienkich warstw. Przy zmniejszaniu ich grubości większego znaczenia nabierają interdyfuzja, reakcje na granicy faz, niestabilności oraz zanik ciągłości warstwy. Wymaga to badań morfologii, a nie jedynie obliczenia teoretycznej liczby warstw.
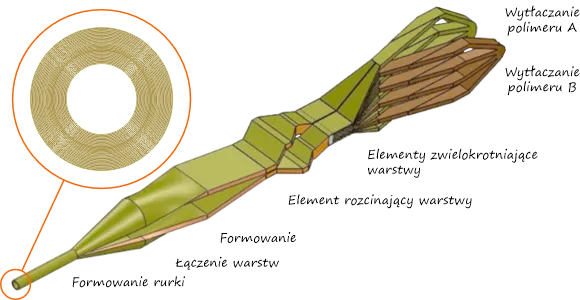
Rys. 8. Zasada namnażania warstw przez podział i ponowne połączenie strumienia. Głowice wielowarstwowe do rur i przekrojów pierścieniowychW rurach i profilach o przekroju zamkniętym sposób rozprowadzania stopu różni się od głowicy płaskiej. Konieczne są symetryczne doprowadzenie materiału, kontrola grubości ścianek i właściwa konstrukcja trzpienia oraz rozdzielaczy. Po opuszczeniu głowicy geometria podlega dalszym zmianom przez rozciąganie, kalibrację, chłodzenie i skurcz materiałów. W wielowarstwowych rurach znaczenie mają zarówno grubości poszczególnych warstw, jak i ich ciągłość na całym obwodzie. Zbyt mała lokalna grubość warstwy barierowej może istotnie obniżyć właściwości wyrobu mimo poprawnej grubości ścianki całkowitej.
Rys. 9. Poglądowy przepływ w głowicy do wielowarstwowej rurki. Koekstruzja rdzeń–płaszcz (core-shell) w produkcji filamentuFilament dwukomponentowy może składać się z rdzenia pełniącego funkcję mechaniczną lub użytkową oraz płaszcza zapewniającego inne właściwości powierzchniowe, optyczne lub procesowe. Można w ten sposób badać np. połączenie sztywności z elastycznością, kontrolowany wygląd powierzchni, odmienne zachowanie termiczne lub pożądane cechy dwóch materiałów. O powodzeniu decydują jednak adhezja i zgodność warunków przetwarzania, a nie wyłącznie możliwość wytłoczenia dwóch polimerów. Architektura SiTech3D: dwa tory LE-1SF 32 mm oraz dwie pompy P-36Linia SiTech3D do filamentu dwukomponentowego wykorzystuje dwie niezależne wytłaczarki LE-1SF 32 mm oraz dwie pompy stopu P-36, po jednej dla każdego toru materiałowego. Wytłaczarki odpowiadają za uplastycznienie i przygotowanie surowców, natomiast pompy umożliwiają kształtowanie i stabilizację strumieni kierowanych do odpowiednich narzędzi. Ogranicza to wpływ części wahań pracy układów uplastyczniających na formowanie, lecz nie usuwa automatycznie zakłóceń wynikających z głowicy, temperatury lub chłodzenia. Głowica nie jest jedną uniwersalną, niezmienną konstrukcją. SiTech3D może zaprojektować ją dla konkretnej pary materiałowej i geometrii produktu albo zintegrować odpowiednie rozwiązanie innego producenta. Konieczne są dane o reologii, wymaganym przekroju, temperaturze, ciśnieniach, możliwości czyszczenia i przewidywanych zmianach materiałowych. Wariant A – koekstruzja w jednej wspólnej głowicyGdy zakresy przetwarzania dwóch materiałów pozwalają na wspólne formowanie, oba strumienie są łączone w głowicy koncentrycznej. Tor A formuje rdzeń, a tor B dostarcza płaszcz. Kluczowe są symetria kanałów, rozkład ciśnień, właściwości lepkościosprężyste stopów i możliwość uzyskania trwałej granicy międzyfazowej. Możliwe jest osobne ustawienie temperatur obu wytłaczarek, ale strefa wspólnego przepływu musi odpowiadać wymaganiom obu polimerów. Zaletą tego wariantu jest zwarte formowanie przekroju w jednym narzędziu. Nie należy jednak zakładać, że wspólne stopienie materiałów samo w sobie gwarantuje ich adhezję albo idealną centryczność rdzenia. Obie cechy wymagają potwierdzenia w gotowym filamencie. Wariant B – sekwencyjne wytłaczanie i powlekanie rdzeniaJeżeli materiały mają znacznie różne wymagania temperaturowe, można najpierw wytłoczyć rdzeń, następnie skorygować temperaturę jego powierzchni na odcinku kondycjonowania i wprowadzić go do kolejnej głowicy powlekającej. Tam na rdzeń nanoszony jest stop płaszcza przy warunkach dopasowanych do drugiego polimeru. Pozwala to rozdzielić część oddziaływań cieplnych, które w jednej głowicy mogłyby prowadzić do degradacji powłoki lub deformacji rdzenia. W wariancie sekwencyjnym odległość pomiędzy głowicami, temperatura powierzchni rdzenia i prędkość linii stają się istotnymi zmiennymi procesu. Zbyt ciepły rdzeń może ulegać deformacji, a zbyt zimna lub nieodpowiednio przygotowana powierzchnia może utrudniać zespolenie. Wymagana temperatura i stan powierzchni zależą od materiału; nie ma uniwersalnej odległości ani temperatury gwarantującej dobrą adhezję. Nie jest to tożsame z mechanicznym połączeniem dwóch gotowych profili poza głowicami. W powlekaniu drugi stop tworzy ciągłą warstwę bezpośrednio na przechodzącym przez narzędzie rdzeniu. Także tutaj wynik należy potwierdzić badaniem współosiowości, ciągłości płaszcza, adhezji oraz właściwości użytkowych. Bilans masowy i grubość płaszcza filamentuDo projektowania przekroju potrzebny jest bilans dwóch strumieni. Dla gotowego filamentu o średnicy zewnętrznej D i średnicy rdzenia dr, przy przekroju kołowym oraz współosiowym, udział pola rdzenia wynosi fr = (dr / D)2, natomiast nominalna grubość płaszcza to tp = (D − dr) / 2. Dla materiałów o różnych gęstościach końcowych należy przeliczyć strumienie masowe na objętościowe. Przy wspólnej prędkości liniowej i pomijalnej porowatości można przyjąć: (dr / D)2 = (ṁr / ρr) / [(ṁr / ρr) + (ṁp / ρp)] gdzie ṁr i ṁp oznaczają strumienie masy rdzenia i płaszcza, a ρr i ρp – odpowiadające im gęstości materiałów w stanie, w którym oceniamy gotowy przekrój. Jest to model bilansowy, a nie obliczenie przepływu w głowicy. Nie uwzględnia miejscowej deformacji, niewspółosiowości ani oddzielnie zjawisk międzyfazowych. Przykład obliczeniowy: filament 1,75 mm z rdzeniem 1,40 mmDla D = 1,75 mm oraz dr = 1,40 mm nominalna grubość płaszcza wynosi 0,175 mm, a rdzeń zajmuje 64% pola przekroju. Płaszcz zajmuje pozostałe 36%. Oznacza to, że rdzeń o średnicy stanowiącej 80% średnicy zewnętrznej zajmuje 64%, a nie 80% pola przekroju. Jeżeli jako przykład przyjmiemy gęstości gotowych materiałów ρr = 1,25 g/cm³ i ρp = 1,05 g/cm³, wymagany udział masowy rdzenia wyniesie około 67,9%, a płaszcza około 32,1%. Są to wartości ilustracyjne, a nie parametry konkretnej receptury SiTech3D. W rzeczywistym procesie należy uwzględnić gęstości w odpowiedniej temperaturze, skurcz, ewentualną porowatość i rzeczywiste wymiary po chłodzeniu. Dlaczego nastawy dwóch pomp P-36 nie wyznaczają automatycznie średnicy rdzenia?Pompa P-36 ma nominalną pojemność geometryczną 10 cm³/obr. Z tego wynika teoretyczny wydatek 3 dm³/h przy 5 obr./min oraz 36 dm³/h przy 60 obr./min. Są to wartości geometryczne przed uwzględnieniem przecieków wewnętrznych i warunków pracy. Rzeczywisty wydatek można w przybliżeniu opisać jako Q = Vg · n · ηv, gdzie Vg jest objętością na obrót, n – prędkością obrotową w odpowiednich jednostkach, a ηv – sprawnością objętościową zależną od m.in. lepkości, temperatury, ciśnienia i stanu pompy. Do obliczenia strumienia masy na wyjściu z pompy należy uwzględnić gęstość stopu w warunkach pompowania: ṁ = ρstopu · Q. Do przewidywania przekroju produktu po chłodzeniu stosuje się natomiast gęstości odnoszące się do stanu gotowego filamentu. Te dwa bilanse nie mogą być bezkrytycznie utożsamiane. Równe obroty pomp nie gwarantują równych strumieni masowych ani równego udziału warstw. Trzy niezależne obszary kontroli procesu
Karta produktu 136 potwierdza laserowy pomiar średnicy w dwóch osiach o rozdzielczości 0,001 mm; rozdzielczości wskazania nie należy utożsamiać z całkowitą dokładnością pomiaru. Funkcje takie jak laser trzyosiowy albo określony system automatycznej regulacji należy potwierdzić w specyfikacji konkretnej konfiguracji, a nie przypisywać automatycznie każdemu wykonaniu linii. Układ regulacji wykorzystujący wymiar zewnętrzny może, jeśli został przewidziany w konfiguracji, korygować prędkość odciągu. Nie jest to jednak pomiar ani bezpośrednia regulacja grubości płaszcza. Nawet idealnie stabilna średnica zewnętrzna nie wyklucza mimośrodowego rdzenia lub zmiennego udziału obu materiałów. Jak kontrolować strukturę wewnętrzną filamentu?W zależności od materiałów można oceniać przekrój polerowany lub cięty pod mikroskopem, stosować analizę obrazu, a w wybranych aplikacjach metody optyczne albo inne techniki obrazowania. Sprawdza się średnicę rdzenia w kilku kierunkach, minimalną grubość płaszcza, mimośrodowość oraz ciągłość granicy faz. Osobno bada się odporność na rozwarstwianie i zachowanie filamentu podczas druku, jeżeli jest to jego docelowe zastosowanie. Metoda pomiarowa musi zapewniać kontrast pomiędzy materiałami i odpowiednią rozdzielczość. Ważna jest również stabilność chłodzenia: obie warstwy mogą inaczej oddawać ciepło, krystalizować i kurczyć się. Nawet przy niezmiennym zewnętrznym wymiarze filamentu jego struktura wewnętrzna może się zmieniać. Dlatego weryfikacja linii core-shell powinna obejmować zarówno pomiary zewnętrzne, jak i ocenę przekroju oraz adhezji. Uzupełnieniem technologii filamentowej jest opis linii do produkcji i badań filamentu SiTech3D oraz oferta linii produkcyjnych do filamentu 3D. Współwytłaczanie dwukomponentowe jest odrębnym zadaniem od produkcji standardowej, jednorodnej żyłki. Koekstruzja silikonu i elastomerów – co zmienia technologia materiału?Zapytanie o koekstruzję silikonu dotyczy zwykle innego zakresu materiałowego niż typowe współwytłaczanie termoplastycznych PE, PP czy PLA. W przypadku mieszanek silikonowych HCR/HTV proces może obejmować przetwarzanie materiału elastomerowego, współformowanie z inną mieszanką lub powlekanie rdzenia, a następnie etap sieciowania albo wulkanizacji. O geometrii i jakości produktu decydują wówczas m.in. właściwości mieszanki przed sieciowaniem, konstrukcja głowicy, sposób podtrzymania kształtu i warunki utwardzania. Nie należy utożsamiać silikonu HCR/HTV z termoplastycznymi elastomerami TPE ani zakładać, że klasyczna wytłaczarka i głowica do filamentów termoplastycznych są bez modyfikacji odpowiednie do przetwórstwa silikonu. Zakres kompatybilności urządzeń, możliwość wspólnego formowania i wymagany tor wulkanizacji trzeba ocenić odrębnie. Sam termin koekstruzja nie identyfikuje jeszcze właściwej technologii produkcji. Dla mieszanek sieciujących mechanizm utrwalenia przekroju bywa zupełnie inny niż w chłodzonych termoplastach: trzeba uwzględnić stopień wulkanizacji, zmianę reologii w czasie, warunki przyczepności na granicy dwóch mieszanek i możliwość deformacji przed utwardzeniem. Z tego powodu rozwiązania do koekstruzji silikonów wymagają osobnego projektu technologicznego; opis linii do filamentu termoplastycznego nie stanowi deklaracji jej gotowości do takiego zastosowania. Koekstruzja w farmacji – rdzeń, powłoka i profile uwalnianiaW farmaceutycznym wytłaczaniu na gorąco (hot-melt extrusion, HME) polimer pełni funkcję nośnika substancji czynnej, a przebieg procesu kształtuje jej rozmieszczenie, stan fizyczny oraz właściwości produktu. Współwytłaczanie pozwala rozdzielić funkcje materiału rdzeniowego i powłoki, np. w wybranych formulacjach przeznaczonych do uzyskania określonego profilu uwalniania. Nie oznacza to jednak, że każda substancja czynna albo para nośników może być bezpiecznie poddana koekstruzji. Dla takich produktów szczególne znaczenie mają temperatura, czas przebywania, narażenie na ścinanie, zgodność składników, jednorodność dawki, stabilność chemiczna i możliwość walidacji procesu. Wymagania dotyczące jakości, dokumentacji i zgodności z właściwymi regulacjami farmaceutycznymi są odrębne od typowego wytłaczania tworzyw technicznych. Wytłaczarki jednoślimakowe i dwuślimakowe w układach farmaceutycznychDo przygotowania poszczególnych strumieni można stosować wytłaczarki jednoślimakowe i dwuślimakowe, zależnie od formulacji i wymaganej funkcji. Układ dwuślimakowy jest przydatny zwłaszcza wtedy, gdy przed koekstruzją niezbędne są intensywne operacje dozowania, mieszania lub dyspersji. Drugie urządzenie może przygotowywać odrębny materiał osłonowy o innej wydajności. Średnice ślimaków 12 mm i 16 mm bywają stosowane w eksperymentalnych układach niewielkiej skali, ale nie można z góry przypisać jednej z tych średnic do rdzenia, a drugiej do płaszcza. Dobór wynika z wymaganych strumieni, lepkości, stabilności procesu i docelowej geometrii. W szczególności przy niewielkim przepływie ważne mogą być minimalna stabilna wydajność dozowania oraz historia przebywania materiału. Jeżeli rdzeń i płaszcz mają odmienne wymagania termiczne, w badaniach należy również rozważyć sekwencyjne powlekanie, o ile odpowiada to wymaganiom produktu i farmaceutycznym procedurom walidacyjnym. Nie należy jednak przenosić parametrów przemysłowej linii filamentowej bezpośrednio na preparaty zawierające substancje czynne.
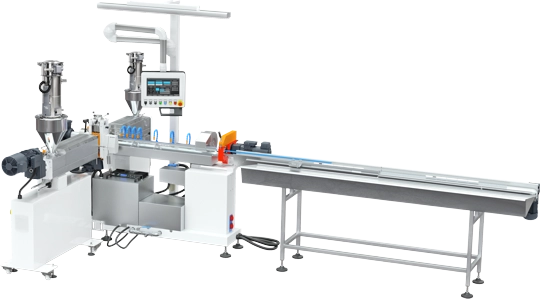
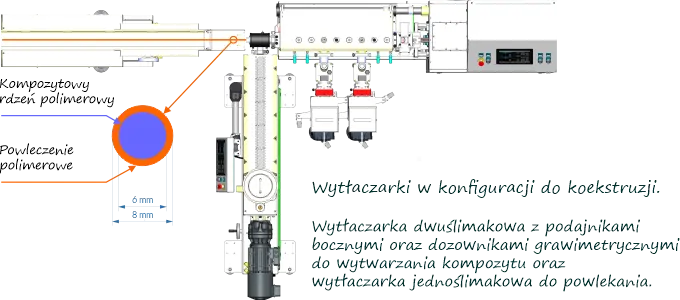
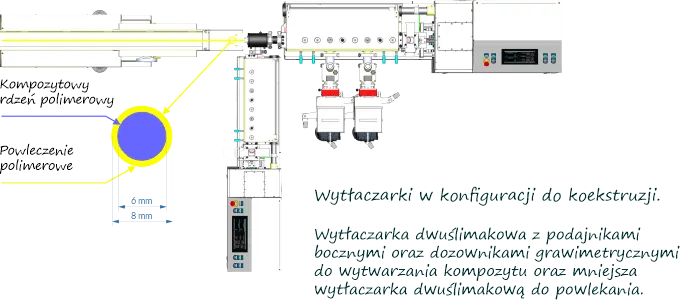
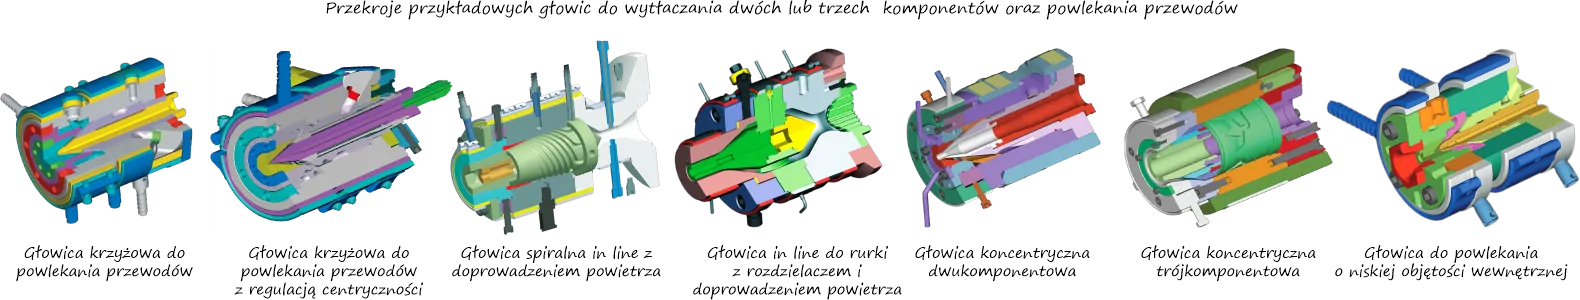
Rys. 10. Przykładowe konfiguracje wytłaczarek laboratoryjnych do przygotowania odrębnych strumieni stopu. Rodzaje głowic do struktur wielokomponentowychW zależności od zastosowania stosuje się głowice koncentryczne rdzeń–płaszcz, głowice tworzące taśmy i profile dwuwarstwowe, rozwiązania do wyrobów wielokanałowych, a także układy powlekające istniejący rdzeń. Geometria doprowadzenia strumieni i położenie strefy połączenia muszą uwzględniać różnice reologiczne oraz wymagania wyrobu końcowego. Przekroje takich głowic nie są wzajemnie zamienne: konstrukcja przeznaczona do płaskiej taśmy nie odwzorowuje automatycznie pracy głowicy koncentrycznej, a zasilanie kilku kanałów wymaga osobnego bilansowania przepływu.
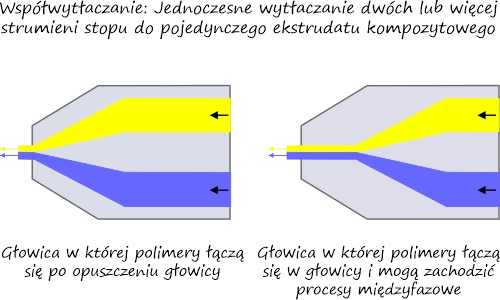
Rys. 11. Przykłady geometrii głowic dwu- i wielokomponentowych oraz układów powlekania. Koekstruzja a powlekanie i łączenie osobnych wytłoczynW farmacji, technice medycznej i produkcji profili spotyka się rozwiązania, w których jeden materiał stanowi rdzeń, a drugi tworzy powłokę podczas wspólnego formowania. Możliwe jest też powlekanie wcześniej uformowanego elementu lub łączenie elementów po ich wyjściu z narzędzi. W każdym przypadku inna może być historia kontaktu materiałów i sposób powstawania adhezji.
Rys. 12. Poglądowe warianty wspólnego formowania materiałów.
Rys. 13. Porównanie łączenia materiałów w głowicy i po jej opuszczeniu. W przypadku produktów farmaceutycznych konieczna jest kontrola nie tylko wymiarów, ale też rozkładu substancji czynnej, jej stanu fizycznego i kinetyki uwalniania. W zależności od formulacji wykorzystuje się m.in. przekroje mikroskopowe, spektroskopię i mapowanie Ramanowskie, analizy termiczne oraz badania rozpuszczania lub uwalniania. Nie jest naukowo poprawne twierdzenie, że wytłaczanie na gorąco zawsze zachowuje morfologię cząstek leku: jej zmiana może być istotnym, zamierzonym lub niepożądanym skutkiem procesu. Szersze podstawy przygotowania materiału farmaceutycznego opisano w artykule wytłaczanie farmaceutyczne na gorąco (HME). Omówienie koekstruzji nie zastępuje badań formulacyjnych, walidacji ani oceny zgodności urządzeń z wymaganiami danego zastosowania. Jak projektować i uruchamiać proces współwytłaczania?Skuteczne uruchomienie koekstruzji wymaga ustalenia najpierw cech gotowego wyrobu, a dopiero później wyboru głowicy i nastaw. Wykonanie samej linii nie gwarantuje stabilnej geometrii wszystkich warstw.
Jakie informacje warto przekazać producentowi linii?Najbardziej użyteczne jest zapytanie zawierające parę lub zestaw materiałów, oczekiwany przekrój produktu, docelowe grubości i tolerancje, przewidywaną wydajność, dostępne dane reologiczne oraz wymagane metody kontroli. Pozwala to ocenić, czy wystarczy adaptacja dostępnego rozwiązania, czy potrzebny będzie projekt głowicy dopasowany do aplikacji. W przypadku filamentu core-shell dodatkowo przydatne są: nominalna średnica zewnętrzna, oczekiwana średnica lub udział rdzenia, minimalna grubość płaszcza, zakres tolerancji mimośrodowości, wymagania adhezyjne oraz sposób późniejszego drukowania. Dane te umożliwiają wstępny bilans masowy, ocenę wydajności każdego toru i wybór pomiędzy głowicą wspólną a sekwencyjnym powlekaniem. SiTech3D projektuje i integruje rozwiązania do wytłaczania polimerów oraz kompletne linie technologiczne. Dla filamentu dwukomponentowego punktem odniesienia jest architektura z dwoma torami LE-1SF 32 mm i dwiema pompami P-36. Wspólna głowica core-shell albo sekwencyjne powlekanie rdzenia wymagają odmiennego projektu części formującej i oceny procesu. Takie podejście pozwala rozmawiać o wymaganej funkcji produktu, a nie tylko o liczbie urządzeń. Planujesz koekstruzję filamentu, profilu lub rozwój nowego wyrobu wielomateriałowego? Skontaktuj się z SiTech3D i prześlij podstawowe wymagania technologiczne. Ułatwi to dobór sposobu formowania, wyposażenia i zakresu niezbędnych prób. Literatura techniczna i dalsze opracowaniaOpis mechanizmów międzyfazowych, niestabilności przepływu i technologii mikrowarstwowej można pogłębić w przeglądach naukowych Interfacial Phenomena in Multi-Micro-/Nanolayered Polymer Coextrusion oraz Investigation of the Polymer Coextrusion Process: A Review. Stanowią one uzupełnienie przedstawionego opisu, a nie instrukcję doboru parametrów konkretnej linii. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook