Linie produkcyjne filamentów dwukomponentowych | ||||||||||||
Koekstruzja filamentów 3D – side-by-side i core–shellFilament dwukomponentowy jest produktem o zaprojektowanej architekturze przekroju. Dwa niezależnie przygotowane strumienie polimeru tworzą jeden ciągły filament, zachowując określone rozmieszczenie względem siebie. Dzięki temu właściwości produktu można kształtować nie tylko przez skład materiału, ale również przez jego położenie w przekroju. W strukturze side-by-side oba komponenty zajmują sąsiednie obszary przekroju. Rozwiązanie może być wykorzystywane do filamentów dwukolorowych i efektowych, ale również do przestrzennego łączenia materiałów o różnych funkcjach. W strukturze core–shell, czyli rdzeń–płaszcz, jeden materiał tworzy rdzeń, a drugi kontrolowaną warstwę zewnętrzną, co pozwala rozdzielić właściwości wnętrza i powierzchni filamentu. SiTech3D projektuje kompletne linie do koekstruzji filamentów – od niezależnych układów uplastyczniania i stabilizacji strumieni, przez głowicę kształtującą strukturę produktu, po chłodzenie, pomiar, odciąg i nawijanie. Punktem wyjścia jest para materiałów, oczekiwana geometria przekroju, funkcja filamentu oraz wymagana skala produkcji. W produkcie dwukomponentowym nie wystarcza kontrola samej średnicy zewnętrznej. O jakości decyduje również stabilność położenia granicy między materiałami, udział komponentów, grubość poszczególnych obszarów przekroju oraz powtarzalność tej struktury na długości filamentu. 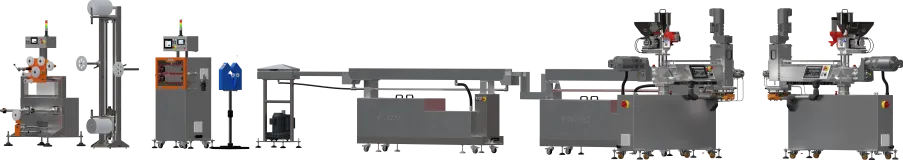
Linia do produkcji filamentów dwukomponentowych z wytłaczarkami 32 mm | ||||||||||||
Od funkcji filamentu do konfiguracji liniiProjektowanie filamentu dwukomponentowego powinno rozpocząć się od odpowiedzi na pytanie, jaką funkcję ma realizować każdy obszar jego przekroju. Dopiero później dobiera się materiały, sposób ich łączenia, układy uplastyczniania, głowicę oraz urządzenia dalszej części linii. Innej konfiguracji wymaga filament, w którym dwa kolory mają zachować określony podział przekroju, innej układ z funkcjonalnym rdzeniem otoczonym materiałem powierzchniowym, a jeszcze innej para polimerów o znacząco różnych właściwościach przepływowych lub temperaturowych. Dlatego linia do koekstruzji nie powinna być traktowana jako standardowa linia filamentowa wyposażona jedynie w drugą wytłaczarkę. Jest to układ technologiczny, w którym dwa niezależne procesy materiałowe muszą zostać zsynchronizowane przed utworzeniem jednego produktu. Side-by-side czy core–shell?
Nie istnieje jedna architektura najlepsza dla wszystkich zastosowań. Właściwy układ wynika z funkcji produktu i zachowania materiałów w procesie. Dwa strumienie materiałowe muszą tworzyć jeden stabilny procesW klasycznej produkcji filamentu istotna jest stabilność strumienia tworzywa opuszczającego wytłaczarkę. W koekstruzji trzeba dodatkowo utrzymać właściwą relację pomiędzy dwoma niezależnymi strumieniami materiałowymi. Zmiana wydatku jednego komponentu może zmienić udział materiałów i geometrię ich rozmieszczenia, nawet jeżeli zewnętrzna średnica produktu pozostaje prawidłowa. Z tego względu linie mogą wykorzystywać niezależne układy sterowania wydajnością, a w wymagających konfiguracjach również pompy stopionego tworzywa stabilizujące przepływ komponentów przed głowicą. Stabilizacja strumieni jest jednak tylko jednym z elementów kontroli procesu. Na rzeczywistą geometrię przekroju wpływają również właściwości reologiczne materiałów, rozkład ciśnienia i konstrukcja kanałów głowicy. MFR i temperatura przetwarzania nie wystarczą do doboru materiałówDwa tworzywa mogą mieć podobne wartości MFR i zbliżone temperatury przetwarzania, a mimo to zachowywać się zupełnie inaczej po połączeniu w głowicy. Polimery są materiałami nienewtonowskimi – ich lepkość zmienia się wraz z temperaturą i szybkością ścinania. Dlatego dla bardziej wymagających par materiałowych istotne jest zachowanie obu stopów w rzeczywistym zakresie warunków występujących w procesie, a nie jedynie porównanie pojedynczych wartości katalogowych. Przy doborze pary materiałowej należy uwzględnić między innymi:
Duży kontrast właściwości przepływowych może prowadzić do przesunięcia granicy materiałów, nierównomiernej grubości warstw lub powstawania niestabilności wewnętrznych. Co istotne, takie zaburzenia mogą rozwijać się wewnątrz produktu nawet wtedy, gdy jego powierzchnia zewnętrzna wygląda prawidłowo. Głowica koekstruzyjna kształtuje architekturę przekrojuW klasycznej głowicy filamentowej podstawowym zadaniem jest uformowanie zewnętrznego profilu wytłoczyny. W koekstruzji głowica musi dodatkowo kontrolować wzajemne położenie dwóch strumieni tworzywa. Znaczenie mają geometria kanałów, miejsce i sposób połączenia materiałów, spadki ciśnienia, relacja wydajności obu komponentów oraz ich zachowanie reologiczne. Dlatego głowica do filamentu dwukomponentowego powinna być projektowana lub dobierana do określonej geometrii produktu oraz zakresu materiałów. Samo zastosowanie dwóch wytłaczarek nie zapewnia jeszcze stabilnej struktury side-by-side ani core–shell. W zależności od materiałów możliwe są również różne strategie procesu. Dla odpowiednio dobranej pary rdzeń i płaszcz mogą być formowane jednocześnie we wspólnej głowicy. Gdy właściwości materiałów wymagają rozdzielenia warunków termicznych, możliwe jest najpierw uformowanie rdzenia, a następnie jego powlekanie drugim materiałem w kolejnym etapie. Granica między materiałami jest częścią projektu produktuPołączenie dwóch stopionych polimerów nie oznacza automatycznie uzyskania wymaganej adhezji. Zachowanie granicy faz zależy od właściwości materiałów, temperatury, czasu kontaktu, warunków przepływu oraz wzajemnej kompatybilności komponentów. W zależności od przeznaczenia produktu może być wymagana bardzo mocna integracja obu faz albo inny, świadomie określony charakter ich połączenia. Z tego powodu wymagania dotyczące granicy materiałów powinny być określone już podczas definiowania funkcji filamentu. Chłodzenie utrwala nie tylko średnicę, ale również strukturę wewnętrznąPo opuszczeniu głowicy filament nadal zmienia swoją geometrię. W produkcie dwukomponentowym stabilizuje się jednocześnie średnica zewnętrzna oraz położenie granicy pomiędzy materiałami. Komponenty mogą różnić się skurczem, przewodnością cieplną, pojemnością cieplną, temperaturą krystalizacji lub zeszklenia. Zbyt gwałtowne lub nierównomierne chłodzenie może więc wpływać na oba materiały w różny sposób. Temperatura medium chłodzącego, odległość od głowicy, intensywność wymiany ciepła, kalibracja i prędkość odciągu powinny być traktowane jako wzajemnie powiązane parametry procesu. Średnica zewnętrzna to tylko pierwszy poziom kontroli jakościBezkontaktowy pomiar laserowy pozwala w sposób ciągły kontrolować średnicę i owalność filamentu. W procesie dwukomponentowym prawidłowa geometria zewnętrzna nie gwarantuje jednak prawidłowej struktury wewnętrznej. Filament o właściwej średnicy może mieć przesuniętą granicę side-by-side, niecentryczny rdzeń, lokalnie zmienną grubość płaszcza albo nieciągłość pomiędzy materiałami. Dlatego podczas opracowywania i walidacji procesu kontrola może obejmować również analizę przekrojów produktu – między innymi położenie granicy faz, udział komponentów, centryczność rdzenia, minimalną i maksymalną grubość płaszcza oraz obecność pustek lub rozwarstwienia. Zakres kontroli powinien wynikać z funkcji filamentu i wymagań jego późniejszego zastosowania. Co można osiągnąć dzięki strukturze dwukomponentowej?Koekstruzja nie jest technologią przeznaczoną wyłącznie do produkcji filamentów dwukolorowych. Jej największy potencjał polega na możliwości przypisania różnych funkcji poszczególnym obszarom przekroju. W zależności od materiałów i konstrukcji produktu można rozwijać filamenty, w których rdzeń odpowiada za określone właściwości mechaniczne, cieplne lub funkcjonalne, natomiast warstwa zewnętrzna wpływa na właściwości powierzchniowe, przetwarzalność, kontakt z elementami drukarki albo zachowanie podczas dalszego procesu. Możliwe jest również wykorzystanie wcześniej przygotowanego compoundu jako jednego z komponentów. Dzięki temu compoundowanie i koekstruzja nie są technologiami konkurencyjnymi – mogą być kolejnymi etapami projektowania bardziej złożonego materiału. Dlaczego linia dwukomponentowa wymaga indywidualnego projektu?W przypadku standardowego filamentu punktem wyjścia może być rodzaj polimeru, oczekiwana średnica i wydajność. W koekstruzji dochodzą kolejne zmienne: geometria przekroju, udział materiałów, ich wzajemne zachowanie oraz sposób tworzenia granicy faz. SiTech3D może integrować w jednym rozwiązaniu układy uplastyczniania, pompy stopionego tworzywa, projektowaną pod aplikację głowicę, chłodzenie, kalibrację, pomiar, odciąg, magazyn filamentu, nawijanie i automatykę procesu. Takie podejście pozwala projektować linię wokół rzeczywistego problemu technologicznego zamiast dostosowywać materiał do sztywnej konfiguracji katalogowej. Jeżeli celem projektu jest produkcyjna struktura rdzeń–płaszcz, zobacz również linię do produkcji filamentów dwukomponentowych z 2 × LE-1SF 32 mm. Jak rozpocząć projekt linii do koekstruzji?Najbardziej wartościowym punktem wyjścia nie jest pytanie o średnicę wytłaczarki, lecz opis oczekiwanego produktu. Do wstępnej analizy warto przygotować informacje o materiałach rdzenia i płaszcza lub obu części układu side-by-side, ich kartach technicznych, wymaganej średnicy filamentu, oczekiwanym podziale przekroju, planowanej wydajności oraz funkcji produktu końcowego. Jeżeli dostępne są dane reologiczne, informacje o wymaganej adhezji, temperaturach późniejszego druku lub szczególnych właściwościach użytkowych, pomagają one szybciej określić właściwą koncepcję głowicy i całej linii. FAQ – linie do koekstruzji filamentówCzym różni się filament dwukomponentowy od filamentu wielokolorowego?Filament wielokolorowy może być jednym z zastosowań technologii dwukomponentowej, ale koekstruzja nie ogranicza się do efektów wizualnych. Dwa materiały mogą pełnić różne funkcje mechaniczne, powierzchniowe, procesowe lub inne zadania wynikające z projektu produktu. Na czym polega różnica między side-by-side a core–shell?W strukturze side-by-side oba materiały zajmują sąsiednie obszary przekroju. W core–shell jeden komponent tworzy rdzeń, a drugi otacza go warstwą zewnętrzną. Różna geometria oznacza inne wymagania dotyczące głowicy, stabilizacji przepływu i kontroli gotowego produktu. Czy można połączyć dowolne dwa tworzywa?Nie. Należy uwzględnić ich zakresy przetwarzania, właściwości reologiczne, stabilność termiczną, skurcz podczas chłodzenia oraz zachowanie na granicy faz. Dla części kombinacji konieczna może być zmiana sposobu łączenia, modyfikacja materiału albo zastosowanie procesu sekwencyjnego. Czy podobne wartości MFR oznaczają dobrą zgodność materiałów?Nie. MFR jest użytecznym parametrem orientacyjnym, ale nie opisuje pełnego zachowania polimeru podczas przepływu przez głowicę. Przy wymagających parach materiałowych istotna jest charakterystyka reologiczna w rzeczywistym zakresie temperatur i szybkości ścinania. Czy pomiar średnicy wystarcza do kontroli filamentu dwukomponentowego?Nie zawsze. Pomiar laserowy pozwala kontrolować geometrię zewnętrzną, ale nie pokazuje rozmieszczenia materiałów wewnątrz filamentu. Podczas rozwoju i walidacji technologii może być potrzebna również analiza przekrojów produktu. Czym różni się koekstruzja od compoundowania?W compoundowaniu składniki są mieszane w celu uzyskania jednego materiału o określonym składzie. W koekstruzji dwa materiały zachowują zaprojektowane rozmieszczenie przestrzenne. Jeden lub oba komponenty filamentu koekstrudowanego mogą jednak być wcześniej przygotowanymi compoundami. Czy linia może służyć zarówno do rozwoju technologii, jak i produkcji?Tak, ale konfiguracja i skala powinny odpowiadać celowi projektu. Dane uzyskane w pracach rozwojowych są wartościową podstawą do dalszego skalowania, jednak nastaw procesu nie należy kopiować bezpośrednio pomiędzy różnymi skalami urządzeń. Zmieniają się warunki przepływu, wymiany ciepła, ciśnienia i chłodzenia. Więcej o reologii, zjawiskach na granicy faz i fizyce współwytłaczania znajdziesz w artykule Koekstruzja – współwytłaczanie wielomateriałowe. |



 YouTube
 Linkedin
 Facebook