
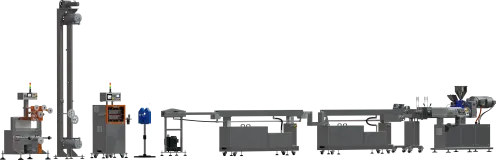
Linia do produkcji filamentu z wytłaczarką fi 45mm.



| Parametr | Wartość / wykonanie |
|---|---|
| Średnica ślimaka | 45 mm |
| L/D | 32 |
| Konstrukcja ślimaka | Monolityczna; geometria dobierana do materiału i procesu |
| Wykonanie ślimaka i cylindra | Azotowane standardowo |
| Konstrukcja cylindra | Modułowa, z wymienną strefą karmienia |
| Strefa karmienia | Gładka standardowo; rowkowana opcjonalnie |
| Sposób karmienia | Zalewowy lub głodowy |
| Napęd ślimaka | 22 kW |
| Moment obrotowy | Do 1450 Nm |
| Maksymalna prędkość ślimaka | 145 obr./min |
| Zdolność przetwórcza wytłaczarki | Co najmniej 60 kg/h; rzeczywista wartość zależy od materiału, geometrii ślimaka i konfiguracji procesu |
| Strefy grzewczo-chłodzące cylindra | 5 standardowo |
| Maksymalna temperatura pracy | 400°C standardowo; do 420°C w wykonaniu HT; do 270°C w wykonaniu kwasoodpornym |
| Chłodzenie strefy karmienia | Wodne, w obiegu z pompą i chłodnicą |
| Odgazowanie | Opcjonalnie |
| Port procesowy | 1/2 UNF, opcjonalnie |
| Pomiar stopu | Temperatura i ciśnienie stopu |
| Przygotowanie pod dozowniki grawimetryczne | 3 stanowiska standardowo; czwarte opcjonalnie |
| Pojemność zasobnika | 10 l |
| Wysokość osi procesu | 1100 mm |
| Dostęp do układu uplastyczniającego | Cylinder obracany poziomo w lewo lub w prawo |
| Parametr | Wartość / wykonanie |
|---|---|
| Objętość geometryczna | 20 cm³/obr. |
| Geometryczny strumień stopu | 6 dm³/h przy 5 obr./min; 72 dm³/h przy 60 obr./min |
| Lepkość | 40 000 Pa·s |
| Temperatura robocza | 400°C |
| Temperatura czyszczenia | 450°C |
| Ciśnienie wylotowe | 40 MPa |
| Ciśnienie różnicowe | 25 MPa |
| Napęd | 1,5 kW, sterowanie falownikiem |
| Pomiar ciśnienia | Przed i za pompą |
| Regulacja temperatury | 3 strefy, regulacja PID, 3 punkty pomiaru temperatury |
| Chłodzenie sprzęgła i łożyskowania | Powietrzne |
| Integracja z LE-1S | Procesowa, elektryczna i programowa; P-72 pozostaje niezależnym urządzeniem mechanicznym |
| Konstrukcja urządzenia | Niezależne urządzenie wolnostojące na własnej podstawie, wyposażone w stopy i koła transportowe |
| Praca LE-1S 45 bez pompy P-72 | Możliwa po odłączeniu pompy P-72 od ciągu procesowego |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 2,85 mm i 3,00 mm |
| Konstrukcja | Głowica prosta z rozdzielaczem strumienia |
| Temperatura pracy | Do 400°C w wykonaniu azotowanym; do 270°C w wykonaniu kwasoodpornym |
| Regulacja temperatury | Niezależna |
| Pomiar ciśnienia stopu | Tak |
| Zabezpieczenie nadciśnieniowe | Membranowy bezpiecznik ciśnieniowy, przyłącze 1/2 UNF |
| Zamknięcie | Klinowe |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna | 3000 mm w konfiguracji standardowej; inne długości zależnie od wymagań procesu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Funkcja procesowa | Pierwszy stopień kontrolowanego chłodzenia filamentu; możliwość pracy jako wanna temperowana lub chłodząca zależnie od procesu |
| Standardowy zakres temperatury | 40–80°C przy pracy jako wanna temperowana |
| Regulacja odległości od głowicy | 0–200 mm |
| Mechanizm regulacji położenia | Prowadnice liniowe, precyzyjny mechanizm regulacyjny |
| Układ termiczny | Grzanie elektryczne i wymiennik ciepła |
| Obieg wody | Pompa obiegowa z regulacją falownikiem; przepływ dobierany tak, aby zapewnić wymianę ciepła bez destabilizacji toru filamentu |
| Uzupełnianie wody | Automatyczne |
| Filtracja | Filtr tkaninowy |
| Parametr | Wartość / wykonanie |
|---|---|
| Wkładka wejściowa | Wymienna; średnica dobierana do materiału i procesu |
| Regulacja położenia | Osie X/Y |
| Podciśnienie | Wytwarzane z wykorzystaniem sprężonego powietrza |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba kolejnych wanien | 1 w konfiguracji standardowej; dodatkowe wanny zależnie od materiału, średnicy filamentu i wymaganego punktu pracy |
| Długość czynna pojedynczej wanny | 3000 mm w konfiguracji standardowej; inne długości zależnie od projektu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Odległość pomiędzy wannami | Regulowana; standardowo możliwy dobór w zakresie około 300–2000 mm |
| Regulacja temperatury | Aktywna |
| Obieg wody | Pompa obiegowa z regulacją falownikiem i wymiennik ciepła |
| Wyrównywanie poziomu wody | Pomiędzy pierwszą i drugą wanną w konfiguracji standardowej |
| Uzupełnianie wody | Opcjonalnie automatyczne |
| Mechaniczne usuwanie wody | Podwójne zgarniacze |
| Osuszanie | Oddzielny osuszacz powietrzny z wentylatorem |
| Standardowa konfiguracja chłodzenia | Wanna temperowana + wanna zimna |
| Alternatywne konfiguracje chłodzenia | Dobierane do procesu, np. wanna zimna + wanna zimna, dodatkowa strefa wodna lub większa długość czynna chłodzenia |
| Dobór układu chłodzenia | Liczba i długość wanien, temperatury wody oraz odległości pomiędzy strefami dobierane do materiału, średnicy filamentu, temperatury stopu, strumienia masowego i wymaganej prędkości procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowy system pomiarowy | Laser dwuosiowy |
| Typowa rozdzielczość wskazania systemu laserowego | 0,001 mm |
| Pomiar trzyosiowy | Opcjonalnie |
| EdgeMetric 360 | Opcjonalnie zamiast standardowego lasera lub jako dodatkowy system pomiarowy |
| Liczba punktów pomiarowych | 1 standardowo; 2 zależnie od konfiguracji |
| Automatyczna regulacja średnicy | Korekta prędkości odciągu na podstawie pomiaru; funkcja włączana i wyłączana |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna gąsienic | 400 mm |
| Szerokość gąsienic | 70 mm |
| Maksymalna prędkość mechaniczna | 150 m/min |
| Prędkość technologiczna | Zależna od materiału, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia |
| Napęd | 2 × 0,55 kW, sterowanie falownikami |
| Zakres szczeliny gąsienic | 0–70 mm |
| Rozdzielczość odczytu położenia szczeliny | 0,01 mm |
| Regulacja szczeliny | Elektryczna z poziomu panelu operatorskiego |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Pojemność | 38 m standardowo; do 150 m zależnie od konfiguracji |
| Średnica rolek | 200 mm |
| Stabilizacja naciągu | Grawitacyjna, przez masę ruchomego dolnego zespołu rolek i przełożenie układu |
| Pomiar położenia dolnego zespołu | Enkoder liniowy; rozdzielczość odczytu 0,2 mm |
| Sterowanie prędkością nawijarki | Na podstawie położenia dolnego zespołu rolek |
| Pomiar siły naciągu | Czujnik siły z elementem tensometrycznym; rozdzielczość odczytu 0,1 N |
| Funkcja procesowa | Kompensacja zmian pomiędzy odciągiem i nawijarką, stabilizacja naciągu oraz zwiększenie czasu przebywania filamentu przed nawijaniem |
| Dobór pojemności | Zależnie od prędkości linii, wymaganego czasu buforowania i warunków stabilizacji produktu przed nawijaniem |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba wrzecion | 2 |
| Maksymalna prędkość mechaniczna nawijania | 150 m/min |
| Zmiana szpuli | Ręczna, bez zatrzymywania ekstruzji i odciągu |
| Maksymalna średnica szpuli | Ø400 mm standardowo; do około Ø600 mm w wykonaniu specjalnym |
| Maksymalna szerokość szpuli | 300 mm standardowo; do około 500 mm w wykonaniu specjalnym |
| Maksymalna masa szpuli | Około 20 kg w wykonaniu standardowym |
| Układacz filamentu | Mechaniczny Uhing, krokowy lub serwo zależnie od konfiguracji |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Architektura sterowania | Rozproszona, z centralnym sterowaniem i nadzorem z poziomu LE-1S |
| Lokalne punkty operatorskie | Odciąg i nawijarka z własnymi PLC i ekranami HMI |
| Dodatkowe panele HMI | Opcjonalnie, liczba i lokalizacja według konfiguracji linii |
| Receptury | Zapis i przywoływanie wartości zadanych procesu |
| Rejestracja danych procesowych | CSV na pamięci USB |
| Interwał rejestracji | Od 1 s; możliwy dłuższy interwał |
| Ethernet | Standardowo |
| OPC UA | Obsługa wbudowana w platformę sterowania; konfiguracja i integracja opcjonalnie |
| Wi-Fi i tablet | Opcjonalnie |
| Zdalny nadzór i sterowanie | Opcjonalnie, zależnie od konfiguracji systemu |
| LMS – Logistics Management System | Opcjonalnie |
| PMS – Power Management System | Opcjonalnie |
| DMS – Dosing Management System | Opcjonalnie |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 2,85 mm i 3,00 mm |
| Zdolność przetwórcza wytłaczarki | Co najmniej 60 kg/h; rzeczywista wydajność gotowego filamentu zależy od całego układu technologicznego |
| Standardowa konfiguracja chłodzenia | 2 niezależne strefy wodne po około 3000 mm |
| Rozbudowa układu chłodzenia | Możliwość zmiany liczby i długości wanien oraz odległości pomiędzy kolejnymi strefami chłodzenia |
| Konfiguracja magazynu | Około 38 m standardowo; do około 150 m zależnie od konfiguracji |
| Maksymalna prędkość mechaniczna downstreamu | 150 m/min |
| Prędkość technologiczna produkcji | Zależna od materiału, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia i odbioru |
| Wydajność technologiczna gotowego filamentu | Wynika z bilansu całego procesu i nie jest utożsamiana wyłącznie ze zdolnością przetwórczą wytłaczarki ani maksymalną prędkością mechaniczną downstreamu |
| Dobór konfiguracji procesu | Układ wytłaczania, stabilizacji strumienia stopu, chłodzenia, pomiaru, odciągu, magazynowania i nawijania dobierany do wymaganego punktu pracy |
| Przeznaczenie eksploatacyjne | Projektowana do ciągłej produkcji 24/7 |
Linia z wytłaczarką LE-1S 45 mm została zaprojektowana jako kompletny ciąg technologiczny do regularnej produkcji filamentu. Poszczególne zespoły odpowiadają kolejno za przygotowanie i stabilizację strumienia stopu, formowanie produktu, kontrolowane chłodzenie, pomiar geometrii, odbiór, kompensację naciągu oraz nawijanie.
Takie podejście ma szczególne znaczenie przy większych strumieniach materiału. Zwiększenie możliwości wytłaczarki nie prowadzi automatycznie do takiego samego wzrostu wydajności gotowego filamentu. Punkt pracy całej linii zależy również od średnicy produktu, właściwości materiału, temperatury stopu, zdolności układu chłodzenia oraz parametrów urządzeń downstream.
Podstawą linii jest jednoślimakowa wytłaczarka LE-1S 45 mm o L/D 32, wyposażona w napęd 22 kW i układ przenoszący moment obrotowy do 1450 Nm. Maksymalna prędkość ślimaka wynosi 145 obr./min.
Zdolność przetwórcza wytłaczarki wynosi co najmniej 60 kg/h w odpowiednio dobranych warunkach procesowych. Parametr ten opisuje możliwości układu ekstruzyjnego, a nie gwarantowaną wydajność gotowego filamentu. Rzeczywisty punkt pracy zależy od materiału, geometrii ślimaka oraz konfiguracji wszystkich kolejnych etapów linii.
Pięć niezależnie sterowanych stref grzewczo-chłodzących umożliwia kształtowanie profilu temperaturowego zgodnie z wymaganiami tworzywa. Pomiar temperatury i ciśnienia stopu pozwala obserwować rzeczywiste warunki panujące przed dalszą częścią układu procesowego.
Wytłaczarka może współpracować z dozowaniem grawimetrycznym, a strefa karmienia i geometria ślimaka mogą być dobierane do właściwości przetwarzanego materiału.
LE-1S 45 jest rozwiązaniem przeznaczonym przede wszystkim do stabilnego przetwarzania przygotowanych granulatów, mieszanin i compoundów. Jeżeli zasadniczą częścią procesu ma być intensywne mieszanie, przygotowywanie formulacji lub wprowadzanie dodatków w kolejnych strefach układu, należy rozważyć zastosowanie wytłaczarki dwuślimakowej.
W przedstawionej konfiguracji pomiędzy LE-1S 45 a głowicą może pracować pompa stopu P-72. Jej zadaniem jest stabilizacja strumienia stopionego tworzywa kierowanego do narzędzia formującego oraz ograniczenie wpływu zmian występujących wcześniej w procesie na warunki wytłaczania filamentu.
P-72 jest niezależnym urządzeniem wolnostojącym na własnej podstawie, wyposażonym w stopy i koła transportowe. Nie stanowi mechanicznej części wytłaczarki. Jest natomiast integrowana z linią procesowo, elektrycznie i programowo.
Objętość geometryczna pompy wynosi 20 cm³/obr., co odpowiada geometrycznemu strumieniowi 6 dm³/h przy 5 obr./min oraz 72 dm³/h przy 60 obr./min. Pompa posiada pomiar ciśnienia przed i za zespołem pompującym oraz niezależną regulację temperatury.
LE-1S 45 może pracować również bez P-72. Pozwala to dobierać architekturę toru stopu do konkretnego materiału i wymagań procesu, zamiast traktować pompę jako obowiązkowy element każdej aplikacji.
W przedstawionej konfiguracji linia jest przygotowana do produkcji filamentu o średnicach nominalnych 2,85 i 3,00 mm. Głowica posiada niezależną regulację temperatury oraz pomiar ciśnienia stopu.
Nominalna średnica produktu nie wynika wyłącznie ze średnicy otworu narzędzia. Po opuszczeniu głowicy tworzywo podlega pęcznieniu wytłoczyny, rozciąganiu, chłodzeniu i skurczowi. Końcowa geometria filamentu jest więc rezultatem współpracy układu formującego, chłodzenia i odciągu.
Przy produkcji filamentu zdolność układu chłodzenia jest jednym z parametrów określających rzeczywistą wydajność całej linii. Ma to szczególne znaczenie przy średnicach 2,85 i 3,00 mm oraz przy wykorzystaniu większego potencjału strumienia materiału oferowanego przez LE-1S 45.
W konfiguracji standardowej stosowane są dwie niezależne strefy wodne o długości około 3000 mm każda. Pierwsza wanna może pracować jako strefa temperowana, natomiast kolejny etap odpowiada za dalsze chłodzenie filamentu przed pomiarem i odciągiem.
Układ nie jest ograniczony do jednej stałej konfiguracji. Liczba wanien, ich długość, temperatury wody oraz odległości pomiędzy kolejnymi strefami mogą być dobierane do materiału, średnicy produktu, temperatury stopu i wymaganego punktu pracy. Dla procesów o większym obciążeniu cieplnym możliwe jest zwiększenie długości czynnej chłodzenia lub zastosowanie dodatkowych stref wodnych.
Przy tej samej prędkości liniowej masa materiału transportowanego w jednostce czasu rośnie wraz z polem przekroju filamentu, a więc w przybliżeniu z kwadratem jego średnicy. Równocześnie w grubszym produkcie zwiększa się droga przewodzenia ciepła pomiędzy rdzeniem i powierzchnią.
Oznacza to, że wraz ze wzrostem średnicy i strumienia masowego należy odpowiednio skalować również czas oraz intensywność chłodzenia. Z tego względu rzeczywista wydajność technologiczna linii wynika z bilansu całego procesu, a nie tylko z możliwości układu uplastyczniającego.
Po ostatniej strefie wodnej nadmiar wody jest usuwany mechanicznie, a filament jest osuszany powietrzem. Pomiar geometrii wykonywany jest po odpowiednim schłodzeniu i osuszeniu produktu, tak aby wskazania mogły być wykorzystane do kontroli procesu.
Magazyn umieszczony dalej w ciągu technologicznym nie zastępuje chłodzenia wodnego. Zapewnia jednak dodatkowy czas pomiędzy odciągiem i nawijaniem, podczas którego temperatura w przekroju filamentu może dalej się wyrównywać.
Standardowym rozwiązaniem jest laserowy pomiar średnicy w dwóch osiach. Typowa rozdzielczość wskazania systemu wynosi 0,001 mm. Wartości tej nie należy utożsamiać z tolerancją produkcyjną gotowego filamentu.
Zależnie od wymagań procesu możliwe jest zastosowanie systemu trzyosiowego albo głowicy EdgeMetric 360. EdgeMetric 360 może zastępować standardowy miernik lub pracować jako dodatkowy punkt kontroli geometrii.
Linia może być wyposażona w jeden albo dwa punkty pomiarowe. Pozwala to rozdzielić pomiar uczestniczący w sterowaniu procesu od dodatkowego pomiaru kontrolnego.
Pomiar online może pracować wyłącznie jako system kontroli albo uczestniczyć w zamkniętej pętli regulacji. W trybie closed loop zmierzona średnica jest wykorzystywana do korekty prędkości odciągu.
Zmiana prędkości odbioru wpływa na stopień rozciągnięcia wytłoczyny, a tym samym pozwala korygować średnicę produktu. Funkcja może być włączana lub wyłączana zależnie od sposobu prowadzenia procesu.
Pompa stopu i regulacja średnicy realizują przy tym dwa różne zadania. P-72 stabilizuje strumień stopu przed głowicą, natomiast closed loop koryguje geometrię już uformowanego i schłodzonego filamentu.
Odciąg gąsienicowy zapewnia kontrolowany odbiór filamentu i stanowi element wykonawczy układu regulacji średnicy. Maksymalna prędkość mechaniczna wynosi 150 m/min, ale nie oznacza to automatycznie takiej samej prędkości technologicznej dla każdego materiału i każdej konfiguracji chłodzenia.
Za odciągiem znajduje się magazyn filamentu pełniący funkcję kompensatora pomiędzy ciągłym odbiorem produktu i dynamiczną pracą nawijarki.
Standardowa pojemność magazynu wynosi około 38 m, a zależnie od konfiguracji może zostać zwiększona do około 150 m. Dolny zespół rolek wykorzystuje własną masę i przełożenie układu do grawitacyjnej stabilizacji naciągu.
Położenie ruchomego zespołu jest mierzone enkoderem liniowym i wykorzystywane do sterowania prędkością nawijarki. Niezależny czujnik siły umożliwia dodatkowo obserwację rzeczywistego naciągu filamentu.
Nawijarka posiada dwa wrzeciona i współpracuje bezpośrednio z magazynem filamentu. Zmiana szpuli odbywa się ręcznie, ale nie wymaga zatrzymywania ekstruzji ani odciągu. W czasie operacji produkt jest czasowo przejmowany przez magazyn.
Standardowe wykonanie obsługuje szpule o średnicy do około 400 mm, szerokości do 300 mm i masie do około 20 kg. Zależnie od konfiguracji możliwe są również większe wykonania.
Układanie filamentu może być realizowane mechanicznie z wykorzystaniem układacza Uhing albo przez rozwiązanie krokowe lub serwo, zależnie od wymaganej konfiguracji procesu.
Linia wykorzystuje rozproszoną architekturę sterowania z centralnym nadzorem procesu. Odciąg oraz nawijarka posiadają własne sterowniki PLC i lokalne ekrany HMI, pozostając jednocześnie częścią wspólnego systemu sterowania.
Parametry zadane mogą być zapisywane jako receptury, co ułatwia odtwarzanie opracowanych ustawień podczas kolejnych kampanii produkcyjnych.
Dane procesowe mogą być rejestrowane w plikach CSV z interwałem od 1 s. Pozwala to dokumentować przebieg produkcji, porównywać kolejne partie oraz analizować zależności pomiędzy ustawieniami i rzeczywistymi parametrami procesu.
Obsługa OPC UA jest dostępna w platformie sterowania. Konfiguracja komunikacji oraz integracja ze środowiskiem użytkownika wykonywane są odpowiednio do wymagań konkretnej instalacji.
Opcjonalnie linia może być wyposażona w komunikację Wi-Fi, obsługę przez tablet oraz dodatkowe punkty operatorskie. System może być rozszerzany również o LMS – Logistics Management System, PMS – Power Management System oraz DMS – Dosing Management System.
W produkcji filamentu nie należy utożsamiać zdolności przetwórczej wytłaczarki, maksymalnej prędkości mechanicznej downstreamu i wydajności gotowego produktu. Są to trzy różne wielkości opisujące inne części procesu.
Rzeczywisty punkt pracy zależy od właściwości materiału, temperatury stopu, średnicy filamentu, wydajności układu ekstruzyjnego, konfiguracji chłodzenia, stabilności pomiaru, możliwości odciągu oraz warunków nawijania.
Dlatego wraz ze wzrostem strumienia materiału może być konieczne odpowiednie zwiększenie długości chłodzenia, liczby stref wodnych albo pojemności części odbiorczej. Pozwala to wykorzystać możliwości LE-1S 45 bez przenoszenia ograniczenia procesu na kolejne elementy linii.
Więcej informacji o zależnościach technologicznych w produkcji filamentu znajduje się w artykule Linie do produkcji i badań filamentu do drukarek 3D.
Tak. P-72 jest niezależnym urządzeniem i LE-1S 45 może pracować również w konfiguracji bez pompy stopu.
Nie. Jest to zdolność przetwórcza wytłaczarki w odpowiednio dobranych warunkach. Wydajność gotowego filamentu zależy również od średnicy produktu, materiału, temperatury stopu, chłodzenia oraz możliwości urządzeń downstream.
Tak. Liczba i długość wanien, temperatury wody oraz odległości pomiędzy strefami mogą być dobierane do materiału i wymaganego punktu pracy.
Tak. Pomiar online może być wykorzystany do automatycznej korekty prędkości odciągu. Funkcja może zostać włączona lub wyłączona zależnie od sposobu prowadzenia procesu.
Nie. Magazyn przejmuje filament podczas ręcznej zmiany szpuli, dzięki czemu ekstruzja i odciąg mogą pracować w sposób ciągły.
Inne produkty z tej kategorii >
Linia do produkcji filamentu z wytłaczarką LE-1SF 32 mm
Linia do produkcji filamentu z wytłaczarką 2x24mm
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook