Linie produkcyjne filamentów do drukarek 3D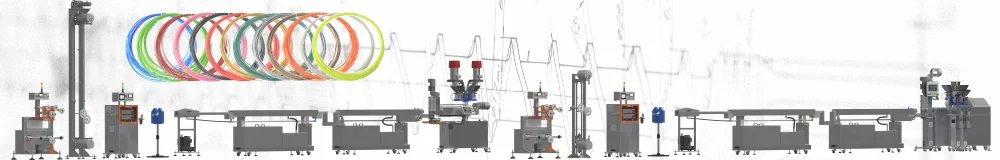 | ||||||||||||||||||||||||
Linie dobierane do materiału, procesu i planowanej produkcjiLinia do produkcji filamentu 3D powinna być dobierana przede wszystkim do materiału wejściowego, sposobu jego przygotowania, docelowego produktu oraz wymaganej skali procesu. Innego rozwiązania wymaga stabilne formowanie filamentu z gotowego granulatu lub wcześniej przygotowanego compoundu, a innego proces, w którym przygotowanie formulacji, dozowanie dodatków lub napełniaczy i intensywne mieszanie mają odbywać się bezpośrednio przed formowaniem produktu. Dlatego SiTech3D rozwija kilka architektur linii produkcyjnych. Układy z wytłaczarkami jednoślimakowymi LE-1SF 32 mm i LE-1S 45 mm są przeznaczone przede wszystkim do przetwarzania materiałów o wcześniej przygotowanym składzie. Konfiguracja z wytłaczarką dwuślimakową LE-2CC 2×24 mm pozwala rozszerzyć proces o przygotowanie lub modyfikację formulacji przed jej bezpośrednim uformowaniem w filament. O rzeczywistej zdolności produkcyjnej nie decyduje jednak sama wytłaczarka. Stabilność strumienia stopionego tworzywa, formowanie, możliwość odebrania ciepła, kontrola geometrii, odciąg, magazyn filamentu i nawijanie muszą tworzyć jeden współpracujący układ technologiczny. Linia może być również wyposażona w dwa uzupełniające się poziomy kontroli: pomiar średnicy wykorzystywany do bieżącego nadzoru lub regulacji procesu oraz rozszerzoną kontrolę geometrii i jakości filamentu za pomocą rozwijanego przez SiTech3D systemu EdgeMetric 360. LE-1SF 32 mm jest punktem wyjścia dla elastycznej małej i średniej produkcji z przygotowanego materiału. LE-1S 45 mm zapewnia większy potencjał przepływu stopionego tworzywa. LE-2CC 2×24 mm jest rozwiązaniem dla procesów, w których przygotowanie formulacji ma stanowić integralną część technologii produkcji filamentu. 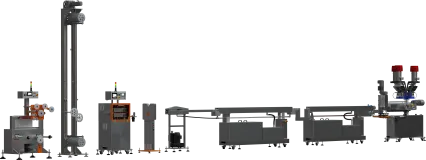
Linia do produkcji filamentu z wytłaczarką LE-1SF 32 mm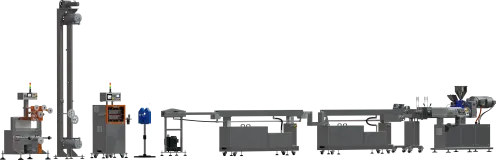
Linia do produkcji filamentu z wytłaczarką 45 mm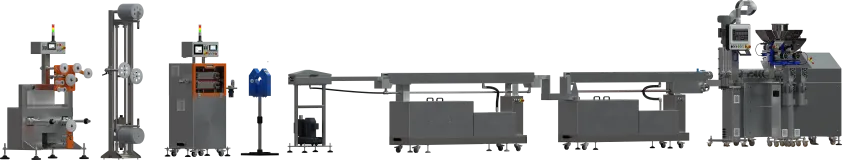
Linia do produkcji filamentu z wytłaczarką 2x24mm | ||||||||||||||||||||||||
Jak dobrać linię do produkcji filamentu?Średnica ślimaka, moc napędu, wydajność w kg/h i maksymalna prędkość w m/min są ważnymi parametrami technicznymi, ale żaden z nich samodzielnie nie określa rzeczywistej zdolności produkcyjnej linii. Dobór powinien rozpocząć się od odpowiedzi na trzy pytania: z jakiego materiału ma powstawać filament, jakie operacje technologiczne mają być wykonane przed jego uformowaniem i jaka skala produkcji jest rzeczywiście potrzebna.
Nie są to trzy kolejne rozmiary tej samej maszyny. Każda z tych konfiguracji rozwiązuje inny problem technologiczny. LE-1SF 32 mm – elastyczna produkcja z przygotowanego materiałuLinia z wytłaczarką LE-1SF 32 mm jest przeznaczona przede wszystkim do produkcji z materiału, którego skład został przygotowany przed podaniem do wytłaczarki. Może to być standardowy granulat, gotowa mieszanka producenta surowca albo wcześniej wytworzony compound. Rolą układu jednoślimakowego jest w takim przypadku stabilne podawanie materiału, jego uplastycznienie i przygotowanie jednorodnego strumienia stopionego tworzywa do dalszego formowania. Konfiguracja 32 mm jest szczególnie interesująca tam, gdzie oprócz stabilności produkcji znaczenie mają elastyczność, częste zmiany materiału oraz sprawne czyszczenie i obsługa układu. Cylinder LE-1SF 32 mm może być obracany w poziomie w celu ułatwienia dostępu do ślimaka, natomiast pompa stopionego tworzywa może odjeżdżać na prowadnicach, co ułatwia czyszczenie toru materiałowego. W odpowiedniej konfiguracji wartość zmierzona przez układ kontroli średnicy może być wykorzystywana do korekty prędkości odciągu. Funkcja ta może być włączana lub wyłączana zależnie od przyjętej strategii prowadzenia procesu. Zobacz linię z wytłaczarką LE-1SF 32 mm. LE-1S 45 mm – większy potencjał przepływu stopionego tworzywaLE-1S 45 mm jest przeznaczona do procesów, w których wymagany jest większy strumień materiału niż w mniejszych układach jednoślimakowych. W przedstawionej konfiguracji współpracuje z pompą stopionego tworzywa P-72 i dalszą częścią linii dobraną do większego przepływu materiału. Większy strumień stopionego tworzywa oznacza jednocześnie większą ilość energii cieplnej, którą trzeba odebrać przed stabilnym pomiarem, odciągiem i nawijaniem produktu. Dlatego zwiększenie możliwości wytłaczarki musi być powiązane z odpowiednią zdolnością chłodzenia i wydajnością urządzeń odbiorczych. W prezentowanej konfiguracji linia jest przygotowana do formowania filamentu 2,85 i 3,00 mm. Przy większym przekroju produktu rośnie ilość materiału przypadająca na jednostkę długości, a tym samym wymagania dotyczące zarówno wytłaczania, jak i chłodzenia. Zobacz linię z wytłaczarką LE-1S 45 mm. LE-2CC 2×24 mm – gdy produkcja filamentu rozpoczyna się od formulacjiJeżeli materiał wymaga przygotowania bezpośrednio przed formowaniem filamentu, zadanie technologiczne jest inne niż w klasycznej linii jednoślimakowej. Wytłaczarka dwuślimakowa LE-2CC 2×24 mm umożliwia prowadzenie procesów obejmujących między innymi dozowanie kilku składników, wprowadzanie dodatków lub napełniaczy, intensywniejsze mieszanie i homogenizację, a w odpowiedniej konfiguracji również dodatkowe operacje związane z przygotowaniem stopu. Rozwiązanie to jest szczególnie interesujące dla producentów rozwijających własne formulacje. W odpowiednio dobranym procesie przygotowanie materiału i formowanie filamentu mogą zostać połączone w jeden ciąg technologiczny. Układu dwuślimakowego nie należy jednak traktować jako „lepszej” wersji jednoślimakowego. Jest właściwym narzędziem wtedy, gdy właściwości materiału i funkcja procesu wymagają bardziej zaawansowanego przygotowania formulacji. Zobacz linię z wytłaczarką LE-2CC 2×24 mm. Rzeczywistą wydajność określa cały ciąg technologicznyMaksymalna wydajność wytłaczarki nie jest automatycznie wydajnością gotowego filamentu. O stabilnym punkcie pracy decydują wspólnie przepływ stopionego tworzywa, geometria głowicy, zachowanie materiału po wyjściu z narzędzia, zdolność chłodzenia, prędkość odciągu i warunki nawijania. Stabilizacja strumienia stopionego tworzywaZmiany dozowania, temperatury, właściwości surowca lub warunków uplastyczniania mogą powodować wahania ilości materiału doprowadzanego do głowicy. W odpowiednich konfiguracjach pompa stopionego tworzywa umożliwia dodatkową stabilizację przepływu i warunków ciśnieniowych przed formowaniem produktu. Pompa nie zastępuje jednak prawidłowego przygotowania materiału ani stabilnej pracy wytłaczarki. Jest jednym z elementów całego systemu kontroli procesu. Chłodzenie może wyznaczać granicę produkcjiWraz ze wzrostem strumienia materiału rośnie ilość ciepła, którą trzeba odebrać przed pomiarem i nawijaniem produktu. Temperatura medium chłodzącego, jego przepływ, długość aktywnej strefy chłodzenia, położenie pierwszej wanny, prędkość liniowa oraz właściwości polimeru wspólnie wpływają na zachowanie filamentu. Dlatego zwiększenie wydajności wytłaczarki bez odpowiedniego zwiększenia możliwości dalszej części linii nie musi prowadzić do proporcjonalnego wzrostu ilości prawidłowego produktu. Odciąg, magazyn i nawijanieProces wytłaczania pracuje w sposób ciągły, natomiast szpule trzeba okresowo zmieniać. Magazyn filamentu tworzy bufor pomiędzy stabilnym odbiorem produktu a operacjami wykonywanymi przez nawijarkę. Kontrola naciągu, prowadzenie filamentu i właściwe układanie kolejnych zwojów również wpływają na wartość gotowego produktu. Końcowa część linii nie jest więc wyłącznie systemem transportowym, lecz częścią procesu jakościowego. Dwa poziomy kontroli: sterowanie procesem i kontrola jakości filamentuPomiar średnicy może pełnić w linii dwie różne funkcje. Pierwsza polega na dostarczeniu szybkiej informacji potrzebnej operatorowi lub układowi regulacji. Druga dotyczy możliwie pełnej oceny produktu, który rzeczywiście trafi na szpulę. Rozdzielenie tych funkcji pozwala budować bardziej zaawansowaną architekturę kontroli procesu i jakości.
Laserowy pomiar średnicy – szybka informacja dla procesuKlasyczny mikrometr laserowy jest dobrze przystosowany do bieżącej kontroli średnicy filamentu. W konfiguracji dwuosiowej pozwala dodatkowo obserwować różnicę wymiarów przekroju w dwóch prostopadłych kierunkach. W odpowiednio skonfigurowanej linii sygnał pomiarowy może zostać wykorzystany do korekty prędkości odciągu, dzięki czemu system reaguje na odchylenie średnicy od wartości zadanej. Należy przy tym odróżniać rozdzielczość urządzenia pomiarowego od tolerancji procesu. Rozdzielczość określa zdolność systemu do rejestrowania zmian wymiaru, natomiast rzeczywista stabilność filamentu wynika ze współpracy całej linii. EdgeMetric 360 – od średnicy do analizy jakości produktuSiTech3D rozwija własny system EdgeMetric 360 przeznaczony do bezkontaktowej kontroli geometrii filamentu bezpośrednio na linii produkcyjnej. W zależności od konfiguracji system może analizować produkt w jednej, dwóch lub trzech osiach i kontrolować nie tylko bieżącą średnicę, ale również średnicę minimalną i maksymalną, owalizację lub niekołowość oraz lokalne zgrubienia i przewężenia. Ma to istotne znaczenie, ponieważ prawidłowa wartość średnia nie wyklucza występowania krótkiego lokalnego defektu. Z punktu widzenia późniejszego użytkownika taki pojedynczy fragment filamentu może mieć większe znaczenie niż średni wynik z całej szpuli. Analiza zmian na długości produktu pozwala również obserwować trend i odróżnić pojedyncze zdarzenie od powolnego dryftu procesu. Pomiar procesowy pomaga odpowiedzieć na pytanie, jak prowadzić linię. Rozszerzona kontrola jakości pomaga odpowiedzieć na pytanie, jaki produkt rzeczywiście został wyprodukowany. SpoolTrace – historia jakości konkretnej szpuliOpcjonalny moduł SpoolTrace umożliwia powiązanie danych pomiarowych z konkretną szpulą i pozycją na długości produktu. Dzięki temu wyniki kontroli nie muszą pozostać jedynie chwilową wartością widoczną na ekranie operatora. Mogą stać się częścią dokumentacji produktu obejmującej między innymi identyfikację szpuli, przebieg zmian geometrii, lokalizację wykrytych zdarzeń oraz końcowy status jakości. Taka identyfikowalność może mieć szczególne znaczenie dla producentów filamentów technicznych i specjalistycznych, przy dostawach wymagających dokumentacji jakości oraz podczas późniejszej analizy reklamacji. Zobacz system EdgeMetric 360 do kontroli geometrii i jakości filamentu. Jakość szpuli może stać się elementem przewagi producenta filamentuKontrola inline nie musi służyć wyłącznie utrzymaniu ustawień maszyny. Informacja jakościowa może być również częścią wartości produktu oferowanego klientowi końcowemu. Możliwość powiązania wyników kontroli z konkretną szpulą pozwala przejść od ogólnej deklaracji, że proces był kontrolowany, do znacznie bardziej użytecznej informacji o historii jakości konkretnego produktu. W przypadku filamentów premium, technicznych lub specjalistycznych może to wspierać kwalifikację partii, obsługę reklamacji, rozwój procedur jakościowych i budowanie zaufania odbiorców. Dlaczego same m/min lub kg/h nie wystarczą do porównania linii?Przy tej samej prędkości liniowej filament o większej średnicy zawiera znacznie więcej materiału na każdy metr długości. Z kolei ta sama wydajność masowa może odpowiadać różnej prędkości liniowej dla innych średnic produktu i materiałów o różnej gęstości. Dlatego maksymalna prędkość mechaniczna urządzenia odbiorczego nie jest automatycznie prędkością produkcji dla każdego materiału. Podobnie nominalna wydajność wytłaczarki nie gwarantuje określonej jakości filamentu przy każdym punkcie pracy. Najbardziej użytecznym kryterium jest ilość produktu spełniającego wymagania jakościowe uzyskiwana w stabilnym, powtarzalnym procesie. Przezbrojenie i czyszczenie wpływają na ekonomię produkcjiPrzy produkcji wielu kolorów, polimerów i formulacji znaczenie ma nie tylko wydajność w czasie stabilnej pracy, ale również czas pomiędzy kolejnymi seriami. Zmiana materiału może wymagać oczyszczenia toru stopionego tworzywa, wymiany narzędzi lub ślimaka i przygotowania linii do kolejnej produkcji. Konstrukcja ułatwiająca dostęp do elementów mających kontakt z tworzywem może ograniczyć czas przestoju oraz zużycie materiału podczas czyszczenia i przejścia pomiędzy produktami. Dlatego producent posiadający szerokie portfolio filamentów powinien analizować nie tylko nominalną wydajność, ale również łatwość obsługi, czyszczenia i przezbrajania linii. Automatyka – od sterowania do odtwarzalności procesuProfesjonalny system sterowania nie powinien ograniczać się do wyświetlania temperatur i prędkości. Ważna jest możliwość zapisywania receptur, rejestrowania parametrów i odtwarzania sprawdzonych warunków podczas kolejnych partii. W zależności od konfiguracji linie SiTech3D mogą być wyposażane w funkcje rejestracji danych, wizualizacji procesu, komunikacji z urządzeniami zewnętrznymi oraz integracji poprzez OPC UA. Połączenie informacji technologicznych z wynikami pomiarów jakościowych pozwala dokładniej analizować zależność pomiędzy zachowaniem procesu a geometrią gotowego filamentu i może skracać diagnostykę przy pojawieniu się odchyleń. Gotowy materiał, własny compound czy filament dwukomponentowy?Przed wyborem linii warto ustalić, na którym etapie rozpoczyna się proces realizowany w zakładzie.
W ostatnim przypadku celem nie jest uzyskanie jednorodnego compoundu, lecz kontrolowane przestrzenne rozmieszczenie dwóch materiałów w przekroju filamentu. Zobacz linie do produkcji filamentów dwukomponentowych. Kiedy warto rozpocząć od linii laboratoryjnej?Nie każdy nowy materiał powinien być rozwijany bezpośrednio na instalacji produkcyjnej. Jeżeli formulacja znajduje się na etapie badań, ilość dostępnego surowca jest niewielka albo trzeba porównać wiele wariantów, bardziej racjonalnym rozwiązaniem może być wcześniejszy etap laboratoryjny. Linie laboratoryjne pozwalają badać zależność pomiędzy właściwościami materiału, ustawieniami procesu i jakością filamentu przy mniejszym zużyciu surowca. Wyniki mogą wspierać późniejsze projektowanie procesu produkcyjnego, jednak parametrów nie należy przenosić pomiędzy skalami w sposób czysto liniowy. Jak porównywać oferty linii do produkcji filamentu?Dwie linie wyposażone w wytłaczarki o podobnej średnicy mogą oferować bardzo różne możliwości technologiczne. Warto więc porównywać nie tylko podstawowe parametry katalogowe, ale również:
Dopiero takie porównanie pozwala ocenić rzeczywistą przydatność linii dla planowanego modelu produkcji. FAQ – najważniejsze pytania przed wyborem liniiKiedy wybrać linię 32 mm, a kiedy 45 mm?Obie konfiguracje są przeznaczone przede wszystkim do materiałów o wcześniej przygotowanym składzie. LE-1SF 32 mm jest rozwiązaniem dla elastycznej małej i średniej produkcji, natomiast LE-1S 45 mm zapewnia większy potencjał przepływu stopionego tworzywa. Ostateczny wybór zależy od materiału, produktu, wymaganej wydajności i możliwości dalszej części linii. Kiedy potrzebna jest wytłaczarka dwuślimakowa?Gdy częścią procesu ma być przygotowanie lub modyfikacja formulacji, na przykład dozowanie kilku składników, dodatków lub napełniaczy, intensywniejsze mieszanie, compoundowanie albo inne operacje wymagające bardziej zaawansowanej kontroli przygotowania materiału. Czym różni się laserowy pomiar średnicy od EdgeMetric 360?Laserowy pomiar średnicy jest przede wszystkim szybkim narzędziem kontroli procesu i może dostarczać sygnału do jego regulacji. EdgeMetric 360 rozszerza analizę o geometrię wieloosiową, lokalne zgrubienia i przewężenia oraz trendy jakościowe. Z modułem SpoolTrace dane mogą być dodatkowo przypisywane do konkretnej szpuli. Czy rozdzielczość pomiaru 0,001 mm oznacza tolerancję ±0,001 mm?Nie. Rozdzielczość określa zdolność urządzenia do rejestrowania zmian wymiaru. Rzeczywista tolerancja produkcyjna wynika z zachowania całego procesu i konkretnego materiału. Czy jedna linia może pracować z wieloma materiałami?Tak, jeżeli została odpowiednio skonfigurowana. Poszczególne polimery i compoundy mogą jednak wymagać różnych geometrii ślimaka, sposobów karmienia, profili temperaturowych, warunków chłodzenia, narzędzi oraz parametrów urządzeń odbiorczych. Dobór linii zaczyna się od produktu, który ma powstaćDo rozpoczęcia projektu nie jest potrzebna kompletna specyfikacja maszyny przygotowana przez klienta. Znacznie ważniejsze są informacje opisujące materiał, produkt i sposób prowadzenia przyszłej produkcji. Do wstępnej analizy warto przygotować informacje o rodzaju polimeru, postaci i składzie materiału wejściowego, dodatkach lub napełniaczach, docelowej średnicy filamentu, zakładanej skali produkcji, wymaganiach jakościowych, rodzaju szpul, częstotliwości zmian produktu oraz oczekiwanym poziomie automatyzacji i dokumentowania danych. Na tej podstawie można dobrać nie tylko wytłaczarkę, ale cały proces technologiczny – od przygotowania materiału do prawidłowo schłodzonego, zmierzonego, zweryfikowanego jakościowo i nawiniętego filamentu. |



 YouTube
 Linkedin
 Facebook