Produkcja filamentu 3D — wymagania procesu i linii technologicznejProdukcja filamentu do drukarek 3D jest ciągłym procesem przetwórstwa tworzyw, w którym jakość gotowego produktu powstaje na całej drodze od przygotowania granulatu do prawidłowo nawiniętej szpuli. O stabilności filamentu decydują jednocześnie właściwości i przygotowanie surowca, homogenizacja stopu, stabilność jego strumienia, warunki przepływu przez głowicę, rozciąganie wytłoczyny, kontrolowana historia chłodzenia, pomiar geometrii, prędkość odciągu oraz sposób magazynowania i nawijania. Produkcja filamentu do drukarek 3D jako jeden proces technologicznyProfesjonalna linia do produkcji filamentu nie jest zestawem niezależnych urządzeń ustawionych kolejno za wytłaczarką. Jest jednym układem technologicznym, w którym parametry ustalone na wcześniejszym etapie wpływają na zachowanie produktu i możliwości regulacji w kolejnych częściach procesu. Zmiana wilgotności lub właściwości surowca wpływa na lepkość stopu. Lepkość i temperatura oddziałują na ciśnienie, pęcznienie wytłoczyny i warunki przepływu przez głowicę. Stabilność strumienia stopu współdecyduje o średnicy produktu, natomiast przebieg chłodzenia wpływa na jego skurcz, geometrię i stan naprężeń. Prędkość odciągu określa stopień rozciągania wytłoczyny, a magazyn i nawijarka muszą odebrać gotowy filament bez przenoszenia zakłóceń z końca linii do strefy formowania. Podstawowym kryterium jakości linii nie powinno być więc chwilowe osiągnięcie zadanej średnicy, lecz zdolność do utrzymywania stabilnego procesu przez wiele godzin. Układ regulacji średnicy powinien korygować niewielkie odchylenia procesu pracującego już w stabilnym zakresie technologicznym, a nie maskować problemy wynikające z niestabilnego dozowania, nieprawidłowego przygotowania materiału, zmian temperatury lub pulsacji wydatku. Można mówić w tym kontekście o stabilnym oknie procesowym – zakresie parametrów, w którym linia zapewnia wymaganą wydajność przy jednoczesnym zachowaniu geometrii, powierzchni i powtarzalności filamentu. Maksymalna mechaniczna wydajność wytłaczarki nie musi być równoznaczna z maksymalną wydajnością produkcji filamentu zgodnego ze specyfikacją. Punktem wyjścia do doboru rozwiązania są linie do produkcji filamentów dla drukarek 3D SiTech3D. Poszczególne konfiguracje mogą być przeznaczone do produkcji seryjnej, rozwoju nowych materiałów, compoundingu lub wytwarzania filamentów wielokomponentowych.
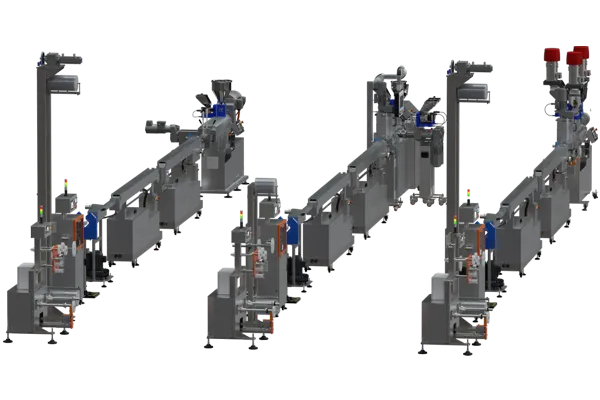
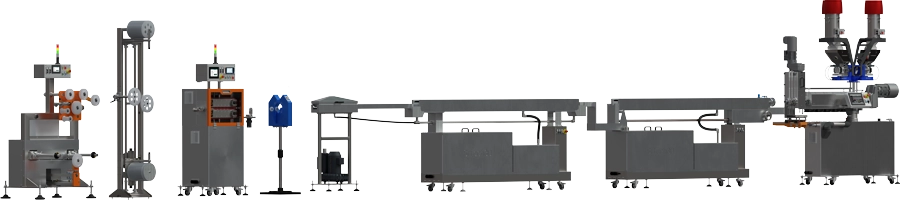
Rys. 1. Linia do produkcji filamentu z wytłaczarką 32 mm, przygotowana do dalszej automatyzacji procesu. Parametry i konfiguracja linii.
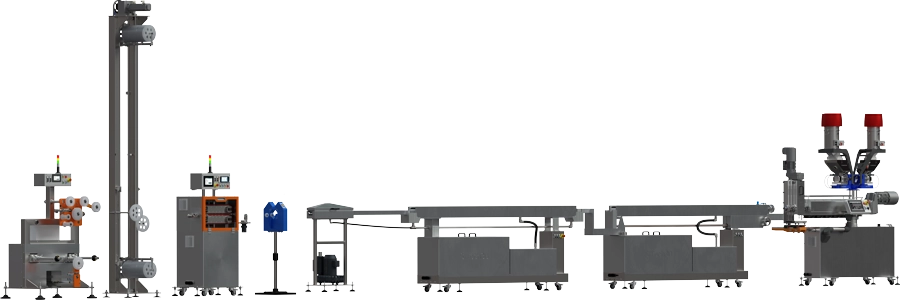
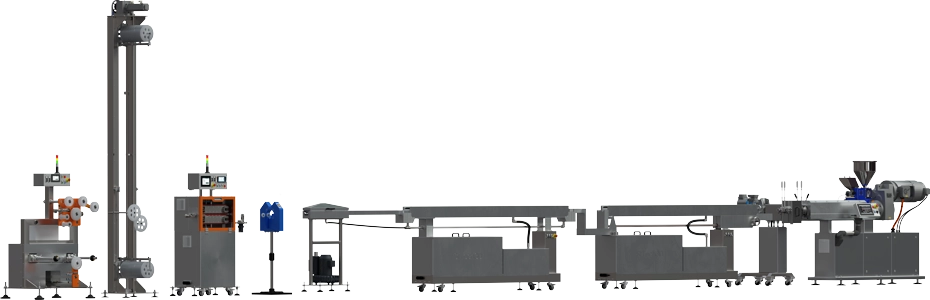
Rys. 2. Przykład kompletnej linii do seryjnej produkcji filamentu do drukarek 3D. Jakość filamentu – średnia średnica to za małoNominalna średnica jest jednym z podstawowych parametrów filamentu, ale sama wartość średnia nie opisuje jakości produktu. Dwie szpule mogą mieć identyczną średnią 1,750 mm, a jednocześnie bardzo różnić się rozrzutem wyników, dryftem wymiaru, owalnością, liczbą lokalnych defektów oraz udziałem produktu znajdującego się poza tolerancją. Ma to bezpośrednie znaczenie podczas druku FDM/FFF. Drukarka steruje długością podawanego filamentu, natomiast rzeczywista ilość dostarczonego polimeru zależy od pola jego przekroju. Dla idealnego przekroju kołowego: A = π · d² / 4 Wpływ błędu średnicy na pole przekroju nie jest więc liniowy. Dla filamentu nominalnego 1,75 mm średnica 1,80 mm odpowiada polu przekroju większemu o około 5,8%, natomiast 1,70 mm – mniejszemu o około 5,6%. Nawet stosunkowo niewielka różnica wymiaru może zatem powodować zauważalną zmianę ilości materiału podawanego do głowicy drukarki. W profesjonalnej kontroli produktu należy dlatego obserwować nie tylko średnią średnicę, lecz również wartości minimalne i maksymalne, niekołowość przekroju, krótkookresowe i długookresowe zmiany wymiaru, lokalne przewężenia i zgrubienia oraz jakość powierzchni. Norma ISO 5425:2023 obejmuje wymagania i metody badań filamentu PLA przeznaczonego do zastosowań w technologii material extrusion i stanowi przykład formalnego podejścia do oceny tego rodzaju materiału wejściowego [2]. Dopiero dla procesu znajdującego się w stanie statystycznej kontroli sensowne staje się ocenianie jego zdolności do utrzymywania określonej tolerancji. Sama zgodność średniej wartości z nominalnym 1,75 mm nie oznacza jeszcze, że proces jest zdolny do seryjnej produkcji filamentu o wysokiej powtarzalności. Stabilny strumień stopu – od surowca do głowicyPrzygotowanie surowcaStabilność produkcji rozpoczyna się przed wytłaczarką. Wilgotność granulatu, temperatura materiału, jednorodność dozowania oraz udział pigmentów, napełniaczy i dodatków wpływają na reologię stopu i jego późniejsze zachowanie podczas formowania filamentu. W przypadku polimerów higroskopijnych niedostateczne suszenie może prowadzić do degradacji hydrolitycznej, zmian lepkości, wad powierzchniowych i pogorszenia właściwości mechanicznych. Z drugiej strony zbyt długa ekspozycja niektórych materiałów na podwyższoną temperaturę podczas przetwarzania może prowadzić do degradacji termicznej. Istotny jest również czas przebywania materiału w układzie. Zmiana wydajności, poziomu napełnienia lub konfiguracji procesu może zmieniać historię cieplną polimeru, a tym samym jego lepkość. Regulacja średnicy na końcu linii może częściowo kompensować skutki takich zmian, ale nie może zastąpić właściwego przygotowania surowca i stabilnych warunków przetwarzania. Wytłaczarka – uplastycznianie i homogenizacjaWytłaczarka do produkcji filamentu powinna zapewniać stabilne podawanie, kontrolowane topienie oraz możliwie jednorodny stop pod względem temperatury i składu. Znaczenie mają geometria ślimaka, stosunek L/D, sposób zasilania, profil temperaturowy, warunki mieszania i stabilność napędu. Nie istnieje jeden ślimak optymalny dla PLA, PETG, ABS, poliamidów, TPU i materiałów wysoko napełnionych. Układ uplastyczniający powinien być dlatego dobierany do grupy materiałowej, właściwości reologicznych i oczekiwanego zakresu wydajności. Należy również odróżnić temperaturę nastawioną na regulatorach cylindra od rzeczywistego stanu cieplnego stopu. Energia mechaniczna dostarczana przez ślimak i ścinanie materiału powodują, że temperatura tworzywa nie musi odpowiadać temperaturze zadanej grzałkom. Z punktu widzenia jakości ważna jest więc powtarzalność rzeczywistych warunków przetwarzania, a nie tylko stabilność wskazań regulatorów. Filtracja i odgazowanie stopuW zależności od materiału proces może wymagać odgazowania lub filtracji stopu. Szczególnego znaczenia nabiera to przy recyklatach, materiałach zawierających zanieczyszczenia, kompozytach oraz formulacjach mogących uwalniać składniki lotne. Filtr nie jest elementem neutralnym hydraulicznie. Wraz z zatrzymywaniem zanieczyszczeń może rosnąć opór przepływu i zmieniać się ciśnienie w układzie. Obserwacja ciśnienia w odpowiednich punktach linii pozwala więc nie tylko chronić urządzenia, ale również diagnozować zmiany warunków przepływu. Pompa stopu – oddzielenie homogenizacji od precyzyjnego dozowaniaW seryjnej produkcji filamentu o wysokich wymaganiach wymiarowych pompa stopionego tworzywa jest jednym z podstawowych elementów stabilizacji wydatku. Wytłaczarka przygotowuje i homogenizuje stop, natomiast pompa zębata przejmuje znaczną część funkcji związanej z jego precyzyjnym dozowaniem do głowicy. Ogranicza przenoszenie krótkookresowych pulsacji układu uplastyczniającego na strumień materiału, co ma bezpośrednie znaczenie dla stabilności średnicy filamentu. Pompa nie jest jednak idealnym źródłem przepływu. Jej rzeczywisty wydatek zależy również od lepkości stopu, temperatury, różnicy ciśnień oraz przecieków wewnętrznych. Dlatego istotna jest kontrola temperatury oraz ciśnienia po obu stronach pompy. Pomiar ciśnienia przed pompą informuje między innymi o warunkach jej zasilania i pracy wcześniejszych elementów procesu. Pomiar po stronie tłocznej pozwala obserwować obciążenie wynikające z oporów głowicy i dalszego toru przepływu. Zmiany różnicy ciśnień mogą być wartościową informacją diagnostyczną. W bardziej rozwiniętej architekturze sterowania prędkość pompy może wyznaczać wymagany strumień stopu, natomiast prędkość ślimaka jest korygowana tak, aby utrzymywać właściwe warunki zasilania pompy. Wytłaczarka pracuje wtedy przede wszystkim jako układ przygotowania stopu, a pompa jako element jego precyzyjnego dozowania. Możliwość pracy bez pompy pozostaje przydatna w określonych badaniach i specjalnych konfiguracjach technologicznych, jednak w przemysłowej produkcji filamentu o wysokiej powtarzalności stabilizacja strumienia stopu przez pompę ma szczególne znaczenie. Formowanie geometrii – głowica, draw-down i chłodzenieDlaczego ustnik jest większy od gotowego filamentu?Średnica otworu ustnika nie jest równa średnicy gotowego filamentu. Dla produktu nominalnego 1,75 mm mogą być stosowane na przykład narzędzia 2,0 lub 2,2 mm. Również w badaniach procesu produkcji filamentu 1,75 mm stosowano narzędzia o średnicy większej od gotowego produktu [1]. Po opuszczeniu narzędzia stopiony polimer odzyskuje część odkształcenia sprężystego zgromadzonego podczas przepływu i może zwiększać swój przekrój. Zjawisko to określa się jako pęcznienie wytłoczyny – die swell. Następnie gorąca wytłoczyna jest rozciągana pomiędzy głowicą i układem odbioru. Draw-down zmniejsza jej przekrój, a kolejne zmiany wymiarowe zachodzą podczas chłodzenia i skurczu materiału. Finalna średnica jest zatem rezultatem współdziałania wydatku stopu, reologii materiału, geometrii głowicy, pęcznienia, stopnia rozciągnięcia i historii termicznej. Z tego względu tolerancji gotowego filamentu nie można przypisać samej głowicy. Odległość głowicy od pierwszej kąpieliOdcinek pomiędzy ustnikiem a pierwszym kontaktem z wodą jest aktywną częścią procesu. W tym miejscu filament pozostaje gorący, jest rozciągany i podatny na działanie grawitacji oraz dynamicznych zmian przepływu. Zbyt długi odcinek swobodny wydłuża czas, w którym miękka wytłoczyna może zmieniać geometrię. Z kolei jego nadmierne skrócenie zmienia warunki rozciągania i stabilizacji produktu. Z tego względu odległość głowicy od kąpieli należy traktować jako parametr technologiczny powiązany z materiałem, wydatkiem, draw-down i warunkami chłodzenia. W badaniach nad produkcją filamentu parametr ten jest również uwzględniany jako jedna z kontrolowanych zmiennych procesu [1]. Granice stabilnego procesu – niestabilności wytłaczania i rozciąganiaZwiększanie wydajności i stopnia rozciągania ma swoje granice. Przy określonych właściwościach materiału, naprężeniach i warunkach przepływu mogą pojawiać się niestabilności powierzchniowe lub dynamiczne zmiany przekroju. W przetwórstwie polimerów znane są między innymi zjawiska typu sharkskin, melt fracture oraz niestabilność rozciągania określana jako draw resonance. Zależą one od reologii tworzywa, warunków przepływu, wymiany ciepła i stopnia rozciągnięcia [4]. Nie oznacza to, że każde odchylenie filamentu jest takim zjawiskiem. Pokazuje natomiast, dlaczego wydajność linii powinna być oceniana w granicach stabilnego okna procesowego, a nie wyłącznie poprzez maksymalną możliwą prędkość lub wartość kg/h. Kalibrator i kontrolowane wejście do wodyPierwsze centymetry po opuszczeniu głowicy mają szczególne znaczenie dla geometrii produktu. Filament jest nadal miękki i podatny na odkształcenia, dlatego sposób wejścia do pierwszej kąpieli powinien być powtarzalny. W rozwiązaniach SiTech3D układ kalibracyjny może wykorzystywać wymienne wkładki, regulację położenia w dwóch osiach oraz podciśnienie współpracujące z przepływem wody. Jego zadaniem jest kontrolowanie położenia wytłoczyny podczas wejścia do medium chłodzącego oraz stabilizacja warunków w strefie wejściowej. Nie jest to ten sam mechanizm, który występuje w klasycznej próżniowej kalibracji rury. Pełny filament nie posiada pustej przestrzeni wewnętrznej, dlatego podciśnienie nie dociska jego ścianki do kalibratora w sposób właściwy dla produktu rurowego. Może natomiast stabilizować warunki przepływu wody, ograniczać jej niekontrolowany wypływ i zapewniać powtarzalne środowisko rozpoczęcia chłodzenia. Ciepła pierwsza wanna – kontrola początkowego skurczuChłodzenie filamentu nie powinno być traktowane jako możliwie szybkie odebranie ciepła. Jest częścią procesu kształtowania geometrii i struktury materiału. Gwałtowne wprowadzenie bardzo gorącej wytłoczyny do zimnej wody powoduje szybkie chłodzenie powierzchni przy nadal gorącym rdzeniu. Powstaje znaczny gradient temperatury i niejednorodny przebieg skurczu, co może sprzyjać deformacji przekroju oraz powstawaniu naprężeń własnych. Dlatego w liniach SiTech3D pierwsza strefa pracuje jako kąpiel ciepła. Jej zadaniem jest kontrolowane rozpoczęcie odbioru ciepła, ograniczenie gwałtowności chłodzenia oraz stworzenie warunków do bardziej równomiernej stabilizacji geometrii. Badania procesu PLA pokazują, że temperatura kąpieli chłodzącej może istotnie wpływać na okrągłość filamentu [1]. W materiałach amorficznych historia chłodzenia wpływa między innymi na przebieg skurczu, orientację i utrwalanie naprężeń. W polimerach półkrystalicznych dochodzi dodatkowo wpływ na kinetykę krystalizacji i rozwój struktury krystalicznej. Z tego względu parametry chłodzenia należy traktować jako część receptury technologicznej właściwej dla konkretnego materiału. Druga, zimniejsza wanna – stabilizacja końcowaPo kontrolowanym początku chłodzenia filament trafia do drugiej, chłodniejszej strefy. Jej zadaniem jest odebranie pozostałej części ciepła i doprowadzenie produktu do stanu, w którym możliwe są stabilny pomiar, odciąg i późniejsze nawijanie. Obieg wody procesowej powinien być termicznie oddzielony od zewnętrznego obiegu chłodzącego za pomocą wymiennika ciepła. Pozwala to regulować temperaturę medium mającego bezpośredni kontakt z filamentem niezależnie od parametrów instalacji zakładowej. Równie istotny jest sposób przepływu wody. Chłodzenie powinno odbierać ciepło, ale nie może powodować drgań, bocznego przemieszczania ani asymetrycznego obciążania produktu. Nie istnieje jedna temperatura pierwszej i drugiej wanny odpowiednia dla wszystkich materiałów. Powinna być dobierana do temperatury stopu, właściwości polimeru, średnicy produktu, prędkości linii oraz wymaganej struktury i geometrii filamentu. Metrologia i regulacja – jak utrzymać wymaganą średnicę?Bilans materiału i prędkościPodstawową zależność procesu można przedstawić za pomocą bilansu masy: ṁ = ρ · A · v gdzie ṁ oznacza strumień masowy, ρ – gęstość materiału, A – pole przekroju, a v – prędkość liniową filamentu. Równanie to służy przede wszystkim do zrozumienia fizyki procesu, a nie do bezpośredniego wyznaczania finalnej średnicy przez sterownik. Gęstość gorącego stopu różni się od gęstości schłodzonego produktu, a rzeczywisty proces obejmuje dodatkowo draw-down, skurcz i zachowanie lepkosprężyste polimeru. Zależność pokazuje jednak jasno, że przy stałym strumieniu materiału zwiększenie prędkości odbioru zmniejsza przekrój filamentu, natomiast jej obniżenie przekrój zwiększa. Dlatego pompa stopu i odciąg są dwoma zasadniczymi elementami wpływającymi na stabilność wymiaru. Odciąg jako element wykonawczy regulacji średnicyOdciąg filamentu nie jest wyłącznie transporterem produktu. Jest elementem wykonawczym pętli regulacji średnicy. W stanie ustalonym powinien utrzymywać prędkość z bardzo wysoką stabilnością. Jednocześnie po otrzymaniu korekty z układu regulacji musi szybko i powtarzalnie zmieniać prędkość bez wprowadzania własnych oscylacji. Istotna jest przy tym rzeczywista prędkość liniowa filamentu, a nie wyłącznie prędkość obrotowa silnika. Poślizg produktu, zmiana docisku albo różnica zachowania elementów transportowych mogą powodować, że stabilny sygnał napędu nie jest równoznaczny z idealnie stabilnym ruchem produktu. Dlatego konstrukcja odciągu, powierzchnie kontaktowe, symetria docisku, stabilność obu torów napędowych oraz właściwie dobrana automatyka są równie ważne jak sam algorytm regulatora. Regulator nie powinien „gonić” niestabilnego procesuPomiar średnicy może służyć do automatycznej korekty prędkości odciągu, ale regulator powinien kompensować przede wszystkim niewielkie odchylenia stabilnego procesu. Jeżeli źródłem zmian jest niestabilne zasilanie, wilgotny materiał, pulsujący strumień stopu albo niestabilna temperatura, agresywna regulacja odciągu może jedynie maskować przyczynę, a w skrajnym przypadku sama wygenerować dalsze oscylacje. Dodatkowym ograniczeniem jest czas transportu produktu. Po zmianie warunków odciągu filament musi przebyć określony fragment procesu, zanim pełny efekt korekty zostanie zaobserwowany w sygnale pomiarowym. Zbyt szybka reakcja regulatora względem dynamiki procesu może powodować przeregulowanie. Dlatego właściwa strategia sterowania powinna łączyć stabilne ustawienie bazowe procesu z niewielkimi korektami wynikającymi z pomiaru online. Pomiar wieloosiowy – średnica, owalność i niekołowośćPomiar w jednym kierunku informuje o wymiarze produktu tylko w jednej projekcji. Nie wystarcza do wiarygodnej oceny kształtu przekroju. Dwie osie dostarczają znacznie więcej informacji, jednak dla niekołowego przekroju wynik nadal może zależeć od jego orientacji względem kierunków pomiarowych. Zastosowanie trzech kierunków obserwacji zwiększa możliwości oceny średnicy i owalności cylindrycznych produktów [3]. Trzeba również rozróżniać rozdzielczość przyrządu, dokładność pomiaru i tolerancję procesu. Odczyt z krokiem 0,001 mm nie oznacza automatycznie niepewności ±0,001 mm ani zdolności linii do produkcji w takiej tolerancji. EdgeMetric 360 – pomiar do regulacji i pomiar do jakościEdgeMetric 360 rozszerza klasyczny pomiar średnicy o wieloosiową analizę geometrii filamentu oraz wykrywanie lokalnych zmian profilu podczas produkcji. Warto rozdzielić dwie funkcje tych samych danych. Do regulacji procesu potrzebny jest stabilny i odpowiednio przetworzony sygnał, na podstawie którego może być korygowana prędkość odciągu. Regulator nie powinien reagować na każdą mikroskopijną nierówność produktu. Do kontroli jakości sytuacja jest odwrotna. Nadmierne uśrednianie może ukryć krótki, lokalny defekt. Dlatego system jakości powinien zachowywać informacje o minimalnych i maksymalnych wartościach, owalizacji, lokalnych zgrubieniach i przewężeniach oraz ich położeniu na długości produktu. Po połączeniu pomiarów z identyfikatorem szpuli i informacją o długości można tworzyć historię geometrycznej jakości konkretnego nawoju. Rozwiązania EdgeMetric 360 i SpoolTrace pozwalają powiązać dane pomiarowe z konkretną szpulą i pozycją na długości produktu. Raport szpuli może dzięki temu obejmować między innymi średnią, minimalną i maksymalną średnicę, informacje o owalizacji, liczbę odcinków poza tolerancją, lokalizację zgrubień i przewężeń, trend zmian wymiaru oraz końcowy status jakościowy produktu. Nie oznacza to zastąpienia laboratoryjnej kontroli jakości. Pomiar geometryczny inline nie określa wilgotności, MFR, składu chemicznego, masy cząsteczkowej ani właściwości mechanicznych. Pozwala natomiast prowadzić ciągły nadzór geometryczny produkowanego filamentu zamiast oceny wyłącznie wybranych próbek. Od procesu ciągłego do gotowej szpuliGrawitacyjny magazyn filamentuPo odciągu filament trafia do magazynu, którego funkcja jest znacznie szersza niż gromadzenie zapasu na czas zmiany szpuli. Magazyn oddziela dwa procesy o odmiennym charakterze: wytłaczanie i odciąg są procesem ciągłym, natomiast obsługa oraz zmiana szpuli są operacjami okresowymi. W rozwiązaniu z ruchomym dolnym blokiem szpul podstawowy naciąg filamentu wynika z działania grawitacji, efektywnego ciężaru ruchomego bloku oraz przełożenia układu rolek. Dzięki temu siła działająca na filament jest w dużej mierze generowana mechanicznie, a nie przez ciągłe aktywne wymuszanie jej napędem nawijarki. Niezależny pomiar naciągu w końcowej części linii może służyć do kontroli i rejestracji rzeczywistej siły, natomiast podstawowa zasada działania magazynu pozostaje mechaniczna. Położenie dolnego bloku jako informacja o bilansie prędkościPozycja ruchomego bloku informuje, czy nawijarka odbiera odpowiednią ilość filamentu względem ilości dostarczanej przez odciąg. Jeżeli odbiór jest zbyt wolny, magazyn się napełnia. Jeżeli nawijarka odbiera produkt szybciej, magazyn zaczyna się opróżniać. Ciągły pomiar położenia dolnego bloku może więc stanowić sygnał do płynnego dostosowywania prędkości nawijarki. Odciąg pozostaje urządzeniem wyznaczającym prędkość części procesowej, natomiast nawijarka dostosowuje swój odbiór do stanu magazynu. W ten sposób zmiany zachodzące podczas nawijania są dynamicznie odseparowane od sekcji odpowiedzialnej za formowanie i regulację średnicy. Pojemność magazynu i czas obsługi szpuliJeżeli nawijarka zostaje czasowo zatrzymana, magazyn musi przejąć filament produkowany przez nadal pracującą część linii. W pierwszym przybliżeniu wymaganą długość można przedstawić jako: L = v · t Przy prędkości 150 m/min każda sekunda oznacza około 2,5 m nowego filamentu. Operacja trwająca 20 sekund wymaga więc przejęcia około 50 m produktu, nie licząc wymaganego zakresu regulacji i marginesu bezpieczeństwa. Ta zależność pokazuje bezpośrednio, dlaczego wraz ze wzrostem prędkości linii rośnie znaczenie zarówno pojemności magazynu, jak i skracania czasu operacji wykonywanych podczas zmiany szpuli. Nawijarka i geometria nawojuNawijarka filamentu powinna odbierać produkt z magazynu bez przenoszenia swoich zmian dynamicznych do wcześniejszej części linii. Wraz ze wzrostem promienia nawoju dla utrzymania tej samej prędkości liniowej musi maleć prędkość obrotowa wrzeciona. Jednocześnie wzrastają masa i moment bezwładności szpuli, dlatego pusty i pełny nawój są z punktu widzenia napędu różnymi obiektami dynamicznymi. Osobnym zadaniem jest geometria nawoju. Układacz musi synchronizować ruch prowadnika z obrotem szpuli i rzeczywistym przyrostem średnicy nawoju. Zbyt mały skok powoduje nakładanie się zwojów, zbyt duży tworzy szczeliny, natomiast niewłaściwy punkt nawrotu może prowadzić do spiętrzania filamentu przy bokach szpuli. Dlatego jakość filamentu nie kończy się na ostatnim pomiarze średnicy. Produktem handlowym jest prawidłowo nawinięta szpula, z której filament może być później stabilnie odwijany przez użytkownika. Diagnostyka – charakter odchylenia może wskazywać źródło problemuWysokorozdzielczy pomiar online pozwala analizować nie tylko wielkość błędu, ale również sposób, w jaki zmienia się on w czasie i na długości filamentu. Jest to ważne, ponieważ podobne przekroczenie tolerancji może mieć zupełnie inne źródło technologiczne.
Tabela ma charakter diagnostyczny, a nie jednoznacznie przyczynowy. To samo zjawisko może być wynikiem kilku równocześnie działających czynników. Największą wartość daje dlatego korelacja danych o geometrii produktu z ciśnieniem, temperaturą, prędkością pompy, prędkością odciągu i pozostałymi parametrami procesu. Jak dobrać linię do celu produkcji?Produkcja seryjna z gotowego granulatuJeżeli surowiec ma już odpowiedni skład i właściwości, podstawowym zadaniem linii jest jego stabilne przetworzenie w filament. Priorytetami są wtedy przygotowanie materiału, stabilny strumień stopu, kontrolowana historia termiczna, pomiar online, dynamiczny odciąg, odpowiednia pojemność magazynu i powtarzalne nawijanie. Taką funkcję realizują linie produkcyjne filamentów do drukarek 3D. Produkcja o większej wydajnościWraz ze wzrostem wymaganej wydajności rosną wymagania wobec zdolności uplastyczniania, pompy stopu, długości i mocy chłodzenia, dynamiki odciągu oraz pojemności magazynu. Coraz większego znaczenia nabiera również czas potrzebny na operacje końcowe związane z obsługą szpuli.
Rys. 3. Linia do produkcji filamentów o wyższej wydajności z wytłaczarką 45 mm i magazynem o zwiększonej pojemności. Filament kompozytowy – dwa różne modele procesuOkreślenie „filament kompozytowy” nie oznacza automatycznie, że właściwym rozwiązaniem jest bezpośrednia produkcja na wytłaczarce dwuślimakowej. Jeżeli dostępny jest gotowy, prawidłowo przygotowany compound, może on być przetwarzany na filament w odpowiednio dobranej linii jednoślimakowej. Jeżeli natomiast częścią procesu ma być tworzenie kompozycji – dozowanie osnowy, napełniaczy, włókien, pigmentów lub innych dodatków i ich intensywne mieszanie – uzasadnione jest zastosowanie wytłaczarki dwuślimakowej. Zapewnia ona większe możliwości sterowania mieszaniem dyspersyjnym i dystrybutywnym, odgazowaniem oraz czasem przebywania. Proces może wtedy prowadzić bezpośrednio do filamentu albo najpierw do granulatu compoundowanego, który w kolejnym etapie jest przetwarzany w filament. Wybór pomiędzy procesem jedno- i dwuetapowym powinien wynikać z materiału, wymaganej jakości, skali produkcji i ekonomiki procesu.
Rys. 4. Przykładowa konfiguracja do wytwarzania filamentów kompozytowych z wytłaczarką dwuślimakową 2×24 mm lub 2×20 mm. Badania materiałowe i R&DW laboratorium inne znaczenie mają maksymalna wydajność i wielkość partii. Priorytetem staje się niewielka ilość materiału potrzebna do doświadczenia, szybka zmiana formulacji, łatwe czyszczenie, dostęp do parametrów procesu oraz możliwość wiernego powtarzania eksperymentów. Do takich zastosowań przeznaczone są laboratoryjne linie do badań materiałów na filamenty.
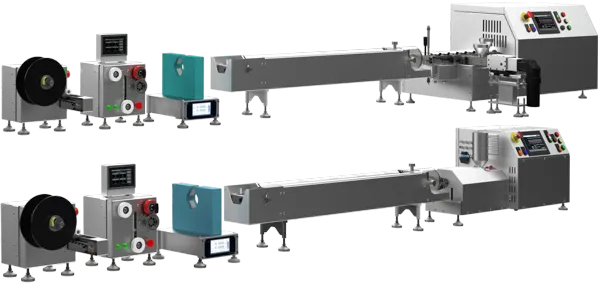
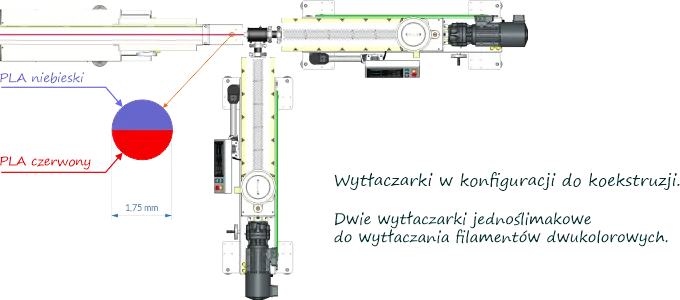
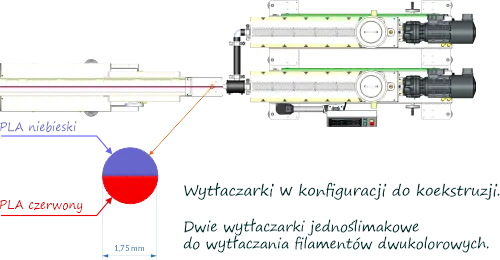
Rys. 5. Miniaturowe linie do badań i wytwarzania filamentów z wytłaczarkami dwuślimakowymi 2×12 mm oraz jednoślimakowymi. Koekstruzja – filament wielokolorowy i wielomateriałowyFilamentu wielokolorowego nie należy utożsamiać z filamentem wielomateriałowym. W pierwszym przypadku głównym celem jest zwykle kontrolowany efekt wizualny. W drugim koekstruzja może być wykorzystana do utworzenia określonej struktury funkcjonalnej przekroju, na przykład układu rdzeń–płaszcz, side-by-side lub innych struktur złożonych z materiałów o różnych właściwościach. Każdy niezależnie regulowany strumień tworzywa wymaga własnego przygotowania i dozowania oraz odpowiednio zaprojektowanej głowicy. Zwiększanie liczby komponentów zwiększa wymagania dotyczące synchronizacji wydatków, temperatury, reologicznej zgodności materiałów i stabilności przepływu. Dla takich zastosowań SiTech3D rozwija linie produkcyjne filamentów dwukomponentowych. Technologię współwytłaczania należy dobierać przede wszystkim do funkcji produktu i ekonomicznego uzasadnienia jego konstrukcji.
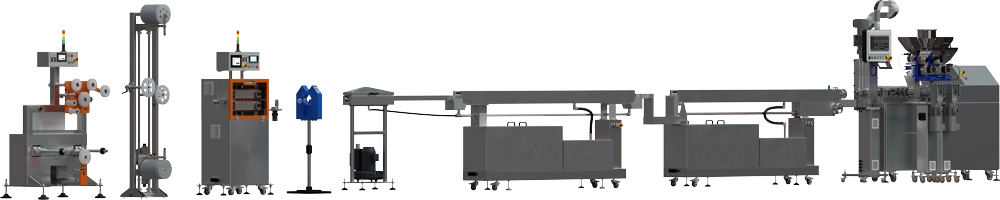
Rys. 6. Przykładowe konfiguracje wykorzystujące dwa niezależnie kontrolowane strumienie stopu. Sterowanie, receptury i identyfikowalność procesuPowtarzalność nowoczesnej linii zależy od współpracy mechaniki, napędów, metrologii i automatyki. Sterownik PLC powinien integrować dane z urządzeń procesu, natomiast system HMI umożliwiać zarządzanie nastawami, recepturami i diagnostyką. W zależności od konfiguracji rejestrowane mogą być między innymi temperatury stref, ciśnienia stopu, prędkość i obciążenie wytłaczarki, prędkość pompy, parametry wody procesowej, prędkość odciągu, geometria filamentu, położenie bloku magazynu, parametry nawijarki, długość produktu oraz identyfikator szpuli. Komunikacja Ethernet oraz OPC UA pozwalają przekazywać informacje do nadrzędnych systemów produkcyjnych, baz danych lub MES. Największą wartość daje jednak nie samo gromadzenie możliwie dużej liczby danych, lecz zachowanie ich relacji z konkretnym materiałem, recepturą, czasem procesu i gotową szpulą. Dzięki temu analiza jakości może przejść od pytania „czy średnica była poprawna?” do znacznie bardziej użytecznego pytania: co wydarzyło się w procesie, kiedy pojawiło się konkretne odchylenie produktu? Stabilność procesu a ekonomika produkcjiMaksymalna wydajność wyrażona w kg/h nie jest wystarczającą miarą efektywności linii. Znacznie ważniejsza jest ilość filamentu zgodnego ze specyfikacją wyprodukowana w jednostce czasu i przy określonym zużyciu surowca oraz energii. Każdy metr wyprodukowany poza tolerancją zużywa polimer, energię, czas pracy urządzeń i zdolność produkcyjną. Jeżeli przy zwiększeniu wydajności rośnie udział odpadu lub liczba szpul niespełniających wymagań, rzeczywista produktywność procesu może się pogorszyć zamiast wzrosnąć. Stabilniejszy proces oznacza krótsze uruchomienie, mniej odpadu podczas przezbrojeń, mniejszą liczbę odrzuconych szpul i lepszą powtarzalność kolejnych partii. W tym znaczeniu pompa stopu, precyzyjny odciąg i metrologia inline nie są dodatkami do linii – są elementami wpływającymi bezpośrednio na koszt jednostkowy pełnowartościowego produktu. Kierunek rozwoju – automatyzacja od granulatu do gotowej szpuliPo ustabilizowaniu wytłaczania, chłodzenia i regulacji średnicy kolejnym obszarem ograniczającym wydajność staje się końcowa obsługa produktu. Im większa jest prędkość linii, tym więcej filamentu powstaje podczas każdej sekundy potrzebnej na zakończenie nawoju i obsługę pełnej szpuli. Zwiększenie pojemności magazynu jest jednym sposobem zachowania ciągłości produkcji. Drugim jest skracanie i automatyzacja operacji wykonywanych na końcu linii. SiTech3D rozwija obecnie rozwiązania zwiększające stopień automatyzacji końcowej części procesu produkcji filamentu. Celem jest ograniczenie udziału operacji ręcznych, skrócenie czasu obsługi szpul, zwiększenie powtarzalności nawoju oraz dalsze powiązanie danych procesowych z kontrolą jakości gotowego produktu. Szczegóły nowych rozwiązań będą prezentowane po zakończeniu ich testów i przygotowaniu konfiguracji do wdrożenia produkcyjnego. PodsumowanieProdukcja filamentu do drukarek 3D jest procesem, w którym dokładność produktu nie może być przypisana pojedynczemu urządzeniu. Powstaje jako rezultat stabilności całego łańcucha: przygotowania surowca, uplastyczniania, homogenizacji, dozowania stopu, formowania, draw-down, kontrolowanej historii termicznej, pomiaru, odciągu, magazynowania i nawijania. Wytłaczarka przygotowuje stop, pompa stabilizuje jego strumień, głowica tworzy warunki formowania, a układ ciepłego i zimnego chłodzenia kontroluje stabilizację geometrii. System pomiarowy dostarcza informacji o produkcie, dynamiczny odciąg realizuje korekty średnicy, natomiast grawitacyjny magazyn oddziela proces formowania od końcowej części linii. Nawijarka i układacz odpowiadają za przekształcenie ciągłego filamentu w prawidłowo przygotowaną szpulę. Najlepszej jakości nie uzyskuje się poprzez coraz bardziej agresywne korygowanie niestabilnego procesu. Uzyskuje się ją poprzez zaprojektowanie procesu, który sam pracuje w stabilnym oknie technologicznym, a pomiary i automatyka pozwalają utrzymywać go w tym zakresie, szybko wykrywać odchylenia i dokumentować jakość gotowego produktu. Właśnie dlatego profesjonalna linia do filamentu powinna być projektowana jako jeden kontrolowany system technologiczny – od przygotowania granulatu aż do prawidłowo nawiniętej i możliwej do zidentyfikowania szpuli. Literatura i źródła
|
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Wysokoenergetyczne plastyczne materiały wybuchowe. Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook