
Linia do produkcji filamentu z wytłaczarką fi 32mm i magazynem o dużej pojemności-1

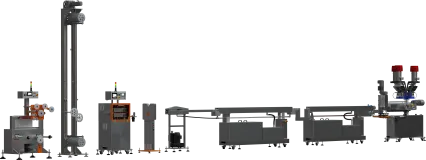


Linia do produkcji filamentu z wytłaczarką 45 mm
Linia do produkcji filamentu z wytłaczarką 2x24mm
Nawijarka z układaczem krokowym odciągi miniaturowe.
Nawijarka z układaczem serwo
Laserowy miernik średnicy mikrometr LDM
Głowica pomiarowa do kontroli geometrii i jakości filamentu EdgeMetric 360
| Parametr | Wartość / wykonanie |
|---|---|
| Średnica ślimaka | 32 mm |
| L/D | 32 standardowo; 24–36 zależnie od konfiguracji |
| Konstrukcja ślimaka | Monolityczna; geometria dobierana do materiału i procesu |
| Wykonanie ślimaka i cylindra | Azotowane standardowo |
| Konstrukcja cylindra | Modułowa, z wymienną strefą karmienia |
| Strefa karmienia | Gładka standardowo; rowkowana opcjonalnie |
| Sposób karmienia | Zalewowy lub głodowy |
| Napęd ślimaka | 7,5 kW standardowo; 11 kW opcjonalnie |
| Moment obrotowy | Do 360 Nm standardowo; do 500 Nm opcjonalnie |
| Maksymalna prędkość ślimaka | 200 obr./min |
| Strefy grzewczo-chłodzące cylindra | 5 standardowo; do 8 zależnie od konfiguracji |
| Maksymalna temperatura pracy | 400°C standardowo; do 420°C w wykonaniu HT; do 270°C w wykonaniu kwasoodpornym |
| Chłodzenie strefy karmienia | Wodne, w obiegu z pompą i chłodnicą |
| Odgazowanie | Opcjonalnie |
| Port procesowy | 1/2 UNF, opcjonalnie |
| Pomiar stopu | Temperatura i ciśnienie stopu |
| Przygotowanie pod dozowniki grawimetryczne | 3 stanowiska standardowo; czwarte opcjonalnie |
| Pojemność zasobnika | 10 l |
| Wysokość osi procesu | 1100 mm |
| Dostęp do układu uplastyczniającego | Cylinder obracany poziomo w lewo lub w prawo |
| Parametr | Wartość / wykonanie |
|---|---|
| Objętość geometryczna | 10 cm³/obr. |
| Geometryczny strumień stopu | 3 dm³/h przy 5 obr./min; 36 dm³/h przy 60 obr./min |
| Lepkość | 40 000 Pa·s |
| Temperatura robocza | 400°C |
| Temperatura czyszczenia | 450°C |
| Ciśnienie wylotowe | 40 MPa |
| Ciśnienie różnicowe | 25 MPa |
| Napęd | 1,1 kW, sterowanie falownikiem |
| Pomiar ciśnienia | Przed i za pompą |
| Regulacja temperatury | 3 strefy, regulacja PID, 3 punkty pomiaru temperatury |
| Chłodzenie sprzęgła i łożyskowania | Powietrzne |
| Integracja z LE-1SF | Mechaniczna, elektryczna i programowa |
| Ruch pompy | Odsunięcie osiowe oraz poprzeczne przesunięcie do pozycji parkingowej |
| Praca LE-1SF bez pompy P-36 | Możliwa po przesunięciu pompy do pozycji parkingowej |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 1,75 mm i 2,85 mm |
| Konstrukcja | Głowica prosta z rozdzielaczem strumienia |
| Temperatura pracy | Do 400°C w wykonaniu azotowanym; do 270°C w wykonaniu kwasoodpornym |
| Regulacja temperatury | Niezależna |
| Pomiar ciśnienia stopu | Tak |
| Zabezpieczenie nadciśnieniowe | Membranowy bezpiecznik ciśnieniowy, przyłącze 1/2 UNF |
| Zamknięcie | Klinowe |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna | 3000 mm w konfiguracji standardowej; inne długości zależnie od wymagań procesu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Funkcja procesowa | Pierwszy stopień kontrolowanego chłodzenia filamentu; możliwość pracy jako wanna temperowana lub chłodząca zależnie od procesu |
| Standardowy zakres temperatury | 40–80°C przy pracy jako wanna temperowana |
| Regulacja odległości od głowicy | 0–200 mm |
| Mechanizm regulacji położenia | Prowadnice liniowe, precyzyjny mechanizm regulacyjny |
| Układ termiczny | Grzanie elektryczne i wymiennik ciepła |
| Obieg wody | Pompa obiegowa z regulacją falownikiem; przepływ dobierany tak, aby zapewnić wymianę ciepła bez destabilizacji toru filamentu |
| Uzupełnianie wody | Automatyczne |
| Filtracja | Filtr tkaninowy |
| Parametr | Wartość / wykonanie |
|---|---|
| Wkładka wejściowa | Wymienna; średnica dobierana do materiału i procesu |
| Regulacja położenia | Osie X/Y |
| Podciśnienie | Wytwarzane z wykorzystaniem sprężonego powietrza |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba kolejnych wanien | 1 w konfiguracji standardowej; dodatkowe wanny zależnie od materiału, średnicy filamentu i wymaganego punktu pracy |
| Długość czynna pojedynczej wanny | 3000 mm w konfiguracji standardowej; inne długości zależnie od projektu |
| Szerokość | 150 mm w konfiguracji standardowej |
| Wysokość osi procesu | 1100 mm |
| Odległość pomiędzy wannami | Regulowana; standardowo możliwy dobór w zakresie około 300–2000 mm |
| Regulacja temperatury | Aktywna |
| Obieg wody | Pompa obiegowa z regulacją falownikiem i wymiennik ciepła |
| Wyrównywanie poziomu wody | Pomiędzy pierwszą i drugą wanną w konfiguracji standardowej |
| Uzupełnianie wody | Opcjonalnie automatyczne |
| Mechaniczne usuwanie wody | Podwójne zgarniacze |
| Osuszanie | Oddzielny osuszacz powietrzny z wentylatorem |
| Standardowa konfiguracja chłodzenia | Wanna temperowana + wanna zimna |
| Alternatywne konfiguracje chłodzenia | Dobierane do procesu, np. wanna zimna + wanna zimna, dodatkowa strefa wodna lub większa długość czynna chłodzenia |
| Dobór układu chłodzenia | Liczba i długość wanien, temperatury wody oraz odległości pomiędzy strefami dobierane do materiału, średnicy filamentu, temperatury stopu, strumienia masowego i wymaganej prędkości procesu |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowy system pomiarowy | Laser dwuosiowy |
| Typowa rozdzielczość wskazania systemu laserowego | 0,001 mm |
| Pomiar trzyosiowy | Opcjonalnie |
| EdgeMetric 360 | Opcjonalnie zamiast standardowego lasera lub jako dodatkowy system pomiarowy |
| Liczba punktów pomiarowych | 1 standardowo; 2 zależnie od konfiguracji |
| Automatyczna regulacja średnicy | Korekta prędkości odciągu na podstawie pomiaru; funkcja włączana i wyłączana |
| Parametr | Wartość / wykonanie |
|---|---|
| Długość czynna gąsienic | 400 mm |
| Szerokość gąsienic | 70 mm |
| Maksymalna prędkość mechaniczna | 150 m/min |
| Prędkość technologiczna | Zależna od materiału, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia |
| Napęd | 2 × 0,55 kW, sterowanie falownikami |
| Zakres szczeliny gąsienic | 0–70 mm |
| Rozdzielczość odczytu położenia szczeliny | 0,01 mm |
| Regulacja szczeliny | Elektryczna z poziomu panelu operatorskiego |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Pojemność | 38 m standardowo; do 150 m zależnie od konfiguracji |
| Średnica rolek | 200 mm |
| Stabilizacja naciągu | Grawitacyjna, przez masę ruchomego dolnego zespołu rolek i przełożenie układu |
| Pomiar położenia dolnego zespołu | Enkoder liniowy; rozdzielczość odczytu 0,2 mm |
| Sterowanie prędkością nawijarki | Na podstawie położenia dolnego zespołu rolek |
| Pomiar siły naciągu | Czujnik siły z elementem tensometrycznym; rozdzielczość odczytu 0,1 N |
| Funkcja procesowa | Kompensacja zmian pomiędzy odciągiem i nawijarką, stabilizacja naciągu oraz zwiększenie czasu przebywania filamentu przed nawijaniem |
| Dobór pojemności | Zależnie od prędkości linii, wymaganego czasu buforowania i warunków stabilizacji produktu przed nawijaniem |
| Parametr | Wartość / wykonanie |
|---|---|
| Liczba wrzecion | 2 |
| Maksymalna prędkość mechaniczna nawijania | 150 m/min |
| Zmiana szpuli | Ręczna, bez zatrzymywania ekstruzji i odciągu |
| Maksymalna średnica szpuli | Ø400 mm standardowo; do około Ø600 mm w wykonaniu specjalnym |
| Maksymalna szerokość szpuli | 300 mm standardowo; do około 500 mm w wykonaniu specjalnym |
| Maksymalna masa szpuli | Około 20 kg w wykonaniu standardowym |
| Układacz filamentu | Mechaniczny Uhing, krokowy lub serwo zależnie od konfiguracji |
| Sterowanie lokalne | PLC + dotykowy ekran HMI |
| Parametr | Wartość / wykonanie |
|---|---|
| Architektura sterowania | Rozproszona, z centralnym sterowaniem i nadzorem z poziomu LE-1SF |
| Lokalne punkty operatorskie | Odciąg i nawijarka z własnymi PLC i ekranami HMI |
| Dodatkowe panele HMI | Opcjonalnie, liczba i lokalizacja według konfiguracji linii |
| Receptury | Zapis i przywoływanie wartości zadanych procesu |
| Rejestracja danych procesowych | CSV na pamięci USB |
| Interwał rejestracji | Od 1 s; możliwy dłuższy interwał |
| Ethernet | Standardowo |
| OPC UA | Obsługa wbudowana w platformę sterowania; konfiguracja i integracja opcjonalnie |
| Wi-Fi i tablet | Opcjonalnie |
| Zdalny nadzór i sterowanie | Opcjonalnie, zależnie od konfiguracji systemu |
| LMS – Logistics Management System | Opcjonalnie |
| PMS – Power Management System | Opcjonalnie |
| DMS – Dosing Management System | Opcjonalnie |
| Parametr | Wartość / wykonanie |
|---|---|
| Standardowe średnice filamentu | 1,75 mm i 2,85 mm |
| Standardowa konfiguracja chłodzenia | 2 niezależne strefy wodne po około 3000 mm |
| Rozbudowa układu chłodzenia | Możliwość zmiany liczby i długości wanien oraz odległości pomiędzy kolejnymi strefami chłodzenia |
| Konfiguracja magazynu | Około 38 m standardowo; do około 150 m zależnie od konfiguracji |
| Maksymalna prędkość mechaniczna downstreamu | 150 m/min |
| Prędkość technologiczna produkcji | Zależna od materiału, średnicy filamentu, temperatury stopu, strumienia masowego oraz konfiguracji chłodzenia i odbioru |
| Wydajność technologiczna gotowego filamentu | Wynika z bilansu całego procesu i nie jest utożsamiana wyłącznie z wydajnością wytłaczarki ani maksymalną prędkością mechaniczną downstreamu |
| Dobór konfiguracji procesu | Układ wytłaczania, stabilizacji strumienia stopu, chłodzenia, pomiaru, odciągu, magazynowania i nawijania dobierany do wymaganego punktu pracy |
| Przeznaczenie eksploatacyjne | Projektowana do ciągłej produkcji 24/7 |
Stabilna geometria filamentu nie jest rezultatem działania jednego urządzenia ani jednej pętli regulacji. W linii SiTech3D poszczególne etapy odpowiadają za ograniczanie różnych rodzajów zakłóceń, które mogą wpływać na średnicę, kształt, naciąg i powtarzalność gotowego produktu.
Pompa stopu P-36 stabilizuje strumień materiału przed głowicą. Po uformowaniu i schłodzeniu filamentu system pomiarowy może współpracować z odciągiem i korygować jego prędkość na podstawie rzeczywistej średnicy produktu. Dalej magazyn kompensacyjny oddziela ciągłą pracę odciągu od zmian prędkości i naciągu występujących podczas nawijania oraz zmiany szpuli.
Regulacja strumienia stopu, geometrii filamentu oraz pracy układu nawijania jest więc rozdzielona pomiędzy kolejne części linii. Każdy z tych układów pełni inną funkcję i ogranicza inny rodzaj zakłócenia. Dzięki temu stabilizacja produktu nie jest przenoszona wyłącznie na jeden element wykonawczy.
Układ mechaniczny linii podporządkowano równocześnie dostępowi do urządzeń, czyszczeniu, przezbrajaniu i obserwacji procesu. Czytelny tor produktu oraz oddzielone strefy technologiczne ułatwiają kontrolę poszczególnych etapów podczas regularnej produkcji.
Pierwszym zasadniczym etapem procesu jest przygotowanie stopu w wytłaczarce LE-1SF 32 mm. Jej zadaniem jest transport materiału, uplastycznienie oraz homogenizacja i mieszanie w zakresie wynikającym z zastosowanej geometrii ślimaka. Pozwala to przygotować stop w warunkach właściwych dla konkretnego materiału, formulacji i wymaganego punktu pracy.
Standardowa średnica ślimaka wynosi 32 mm, a standardowe L/D 32. Dostępne są konfiguracje L/D od 24 do 36. Monolityczny ślimak może otrzymać geometrię dobraną do materiału, sposobu karmienia oraz wymaganej charakterystyki procesu.
Standardowy napęd 7,5 kW zapewnia moment do 360 Nm przy maksymalnej prędkości ślimaka do 200 obr./min. Dla bardziej obciążających procesów dostępne jest wykonanie 11 kW o momencie do 500 Nm. Moment nie jest przy tym traktowany jako prosty odpowiednik maksymalnej wydajności w kg/h. Jego znaczenie polega przede wszystkim na zapewnieniu odpowiednich warunków pracy układu uplastyczniającego i większej swobody podczas konfigurowania procesu.
Standardowo cylinder ma pięć niezależnie sterowanych stref grzewczo-chłodzących, a zależnie od wykonania ich liczba może zostać zwiększona do ośmiu. Standardowa wersja umożliwia pracę do 400°C, dostępne jest wykonanie HT do 420°C oraz wykonanie kwasoodporne do 270°C.
Strefa karmienia standardowo jest gładka, ale opcjonalnie może być wykonana jako rowkowana, jeżeli wymaga tego sposób transportu materiału stałego. LE-1SF może pracować zarówno z karmieniem zalewowym, jak i głodowym. Dostępne są również konfiguracje z odgazowaniem oraz portem procesowym 1/2 UNF do podawania dodatkowych mediów.
Wytłaczarka jest standardowo przygotowana mechanicznie i elektrycznie do współpracy z trzema dozownikami grawimetrycznymi. Czwarte stanowisko może zostać dodane opcjonalnie. Pozwala to budować układ dozowania odpowiedni do konkretnej formulacji bez zmiany podstawowej konstrukcji maszyny.
Pomiar temperatury oraz ciśnienia stopu pozwala obserwować rzeczywiste warunki procesu. Temperatura nastawiona na strefach cylindra nie jest bowiem równoznaczna z temperaturą samego stopu, a ciśnienie jest parametrem lokalnym zależnym między innymi od właściwości materiału, wydajności oraz oporów elementów znajdujących się za ślimakiem.
Za wytłaczarką znajduje się zintegrowana pompa stopu P-36. Jej zadaniem jest stabilizacja strumienia materiału kierowanego do głowicy i ograniczenie wpływu krótkotrwałych zmian występujących we wcześniejszej części procesu na etap formowania filamentu.
Objętość geometryczna P-36 wynosi 10 cm³/obr. Odpowiada to geometrycznemu strumieniowi około 3 dm³/h przy 5 obr./min oraz 36 dm³/h przy 60 obr./min. Są to wartości wynikające z geometrii pompy. Rzeczywisty przepływ zależy również od lepkości stopu, temperatury, różnicy ciśnień oraz przecieków wewnętrznych.
Parametry P-36 obejmują lepkość 40 000 Pa·s, temperaturę roboczą 400°C, temperaturę czyszczenia 450°C, ciśnienie wylotowe 40 MPa oraz ciśnienie różnicowe 25 MPa.
P-36 ma napęd 1,1 kW, trzy strefy grzewcze oraz pomiar temperatury i ciśnienia przed i za pompą. Pomiar po obu stronach układu umożliwia obserwację warunków pracy pompy oraz różnicy ciśnień występującej podczas transportu stopu.
Stabilizacja strumienia stopu przez P-36 i regulacja średnicy poprzez zmianę prędkości odciągu pełnią różne funkcje. Pompa ogranicza wahania strumienia stopu doprowadzanego do głowicy, natomiast układ closed loop koryguje wymiar produktu po jego uformowaniu i schłodzeniu. Oba mechanizmy uzupełniają się, ale nie są zamienne.
Pompa jest zintegrowana z LE-1SF mechanicznie, elektrycznie i programowo, ale jednocześnie została zaprojektowana z myślą o łatwym dostępie do procesu. Może zostać odsunięta od cylindra w osi wytłaczania, a następnie przesunięta poprzecznie po prowadnicach do pozycji parkingowej poza osią maszyny.
Po przesunięciu P-36 do pozycji parkingowej wytłaczarka może pracować bez pompy. Oznacza to, że parametry robocze P-36 dotyczą konfiguracji, w której pompa uczestniczy w torze procesowym, natomiast sama LE-1SF może być eksploatowana również w konfiguracjach niewykorzystujących pompy stopu.
Cylinder LE-1SF może być obracany poziomo w lewo lub w prawo. Po przesunięciu P-36 do pozycji parkingowej operator uzyskuje bezpośredni dostęp do ślimaka bez konieczności demontażu pompy stopu ani wyposażenia dozującego z konstrukcji maszyny.
Ułatwia to czyszczenie, kontrolę ślimaka, jego wymianę na ślimak o innej geometrii oraz przechodzenie pomiędzy materiałami, kolorami i formulacjami. W linii przeznaczonej do regularnej produkcji sposób dostępu do układu uplastyczniającego ma znaczenie nie tylko serwisowe, ale również dla czasu i organizacji przezbrojeń.
Głowica jest przygotowana do produkcji standardowych filamentów 1,75 i 2,85 mm. Narzędzie formujące jest dobierane do materiału i warunków procesu. Średnica otworu głowicy nie musi być równa nominalnej średnicy gotowego filamentu, ponieważ o wymiarze produktu decyduje cały przebieg formowania, odciągu i chłodzenia.
Głowica posiada własną regulację temperatury, pomiar ciśnienia oraz membranowy bezpiecznik ciśnieniowy z przyłączem 1/2 UNF. Zamknięcia klinowe ułatwiają dostęp do elementów procesowych.
Wydajność linii do produkcji filamentu nie wynika wyłącznie z wydajności wytłaczarki ani z maksymalnej prędkości mechanicznej odciągu. Rzeczywisty punkt pracy zależy również od materiału, temperatury stopu na wyjściu z głowicy, średnicy filamentu oraz czasu potrzebnego do odebrania ciepła z całego przekroju produktu.
W przedstawionej konfiguracji linia wykorzystuje dwie oddzielne wanny chłodzące o długości około 3000 mm każda. Pierwsza wanna może pracować jako strefa temperowana w zakresie około 40–80°C, dzięki czemu początkowe chłodzenie może przebiegać łagodnie i w sposób kontrolowany. Druga wanna odpowiada za dalsze obniżenie temperatury produktu przed pomiarem średnicy, odciągiem i kolejnymi etapami linii.
Liczba wanien, ich długość, temperatura wody oraz odległości pomiędzy poszczególnymi strefami mogą być zmieniane zależnie od wymaganego punktu pracy. Przy większej średnicy filamentu lub większym strumieniu masowym możliwe jest zwiększenie długości czynnej chłodzenia albo zastosowanie dodatkowej strefy wodnej. Pozwala to skalować downstream razem z wydajnością procesu, zamiast traktować układ chłodzenia jako element o stałych parametrach.
Wraz ze wzrostem średnicy rośnie ilość materiału przypadająca na jednostkę długości filamentu, a jednocześnie wydłuża się droga przewodzenia ciepła z rdzenia do powierzchni. Powierzchnia może więc zostać schłodzona znacznie szybciej niż środek przekroju. Z tego względu ocena procesu wyłącznie na podstawie temperatury powierzchni może być niewystarczająca, szczególnie przy większych średnicach i dużych prędkościach liniowych.
W praktyce oznacza to, że ta sama prędkość liniowa nie odpowiada temu samemu obciążeniu cieplnemu dla filamentu 1,75 mm, 2,85 mm i 3,00 mm. Dla tego samego materiału strumień masowy rośnie w przybliżeniu proporcjonalnie do kwadratu średnicy. Dlatego zwiększenie średnicy produktu wymaga odpowiedniego skalowania zarówno wydajności wytłaczania, jak i długości oraz intensywności chłodzenia.
Na odcinkach pomiędzy wannami filament nadal oddaje ciepło do powietrza. Jeżeli jego powierzchnia pozostaje mokra, dodatkową rolę może odgrywać odparowanie części wody. Intensywność chłodzenia w powietrzu jest jednak znacznie mniejsza niż podczas bezpośredniego kontaktu z wodą, dlatego odcinki powietrzne pełnią przede wszystkim funkcję przejściową i stabilizującą.
Po ostatniej wannie woda jest usuwana mechanicznie, a filament przechodzi przez strefę osuszania z wymuszonym przepływem powietrza. Dopiero po odpowiednim ustabilizowaniu temperatury i powierzchni produktu wykonywany jest pomiar geometrii wykorzystywany do kontroli procesu.
Magazyn filamentu nie jest wyłącznie buforem pomiędzy odciągiem i nawijarką. Zwiększa również czas przebywania produktu przed nawijaniem, dzięki czemu możliwe jest dalsze wyrównywanie temperatury pomiędzy rdzeniem i powierzchnią filamentu.
Standardowa konfiguracja zapewnia około 38 m zgromadzonego filamentu, a zależnie od projektu pojemność magazynu może zostać zwiększona do około 150 m. Długość magazynu należy dobierać razem z prędkością procesu, ponieważ to ona określa rzeczywisty czas pozostający na stabilizację produktu przed nawinięciem na szpulę.
Układ odciągu może pracować z prędkością mechaniczną do 150 m/min, jednak wartość ta nie oznacza automatycznie prędkości technologicznej dostępnej dla każdego materiału i każdej średnicy filamentu. Rzeczywista prędkość procesu wynika z bilansu całej linii: wydajności wytłaczarki, geometrii produktu, temperatury stopu, zdolności chłodzenia, stabilności pomiaru średnicy oraz warunków nawijania.
Dzięki możliwości zmiany konfiguracji wanien, odległości pomiędzy strefami oraz pojemności magazynu układ chłodzenia może być dopasowany do konkretnego materiału i wymaganego punktu pracy.
Standardowym rozwiązaniem jest laserowy pomiar średnicy w dwóch osiach. Typowa rozdzielczość wskazania stosowanych systemów wynosi 0,001 mm. Architektura pomiarowa linii nie jest jednak ograniczona do jednego producenta ani jednej liczby osi.
Zależnie od wymagań można zastosować laser dwu- lub trzyosiowy, a także EdgeMetric 360. EdgeMetric może zastąpić standardowy laser albo pracować jako dodatkowy punkt pomiarowy. Może być pierwszym lub drugim systemem kontroli oraz dostarczać sygnał wykorzystywany do regulacji średnicy.
Takie rozwiązanie pozwala skonfigurować linię zarówno z jednym punktem pomiarowym, jak i z oddzielnym pomiarem procesowym oraz dodatkową kontrolą jakości produktu.
Pierwszy punkt pomiarowy może być wykorzystywany przede wszystkim do możliwie szybkiej regulacji średnicy, natomiast drugi do niezależnej kontroli geometrii produktu bliżej końca linii. Pozwala to rozdzielić funkcję sterowania procesem od końcowej kontroli jakości.
Dwuosiowy laser umożliwia porównywanie wymiaru w dwóch kierunkach. Nie jest to jednak tożsame z pełną analizą geometrii całego obwodu. Do bardziej rozbudowanej kontroli geometrii i lokalnych defektów można zastosować EdgeMetric 360.
System pomiarowy może pracować wyłącznie jako układ monitorujący albo jako część zamkniętej pętli regulacji. W trybie closed loop zmierzona średnica jest wykorzystywana do korekty prędkości odciągu, a zmiana prędkości wpływa na stopień rozciągnięcia filamentu i jego średnicę.
Funkcję można włączyć lub wyłączyć. Linia może więc pracować zarówno z aktywną korektą średnicy, jak i przy stałej prędkości odciągu z niezależnym pomiarem i rejestracją geometrii.
Gdy miernik uczestniczy w regulacji odciągu, powinien znajdować się możliwie blisko za strefą chłodzenia i osuszania, przy zachowaniu warunków zapewniających stabilny pomiar geometrii. Skrócenie odległości ogranicza opóźnienie transportowe pętli regulacji. Dodatkowy miernik przeznaczony głównie do końcowej kontroli jakości może być zlokalizowany dalej.
Rozdzielczość miernika nie jest równoznaczna z dokładnością całego toru pomiarowego ani z tolerancją gotowego filamentu. Stabilność wymiarowa jest rezultatem całego procesu, od przygotowania stopu i stabilizacji jego strumienia, przez formowanie i chłodzenie, aż po odciąg.
Odciąg gąsienicowy odpowiada za kontrolowane prowadzenie filamentu i może stanowić element wykonawczy układu regulacji średnicy.
Gąsienice mają długość czynną 400 mm i szerokość 70 mm. Rozstaw jest ustawiany elektrycznie w zakresie 0–70 mm, a położenie jest mierzone z rozdzielczością odczytu 0,01 mm. Układ wykorzystuje dwa napędy 0,55 kW.
Maksymalna prędkość mechaniczna wynosi 150 m/min. Jest to parametr urządzenia, a nie deklaracja prędkości produkcji dla każdego materiału i każdej wymaganej jakości filamentu.
Odciąg ma własny PLC i lokalny ekran HMI, dzięki czemu może być obsługiwany bezpośrednio przy urządzeniu, pozostając jednocześnie częścią centralnie nadzorowanego procesu.
Za odciągiem znajduje się magazyn filamentu. Jego funkcją nie jest wyłącznie gromadzenie dodatkowej długości produktu. Magazyn odsprzęga stabilną pracę odciągu od dynamicznej pracy nawijarki oraz daje czas potrzebny na zmianę szpuli bez zatrzymywania wcześniejszej części procesu.
Dolny ruchomy zespół rolek wykorzystuje własną masę oraz przełożenie układu do grawitacyjnej stabilizacji naciągu filamentu.
Położenie dolnego zespołu jest mierzone enkoderem liniowym i wykorzystywane do regulacji prędkości nawijarki, tak aby magazyn pozostawał w wymaganym zakresie roboczym. Niezależny czujnik siły z elementem tensometrycznym umożliwia pomiar siły naciągu filamentu.
Są to trzy odrębne funkcje: mechaniczna stabilizacja naciągu, pomiar położenia oraz pomiar siły. Standardowa pojemność magazynu wynosi około 38 m, a dostępne wykonania mogą być skalowane do około 150 m.
Standardowa nawijarka ma dwa wrzeciona. Zmiana szpuli wykonywana jest ręcznie, ale dzięki magazynowi nie wymaga zatrzymania ekstruzji ani odciągu. Filament produkowany podczas zmiany jest czasowo przejmowany przez magazyn.
Standardowe wykonanie obsługuje szpule o średnicy do około 400 mm, szerokości do 300 mm i masie do około 20 kg. Dostępne są także większe wykonania, do około 600 mm średnicy i około 500 mm szerokości.
Sposób układania filamentu może być dobrany do aplikacji. Możliwe jest zastosowanie mechanicznego układacza Uhing, układacza krokowego albo układacza serwo.
Nawijarka ma własny PLC i lokalny ekran HMI, dzięki czemu operacje na końcu linii mogą być wykonywane bezpośrednio przy stanowisku nawijania.
Linia pracuje jako jeden proces z centralnym nadzorem prowadzonym z systemu LE-1SF. Jednocześnie odciąg i nawijarka mają własne PLC oraz lokalne ekrany HMI. Taka rozproszona architektura pozwala prowadzić proces centralnie, a operacje lokalne wykonywać bezpośrednio przy obsługiwanym urządzeniu.
Jeżeli wymaga tego organizacja stanowiska, linia może zostać wyposażona w dodatkowe panele HMI. Ich liczba i lokalizacja są dobierane indywidualnie jako wyposażenie opcjonalne.
Aktualne wartości zadane procesu mogą zostać zapisane jako receptura i później ponownie przywołane. Ułatwia to powrót do wcześniej opracowanych ustawień podczas kolejnych kampanii produkcyjnych.
Parametry mierzone mogą być niezależnie zapisywane na pamięci USB w formacie CSV. Minimalny interwał zapisu wynosi 1 s, a w razie potrzeby może zostać ustawiony dłuższy okres rejestracji.
Dane mogą być następnie analizowane poza systemem sterowania, porównywane pomiędzy kolejnymi kampaniami i wykorzystywane do dokumentowania przebiegu procesu.
Obsługa OPC UA jest wbudowana w platformę sterowania. Uruchomienie komunikacji, konfiguracja zmiennych oraz integracja z systemem nadrzędnym klienta są realizowane opcjonalnie i zależą od infrastruktury konkretnego zakładu.
Opcjonalnie dostępne są również komunikacja Wi-Fi, obsługa przez tablet oraz dodatkowe punkty operatorskie.
Produkt 40 został zaprojektowany do regularnej pracy produkcyjnej w systemie 24/7. Nie oznacza to pracy bez operatora, konserwacji, czyszczenia ani okresowych przezbrojeń. Oznacza natomiast, że architektura urządzenia jest przeznaczona do długotrwałego prowadzenia procesu, a nie wyłącznie do krótkich prób technologicznych.
Buforowanie filamentu, dwuwrzecionowe nawijanie, możliwość zmiany szpuli bez zatrzymywania ekstruzji i odciągu, lokalne punkty operatorskie, rejestracja danych oraz ułatwiony dostęp do elementów procesowych wspierają prowadzenie długich kampanii produkcyjnych.
Nominalna średnica filamentu jest tylko jednym z parametrów potrzebnych do prawidłowego skonfigurowania linii. Dobór obejmuje układ uplastyczniający, geometrię ślimaka i L/D, sposób karmienia i dozowania, wymagany moment, odgazowanie, głowicę, profil chłodzenia, system pomiarowy, odciąg, magazyn, nawijarkę oraz automatykę.
Na stabilność produkcji wpływa również przygotowanie surowca. W przypadku materiałów wrażliwych na wilgoć znaczenie mają warunki suszenia i transportu materiału do wytłaczarki, a przy formulacjach wieloskładnikowych także stabilność dozowania poszczególnych komponentów. Dlatego dobór linii powinien uwzględniać nie tylko samą ekstruzję i downstream, lecz również sposób przygotowania i podawania materiału.
Znaczenie mają również planowany punkt pracy, masa i geometria szpul, wymagania dotyczące kontroli jakości, archiwizacji danych oraz integracji z systemem nadrzędnym klienta.
Rzeczywistej wydajności linii nie należy utożsamiać z maksymalną prędkością mechaniczną odciągu. Strumień produkcyjny zależy między innymi od materiału, jego gęstości i właściwości reologicznych, geometrii ślimaka, sposobu karmienia, prędkości obrotowej, ustawienia pompy stopu, średnicy filamentu, warunków chłodzenia oraz wymaganej stabilności wymiarowej.
Dzięki temu LE-1SF 32 mm z kompletnym downstreamem nie jest jedną sztywną konfiguracją, lecz przemysłową platformą do produkcji filamentu dobieraną do rzeczywistego procesu technologicznego.
Więcej informacji o zależnościach technologicznych w produkcji filamentu znajduje się w artykule Linie do produkcji i badań filamentu do drukarek 3D. Zaawansowane możliwości pomiaru geometrii opisano również na stronie EdgeMetric 360.
Tak. Konstrukcja została zaprojektowana do ciągłej pracy produkcyjnej 24/7 z zachowaniem normalnych czynności operatorskich, technologicznych, konserwacyjnych i serwisowych.
Tak. Sygnał z systemu pomiarowego może być wykorzystywany do korekty prędkości odciągu. Funkcję closed loop można włączyć lub wyłączyć.
Tak. Standardowym rozwiązaniem jest laser dwuosiowy, ale linia może współpracować z miernikami dwu- lub trzyosiowymi różnych producentów. EdgeMetric 360 może zastąpić laser albo pracować jako dodatkowy punkt pomiarowy.
Zmiana szpuli wykonywana jest ręcznie, ale nie wymaga zatrzymania ekstruzji ani odciągu. Filament produkowany w tym czasie przejmowany jest przez magazyn.
Tak. Ustawienia zadane mogą zostać zapisane jako receptura, natomiast parametry mierzone mogą być rejestrowane niezależnie w plikach CSV z interwałem od 1 s wzwyż.
Obsługa OPC UA jest wbudowana w platformę sterowania. Konfiguracja komunikacji i integracja z systemem klienta są wykonywane opcjonalnie.
Tak. Dobór może obejmować między innymi geometrię i L/D ślimaka, strefę karmienia, dozowanie, odgazowanie, profil chłodzenia, system pomiarowy, pojemność magazynu, sposób nawijania oraz wymagania dotyczące automatyki i rejestracji danych.
Wydajność wynika z całego punktu pracy procesu, a nie z jednego parametru maszyny. Zależy między innymi od właściwości i gęstości materiału, geometrii ślimaka, sposobu karmienia, prędkości obrotowej, konfiguracji pompy stopu, średnicy filamentu, warunków chłodzenia oraz wymaganej stabilności wymiarowej produktu. Dlatego przewidywany zakres produkcyjny określa się dla konkretnego materiału i konfiguracji linii.
Inne produkty z tej kategorii >
Linia do produkcji filamentu z wytłaczarką 45 mm
Linia do produkcji filamentu z wytłaczarką 2x24mm
Dołożyliśmy wszelkich starań, aby informacje o naszych produktach były poprawne merytorycznie. Prosimy dane techniczne urządzeń traktować jako orientacyjne, ponieważ w sposób ciągły doskonalimy nasze produkty dostosowując je do zmieniających się technologii. Przedstawiona oferta ma charakter informacyjny i nie stanowi oferty handlowej w rozumieniu artykułów Kodeksu Cywilnego
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook