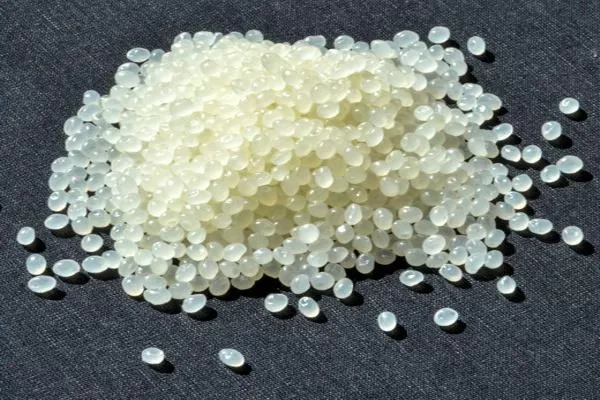
Polimery i tworzywa sztuczne – budowa i właściwości materiałoweWłaściwości tworzywa wynikają z budowy polimeru, składu formulacji i warunków przetwarzania. Gatunki PP, PA czy PET mogą inaczej reagować na ogrzewanie, ścinanie i chłodzenie, dlatego dobór procesu opiera się na konkretnych danych materiałowych. Co to jest polimer i czym różni się od tworzywa sztucznego?Polimer to substancja złożona z makrocząsteczek, w których określone jednostki strukturalne powtarzają się wielokrotnie. Makrocząsteczki mogą tworzyć łańcuchy liniowe, rozgałęzione lub sieci. Do polimerów naturalnych należą między innymi celuloza, skrobia i kauczuk naturalny; przykładami polimerów syntetycznych są polietylen (PE), polipropylen (PP), poliamidy (PA) i poliwęglan (PC). Budowa chemiczna i architektura łańcuchów decydują o zakresie możliwych właściwości materiału. Tworzywo sztuczne jest materiałem użytkowym opartym na polimerze lub mieszaninie polimerów. Może zawierać napełniacze, włókna, stabilizatory, pigmenty, środki smarne i dodatki funkcjonalne. Właściwości gotowego tworzywa wynikają z trzech elementów: budowy polimeru bazowego, składu formulacji oraz historii przetwarzania. Oznaczenie PP, PA lub PET wskazuje rodzinę chemiczną, ale do doboru procesu potrzebna jest charakterystyka konkretnego gatunku. Monomer jest związkiem zdolnym do uczestniczenia w reakcji polimeryzacji, a jednostka monomerowa to fragment struktury makrocząsteczki pochodzący od monomeru. Jednostka powtarzalna pozwala opisać regularną budowę łańcucha. Stopień polimeryzacji określa liczbę jednostek monomerowych w makrocząsteczce. Przy opisie polimeru trzeba też uwzględnić, że próbka zawiera zwykle populację łańcuchów o różnych długościach. Rozróżnienie ma znaczenie także przy projektowaniu doświadczeń: polimer jest substancją wyjściową do formulacji, tworzywo polimerowe stanowi materiał użytkowy, a kompozyt zawiera dodatkowo odrębną fazę wzmacniającą lub funkcjonalną. Ta sama osnowa polimerowa może posłużyć do przygotowania materiałów o zupełnie różnych właściwościach i wymaganiach przetwórczych. Związek z technologią. Lepkość wyznacza opory przepływu i współdecyduje o obciążeniu wytłaczarki. Skład mieszaniny oraz geometria ślimaków wpływają na dyspersję dodatków, natomiast krystalizacja i właściwości objętościowe pomagają analizować chłodzenie oraz skurcz. W pracach R&D warto połączyć pomiary momentu podczas mieszania, badania PVT i próby na wytłaczarkach laboratoryjnych. Pozwala to przejść od opisu właściwości surowca do rozpoznania warunków rzeczywistego procesu. Jak budowa makrocząsteczek kształtuje właściwości polimeru?Skład chemiczny jednostek powtarzalnych, długość łańcuchów i siły międzycząsteczkowe określają zakres temperatur, odporność chemiczną i zachowanie pod obciążeniem. Rozgałęzienia oraz stopień uporządkowania wpływają dodatkowo na krystalizację i przepływ. Dwie formulacje o tym samym oznaczeniu polimeru bazowego mogą zatem różnić się zarówno podczas uplastyczniania, jak i po uformowaniu wyrobu. Masa cząsteczkowa i rozkład mas cząsteczkowychPróbka polimeru zawiera zwykle makrocząsteczki o różnych długościach. Rozkład ich mas molowych opisują między innymi średnia liczbowa Mn i średnia masowa, tradycyjnie oznaczana Mw (w terminologii IUPAC także Mm). Dyspersyjność mas molowych ÐM jest ilorazem średniej masowej i liczbowej: ÐM = Mm/Mn. Rozkład można oznaczać metodą chromatografii wykluczania sterycznego SEC/GPC, z uwzględnieniem kalibracji, detekcji i rodzaju badanych polimerów. Dłuższe łańcuchy i większa liczba splątań mogą zwiększać lepkość przy małych szybkościach ścinania, sprężystość stopu i odporność na niektóre rodzaje uszkodzeń. Zmiany rozkładu mas molowych oddziałują również na stabilność strugi oraz przebieg uplastyczniania. Dlatego dwa gatunki tego samego polimeru mogą wymagać odmiennej geometrii ślimaka i innych warunków formowania. Architektura łańcucha. Łańcuch liniowy, rozgałęziony i sieć chemiczna różnią się swobodą ruchu segmentów, możliwością upakowania oraz odpowiedzią na ogrzewanie i odkształcenie. Rozgałęzienie i usieciowanie trzeba więc rozpatrywać osobno od samej masy molowej. Krótkie rozgałęzienia mogą utrudniać krystalizację, a długie silnie wpływać na lepkosprężystość stopu oraz zachowanie podczas rozciągania. Trwała sieć wiązań poprzecznych ogranicza przepływ charakterystyczny dla termoplastów. Z kolei w nieusieciowanych termoplastach splątania łańcuchów i ich oddziaływania fizyczne kształtują lepkość oraz czas relaksacji. W gumach po wulkanizacji stopień usieciowania wpływa na sprężystość, pełzanie i odkształcenie trwałe. Dla technologii przetwarzania oznacza to zasadniczą różnicę między formowaniem termoplastycznego stopu a mieszaniem i formowaniem elastomeru przed jego sieciowaniem. Kopolimer, mieszanina polimerowa i kompatybilizacjaKopolimer zawiera w makrocząsteczkach jednostki pochodzące z co najmniej dwóch rodzajów monomerów. Ich sekwencja może być statystyczna, naprzemienna, blokowa lub szczepiona. Przykładami są SAN oraz różne kopolimery blokowe stosowane w elastomerach termoplastycznych. Mieszanina polimerowa (blend) powstaje przez połączenie odrębnych polimerów, często podczas mieszania w stanie uplastycznionym. Układ może być jednofazowy albo wielofazowy. W drugim przypadku właściwości zależą od wielkości i rozmieszczenia domen, napięcia międzyfazowego oraz adhezji między składnikami. Kompatybilizator może poprawiać strukturę międzyfazową i stabilność morfologii, czego przykładem są formulacje PC/ABS i wybrane układy poliolefinowe. Rodzaje polimerów: termoplasty, duroplasty i elastomeryPodział materiałów według zachowania podczas ogrzewania pomaga wybrać technologię formowania. Termoplasty mogą przechodzić do stanu płynącego po ogrzaniu, a następnie zestalać się podczas chłodzenia. Duroplasty po utwardzeniu zawierają trwałą sieć wiązań chemicznych. Elastomery wyróżnia zdolność do dużych odkształceń sprężystych; część z nich należy jednocześnie do termoplastów.
W grupie TPE mieszczą się między innymi kopolimery blokowe styrenowe (TPS, np. SBS i SEBS), mieszaniny poliolefinowe (TPO), poliuretanowe TPU, elastomery kopoliestrowe TPC oraz poliamidowe TPA. TPV powstają z udziałem dynamicznej wulkanizacji fazy elastomerowej w matrycy termoplastycznej. Różnice między tymi strukturami wpływają na zakres temperatur, reologię i sposób mieszania. Szerszy podział przedstawia artykuł rodzaje kauczuków i elastomerów. Różne grupy wymagają też odmiennych metod przygotowania mieszaniny. Termoplastyczne TPE mogą być opracowywane na wytłaczarkach z dobraną konfiguracją ślimaków, natomiast przy przygotowaniu mieszanek gumowych przed wulkanizacją zastosowanie znajdują również walcarki dwuwalcowe do polimerów i gumy. Struktura amorficzna i półkrystaliczna – Tg, Tm i krystalizacjaWłaściwości termiczne polimeru zależą od ruchliwości makrocząsteczek oraz stopnia ich uporządkowania. W materiale amorficznym dominuje struktura bez dalekozasięgowego uporządkowania. W polimerze półkrystalicznym obok fazy amorficznej występują krystality, które stanowią dodatkowy element struktury mechanicznej i cieplnej. Tg – temperatura zeszkleniaTg opisuje przejście szkliste fazy amorficznej. W pobliżu Tg silnie zmienia się ruchliwość segmentów łańcuchów, a wraz z nią sztywność i odpowiedź materiału na obciążenie. Tworzywa amorficzne, takie jak PS, PMMA czy PC, wykazują charakterystyczny zakres zeszklenia. Przemiana zachodzi również w fazie amorficznej wielu polimerów półkrystalicznych. Temperaturę Tg wyznacza się według określonej metody i programu pomiarowego. DSC rejestruje zmianę strumienia ciepła, natomiast DMA pozwala obserwować odpowiedź mechaniczną w funkcji temperatury i częstotliwości. Dlatego przy porównywaniu wyników podaje się metodę, szybkość ogrzewania, a dla pomiarów dynamicznych również częstotliwość. Procedurę oznaczania Tg metodą DSC określa ISO 11357-2:2020. Tm i Tc – topnienie oraz krystalizacjaTm wiąże się z topnieniem fazy krystalicznej, natomiast Tc jest temperaturą charakteryzującą przebieg krystalizacji w określonych warunkach pomiaru. PE, PP, PA czy POM są typowymi przykładami tworzyw półkrystalicznych. Ich struktura zależy od zdolności łańcuchów do porządkowania oraz od historii chłodzenia. Szybsze chłodzenie może ograniczać czas dostępny na wzrost krystalitów; wolniejsze chłodzenie i odpowiednie wygrzewanie mogą zmieniać stopień krystaliczności i rozmiar struktur. Wpływa to na skurcz, sztywność, udarność, przezroczystość i stabilność wymiarową. Końcowy rezultat zależy także od dodatków zarodkujących oraz wcześniejszej historii termicznej materiału. Przy porównywaniu wyników DSC zapisuje się szybkość ogrzewania i chłodzenia, etapy wygrzewania oraz numer cyklu. Pierwsze ogrzewanie często ujawnia historię wcześniejszego formowania, a kolejne może pokazać zachowanie próbki po zastosowaniu zadanego programu termicznego. Oznaczanie temperatur i entalpii topnienia oraz krystalizacji opisuje ISO 11357-3:2025. Badanie DSC. Różnicowa kalorymetria skaningowa (DSC) pozwala obserwować zmiany strumienia ciepła związane z przejściem szklistym, topnieniem i krystalizacją. Wartość entalpii topnienia może służyć do szacowania stopnia krystaliczności po przyjęciu właściwej wartości odniesienia dla danego polimeru i uwzględnieniu udziału składników niepolimerowych. W procesie badawczym wyniki DSC zestawia się z warunkami chłodzenia oraz właściwościami próbek. Ciepło właściwe, przewodnictwo i szybkość chłodzeniaDobór temperatur stref cylindra i chłodzenia wymaga także znajomości ciepła właściwego, przewodnictwa cieplnego i dyfuzyjności termicznej. Ciepło właściwe określa energię potrzebną do zmiany temperatury jednostki masy, a przewodnictwo opisuje zdolność transportu ciepła przez materiał. Dyfuzyjność łączy przewodnictwo, gęstość i ciepło właściwe; ma szczególne znaczenie przy porównywaniu szybkości wyrównywania temperatury w próbkach i wyrobach o różnej grubości. W polimerach półkrystalicznych bilans cieplny obejmuje ponadto efekty topnienia i krystalizacji. Dlatego chłodzenie filamentu, profilu lub wypraski jest jednocześnie wymianą ciepła i procesem kształtowania struktury. Ten sam materiał może wymagać odmiennego odcinka chłodzenia przy zmianie grubości, prędkości linii lub warunków otoczenia. HDT i Vicat. Temperatura ugięcia pod obciążeniem HDT oraz temperatura mięknienia Vicata VST opisują zachowanie próbki przy określonym obciążeniu i programie ogrzewania. Są przydatne przy porównywaniu gatunków przeznaczonych do pracy w podwyższonej temperaturze. Tg, Tm, HDT i VST odpowiadają na różne pytania; do oceny wyrobu warto dodatkowo znać moduł, pełzanie i warunki długotrwałego obciążenia. PVT – jak ciśnienie i temperatura wpływają na objętość polimeru?PVT (Pressure–Volume–Temperature) przedstawia zależność objętości właściwej v od ciśnienia p i temperatury T: v = f(p,T). Ponieważ v = 1/ρ, dane PVT opisują również zmiany gęstości materiału. W polimerach półkrystalicznych charakterystyka uwzględnia przemiany związane z krystalizacją i topnieniem. Wyniki mogą zależeć od zastosowanej procedury chłodzenia i obciążania, co ma znaczenie przy przenoszeniu danych z aparatu do modelu formowania. Przy chłodzeniu i zmianach ciśnienia tworzywo zmienia objętość. Zestawienie danych PVT z rzeczywistą historią ciśnienia i temperatury w formie pomaga analizować udział zmian objętościowych w skurczu wypraski. Ostateczny wymiar zależy ponadto od orientacji, krystalizacji, geometrii i wymiany ciepła, dlatego charakterystykę PVT łączy się z badaniami gotowych próbek. Taką charakterystykę wyznacza się na specjalizowanym stanowisku pomiarowym. Aparatura PVT SiTech3D pozwala planować badania wpływu temperatury i ciśnienia na zachowanie objętościowe formulacji oraz wykorzystać dane przy opracowywaniu procesu formowania. Reologia stopu polimerowego – lepkość, sprężystość i przepływStopione polimery wykazują zwykle zachowanie lepkosprężyste i nienewtonowskie. Dla wielu z nich lepkość pozorna maleje wraz ze wzrostem szybkości ścinania, co określa się jako rozrzedzanie ścinaniem (shear thinning). Charakterystyka zależy od temperatury, masy cząsteczkowej, rozgałęzień, napełniaczy i przebiegu wcześniejszej obróbki. Lepkość jako funkcja szybkości ścinania i temperaturyW pierwszym przybliżeniu lepkość ścinania stopu opisuje funkcja η = f(γ̇,T), gdzie η oznacza lepkość w Pa·s, γ̇ szybkość ścinania w s−1, a T temperaturę. Przy dokładniejszym modelowaniu uwzględnia się także ciśnienie, historię odkształceń i, w niektórych formulacjach, zmianę struktury podczas przepływu. Dane reologiczne służą do szacowania oporów w kanałach i głowicy oraz przewidywania obciążenia układu uplastyczniającego. Wraz ze wzrostem temperatury lepkość stopu wielu polimerów maleje, lecz zakres temperatur ograniczają stabilność chemiczna i wymagania produktu. W układach z wysokim udziałem napełniacza pojawiają się dodatkowo zjawiska związane z oddziaływaniami międzycząstkowymi i możliwością poślizgu przy ściance. Dane materiałowe trzeba interpretować w zakresie szybkości ścinania właściwym dla projektowanego procesu. Lepkosprężystość, czas relaksacji i pęcznienie wytłoczynyPodczas przepływu część energii jest rozpraszana lepkościowo, a część magazynowana w postaci odkształcenia sprężystego makrocząsteczek. Po opuszczeniu głowicy materiał może częściowo odzyskiwać to odkształcenie, powodując pęcznienie wytłoczyny (die swell). Wielkość tego efektu zależy od materiału, geometrii kanału, historii ścinania i temperatury. Innym zagadnieniem jest zachowanie stopu podczas rozciągania. Lepkość rozciągania i wytrzymałość stopu wpływają na stabilność żyłki, cienkiego profilu lub folii. W produkcji filamentu obciążenie rozciągające pochodzi przede wszystkim z odciągu, dlatego dobór materiału trzeba łączyć z chłodzeniem i kontrolą geometrii. MFR i MVR – szybki wskaźnik a pełna charakterystyka reologicznaMFR (Melt Mass-Flow Rate) to masowy wskaźnik szybkości płynięcia stopu, podawany w g/10 min; MVR (Melt Volume-Flow Rate) jest wskaźnikiem objętościowym w cm3/10 min. Wynik odpowiada ilości materiału przeliczonej na 10 minut przy zadanej temperaturze, obciążeniu i geometrii pomiarowej. Metodę standardową opisuje ISO 1133-1:2022, a szczególne procedury dla materiałów wrażliwych na historię temperaturowo-czasową lub wilgoć – ISO 1133-2:2011. MFR i MVR dobrze służą do porównywania odpowiednio dobranych gatunków i kontrolowania zmian materiału w ustalonych warunkach badania. Projektowanie ślimaka, głowicy i pompy stopu wymaga jednak znajomości zachowania materiału w szerszym zakresie szybkości ścinania i temperatur. Takie badania wykonuje się między innymi reometrami kapilarnymi lub szczelinowymi, których zastosowania opisuje ISO 11443:2021. Szersze omówienie mechanizmów przepływu znajduje się w artykule ciecze nienewtonowskie i reologia polimerów, a o pomiarach podczas pracy wytłaczarki piszemy w publikacji reologia online i inline. Właściwości mechaniczne – dlaczego próbka i proces mają znaczenie?Moduł sprężystości, wytrzymałość, wydłużenie przy zerwaniu, udarność, pełzanie i wytrzymałość zmęczeniowa opisują różne sposoby odpowiedzi materiału na obciążenie. Wynik zależy od temperatury, prędkości odkształcania i geometrii próbki. W polimerach półkrystalicznych znaczenie ma również morfologia, a w kompozytach orientacja oraz długość włókien. Wiele tworzyw wykazuje wyraźną zależność właściwości od czasu. Przy stałym naprężeniu odkształcenie może narastać wskutek pełzania, a przy utrzymywanym odkształceniu naprężenie może maleć w procesie relaksacji. Materiał o korzystnym wyniku krótkotrwałego rozciągania wymaga więc osobnej oceny, gdy wyrób będzie długo pracował pod obciążeniem albo w podwyższonej temperaturze. Przy porównywaniu formulacji potrzebne są próbki przygotowane w powtarzalnych warunkach. Wtryskiwanie może wprowadzać orientację makrocząsteczek, włókien i naprężenia własne, przez co wynik pomiaru obejmuje zarówno cechy materiału, jak i historię formowania. To powód, dla którego badania na małych seriach laboratoryjnych wymagają kontroli sposobu przygotowania próbek. Stanowisko wtryskowe jest zatem częścią programu materiałowego obok mieszania i wytłaczania. SiTech3D oferuje wtryskarki laboratoryjne i stanowiska do przygotowywania kształtek. Dobór formy, cyklu i sposobu przygotowania próbek wynika z metody późniejszego badania. Mieszanki, napełniacze i dodatki – właściwości tworzywa projektuje się w procesieNapełniacz mineralny, włókno, pigment czy modyfikator udarności może zmienić sztywność, wytrzymałość, skurcz, przewodnictwo i charakterystykę reologiczną materiału. O efekcie decydują rodzaj oraz udział dodatku, jego geometria i rozmieszczenie w osnowie. W kompozytach wzmacnianych włóknami znaczenie ma również adhezja międzyfazowa. Mieszanie dystrybucyjne służy równomiernemu rozprowadzeniu składników, natomiast mieszanie dyspersyjne polega na rozbijaniu aglomeratów lub domen fazy rozproszonej pod działaniem naprężeń. Intensywność procesu dobiera się do celu materiałowego: odpowiedniej dyspersji pigmentu, zachowania długości włókien, uzyskania morfologii blendu lub przeprowadzenia reakcji. W laboratoryjnych wytłaczarkach dwuślimakowych LE-2CC segmentowa konstrukcja ślimaków pozwala zmieniać położenie i intensywność stref transportu oraz mieszania. Przy formulacjach wieloskładnikowych ważne są także kolejność podawania, dozowniki i ewentualne odgazowanie. Pełne stanowiska przedstawia kategoria linii do compoundingu i granulacji. Odporność chemiczna, wilgoć i starzenieKontakt tworzywa z cieczą lub gazem może prowadzić do pęcznienia, plastyfikacji, wymywania dodatków albo zmian struktury chemicznej. Odporność zależy od rodzaju polimeru, składu środowiska, temperatury, czasu kontaktu i naprężeń. Dlatego badania prowadzi się w warunkach odpowiadających planowanemu zastosowaniu, a oprócz zmian masy i wymiarów ocenia się właściwości mechaniczne po ekspozycji. Osobnym zjawiskiem jest pękanie naprężeniowe w środowisku chemicznym (ESC). Może ono wystąpić przy jednoczesnym działaniu naprężeń i określonego medium, nawet jeśli zmiana masy lub objętości próbki wydaje się niewielka. Dobór tworzywa do kontaktu z substancją chemiczną powinien zatem obejmować warunki rzeczywistego obciążenia. Wilgoć wywiera różny wpływ na poszczególne rodziny materiałów. W poliamidach absorbowana woda może działać plastyfikująco i zmieniać własności mechaniczne. Podczas przetwarzania poliestrów oraz wybranych poliamidów nadmierna wilgoć może natomiast sprzyjać hydrolizie w stanie stopionym. Obserwowaną zmianę rozpatruje się więc oddzielnie dla magazynowania, kondycjonowania próbek i procesu uplastyczniania. Starzenie pod wpływem tlenu, temperatury oraz promieniowania UV może prowadzić do zmian chemicznych i mechanicznych. Stabilizatory termiczne i UV, przeciwutleniacze oraz właściwie dobrane warunki przetwarzania ograniczają wybrane mechanizmy degradacji. W ocenie trwałości potrzebne są odpowiednie próby przyspieszone i odniesienie do warunków eksploatacji. Właściwości elektryczne, optyczne i barieroweO zastosowaniu tworzywa decydują również rezystywność, wytrzymałość dielektryczna, przewodnictwo, barwa i przezroczystość, a w opakowaniach także przenikanie pary wodnej i gazów. Napełniacze przewodzące, sadza, dodatki antystatyczne, barwniki, środki zmniejszające palność i modyfikatory powierzchniowe pomagają kształtować właściwości funkcjonalne. Rezultat zależy od ilości i rozproszenia dodatku, jego zgodności z osnową oraz struktury materiału po formowaniu. Przykładowo dodatek przewodzący może tworzyć ciągłą sieć cząstek dopiero po przekroczeniu określonego zakresu udziału objętościowego; równocześnie może zmieniać lepkość i mechanikę kompozytu. Przy projektowaniu formulacji bada się więc wymagane właściwości użytkowe razem z jej przetwórczością. To uzasadnia użycie kontrolowanego mieszania, pomiaru obciążenia i następnie walidacji własności otrzymanych próbek. Jak badać właściwości polimeru i co naprawdę oznacza wynik?Plan pomiarowy zaczyna się od decyzji, którą trzeba podjąć. Dane DSC pomagają wybrać i porównać warunki cieplne. Reometria opisuje przepływ stopu, PVT – zachowanie objętościowe, a pomiary mechaniczne – odpowiedź próbki. Moment, ciśnienie i temperatura rejestrowane podczas pracy maszyny pozwalają sprawdzić, jak materiał zachowuje się w wybranej geometrii i przy rzeczywistym obciążeniu. Własność materiału a sygnał procesu. Metoda DSC i badanie reometryczne dostarczają wyników odniesionych do określonej procedury. W mieszalniku wynik zależy również od geometrii komory, ilości wsadu i prędkości rotorów. W wytłaczarce moment, ciśnienie i temperatura opisują konkretny punkt pracy. Badanie morfologii oraz właściwości otrzymanego materiału pozwala następnie sprawdzić, czy warunki procesu dały wymagany rezultat.
Odpowiedź mieszalnika. W mieszalniku pomiarowym przebieg momentu i temperatury w określonych warunkach pozwala porównywać zachowanie formulacji podczas uplastyczniania i mieszania. Kształt krzywej może odzwierciedlać załadunek, mięknięcie materiału, rozprowadzanie dodatków i zmianę oporu procesu. Do ilościowego opisu lepkości potrzebna jest jednak metoda reometryczna wraz z właściwą kalibracją i geometrią pomiaru. Charakterystyka PVT a wynik formowania. Stanowisko PVT wyznacza materiałową zależność v(p,T), natomiast próby wtryskowe pozwalają ocenić wynik formowania konkretnej geometrii. Zestawienie obu rodzajów danych pomaga oddzielić zachowanie objętościowe polimeru od wpływu przebiegu chłodzenia i konstrukcji formy. Szczegółowy przegląd metod analitycznych znajduje się w artykule metody badań właściwości polimerów. Od właściwości polimeru do warunków przetwarzaniaW przetwórstwie materiał doświadcza kolejnych operacji: przygotowania surowca, dozowania, ogrzewania, uplastyczniania, przepływu, mieszania i chłodzenia. Każda operacja może zmienić jego stan. Dla materiałów wrażliwych na wilgoć suszenie i sposób podawania są częścią technologii; dla stopów o dużej lepkości znaczenie mają moment i geometria kanałów; dla materiałów półkrystalicznych ważne stają się warunki odbioru ciepła. Dobór układu jednoślimakowego jest często związany z zadaniem stabilnego uplastyczniania i formowania. Układ dwuślimakowy pozwala dodatkowo zaplanować złożone mieszanie i dozowanie składników wzdłuż cylindra. W obu przypadkach odpowiedź procesu zależy od właściwości materiału, geometrii i oporów dalszej części linii. Praktyczne kryteria wyboru przedstawia artykuł jak dobrać wytłaczarkę do materiału i procesu. Historia termomechaniczna obejmuje temperaturę materiału, czas przebywania i przebieg odkształceń. Jej skutkiem może być zmiana mas cząsteczkowych, morfologii lub właściwości gotowego wyrobu. Dlatego analiza procesu wymaga połączenia danych z urządzenia z wynikami badań materiałowych, zamiast opierania się wyłącznie na nastawach temperatury i obrotów. Temperatura cylindra i temperatura stopu. Grzałki i chłodzenie regulują temperaturę poszczególnych stref cylindra, a stop otrzymuje dodatkowo energię mechaniczną podczas transportu i mieszania. Z tego powodu pomiar temperatury stopu w określonym punkcie linii dostarcza innych informacji niż odczyt czujnika w ściance cylindra. Ciśnienie przed głowicą opisuje z kolei lokalny opór dalszego układu przepływu, a moment obrotowy sygnalizuje obciążenie napędu. Porównując punkty pracy, zestawia się zadane obroty i temperatury z momentem, ciśnieniem, temperaturą stopu oraz cechami produktu. Jednostkowa energia mechaniczna SME odnosi moc mechaniczną netto przekazywaną materiałowi do strumienia masowego: SME ≈ Pmech,netto/ṁ. Wynik zależy od przyjętej metody określenia strat napędu. Średni czas przebywania MRT można w przybliżeniu wyrazić jako MRT ≈ M/ṁ, gdzie M jest masą materiału przebywającego w układzie, a ṁ – strumieniem masowym w stanie ustalonym. Pełny rozkład czasów przebywania RTD ujawnia również zróżnicowanie czasów przejścia porcji materiału i może być wyznaczany metodą znacznika. Kalkulator wydajności wytłaczarki jednoślimakowej SiTech3D pozwala oszacować wydajność i MRT, a nie pełny rozkład RTD. Trzy przykłady rozwoju procesu na podstawie właściwości polimeruTrzy scenariusze pokazują sposób projektowania eksperymentu: od obserwacji zjawiska, poprzez wybór pomiarów, po korektę procesu. Są to przykłady metodyczne, bez przypisywania im wyników badań konkretnych próbek wykonanych przez SiTech3D. Przykład 1. Polipropylen z napełniaczem mineralnym – sztywność, dyspersja i skurczZałóżmy, że celem jest zwiększenie sztywności PP przez dodanie napełniacza mineralnego. Zmiana składu wpływa na reologię stopu, proces krystalizacji i zachowanie materiału podczas chłodzenia. Uzyskanie wymaganej sztywności zależy również od równomierności rozmieszczenia cząstek oraz jakości połączenia z osnową. Program badań można rozpocząć od porównania przebiegów momentu podczas mieszania i analizy termicznej DSC. Następnie przygotowuje się serie compoundów o ustalonych udziałach napełniacza, dokumentując dozowanie, konfigurację ślimaków, temperaturę i obciążenie. Z otrzymanych materiałów wykonuje się kształtki w powtarzalnych warunkach i porównuje moduł, udarność, morfologię oraz skurcz. Powiązanie z aparaturą: mieszalnik pomiarowy służy do wstępnego porównania formulacji, wytłaczarka dwuślimakowa do opracowania dyspersji i przygotowania compoundu, a stanowisko wtryskowe do wykonania próbek. Pomiar PVT może rozszerzyć analizę zależności objętościowych ważnych dla formowania. Interpretacja i decyzja. Jeśli w kolejnych próbach rośnie moment, porównuje się przede wszystkim temperaturę stopu, rzeczywisty strumień dozowania i wypełnienie stref. Wzrost może wynikać z większej lepkości, sposobu podawania napełniacza albo geometrii ślimaków. Widoczne aglomeraty skłaniają do korekty miejsca dozowania i elementów mieszających, a efekt sprawdza się analizą morfologii. Wzrost sztywności przy jednoczesnym spadku udarności kieruje uwagę na udział lub rodzaj napełniacza i właściwości międzyfazowe. Wyniki DSC i PVT zestawia się ze skurczem próbek, uwzględniając również przebieg formowania. Przykład 2. PA lub PET – wilgoć, degradacja i zmienność płynięciaPoliamidy i poliestry wymagają uwzględnienia zawartości wilgoci przy przygotowaniu surowca. W nieodpowiednich warunkach kontakt wody ze stopem może sprzyjać hydrolitycznemu skracaniu łańcuchów. Zmiana masy cząsteczkowej przekłada się na lepkość, właściwości mechaniczne i stabilność dalszego przetwarzania. Dla konkretnego gatunku dobiera się zakres suszenia oraz dopuszczalną wilgotność według danych materiałowych. W doświadczeniu porównawczym rejestruje się wilgotność surowca, warunki suszenia, temperaturę stopu, moment i ciśnienie podczas przetwarzania. Materiał przed i po próbie można ocenić przez pomiary reologiczne oraz odpowiednio dobrane badania mas molowych i właściwości mechanicznych. Porównanie wyników pozwala rozróżnić wpływ wilgoci, temperatury i czasu ekspozycji. Powiązanie z aparaturą: wytłaczarka laboratoryjna z pomiarem temperatury oraz obciążenia pozwala badać zachowanie stopu w ustalonych warunkach; osobne pomiary materiałowe dokumentują zmianę właściwości surowca. W przypadku programów wieloskładnikowych stanowisko można rozbudować o dozowanie i odpowiednio dobrane operacje odgazowania. Interpretacja i decyzja. Wzrost MFR skorelowany ze spadkiem lepkości i średniej masy molowej może wskazywać na skracanie łańcuchów. Najpierw porównuje się wyniki z zawartością wilgoci i przebiegiem suszenia. Następnie analizuje się temperaturę stopu i czas ekspozycji w układzie. Dopiero po rozdzieleniu tych czynników ma sens zmiana konfiguracji ślimaków lub warunków pracy. Sam przebieg momentu wytłaczarki stanowi sygnał diagnostyczny; przyczynę degradacji rozpoznaje się na podstawie badań materiałowych. Przykład 3. Materiał na filament 3D – reologia, pęcznienie i stabilność średnicyW produkcji filamentu o jakości decyduje więcej niż średnica ustnika. Wypływający stop może pęcznieć, a następnie ulega rozciąganiu pod wpływem odciągu i kurczeniu podczas chłodzenia. Przebieg zależy od lepkości, właściwości rozciąganych stopu, temperatury, strumienia masowego, długości odcinka swobodnego i warunków odbioru ciepła. Badania rozpoczyna się od charakterystyki materiału oraz oceny stabilności uplastyczniania. W linii technologicznej zestawia się temperaturę i ciśnienie stopu, stabilność podawania, pomiar średnicy i owalizacji oraz prędkość odciągu. Zmiana jednego parametru może powodować inną odpowiedź dla dwóch gatunków polimeru, nawet przy podobnym MFR. Powiązanie z aparaturą: w linii SiTech3D LE-1SF 32 mm wytłaczarka przygotowuje stop, pompa P-36 pomaga stabilizować strumień do głowicy, a układ chłodzenia, pomiar średnicy i regulowany odciąg kształtują gotową żyłkę. W konfiguracji z zamkniętą pętlą regulacji pomiar średnicy może korygować pracę odciągu. Ten przykład łączy właściwości polimeru z projektem całego procesu, a nie pojedynczej maszyny. Interpretacja i decyzja. Gdy wahania średnicy korelują z niestabilnym ciśnieniem przed głowicą, sprawdza się dozowanie, temperaturę i strumień stopu. Przy stabilnych warunkach zasilania, lecz zmiennej średnicy, analizuje się odciąg, chłodzenie i pracę toru pomiarowego. Wzrost owalizacji przy prawidłowej średniej średnicy skłania do kontroli osiowania strugi i symetrii chłodzenia. Pompa stopu stabilizuje strumień w granicach swoich warunków pracy, a końcowa geometria filamentu jest wynikiem współdziałania wypływu, rozciągania i chłodzenia. Jak dobrać program badań i urządzenia SiTech3D?Dobór aparatury najlepiej rozpocząć od pytania o oczekiwaną właściwość materiału i przyczynę obserwowanego zjawiska. Inaczej projektuje się próbę do oceny zachowania podczas mieszania, inaczej stanowisko do badań PVT, a jeszcze inaczej linię wytwarzającą określoną postać półproduktu.
W planie prób należy zdefiniować mierzone wielkości, sposób przygotowania surowca, konfigurację układu roboczego i kryterium oceny otrzymanego materiału. Dopiero taki zestaw pozwala porównywać eksperymenty oraz określić wymagania dla kolejnego etapu rozwoju technologii. SiTech3D projektuje i integruje stanowiska oraz linie wokół zadania materiałowego: od przygotowania i dozowania surowca, przez układ uplastyczniający i pomiary, po głowicę, chłodzenie i odbiór produktu. Zakres wyposażenia wynika z programu badań, rodzaju polimeru i wymaganych danych procesowych. Od prób miniaturowych do skali pilotażowej. Przy skalowaniu oprócz wydajności porównuje się warunki mające największy wpływ na produkt. Dla mieszania ważne mogą być stopień wypełnienia, energia mechaniczna i czas przebywania, dla wytwarzania filamentu także temperatura stopu, stabilność strumienia oraz chłodzenie. Dane z miniaturowej próby pomagają ustalić punkt wyjścia, natomiast większy układ wymaga potwierdzenia mechanizmu w swoich warunkach pracy. Już podczas pierwszej serii warto zapisać skład i przygotowanie surowca, geometrię roboczą, strumienie dozowania, temperaturę materiału, moment, ciśnienie i kryteria jakości wyrobu. Taka dokumentacja pozwala zachować związek między właściwościami polimeru, przebiegiem procesu i końcowym wynikiem, a następnie wykorzystać ją przy projektowaniu stanowiska pilotażowego. Przygotowanie zapytania technicznego. Wystarczy określić rodzaj materiału i dodatków, ilość dostępnego surowca, cel eksperymentu, zakres temperatur oraz wymagane pomiary i postać produktu. Na tej podstawie można wspólnie z SiTech3D ustalić konfigurację stanowiska i kolejne etapy prób. Kontakt i zapytania techniczne do SiTech3D. Najczęstsze pytania o polimery i ich właściwościCzy MFR określa lepkość polimeru?MFR jest wskaźnikiem płynięcia wyznaczanym w ustalonych warunkach. Do ilościowej analizy lepkości w funkcji szybkości ścinania i temperatury stosuje się odpowiednie metody reometryczne. Oba rodzaje pomiarów pełnią różne role w kwalifikacji materiału. Czy z samego momentu wytłaczarki można ocenić jakość compoundu?Moment opisuje obciążenie napędu w określonej konfiguracji i punkcie pracy. Jakość compoundu ocenia się przez jego skład, morfologię i właściwości użytkowe, łącząc wyniki z zarejestrowanymi warunkami procesu. Powtarzalny moment jest cennym sygnałem diagnostycznym, lecz wymaga interpretacji wraz z pozostałymi danymi. Jakie informacje są potrzebne do wyboru stanowiska do badań?Potrzebne są dane o postaci i ilości surowca, składzie formulacji, zakresie temperatur, wymaganych operacjach mieszania lub formowania oraz planowanych pomiarach. Dla projektu ważne jest również określenie kryterium oceny materiału i zakładanej skali kolejnego etapu. Literatura i źródła techniczne
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook