Wytłaczanie materiałów wysokoenergetycznych – układy jedno- i dwuślimakoweMateriały wysokoenergetyczne można przetwarzać w układach jedno- i dwuślimakowych, ale wybór architektury powinien wynikać z funkcji procesu, a nie z samego typu maszyny. Wytłaczarka jednoślimakowa SSE może być właściwym rozwiązaniem, gdy dominują transport, homogenizacja, budowanie ciśnienia i formowanie wcześniej przygotowanego materiału. Układ dwuślimakowy TSE daje większą swobodę przy wielostrumieniowym podawaniu, rozdzielaniu funkcji pomiędzy kolejne strefy oraz kształtowaniu mieszania dystrybutywnego i dyspersyjnego. Treść ma charakter informacyjny i inżynierski. Nie jest instrukcją przetwarzania materiałów wybuchowych ani podstawą doboru nastaw procesowych. Opracowanie rzeczywistego procesu wymaga danych dla konkretnego materiału, formalnej analizy ryzyka, odpowiednich badań oraz udziału specjalistów właściwych dla danego zastosowania. Spis treści
Materiały wysokoenergetyczne jako wymagające układy procesoweMateriały wysokoenergetyczne nie tworzą jednej grupy o wspólnych właściwościach przetwórczych. W praktyce mogą występować jako proszki, granulaty, pasty lub wysoko wypełnione kompozyty z matrycą polimerową. Dla projektanta procesu najważniejsze jest więc nie samo przyporządkowanie materiału do określonej klasy, lecz jego rzeczywiste zachowanie podczas podawania, transportu, odkształcania, mieszania i formowania. Duży udział fazy stałej zwiększa znaczenie granulometrii, kształtu i upakowania cząstek, właściwości matrycy, temperatury, ciśnienia oraz historii ścinania. W zależności od składu i struktury materiał może wykazywać granicę płynięcia, rozrzedzanie ścinaniem, tiksotropię, poślizg przy ściance lub względne przemieszczanie faz. Niewielka zmiana surowca potrafi wtedy ujawnić się jako wyraźna zmiana momentu, ciśnienia, wypełnienia albo stabilności przepływu. Równie ważne jest sprzężenie mechaniki z termiką. Tarcie, ścinanie i odkształcanie przekazują materiałowi energię, która częściowo zamienia się w ciepło. Temperatura cylindra nie opisuje zatem pełnej historii cieplnej materiału. Ocena procesu wymaga jednoczesnego uwzględnienia reologii, geometrii przepływu, czasu przebywania, historii naprężeń i możliwości odprowadzania ciepła. Warstwę materiałową – budowę kompozytów PBX, rolę matrycy i granicy faz oraz wymagania związane z formowaniem – szerzej omawia artykuł plastyczne materiały wybuchowe i kompozyty PBX – właściwości i wymagania procesu formowania. Tutaj punktem ciężkości jest proces wytłaczania i jego diagnostyka. Proces wsadowy i ciągły – dwa różne sposoby organizacji wytwarzaniaW procesie wsadowym określona partia przechodzi przez cykl obejmujący załadunek, właściwe przetwarzanie, rozładunek i przygotowanie urządzenia do kolejnej partii. Taki układ daje czytelną granicę partii, lecz przy zmianie skali zmieniają się warunki wymiany ciepła, czas homogenizacji oraz rozkład oddziaływań mechanicznych w całej objętości materiału. Proces ciągły opiera się na ustalonych strumieniach materiału przechodzących przez kolejne funkcje instalacji. Po osiągnięciu stanu ustalonego ułatwia automatyzację, rejestrację danych i powiązanie parametrów procesu z jakością produktu. W zamian stawia wysokie wymagania stabilności podawania, synchronizacji modułów i kontroli stanów przejściowych. Zakłócenie na wejściu nie pojawia się na wyjściu natychmiast, lecz jest opóźnione i rozmyte przez RTD. Mniejsza ilość materiału znajdującego się jednocześnie w aktywnej strefie bywa istotną zaletą procesu ciągłego. Nie jest jednak samodzielnym dowodem wyższego poziomu bezpieczeństwa. O wyniku decydują również miejsca możliwego gromadzenia materiału, tarcie, ciśnienie, bilans cieplny, sposób zatrzymania instalacji i zachowanie systemu w warunkach awaryjnych.
Wytłaczarka jedno- czy dwuślimakowa? Dobór architektury do funkcji procesuUkładów SSE i TSE nie warto ustawiać w hierarchii „prostszy–bardziej zaawansowany”. Są to różne narzędzia procesowe. Pierwszym pytaniem powinno być: jakie funkcje musi wykonać wytłaczarka, aby materiał uzyskał wymagany stan i jakość? Gdy materiał jest przygotowany wcześniej, a zadaniem urządzenia pozostaje stabilny transport, homogenizacja, budowanie ciśnienia i przejście przez narzędzie formujące, układ jednoślimakowy bywa technicznie uzasadniony. Jeżeli proces wymaga jednoczesnego przyjmowania kilku strumieni, rozdzielenia funkcji pomiędzy kolejne strefy lub bardziej rozbudowanego mieszania, większą swobodę daje TSE. W rzeczywistej linii funkcje mieszania, transportu i generowania ciśnienia nie zawsze muszą być realizowane w jednym urządzeniu. Dobór architektury powinien obejmować cały tor: podawanie, wytłaczarkę, narzędzie, ewentualne moduły stabilizacji przepływu oraz część odbiorczą linii.
Jednoślimakowe wytłaczanie materiałów wysokoenergetycznych – SSEWytłaczarka jednoślimakowa tworzy ciągłą drogę transportu od strefy zasilania do narzędzia końcowego. W zależności od materiału i konstrukcji może odpowiadać za transport, odkształcanie, homogenizację i wytworzenie ciśnienia potrzebnego do pokonania oporu głowicy. W materiałach wysoko wypełnionych nie można jednak bezpośrednio przenosić założeń znanych z typowych stopów polimerowych. Reologia, tarcie, poślizg przy ściance i duży udział fazy stałej potrafią zasadniczo zmienić charakter pracy układu. Transport i wypełnienie kanałuZdolność transportowa SSE zależy nie tylko od prędkości obrotowej, lecz również od geometrii kanału, warunków zasilania, tarcia, właściwości materiału i oporu dalszej części linii. Zmiana przepływu może więc zmienić wypełnienie i moment nawet wtedy, gdy nastawa napędu pozostaje bez zmian. Homogenizacja i formowanieJeżeli skład materiału jest przygotowywany wcześniej, zadaniem SSE może być przede wszystkim utrzymanie jego jednorodności, doprowadzenie materiału do narzędzia i stabilne formowanie. Taki podział funkcji bywa korzystniejszy niż wprowadzanie do jednej maszyny intensywnego mieszania, którego proces faktycznie nie potrzebuje. Opór głowicy pozostaje częścią punktu pracy wytłaczarki. Jego wzrost może podnieść ciśnienie, zmienić moment, wypełnienie kanału i bilans cieplny. Z tego względu wydajności SSE nie należy analizować w oderwaniu od narzędzia i części odbiorczej linii. Historia termomechanicznaProstsza architektura mechaniczna nie oznacza prostszej fizyki. Temperatura materiału wynika z wymiany ciepła z cylindrem oraz z energii mechanicznej rozpraszanej podczas przepływu. Materiał pozostający w urządzeniu po zatrzymaniu ma inną historię niż materiał płynący w stanie ustalonym. Właśnie dlatego rozruch, zatrzymanie i inne stany przejściowe muszą być analizowane jako odrębne warunki procesu. Dwuślimakowe wytłaczanie materiałów wysokoenergetycznych – TSETSE może łączyć w jednym urządzeniu transport, wielostrumieniowe podawanie, mieszanie, wymianę ciepła, odpowietrzanie i przygotowanie materiału do formowania. Wartością tej architektury nie jest maksymalna intensywność oddziaływań, lecz możliwość świadomego rozdzielenia funkcji wzdłuż osi maszyny. Większa swoboda projektowa oznacza zarazem więcej wzajemnych zależności. Zmiana geometrii, podawania, prędkości lub oporu głowicy wpływa na stopień wypełnienia, RTD, ciśnienie, moment i historię termomechaniczną. Dlatego konfiguracji TSE nie można przenosić z jednego materiału na inny wyłącznie na podstawie podobieństwa procesu. Strefowa architektura procesuPoszczególne odcinki TSE mogą pracować przy różnym stopniu wypełnienia i pełnić odmienne funkcje. Strefa częściowo wypełniona zachowuje się inaczej niż strefa wypełniona całkowicie: zmieniają się kontakty materiału z elementami roboczymi, możliwość budowania ciśnienia i warunki wymiany ciepła. Punkt pracy całej maszyny wynika więc z połączenia geometrii z rzeczywistym stanem przepływu. Segmentowy układ roboczySegmentowa budowa ślimaków pozwala rozdzielać funkcje transportujące, mieszające i ograniczające przepływ. W materiałach wysokoenergetycznych dobór elementów musi pozostać częścią indywidualnego projektu. Ta sama geometria przy innej reologii, wydajności lub zawartości fazy stałej może tworzyć zupełnie inną historię naprężeń i temperatury. Funkcje elementów segmentowych opisują szerzej baza segmentów ślimaków SiTech3D oraz artykuł o anatomii ślimaków segmentowych w wytłaczarkach dwuślimakowych. Strefy termiczne, napęd i dostęp serwisowyPodział cylindra na strefy ułatwia lokalne ogrzewanie, chłodzenie i integrację punktów pomiarowych, lecz temperatura korpusu nadal nie jest temperaturą całej objętości materiału. Moment napędu jest z kolei cennym sygnałem zmiany obciążenia, ale sam nie identyfikuje przyczyny. Wzrost momentu może wynikać ze składu, temperatury, wypełnienia lub wzrostu oporu w dalszej części instalacji. Równie ważny jest dostęp serwisowy. Po zatrzymaniu w urządzeniu pozostaje materiał o innej historii niż strumień w stanie ustalonym. Konstrukcja powinna ograniczać strefy martwe i umożliwiać kontrolowaną inspekcję oraz demontaż zgodnie z analizą ryzyka. Podawanie składników i stabilność strumieniW procesie ciągłym jakość produktu zaczyna się przed właściwą strefą mieszania. Chwilowy skład materiału wynika z rzeczywistych strumieni wszystkich składników dostarczanych do procesu. Nawet prawidłowo zaprojektowany układ roboczy nie może skompensować dowolnej zmienności zasilania, jeżeli proporcje składników zmieniają się szybciej lub w większym zakresie niż zdolność procesu do ich wyrównania. Wahanie jednego strumienia może jednocześnie zmienić chwilowy skład materiału, stopień wypełnienia, reologię, moment, ciśnienie oraz bilans cieplny. Skutek nie musi pojawić się natychmiast na wyjściu. Materiał przemieszcza się przez instalację zgodnie z rozkładem czasu przebywania, dlatego pomiędzy odchyleniem na wejściu a zmianą jakości produktu występują opóźnienie i rozmycie w czasie. Materiały sypkieZdolność stabilnego podawania proszku zależy od jego płynności, kohezji, gęstości nasypowej, granulometrii, wilgotności, napowietrzenia i podatności na segregację. Dlatego dobór podajnika nie powinien być oparty wyłącznie na wymaganej średniej wydajności. Równie ważne są krótkookresowa stabilność strumienia i zachowanie materiału w zbiorniku oraz w strefie wprowadzania. Mostkowanie, tworzenie lejów przepływu, pulsacyjne opróżnianie, niekontrolowana kompakcja albo zmiana napowietrzenia materiału mogą powodować chwilowe odchylenia pomimo prawidłowej pracy samego mechanizmu dozującego. W systemach grawimetrycznych znaczenie ma również dynamika uzupełniania zasobnika oraz sposób interpretacji pomiaru masy podczas stanów przejściowych. W procesie wymagającym ścisłej kontroli składu warto rozdzielać wartość zadaną podajnika od rzeczywistego, mierzonego strumienia oraz analizować jego zmienność w czasie. Średnia wartość zgodna z nastawą nie wyklucza krótkich zaburzeń mogących wpływać na skład i obciążenie dalszych stref. Składniki ciekłe, lepiszcza i inne strumienie o dużej lepkościW przypadku cieczy i materiałów lepkich rzeczywisty przepływ może zależeć od temperatury, przeciwciśnienia, obecności gazu, charakterystyki pompy oraz sprężystości przewodów i innych elementów układu. Prędkość pompy nie jest jeszcze informacją o rzeczywistym strumieniu materiału w punkcie wprowadzania. Istotne jest również zachowanie składnika podczas postoju i ponownego uruchomienia. Jeżeli lepkość zależy od temperatury lub historii mechanicznej, stan materiału znajdującego się w przewodach może różnić się od stanu świeżego strumienia. Proces ciągły musi uwzględniać tę różnicę jako element stanów przejściowych. Podawanie boczne i miejsce wprowadzenia składnika. Wprowadzenie składnika w dalszej części wytłaczarki może zmniejszyć czas jego przebywania w układzie albo rozdzielić etap przygotowania matrycy od późniejszego dodania fazy stałej. Nie jest to jednak korzyść automatyczna. Punkt zasilania musi mieć zdolność przyjęcia dodatkowego strumienia bez niekontrolowanego wzrostu wypełnienia, cofania materiału lub zakłócenia odpowietrzania. Miejsce wprowadzania jest więc elementem architektury przepływu. Jego ocena wymaga uwzględnienia stanu materiału przed punktem zasilania, dostępnej objętości przepływowej, reologii po połączeniu strumieni oraz dalszej funkcji układu. Synchronizacja wielu strumieniWielostrumieniowy proces ciągły wymaga nie tylko poprawnych proporcji w stanie ustalonym, ale również koordynacji dynamiki wszystkich podajników. Podczas rozruchu, zatrzymania lub zmiany wydajności poszczególne strumienie mogą osiągać nowy stan w różnym czasie. Powstaje wtedy chwilowy skład różniący się od składu nominalnego. Strategia sterowania powinna dlatego rozpoznawać stany przejściowe i zapewniać wspólną podstawę czasu dla danych z podajników, wytłaczarki, czujników oraz kontroli produktu. Pozwala to później powiązać zmianę składu na wejściu z jej skutkiem obserwowanym po czasie wynikającym z transportu i RTD.
Mieszanie, homogenizacja i historia oddziaływań mechanicznychMieszanie w procesie TSE nie jest pojedynczą operacją ani jedną mierzalną wielkością. Może obejmować redystrybucję składników w objętości, rozbijanie aglomeratów, zmianę wielkości struktur wtórnych, zwilżanie powierzchni fazy stałej przez matrycę oraz wyrównywanie lokalnych różnic składu. Każdy z tych mechanizmów wymaga innego rodzaju przepływu i może prowadzić do odmiennej historii mechanicznej materiału. Mieszanie dystrybutywne. Mieszanie dystrybutywne zwiększa równomierność przestrzennego rozmieszczenia składników przede wszystkim przez wielokrotne rozdzielanie i ponowne łączenie strumienia. Jego celem nie musi być rozbijanie cząstek czy aglomeratów. Dla materiałów, w których zachowanie początkowej granulometrii ma istotne znaczenie, odpowiednia dystrybucja może być ważniejsza od maksymalizacji lokalnych naprężeń. Mieszanie dyspersyjne. Mieszanie dyspersyjne wymaga oddziaływań zdolnych pokonać siły utrzymujące aglomeraty lub inne struktury wtórne. Zwiększenie intensywności takich oddziaływań może poprawić dyspersję, ale jednocześnie zwiększa energię przekazywaną materiałowi i może wpływać na granulometrię, temperaturę oraz obciążenia mechaniczne. Dlatego dobra jakość mieszania nie oznacza maksymalnego ścinania. Celem jest osiągnięcie mikrostruktury wymaganej przez produkt przy kontrolowanej historii termomechanicznej. W procesach materiałów wysokoenergetycznych jest to szczególnie ważne, ponieważ parametry jakościowe i ograniczenia bezpieczeństwa mogą wskazywać różne kierunki optymalizacji. Homogenizacja nie jest tym samym co intensywne mieszanie. Homogenizacja oznacza uzyskanie wymaganego poziomu równomierności właściwości materiału. Może być wynikiem mieszania, ale nie zawsze wymaga intensywnej dyspersji. Jeżeli skład został przygotowany wcześniej, zadaniem wytłaczarki może być utrzymanie jednorodności podczas transportu i formowania, a nie ponowne budowanie całej struktury kompozytu. To rozróżnienie jest jedną z podstaw wyboru pomiędzy SSE i TSE. Układ dwuślimakowy daje większą swobodę kształtowania historii mieszania, ale warto ją wykorzystywać tylko wtedy, gdy wynika to z rzeczywistej potrzeby procesowej. Stopień wypełnienia a charakter mieszaniaStopień wypełnienia wpływa na częstotliwość kontaktu materiału z powierzchniami roboczymi, wymianę materiału pomiędzy obszarami przepływu, transport ciśnieniowy i wymianę ciepła. Strefa częściowo wypełniona może realizować inną funkcję niż ta sama geometria pracująca przy pełnym wypełnieniu. Zmiana wydajności przy niezmienionej prędkości obrotowej może dlatego zmienić nie tylko czas przebywania, lecz także sam mechanizm oddziaływania na materiał. Analogicznie zmiana oporu głowicy może przesunąć obszar pełnego wypełnienia w kierunku wcześniejszych części urządzenia. Z tego powodu konfiguracji mechanicznej nie można oceniać niezależnie od punktu pracy całego systemu. Rozdzielanie funkcji pomiędzy strefy. Jedną z głównych zalet TSE jest możliwość rozdzielenia etapów procesu. Przygotowanie matrycy, wprowadzenie kolejnego składnika, redystrybucja, homogenizacja, odpowietrzanie i budowa ciśnienia nie muszą występować jednocześnie w tym samym miejscu. Pozwala to ograniczać oddziaływania, które nie są potrzebne na całej długości układu. Rozdzielenie funkcji nie jest jednak bezkosztowe procesowo. Każde przejście pomiędzy strefami tworzy nowy stan wypełnienia i nowe warunki transportu. Punkty wprowadzania składników, odpowietrzania i zmiany oporu przepływu mogą wpływać na RTD, ciśnienie i termikę. Architektura powinna być dlatego analizowana jako jeden sprzężony układ, a nie jako zbiór niezależnych modułów. Jak oceniać jakość mieszania?Nie istnieje jeden sygnał procesowy, który bezpośrednio mierzy jednorodność materiału. Moment, ciśnienie albo temperatura mogą wskazywać zmianę stanu procesu, lecz nie zastępują oceny produktu. Wiedzę o mieszaniu buduje się przez połączenie danych procesowych z odpowiednimi pomiarami jakości, analizą próbek, badaniami mikrostruktury lub metodami analitycznymi właściwymi dla danego materiału. Wynik trzeba interpretować razem z RTD i historią oddziaływań mechanicznych. Dwie architektury mogą prowadzić do podobnej średniej jednorodności produktu, a jednocześnie tworzyć zupełnie różny rozkład czasu przebywania, obciążeń i temperatur. Z punktu widzenia jakości oraz bezpieczeństwa różnica ta może być ważniejsza niż sama średnia wartość wybranego parametru. Reologia materiałów wysoko wypełnionych i wielowymiarowe okno procesoweReologia łączy właściwości materiału z rzeczywistym zachowaniem w wytłaczarce. W wysoko wypełnionych kompozytach nie wystarcza założenie, że lepkość zależy wyłącznie od temperatury i szybkości ścinania. Znaczenie mogą mieć również udział i upakowanie fazy stałej, oddziaływania pomiędzy cząstkami i matrycą, ciśnienie, czas pozostawania materiału w spoczynku oraz wcześniejsza historia mechaniczna. Okno procesowe nie jest prostym zakresem temperatury ani prędkości obrotowej. Jest to wielowymiarowy obszar, w którym jednocześnie spełnione są wymagania dotyczące przepływu, jakości produktu, obciążenia urządzenia i bezpieczeństwa. Jego granice mogą zależeć od składu materiału, stabilności podawania, stopnia wypełnienia, temperatury materiału, momentu, ciśnienia, czasu przebywania, historii naprężeń oraz zdolności układu do wymiany ciepła. Granica płynięcia i strefy o małej prędkościMateriał wykazujący granicę płynięcia zaczyna intensywnie płynąć dopiero po przekroczeniu określonego poziomu naprężenia. W złożonej geometrii oznacza to możliwość współistnienia obszarów przemieszczających się z różną prędkością oraz stref, w których wymiana materiału jest znacznie wolniejsza niż w głównym strumieniu. Z punktu widzenia procesu istotne są konsekwencje: poszerzenie rozkładu czasu przebywania, zwiększenie różnic historii cieplnej oraz możliwość powstawania obszarów, których stan nie jest dobrze opisany przez wartości średnie mierzone dla całego urządzenia. Dlatego samo utrzymanie stabilnej wydajności nie dowodzi jeszcze, że cały materiał doświadcza podobnej historii procesu. Rozrzedzanie ścinaniem. Wiele wysoko wypełnionych układów wykazuje spadek lepkości pozornej wraz ze wzrostem intensywności ścinania. Ułatwia to przepływ w obszarach silnego odkształcania, ale nie oznacza zmniejszenia całkowitego znaczenia energii mechanicznej. Praca wykonywana na materiale może być rozpraszana w postaci ciepła, a lokalna intensywność tego zjawiska nie musi być widoczna w średniej temperaturze korpusu. Zmiana prędkości ślimaka może więc jednocześnie wpływać na lepkość pozorną, stopień wypełnienia, czas przebywania, moc mechaniczną i wymianę ciepła. Interpretowanie jej jako pojedynczej niezależnej zmiennej prowadzi do uproszczonego obrazu procesu. Tiksotropia i pamięć materiału. Jeżeli struktura materiału zmienia się pod wpływem ścinania, a następnie częściowo odbudowuje podczas spoczynku, jego właściwości zależą nie tylko od aktualnych warunków, lecz również od historii. Ma to szczególne znaczenie podczas rozruchu, zatrzymania i krótkich przerw, kiedy materiał pozostający w urządzeniu może znajdować się w innym stanie niż świeży strumień wejściowy. Powrót tych samych nastaw nie musi więc oznaczać natychmiastowego odtworzenia tego samego stanu procesu. Stabilizację należy oceniać na podstawie rzeczywistych sygnałów i jakości produktu, a nie wyłącznie czasu od uruchomienia. Poślizg przy ścianceW wysoko wypełnionych układach może występować względny ruch materiału względem powierzchni kanału. Poślizg przy ściance zmienia zależność pomiędzy naprężeniem, przepływem i spadkiem ciśnienia, dlatego dane uzyskane w jednym układzie pomiarowym nie zawsze mogą być bezpośrednio przeniesione na inną geometrię lub powierzchnię. Zjawisko to ma znaczenie zarówno dla interpretacji badań reologicznych, jak i dla modelowania rzeczywistego narzędzia. Jeżeli model zakłada pełne przyleganie materiału do ściany, a w rzeczywistym procesie występuje poślizg, może poprawnie przewidywać niektóre wartości globalne, a jednocześnie błędnie opisywać lokalny rozkład prędkości i czasu przebywania. Wpływ ciśnienia na reologięW klasycznym opisie stopionych polimerów wpływ ciśnienia na lepkość bywa traktowany jako efekt drugorzędny względem temperatury i szybkości ścinania. Dla silnie wypełnionych kompozytów takie uproszczenie może być niewystarczające. Wysokie ciśnienie może zmieniać strukturę kontaktów pomiędzy cząstkami oraz pomiędzy fazą stałą i matrycą, a przez to wpływać na opór przepływu. Oznacza to, że charakterystyka reologiczna wyznaczona przy innych warunkach ciśnienia może nie opisywać dokładnie zachowania materiału w obszarze głowicy lub innego elementu o dużym oporze. Dane materiałowe wykorzystywane w modelowaniu powinny być reprezentatywne dla badanego problemu i interpretowane razem z zakresem warunków, w których zostały uzyskane. Migracja faz i filtracja matrycy. W przepływie materiału zawierającego dużą ilość cząstek może wystąpić względne przemieszczanie faz. W przewężeniach, długich kanałach lub obszarach znacznego gradientu ciśnienia matryca może przemieszczać się inaczej niż szkielet cząstek. Lokalna zmiana składu wpływa następnie na lepkość, tarcie, ciśnienie i właściwości produktu. Jest to kolejny przykład zjawiska, którego nie można wiarygodnie ocenić na podstawie jednego sygnału. Zmiana ciśnienia może być skutkiem reologii, lokalnego składu, temperatury albo geometrii przepływu. Diagnoza wymaga analizy zależności pomiędzy wieloma pomiarami oraz informacją o materiale. Szersze podstawy zachowania nienewtonowskiego opisuje artykuł o cieczach nienewtonowskich, natomiast metody pomiaru właściwości reologicznych podczas rzeczywistego procesu omawia artykuł reologia online i inline w wytłaczaniu. RTD, historia naprężeń i historia termomechaniczna materiałuMateriał opuszczający wytłaczarkę nie jest zbiorem elementów, które przebywały w urządzeniu dokładnie tak samo długo i doświadczyły identycznych oddziaływań. Rzeczywisty strumień zawiera elementy poruszające się różnymi drogami i z różną prędkością. Dlatego opis procesu wymaga rozróżnienia pomiędzy średnim czasem przebywania a jego rozkładem. RTD – Residence Time DistributionRTD, czyli Residence Time Distribution, opisuje statystyczny rozkład czasu, po którym poszczególne części materiału opuszczają analizowany układ. Wartość średnia jest tylko jednym parametrem tego rozkładu. Dwa procesy mogą mieć podobny średni czas przebywania, a jednocześnie różnić się szerokością rozkładu oraz udziałem materiału opuszczającego urządzenie bardzo szybko albo pozostającego w nim znacznie dłużej. Ma to bezpośrednie znaczenie dla materiałów wrażliwych na historię cieplną i mechaniczną. Szeroki ogon RTD może oznaczać, że niewielka część materiału pozostaje w procesie znacznie dłużej od średniej, podczas gdy bardzo krótka część rozkładu może wskazywać materiał, który otrzymał mniej czasu na homogenizację lub inne wymagane operacje. RTD jest również podstawą poprawnej interpretacji stanów przejściowych. Jeżeli w określonej chwili zmieni się skład, strumień jednego podajnika albo inny parametr wejściowy, wpływ tej zmiany nie pojawi się na wyjściu jako ostra granica. Zostanie rozmyty zgodnie z dynamiką całego toru przepływu. Co wpływa na RTD?
W kompletnej linii znaczenie ma RTD całego toru procesowego, a nie tylko samej wytłaczarki. Podajniki, przewody, adaptery, głowice i inne moduły mogą dodawać własne opóźnienie i rozmycie sygnału. Dlatego identyfikowalność produktu wymaga wspólnej podstawy czasu dla wszystkich istotnych danych. RSD – Residence Stress DistributionRSD, czyli Residence Stress Distribution, jest pojęciem stosowanym w badaniach wytłaczania dwuślimakowego do opisu rozkładu historii naprężeń mechanicznych doświadczanych przez materiał. Uzupełnia RTD, ponieważ informacja o czasie przebywania nie mówi, jak intensywne oddziaływania występowały na poszczególnych drogach przepływu. Dwie części materiału mogą pozostawać w urządzeniu przez podobny czas, a jednocześnie przechodzić przez obszary o odmiennej intensywności odkształcania. Dlatego podobne RTD nie musi oznaczać podobnej historii mieszania dyspersyjnego ani podobnego oddziaływania na cząstki. RSD należy jednak traktować jako narzędzie badawcze i koncepcyjne, a nie jako standardowy sygnał dostępny bezpośrednio z każdej przemysłowej wytłaczarki. W praktyce wiedzę o historii naprężeń buduje się przez połączenie badań, modelowania, charakterystyki materiału oraz danych procesowych. RTD i RSD opisują różne informacje
Historia termomechaniczna jest szersza niż RTD i RSDStan materiału jest wynikiem jednoczesnego działania czasu, temperatury i oddziaływań mechanicznych. Samo RTD nie określa temperatury, a samo RSD nie opisuje czasu ekspozycji na określone warunki cieplne. Dlatego w procesach wrażliwych na degradację, przemiany strukturalne lub inne zmiany zależne od historii właściwsze jest myślenie o historii termomechanicznej. Ta sama maksymalna temperatura może mieć inne znaczenie przy krótkim i długim czasie oddziaływania. Analogicznie taka sama średnia energia mechaniczna przypadająca na jednostkę masy może być dostarczona przez inne lokalne sekwencje naprężeń. Dlatego ocena procesu powinna łączyć informacje o czasie, temperaturze, mechanice przepływu i jakości produktu. Bilans cieplny, moment, moc i właściwa energia mechaniczna SMEWytłaczarka jest układem, w którym energia cieplna i mechaniczna są wzajemnie powiązane. Materiał może otrzymywać ciepło z ogrzewanych części urządzenia, oddawać je do chłodzonych stref oraz generować ciepło wskutek rozpraszania energii mechanicznej podczas przepływu i odkształcania. W bilansie należy również uwzględniać temperaturę strumieni wejściowych oraz zmiany fizyczne lub chemiczne materiału, jeżeli są istotne dla analizowanego procesu. Temperatura korpusu nie jest temperaturą materiałuCzujnik zamontowany w cylindrze opisuje temperaturę lokalnego elementu konstrukcyjnego albo punktu znajdującego się w jego pobliżu. Nie przedstawia bezpośrednio całego przestrzennego rozkładu temperatury wewnątrz przepływającego materiału. Różnica pomiędzy temperaturą korpusu i materiału zależy od stopnia wypełnienia, kontaktu z powierzchnią, przewodnictwa, strumienia masowego, czasu przebywania, energii mechanicznej i intensywności wymiany ciepła. Regulator może utrzymywać temperaturę cylindra blisko wartości zadanej mimo istotnej zmiany mocy chłodzenia potrzebnej do skompensowania rosnącego obciążenia mechanicznego. Stabilna temperatura strefy nie jest więc dowodem niezmiennej historii cieplnej materiału. Moment jako sygnał stanu procesu. Moment obrotowy informuje o całkowitym oporze mechanicznym działającym na układ napędowy. Jest cennym i szybko reagującym sygnałem diagnostycznym, ale nie jest jednoznacznym miernikiem lepkości ani jakości materiału. Zmiana momentu może być konsekwencją zmiany składu, temperatury, stopnia wypełnienia, reologii, strumienia masowego albo oporu części odbiorczej linii. Jego interpretacja wymaga więc korelacji z pozostałymi sygnałami oraz wiedzą o kolejności zdarzeń. Moc mechaniczna. Moc mechaniczna wynika z momentu obrotowego i prędkości kątowej układu. Nie cała moc pobierana przez układ trafia jednak do materiału. Część jest związana ze stratami mechanicznymi napędu, przekładni i elementów ruchomych. Z punktu widzenia procesu interesująca jest ta część energii, która rzeczywiście zostaje przekazana materiałowi i rozproszona w przepływie. W analizie porównawczej ważne jest więc zachowanie spójnej definicji mocy oraz sposobu kompensowania biegu jałowego i pozostałych strat. Bez tego porównanie wartości pochodzących z różnych urządzeń może być mylące. SME – Specific Mechanical EnergySME, czyli Specific Mechanical Energy, określa ilość energii mechanicznej odniesioną do jednostki masy przetwarzanego materiału. Łączy informację o mocy mechanicznej z rzeczywistym strumieniem masowym i dlatego jest użyteczniejsza do porównywania punktów pracy niż sama moc napędu. SME może pomagać w analizie wpływu zmian prędkości, wydajności, reologii i konfiguracji procesu. Nie jest jednak lokalnym pomiarem ścinania. Jest wielkością globalną, która mówi, ile energii mechanicznej przypada średnio na jednostkę masy, ale nie określa, gdzie i w jaki sposób energia została wprowadzona. Dwa procesy o podobnej SME mogą więc różnić się rozkładem naprężeń, RTD, temperaturą oraz miejscem największej dyssypacji energii. Z tego powodu wartość SME trzeba interpretować razem z RTD/RSD, profilem temperatury, ciśnieniem, stopniem wypełnienia i wynikami kontroli jakości. SME i temperatura opisują różne części bilansu. Mechanicznych i cieplnych źródeł energii nie można sprowadzić do jednej wspólnej liczby. Ciepło doprowadzane przez cylinder i energia mechaniczna mogą prowadzić do podobnej zmiany średniej temperatury, lecz tworzyć odmienną historię przepływu i inne lokalne warunki. Właściwe pytanie nie brzmi więc tylko: „ile energii otrzymał materiał?”, lecz również: „w jakiej postaci, w jakim miejscu i przez jaki czas?”. To właśnie połączenie energii, czasu oraz historii naprężeń tworzy pełniejszy opis stanu materiału. Chłodzenie i dynamika bilansu cieplnego. Układ chłodzenia musi być oceniany nie tylko przez maksymalną zdolność odbierania ciepła w stanie ustalonym, lecz także przez dynamikę reakcji na zmianę obciążenia. Przepływ medium, powierzchnia wymiany ciepła, bezwładność cieplna konstrukcji oraz algorytm regulacji wpływają na czas odpowiedzi. Jeżeli obciążenie mechaniczne rośnie szybciej niż układ cieplny może zareagować, temperatura korpusu może przez pewien czas nie ujawniać całej zmiany zachodzącej w materiale. Analogicznie nadmiernie agresywna regulacja może prowadzić do oscylacji. Analiza trendów temperatury powinna więc uwzględniać również stan chłodzenia i zmiany momentu. Ciśnienie jako element sprzężonego układuCiśnienie jest wynikiem oporu przepływu oraz zdolności urządzenia do jego pokonania. Nie jest niezależną właściwością wytłaczarki. Zmienia się wraz z geometrią narzędzia, reologią, temperaturą, strumieniem i lokalnym wypełnieniem. W materiałach wysoko wypełnionych zależność działa również w drugą stronę: ciśnienie może wpływać na właściwości reologiczne materiału. Oznacza to powstanie sprzężenia, w którym wzrost oporu zwiększa ciśnienie, a zmiana stanu materiału może dodatkowo zmienić opór przepływu. Dlatego interpretacja wzrostu ciśnienia powinna obejmować zarówno część odbiorczą linii, jak i wcześniejsze strefy procesu. Przyczyną może być zmiana samego narzędzia, ale również zmiana temperatury, składu, wypełnienia albo właściwości materiału. Kształtowanie produktu i część odbiorcza liniiWytłaczarka nie kończy procesu na ostatnim zwoju ślimaka. Adapter, głowica, narzędzie formujące oraz kolejne moduły części odbiorczej linii tworzą z nią jeden układ przepływowy. Opór powstający za wytłaczarką wpływa na ciśnienie, stopień wypełnienia, moment oraz warunki termiczne występujące wcześniej. Z tego powodu narzędzia końcowego nie należy traktować jako elementu niezależnego od części transportującej i mieszającej. Znaczenie tej zależności występuje zarówno w układach SSE, jak i TSE. W wytłaczarce jednoślimakowej współpraca ślimaka z oporem głowicy jest jednym z podstawowych elementów wyznaczających punkt pracy. W TSE zmiana oporu części odbiorczej linii może dodatkowo przesuwać granice pomiędzy strefami częściowo i całkowicie wypełnionymi, zmieniając warunki występujące w poprzednich częściach układu.
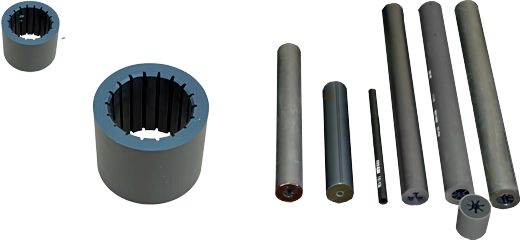
Rysunek 1. Przykładowe geometrie produktu uzyskiwane w procesach formowania. Ilustracja pokazuje różnorodność przekrojów, ale nie stanowi wskazania parametrów ani konfiguracji procesu. Opór narzędzia jako część charakterystyki procesuGłowica lub inne narzędzie końcowe wprowadza opór przepływu niezbędny do ukształtowania produktu. Jego wartość nie zależy wyłącznie od geometrii kanału. W materiałach nienewtonowskich i wysoko wypełnionych wpływ mają również temperatura, szybkość odkształcania, ciśnienie, możliwość poślizgu przy ściance oraz ewentualna migracja faz. Zmiana reologii materiału może dlatego zmienić ciśnienie przy niezmienionej geometrii narzędzia. Analogicznie zmiana narzędzia może przesunąć punkt pracy samej wytłaczarki. Ocena układu powinna uwzględniać tę wzajemną zależność zamiast przypisywać ciśnienie wyłącznie do jednego komponentu instalacji. Rozkład przepływu i czas przebywania w narzędziu. W narzędziach o złożonej geometrii mogą występować różne drogi przepływu i różne lokalne czasy przebywania. Problem staje się szczególnie istotny w kanałach rozdzielających strumień, przewężeniach oraz miejscach zmiany przekroju. Projekt powinien ograniczać niepożądane obszary o małej prędkości i nadmiernie wydłużonym czasie przebywania. Model oparty na stałej lepkości może być niewystarczający dla materiału wykazującego rozrzedzanie ścinaniem, granicę płynięcia albo istotną zależność właściwości od ciśnienia. Dobór modelu powinien wynikać z rzeczywistych danych materiałowych oraz pytania, na które obliczenia mają odpowiedzieć. Pęcznienie, relaksacja i stabilizacja produktu. Po opuszczeniu narzędzia materiał przestaje być poddawany takiemu samemu rozkładowi ciśnienia i naprężeń jak wewnątrz kanału. Jeżeli zachowuje składową sprężystą odkształcenia, może wystąpić relaksacja prowadząca do zmiany wymiarów produktu. Jednocześnie zachodzą chłodzenie, stabilizacja struktury oraz oddziaływanie modułów odbierających. Ostateczna geometria nie musi więc odzwierciedlać bezpośrednio geometrii otworu narzędzia. Jest wynikiem reologii materiału, historii przepływu i warunków występujących po wyjściu. Zmiana podawania lub temperatury może pojawić się w pomiarze wymiaru dopiero po czasie wynikającym z transportu materiału przez instalację.
Rysunek 2. Przykładowa postać produktu w kontekście procesów formowania. Dobór metody zależy od właściwości materiału, wymaganej mikrostruktury i kryteriów jakości. Część odbiorcza linii jest integralną częścią procesuProdukt opuszczający narzędzie może wymagać prowadzenia, chłodzenia, stabilizacji wymiarowej, transportu, cięcia albo innych operacji końcowych. Moduły części odbiorczej linii nie są biernym wyposażeniem znajdującym się za wytłaczarką. Ich prędkość, dynamika i dostępność wpływają na ciągłość całego procesu. Szczególnie ważne są stany, w których część odbierająca zmienia prędkość albo przestaje być zdolna do przyjęcia produktu. Reakcja wcześniejszych części linii powinna wynikać z wcześniej zdefiniowanej architektury sterowania i analizy ryzyka. Nie można zakładać, że wytłaczarka może kontynuować pracę niezależnie od stanu pozostałych modułów linii.
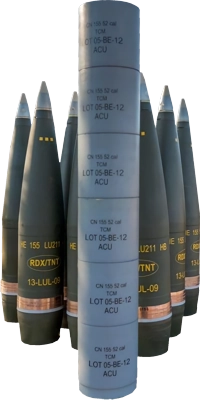
Rysunek 3. Kontekst zastosowania końcowego materiału formowanego. Ilustracja nie opisuje konstrukcji wyrobu ani parametrów jego wytwarzania. Kontrola geometrii jako pomiar opóźniony względem przyczynyPomiar wymiaru lub innej cechy produktu może być realizowany w sposób odpowiedni dla rodzaju wyrobu i środowiska procesu. Sama wartość pomiaru w części odbiorczej linii nie wskazuje jednak miejsca, w którym powstało odchylenie. Przyczyna może znajdować się wcześniej: w podawaniu, zmianie reologii, bilansie cieplnym, ciśnieniu, narzędziu albo warunkach odbioru. Dlatego dane dotyczące produktu powinny mieć wspólną podstawę czasu z danymi z wcześniejszych etapów procesu. Dopiero po uwzględnieniu czasu transportu i RTD możliwe jest właściwe powiązanie zmiany jakości z wcześniejszym zdarzeniem procesowym. Monitorowanie procesu, QbD, PAT i diagnostyka odchyleńDobry system pomiarowy nie jest zbiorem niezależnych czujników. Jego zadaniem jest pokazanie, w jakim stanie znajduje się materiał i urządzenie oraz jak zmiana jednego obszaru wpływa na pozostałe. Temperatura, ciśnienie, moment, dane podajników i pomiary produktu nabierają wartości dopiero wtedy, gdy można je interpretować na wspólnej osi czasu. Pomocne są tu idee Quality by Design (QbD) i Process Analytical Technology (PAT). Pochodzą głównie z przemysłu farmaceutycznego, dlatego w tym artykule traktowane są jako metodyka inżynierska, a nie reżim prawny dla materiałów wysokoenergetycznych. Ich praktyczna wartość polega na łączeniu wiedzy o surowcu, procesie, źródłach zmienności i jakości produktu. CMA, CQA i CPP – od surowca do produktu
Nie każda rejestrowana wielkość jest CPP. Część sygnałów pełni funkcję diagnostyczną, a niektóre ważne właściwości materiału nie są dostępne do bezpośredniego pomiaru online. Dlatego strategia monitorowania powinna wynikać z modelu przyczynowego procesu, a nie z liczby możliwych do zamontowania czujników.
Jak czytać podstawowe sygnały?Temperatura powinna być analizowana razem ze stanem grzania i chłodzenia. Stabilna temperatura cylindra może maskować wzrost energii mechanicznej, jeżeli regulator kompensuje go intensywniejszym chłodzeniem. Ciśnienie opisuje relację pomiędzy zdolnością transportową a oporem przepływu; ważne są nie tylko wartości średnie, lecz także pulsacje, dryf i zależności między punktami. Moment szybko reaguje na zmianę reologii i wypełnienia, ale sam nie rozstrzyga, czy przyczyną jest skład, temperatura, podawanie czy opór narzędzia. Dane z podajników mają równie duże znaczenie. Jeżeli odchylenie składu powstaje na wejściu, to właśnie zmiana rzeczywistego strumienia może być pierwszym elementem łańcucha zdarzeń, który później ujawni się w sygnale momentu, ciśnieniu i jakości produktu. PAT – pomiar właściwości materiału w trakcie procesuMetody in-line, on-line i at-line mogą uzupełniać klasyczne sygnały maszyny o informację bliższą właściwościom materiału lub produktu. Ich wartość zależy od kalibracji, reprezentatywności miejsca pomiaru, dynamiki odpowiedzi oraz odporności na zmiany temperatury i warunków powierzchniowych. Sam pomiar analityczny nie wyjaśnia przyczyny odchylenia, ale może potwierdzić, czy zmiana stanu procesu rzeczywiście przełożyła się na produkt. Sygnatura procesu i wspólna oś czasuStabilny proces ma charakterystyczną relację pomiędzy strumieniem zasilania, momentem, ciśnieniem, temperaturą, zapotrzebowaniem na chłodzenie i właściwościami produktu. Taką wielowymiarową relację można traktować jako sygnaturę procesu. Jej zmiana bywa widoczna wcześniej niż przekroczenie pojedynczego alarmu. Warunkiem poprawnej diagnostyki jest synchronizacja danych. Odchylenie zarejestrowane na wyjściu może wynikać ze zdarzenia sprzed czasu określonego nie przez jedną średnią wartość, lecz przez RTD. Bez wspólnej podstawy czasu łatwo przypisać skutek do niewłaściwej przyczyny. Stan przejściowy i kolejność zdarzeńRozruch, zatrzymanie, zmiana wydajności, uzupełnianie podajnika czy zakłócenie przepływu tworzą stany przejściowe, w których jednocześnie mogą zmieniać się skład, wypełnienie, RTD, moment, ciśnienie i bilans cieplny. W diagnostyce kluczowe jest pytanie: który sygnał zmienił się pierwszy? Jeżeli najpierw pojawia się niestabilność podawania, potem zmienia się moment i ciśnienie, a dopiero później właściwość produktu, analiza prowadzi od zasilania w stronę wyjścia. Jeżeli pierwszy zmienia się sygnał ciśnienia przy narzędziu, a następnie rośnie moment, bardziej prawdopodobny jest wzrost oporu w dalszej części toru. Taka analiza nie zastępuje modelu i badań, ale porządkuje diagnostykę. Wiarygodność toru pomiarowegoNie każda nieprawidłowa wartość oznacza zmianę procesu. Trzeba uwzględnić awarię czujnika, utratę sygnału, dryf kalibracji, nieprawidłowy kontakt z materiałem i błędy komunikacji. Tam, gdzie wymaga tego analiza ryzyka, stosuje się kontrolę spójności, diagnostykę urządzeń oraz odpowiednią redundancję. Budowę torów pomiarowych i znaczenie lokalizacji czujników szerzej opisuje artykuł technologie czujników do monitorowania procesów wytłaczania. Bezpieczeństwo projektowane od początku – proces, maszyna i otoczenieW procesach materiałów wysokoenergetycznych bezpieczeństwo nie jest dodatkiem do gotowej maszyny. Powstaje równolegle z architekturą procesu, doborem mechaniki, podawania, aparatury, automatyki, organizacją przestrzeni i planem utrzymania ruchu. Analiza obejmuje nie tylko pracę ustaloną, lecz także rozruch, zatrzymanie, utratę mediów, ograniczenie przepływu, awarie pomiaru i czynności serwisowe. Holdup, tarcie i lokalne źródła energiiProces ciągły może ograniczać ilość materiału znajdującego się jednocześnie w aktywnej części instalacji. Korzyść ta ma znaczenie tylko wtedy, gdy konstrukcja nie tworzy nieplanowanych kieszeni, stref zastoju i miejsc o nadmiernie długim czasie przebywania. Ryzyko mechaniczne zależy również od tolerancji, ugięć, rozszerzalności cieplnej, współosiowości i zużycia. Zmiana szczelin może wpływać na tarcie i możliwość kontaktu elementów. Utrzymanie ruchu staje się zatem częścią strategii bezpieczeństwa, a nie wyłącznie kwestią dostępności maszyny. Podobnie trzeba traktować termikę. Materiał otrzymuje energię nie tylko z grzałek, lecz także z pracy mechanicznej. Lokalny wzrost temperatury może wynikać ze zmiany reologii, wypełnienia, tarcia lub ciśnienia mimo niezmienionej nastawy regulatora. Elektrostatyka i atmosfera potencjalnie wybuchowaPrzesypywanie proszków, transport pneumatyczny i kontakt z powierzchniami mogą prowadzić do gromadzenia ładunku elektrostatycznego. Projekt instalacji powinien uwzględniać odpowiednie materiały, połączenia wyrównawcze, uziemienie i organizację pracy. Trzeba przy tym rozdzielić dwa pojęcia: zagrożenie wynikające z właściwości samego materiału wysokoenergetycznego oraz zagrożenie związane z obecnością atmosfery potencjalnie wybuchowej. ATEX nie potwierdza przydatności urządzenia do materiału wybuchowegoDyrektywa 2014/34/UE dotyczy urządzeń i systemów ochronnych przeznaczonych do pracy w atmosferach potencjalnie wybuchowych. Zawiera przy tym wyłączenie dla urządzeń i systemów ochronnych, w których zagrożenie wybuchem wynika wyłącznie z obecności materiałów wybuchowych lub substancji chemicznie niestabilnych. Zgodność z wymaganiami ATEX nie jest więc sama w sobie potwierdzeniem, że urządzenie nadaje się do przetwarzania konkretnego materiału wysokoenergetycznego. Dyrektywa 1999/92/WE, dotycząca ochrony pracowników narażonych na atmosfery wybuchowe, również zawiera wyłączenie obejmujące wytwarzanie, używanie, przechowywanie i transport materiałów wybuchowych lub substancji chemicznie niestabilnych. Jeżeli jednak w obiekcie występuje odrębne zagrożenie atmosferą wybuchową w rozumieniu właściwych przepisów, wymaga ono osobnej oceny.
Przepisy dotyczące bezpieczeństwa maszynBezpieczeństwo maszyny stanowi odrębną warstwę od przepisów dotyczących atmosfer wybuchowych. Dyrektywa 2006/42/WE wymaga uwzględnienia ryzyka pożaru, przegrzania i wybuchu powodowanego przez samą maszynę oraz przez substancje stosowane lub powstające podczas jej pracy. Rozporządzenie (UE) 2023/1230 utrzymuje tę zasadę i będzie zasadniczo stosowane od 20 stycznia 2027 r. Dla konkretnej instalacji trzeba każdorazowo ustalić stan prawny właściwy dla momentu wprowadzenia maszyny do obrotu lub oddania jej do użytku. Osobny obszar stanowią przepisy dotyczące samych materiałów wybuchowych, w tym dyrektywa 2014/28/UE w zakresie materiałów wybuchowych do zastosowań cywilnych. Ocena prawna projektu wymaga zatem rozdzielenia wymagań dotyczących maszyny, atmosfery, materiału, obiektu i organizacji pracy. Stan prawny części regulacyjnej: 30 września 2026 r. Sterowanie, funkcje bezpieczeństwa i ograniczenie ekspozycjiAutomatyzacja i zdalna obsługa mogą ograniczać obecność personelu przy aktywnej części procesu, ale nie zastępują funkcji bezpieczeństwa. Regulator procesu, alarm i funkcja powodująca przejście instalacji do zdefiniowanego stanu mają różne zadania. Jeżeli czujnik, logika lub element wykonawczy uczestniczy w funkcji bezpieczeństwa, jego wymagany poziom niezależności i sposób walidacji wynikają z formalnej oceny ryzyka i właściwych norm oraz przyjętej architektury bezpieczeństwa. Rozruch, zatrzymanie i serwisUtrata zasilania, chłodzenia, sprężonego powietrza, komunikacji lub pracy części odbiorczej może zmienić przepływ i pozostawić materiał w urządzeniu znacznie dłużej niż podczas pracy ustalonej. Bezpieczny stan zależy od rodzaju materiału, jego położenia i historii termomechanicznej – nie ma jednej uniwersalnej sekwencji właściwej dla wszystkich procesów. Tak samo należy traktować czyszczenie i demontaż. Materiał pozostały po zatrzymaniu może znajdować się w innym stanie niż produkt w stabilnym przepływie. Dostęp serwisowy i sposób inspekcji muszą być przewidziane już w projekcie urządzenia. Modelowanie, eksperyment i materiały zastępczeModelowanie numeryczne i modele uproszczone pozwalają analizować proces jeszcze przed wykonaniem kompletnej instalacji. Mogą wspierać ocenę przepływu, mieszania, RTD, historii naprężeń, bilansu cieplnego, ciśnienia, wypełnienia oraz zachowania urządzenia podczas zmian warunków pracy. Model nie jest cyfrowym odpowiednikiem rzeczywistego procesu wytwarzanym automatycznie przez oprogramowanie. Jego wiarygodność zależy od jakości danych materiałowych, poprawności przyjętego modelu reologicznego, odwzorowania geometrii, warunków brzegowych oraz sposobu walidacji. Model ma odpowiadać na konkretne pytanieNie każdy problem wymaga tego samego poziomu szczegółowości. Model wykorzystywany do oceny ogólnego spadku ciśnienia może być niewystarczający do analizy lokalnych stref o wydłużonym czasie przebywania. Model przepływu nie musi natomiast samodzielnie opisywać dynamiki układu sterowania. Przed rozpoczęciem obliczeń należy więc zdefiniować, jaka decyzja projektowa ma zostać podjęta i jakie zjawiska muszą być odwzorowane, aby wynik był do tego celu wiarygodny. Dane reologiczne są częścią modelu. Wysoko wypełnione kompozyty mogą wymagać uwzględnienia nienewtonowskości, granicy płynięcia, zależności lepkości od temperatury i ciśnienia, poślizgu przy ściance albo zachowania wielofazowego. Pominięcie istotnego mechanizmu może prowadzić do sytuacji, w której model poprawnie odtwarza wartość globalną, ale błędnie przewiduje lokalną historię materiału. Model termiczny powinien obejmować więcej niż temperaturę cylindra. W analizie cieplnej istotne są wymiana ciepła z urządzeniem, energia mechaniczna rozpraszana w materiale, temperatura strumieni wejściowych, czas przebywania oraz ewentualne przemiany materiału. Badania jednoślimakowego przetwarzania materiałów energetycznych pokazują potrzebę łączenia czasu i temperatury zamiast analizowania ich jako niezależnych wielkości. Materiały zastępcze jako narzędzie badawczeMateriał zastępczy może umożliwiać rozwój części wiedzy procesowej bez wykorzystywania rzeczywistego materiału na każdym etapie badań. Nie istnieje jednak jeden uniwersalny surogat odwzorowujący jednocześnie wszystkie właściwości istotne dla podawania, przepływu, mieszania, termiki i zużycia. Materiał zastępczy powinien być dobierany do pytania badawczego. W badaniu podawania znaczenie mają inne właściwości niż w analizie przepływu lub wymiany ciepła. Dlatego podobieństwo należy definiować poprzez cechy istotne dla konkretnego eksperymentu, a nie jedynie przez podobny wygląd lub gęstość materiału. Walidacja modeluModel staje się użytecznym narzędziem inżynierskim dopiero po porównaniu jego wyników z odpowiednimi pomiarami. W zależności od celu mogą to być strumienie, moment, ciśnienie, temperatura, RTD, cechy produktu albo inne dane reprezentatywne dla badanego zjawiska. Rozbieżność pomiędzy modelem i eksperymentem nie jest wyłącznie błędem do usunięcia. Może wskazywać na brakujące zjawisko fizyczne, niepewność właściwości materiału lub niewłaściwe warunki brzegowe. Iteracyjne łączenie obliczeń i badań prowadzi do modelu coraz lepiej opisującego rzeczywisty proces. Skalowanie procesu – od R&D przez pilotaż do produkcjiSkalowanie wytłaczania nie polega na mechanicznym powiększeniu geometrii urządzenia ani na zachowaniu jednego wybranego stosunku wymiarowego. Wraz ze zmianą skali zmieniają się zależności pomiędzy objętością materiału, powierzchnią wymiany ciepła, geometrią kanałów, momentem, przepływem, stopniem wypełnienia, RTD oraz dynamiką układów zasilających i chłodzących. Problem dotyczy zarówno SSE, jak i TSE, ale w układach dwuślimakowych dodatkowego znaczenia nabierają segmentowa architektura, lokalne wypełnienie i historia mieszania. Dwie wytłaczarki podobne geometrycznie nie muszą tworzyć porównywalnej historii termomechanicznej materiału. Skaluje się stan procesu, a nie tylko maszynęCelem skalowania nie jest odtworzenie wszystkich nastaw małego urządzenia w odpowiedniej proporcji. Należy określić, które wielkości opisują stan materiału i funkcję procesu, a następnie sprawdzić, czy są one zachowywane lub zmieniają się w sposób kontrolowany w kolejnej skali.
Skala laboratoryjna – zdobywanie wiedzyPodstawowym celem skali laboratoryjnej jest zdobycie wiedzy o materiale i mechanizmach procesu, a nie maksymalizacja wydajności. Badania mogą służyć rozpoznaniu podawania, reologii, przepływu, mieszania, bilansu cieplnego, RTD oraz relacji pomiędzy sygnałami procesowymi i właściwościami produktu. Mała ilość materiału może ograniczać konsekwencje części scenariuszy, ale mała skala nie oznacza automatycznie małego ryzyka. Urządzenie laboratoryjne również wymaga odpowiedniej konstrukcji, analizy zagrożeń i właściwego otoczenia badawczego. Skala pilotażowa – weryfikacja architekturyPilot powinien umożliwiać sprawdzenie nie tylko większej wydajności, ale przede wszystkim zachowania całej architektury: podawania, wytłaczarki, aparatury, automatyki, części odbiorczej linii i sposobu obsługi. Jest etapem weryfikacji hipotez dotyczących skalowania. Dane pilotażowe powinny aktualizować zarówno model procesu, jak i analizę ryzyka oraz kryteria dla urządzenia produkcyjnego. Skala produkcyjna – powtarzalność i zarządzanie zmianąW instalacji produkcyjnej oprócz samej zdolności procesowej znaczenia nabierają dostępność, utrzymanie ruchu, kwalifikacja surowców, identyfikowalność, zarządzanie zmianą, diagnostyka oraz możliwość bezpiecznej obsługi stanów nietypowych. Kryteria odbioru nie mogą ograniczać się do chwilowej wydajności nominalnej. Istotne są stabilność procesu, jakość produktu, powtarzalność, zachowanie podczas odchyleń oraz możliwość jednoznacznego potwierdzenia działania wymaganych funkcji. Studium wykonalności – od materiału do architektury procesuStudium wykonalności warto przeprowadzić przed szczegółową specyfikacją urządzenia wtedy, gdy wiedza o materiale i procesie nie pozwala jeszcze odpowiedzialnie wybrać architektury. Jego celem nie jest potwierdzenie z góry założonego rozwiązania, lecz odpowiedź na pytanie, jaka technologia może realizować wymagane funkcje oraz jakich danych nadal brakuje. Rezultatem może być decyzja o zastosowaniu SSE, TSE, procesu wsadowego, rozdzieleniu kilku funkcji pomiędzy różne urządzenia albo wykonaniu dodatkowych badań przed wyborem maszyny. Jakie informacje są potrzebne na początku?
Informacje wrażliwe dotyczące składu materiału lub zastosowania mogą być przekazywane na odpowiednim etapie projektu w uzgodnionym trybie poufności. Do rozpoczęcia koncepcji często wystarcza jednak określenie właściwości istotnych procesowo zamiast ujawniania pełnego składu. Rezultat studium wykonalnościRezultatem może być mapa wiedzy i niepewności, warianty architektury procesu, plan badań, określenie potrzebnych materiałów zastępczych, koncepcja torów pomiarowych, wymagania dla modelowania oraz wstępny podział instalacji na moduły. Dopiero po potwierdzeniu najważniejszych założeń można odpowiedzialnie przejść do szczegółowej konfiguracji urządzenia, kryteriów odbioru i dokumentacji projektowej. Dobór architektury w praktyce – doświadczenie SiTech3DPrzykładem doboru urządzenia do funkcji procesu jest realizacja dla MESKO S.A., Zakład w Pionkach. W 2025 r. SiTech3D dostarczyła linię do produkcji sznurów wybuchowych z wytłaczarką jednoślimakową; zakres realizacji został potwierdzony referencjami. Nie była to instalacja TSE. Przykład pokazuje natomiast podstawową zasadę projektową: jeżeli dominującym zadaniem jest kontrolowany transport i formowanie odpowiednio przygotowanego materiału, układ jednoślimakowy może być lepiej dopasowany do zadania niż bardziej rozbudowana architektura dwuślimakowa. SiTech3D – od studium wykonalności do linii procesowejSiTech3D projektuje urządzenia i kompletne linie jako jeden system obejmujący podawanie, wytłaczarkę, narzędzie, część odbiorczą, aparaturę i automatykę. Punktem wyjścia są funkcja procesu, właściwości materiału, wymagania jakościowe i profil ryzyka – nie z góry założony typ maszyny. W projektach wymagających indywidualnego podejścia SiTech3D może uczestniczyć już na etapie studium wykonalności, doboru architektury SSE lub TSE, badań z materiałami zastępczymi, koncepcji monitorowania oraz skalowania od R&D do instalacji docelowej. FAQ – wytłaczanie materiałów wysokoenergetycznychCzy do materiałów wysokoenergetycznych lepsza jest wytłaczarka jedno- czy dwuślimakowa?Nie ma jednej odpowiedzi dla wszystkich materiałów i zastosowań. SSE dobrze odpowiada procesom, w których najważniejsze są transport, homogenizacja, budowanie ciśnienia i formowanie przygotowanej wcześniej masy. TSE daje większą swobodę, gdy potrzebne są wielostrumieniowe podawanie, rozdzielenie funkcji pomiędzy strefy lub bardziej rozbudowane mieszanie. Czy proces ciągły jest z definicji bezpieczniejszy od wsadowego?Nie. Mniejszy holdup, automatyzacja i ograniczenie obecności personelu mogą być istotnymi zaletami, ale o bezpieczeństwie decyduje cały system: materiał, geometria, tarcie, ciśnienie, termika, sterowanie, otoczenie i scenariusze awaryjne. Czym RTD różni się od średniego czasu przebywania?Średni czas jest jedną wartością. RTD opisuje cały rozkład czasów przebywania i pokazuje, że część materiału może opuścić układ wcześniej, a część pozostać w nim znacznie dłużej. Ma to znaczenie dla historii cieplnej, mieszania i śledzenia skutków odchyleń. Co oznacza RSD?RSD, czyli Residence Stress Distribution, opisuje rozkład historii naprężeń mechanicznych doświadczanych przez materiał. Jest przede wszystkim narzędziem badawczym i modelowym, a nie standardowym sygnałem dostępnym z każdej przemysłowej wytłaczarki. Co oznacza SME?SME – Specific Mechanical Energy – jest energią mechaniczną odniesioną do jednostki masy materiału. Ułatwia porównywanie punktów pracy, ale nie pokazuje, gdzie i w jaki sposób energia została przekazana materiałowi. Zbliżona wartość SME nie gwarantuje więc identycznej historii ścinania i temperatury. Czy stabilna temperatura cylindra oznacza stabilną temperaturę materiału?Nie. Temperatura materiału zależy także od wypełnienia, przepływu, czasu przebywania i energii mechanicznej. Regulator może utrzymywać temperaturę cylindra na stałym poziomie, mimo że zmienia się ilość ciepła odbieranego przez układ chłodzenia. Czy zgodność z ATEX oznacza, że wytłaczarka nadaje się do materiału wybuchowego?Nie. ATEX dotyczy określonego zakresu zagrożeń związanych z atmosferami potencjalnie wybuchowymi i nie zastępuje analizy właściwości konkretnego materiału, konstrukcji maszyny, procesu, sterowania i obiektu. Dlaczego skalowanie nie polega tylko na zwiększeniu średnicy wytłaczarki?Wraz ze skalą zmieniają się wymiana ciepła, geometria kanałów, stopień wypełnienia, RTD, historia naprężeń, dynamika podawania i ilość materiału w procesie. Skaluje się więc stan i funkcję procesu, a nie wyłącznie wymiary urządzenia. Jakie dane są potrzebne do rozpoczęcia studium wykonalności?Na początku potrzebne są przede wszystkim: funkcja procesu, ogólna klasa materiału i matrycy, postać strumieni wejściowych, dostępne dane reologiczne i termiczne, wymagania jakościowe, sposób formowania, oczekiwana skala oraz dostępna analiza ryzyka. Informacje wrażliwe mogą być przekazywane później w uzgodnionym trybie poufności. Glosariusz
Źródła i literatura techniczna
Wybrane akty prawne i dokumenty odniesienia
Doświadczenie projektowe i procesowe SiTech3DSiTech3D projektuje i buduje wytłaczarki jedno- i dwuślimakowe oraz kompletne linie procesowe, łącząc mechanikę, układy podawania, narzędzia formujące, aparaturę pomiarową i automatykę. Doświadczenie firmy obejmuje również projekty linii do formowania materiału wysokoenergetycznego dla MESKO S.A., Zakład w Pionkach. Dobór rozwiązania prowadzony jest od funkcji procesu i właściwości materiału, a nie od z góry przyjętego typu wytłaczarki. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook