Jakość i stabilność stopu w wytłaczarce.Jakość stopu polimerowego ocenia się na podstawie przebiegu uplastyczniania, jednorodności temperatury i składu, skuteczności mieszania oraz historii termomechanicznej materiału. Stabilność procesu oznacza powtarzalność warunków przepływu i właściwości stopu w czasie. Nawet przy zbliżonych wartościach średnich temperatury i ciśnienia można obserwować różną amplitudę wahań oraz odmienną jakość gotowego wyrobu. Jakość stopu i stabilność wytłaczania – co oceniamy?Jakość stopu opisuje stan materiału dostarczanego do głowicy: stopień uplastycznienia, jednorodność temperatury i składu, rozproszenie dodatków oraz zmiany właściwości wynikające z historii termomechanicznej. Stabilność oznacza powtarzalność tych cech i warunków przepływu w czasie. Ocena wymaga rozdzielenia zmian stanu materiału od zaburzeń wywołanych oporami układu i pracą urządzeń następujących po wytłaczarce. Ocena procesu wymaga zatem połączenia pomiarów w maszynie z obserwacją materiału i produktu. Przy formowaniu filamentu znaczenie mają na przykład średnica i owalność, przy wytwarzaniu profili – geometria oraz jakość powierzchni, a przy compoundingu – jednorodność rozproszenia dodatków i powtarzalność właściwości kolejnych partii. W dalszej części przedstawiono również rzeczywistą rejestrację parametrów wytłaczarki SiTech3D, pokazującą odpowiedź procesu na zmiany prędkości ślimaka.
Kluczowe jest rozróżnienie wartości średniej parametru od jego zmienności. Dwa procesy o tej samej średniej temperaturze mogą wytwarzać materiał o odmiennej jednorodności i historii cieplnej. Podobnie jednakowe średnie ciśnienie nie wyklucza różnic w amplitudzie pulsacji. Przy diagnostyce trzeba również ustalić, na którym etapie powstaje zaburzenie: podczas podawania surowca, uplastyczniania, transportu stopu, formowania czy chłodzenia produktu. Przykłady powiązania tych pomiarów z konstrukcją wytłaczarki i kompletnej linii przedstawiono w części Urządzenia SiTech3D do badań jakości i stabilności stopu. Pomiar temperatury i ciśnienia stopuTemperatura cylindra i rzeczywista temperatura stopuTemperatura zadana dla strefy cylindra opisuje warunki regulacji cieplnej elementu maszyny. Temperatura stopu wynika dodatkowo z transportu materiału, lepkości, odkształceń ścinających, energii mechanicznej rozpraszanej w stopie oraz wymiany ciepła z metalowymi powierzchniami. W szczególności intensywne mieszanie może podnosić temperaturę materiału pomimo niezmienionych nastaw grzałek. Do pomiaru temperatury stopu stosuje się odpowiednio dobrane sondy umieszczone w strumieniu materiału. Wynik zależy od miejsca montażu, głębokości zanurzenia, konstrukcji końcówki, kontaktu cieplnego oraz czasu odpowiedzi. Zbyt silne przewodzenie ciepła przez korpus sondy w kierunku metalowej ścianki może zniekształcać odczyt. Przy analizie krótkotrwałych zmian znaczenie ma także częstotliwość próbkowania i filtracja sygnału. Warto rozróżniać temperaturę stopu, czyli temperaturę aktualnie przetwarzanego materiału, od temperatury topnienia jako cechy przemiany fazowej polimeru częściowo krystalicznego. Takie rozróżnienie jest szczególnie ważne przy porównywaniu materiałów amorficznych i częściowo krystalicznych. Technologię pomiaru rozwijamy w opracowaniach o kontroli temperatury stopu, czujnikach Pt100 i Pt1000 oraz termoparach. Czujniki temperatury korpusu i sondy zanurzeniowe pełnią w tych aplikacjach różne funkcje. Ciśnienie stopu jako informacja o warunkach przepływuCiśnienie stopu mierzy się przetwornikiem dostosowanym do temperatury i właściwości przetwarzanego materiału. Pomiar w adapterze, przed filtrem lub przed głowicą opisuje ciśnienie w konkretnym punkcie układu, a nie jedną uniwersalną wartość dla całej wytłaczarki. Na wynik wpływają między innymi lepkość stopu, natężenie przepływu, temperatura, opory głowicy i filtracji, konfiguracja ślimaka oraz warunki pracy wyposażenia znajdującego się za wytłaczarką. Ciśnienie pomaga rozpoznać zmianę oporów przepływu lub stanu procesu, ale jego interpretacja wymaga kontekstu. Wzrost ciśnienia przed filtrem może wynikać ze wzrostu oporu filtracji, ze zmiany lepkości lub ze wzrostu przepływu. Pomiar ciśnienia przed i za danym elementem pozwala oddzielić lokalny spadek ciśnienia od zmian występujących w pozostałej części linii. Przykład diagnostyczny – filtracja stopu. Różnica ciśnień na filtrze wynosi Δp = pprzed − pza. Jeżeli rośnie przy porównywalnej wydajności, temperaturze i materiale, wskazuje to na wzrost oporu przepływu w badanym odcinku. Z kolei zbliżony wzrost ciśnienia po obu stronach filtra kieruje uwagę również na warunki pracy głowicy i pozostałej części linii. Rozmieszczenie punktów pomiarowych i integrację sygnałów procesowych opisano szerzej w artykule Pomiar temperatury i ciśnienia w wytłaczarce.
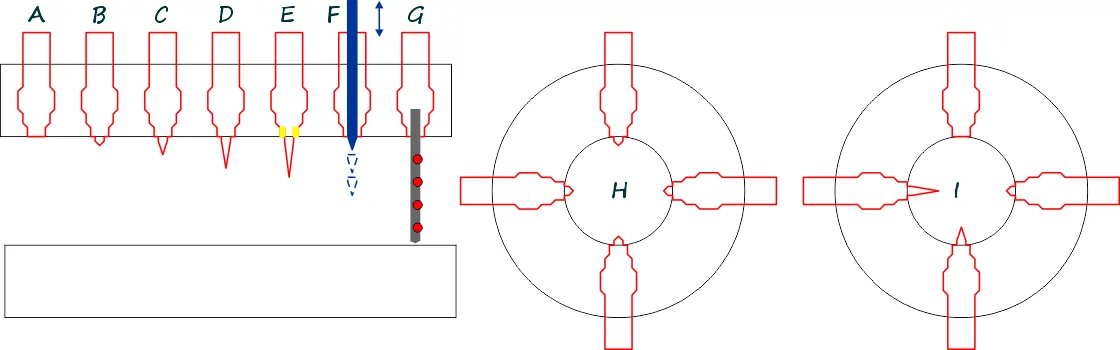
Rysunek 1 pokazuje, jak kształt końcówki i jej położenie względem ściany kanału wpływają na obszar, którego temperaturę rzeczywiście rejestrujemy. Oznaczenia literowe porządkują przykładowe rozwiązania schematyczne:
Jest to rysunek poglądowy, a nie dokumentacja konkretnych typów sond. Przy doborze czujnika określa się rzeczywistą głębokość pomiaru, średnicę kanału, temperaturę i ciśnienie stopu, odporność końcówki na przepływ oraz czas odpowiedzi. Kilka czujników w różnych położeniach pozwala badać profil temperatury; pojedynczy punkt daje informację lokalną. Przebiegi procesowe: zmiana nastawy, pulsacje i dryftRejestracja wielu sygnałów ze wspólną osią czasu pozwala obserwować reakcję urządzenia na zmianę warunków pracy, a także rozpoznawać zakłócenia pojawiające się przy stałych nastawach. Zmiana wymuszona, na przykład zwiększenie obrotów ślimaka, daje inną informację niż pulsacje lub powolny dryft parametrów podczas ustalonej pracy.
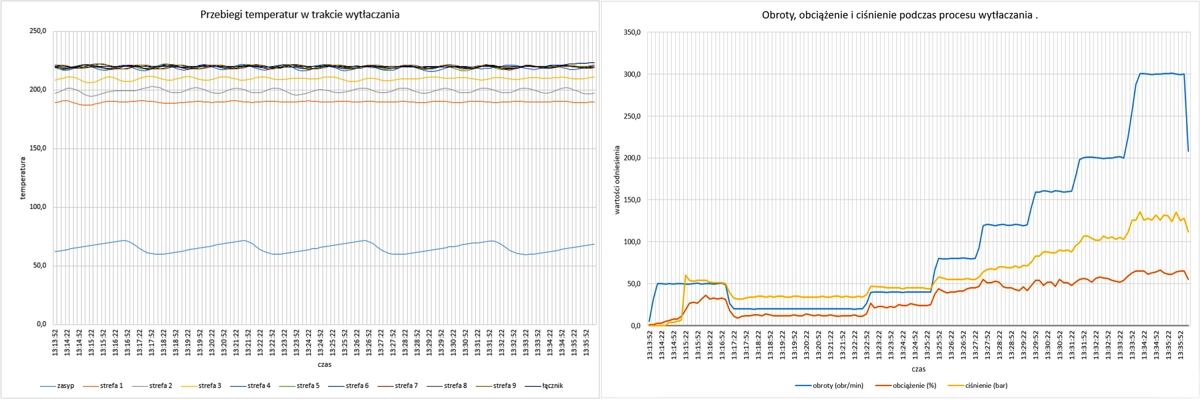
Co pokazuje rejestracja z wytłaczarki SiTech3D?Na lewym wykresie widoczne są temperatury zasypu, dziewięciu stref oraz łącznika głowicy. Prawy wykres przedstawia prędkość ślimaka [obr./min], obciążenie napędu [%] i ciśnienie [bar]. Są to sygnały o różnych jednostkach, dlatego ich wysokości na wspólnej osi liczbowej nie porównuje się bezpośrednio. Warto analizować przebieg każdej wielkości i wzajemne powiązania czasowe. Podczas pokazanej próby obroty zwiększano skokowo. Towarzyszyły temu zmiany ciśnienia i obciążenia napędu, podczas gdy temperatury poszczególnych stref utrzymywały się w stosunkowo wąskich przedziałach. Taki zapis pozwala ocenić reakcję układu na kolejne poziomy prędkości oraz pracę regulacji temperatury. Odczyty stref grzewczych opisują temperatury w miejscach zamontowania ich czujników, a nie profil temperatury całego strumienia stopu. Jak odróżnić próbę zmian obrotów od pulsacji?Skoki ciśnienia towarzyszące celowym zmianom prędkości ślimaka są odpowiedzią układu na nowe warunki pracy. Pulsacje oznaczają wahania obserwowane po ustaleniu nastaw, natomiast dryft opisuje powolne przesuwanie się średniego poziomu sygnału. Do obliczenia wskaźników stabilności wybiera się więc przedziały o możliwie stałych obrotach i ustalonych warunkach, z pominięciem okresów przejściowych. Ocenę uzupełnia się o temperatury, ciśnienie i obciążenie napędu w tym samym oknie czasowym. Jakie informacje można wyczytać z sygnałów?
Ocena amplitudy pulsacjiDo porównań pomiędzy próbami można wykorzystać średnią wartość ciśnienia, odchylenie standardowe oraz wielkość wahań szczyt–szczyt, obliczane dla wybranego, ustalonego etapu pracy. Gdy średnie ciśnienie jest dodatnie i odpowiednio oddalone od zera, użyteczny jest względny wskaźnik zmienności: CVp = (σp / p̄) × 100% gdzie σp oznacza odchylenie standardowe ciśnienia, a p̄ – jego średnią w analizowanym przedziale. Porównania mają sens przy jednakowym sposobie próbkowania, filtracji, położeniu czujnika, materiale i możliwie zbliżonych warunkach pracy. Sam wskaźnik nie zastępuje oceny temperatury i geometrii produktu. Przykład obliczeniowy. W dwóch próbach średnie ciśnienie przed głowicą wynosi 12 MPa. W pierwszej odchylenie standardowe wynosi 0,12 MPa, co daje CVp = 1,0%. W drugiej odchylenie wynosi 0,36 MPa, czyli CVp = 3,0%. Mimo identycznej wartości średniej drugi przebieg wykazuje trzykrotnie większą względną zmienność. To dane ilustracyjne, a nie wyniki prób SiTech3D; o akceptowalnej wartości decydują wymagania procesu i produktu. Przy wspólnej analizie temperatury, ciśnienia, momentu i geometrii wyrobu sygnały powinny mieć porównywalną podstawę czasu. Częstotliwość próbkowania i pasmo pomiarowe dobiera się do najszybszych zjawisk, które mają być rozpoznawane. Nadmierne wygładzanie danych może ukryć krótkotrwałe pulsacje; podczas porównywania próbek trzeba też uwzględnić opóźnienie transportu materiału od wytłaczarki do punktu pomiaru produktu. Skąd biorą się niestabilności wytłaczania?Podawanie materiału i przebieg topieniaZmienne dozowanie surowca może okresowo zmieniać stopień wypełnienia kanału ślimaka i dostępność materiału do uplastyczniania. W jednoślimakowym układzie pracującym z materiałem ziarnistym znaczenie ma również ruch złoża stałego oraz jego stopniowe topienie. Rozpad lub niestabilny transport złoża może powodować wahania ilości i stanu stopu dopływającego do strefy dozowania. Podstawą diagnostyki jest porównanie przebiegu temperatury i ciśnienia z sygnałami zasypu lub dozowania, prędkością ślimaka i obciążeniem napędu. Pozwala to oddzielić zakłócenia powstające na wejściu wytłaczarki od zmian oporów w głowicy. Geometria ślimaka, stopień sprężania i przeciwciśnienieW strefie transportu stopu rzeczywisty przepływ wynika ze współdziałania ruchu ślimaka, geometrii kanału, lepkości materiału i gradientu ciśnienia. Zwiększenie oporów głowicy może zmienić udział przepływu wstecznego oraz wydajność netto. Dlatego przy ustalonej prędkości obrotowej ślimaka strumień materiału może reagować na zmianę przeciwciśnienia. W klasycznej geometrii jednoślimakowej znaczenie mają zarówno stopień sprężania, jak i długość oraz przebieg strefy kompresji. Sam stosunek głębokości kanału w strefie zasilania i dozowania nie opisuje szybkości zmniejszania dostępnej przestrzeni dla materiału. Geometria powinna umożliwiać stopniowe topienie i transport zgodny z właściwościami surowca. Zbyt gwałtowne zmiany warunków w strefie kompresji mogą sprzyjać niestabilności pracy. Więcej zależności pomiędzy konstrukcją ślimaka, wydajnością i stanem stopu przedstawia artykuł Jakość stopu a wydajność ślimaka wytłaczarki. Pompa stopu i rozdzielenie przygotowania materiału od formowaniaPompa zębata stopionego polimeru może ograniczać przenoszenie części wahań przepływu z układu uplastyczniającego do głowicy. Dzięki temu wytłaczarka może pracować w warunkach dobranych do topienia, mieszania i homogenizacji, a pompa odpowiada za bardziej kontrolowane podawanie przygotowanego stopu do dalszej części linii. O skuteczności rozwiązania decydują lepkość, różnica ciśnień, charakterystyka pompy oraz sposób współpracy napędów i sterowania. Pompa jest zatem narzędziem stabilizacji strumienia, a nie uniwersalnym środkiem do usuwania przyczyn niejednorodności materiału. Przykładem zintegrowanego układu jest linia do produkcji filamentu LE-1SF 32 mm z pompą P-36. W linii z wytłaczarką dwuślimakową LE-2CC 2×24 mm pompa P-36 jest rozwiązaniem opcjonalnym, dobieranym do procesu i wymagań formowania. Niejednorodność temperatury w przekroju stopuStop opuszczający kanał ślimaka może zachowywać historię zróżnicowanego nagrzewania i ścinania. Poszczególne porcje materiału przemieszczają się różnymi drogami i mogą mieć inne temperatury. Dalszy przepływ przez adapter i głowicę zmienia ten rozkład, a odczyt sondy zależy od jej położenia względem strumienia materiału.
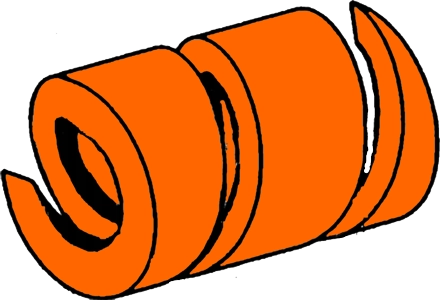
Rysunek 3 przedstawia poglądowe odwzorowanie wstęgi stopu wychodzącej ze śrubowego kanału ślimaka po opuszczeniu cylindra, bez głowicy. Jej spiralny przebieg odpowiada geometrii kanału, w którym materiał był transportowany i uplastyczniany. Poszczególne części tej wstęgi mogły pozostawać w innym kontakcie cieplnym ze ścianą cylindra, rdzeniem ślimaka i warstwami stopu oraz doświadczać różnego ścinania. Dlatego po zebraniu strumienia w adapterze może utrzymywać się niejednorodny rozkład temperatury. Rysunek ilustruje mechanizm transportu i historię materiału, lecz sam nie przedstawia pola temperatury ani wyniku pomiaru. Odczyt zależy od położenia końcówki sondy w przepływie. Przy porównywaniu procesów dokumentuje się miejsce pomiaru i głębokość zanurzenia; ocenę profilu temperatury prowadzi się na podstawie pomiarów w kilku położeniach lub przez profilowanie. Na temperaturę stopu wpływa również energia mechaniczna doprowadzana podczas ścinania. Dlatego zmiana konfiguracji ślimaków, obrotów czy wydajności może zmieniać temperaturę materiału przy tych samych nastawach stref grzewczych. Interpretacja wymaga uwzględnienia zarówno wymiany ciepła, jak i energii mechanicznej procesu. Energia mechaniczna właściwa (SME) w ocenie stopuEnergia mechaniczna właściwa, czyli specific mechanical energy (SME), odnosi moc mechaniczną napędu przekazywaną do układu ślimakowego do strumienia masowego materiału. Pozwala porównywać intensywność mechanicznego oddziaływania w różnych próbach, gdy wraz z temperaturą, momentem i wydajnością analizowana jest historia termomechaniczna stopu. SME [kWh/kg] = Pmech [kW] / ṁ [kg/h] W tym zapisie Pmech oznacza rzeczywistą moc mechaniczną, a ṁ – strumień masowy. Dla mierzonego momentu M [N·m] i prędkości n [obr./min] moc na wale można wyznaczyć ze wzoru P [W] = 2πMn / 60. W praktyce uwzględnia się sposób wyznaczania momentu, straty napędu i liczbę wałów. SME stanowi wskaźnik pracy mechanicznej na jednostkę masy; rzeczywisty bilans cieplny stopu obejmuje ponadto wymianę ciepła z cylindrem i otoczeniem. Dlatego porównania prowadzi się dla udokumentowanych warunków pomiarowych i tej samej granicy bilansowej. Na rysunku 2 obciążenie napędu podano w procentach. Taki sygnał nadaje się do obserwowania zmian obciążenia podczas próby, natomiast obliczenie mocy mechanicznej i SME wymaga ustalenia sposobu, w jaki sterownik wyznacza tę wartość, rzeczywistego momentu lub odpowiednio skalibrowanego modelu napędu oraz wydajności masowej. Mieszanie dystrybucyjne, dyspersyjne i jednorodność materiałuDwa mechanizmy mieszaniaMieszanie dystrybucyjne polega na przemieszczaniu i przestrzennym rozdzielaniu składników, tak aby ich rozmieszczenie w materiale było możliwie równomierne. Mieszanie dyspersyjne wiąże się z rozbijaniem aglomeratów lub deformacją i rozdrabnianiem domen fazy rozproszonej pod wpływem odpowiednich naprężeń w stopie. W rzeczywistym układzie oba mechanizmy często występują równocześnie, ale mogą wymagać odmiennej geometrii elementów mieszających. W mieszaninach polimerów znaczenie mają również stosunek lepkości faz, napięcie międzyfazowe, temperatura i czas oddziaływania. Gdy składniki są wzajemnie mieszalne, dyfuzja molekularna wpływa na postęp homogenizacji. W układach niemieszalnych ocenia się natomiast między innymi wielkość, kształt i rozkład domen fazy rozproszonej. Jak porównać stopień wymieszania?Stosuje się badania próbek pobieranych w porównywalnych warunkach, w tym mikroskopię optyczną i elektronową, analizę obrazu, pomiar barwy oraz wybrane metody spektroskopowe. Dobór metody zależy od tego, czy ocenie podlega dystrybucja barwnika, rozproszenie napełniacza, wielkość domen fazowych czy jednorodność składu chemicznego. Pomiar temperatury i ciśnienia dostarcza informacji o warunkach mieszania, ale zazwyczaj nie zastępuje badania struktury materiału. Wytłaczarki jednoślimakowe mogą być wyposażane w bariery i elementy mieszające, a w dwuślimakowych układach segmentowych można szerzej konfigurować kolejne strefy transportu, mieszania i odgazowania. Dobór geometrii powinien wynikać z wymaganej jakości stopu oraz dopuszczalnej historii termomechanicznej materiału. Mechanizmy mieszania rozwijamy w artykule o mieszaniu w wytłaczarkach dwuślimakowych. Czas przebywania i jego rozkład – RTDŚredni czas przebywaniaCzas przebywania oznacza czas od wejścia określonej porcji materiału do badanego układu do chwili jego opuszczenia. W stanie ustalonym średni czas przebywania można powiązać z ilością materiału znajdującego się w układzie (ang. hold-up) i strumieniem masowym: t̄ = M / ṁ gdzie M oznacza masę materiału znajdującego się w rozpatrywanym układzie [kg], a ṁ – strumień masowy [kg/s]. Wynik otrzymujemy w sekundach. Równoważny zapis objętościowy ma postać t̄ = V / Qv, jeśli V oznacza rzeczywistą objętość zajmowaną przez materiał, a Qv – objętościowe natężenie przepływu [m3/s]. W wytłaczarce częściowo wypełnionej masę przebywającego materiału należy odróżnić od całkowitej objętości geometrycznej kanałów ślimakowych. Czas pomiędzy rozpoczęciem topienia a wyjściem z urządzenia opisuje tylko część całkowitej historii materiału. Dla procesów wrażliwych na temperaturę znaczenie ma też czas ekspozycji i lokalne warunki cieplne przed uzyskaniem jednorodnego stopu. Czym jest rozkład czasu przebywania?Rozkład czasu przebywania, czyli residence time distribution (RTD), opisuje, jaka część materiału opuszcza układ po danym czasie. Dwie konfiguracje mogą mieć podobny średni czas przebywania, lecz różnić się szerokością rozkładu i udziałem materiału pozostającego w układzie przez dłuższy czas. Warto zaznaczyć, że skrót RTD oznacza tutaj rozkład czasu przebywania. W metrologii temperatury tym samym skrótem określa się rezystancyjny czujnik temperatury (Resistance Temperature Detector). Jak eksperymentalnie wyznaczyć RTD?Podczas próby znacznikowej do przepływającego materiału wprowadza się krótki impuls znacznika dobranego do formulacji, a następnie rejestruje jego odpowiedź na wyjściu badanego odcinka procesu. Może to być sygnał optyczny lub stężenie oznaczane inną metodą analityczną. Zarejestrowany przebieg po korekcie tła i normalizacji pozwala wyznaczyć funkcję E(t). Funkcja E(t) dla prawidłowo znormalizowanej odpowiedzi impulsowej spełnia warunek ∫0∞ E(t) dt = 1, a średni czas przebywania można wyznaczyć jako t̄ = ∫0∞ t E(t) dt. Analizuje się również szerokość rozkładu, jego asymetrię i długość ogona. W doświadczeniu należy uwzględnić położenie punktu podania znacznika, odpowiedź detektora i ewentualny wpływ odcinków znajdujących się poza wytłaczarką.
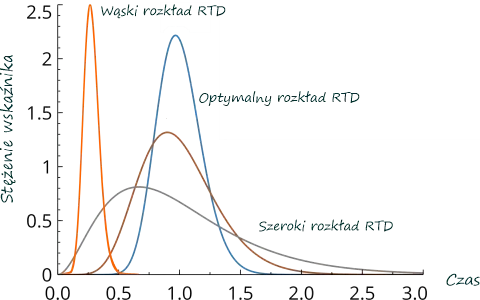
Rysunek 4. Przykładowe wykresy rozkładu czasu przebywania (residence time distribution, RTD) Na rysunku 4 pokazano przykładowe rozkłady o różnej szerokości i położeniu maksimum. Podpisy naniesione na ilustracji opisują charakter tych przebiegów. Określenie „optymalny rozkład RTD” ma sens w odniesieniu do zadanego materiału i celu procesu: czasu potrzebnego do mieszania lub reakcji oraz dopuszczalnej ekspozycji cieplnej. Rysunek jest schematyczny, a jego oś pionowa przedstawia stężenie znacznika. W doświadczeniu pomiarowym odpowiedź znacznika należy przeliczyć i znormalizować, aby uzyskać funkcję E(t). Jak interpretować przebieg RTD?Do porównywania pomiarów przydatne są czasy charakterystyczne t10, t50 i t90. Oznaczają chwile, w których odpowiednio 10%, 50% i 90% wykrytego znacznika opuściło badany układ. Różnica t90 − t10 pokazuje rozpiętość czasu wyjścia środkowych 80% znacznika, natomiast przebieg końcowego ogona uwidacznia porcje materiału pozostające dłużej w procesie. Wartości porównuje się przy tej samej metodzie dozowania znacznika, lokalizacji detektora i zbliżonych warunkach pracy.
Model przepływu tłokowego (PFR) i model idealnego mieszalnika (CSTR) są użytecznymi punktami odniesienia przy interpretacji RTD. Rzeczywiste wytłaczarki łączą transport, ścinanie, rozdzielanie i ponowne łączenie strumieni oraz lokalne strefy o różnym stopniu wypełnienia. Z tego powodu sam kształt RTD nie opisuje w pełni jakości mieszania dystrybucyjnego ani dyspersyjnego. Dobór szerokości RTD jest kompromisem procesowym: trzeba zapewnić czas potrzebny do uplastycznienia, wymieszania i ewentualnych przemian materiału, a jednocześnie kontrolować ryzyko nadmiernej ekspozycji cieplnej. Kryterium stanowią właściwości konkretnej formulacji i wymagania produktu. Jak prowadzić diagnostykę stabilności stopu?Najbardziej użyteczne wyniki otrzymuje się podczas serii prób wykonanych na tym samym materiale, z zapisem konfiguracji urządzenia i rzeczywistych warunków pracy. Kryterium porównania powinno wynikać z zadania: stabilności średnicy filamentu, jednorodności compoundu, właściwości reologicznych albo ograniczenia niepożądanej historii cieplnej.
Przykład – zmienność średnicy filamentu. Jeżeli wahania średnicy współwystępują ze zmianami ciśnienia i temperatury stopu, diagnostykę rozpoczyna się od przygotowania materiału, dozowania, uplastyczniania i formowania. Gdy sygnały stopu pozostają stabilne, a zmienia się średnica, należy sprawdzić warunki chłodzenia, prędkość odciągu i układ pomiaru geometrii. Porównanie wymaga uwzględnienia czasu przejścia filamentu od głowicy do miernika, aby właściwie zestawić przyczynę z reakcją produktu. Analizę można rozszerzyć o pomiary reologiczne online lub inline, jeżeli wymagane jest śledzenie zmian charakterystyki przepływu w trakcie procesu. Temu zagadnieniu poświęcono artykuł Reologia online i inline w wytłaczaniu polimerów. Znaczenie pomiarów dla jakości produktu i projektowania liniiZmiany stanu stopu mogą wpływać na zachowanie materiału w głowicy, jakość powierzchni, powtarzalność wymiarów i właściwości mechaniczne produktu. Ostateczny rezultat zależy jednak również od geometrii głowicy, chłodzenia, odbioru oraz późniejszych operacji technologicznych. Dlatego sygnał ciśnienia przed głowicą powinien być analizowany łącznie z pomiarami produktu, a nie traktowany jako samodzielny wskaźnik jakości końcowej. W produkcji filamentu można połączyć pomiary temperatury i ciśnienia stopu z ciągłym pomiarem średnicy oraz regulacją prędkości odciągu. Pozwala to oceniać, czy zmienność geometrii wynika z warunków przygotowania stopu, czy z etapu formowania i chłodzenia. Takie podejście opisano szerzej w artykule o liniach do produkcji i badań filamentu 3D. Urządzenia SiTech3D do badań jakości i stabilności stopuDobór stanowiska rozpoczyna się od zadania badawczego: rozpoznania przyczyn pulsacji, porównania geometrii ślimaków, oceny homogenizacji albo stabilizacji gotowego wyrobu. Dla jednego projektu wystarczy pomiar temperatury i ciśnienia w wybranych punktach. W innym potrzebne są równoczesne przebiegi momentu, wydajności, energii i geometrii produktu, uzupełnione badaniami próbek oraz wyznaczeniem RTD. SiTech3D dobiera architekturę wytłaczarki, tory pomiarowe i sterowanie do potrzeb konkretnego procesu. Rzeczywiste przebiegi z rysunku 2 pokazują użyteczność wspólnej rejestracji temperatur wielu stref, obrotów, obciążenia napędu i ciśnienia. Przy przygotowaniu stanowiska badawczego można określić, które sygnały są potrzebne do konkretnej decyzji technologicznej, jaką częstotliwością je rejestrować i jak zestawić je z badaniami produktu. Badania pracy układu jednoślimakowegoWytłaczarka laboratoryjna LE-1S 25 mm pozwala badać wpływ geometrii ślimaka, obrotów i temperatury na uplastycznienie i warunki przepływu. W karcie urządzenia przewidziano rejestrację momentu obrotowego wyznaczanego na podstawie modelu silnika; pomiary temperatury i ciśnienia stopu dobiera się zgodnie z konfiguracją stanowiska. Taki zestaw danych ułatwia porównywanie prób przy zmiennych warunkach obciążenia. Rozwój formulacji i mieszanie dwuślimakoweWytłaczarka dwuślimakowa LE-2CC 2×24 mm umożliwia konfigurowanie segmentów ślimakowych oraz porównywanie kolejnych operacji transportu, mieszania i odgazowania. Jej karta przewiduje pomiar momentu obrotowego, siły osiowej oraz temperatury i ciśnienia materiału, a pomiar zużywanej energii jako opcję. Dzięki temu program badań może łączyć ocenę właściwości stopu z pomiarami obciążenia mechanicznego układu. Stabilizacja strumienia w kompletnej liniiW linii filamentu LE-1SF 32 mm z pompą P-36 rozdzielono uplastycznianie i homogenizację od kontrolowanego podawania stopu do głowicy. Karta linii potwierdza pomiar ciśnienia przed i za pompą oraz pomiar geometrii filamentu online. Zestawienie tych sygnałów z parametrami wytłaczarki pozwala oceniać, czy źródło odchyłek znajduje się w przygotowaniu stopu, układzie formowania czy części odbiorczej. Inne architektury stanowisk prezentują laboratoryjne linie wytłaczarskie SiTech3D. Przy przygotowaniu założeń stanowiska warto podać materiał i formulację, zakładaną wydajność, oczekiwane właściwości produktu, planowane pomiary oraz zakres porównywanych konfiguracji ślimaka. Pozwala to od razu ustalić punkty pomiaru temperatury i ciśnienia, sposób rejestracji danych i rolę pompy stopu lub urządzeń odbiorczych. Prześlij SiTech3D założenia procesu i programu badań – na ich podstawie można przygotować właściwą konfigurację stanowiska lub kompletnej linii. Najczęściej zadawane pytaniaCzy stałe ciśnienie stopu oznacza dobrą jakość wytłoczyny?Stałość ciśnienia jest ważnym sygnałem stabilności przepływu w danym punkcie. Jakość materiału i wytłoczyny ocenia się dodatkowo na podstawie temperatury, homogenizacji, stanu powierzchni, geometrii i właściwości produktu. Dlaczego temperatura stopu różni się od nastawy cylindra?Materiał nagrzewa się zarówno przez wymianę ciepła z cylindrem, jak i wskutek rozpraszania energii mechanicznej. Zmienna lepkość, obroty ślimaka i miejsce pomiaru mogą powodować różnicę pomiędzy wskazaniem czujnika strefy a temperaturą płynącego stopu. Czy wąski RTD oznacza lepsze mieszanie?Wąski RTD opisuje mniejsze zróżnicowanie czasów przebywania. Jakość mieszania dystrybucyjnego i dyspersyjnego wymaga osobnej oceny struktury lub składu materiału. Właściwy rozkład zależy od zadania technologicznego. Czego dowodzą stabilne przebiegi temperatur dziewięciu stref?Pokazują zachowanie układów regulacji i temperatury w miejscach zamontowania czujników. O temperaturze oraz jednorodności stopu w przekroju przepływu informuje osobny pomiar materiału, wykonany sondą dobraną do lokalizacji i dynamiki procesu. Czy pompa stopu zawsze poprawia jakość materiału?Pompa może stabilizować podawanie przygotowanego stopu do głowicy i ograniczać wpływ części zmian występujących w wytłaczarce. O jakości uplastycznienia i mieszania decydują przede wszystkim wcześniejsze operacje procesowe oraz warunki pracy całego układu. PodsumowanieJakość i stabilność stopu najlepiej oceniać na podstawie połączonych informacji o materiale, przepływie i gotowym produkcie. Temperatura oraz ciśnienie pomagają śledzić warunki pracy, analiza pulsacji i dryftu ujawnia niestabilności czasowe, badania mieszania opisują jednorodność materiału, a rozkład czasu przebywania pozwala porównywać historię przepływu w różnych konfiguracjach. Tak zebrane dane ułatwiają dobór ślimaka, układu pomiarowego, pompy stopu i pozostałych elementów linii. Rejestracja z rysunku 2 pokazuje, jak jednoczesny zapis kilku parametrów daje podstawę do oceny zachowania maszyny przy zmianie warunków pracy. W kolejnych próbach można powiązać te sygnały z wynikami pomiarów stopu i gotowego produktu, uzasadniając decyzje technologiczne danymi, a nie tylko nastawami i pojedynczą wartością wydajności. Wybrane źródła techniczne
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook