Produkty farmaceutyczne wytwarzane metodą wytłaczania.Wytłaczanie farmaceutyczne na gorąco (HME) służy do opracowywania formulacji z substancjami czynnymi (API), w tym stałych dyspersji amorficznych (ASD). Pokazujemy, jak geometria ślimaków, regulacja temperatury, czas przebywania (RTD) i energia mechaniczna (SME) wpływają na przebieg procesu i jakość półproduktu. Wyjaśniamy zasady pomiarów, skalowania oraz doboru aparatury. Porównujemy wytłaczarki SiTech3D LEM-2CF i LEP-2CCF 2 × 12 mm – ich konstrukcję, możliwości konfiguracji i zastosowanie w laboratorium R&D. Jak działa HME? Od formulacji do gotowego półproduktuWytłaczanie farmaceutyczne na gorąco (HME, Hot-Melt Extrusion) łączy substancję czynną (API, Active Pharmaceutical Ingredient) z dobranym nośnikiem polimerowym lub lipidowym. Surowce przechodzą przez wytłaczarkę, gdzie są ogrzewane, uplastyczniane i mieszane. Z głowicy wychodzi materiał, który można dalej ciąć, rozdrabniać, formować w folię albo przygotować do kolejnego etapu wytwarzania. W farmacji o wyniku procesu decydują przede wszystkim stan fizyczny API, jednorodność jego rozmieszczenia, stabilność chemiczna i sposób uwalniania. Dlatego obok geometrii ślimaków i temperatury ważne są czas przebywania materiału, energia mechaniczna oraz analiza gotowego półproduktu. Parametry maszyny i wyniki badań materiałowych należy rozpatrywać razem. HME wykorzystuje się m.in. do opracowywania stałych dyspersji amorficznych (ASD), formulacji o modyfikowanym uwalnianiu, peletek, folii, implantów i filamentów do badań nad drukiem 3D. Dobór procesu zaczyna się od właściwości API i nośnika, a kończy na sprawdzeniu jakości i trwałości otrzymanego materiału. Wybór stanowiska. Wśród miniaturowych urządzeń SiTech3D LEM-2CF 2 × 12 mm służy do badań w układzie współbieżnym. LEP-2CCF 2 × 12 mm pozwala rozszerzyć program o pracę przeciwbieżną, pomiar siły osiowej i wymienne powierzchnie cylindra. Porównanie obu modeli znajduje się w części poświęconej aparaturze. W artykule: przebieg HME · RTD i SME · porównanie wytłaczarek · dobór stanowiska. Etapy procesu: od surowców do produktu
Wiele formulacji HME można przetwarzać bez dodawania wody i rozpuszczalników organicznych. Pozwala to uprościć część operacji związanych z ich usuwaniem. W określonych recepturach stosuje się również plastyfikatory lub dozowanie cieczy. Sposób prowadzenia procesu oraz zakres obróbki po wytłaczaniu dobiera się do docelowej postaci produktu. HME a wytłaczanie tworzyw – na czym polega różnica?W klasycznym wytłaczaniu tworzyw celem bywa uzyskanie jednorodnego stopu, wymaganego kształtu, wydajności i właściwości mechanicznych. W HME te wielkości nadal mają znaczenie, ale muszą być powiązane z bezpieczeństwem i jakością formulacji: zawartością substancji czynnej, jej stabilnością, stopniem rozpuszczenia w nośniku i właściwościami farmaceutycznymi półproduktu. Praca z API wymaga aparatury dobranej do charakteru substancji i programu badań. Istotne są materiały części kontaktowych, dostęp do czyszczenia, dokumentacja, ochrona operatora, pomiary i zapis danych. Zakres wyposażenia ustala się odpowiednio do badań formulacyjnych, rozwoju procesu lub pracy w środowisku regulowanym. Co decyduje o wartości laboratoryjnego stanowiska HME?Dobrze zaprojektowane stanowisko HME pozwala zmieniać warunki eksperymentu i porównywać wyniki. Laboratorium może sprawdzać różne geometrie ślimaków, profile temperatury, prędkości obrotowe i strumienie dozowania, a następnie powiązać je ze stanem materiału. Tak powstają dane przydatne przy wyborze formulacji, wyznaczaniu okna procesu i przygotowaniu kolejnej skali badań. Dla zespołu R&D oznacza to lepsze wykorzystanie drogich surowców i bardziej świadomy wybór konfiguracji. Możliwości wytłaczarek farmaceutycznych SiTech3D pokazujemy dalej na konkretnych rozwiązaniach konstrukcyjnych i pomiarowych. Stałe dyspersje amorficzne (ASD), API i dobór nośnikaJednym z najważniejszych zastosowań farmaceutycznego HME jest opracowywanie formulacji dla substancji o ograniczonej rozpuszczalności w wodzie. W odpowiednio dobranym układzie API może zostać rozproszone w osnowie polimerowej, a w pewnych warunkach przejść do stanu amorficznego albo utworzyć dyspersję molekularną. Takie rozwiązanie może poprawić szybkość rozpuszczania i dostępność substancji, jednak skutek zależy od jej właściwości, stabilności formulacji i dalszych warunków podawania. Roztwór stały, dyspersja amorficzna i mieszanina – istotne różniceRoztwór stały powstaje, gdy API jest rozproszone w nośniku na poziomie molekularnym w granicach mieszalności składników. Amorficzna dyspersja stała (ASD) może mieć strukturę bardziej złożoną, także z obszarami różniącymi się składem lub stanem fizycznym. Mieszanina fizyczna zawiera składniki zachowujące odrębne obszary lub cząstki. O rodzaju struktury rozstrzygają badania materiałowe, m.in. DSC, XRPD i odpowiednio dobrana spektroskopia. Podczas HME API może rozpuszczać się w nośniku, ulegać amorfizacji albo pozostawać częściowo krystaliczne. Dobór warunków zależy od zamierzonej struktury formulacji. Po ochłodzeniu i podczas przechowywania mogą zachodzić dalsze przemiany, w tym rekrystalizacja. Dlatego wyniki wytłaczania warto łączyć z oceną stabilności fizycznej i chemicznej produktu. Polimery i inne składniki stosowane w formulacjach HMEW formulacjach HME stosuje się m.in. kopolimery winylopirolidonu, pochodne celulozy, wybrane polimery metakrylanowe, tlenek polietylenu oraz nośniki lipidowe. Przykłady to PVP/VA, HPMC i HPMCAS. Nośnik dobiera się do API oraz celu formulacji: rozpuszczalności, temperatury zeszklenia, lepkości, wrażliwości na wilgoć i wymaganej charakterystyki uwalniania. Formulacja może zawierać także plastyfikatory, stabilizatory i dodatki modyfikujące uwalnianie. Plastyfikacja ułatwia przetwarzanie w niższej temperaturze i bywa pomocna przy wrażliwych API. Jednocześnie wpływa na mobilność cząsteczek, właściwości mechaniczne i trwałość otrzymanej dyspersji, dlatego jej poziom ustala się w badaniach formulacyjnych. Dlaczego temperatura topnienia API nie wyznacza samodzielnie temperatury procesu?Warunki HME wynikają z właściwości całej formulacji. Niektóre API mogą rozpuszczać się w plastyfikowanym nośniku przy temperaturze niższej od temperatury topnienia czystej substancji. Z drugiej strony intensywna praca ślimaków może miejscowo zwiększać temperaturę materiału ponad wskazania regulatorów cylindra. Decyzja o parametrach wymaga znajomości charakterystyki termicznej i reologicznej mieszaniny oraz oceny degradacji w funkcji temperatury i czasu. Do charakterystyki formulacji wykorzystuje się m.in. DSC, TGA, pomiary reologiczne, dyfrakcję, spektroskopię oraz analitykę chemiczną. Każda metoda odpowiada na inne pytanie: DSC pomaga ocenić przejścia termiczne, XRPD stan krystaliczny, a analiza chromatograficzna skład i produkty degradacji. Stabilność API w rzeczywistym procesie najlepiej oceniać z uwzględnieniem temperatury, czasu i wyników badań półproduktu. Preformulacja – jak ocenić, czy para API–nośnik nadaje się do HME?Przed pierwszą próbą przygotowuje się program preformulacji: charakterystykę API i nośnika, zawartość wilgoci, przemiany termiczne, zgodność składników i wstępną ocenę lepkości mieszaniny. Małe próbki pozwalają wybrać obiecujące formulacje. Próby na wytłaczarce pokazują następnie ich zachowanie podczas ciągłego transportu, mieszania i ogrzewania. W układach wrażliwych na wilgoć znaczenie ma również woda obecna w surowcach i pochłaniana z otoczenia. Podczas HME wilgoć, temperatura i ścinanie mogą wspólnie wpływać na przemiany chemiczne składników. Dlatego kontrola suszenia, warunków magazynowania i czasu ekspozycji materiału stanowi część programu badań. Okno procesu HME wyznacza zakres, w którym formulacja płynie i miesza się w sposób powtarzalny, a API zachowuje wymagane właściwości. Jego granice wynikają z temperatury uplastyczniania nośnika, lepkości, czasu przebywania, energii mechanicznej i stabilności substancji czynnej. W razie potrzeby okno poszerza się przez dobór innego nośnika, odpowiedni dodatek albo zmianę konfiguracji ślimaków. Wytłaczarka farmaceutyczna – jednoślimakowa czy dwuślimakowa?W farmaceutycznym HME stosuje się zarówno układy jednoślimakowe (SSE, Single-Screw Extrusion), jak i dwuślimakowe (TSE, Twin-Screw Extrusion). Wybór zależy od celu procesu, właściwości materiału, ilości dostępnego API, wymaganej intensywności mieszania oraz możliwości wiarygodnej kontroli warunków technologicznych. Wytłaczarki jednoślimakowe w badaniach formulacjiUkład jednoślimakowy może dobrze sprawdzać się przy stabilnym uplastycznianiu nośnika, formowaniu półproduktu i obserwacji podstawowych zależności pomiędzy temperaturą, obrotami, wydajnością oraz ciśnieniem. Prostsza geometria ułatwia interpretację niektórych zjawisk i bywa przydatna przy wstępnych badaniach materiałowych. Przy wymagających układach wieloskładnikowych jego możliwości homogenizacji mogą być jednak mniejsze niż odpowiednio skonfigurowanej wytłaczarki dwuślimakowej. Do badań jednoślimakowych SiTech3D oferuje m.in. LEM-1SF 12 mm oraz LEP-1SF 16 mm. Przy doborze średnicy uwzględnia się zakres strumieni, ilość dostępnego materiału, objętość roboczą, możliwości pomiarowe i organizację czyszczenia. Farmaceutyczne wytłaczarki dwuślimakoweWytłaczarki dwuślimakowe zapewniają możliwość podzielenia procesu na odcinki transportu, uplastyczniania, mieszania dystrybucyjnego, mieszania dyspersyjnego i budowania ciśnienia. W konstrukcjach z segmentowymi ślimakami kolejność oraz geometria elementów mogą być dobierane do zadania badawczego. Strefy karmienia, dozowania bocznego i odgazowania wymagają właściwego rozmieszczenia względem lokalnego stopnia wypełnienia cylindra i profilu ciśnienia. Intensywność mieszania dobiera się do formulacji. Segmenty ugniatające i transportujące wpływają na rozkład naprężeń, energię mechaniczną, temperaturę oraz czas przebywania. W badaniach farmaceutycznych porównuje się więc jednocześnie jednorodność produktu, stabilność API i obciążenie procesu. Wytłaczarki do badań HME mogą pracować jako stanowiska formulacyjne albo stanowić część instalacji przygotowanej do środowiska regulowanego. Zakres wykonania, pomiarów i dokumentacji określa projekt użytkownika oraz wymagania konkretnego laboratorium lub zakładu. Współbieżne i przeciwbieżne ślimaki – dwie różne charakterystyki przepływuW układzie współbieżnym oba ślimaki obracają się w tym samym kierunku. Geometria zazębienia i segmentów pozwala kształtować transport i intensywność mieszania. W układzie przeciwbieżnym ślimaki obracają się przeciwnie, tworząc inne warunki przepływu, przenoszenia naprężeń i budowania ciśnienia. Oba rozwiązania mają zastosowanie badawcze, a ich dobór zależy od materiału i celu eksperymentu. Porównanie wymaga takiej samej formulacji, odpowiednio dobranych konfiguracji ślimaków oraz pomiaru właściwych wielkości procesowych. Istotna jest możliwość kontrolowanej rekonfiguracji układu, szczególnie gdy jednym celem badania jest analiza wpływu rodzaju przepływu na API. Więcej informacji zawiera artykuł wytłaczarki współbieżne i przeciwbieżne dla farmacji. Jak dobierać segmenty ślimaków do procesu farmaceutycznego?Konfiguracja ślimaków może obejmować elementy transportujące o różnym skoku, segmenty ugniatające o określonym kącie przestawienia, strefy mieszania oraz elementy wpływające na lokalny stopień wypełnienia. Dłuższa sekcja intensywnego ugniatania zwykle zwiększa liczbę oddziaływań mechanicznych, lecz może też podnosić energię i temperaturę materiału. Z kolei nadmierne skracanie stref mieszających bywa przyczyną niepełnej homogenizacji lub utrzymywania się aglomeratów. Sekwencję segmentów dobiera się do reologii nośnika, postaci API, sposobu dozowania i docelowego rozproszenia składników. Mieszanie dystrybucyjne odpowiada za ich równomierne rozmieszczenie, a mieszanie dyspersyjne za rozbijanie aglomeratów przy odpowiednich naprężeniach. Konfiguracja powinna zapewniać właściwy udział obu mechanizmów. W dokumentacji doświadczenia zapisuje się pełną konfigurację ślimaków: rodzaj i położenie segmentów, ich skok, długość stref oraz rozmieszczenie portów. Takie informacje pozwalają powiązać zmiany momentu, ciśnienia, RTD i temperatury z konkretnymi operacjami zachodzącymi w cylindrze. Sam parametr L/D opisuje długość układu, lecz dopiero geometria pokazuje jego charakter procesowy. Średnica zewnętrzna i rdzenia ślimaka – znaczenie Do/DiGeometrię układu dwuślimakowego opisują średnica zewnętrzna ślimaka Do, średnica rdzenia Di i ich stosunek Do/Di. Większy stosunek pozwala projektować głębsze kanały robocze, a zatem wpływać na dostępną objętość i wypełnienie. Rzeczywistą charakterystykę określają również skok, liczba zwojów, luzy i geometria zazębienia. Wolna objętość wpływa na podawanie, stopień wypełnienia i czas przebywania materiału. Zdolność mieszania wynika dodatkowo z geometrii segmentów ugniatających, prędkości obrotowej i reologii formulacji. Przy porównywaniu różnych wytłaczarek warto uwzględnić te wielkości wspólnie oraz sprawdzić sposób definiowania wymiarów geometrycznych przez producenta. Gęstość momentu obrotowego a zakres badańDostępny moment obrotowy określa zakres obciążeń, przy których napęd może utrzymać zadane warunki pracy. Gęstość momentu w Nm/cm3 pomaga porównywać możliwości napędów o różnych rozmiarach, pod warunkiem stosowania tej samej definicji geometrycznej. Jest parametrem konstrukcyjnym, który uzupełnia dane o mocy, obrotach i maksymalnym momencie. Rezerwa momentu przydaje się przy badaniu formulacji o wysokiej lepkości oraz podczas zmian konfiguracji segmentów. Zakres dostępnego momentu i prędkości obrotowej wynika z charakterystyki napędu, przekładni oraz wytrzymałości układu roboczego. Dlatego program prób wyznacza się na podstawie rzeczywistych punktów pracy, a nie osobno odczytanych wartości maksymalnych. Budowa laboratoryjnej wytłaczarki do badań HMEW praktyce najważniejsze zespoły urządzenia to układ dozowania, cylinder z niezależnie regulowanymi strefami grzewczo-chłodzącymi, ślimak lub ślimaki, napęd z pomiarem obciążenia, adapter i głowica. W bardziej rozbudowanych stanowiskach stosuje się dodatkowe porty dozowania, czujniki ciśnienia i temperatury stopu, odgazowanie, dozowanie cieczy oraz oprzyrządowanie analityczne. Zakres wyposażenia zależy od konfiguracji i nie jest identyczny w każdym modelu. Podział cylindra wzdłuż osi ułatwia dostęp do ślimaków i pozostałości formulacji, wymianę elementów roboczych oraz kontrolę czystości przed kolejną próbą. Ma to znaczenie zwłaszcza przy małych porcjach drogiego API i częstych zmianach receptury. W projektach regulowanych procedurę czyszczenia określa się dla konkretnych materiałów i sposobu użytkowania.
Rys. 1. Laboratoryjny układ dwuślimakowy stosowany do badań procesów mieszania i wytłaczania farmaceutycznego. Dlaczego rozmieszczenie grzałek i czujników ma znaczenie?Rzeczywista temperatura materiału wynika z bilansu ciepła doprowadzanego przez cylinder, energii rozpraszanej mechanicznie i chłodzenia. Pomiędzy grzałką, ścianką kanału a stopem powstaje gradient temperatury. Czujnik osadzony blisko grzałki może reagować szybciej na temperaturę elementu grzejnego niż na zmianę warunków w samym kanale. Z kolei czujnik umieszczony w dużej masie metalu charakteryzuje się określoną bezwładnością cieplną i mierzy temperaturę lokalną. W konsekwencji jakość regulacji wymaga równomiernego rozmieszczenia elementów grzejnych, doboru położenia i głębokości czujników, poprawnej kalibracji torów pomiarowych oraz znajomości bezwładności każdej strefy. W układach z dzielonym cylindrem należy uwzględnić sposób przekazywania ciepła w obu połówkach i wpływ ich połączenia mechanicznego. Temperatura wskazywana przez czujnik cylindra jest sygnałem regulacyjnym; temperatura stopu wymaga osobnego pomiaru i interpretacji. Wielostrefowy PID: grzanie i aktywne chłodzenieW laboratoryjnych wytłaczarkach SiTech3D 2 × 12 mm przewidziano 8–12 stref grzewczo-chłodzących, niezależne chłodzenie stref cylindra oraz wielostrefowy PID sterujący mocą grzania i chłodzenia. Konstrukcja pozwala prowadzić próby z różnymi profilami temperatur i reagować na ciepło generowane przez ślimaki. W strefie karmienia stosowany jest odrębny układ chłodzenia, który pomaga ograniczać niepożądane nagrzewanie materiału przy zasypie. Szczegóły medium i wyposażenia zależą od konfiguracji urządzenia. Regulator PID wyznacza odpowiedź układu na zmianę nastawy i zakłócenia. W praktyce trzeba rozpatrzyć charakterystykę ogrzewania oraz chłodzenia osobno, ponieważ mają one różną dynamikę i ograniczenia wykonawcze. Niewłaściwie dobrane nastawy mogą powodować przeregulowania, oscylacje lub zbyt wolne ustalanie temperatury. Dla wrażliwej formulacji te zjawiska mogą być istotniejsze niż sama deklarowana wysoka temperatura maksymalna maszyny. Karty obu modeli podają rozdzielczość pomiaru temperatury 0,1°C i dokładność toru pomiarowego ±0,3°C w określonym zakresie. Parametry te opisują tor pomiarowy; rzeczywistą temperaturę stopu ocenia się dodatkowym czujnikiem i analizą warunków przepływu. Dopuszczalna temperatura pracy części roboczych zależy od materiału wykonania: karty rozróżniają wersje ze stalą azotowaną i kwasoodporną. Jak ocenić jakość układu temperaturowego podczas odbioru stanowiska?Warto wykonać próbę skokowej zmiany temperatury przy znanej konfiguracji ślimaków, obserwować czas dojścia do nastawy, przeregulowanie oraz wpływ aktywnego chłodzenia. Kolejny test powinien obejmować wprowadzenie materiału, zmianę obrotów i dozowania przy niezmienionej temperaturze zadanej. Pozwala to rozdzielić dynamikę samego cylindra od dodatkowego ogrzewania mechanicznego stopu. W raporcie należy dokumentować warunki próby i rozróżniać czujniki ściany cylindra, adaptera oraz materiału. Parametry, które decydują o przebiegu HMEAby porównywać doświadczenia HME, trzeba rejestrować zarówno nastawy, jak i rzeczywiste warunki pracy. Temperatura cylindra, temperatura stopu, moment, strumień dozowania i czas przebywania opisują różne części historii materiału. Dopiero ich wspólna analiza pozwala powiązać konfigurację maszyny z właściwościami otrzymanej formulacji. Temperatura stopu i wymiana ciepłaCiepło trafia do materiału przez ściankę cylindra, a praca ślimaków dodatkowo podnosi jego temperaturę. Równocześnie chłodzenie odbiera część energii. O lokalnym bilansie decydują lepkość, stopień wypełnienia, geometria stref i obroty. Dlatego przy zmianie prędkości ślimaków obserwuje się zarówno temperaturę stopu, jak i sygnały z układu grzewczo-chłodzącego. W analizie wyróżnia się temperaturę zadaną strefy, temperaturę zmierzoną w cylindrze i temperaturę stopu. Każdy czujnik pokazuje warunki w swoim położeniu, a zestawienie sygnałów pomaga rozpoznawać miejscowe przegrzewanie i zmianę charakteru przepływu. Rozwinięcie zagadnienia zawiera artykuł o kontroli temperatury stopu w wytłaczarkach dwuślimakowych. Rozkład czasu przebywania RTD – dlaczego średnia nie wystarcza?RTD (Residence Time Distribution) opisuje rozkład czasu przebywania porcji materiału w układzie. Średnia pokazuje przeciętną ekspozycję, a kształt rozkładu ujawnia, jaka część materiału przebywa w cylindrze znacznie dłużej. Przy wrażliwych API szczególnie ważny jest długi ogon RTD, ponieważ może zwiększać ryzyko degradacji części formulacji. Na RTD wpływają strumień dozowania, obroty, geometria segmentów, stopień wypełnienia i opór głowicy. Przy tej samej objętości zatrzymanego materiału zmniejszenie wydajności zwykle wydłuża średni czas przebywania. Rozkład można wyznaczyć eksperymentalnie, podając impuls znacznika i rejestrując odpowiedź na wyjściu urządzenia. Dla znormalizowanej funkcji rozkładu E(t), której całka po czasie wynosi 1, średni czas zapisuje się jako t̄ = ∫ t · E(t) dt. Wynik przypisuje się do określonej formulacji, wydajności, konfiguracji ślimaków i miejsca pomiaru. Dzięki temu można rzetelnie porównywać kolejne doświadczenia. Pomiar RTD metodą impulsu znacznikaNajprostsze badanie wykorzystuje krótkotrwałe podanie znacznika i rejestrację jego stężenia lub sygnału na wyjściu linii. Wymaga to wcześniejszego osiągnięcia ustabilizowanej pracy oraz kontroli samego impulsu dozowania. Uzyskana odpowiedź może mieć pojedynczy wyraźny pik, szerszy rozkład lub długi ogon. Dopiero analiza całej krzywej pozwala odróżnić przeciętną historię materiału od frakcji narażonej na wyjątkowo długi kontakt z ciepłem. Przy przenoszeniu wyników z jednej konfiguracji na drugą trzeba pamiętać, że mieszanie, stopień wypełnienia i objętości martwe zmieniają rozkład. RTD mierzony dla samego polimeru może różnić się od RTD konkretnej formulacji z API. Różnić się może również droga znacznika w układzie przed i po głowicy. Dlatego wynik należy odnosić do dokładnie opisanej konfiguracji, wydajności, obrotów i temperatury. Kwantyle RTD: t10, t50 i t90Przy interpretacji eksperymentalnego RTD przydatna jest funkcja skumulowana F(t) = ∫0tE(τ) dτ. Znormalizowany pomiar pozwala odczytać czas t10, gdy na wyjściu pojawiło się 10% całkowitej ilości znacznika, t50 dla 50% i t90 dla 90%. Szerokość t90 − t10 stanowi jedną z miar rozproszenia czasów przebywania, obok średniej, wariancji i kształtu ogona rozkładu. Przykład ilustracyjny: t10 = 40 s, t50 = 70 s, t90 = 135 s. Oznacza to, że 80% odzyskanego znacznika opuściło układ pomiędzy 40. a 135. sekundą. Po t90 nadal może wychodzić ostatnia część znacznika, dlatego przy badaniu wrażliwych API warto analizować także ogon sygnału, granicę wykrywalności i bilans odzysku. RTD daje informację o transporcie znacznika. Pełniejszy obraz historii formulacji powstaje po zestawieniu go z temperaturą stopu, obciążeniem ślimaków i właściwościami produktu. W raporcie podaje się miejsce wprowadzenia oraz detekcji znacznika. RTD w rozruchu, zmianie receptury i po zakłóceniu dozowaniaZmiana stężenia API na wejściu wytłaczarki pojawia się na wyjściu stopniowo, zgodnie z dynamiką transportu i rozkładem RTD. Znajomość tego przebiegu pomaga śledzić materiał podczas rozruchu, zmiany receptury, zatrzymania i zakłócenia dozowania oraz przygotować zasady jego segregacji. W procesie regulowanym granice segregacji lub odrzutu wyznacza się na podstawie pomiarów, zweryfikowanego modelu transportu oraz wymagań jakościowych produktu. Kwantyle RTD są w tym pomocne, a szczegółowa strategia obejmuje również ogon rozkładu i opóźnienia aparatury. Takie podejście opisują wytyczne ICH Q13 dotyczące wytwarzania ciągłego. Energia mechaniczna właściwa SME – obliczanie z momentu i obrotówSME (Specific Mechanical Energy) opisuje energię mechaniczną odniesioną do jednostki przetwarzanej masy. Dla układu, w którym znamy efektywny łączny moment obrotowy M na ślimakach i ich prędkość n w obr./min, moc mechaniczną można oszacować ze wzoru: Pmech [W] = 2 π · n [obr./min] · M [Nm] / 60 Jeśli oba ślimaki pracują z taką samą bezwzględną prędkością, moment M oznacza tutaj sumę odpowiednich momentów obu wałów; przy różnych prędkościach należy sumować oddzielne iloczyny momentu i prędkości. Następnie dla strumienia masowego ṁ wyrażonego w kg/h otrzymujemy: SME [kWh/kg] = (Pmech [W] / 1000) / ṁ [kg/h] Przykład obliczeniowy. Przyjmijmy hipotetycznie prędkość 100 obr./min, efektywny moment 2 Nm na każdym z dwóch ślimaków i rzeczywisty strumień masowy 0,50 kg/h. Łączny moment to 4 Nm, moc mechaniczna wynosi około 41,9 W, a SME około 0,084 kWh/kg (302 kJ/kg). Są to liczby ilustracyjne, a nie deklarowany punkt pracy konkretnej formulacji ani gwarancja osiągnięcia danej wydajności. Przy obliczaniu SME trzeba znać miejsce pomiaru momentu: wał ślimaka, sumę momentów obu wałów albo silnik przed przekładnią. Sygnał napędu przelicza się z uwzględnieniem strat i pracy jałowej, a moc odnosi do rzeczywistego strumienia masy. Dzięki temu SME opisuje obciążenie mechaniczne procesu, a nie wyłącznie pobór energii elektrycznej przez urządzenie. SME pomaga porównywać intensywność oddziaływania mechanicznego w kolejnych próbach. Jego interpretacja wymaga równoczesnej analizy temperatury stopu, RTD, wydajności i konfiguracji segmentów. Dwie formulacje o podobnym SME mogą różnić się lokalnymi naprężeniami i historią cieplną, dlatego o wyborze warunków rozstrzygają również badania produktu. Dozowanie, ciśnienie i zmienność procesuW badaniach formulacji szczególnego znaczenia nabiera stabilne dozowanie API i polimeru. Przy małych strumieniach chwilowe zmiany zasilania mogą wywołać istotne wahania stężenia lub stopnia wypełnienia. Dozownik grawimetryczny umożliwia kontrolę strumienia masy, ale jego rzeczywistą dokładność należy ocenić przy konkretnej formulacji, gęstości nasypowej i minimalnej prędkości podawania. Wahania ciśnienia przy głowicy mogą wynikać ze zmian lepkości, dozowania, temperatury, wypełnienia lub stanu kanałów przepływowych. Zestawienie ciśnienia z momentem i strumieniem materiału pomaga szybciej znaleźć przyczynę zakłócenia. Stan API i jego zawartość ocenia się odpowiednio dobranymi metodami analitycznymi. Pomiary, rejestracja danych i analiza PAT w farmaceutycznym HMELaboratoryjna wytłaczarka wykorzystywana do rozwoju procesu powinna dostarczać powtarzalnych danych, które pozwolą powiązać nastawy z rzeczywistym zachowaniem materiału. Zakres podstawowego monitorowania obejmuje zwykle temperatury stref i głowicy, temperaturę i ciśnienie stopu, obroty, obciążenie lub moment napędu oraz parametry dozowania. W zależności od układu monitoruje się również siłę osiową, pobór energii, poziom próżni, warunki otoczenia albo dodatkowe punkty pomiarowe. Czujniki wytłaczarki opisują przede wszystkim warunki mechaniczne i cieplne procesu. Wilgotność surowca, zawartość API, wielkość cząstek i stan krystaliczny bada się uzupełniającymi metodami. Tak powstaje połączenie danych z maszyny z cechami jakościowymi formulacji. Od CPP do CQA – podejście Quality by DesignW metodologii Quality by Design (QbD) rozpatruje się właściwości wejściowe materiałów (CMA, Critical Material Attributes), parametry procesu mogące być krytyczne (CPP, Critical Process Parameters) oraz krytyczne atrybuty jakości (CQA, Critical Quality Attributes). Przykładowo wilgotność nośnika może być istotną cechą materiału, profil temperatury i dozowanie – parametrami procesu, a zawartość API, stan amorficzny i profil rozpuszczania – cechami produktu. Krytyczność parametrów ustala się osobno dla każdej formulacji, wykorzystując analizę ryzyka i wyniki badań. Podejście QbD opisują wytyczne ICH Q8–Q10. W procesach ciągłych ICH Q13 rozwija kwestie strategii kontroli, zmian warunków i śledzenia materiału. Jak powiązać rejestrowane sygnały z jakością próbki?Dobrym rozwiązaniem jest przypisanie każdej próbce czasu pobrania, identyfikatora receptury, konfiguracji ślimaków i zarejestrowanych w tym czasie parametrów pracy. Dzięki temu laboratorium może porównywać wpływ jednej zmiennej technologicznej na cechy produktu, np. zawartość API, stopień amorfizacji, rozpuszczanie lub produkty degradacji. W kolejnych próbach możliwe jest ustalanie korelacji między obciążeniem ślimaków, temperaturą stopu i wynikiem analitycznym. Gdy parametry rejestrowane są cyfrowo, istotne stają się częstotliwość próbkowania i wspólna baza czasu. Opóźnienie transportowe od punktu pomiarowego do miejsca pobrania produktu powinno być uwzględnione przy porównywaniu sygnałów z próbkami. Jest to praktyczny argument za integracją sterowania, pomiarów i archiwizacji już na etapie projektowania stanowiska R&D. NIR, Raman i PAT – co można kontrolować podczas procesu?PAT (Process Analytical Technology) obejmuje metody analityczne pomagające lepiej rozumieć i kontrolować proces na podstawie pomiarów wykonywanych podczas jego trwania. W HME zastosowanie mogą znaleźć techniki bliskiej podczerwieni NIR, spektroskopia Ramanowska, pomiary optyczne lub inne metody właściwe dla formulacji. Po odpowiedniej kalibracji modele chemometryczne mogą służyć do oceny wybranych cech materiału, np. składu lub zmian stanu fizycznego. Dla systemu PAT dobiera się sondę i miejsce pomiaru, buduje model analityczny na podstawie danych referencyjnych oraz sprawdza jego stabilność. Taki układ może dostarczać informacji o składzie lub zmianach struktury materiału podczas pracy. Zakres wykorzystania wyników do kontroli jakości wynika z walidacji modelu i strategii prowadzenia procesu. Jak potwierdza się właściwości produktu poza wytłaczarką?
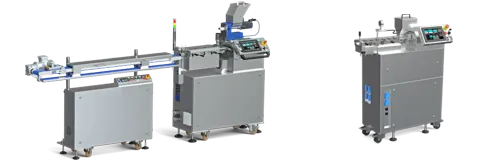
Zakres badań dobiera się do API, nośnika i postaci produktu. Metody analityczne uzupełniają pomiary procesu oraz wspierają ocenę jego powtarzalności. Jakość pomiarów a integralność danychW praktyce pomiarowej konieczne jest przypisanie wartości sygnałów do czasu, receptury i konkretnej konfiguracji urządzenia. Zapis samego wykresu temperatury bez identyfikacji partii surowca i zmienianych parametrów ma ograniczoną wartość przy analizie przyczyn odchyleń. Przydatne są zatem rejestracja warunków ustalonych, okresów przejściowych, alarmów oraz informacji o wymianie ślimaków, głowicy lub dozownika. W systemach przeznaczonych do regulowanej produkcji trzeba dodatkowo ustalić wymagania dotyczące autoryzacji użytkowników, kontroli dostępu, kopii zapasowych, niezmienności zapisów i możliwości odtworzenia historii procesu. Podobne funkcje mogą mieć znaczenie także w laboratorium R&D, lecz zakres ich formalnej kwalifikacji zależy od przeznaczenia urządzenia i systemu jakości użytkownika. Wymagania dotyczące higieny, dokumentacji i zgodności regulacyjnejWytłaczarka do badań farmaceutycznych powinna być oceniana również pod kątem materiałów części kontaktowych, dostępności powierzchni do czyszczenia, ryzyka zanieczyszczenia krzyżowego, szczelności i możliwości powtarzalnego odtworzenia ustawień. Przy pracy z substancjami wysokoaktywnymi konieczne może być dodatkowe zabezpieczenie operatora, osłona procesu i odpowiednie procedury containment. W środowisku produkcji regulowanej znaczenie mają kwalifikacja wyposażenia, dokumentacja, zarządzanie zmianą, procedury czyszczenia oraz integralność danych. Wymagania mogą obejmować m.in. IQ, OQ, PQ, system zapisów elektronicznych i ścieżkę audytową, o ile wynikają z właściwego systemu jakości i przepisów dla rynku docelowego. Warto odróżniać dokumentację urządzenia, walidację procesu i kwalifikację całej linii. Wymagania dotyczące GMP, kwalifikacji wyposażenia i elektronicznych zapisów określa się dla konkretnego zastosowania. W projekcie rozdziela się wyposażenie techniczne stanowiska, dokumentację i kwalifikację urządzenia oraz walidację procesu. Zakres ewentualnej zgodności z 21 CFR Part 11 zależy od funkcji systemu zapisów i sposobu jego użytkowania. Jak uzgodnić zakres dokumentacji w specyfikacji URS?Najbardziej przejrzystą drogą jest przygotowanie przez użytkownika URS (User Requirements Specification) opisującej zastosowanie aparatury, zakresy procesowe, funkcje krytyczne, wymagane zapisy i sposób kontroli dostępu. Producent może wówczas wskazać funkcje dostępne w standardzie, opcje konfiguracyjne oraz zakres dokumentacji, testów odbiorowych i integracji. To pozwala dopasować koszt urządzenia do rzeczywistego planu badań bez zamawiania funkcji niewykorzystywanych w laboratorium. W szczególności należy osobno ustalić wymagania dotyczące FAT/SAT, ewentualnych IQ/OQ, kalibracji czujników, archiwizacji danych, ścieżki audytowej i kontroli zmian. Funkcje PLC i sieci przemysłowej stanowią podstawę techniczną, natomiast zgodność z procedurami jakości i przepisami regulacyjnymi musi być wykazana w odniesieniu do kompletnego systemu i sposobu jego użytkowania. Czyszczenie i materiał kontaktowy – elementy wymagające oceny przed zakupemW farmaceutycznej aparaturze badawczej istotne są geometria powierzchni kontaktowych, dostęp do stref zasypu i głowicy, ograniczenie miejsc zatrzymywania pozostałości oraz możliwość demontażu. W praktyce nawet niewielka ilość zatrzymanego materiału może wpływać na kolejną próbę, szczególnie gdy badania dotyczą substancji o wysokiej aktywności albo bardzo małego udziału w formulacji. Z tego powodu warunki czyszczenia powinny być oceniane razem z rzeczywistą objętością zatrzymaną i rodzajem przetwarzanego materiału. Materiał części kontaktowych dobiera się do składu formulacji, temperatury procesu i sposobu czyszczenia. Istotne są odporność chemiczna, wykończenie powierzchni, dostępność dokumentacji oraz trwałość podczas kolejnych cykli użytkowania. W projektach z wysokoaktywnymi API uwzględnia się również sposób izolacji procesu i bezpiecznego postępowania z pozostałościami. Zakres wykonania powierzchni kontaktowych i dokumentacji uzgadnia się na podstawie wymagań laboratorium. Pozwala to dopasować stanowisko do planowanych formulacji i procedur czyszczenia. Laboratoryjne wytłaczarki SiTech3D do badań formulacji HMELaboratoryjna wytłaczarka HME ma umożliwiać powtarzalne badania wpływu parametrów procesu na formulację. Liczą się pomiary temperatury stopu, ciśnienia i momentu, dostęp do ślimaków, rekonfiguracja stref oraz zapis receptur. SiTech3D oferuje układy jedno- i dwuślimakowe pozwalające dobrać aparaturę do takiego programu R&D. W grupie miniaturowych wytłaczarek farmaceutycznych znajdują się dwa modele 2 × 12 mm o odmiennym zakresie wyposażenia. LEM-2CF jest konstrukcją współbieżną z dzielonym cylindrem i segmentowymi ślimakami. LEP-2CCF umożliwia także pracę przeciwbieżną, pomiar siły osiowej i stosowanie wymiennych powierzchni roboczych cylindra. Wybór wynika z rodzaju doświadczeń, jakie ma prowadzić laboratorium. Stanowisko można rozwijać przez odpowiednie systemy dozowania, porty procesowe, odgazowanie i rejestrację danych. Pomiar siły osiowej w LEP-2CCF dostarcza dodatkowych informacji o obciążeniu układu roboczego, uzupełniając pomiary momentu i ciśnienia. Zakres wyposażenia konfiguruje się pod potrzeby konkretnej formulacji.
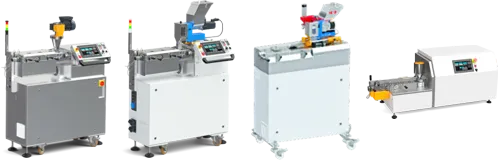
Rys. 2. Przykładowe laboratoryjne konstrukcje dwuślimakowe 2 × 12 mm oraz stanowisko małej skali. Możliwości pomiarowe i konfiguracja ślimaków zależą od modelu.
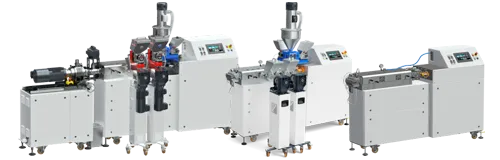
Rys. 3. Laboratoryjne układy dwuślimakowe 2 × 24 mm, reprezentujące większy zakres skali badawczej. LEM-2CF i LEP-2CCF 2 × 12 mm – porównanie wytłaczarekObie wytłaczarki mają ślimaki o średnicy 12 mm, ale wspierają różne programy badawcze. LEM-2CF przeznaczono do pracy współbieżnej z możliwością konfigurowania segmentów. LEP-2CCF rozszerza zakres eksperymentów o kinematykę przeciwbieżną, pomiar siły osiowej, uchylną dolną część cylindra i wymienne powierzchnie robocze. Poniższe parametry pomagają wybrać urządzenie pod kątem konkretnych badań. Na telefonie tabelę można przesuwać poziomo, aby zobaczyć oba modele.
Źródło: karty produktów SiTech3D. Moment i gęstość momentu to parametry znamionowe napędu. Ślimaki przeciwbieżne dla LEP-2CCF stanowią wyposażenie opcjonalne; pozostałe wykonania specjalne dobiera się do programu badań. Porównanie odpowiada na konkretne pytania zakupowe. Jeśli laboratorium prowadzi rutynowe próby HME na układzie współbieżnym, LEM-2CF może zapewnić odpowiedni zestaw pomiarów i możliwość rekonfiguracji ślimaków. Jeśli badanie wymaga porównania różnych kinematyk transportu, analizy siły osiowej albo pracy z wymiennymi powierzchniami roboczymi, szersze możliwości zapewnia LEP-2CCF. W obu przypadkach dobór oprzyrządowania zależy od substancji, programu badań i warunków bezpieczeństwa. Dlaczego pomiar siły osiowej zwiększa możliwości diagnostyczne?Moment obrotowy pokazuje obciążenie skrętne napędu. Siła osiowa jest odrębną wielkością mechaniczną wynikającą z oddziaływania ciśnienia i geometrii ślimaków na układ wzdłuż jego osi. Jej rejestracja w LEP-2CCF pozwala analizować zmiany obciążenia łożyskowania i sił występujących przy różnych warunkach transportu, zwłaszcza podczas porównywania geometrii ślimaków oraz pracy współbieżnej i przeciwbieżnej. Interpretacja siły osiowej wymaga znajomości konstrukcji toru pomiarowego i jego kalibracji. Zestawienie tego sygnału z ciśnieniem, momentem i wydajnością pozwala lepiej opisać mechanikę transportu formulacji oraz obciążenie łożyskowania. Wymienne powierzchnie cylindra i dobór materiałów części kontaktowychW LEP-2CCF przewidziano wymienne powierzchnie robocze cylindra. Ułatwiają one dostosowanie materiału części kontaktowych do określonej formulacji oraz mogą zmniejszyć zakres prac związanych z odnowieniem powierzchni roboczej po zużyciu. W karcie produktu wymieniono jako opcje m.in. wykonania kwasoodporne hartowane oraz wkładki wytwarzane technologią HIP (Hot Isostatic Pressing). To rozwiązanie jest przydatne podczas pracy z różnymi nośnikami, dodatkami ściernymi i wymaganiami dotyczącymi odporności chemicznej. Powierzchnie kontaktowe dobiera się do formulacji, warunków czyszczenia i potrzebnej dokumentacji. Wymienne powierzchnie robocze są cechą LEP-2CCF; model LEM-2CF ma cylinder o innej konstrukcji. Przełączana przekładnia – możliwość porównania dwóch mechanizmów przepływuPrzełączana przekładnia LEP-2CCF pozwala badać transport i mieszanie przy współbieżnych oraz przeciwbieżnych obrotach ślimaków. Do trybu przeciwbieżnego stosuje się odpowiedni komplet ślimaków, oferowany jako opcja. Pozwala to zaplanować porównawcze eksperymenty na tej samej platformie aparaturowej. W obu trybach można porównywać RTD, stopień wypełnienia, moment, temperaturę oraz wyniki analiz formulacji. Zmiana kinematyki poszerza zakres pytań badawczych, na które odpowiada jedno stanowisko. Co oznacza dobra architektura pomiarowa w laboratorium R&D?Oprogramowanie powinno pozwalać ustalać i zapisywać parametry pracy, obserwować wielkości mierzone oraz analizować ich zmiany w czasie. Ważne jest rozdzielenie sygnałów zadanych od rzeczywiście mierzonych, rejestracja zdarzeń procesowych i jednoznaczna identyfikacja receptury użytej do danej próby. Jeżeli system jest integrowany z laboratoryjną analityką albo zewnętrznym PAT, trzeba dodatkowo ustalić częstotliwość próbkowania, synchronizację danych i sposób ich archiwizacji. O wartości danych decydują dokładność toru pomiarowego, szybkość odpowiedzi, położenie czujnika i kalibracja. Warto je sprawdzić razem z częstotliwością zapisu i synchronizacją danych. Pozwala to rozróżniać rzeczywiste zmiany procesu od szumu pomiarowego i opóźnienia czujników. Receptury, PLC i integracja danych – co sprawdzić w konfiguracji?Obie karty 2 × 12 mm potwierdzają sterownik PLC czasu rzeczywistego, komunikację Ethernet oraz zapis i archiwizację receptur. W zależności od wykonania dostępne są dodatkowe funkcje komunikacyjne i systemy zarządzania procesem, w tym OPC UA jako opcja. Z punktu widzenia R&D najważniejsze jest ustalenie, jakie zmienne można zapisać, z jaką częstotliwością, w jakim formacie i jak powiązać je z badanymi próbkami. W ofercie stanowiska warto rozdzielić pomiary standardowe (np. temperatury stref, momentu, ciśnienia stopu) od opcjonalnego pomiaru energii elektrycznej, sond analitycznych i integracji PAT. Dzięki temu zespół badawczy może zaplanować rzeczywistą architekturę pozyskiwania danych i ewentualną rozbudowę bez kupowania przypadkowego zestawu funkcji. Po co prowadzić badania na małych porcjach API?We wczesnym rozwoju formulacji dostępna ilość substancji aktywnej bywa ograniczona, a pojedyncza seria prób może wymagać porównania wielu nośników i konfiguracji. Miniaturowa wytłaczarka może ograniczać ilość zużywanego surowca i czas przezbrojenia. To istotna korzyść, pod warunkiem że minimalne stabilne dozowanie, objętość zatrzymanego materiału i straty przy uruchamianiu odpowiadają wielkości planowanych prób. Takie podejście pozwala porównywać wpływ profilu temperatury, obrotów i geometrii ślimaków w uporządkowanym programie badań. Jakość danych ma większą wartość niż samo uzyskanie dużej liczby próbek. Na tej podstawie można rozwijać formulację i przygotowywać założenia do dalszego skalowania. Granulacja, peletki, filmy i druk 3D – co można zrobić z wytłoczyną?Materiał po HME jest często półproduktem. Można go ciąć na peletki, rozdrabniać, kalandrować, formować w folię, kierować do dalszych operacji farmaceutycznych lub przygotować jako filament do badań nad drukiem 3D. Dobór drogi technologicznej wynika z docelowej postaci i sposobu podawania produktu, a także z właściwości termicznych i mechanicznych wytłoczyny. HME, granulacja na mokro w wytłaczarce dwuślimakowej (TSWG) oraz granulacja topliwa (melt granulation) wykorzystują zbliżone elementy aparatury, lecz realizują inne operacje. Dla każdego wariantu dobiera się geometrię ślimaków, dozowanie i warunki przetwarzania. Szczegółowy opis zawiera artykuł o granulacji farmaceutycznej w wytłaczarce dwuślimakowej. Filament do badań druku 3D wymaga powtarzalnej średnicy, małej owalizacji i przewidywalnego zachowania przy ponownym uplastycznianiu. W zastosowaniach farmaceutycznych dochodzi do tego analiza zawartości API, jednorodności i stabilności po kolejnych operacjach cieplnych. Wspólny program pomiarów obejmuje więc geometrię filamentu oraz cechy formulacji. Jak porównywać HME z granulacją na mokro i suszeniem rozpyłowym?HME pozwala w wybranych formulacjach łączyć mieszanie i formowanie w jednym procesie ciągłym, często bez rozpuszczalników. Suszenie rozpyłowe i granulacja na mokro stanowią alternatywy dla innych wymagań materiałowych. Wybór technologii warto poprzeć oceną stabilności API, potrzebnych operacji downstream, zużycia surowca i sposobu kontroli jakości. W porównaniu technologii uwzględnia się koszty procesu, dostępność API, trwałość otrzymanej postaci, możliwości dalszego formowania oraz wymagania jakościowe. Najlepszą drogę wyznacza wynik badań i cel konkretnej formulacji. Farmaceutyczne współwytłaczanie na gorąco – dwa lub więcej strumieniKoekstruzja pozwala połączyć dwa odrębne strumienie w produkt o strukturze wielowarstwowej, na przykład rdzeń–płaszcz. W badaniach farmaceutycznych daje możliwość osobnego projektowania funkcji poszczególnych warstw, rozmieszczenia API i profilu uwalniania. Wybór materiałów uwzględnia ich zgodność chemiczną, reologię i adhezję. W każdej strefie należy rozpatrywać reologię, zgodność nośników, temperatury, czas kontaktu, strukturę międzyfazową i późniejszą stabilność. W przypadku produktów zawierających więcej niż jedną substancję czynną dodatkowym wyzwaniem są zawartość, jednorodność i niezależne potwierdzenie wymaganej charakterystyki uwalniania każdego składnika. Głowicę dobiera się do geometrii przekroju, przepływów obu materiałów i ich warunków przetwarzania. Przy produktach farmaceutycznych każda warstwa musi spełniać wymagania składu, czystości i jakości odpowiednie dla opracowywanej formulacji.
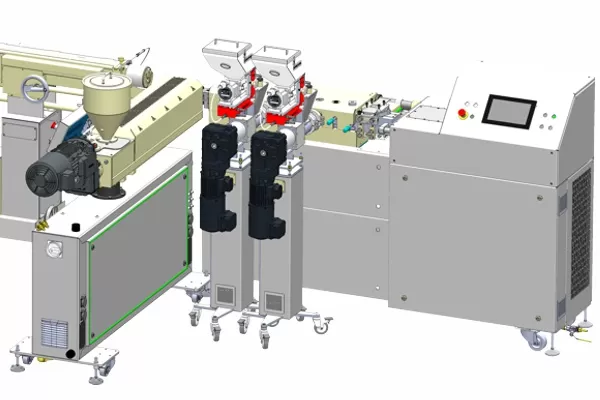
Rys. 4. Przykładowy układ laboratoryjny z odrębnymi wytłaczarkami do współformowania materiałów; dobór głowicy, torów dozowania i sposobu kontroli wymaga osobnej analizy formulacji. Rozwiązania konstrukcyjne do tworzenia wielomateriałowych przekrojów, głowice wielokolektorowe i kwestie adhezji warstw opisano szerzej w artykule koekstruzja – współwytłaczanie wielomateriałowe. W farmacji trzeba dodatkowo ocenić właściwości lecznicze i wymagania regulacyjne każdej warstwy. Wspólna głowica a sekwencyjne powlekanieWe wspólnej głowicy koekstruzyjnej dwa stopy tworzą przekrój warstwowy podczas jednego etapu formowania. Przy sekwencyjnym powlekaniu wytworzony wcześniej rdzeń przechodzi przez kolejną głowicę, która nanosi płaszcz. Wariant dobiera się do temperatur obu materiałów, wymagań adhezji i sposobu utrzymania geometrii. Mechaniczne łączenie oddzielnych profili stanowi jeszcze inną operację. Skalowanie HME: od badań w laboratorium do linii pilotażowejPodczas przechodzenia od skali miniaturowej do pilotażowej zmieniają się wymiary kanałów, stosunek powierzchni wymiany ciepła do objętości, stopień wypełnienia i charakter mieszania. Zmienia się też RTD oraz udział energii mechanicznej w bilansie cieplnym. Skalowanie HME polega na przenoszeniu warunków odpowiedzialnych za jakość formulacji, a nie na prostym przeliczeniu średnicy ślimaka. W badaniach skalowania porównuje się rzeczywistą wydajność, temperaturę stopu, SME, RTD, stopień wypełnienia i właściwości produktu. Priorytety wynikają z krytycznych atrybutów jakości formulacji. Dzięki temu kolejna skala procesu zachowuje te cechy, które mają największe znaczenie dla jego wyniku. W rozwoju procesu warto prowadzić badania według planu doświadczeń (DoE), rejestrować rzeczywiste warunki pracy i wskazać granice stabilnego okna technologicznego. W przypadku procesu ciągłego należy dodatkowo opracować zasady postępowania z materiałem w fazach rozruchu, zatrzymania i po zakłóceniu dozowania lub temperatury. Plan doświadczeń DoE i określanie okna stabilnej pracyWstępny plan badań można zbudować wokół kilku zmiennych, np. profilu temperatury, obrotów ślimaków, strumienia dozowania i konfiguracji stref mieszania. Jednocześnie należy zdefiniować mierzone odpowiedzi: temperaturę stopu, moment, ciśnienie, RTD, ocenę degradacji, jednorodność i określone właściwości farmaceutyczne. Zmiana zbyt wielu czynników bez planu i rejestracji utrudnia interpretację wyników. DoE pozwala wykrywać współzależności parametrów oraz wyznaczać obszary procesu, w których zachowywana jest wymagana jakość produktu. Przykładowo zwiększenie obrotów może sprzyjać mieszaniu, ale równocześnie podnosić SME i temperaturę. Wyższą wydajność można z kolei uzyskać przy innym stopniu wypełnienia i rozkładzie czasu przebywania. Parametry należy rozpatrywać łącznie, a nie oceniać każdy oddzielnie. Po wyznaczeniu stabilnego okna procesu sprawdza się powtarzalność, zachowanie przy ponownym rozruchu i wpływ kontrolowanych zakłóceń. Tak powstają dane potrzebne do projektowania kolejnej skali oraz strategii kontroli procesu ciągłego. Przykładowy program badań na laboratoryjnej wytłaczarce 2 × 12 mmW laboratorium można zaplanować etapowy program oceny formulacji: najpierw stabilizacja podawania i temperatur z samym nośnikiem, następnie próby z API w ustalonym zakresie obciążeń, a dopiero później porównanie dwóch konfiguracji elementów mieszających. W każdym punkcie warto rejestrować rzeczywisty strumień dozowania, obroty, temperatury cylindra i stopu, moment, ciśnienie, warunki chłodzenia oraz identyfikatory próbek. Jeżeli dostępne jest wyposażenie do oznaczania RTD, można wykonać osobne próby znacznikowe w punktach reprezentujących niskie i wyższe wypełnienie układu. Następnie zestawia się rozkład RTD i SME z wynikami analizy API, stabilności i rozpuszczania. Tak prowadzona seria pokazuje zależności przyczynowe znacznie lepiej niż pojedynczy pomiar maksymalnej wydajności. Plan należy dostosować do dostępnej ilości surowca i do wymagań bezpieczeństwa. Przy drogim API szczególnego znaczenia nabierają masa materiału potrzebna do ustalenia stanu pracy, retencja w cylindrze i straty przy czyszczeniu. Możliwość częstej rekonfiguracji ślimaków i dostępu do cylindra przekłada się bezpośrednio na organizację programu badawczego. Co daje HME podczas rozwoju formulacji?
HME sprawdza się szczególnie wtedy, gdy formulacja korzysta z ciągłego mieszania i kontrolowanego formowania, a API zachowuje wymagane właściwości w przyjętym oknie termomechanicznym. Wybór procesu potwierdza się badaniami stabilności i jakości produktu. Przykładowy scenariusz badawczy – porównanie dwóch konfiguracji procesuZałóżmy, że laboratorium opracowuje formulację wrażliwą na przedłużony kontakt z podwyższoną temperaturą. Dwie konfiguracje ślimaków pozwalają uzyskać wizualnie podobne wytłoczyny. W pierwszej obserwujemy większy moment, lecz węższy rozkład RTD; w drugiej mniejsze obciążenie napędu, lecz dłuższy ogon czasu przebywania. Nie można z góry wskazać lepszej konfiguracji na podstawie jednego wskaźnika. Rzetelna ocena obejmuje porównanie rzeczywistej temperatury stopu, wydajności, RTD i SME oraz badanie zawartości i produktów degradacji API. Następnie należy sprawdzić wymagane właściwości fizyczne i użytkowe produktu, także po odpowiednio zaplanowanym przechowywaniu. Takie badanie pokazuje, dlaczego rozbudowana architektura pomiarowa i rekonfigurowalny układ ślimakowy mają wartość w R&D większą niż sama nominalna wydajność maszyny. Diagnostyka HME: od obserwacji do przyczynyNieprawidłowy wynik próby może wynikać z formulacji, geometrii ślimaków, parametrów pracy lub aparatury pomiarowej. Dlatego rozwiązywanie problemu warto zaczynać od obserwacji konkretnego objawu i zestawienia go z rejestrowanymi wielkościami, zamiast natychmiast zmieniać kilka nastaw jednocześnie.
Jeden objaw może wynikać z kilku przyczyn. Przykładowo spadek momentu może oznaczać zmianę lepkości, temperatury lub stopnia wypełnienia. Dlatego ocenia się kilka sygnałów łącznie i potwierdza hipotezę kontrolowaną próbą. Kierunki rozwoju HME: ciągłe procesy, nowe postacie i wytłaczanie reaktywneRozwój HME zmierza w stronę lepszej kontroli rzeczywistej historii materiału, powiązania pomiarów PAT z właściwościami produktu oraz integracji z procesami formowania. Obejmuje m.in. badania struktur wielowarstwowych, formulacji przeznaczonych do druku 3D, implantów i powłok funkcjonalnych oraz sposobów ograniczania ilości cennych składników potrzebnych do opracowania nowej receptury. Wytłaczanie reaktywne wykorzystuje układ uplastyczniający do prowadzenia kontrolowanych reakcji chemicznych. Wymaga znajomości kinetyki, wymiany ciepła, mieszania i sposobu usuwania produktów ubocznych. Jest odrębnym kierunkiem badań względem typowego HME opartego na przygotowaniu formulacji z API. Badania nad nanostrukturami i mikrowarstwami obejmują kontrolę dyspersji, trwałości struktury i oddziaływań międzyfazowych. O ich przydatności rozstrzygają właściwości materiału oraz badania chemiczne, fizyczne i farmaceutyczne gotowej formulacji. Najczęstsze pytania o farmaceutyczne wytłaczanie na gorącoCzy HME wymaga ogrzania API powyżej jego temperatury topnienia?Temperatura zależy od nośnika, API i ich wzajemnej rozpuszczalności. Część substancji rozpuszcza się w uplastycznionym nośniku poniżej własnej temperatury topnienia. Warunki dobiera się na podstawie badań termicznych, reologicznych oraz oceny degradacji w czasie. Jak HME wpływa na rozpuszczanie i biodostępność API?HME może poprawiać szybkość rozpuszczania niektórych API, m.in. przez tworzenie odpowiednio stabilnych dyspersji amorficznych. Rzeczywistą biodostępność ocenia się w badaniach właściwych dla opracowywanego produktu. Czym różni się stanowisko R&D od stanowiska do procesu regulowanego?Stanowisko do badań HME konfiguruje się według celu eksperymentu. W zastosowaniach regulowanych zakres wykonania, dokumentacji i kwalifikacji uzgadnia się osobno na podstawie URS oraz systemu jakości użytkownika. Jakie dane przygotować do rozmowy o doborze urządzenia HME?Przydatne są: cel badania, skład i ilość dostępnej formulacji, charakterystyka termiczna składników, oczekiwany zakres dozowania, przewidywana postać produktu, wymagane czujniki, możliwości czyszczenia i plan dalszego skalowania. W przypadku procesów regulowanych trzeba także opisać wymagania dokumentacyjne i jakościowe. Jak dobrać stanowisko HME w SiTech3D?Dobór wytłaczarki HME zaczyna się od planu badań. SiTech3D oferuje miniaturowe układy jednoślimakowe i wytłaczarki dwuślimakowe farmaceutyczne. Konfigurację ślimaków, regulację temperatury, zakres dozowania i układ pomiarów dobiera się do substancji, dostępnej ilości materiału i celów analizy. LEM-2CF jest odpowiedni do prac na segmentowym układzie współbieżnym. LEP-2CCF poszerza zakres o próbę z kinematyką przeciwbieżną, pomiar siły osiowej i wymienne powierzchnie cylindra. Do wyboru stanowiska warto dołączyć ocenę minimalnego stabilnego dozowania, dostępu do czyszczenia, formatu zapisu danych i możliwości integracji z aparaturą laboratoryjną. Planujesz badania HME, rozwój dyspersji amorficznych ASD, granulację lub nowe formulacje polimerowe? Przygotuj informacje o API i nośniku, dostępnej ilości materiału, temperaturach przetwarzania, strumieniach dozowania i oczekiwanych pomiarach. Skontaktuj się z SiTech3D – na tej podstawie dobierzemy urządzenie i wyposażenie do programu R&D oraz uzgodnimy wymagania dotyczące dokumentacji i integracji. Literatura naukowa i dokumenty regulacyjnePodstawy technologii HME, doboru nośników i wykorzystania aparatury omawiają Melt extrusion with poorly soluble drugs – An integrated review oraz przegląd Quality-by-design in hot melt extrusion based amorphous solid dispersions. Zależność RTD i temperatury stopu od warunków wytłaczania przedstawiono w pracy Predicting Residence Time and Melt Temperature in Pharmaceutical Hot Melt Extrusion. Metody pomiaru czasu przebywania i PAT opisano w publikacji Inline Determination of Residence Time Distribution in Hot-Melt-Extrusion. Zagadnienia jakości i sterowania w procesach regulowanych przedstawiają ICH Q8–Q10 – materiały EMA oraz oficjalne wytyczne ICH Q13 – wytwarzanie ciągłe produktów leczniczych. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook