Wytłaczarki, serce linii do produkcji filamentów dla druku 3D - Nowe wytłaczarkiStabilna produkcja filamentu zaczyna się w wytłaczarce. Jej zadaniem nie jest jedynie stopienie granulatu, lecz przygotowanie jednorodnego termicznie i materiałowo stopu o możliwie stabilnym wydatku, temperaturze i ciśnieniu. Jakość uplastyczniania, homogenizacji oraz zasilania głowicy tworzy podstawę do późniejszego utrzymania wymaganej średnicy, geometrii i powtarzalności filamentu. Wytłaczarka do filamentu – źródło stabilnego i jednorodnego stopuWytłaczarka jest jednym z najważniejszych elementów linii do produkcji filamentu, ponieważ to w niej materiał jest transportowany, ogrzewany, uplastyczniany, mieszany i przygotowywany do dalszego formowania. Jeżeli już na tym etapie powstają niestabilności temperatury, składu, lepkości lub wydatku, późniejsze urządzenia linii mogą jedynie ograniczać ich skutki. W przypadku filamentu nie wystarcza więc ocena wytłaczarki przez pryzmat maksymalnej wydajności w kg/h. Znacznie ważniejsze są stabilność zasilania, przebieg topienia, homogenizacja stopu, powtarzalność temperatury i ciśnienia, właściwie dobrana charakterystyka napędu, możliwość współpracy z pompą stopu oraz zdolność do szybkiego i powtarzalnego przezbrajania procesu. Cały proces – od przygotowania granulatu przez formowanie, chłodzenie i pomiar aż po odciąg, magazynowanie i nawijanie – opisujemy szerzej w artykule Produkcja filamentu 3D – wymagania procesu i linii technologicznej. W tym materiale koncentrujemy się na wcześniejszym etapie: jak przygotować możliwie stabilny i jednorodny stop, który może zostać przekształcony w filament wysokiej jakości. Co odróżnia wytłaczarkę do filamentu od uniwersalnej wytłaczarki?Wytłaczarka do filamentu powinna pracować w warunkach, w których bardzo małe zmiany strumienia stopu mogą mieć znaczenie dla gotowego produktu. Filament o średnicy 1,75 lub 2,85 mm jest wyrobem o niewielkim przekroju, dlatego pulsacje wydatku, zmiany temperatury lub niejednorodność materiału mogą być widoczne jako zmiany geometrii, powierzchni lub właściwości produktu. Nie oznacza to, że sama wytłaczarka ustala końcową średnicę filamentu. Za gotowy wymiar odpowiada współdziałanie całej linii: przepływu stopu, głowicy, draw-down, chłodzenia, pomiaru i odciągu. Zadaniem wytłaczarki jest natomiast dostarczenie do tego procesu możliwie jednorodnego i stabilnego materiału wejściowego w postaci stopu. Najważniejsze zadania wytłaczarki w produkcji filamentu
Stabilność zasilania – proces zaczyna się przed strefą topieniaNiestabilność może powstać jeszcze zanim polimer zacznie się topić. Sypkość granulatu, jego gęstość nasypowa i geometria, udział przemiału, proszków lub dodatków oraz sposób podawania wpływają na ilość materiału trafiającego do ślimaka. Zmiana zasilania wpływa na stopień napełnienia kanału ślimaka, obciążenie napędu, warunki transportu materiału i w konsekwencji na ilość przygotowywanego stopu. Dlatego sekcja zasilania nie powinna być traktowana wyłącznie jako zasyp prowadzący granulat do cylindra – jest pierwszą funkcjonalną częścią procesu. W zależności od materiału stosowane mogą być odpowiednio dobrane geometrie strefy zasilania, jej chłodzenie oraz opcjonalnie rozwiązania zwiększające stabilność transportu granulatu, takie jak strefa rowkowana. Karmienie zalewowe i głodoweWytłaczarka może pracować przy różnych strategiach zasilania. Karmienie zalewowe polega na udostępnieniu ślimakowi materiału w ilości pozwalającej na jego pobieranie zgodnie z charakterystyką układu ślimak–cylinder. Wydajność jest wtedy silnie związana z prędkością ślimaka, geometrią strefy zasilania oraz właściwościami surowca. Karmienie głodowe polega na kontrolowanym ograniczaniu strumienia materiału przez dozownik. Pozwala to częściowo rozdzielić prędkość obrotową ślimaka od ilości podawanego materiału oraz świadomie kształtować stopień napełnienia, intensywność mieszania i czas przebywania. Nie istnieje jeden sposób zasilania optymalny dla wszystkich filamentów. Wybór powinien wynikać z właściwości materiału, liczby dozowanych składników, wymaganej homogenizacji i celu procesu. Geometria ślimaka decyduje o sposobie przygotowania stopuŚlimak nie jest jedynie elementem przesuwającym tworzywo w kierunku głowicy. Jego geometria określa przebieg transportu materiału stałego, topienia, sprężania, mieszania i homogenizacji stopu [1,2]. PLA, PETG, ABS, poliamidy, TPU oraz materiały napełnione włóknami lub proszkami różnią się lepkością, stabilnością termiczną, współczynnikiem tarcia, temperaturą przetwórstwa i reakcją na ścinanie. Z tego powodu geometria skuteczna dla jednego polimeru nie musi być optymalna dla innego. Przy doborze ślimaka znaczenie mają między innymi:
Rodzaj materiału powinien być jednym z podstawowych parametrów wejściowych przy projektowaniu procesu. Szerzej opisujemy tę zależność w materiale Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną. Ślimaki barierowe – bardziej kontrolowany przebieg topieniaJednym z rozwiązań stosowanych w specjalistycznych układach jednoślimakowych są ślimaki barierowe. Odpowiednio zaprojektowana geometria pozwala lepiej kontrolować przebieg topienia i rozdział materiału znajdującego się jeszcze w stanie stałym od stopu. Może to ograniczać ryzyko doprowadzania do dalszych części układu niedostatecznie uplastycznionych fragmentów oraz poprawiać powtarzalność warunków termicznych stopu. Jest to szczególnie istotne przy procesach wymagających długotrwałej stabilności. Ślimak barierowy nie jest jednak rozwiązaniem uniwersalnym. Jego geometria musi być dopasowana do właściwości polimeru, wydajności, wymaganej prędkości obrotowej i pozostałej konfiguracji układu. Homogenizacja termiczna i materiałowaWysokiej jakości filament wymaga stopu możliwie jednorodnego pod względem temperatury i składu. Jest to szczególnie ważne w materiałach zawierających pigmenty, modyfikatory, środki poślizgowe, stabilizatory, napełniacze lub inne składniki funkcjonalne. W technologii mieszania warto rozróżnić dwa mechanizmy. Mieszanie dystrybucyjne odpowiada za rozmieszczenie składników w całej objętości materiału. Mieszanie dyspersyjne wymaga natomiast odpowiednich naprężeń pozwalających zmniejszać rozmiary aglomeratów lub rozpraszać dodatkową fazę [1,2]. Ich znaczenie zależy od formulacji. Gotowego compoundu o jednorodnym składzie nie należy traktować w taki sam sposób jak procesu, w którym bezpośrednio przed wytłaczaniem dozowane są pigmenty, modyfikatory lub proszki. Niewłaściwa homogenizacja może ujawnić się w postaci zmian barwy lub połysku, lokalnych różnic lepkości, niejednorodnych właściwości mechanicznych albo wad powierzchniowych filamentu. Temperatura cylindra nie jest temperaturą stopuTemperatury nastawione w poszczególnych strefach grzewczych nie są tożsame z rzeczywistą temperaturą polimeru. Materiał otrzymuje energię nie tylko z grzałek cylindra. Znaczącym źródłem ciepła może być energia mechaniczna wprowadzana podczas transportu i ścinania stopu. Wraz ze zmianą prędkości ślimaka, lepkości lub stopnia napełnienia zmienia się również bilans energetyczny procesu. Dlatego prawidłowa ocena pracy wytłaczarki powinna uwzględniać nie tylko nastawy grzałek, ale również dostępne pomiary temperatury i ciśnienia stopu, obciążenie napędu, moment ślimaka oraz trendy tych parametrów w czasie. Filtracja i odgazowanie – dobór zależny od materiałuNie każdy proces wymaga identycznego stopnia filtracji i odgazowania. Ich zastosowanie oraz intensywność powinny wynikać z czystości materiału, rodzaju dodatków, obecności składników lotnych i wymagań gotowego filamentu. Filtracja stopu może ograniczać przedostawanie się do głowicy zanieczyszczeń, żeli, aglomeratów lub innych cząstek mogących powodować lokalne defekty. Szczególnego znaczenia nabiera przy recyklatach i materiałach o zmiennej czystości. Pakiet filtracyjny stanowi jednak opór dla przepływu. Wraz z gromadzeniem zanieczyszczeń może rosnąć różnica ciśnień, dlatego pomiar ciśnienia ma również znaczenie diagnostyczne. Odgazowanie znajduje zastosowanie tam, gdzie ze stopu należy usuwać składniki lotne, pozostałości wilgoci lub gazy powstające podczas procesu. Nie powinno być jednak traktowane jako automatyczny zamiennik prawidłowego przygotowania i suszenia surowca. Pompa stopu – oddzielenie przygotowania materiału od precyzyjnego dozowaniaW profesjonalnej produkcji filamentu o wysokich wymaganiach wymiarowych szczególne znaczenie ma współpraca wytłaczarki z pompą stopionego tworzywa. Podział funkcji jest wtedy technologicznie czytelny: wytłaczarka odpowiada przede wszystkim za transport, topienie i homogenizację materiału, natomiast pompa przejmuje funkcję bardziej precyzyjnego dozowania przygotowanego stopu do głowicy. Pompa zębata pomaga ograniczać wpływ krótkookresowych zmian ciśnienia generowanych przez układ uplastyczniający na strumień materiału. Nie naprawia jednak niewłaściwego procesu przygotowania stopu. Jeżeli dopływa do niej materiał o zmiennej temperaturze, składzie lub lepkości, stabilny obrót pompy nie zapewni pełnej stabilności jakościowej produktu. Wytłaczarka i pompa powinny więc być traktowane jako urządzenia realizujące różne, wzajemnie uzupełniające się funkcje. Ciśnienie przed i za pompą jako narzędzie diagnostycznePomiar ciśnienia przed pompą pozwala obserwować warunki jej zasilania. Zmiana może wskazywać między innymi na zmianę pracy wytłaczarki, lepkości materiału lub oporów wcześniejszych elementów toru przepływu. Ciśnienie po stronie tłocznej opisuje natomiast obciążenie wynikające z oporów występujących za pompą – między innymi w głowicy i dalszym torze stopu. Analiza obu wartości oraz ich zmian w czasie dostarcza więcej informacji niż pojedynczy punkt pomiarowy i może być wykorzystywana zarówno w sterowaniu, jak i diagnostyce procesu. Moc napędu, moment i obroty – jedna wartość kW nie opisuje wytłaczarkiPorównywanie wytłaczarek wyłącznie na podstawie mocy silnika może prowadzić do błędnych wniosków. Z punktu widzenia procesu równie ważne są dostępny moment obrotowy oraz zakres prędkości ślimaka. Zależność pomiędzy nimi można w uproszczeniu przedstawić jako: P = M · ω gdzie P oznacza moc, M – moment obrotowy, a ω – prędkość kątową. Oznacza to, że charakterystykę napędu można kształtować poprzez dobór silnika i przełożenia. Proces wymagający dużego momentu przy niższych obrotach stawia inne wymagania niż proces, w którym istotny jest wyższy zakres prędkości ślimaka. W LE-1SF 32 mm najbardziej standardowa konfiguracja wykorzystuje napęd 7,5 kW i moment około 360 Nm. Platforma może być jednak wyposażona również w napęd 11 kW, a odpowiedni dobór konfiguracji napędu i przełożenia pozwala uzyskać charakterystykę dopasowaną do procesu. Maksymalny dostępny moment może wynosić do 500 Nm. Dlatego wartości 7,5 i 11 kW oraz 360 i 500 Nm nie opisują konkurencyjnych wersji specyfikacji. Pokazują zakres możliwości platformy, w której moment i prędkość obrotowa są dobierane do materiału, wydajności i charakteru pracy.
Takie podejście jest szczególnie istotne przy materiałach o większej lepkości, wysokim stopniu napełnienia lub procesach wymagających dużej rezerwy momentu. W innych zastosowaniach korzystniejsze może być wykorzystanie większego zakresu prędkości obrotowej. LE-1SF 32 mm – wytłaczarka rozwinięta specjalnie do produkcji filamentówWytłaczarka LE-1SF 32 mm została rozwinięta na bazie platformy jednoślimakowej LE-1S 32 mm z uwzględnieniem potrzeb producentów filamentów oraz laboratoriów pracujących nad nowymi materiałami. Średnica ślimaka wynosi 32 mm, natomiast w konfiguracjach przeznaczonych do filamentów mogą być stosowane wydłużone układy uplastyczniające, między innymi L/D 32 i 36. Konstrukcja została ukierunkowana na wysoką jakość uplastyczniania, możliwość dopasowania geometrii ślimaka do materiału, współpracę z precyzyjnym dozowaniem i pompą stopu oraz sprawne czyszczenie i przezbrajanie. Nie jest to więc wyłącznie uniwersalna wytłaczarka wyposażona w głowicę filamentową. LE-1SF została rozwinięta jako konfigurowalna platforma procesowa dla produkcji i badań filamentów. Modułowy cylinder – konfiguracja zależna od procesuJedną z istotnych cech LE-1SF 32 mm jest modułowa konstrukcja cylindra umożliwiająca dopasowanie wybranych elementów konfiguracji urządzenia do rodzaju materiału i sposobu prowadzenia procesu. Ma to szczególne znaczenie w laboratoriach oraz przedsiębiorstwach przetwarzających wiele grup polimerów, gdzie jedna platforma powinna umożliwiać pracę w różnych warunkach technologicznych. Ślimaki barierowe i konfiguracja do PLADla LE-1SF 32 mm dostępne są różne konfiguracje ślimaków, w tym ślimaki barierowe. Opracowano również rozwiązanie ukierunkowane na właściwości przetwórcze PLA. Ma to istotne znaczenie, ponieważ specjalizacja wytłaczarki do danego materiału nie powinna polegać wyłącznie na zmianie temperatur w sterowniku. Właściwości polimeru powinny być uwzględniane również przy projektowaniu geometrii układu uplastyczniającego. Dozowanie grawimetryczne granulatów, proszków i płynówLE-1SF 32 mm może współpracować z dozownikami grawimetrycznymi przeznaczonymi do materiałów granulowanych, proszkowych i płynnych. Rozwiązanie takie pozwala zwiększyć powtarzalność receptury i umożliwia precyzyjniejsze prowadzenie procesów wykorzystujących pigmenty, koncentraty lub dodatki funkcjonalne. Stabilność dozowania jest szczególnie ważna przy komponentach stosowanych w małych stężeniach. Wahania ich udziału mogą oddziaływać nie tylko na barwę, ale również na lepkość, właściwości mechaniczne oraz zachowanie filamentu podczas późniejszego druku. Więcej o różnicach pomiędzy dozowaniem grawimetrycznym i wolumetrycznym opisujemy w materiale Dozowanie grawimetryczne i wolumetryczne w procesie wytłaczania. Praca z pompą stopu lub bez pompyWytłaczarka jest przygotowana do współpracy z pompą tworzywa, ale konstrukcja umożliwia również pracę w konfiguracji bez pompy. W seryjnej produkcji filamentu wymagającego wysokiej stabilności wymiarowej pompa stanowi szczególnie wartościowy element precyzyjnego dozowania stopu. Możliwość pracy bez niej jest natomiast użyteczna w wybranych zadaniach badawczych, próbach technologicznych lub procesach, w których celowo analizowane jest zachowanie samego układu wytłaczającego. Łatwy dostęp do ślimaka – krótsze czyszczenie i przezbrajanieW produkcji filamentów znaczenie ma nie tylko zachowanie procesu po osiągnięciu stanu ustalonego. Równie istotny jest czas potrzebny na zmianę materiału, barwy lub receptury. Konstrukcja LE-1SF 32 mm umożliwia odchylenie cylindra w płaszczyźnie poziomej, co ułatwia wyjęcie i czyszczenie ślimaka bez konieczności wcześniejszego demontażu układu dozowania. Rozwiązanie to ma szczególną wartość w R&D oraz przy częstych zmianach formulacji. Pozostałość poprzedniego materiału może bowiem powodować zanieczyszczenie kolejnej partii, zmianę barwy lub – w przypadku badań – zaburzyć interpretację wyników. Wersje prawo- i lewostronnaLE-1SF 32 mm może być wykonana w wersji prawo- lub lewostronnej. Pozwala to lepiej dopasować rozmieszczenie urządzeń do hali oraz projektować dwa stanowiska w układzie ułatwiającym ich obsługę przez jednego operatora. Ergonomia takiego rozwiązania ma znaczenie szczególnie przy liniach pracujących równolegle oraz tam, gdzie operator musi mieć częsty dostęp do dozowników, panelu sterowania i elementów wymagających przezbrojenia.
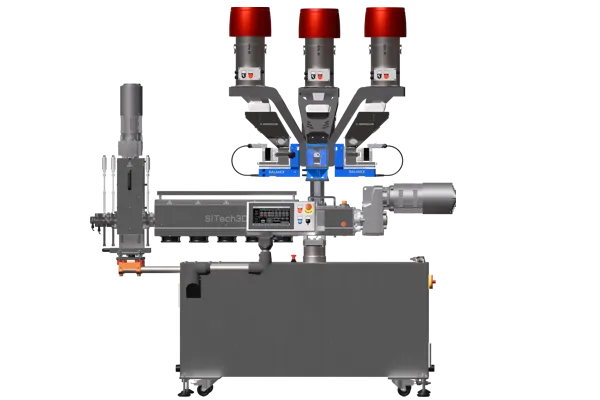
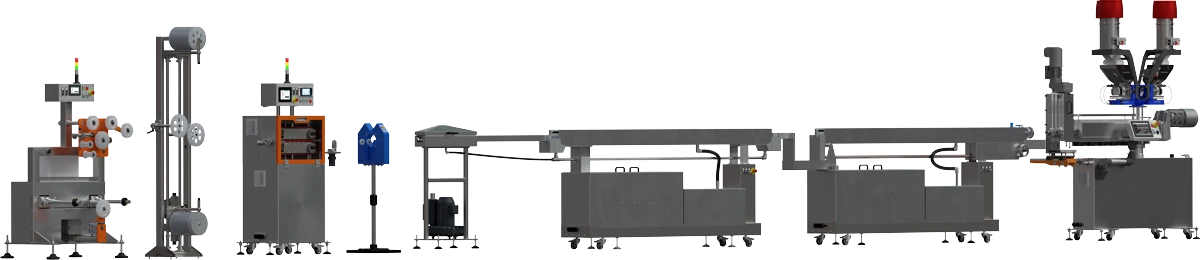
Rys. 1. Linia do produkcji filamentu wyposażona w wytłaczarkę LE-1SF 32 mm.
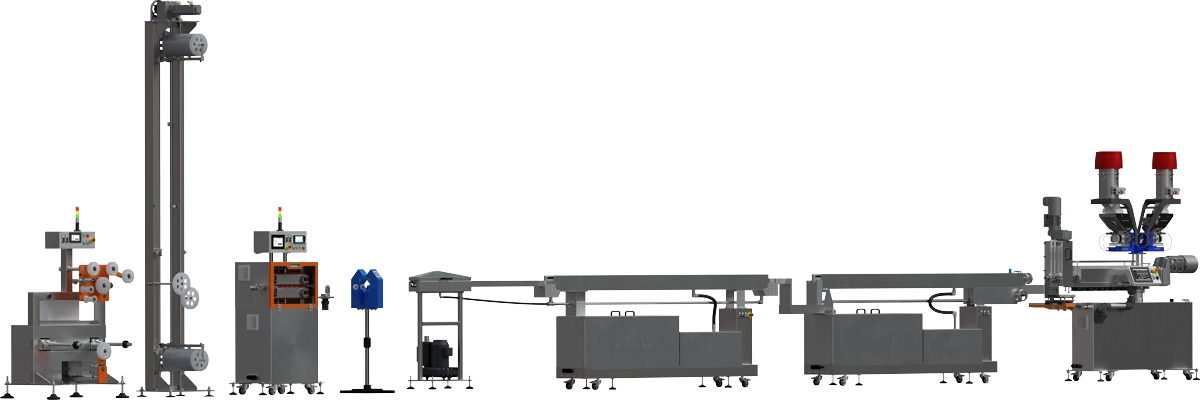
Rys. 2. LE-1SF 32 mm jako element kompletnej linii do produkcji filamentu. Sterowanie wytłaczarką – od nastaw temperatur do danych procesowychNowoczesne sterowanie wytłaczarką powinno umożliwiać więcej niż niezależne ustawianie temperatur poszczególnych stref. Dla powtarzalnego procesu znaczenie ma równoczesna obserwacja zależności pomiędzy temperaturą, prędkością ślimaka, momentem obrotowym, obciążeniem napędu, ciśnieniem stopu i pracą urządzeń dozujących. LE-1SF 32 mm została przygotowana do integracji z pozostałymi urządzeniami linii, rejestracji parametrów procesu i obsługi receptur. Zastosowanie komunikacji przemysłowej pozwala również przekazywać wybrane dane do nadrzędnych systemów sterowania, nadzoru lub archiwizacji. W zależności od konfiguracji system może wykorzystywać między innymi Ethernet, OPC UA oraz rozwiązania zdalnego nadzoru i diagnostyki. Rejestracja trendów pozwala odpowiedzieć nie tylko na pytanie, jakie wartości zostały zadane, ale również jak rzeczywiście zachowywał się proces. Ma to szczególne znaczenie podczas:
Łatwość czyszczenia jest parametrem technologicznymPrzy częstych zmianach barw, polimerów i dodatków czas czyszczenia zaczyna bezpośrednio wpływać na produktywność urządzenia. Długie przezbrojenie oznacza większe zużycie materiału czyszczącego, większą ilość odpadu oraz więcej czasu, w którym urządzenie nie produkuje pełnowartościowego materiału. Jeszcze większe znaczenie ma to w laboratorium. Niewielka pozostałość poprzedniej formulacji może zaburzyć wynik kolejnego doświadczenia – szczególnie gdy badane są małe stężenia dodatków lub porównywane są właściwości kolejnych receptur. Dlatego dostęp do ślimaka, sposób mocowania elementów toru stopu oraz możliwość sprawnego demontażu i ponownego przygotowania urządzenia należy traktować jako cechy technologiczne, a nie wyłącznie serwisowe. Wydajność wytłaczarki a stabilne okno procesoweMaksymalna deklarowana wydajność nie powinna być jedynym kryterium doboru urządzenia. Znacznie ważniejsza jest wydajność, przy której dla konkretnego materiału można jednocześnie utrzymać prawidłowe topienie, homogenizację, temperaturę stopu, warunki ciśnienia i akceptowalny czas przebywania. Można określić to jako stabilne okno procesowe wytłaczarki. Jego granice będą inne dla gotowego compoundu PLA, inne dla elastycznego TPU, a jeszcze inne dla materiału wysoko napełnionego lub wrażliwego termicznie. Zwiększenie prędkości ślimaka może zwiększyć wydajność, ale jednocześnie zmienia energię mechaniczną dostarczaną materiałowi, czas przebywania, temperaturę stopu oraz warunki mieszania. Dlatego wyższa wartość kg/h nie zawsze oznacza technologicznie lepszy proces. Wytłaczarka jednoślimakowa czy dwuślimakowa?Wybór technologii zależy przede wszystkim od zadania, które ma być wykonane. Jeżeli producent dysponuje gotowym compoundem o wymaganym składzie, podstawowym zadaniem jest jego stabilne stopienie, homogenizacja i przygotowanie do formowania filamentu. W wielu takich zastosowaniach właściwym rozwiązaniem jest specjalizowana wytłaczarka jednoślimakowa. Jeżeli natomiast sam proces ma obejmować tworzenie formulacji – intensywne mieszanie wielu komponentów, rozpraszanie napełniaczy, dozowanie dodatków, włókien lub proszków – zastosowanie może mieć odpowiednio skonfigurowana wytłaczarka dwuślimakowa. Nie należy więc automatycznie utożsamiać filamentu kompozytowego z koniecznością zastosowania wytłaczarki dwuślimakowej. Decydujące jest to, czy compounding odbywa się bezpośrednio podczas produkcji filamentu, czy materiał został przygotowany wcześniej. Jak dobrać wytłaczarkę do produkcji filamentu?
Wytłaczarka jako część kompletnej linii do filamentuWytłaczarka tworzy podstawę stabilności procesu, ale sama nie produkuje gotowej szpuli filamentu. Po przygotowaniu stopu dalsze elementy linii odpowiadają za jego stabilne dozowanie do głowicy, formowanie, kontrolowaną historię termiczną, pomiar geometrii, odciąg, magazynowanie i nawijanie. Dlatego po dobraniu właściwego układu uplastyczniającego kolejnym etapem powinno być dopasowanie kompletnej linii do produkcji filamentów SiTech3D do materiału, zakładanej wydajności i wymaganej jakości produktu. Szczegółowe zależności pomiędzy pompą stopu, głowicą, chłodzeniem, pomiarem średnicy, odciągiem, magazynem i nawijarką przedstawiamy w artykule Produkcja filamentu 3D – wymagania procesu i linii technologicznej. Oba materiały pełnią dzięki temu różne funkcje: tutaj punktem centralnym są wytłaczarka i przygotowanie stabilnego stopu, natomiast art. 173 przedstawia cały proces technologiczny od przygotowania surowca do gotowej szpuli. PodsumowanieWytłaczarka do filamentu powinna być traktowana jako precyzyjne narzędzie do przygotowania stopu, a nie wyłącznie jako urządzenie transportujące i topiące granulat. O jakości jej pracy decydują stabilność zasilania, geometria ślimaka, przebieg topienia, homogenizacja termiczna i materiałowa, kontrola temperatury i ciśnienia, charakterystyka napędu oraz współpraca z dozowaniem, filtracją, odgazowaniem i pompą stopu. LE-1SF 32 mm rozwija tę koncepcję jako konfigurowalna platforma procesowa: umożliwia dobór układu uplastyczniającego i napędu do konkretnego zadania, stosowanie różnych ślimaków, współpracę z dozowaniem grawimetrycznym i pompą tworzywa oraz sprawny dostęp do ślimaka podczas czyszczenia i przezbrajania. Najważniejszym celem nie jest osiągnięcie maksymalnej chwilowej wartości kg/h ani największej możliwej liczby obrotów. Jest nim uzyskanie stabilnego, jednorodnego i powtarzalnego strumienia stopu w możliwie szerokim oknie procesowym. Dopiero taki materiał stanowi właściwy punkt wyjścia do produkcji filamentu o stabilnej geometrii i powtarzalnych właściwościach. Literatura i źródła
|
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook