Technologie czujników do monitorowania procesów w wytłaczaniu polimerów.Materiały polimerowe i kompozyty polimerowe są szeroko stosowane ze względu na możliwość kształtowania ich właściwości, stosunkowo małą masę, odporność na wiele czynników środowiskowych oraz możliwość formowania złożonych wyrobów. Wytłaczanie jest jedną z podstawowych metod ich przetwarzania. Materiał jest transportowany, uplastyczniany, mieszany i sprężany w zamkniętym układzie cylindra i ślimaka, dlatego bezpośrednia obserwacja jego stanu podczas procesu jest ograniczona. Z tego względu pomiar i rejestracja parametrów w czasie rzeczywistym mają kluczowe znaczenie dla oceny stabilności procesu, bezpieczeństwa oraz jakości uzyskiwanego produktu. Ekstruzja polimerów – pomiar kluczowych parametrów procesuW procesie wytłaczania polimerów można wyróżnić wiele wielkości opisujących pracę maszyny, stan przetwarzanego materiału oraz stabilność procesu. Należą do nich między innymi temperatura i ciśnienie stopu, prędkość obrotowa ślimaka lub ślimaków, moment obrotowy, siła osiowa, wydajność masowa, parametry podawania materiału oraz moc i energia pobierana przez układ. Parametry te nie są niezależne. Zmiana wydajności, prędkości obrotowej, geometrii ślimaka, konfiguracji elementów roboczych, temperatury stref lub właściwości materiału może jednocześnie wpływać na temperaturę stopu, ciśnienie, moment i obciążenie energetyczne. Dlatego diagnostyka procesu nie powinna opierać się na pojedynczym sygnale, lecz na analizie kilku zsynchronizowanych wielkości. Nie wszystkie właściwości materiału można bezpośrednio wyznaczać w czasie rzeczywistym. Lepkość stopu czy parametry reologiczne wymagają odpowiedniej geometrii pomiarowej, dodatkowego układu lub modelu wykorzystującego inne sygnały procesowe. Natomiast temperatura, ciśnienie, prędkość obrotowa, moment i parametry napędu mogą być rejestrowane bezpośrednio podczas pracy urządzenia. Ma to szczególne znaczenie w wytłaczarkach laboratoryjnych, gdzie celem jest nie tylko otrzymanie próbki, lecz również poznanie zależności pomiędzy materiałem, konfiguracją maszyny i warunkami procesu. Spis treści:
Co warto mierzyć podczas procesu wytłaczania?
Pomiar temperatury stopu w wytłaczarceTemperatura stopu jest jednym z podstawowych parametrów opisujących przebieg procesu wytłaczania. Nie należy jednak utożsamiać jej z temperaturą zadaną poszczególnych stref cylindra. Czujnik osadzony w metalowej ścianie cylindra opisuje przede wszystkim lokalne warunki cieplne korpusu, natomiast rzeczywista temperatura materiału jest wynikiem bilansu energii dostarczanej przez grzałki, wymiany ciepła ze ściankami oraz pracy mechanicznej rozpraszanej w stopie. Na temperaturę materiału wpływają między innymi prędkość obrotowa ślimaka, geometria układu uplastyczniającego, lepkość, wydajność, stopień wypełnienia kanału, intensywność mieszania oraz opory przepływu. W określonych warunkach temperatura stopu może być wyższa od temperatury ściany cylindra wskutek ogrzewania lepkiego. Dlatego w badaniach procesowych warto rozdzielić pomiar temperatury elementów maszyny od możliwie reprezentatywnego pomiaru temperatury samego materiału. Temperatura cylindra a rzeczywista temperatura stopuTemperatura strefy cylindra jest wielkością regulowaną, natomiast temperatura stopu jest parametrem wynikowym procesu. Zależność pomiędzy nimi może być złożona i zmieniać się wraz z obciążeniem, wydajnością oraz prędkością ślimaków. W badaniach materiałów szczególnie istotna jest nie tylko wartość średnia, ale także stabilność temperatury w czasie i jej rozkład przestrzenny w przekroju przepływu. Dobór metody pomiaru zależy od wymaganej dokładności, dynamiki zjawiska, lokalizacji punktu pomiarowego oraz tego, czy sonda może kontaktować się bezpośrednio z przepływającym tworzywem. Do najczęściej wykorzystywanych rozwiązań należą termopary, rezystancyjne czujniki temperatury RTD oraz pomiar promieniowania podczerwonego. Termopary w pomiarach procesu wytłaczaniaTermopary należą do najczęściej stosowanych czujników temperatury w urządzeniach do przetwórstwa polimerów. Dwa różne materiały termoelektrod wytwarzają siłę termoelektryczną zależną od temperatury złącza pomiarowego i złącza odniesienia. We współczesnych torach pomiarowych temperatura złącza odniesienia jest mierzona, a odpowiednia korekcja wykonywana elektronicznie jako kompensacja zimnego końca. Dokładność całego toru zależy nie tylko od typu termopary. Znaczenie mają klasa tolerancji materiałów termoelektrod, konstrukcja i średnica sondy, sposób montażu, przewody kompensacyjne, jakość połączeń, dokładność przetwornika oraz czas odpowiedzi czujnika. Dlatego nie ma jednej uniwersalnej wartości dokładności właściwej dla wszystkich termopar i wszystkich warunków pracy.
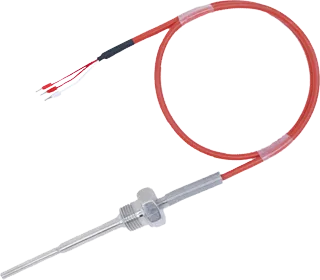
Szczegółową charakterystykę typów termopar, materiałów termoelektrod, klas tolerancji i zakresów zastosowań przedstawiono w artykule Charakterystyka i zastosowania termoparowych czujników temperatury. Rezystancyjne czujniki temperatury RTD – Pt100 i Pt1000Rezystancyjne czujniki temperatury RTD wykorzystują przewidywalną zmianę rezystancji elektrycznej materiału wraz z temperaturą. W zastosowaniach przemysłowych powszechnie stosuje się platynowe elementy Pt100 i Pt1000. Ich rezystancja znamionowa w temperaturze 0°C wynosi odpowiednio 100 Ω i 1000 Ω. Do zalet czujników platynowych należą wysoka stabilność, powtarzalność i możliwość uzyskania bardzo dobrej dokładności. Nie oznacza to jednak, że RTD jest zawsze lepszym rozwiązaniem od termopary. Dobór powinien uwzględniać zakres temperatury, czas odpowiedzi, konstrukcję sondy, warunki mechaniczne oraz dokładność całego toru pomiarowego.
Rys. 1. Przykład rezystancyjnego czujnika temperatury Pt100. Szczegółowe informacje dotyczące charakterystyk rezystancyjnych, klas tolerancji, sposobów połączenia oraz kalkulatora rezystancji znajdują się w artykule Pt100 i Pt1000 – charakterystyka i zastosowania. Pomiar temperatury stopu metodą podczerwieni IRKażde ciało o temperaturze wyższej od zera bezwzględnego emituje promieniowanie cieplne. W pomiarach stopionych polimerów można wykorzystać promieniowanie podczerwone przechodzące przez odpowiednio dobrane okno optyczne i docierające do detektora bezpośrednio lub za pomocą toru światłowodowego. Podstawową zaletą pomiaru IR jest możliwość uzyskania bardzo krótkiego czasu odpowiedzi bez wprowadzania metalowej końcówki pomiarowej do strumienia stopu. Metoda może dzięki temu ujawniać szybkie zmiany temperatury, których masywna sonda kontaktowa nie odwzoruje z taką samą dynamiką. Interpretacja pomiaru IR wymaga jednak szczególnej uwagi. Rejestrowany sygnał zależy od właściwości optycznych polimeru, długości fali, emisyjności, absorpcji i transmisji materiału, a także od geometrii toru optycznego. Promieniowanie może pochodzić zarówno z warstwy bezpośrednio przy oknie, jak i – w zależności od materiału – z pewnej objętości stopu. Z tego powodu nie należy przyjmować jednej uniwersalnej „głębokości pomiaru” dla wszystkich polimerów.
Rys. 2. Szafirowe okno stosowane w światłowodowym układzie pomiaru temperatury stopu metodą IR. Dlaczego w pomiarach IR stosuje się okna szafirowe?Szafir syntetyczny jest monokrystaliczną odmianą tlenku glinu (Al2O3) łączącą dobre właściwości optyczne z wysoką twardością, odpornością na zużycie oraz dobrą odpornością termiczną i chemiczną. Dzięki temu może stanowić okno oddzielające tor optyczny od gorącego i znajdującego się pod ciśnieniem stopu polimerowego. W układzie pomiarowym okno musi zapewniać odpowiednią transmisję w zakresie długości fal wykorzystywanym przez detektor. O przydatności nie decyduje więc wyłącznie materiał, ale również grubość okna, jakość powierzchni, sposób osadzenia, temperatura oraz charakterystyka całego toru optycznego. Termopara, RTD czy pomiar IR – którą metodę wybrać?
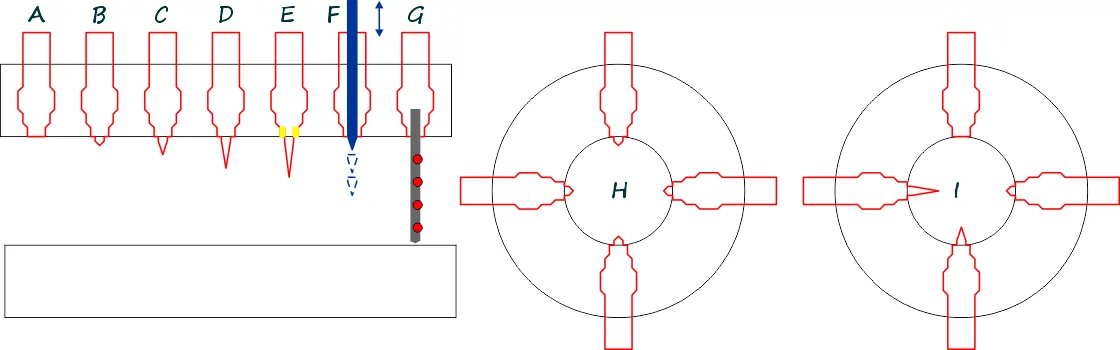
Nie istnieje jedna metoda optymalna dla wszystkich punktów procesu. W stanowisku badawczym można wykorzystywać kilka technik równocześnie, ponieważ temperatura ściany cylindra, temperatura mierzona sondą zanurzoną w stopie oraz temperatura określana metodą optyczną opisują różne aspekty stanu cieplnego układu. Rozmieszczenie czujników temperatury w cylindrze i kanale przepływowymWynik pomiaru temperatury zależy nie tylko od rodzaju czujnika, ale również od jego położenia względem ściany cylindra i strumienia materiału. Czujnik zamontowany równo z powierzchnią kanału, sonda zanurzona w stopie oraz układ wielopunktowy mogą wskazywać różne wartości, ponieważ mierzą temperaturę w innych obszarach przepływu i z inną dynamiką.
Rys. 3. Przykładowe sposoby rozmieszczenia i montażu sond temperatury w układzie przepływowym wytłaczarki. Sonda zamontowana równo ze ścianą kanału – układ ASonda zamontowana równo z wewnętrzną powierzchnią cylindra lub kanału nie wystaje do przepływającego stopu i praktycznie nie zmienia lokalnej geometrii przepływu. Pomiar dotyczy jednak materiału znajdującego się bardzo blisko ściany, dlatego może być silniej zależny od temperatury metalowego korpusu niż pomiar wykonywany głębiej w strumieniu. Sondy zanurzone w stopie – układy B, C i DWprowadzenie końcówki czujnika do przepływającego stopu umożliwia pomiar temperatury w większej odległości od ściany kanału. Jest to metoda inwazyjna: sonda może lokalnie zakłócać przepływ, a na wynik wpływają średnica końcówki, głębokość zanurzenia, przewodzenie ciepła wzdłuż sondy oraz jej czas odpowiedzi. Sonda z ograniczonym wpływem temperatury ściany – układ EW sondach przeznaczonych do pomiaru temperatury materiału stosuje się rozwiązania ograniczające przewodzenie ciepła pomiędzy elementem pomiarowym i korpusem osadzonym w ścianie cylindra. Pozwala to zmniejszyć wpływ temperatury konstrukcji na wynik, choć skuteczność zależy od budowy konkretnego czujnika i warunków przepływu. Sonda o regulowanej głębokości – układ FSonda o zmiennym położeniu umożliwia wykonywanie pomiarów na różnych głębokościach strumienia i odtwarzanie profilu temperatury w kierunku promieniowym. Rozwiązanie to jest szczególnie interesujące w badaniach laboratoryjnych, ale wymaga uwzględnienia czasu potrzebnego do ustalenia wskazania w kolejnych punktach oraz wpływu sondy na przepływ. Sonda wielopunktowa – układ GUmieszczenie kilku elementów pomiarowych w jednej sondzie pozwala jednocześnie rejestrować temperaturę w kilku punktach przekroju. Dzięki temu można obserwować niejednorodność termiczną bez mechanicznego przemieszczania sondy. Ceną za większą ilość informacji jest bardziej złożona konstrukcja i większa ingerencja elementu pomiarowego w strumień. Wiele czujników w kanale – układy H i IRozmieszczenie kilku niezależnych czujników w różnych miejscach kanału pozwala równocześnie śledzić zmiany temperatury w przestrzeni i czasie. Jest to szczególnie przydatne przy analizie niejednorodności termicznej stopu oraz zmian zachodzących przy różnych prędkościach ślimaka, wydajnościach i konfiguracjach procesu.
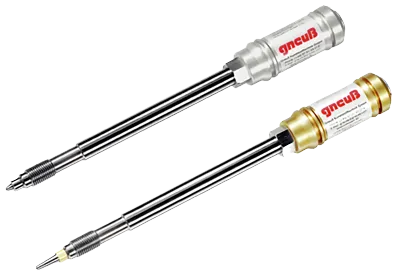
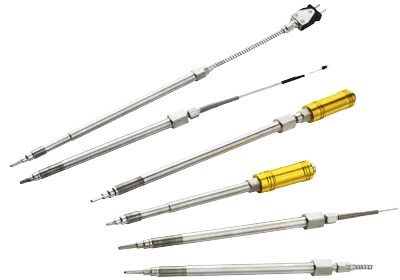
Rys. 4. Przykładowe czujniki temperatury stopu z końcówkami o różnej geometrii.
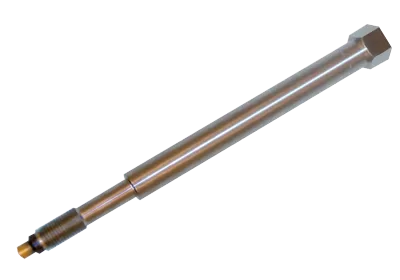
Rys. 5. Czujnik umożliwiający zmianę głębokości położenia końcówki pomiarowej.
Rys. 6. Przykład czujników z końcówką izolowaną i nieizolowaną termicznie.
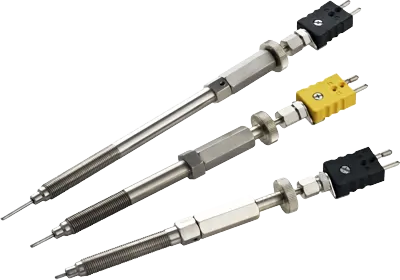
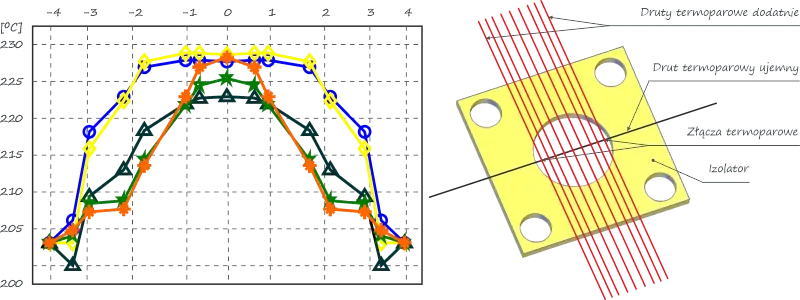
Rys. 7. Przykładowe konstrukcje czujników temperatury stosowanych w pomiarach stopu polimerowego. Wielopunktowy pomiar profilu temperatury stopuPojedyncza wartość temperatury nie musi reprezentować całego przekroju przepływającego stopu. W wyniku przewodzenia ciepła, ogrzewania lepkiego, geometrii kanału i rozkładu prędkości mogą powstawać przestrzenne gradienty temperatury. Z punktu widzenia badań procesu ważna jest więc nie tylko wartość średnia, lecz również jednorodność termiczna materiału. Do badań profilu temperatury można wykorzystać układ wielu drobnych termoelementów rozmieszczonych w przekroju przepływu. Siatka termoparowa umożliwia jednoczesny pomiar temperatury w kilku położeniach i obserwację zmian profilu podczas modyfikowania prędkości ślimaka, wydajności, temperatur stref lub geometrii układu uplastyczniającego. Rozwiązanie dostarcza znacznie więcej informacji niż pojedynczy czujnik, ale jest przede wszystkim metodą badawczą. Elementy wprowadzone do strumienia mogą zakłócać przepływ, są narażone na obciążenia mechaniczne i wymagają odpowiednio przygotowanej geometrii stanowiska. Pomiar IR jest pod tym względem mniej inwazyjny, lecz dostarcza innego rodzaju informacji i nie jest bezpośrednim odpowiednikiem wielopunktowego pomiaru kontaktowego.
Rys. 8. Siatka termoparowa do wielopunktowego pomiaru temperatury w przekroju przepływu stopu. Rozkład temperatury stopu ma szczególne znaczenie w układach dwuślimakowych, w których na bilans cieplny wpływają między innymi konfiguracja elementów ślimakowych, intensywność mieszania, stopień wypełnienia i energia mechaniczna dostarczana do materiału. Zagadnienie to szerzej opisujemy w artykule Kontrola temperatury topnienia w wytłaczarkach dwuślimakowych. Pomiar ciśnienia stopu w wytłaczarceCiśnienie stopu należy do najważniejszych parametrów wykorzystywanych do monitorowania procesu wytłaczania. Jest wynikiem współdziałania właściwości reologicznych materiału, wydajności, temperatury, prędkości ślimaka lub ślimaków, geometrii kanałów przepływowych oraz oporów występujących w głowicy, filtrze, pompie stopu i innych elementach znajdujących się za układem uplastyczniającym. W praktyce przemysłowej ciśnienie często mierzy się w pobliżu końca ślimaka lub przed głowicą. Taki punkt jest bardzo użyteczny z punktu widzenia kontroli i bezpieczeństwa, ale nie opisuje całego rozkładu ciśnienia w układzie. W stanowisku badawczym znacznie większą wartość daje możliwość prowadzenia pomiarów w kilku strefach cylindra i zestawiania ich z temperaturą, momentem obrotowym, wydajnością oraz konfiguracją ślimaków. Co mówi ciśnienie stopu o przebiegu procesu?Zmiana ciśnienia może wskazywać na zmianę oporów przepływu, właściwości reologicznych materiału, stopnia wypełnienia, warunków podawania lub charakterystyki elementów znajdujących się za wytłaczarką. Sama wartość ciśnienia nie pozwala jednak na jednoznaczną diagnozę. Wzrost ciśnienia przed głowicą może być skutkiem między innymi zwiększenia wydajności, wzrostu lepkości, obniżenia temperatury stopu, ograniczenia przekroju przepływu albo narastającego oporu na filtrze. Wartość diagnostyczną ma również dynamika sygnału. Pulsacje i nieregularne zmiany mogą ujawniać niestabilność podawania, okresowe zmiany stopnia wypełnienia lub zaburzenia przepływu, których nie widać przy obserwacji samej wartości średniej. Dlatego przebieg ciśnienia najlepiej analizować równocześnie z temperaturą stopu, momentem, prędkością obrotową i rzeczywistym strumieniem masowym. Pomiar ciśnienia w różnych strefach wytłaczarkiRozkład ciśnienia wzdłuż układu uplastyczniającego zależy od konstrukcji maszyny i nie musi zmieniać się monotonicznie. Lokalny wzrost lub spadek ciśnienia może być związany ze zmianą geometrii kanału, elementami transportującymi i mieszającymi, strefą odgazowania, lokalnym stopniem wypełnienia lub charakterystyką przepływu materiału. W wytłaczarce dwuślimakowej interpretacja profilu ciśnienia powinna uwzględniać również konfigurację elementów ślimakowych, miejsca podawania i odgazowania oraz stopień wypełnienia poszczególnych stref. Z tego względu rozmieszczenie portów pomiarowych jest ważnym elementem projektu stanowiska badawczego, a nie wyłącznie dodatkiem do układu sterowania. Przetworniki ciśnienia stopu – budowa i zasada działaniaPrzetwornik ciśnienia stopu zamienia nacisk wywierany przez gorący polimer na sygnał elektryczny możliwy do wykorzystania przez układ pomiarowy i sterujący. Elementem mającym bezpośredni kontakt z materiałem jest membrana procesowa. Jej odkształcenie lub przeniesione przez nią obciążenie jest następnie przetwarzane na sygnał odpowiadający wartości ciśnienia. W klasycznych przetwornikach wysokotemperaturowych ciśnienie z membrany procesowej jest przenoszone hydraulicznie przez medium wypełniające do elementu tensometrycznego znajdującego się w chłodniejszej części czujnika. Stosowane są między innymi wypełnienia rtęciowe, NaK oraz oleje diatermiczne. Inną grupę stanowią konstrukcje bez płynu transmisyjnego, w których nacisk jest przekazywany bezpośrednio do elementu piezorezystancyjnego. Rodzaj sygnału wyjściowego należy odróżnić od zasady pomiaru. W zależności od wykonania przetwornik może udostępniać sygnał analogowy, np. 4–20 mA lub 0–10 V, albo interfejs cyfrowy, taki jak HART czy IO-Link.
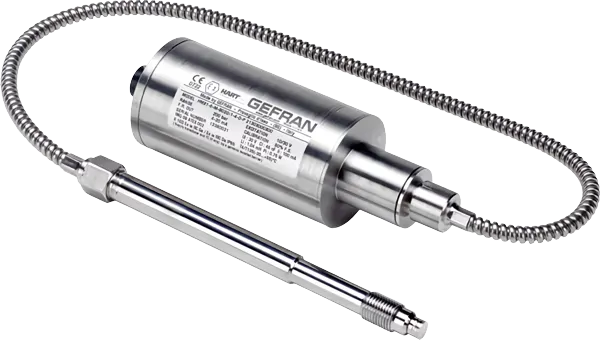
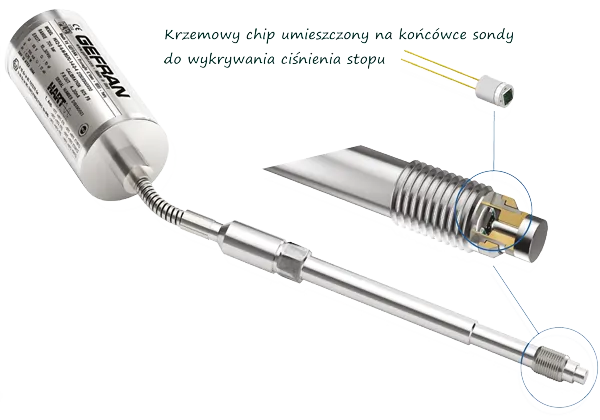
Rys. 9. Przykład wysokotemperaturowego przetwornika ciśnienia stopu Gefran HME z komunikacją HART.
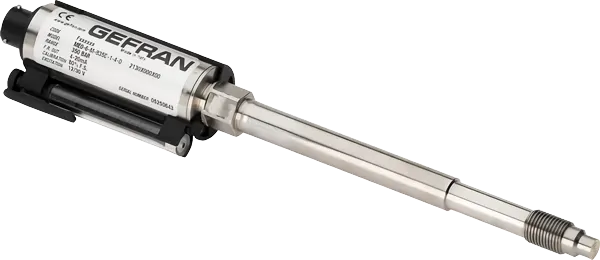
Rys. 10. Przykład przetwornika ciśnienia stopu Gefran ME. Technologie przetworników ciśnienia stopu
*Wartości odnoszą się do przykładowych rodzin wysokotemperaturowych przetworników opisanych w artykule. Dopuszczalną temperaturę, zakres ciśnienia, materiał membrany i warunki montażu należy każdorazowo sprawdzić w dokumentacji konkretnego modelu. Przetworniki z wypełnieniem rtęciowymW tego typu konstrukcjach nacisk działający na membranę procesową jest przenoszony hydraulicznie przez niewielką objętość rtęci do elementu tensometrycznego. Rozwiązanie jest od wielu lat stosowane w pomiarach ciśnienia stopu i pozwala pracować w wysokiej temperaturze. Obecność rtęci stanowi jednak istotne ograniczenie aplikacyjne. W przypadku uszkodzenia membrany medium wypełniające może wejść w kontakt z procesem, dlatego przy doborze przetwornika należy uwzględnić wymagania dotyczące produktu, środowiska pracy i obowiązujących regulacji. Przykładowa seria HME firmy Gefran obejmuje zakresy do 2000 bar i temperaturę medium do 400°C. Przetworniki z wypełnieniem NaKW przetwornikach przeznaczonych do bardzo wysokich temperatur jako medium transmisyjne może być stosowany stop sodu i potasu NaK. Prawie nieściśliwe medium przenosi nacisk z membrany procesowej do elementu pomiarowego podobnie jak w innych konstrukcjach hydraulicznych. Podstawową zaletą rozwiązania jest możliwość pracy w temperaturach wyższych niż osiągalne dla wielu standardowych przetworników olejowych. Przykładowe serie Gefran wykorzystujące NaK są przeznaczone do procesów o temperaturze do 538°C; producent określa stosowane medium jako GRAS. O przydatności do konkretnej aplikacji spożywczej, medycznej lub innej regulowanej powinny jednak decydować wymagania procesu i dokumentacja danego wykonania, a nie samo oznaczenie medium. Przetworniki z wypełnieniem olejem diatermicznymAlternatywą dla rtęci i NaK są przetworniki wykorzystujące olej diatermiczny jako medium transmisyjne. Ciśnienie z membrany procesowej jest przenoszone hydraulicznie do elementu tensometrycznego, a odpowiednio dobrany płyn pozwala stosować rozwiązanie w aplikacjach, w których obecność rtęci byłaby niepożądana. W wybranych rodzinach Gefran olej wypełniający spełnia wymagania FDA CFR 178.3620 i CFR 172.878, a temperatura procesu może sięgać 315°C. W długotrwałej eksploatacji wysokotemperaturowej należy przestrzegać procedury zerowania i uruchamiania określonej przez producenta konkretnego przetwornika. Bezpłynowe przetworniki piezorezystancyjneW konstrukcjach bez medium transmisyjnego nacisk jest przekazywany bezpośrednio przez membranę do krzemowego elementu pomiarowego. Zmiana naprężenia powoduje zmianę rezystancji piezorezystorów, a układ elektroniczny przekształca ją na sygnał odpowiadający wartości ciśnienia. Brak cieczy transmisyjnej eliminuje ryzyko przedostania się medium wypełniającego do procesu w przypadku uszkodzenia membrany. W technologii IMPACT firmy Gefran ciśnienie jest przenoszone przez grubą membranę do krzemowego elementu MEMS wykorzystującego zasadę piezorezystancyjną. Producent podaje temperaturę procesu do 350°C i zakresy pomiarowe do 1000 bar dla aktualnych rodzin tych przetworników.
Rys. 11. Przetwornik ciśnienia stopu Gefran IMPACT wykorzystujący bezpłynową technologię piezorezystancyjną. Obsługa i czyszczenie przetworników ciśnienia stopuMembrana przetwornika jest elementem precyzyjnym i może zostać uszkodzona zarówno podczas pracy, jak i podczas montażu, demontażu lub czyszczenia. Procedury obsługowe powinny być zgodne z dokumentacją konkretnego producenta i typu czujnika.
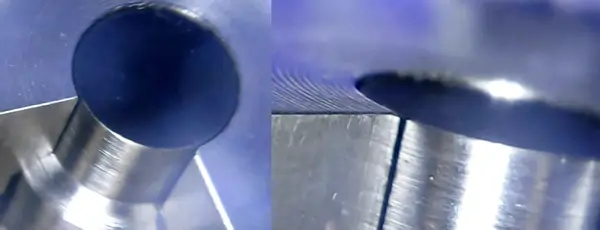
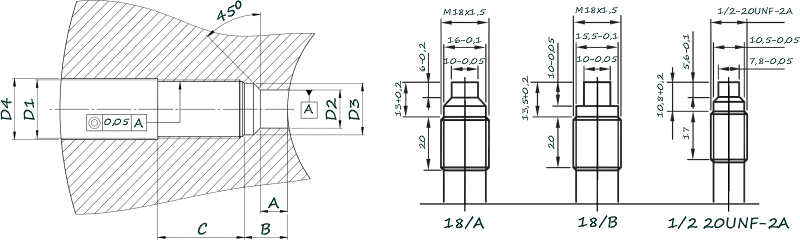
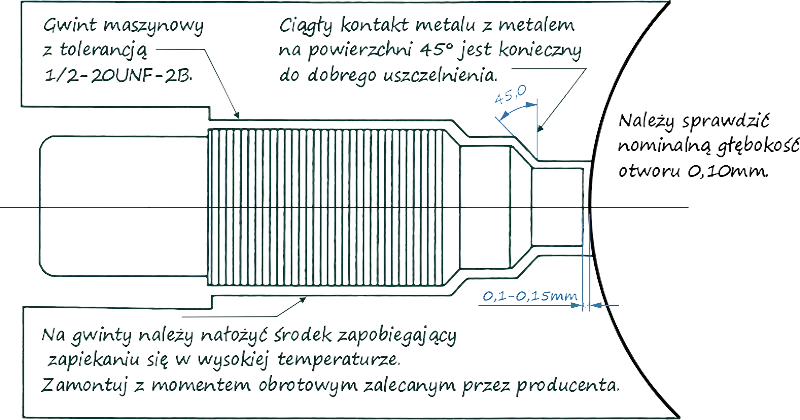
Rys. 12. Przykład prawidłowego położenia membrany przetwornika ciśnienia stopu w gnieździe pomiarowym. Gniazda montażowe czujników ciśnienia i temperaturyPrawidłowa geometria gniazda jest jednym z podstawowych warunków niezawodnego pomiaru. Powierzchnia uszczelniająca, głębokość otworu, współosiowość i jakość gwintu muszą odpowiadać wymaganiom stosowanego przetwornika. Zbyt płytkie gniazdo może uniemożliwić prawidłowe osadzenie, natomiast zbyt głębokie może tworzyć przestrzeń martwą, sprzyjać zaleganiu materiału i pogarszać dynamikę pomiaru. W połączeniu 1/2"-20UNF typowy czujnik ma gwint zewnętrzny klasy 2A, natomiast gniazdo maszynowe jest gwintem wewnętrznym klasy 2B. Należy również pamiętać, że w wielu konstrukcjach uszczelnienie procesu powstaje na odpowiednio wykonanej powierzchni czołowej lub stożkowej, a nie na samym gwincie.
Rys. 13. Wymiary gniazd pomiarowych dla czujników ciśnienia i temperatury w wytłaczarkach.
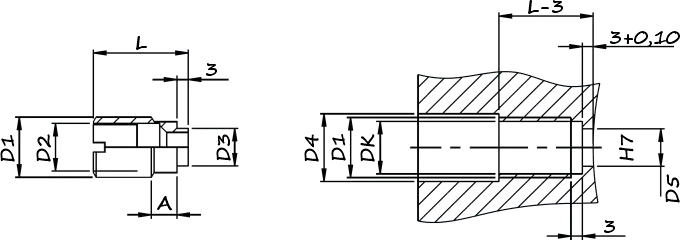
Wymiary w tabeli odpowiadają przedstawionemu rysunkowi. Przed wykonaniem gniazda należy je zweryfikować z dokumentacją konkretnego czujnika, ponieważ geometria i tolerancje mogą różnić się pomiędzy producentami i wykonaniami. Tuleje redukcyjne dla czujników ciśnienia i temperaturyTuleja redukcyjna umożliwia zastosowanie standardowego czujnika w większym, odpowiednio przygotowanym porcie maszyny. Ułatwia również wykonanie i ewentualną regenerację punktu pomiarowego. Jej konstrukcja musi zapewniać prawidłowe położenie końcówki czujnika względem kanału, szczelne osadzenie oraz powtarzalność po demontażu i ponownym montażu.
Rys. 14. Wymiary tulei redukcyjnej oraz gniazda tulei dla czujników ciśnienia i temperatury.
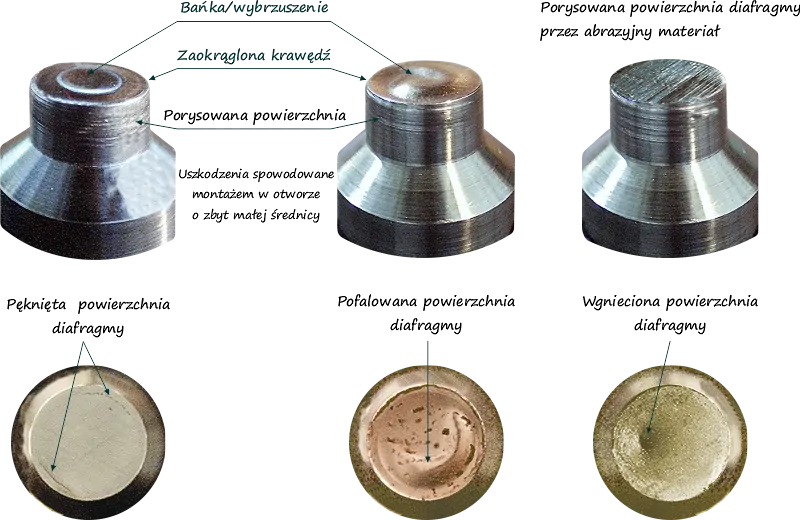
Rys. 15. Prawidłowe położenie czujnika w gnieździe pomiarowym – końcówka nie powinna być mechanicznie przeciążona ani nadmiernie cofnięta względem kanału. Montaż i demontaż przetwornika ciśnienia stopuPrzed montażem należy sprawdzić gniazdo pod względem wymiarów, tolerancji, stanu gwintu, współosiowości i czystości powierzchni uszczelniającej. Pozostałości polimeru mogą spowodować nieprawidłowe położenie czujnika, błędny pomiar lub mechaniczne uszkodzenie membrany. Przetwornik należy dokręcać momentem określonym przez producenta dla konkretnego modelu i sposobu montażu. Nie należy stosować jednej uniwersalnej wartości momentu dla wszystkich czujników z gwintem 1/2"-20UNF lub M18×1,5. Tak samo środki montażowe na gwint, w tym pasty przeciwzatarciowe, powinny być używane tylko wtedy, gdy dopuszcza je instrukcja konkretnego przetwornika i warunki procesu. Demontaż czujnika mającego kontakt ze stopem należy wykonywać przy braku ciśnienia i w warunkach termicznych umożliwiających bezpieczne wyjęcie końcówki bez ciągnięcia jej przez zestalone tworzywo. Szczegółowa procedura zawsze powinna wynikać z instrukcji producenta. Najczęstsze przyczyny uszkodzeń czujników ciśnienia stopuUszkodzenie przetwornika nie musi wynikać z przekroczenia zakresu pomiarowego. Częstymi przyczynami są również źle wykonane lub zabrudzone gniazdo, mechaniczny kontakt membrany z narzędziem podczas czyszczenia, demontaż przy zastygniętym polimerze, nieprawidłowe dokręcenie oraz przeciążenia dynamiczne. W procesach z materiałami zawierającymi włókna lub napełniacze mineralne dodatkowym czynnikiem może być zużycie ścierne powierzchni mającej kontakt ze stopem. Dobór konstrukcji membrany i powłoki ochronnej powinien więc uwzględniać nie tylko temperaturę i zakres ciśnienia, ale również charakter przetwarzanego materiału.
Rys. 16. Przykładowe uszkodzenia przetworników ciśnienia stopu związane z nieprawidłowym montażem lub obsługą. Akcesoria do portów pomiarowych
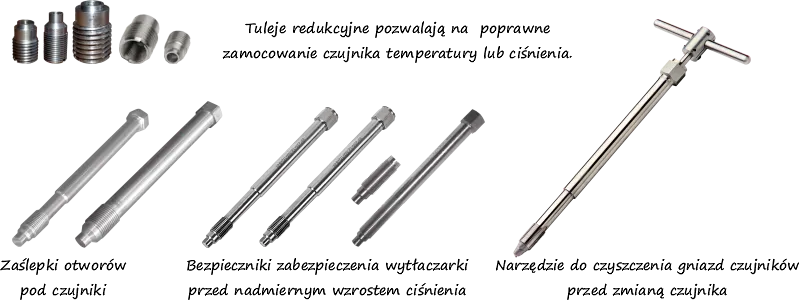
Rys. 17. Przykładowe akcesoria do montażu i obsługi czujników ciśnienia i temperatury. Tuleje redukcyjneTuleje pozwalają dopasować standardowy czujnik do przygotowanego portu oraz ułatwiają wykonanie i serwisowanie gniazda. Materiał tulei, jej twardość i sposób osadzenia powinny być dopasowane do konstrukcji cylindra i warunków procesu. Zaślepki portów pomiarowychNiewykorzystywane porty powinny być szczelnie zamykane elementami przeznaczonymi do danej geometrii gniazda i temperatury pracy. Zaślepka powinna chronić gwint i powierzchnię uszczelniającą przed osadzaniem polimeru. Membrany bezpieczeństwa i mechaniczne zabezpieczenie przed nadmiernym ciśnieniemNiezależnie od elektronicznego pomiaru i funkcji bezpieczeństwa sterowania układ może być wyposażony w mechaniczne zabezpieczenie ciśnieniowe, np. membranę bezpieczeństwa (rupture disc). Jej ciśnienie zadziałania i sposób odprowadzenia stopu muszą być dobrane do chronionej części instalacji oraz oceny ryzyka. Narzędzia do czyszczenia i kontroli gniazdDo oczyszczania portów należy używać narzędzi przeznaczonych do konkretnej geometrii gniazda. Sprawdzian lub zaślepka kontrolna pozwalają zweryfikować stan gwintu i powierzchni osadzenia przed montażem właściwego przetwornika. Pomiar momentu obrotowego ślimaków wytłaczarkiMoment obrotowy jest jednym z najważniejszych parametrów mechanicznych opisujących obciążenie układu uplastyczniającego. Jego wartość zależy między innymi od lepkości i temperatury materiału, wydajności, prędkości obrotowej, stopnia wypełnienia kanału oraz geometrii ślimaka lub konfiguracji elementów ślimakowych. W wytłaczarce dwuślimakowej przebieg momentu może dostarczać szczególnie cennych informacji podczas badań mieszanin, compoundów i materiałów napełnionych. Zmiana formulacji lub konfiguracji ślimaków zmienia opory przepływu, intensywność mieszania i udział energii mechanicznej przekazywanej do stopu, co znajduje odzwierciedlenie w obciążeniu napędu. W analizie procesu istotna jest nie tylko wartość średnia, lecz również dynamika sygnału. Oscylacje lub krótkotrwałe wzrosty momentu mogą wskazywać na niestabilność podawania, zmienny stopień wypełnienia albo niejednorodność materiału. Tak jak w przypadku ciśnienia, sam moment nie powinien być jednak interpretowany w oderwaniu od pozostałych parametrów. Bezpośredni pomiar i pośrednie wyznaczanie momentu
Bezpośredni pomiar momentu obrotowegoBezpośredni pomiar można realizować za pomocą obrotowego przetwornika momentu lub odpowiednio zaprojektowanego sprzęgła pomiarowego wyposażonego w elementy tensometryczne. Odkształcenie sprężyste części pomiarowej powoduje zmianę sygnału elektrycznego, która po kondycjonowaniu i kalibracji jest przeliczana na wartość momentu. Znaczenie ma miejsce instalacji czujnika. Przetwornik umieszczony przed przekładnią mierzy obciążenie po stronie napędu wejściowego, natomiast pomiar za przekładnią lub możliwie blisko wału ślimaka lepiej reprezentuje rzeczywiste obciążenie części roboczej. Przy interpretacji danych należy więc zawsze podawać lokalizację punktu pomiarowego. W badaniach dynamicznych ważne są również pasmo pomiarowe, częstotliwość próbkowania, sztywność czujnika i sprzęgieł, osiowanie oraz odporność na przeciążenia przejściowe. Zakres czujnika powinien być dobrany nie tylko do wartości ustalonej, ale również do stanów występujących przy rozruchu, zmianie materiału lub chwilowym zakłóceniu przepływu. Pośrednie wyznaczanie momentu na podstawie parametrów napęduNowoczesny przemiennik częstotliwości może wyznaczać moment elektromagnetyczny silnika na podstawie mierzonych wielkości elektrycznych i modelu matematycznego napędu. W zależności od konstrukcji silnika i algorytmu sterowania wykorzystywane są między innymi informacje o prądzie, napięciu, strumieniu magnetycznym oraz prędkości lub położeniu wirnika. Sygnał taki jest bardzo użyteczny do monitorowania obciążenia, ponieważ nie wymaga dodatkowego przetwornika mechanicznego i może być rejestrowany przez sterownik. Szczególnie wartościowe jest porównywanie zmian momentu pomiędzy powtarzalnymi seriami badań. Należy jednak pamiętać, że moment wyznaczany przez falownik odnosi się przede wszystkim do silnika. Nie jest automatycznie równy momentowi działającemu na ślimak. Pomiędzy silnikiem a układem uplastyczniającym znajdują się przekładnia, sprzęgła, łożyska i – w maszynie dwuślimakowej – układ rozdziału obciążenia pomiędzy dwa wały. Moment silnika a moment na ślimakuPrzekładnia redukcyjna zmniejsza prędkość obrotową i zwiększa moment po stronie wyjściowej. W uproszczeniu zależność można zapisać jako: Mwy = Mwe × i × η gdzie i oznacza przełożenie, a η sprawność mechaniczną toru transmisji. W rzeczywistym układzie trzeba dodatkowo uwzględnić sposób rozdziału momentu pomiędzy wały i miejsce, w którym wykonywany jest pomiar. W wytłaczarce dwuślimakowej moment całkowity dostępny na wyjściu przekładni nie powinien być automatycznie utożsamiany z momentem przypadającym na każdy ślimak. W dokumentacji badań warto jednoznacznie podawać, czy prezentowana wartość oznacza moment silnika, moment na wejściu przekładni, moment całkowity na jej wyjściu czy moment przypadający na pojedynczy ślimak. Moment, prędkość obrotowa i moc mechanicznaMomentu nie należy analizować niezależnie od prędkości ślimaków. Ta sama wartość momentu przy dwóch różnych prędkościach oznacza inną moc mechaniczną przekazywaną przez układ: P = M × ω = M × 2πn / 60 gdzie P jest mocą mechaniczną, M momentem obrotowym, ω prędkością kątową, a n prędkością obrotową wyrażoną w obr/min. Zależność ta stanowi podstawę do wyznaczania jednostkowej energii mechanicznej SME, opisanej dalej. Interpretacja zmian momentu obrotowegoWzrost momentu może być związany między innymi ze wzrostem lepkości materiału, większym stopniem wypełnienia, zmianą wydajności lub temperatury, zastosowaniem bardziej intensywnej konfiguracji mieszającej albo zwiększeniem udziału napełniacza. Ten sam sygnał może mieć kilka przyczyn, dlatego moment należy korelować z ciśnieniem stopu, temperaturą, prędkością ślimaków i strumieniem masowym. Szczególnie wartościowe mogą być krótkotrwałe zmiany i oscylacje momentu. Jeżeli są zsynchronizowane ze zmianami ciśnienia lub podawania materiału, mogą wskazywać na niestabilność procesu niewidoczną podczas analizy samych wartości średnich.
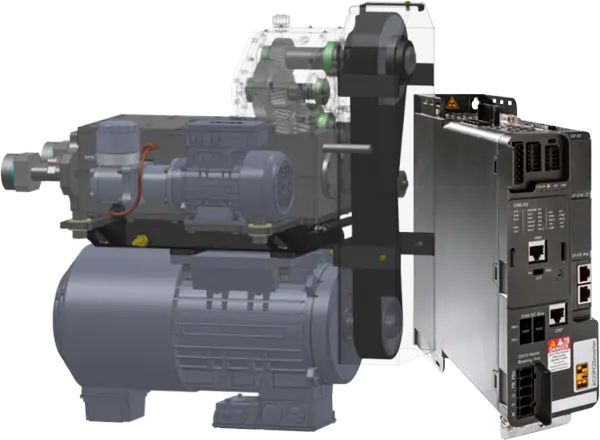
Rys. 18. Przykład układu napędowego laboratoryjnej wytłaczarki dwuślimakowej SiTech3D z pomiarem momentu obrotowego i zabezpieczeniem przed przeciążeniem. Pomiar siły osiowej działającej na ślimakiOprócz momentu obrotowego układ ślimaków jest obciążany siłami działającymi w kierunku osiowym. Powstają one wskutek rozkładu ciśnienia, geometrii ślimaków, warunków przepływu i wzajemnego oddziaływania elementów układu uplastyczniającego. Obciążenia te są przenoszone przez wały i układ łożyskowania maszyny. Pomiar siły osiowej może stanowić dodatkowe źródło informacji o przebiegu procesu, szczególnie w stanowiskach badawczych. W przeciwieństwie do momentu, który opisuje obciążenie skrętne układu napędowego, siła osiowa opisuje obciążenie działające wzdłuż osi ślimaków. Jej wartość może zmieniać się wraz z ciśnieniem, stopniem wypełnienia, właściwościami materiału i konfiguracją elementów ślimakowych. Szczególnie cenna jest więc równoczesna analiza siły osiowej, momentu i lokalnych wartości ciśnienia. Nie należy natomiast próbować przeliczać siły osiowej na ciśnienie stopu za pomocą jednej prostej zależności geometrycznej – rzeczywisty rozkład obciążeń zależy od geometrii, tarcia, rozkładu ciśnienia i stanu wypełnienia układu. Znaczenie pomiaru siły osiowej w badaniach procesuW maszynie produkcyjnej siła osiowa jest przede wszystkim obciążeniem, które musi bezpiecznie przenieść konstrukcja przekładni i łożyska oporowe. W stanowisku laboratoryjnym jej pomiar może być dodatkowo wykorzystywany jako parametr badawczy. Pozwala obserwować reakcję układu na zmianę materiału, konfiguracji ślimaków, wydajności, prędkości lub oporów przepływu. Przykładem stanowiska pozwalającego łączyć pomiary mechaniczne i procesowe jest laboratoryjna wytłaczarka dwuślimakowa LE-2CC 2×24 mm. Urządzenie umożliwia pomiar momentu obrotowego ślimaków, siły osiowej oraz ciśnienia i temperatury materiału; pomiar zużywanej energii elektrycznej jest dostępny jako opcja. Takie zestawienie sygnałów pozwala badać wpływ formulacji i konfiguracji procesu na obciążenie mechaniczne, warunki przepływu i stan cieplny materiału. Moment, ciśnienie i siła osiowa – trzy różne informacje o procesie
Największą wartość diagnostyczną uzyskuje się wtedy, gdy wszystkie trzy parametry są rejestrowane równocześnie i zestawiane z temperaturą, prędkością ślimaków oraz wydajnością materiału. Wydajność masowa i parametry podawania materiałuWydajność masowa, czyli strumień masy materiału przetwarzanego w jednostce czasu, jest jednym z podstawowych parametrów procesu i najczęściej wyrażana jest w kg/h. Jej znajomość jest potrzebna zarówno do porównywania różnych warunków pracy, jak i do obliczania energii jednostkowej SEC oraz SME. Wydajności nie należy utożsamiać wyłącznie z prędkością obrotową ślimaka. Zależność pomiędzy obrotami a rzeczywistym przepływem masowym zależy od rodzaju maszyny, geometrii ślimaka, właściwości materiału, sposobu podawania i stopnia wypełnienia. W układzie z dozowaniem grawimetrycznym strumień masowy może być zadawany i kontrolowany bezpośrednio przez system podawania. W przypadku dozowania wolumetrycznego rzeczywista wydajność zależy dodatkowo od gęstości nasypowej, właściwości materiału i stopnia napełnienia elementu dozującego, dlatego w dokładnych badaniach warto weryfikować rzeczywisty przepływ masowy. Wydajność a prędkość obrotowa ślimakaZnaczenie prędkości obrotowej zależy od rodzaju wytłaczarki. W klasycznej wytłaczarce jednoślimakowej zmiana prędkości ślimaka zwykle silnie wpływa na wydajność. W wielu procesach dwuślimakowych strumień masowy jest natomiast zadawany przede wszystkim przez dozownik, a prędkość ślimaków wpływa między innymi na stopień wypełnienia, intensywność mieszania, czas przebywania i obciążenie mechaniczne. Z tego względu w badaniach dwuślimakowych należy rejestrować niezależnie prędkość ślimaków i rzeczywisty strumień masowy. Dwa procesy prowadzone przy tej samej prędkości obrotowej nie muszą pracować w porównywalnym stanie wypełnienia ani przy podobnej intensywności oddziaływania mechanicznego.
Pomiar mocy i energii w procesie wytłaczaniaEnergia dostarczana do procesu wytłaczania pochodzi przede wszystkim z pracy mechanicznej układu napędowego oraz z ogrzewania elektrycznego stref cylindra, głowicy i innych elementów. Dodatkową energię pobierają urządzenia pomocnicze, takie jak układy chłodzenia, dozowniki, pompy próżniowe, pompy stopu i wyposażenie linii. Dlatego określenie „zużycie energii wytłaczarki” powinno zawsze wskazywać granicę analizowanego układu. Inny wynik otrzymamy, mierząc wyłącznie napęd główny, inny dla kompletnej wytłaczarki wraz z grzaniem i chłodzeniem, a jeszcze inny dla całej linii technologicznej. Połączenie pomiaru energii z rzeczywistą wydajnością pozwala odróżnić sytuację, w której urządzenie pobiera mniej mocy tylko dlatego, że przetwarza mniej materiału, od rzeczywistej zmiany efektywności procesu. Moc, energia, SEC i SME – podstawowe rozróżnienie
SEC – jednostkowe zużycie energiiSEC (Specific Energy Consumption) opisuje ilość energii elektrycznej zużytej na przetworzenie jednostki masy materiału. Jeżeli w określonym czasie proces zużył energię E, a masa przetworzonego materiału wyniosła m, można zapisać: SEC = E / m W stanie ustalonym można również wykorzystać średnią moc elektryczną Pel i strumień masowy ṁ: SEC = Pel / ṁ Jeżeli moc podano w kW, a wydajność w kg/h, wynik otrzymuje się w kWh/kg. Przy porównywaniu wyników kluczowe jest zachowanie tej samej granicy bilansu – SEC samego napędu nie jest bezpośrednio porównywalne z SEC kompletnej linii. SME – jednostkowa energia mechanicznaSME (Specific Mechanical Energy) określa ilość energii mechanicznej dostarczanej przez układ napędowy w przeliczeniu na jednostkę masy materiału. Wielkość jest szczególnie użyteczna podczas porównywania warunków mieszania i compoundingu, ponieważ łączy moment obrotowy, prędkość ślimaków i rzeczywistą wydajność procesu. Jeżeli znany jest rzeczywisty moment obrotowy M i prędkość obrotowa n, moc mechaniczną pojedynczego wału można wyznaczyć z zależności: Pmech = M × 2πn / 60 a następnie: SME = Pmech,total / ṁ W wytłaczarce dwuślimakowej należy jednoznacznie ustalić, czy wykorzystywana wartość momentu jest momentem całkowitym układu, czy momentem przypadającym na jeden ślimak. Jeżeli oba wały pracują z tą samą prędkością i dysponujemy osobnym momentem dla każdego z nich, całkowita moc mechaniczna jest sumą mocy obu wałów. Do obliczania SME powinna być używana całkowita moc mechaniczna przekazywana do układu roboczego. SME nie jest równoznaczne z całkowitą energią dostarczoną do polimeru ani z przyrostem jego temperatury. Część pracy mechanicznej ulega rozproszeniu w postaci ciepła, część energii jest odprowadzana przez cylinder i chłodzenie, a równocześnie do materiału może być dostarczane ciepło z grzałek. SME należy traktować jako parametr opisujący mechaniczne oddziaływanie procesu, a nie pełny bilans cieplny. Jak interpretować SEC i SME?
Zmian SEC i SME nie należy interpretować automatycznie w kategoriach „lepiej” lub „gorzej”. W procesach mieszania dyspersyjnego albo przy wymagającym uplastycznianiu większa wartość SME może być celowym i pożądanym skutkiem konfiguracji procesu. Izolacja cylindra wytłaczarki i ograniczanie strat cieplnychPowierzchnia cylindra, głowicy, adapterów i przewodów stopu oddaje energię do otoczenia przez konwekcję i promieniowanie. Odpowiednio dobrana izolacja cieplna może ograniczyć te straty, zmniejszyć zapotrzebowanie na moc grzałek i obniżyć temperaturę zewnętrznych powierzchni osłon. Nie oznacza to jednak, że cały cylinder powinien być zawsze maksymalnie izolowany. W czasie pracy część ciepła jest generowana bezpośrednio w materiale wskutek ścinania i lepkiego rozpraszania energii mechanicznej. W strefach, w których regulator musi aktywnie odprowadzać nadmiar ciepła, zwiększenie izolacji może utrudnić chłodzenie i zmienić charakterystykę regulacji. Decyzja o izolowaniu danej strefy powinna więc wynikać z rzeczywistego bilansu cieplnego. Jeżeli grzałki przez znaczną część czasu dostarczają energię, ograniczenie strat może być korzystne. Jeżeli natomiast strefa wymaga częstego chłodzenia, podstawowym zadaniem jest skuteczne odprowadzenie energii wytwarzanej w procesie. Izolacja głowicy, adapterów i przewodów stopuW elementach znajdujących się za ślimakiem, takich jak adaptery, pompy stopu, przewody transferowe i głowice, udział dodatkowego ogrzewania mechanicznego może być mniejszy, a utrzymanie temperatury w większym stopniu zależy od grzałek i ograniczenia strat do otoczenia. W takich miejscach prawidłowo zaprojektowana izolacja może poprawiać stabilność cieplną, ograniczać pobór energii i zmniejszać temperaturę powierzchni dostępnych dla obsługi. Grzanie i chłodzenie jako element bilansu energetycznegoUkład regulacji temperatury cylindra może zarówno dostarczać, jak i odprowadzać ciepło. Podczas rozruchu dominującym źródłem energii cieplnej są zazwyczaj grzałki. Po osiągnięciu stabilnych warunków znacząca część ciepła może pochodzić z pracy mechanicznej i ścinania polimeru. Jeżeli temperatura danej strefy przekracza wartość zadaną, konieczne jest odprowadzenie nadmiaru ciepła. Stosuje się między innymi chłodzenie powietrzem, wodą lub cieczą krążącą w zamkniętym obiegu. Nie można jednak ogólnie stwierdzić, że jeden z tych sposobów jest zawsze bardziej energooszczędny od pozostałych – wynik zależy od wymaganej mocy chłodniczej, temperatur, konstrukcji układu, pomp lub wentylatorów oraz sposobu sterowania. Rejestracja pracy grzałek i układów chłodzeniaSama informacja o temperaturze strefy nie pokazuje, ile energii jest potrzebne do jej utrzymania. Dodatkowym sygnałem diagnostycznym może być stopień wysterowania grzałek, czas ich załączenia oraz aktywność chłodzenia. Jeżeli przy ustalonej temperaturze grzałka pracuje z wysokim średnim wysterowaniem, do strefy trzeba stale dostarczać znaczną ilość ciepła. Jeżeli natomiast układ przez dużą część czasu aktywnie chłodzi cylinder, istotny udział w bilansie może mieć energia mechaniczna generowana w stopie. Naprzemienne intensywne grzanie i chłodzenie może z kolei wskazywać na nieoptymalne nastawy regulatora, niekorzystną bezwładność układu lub problem z lokalizacją czujnika temperatury.
Rejestracja i synchronizacja danych procesowychSam pomiar parametrów nie wystarcza do pełnej analizy procesu. W stanowisku badawczym szczególnego znaczenia nabiera możliwość równoczesnej rejestracji temperatury, ciśnienia, momentu, siły osiowej, prędkości ślimaków, wydajności oraz parametrów energetycznych. Jeżeli sygnały są zapisane we wspólnej osi czasu, można analizować nie tylko ich wartości średnie, lecz również kolejność i dynamikę zmian. Pozwala to na przykład ocenić, czy wzrost ciśnienia pojawił się równocześnie ze zmianą momentu, jak szybko zareagowała temperatura stopu i czy zaburzenie było związane ze zmianą podawania materiału. Częstotliwość próbkowania i czas odpowiedziCzęstotliwość rejestracji należy dostosować do dynamiki badanego zjawiska. Do obserwacji powolnych zmian temperatury cylindra wystarcza wolniejszy zapis niż do analizy pulsacji ciśnienia lub szybkich zmian momentu. Zwiększanie częstotliwości próbkowania ponad rzeczywiste możliwości czujnika i toru pomiarowego nie daje automatycznie większej ilości użytecznej informacji. Ostateczna dynamika zależy od całego łańcucha: elementu pomiarowego, sposobu montażu, elektroniki kondycjonującej, filtracji i systemu akwizycji. Przy analizie wielu parametrów trzeba również uwzględniać różne czasy odpowiedzi. Szybki przetwornik ciśnienia i masywna sonda temperatury mogą rejestrować odpowiedź tego samego procesu z wyraźnie inną dynamiką. Porównanie przebiegów bez uwzględnienia tej różnicy może prowadzić do błędnych wniosków o kolejności zjawisk. Jakie dane warto rejestrować?
Ethernet, OPC UA i dostęp do danych procesowychW nowoczesnym stanowisku laboratoryjnym dane powinny być dostępne nie tylko na panelu operatorskim, ale również możliwe do archiwizacji i dalszego wykorzystania. Ethernet umożliwia integrację urządzenia z siecią laboratoryjną, a OPC UA może służyć do uporządkowanej wymiany danych pomiędzy sterownikiem, systemem nadrzędnym i oprogramowaniem analitycznym. Ma to szczególne znaczenie wtedy, gdy wyniki mają być zestawiane z danymi z dozowników, pompy stopu, analizatora energii, systemu pomiarowego lub innej aparatury laboratoryjnej. Możliwość eksportu danych ułatwia prowadzenie serii porównawczych, analizę statystyczną, modelowanie procesu i dokumentowanie warunków, w których uzyskano określone właściwości materiału. W urządzeniach SiTech3D zakres komunikacji zależy od konfiguracji konkretnego modelu. Przykładowo LE-2CC 2×24 mm jest wyposażona w Ethernet, natomiast serwer OPC UA jest dostępny jako opcja. Takie rozróżnienie jest istotne przy projektowaniu kompletnego systemu akwizycji danych. Diagnostyka procesu na podstawie wielu parametrówPojedynczy parametr rzadko pozwala jednoznacznie określić przyczynę zmiany zachodzącej podczas wytłaczania. Ta sama wartość ciśnienia może wystąpić przy różnych temperaturach, wydajnościach i lepkościach materiału, a wzrost momentu może wynikać zarówno ze zmiany formulacji, jak i z większego stopnia wypełnienia. Znacznie większą wartość diagnostyczną daje jednoczesna analiza kilku zsynchronizowanych sygnałów. W praktyce szczególnie użyteczna jest obserwacja zależności pomiędzy temperaturą stopu, ciśnieniem, momentem, siłą osiową, prędkością ślimaków, wydajnością i energią. Poniższe przykłady należy traktować jako hipotezy diagnostyczne, a nie gotowe reguły. Rzeczywista interpretacja wymaga znajomości materiału, konstrukcji maszyny, konfiguracji ślimaków, geometrii głowicy i aktualnych warunków procesu.
Stan odniesienia i „podpis procesowy”Najbardziej wiarygodna diagnostyka nie polega na ocenianiu pojedynczej wartości jako „wysokiej” lub „niskiej”, lecz na porównywaniu procesu ze znanym stanem odniesienia. Może nim być stabilny przebieg uzyskany dla określonej formulacji, konfiguracji ślimaków i wydajności. Dla takiego stanu można określić charakterystyczne zakresy temperatury, ciśnienia, momentu, siły osiowej, SME i innych parametrów. Kolejne eksperymenty porównuje się następnie z tym profilem. Taki wieloparametrowy „podpis procesowy” jest szczególnie przydatny w badaniach materiałowych, kontroli powtarzalności, optymalizacji oraz przy przenoszeniu procesu pomiędzy skalami. Stan ustalony i zjawiska przejścioweWyników uzyskanych bezpośrednio po zmianie prędkości, wydajności, temperatury lub formulacji nie należy automatycznie porównywać z wynikami stanu ustalonego. Poszczególne części układu reagują z różną dynamiką, a materiał znajdujący się w cylindrze potrzebuje czasu, aby zostać zastąpiony materiałem przetwarzanym w nowych warunkach. W eksperymencie warto więc rejestrować moment wprowadzenia zmiany i analizować oddzielnie odpowiedź przejściową oraz stan po stabilizacji. Sama odpowiedź przejściowa także może być cenna: pokazuje bezwładność cieplną, szybkość reakcji układu oraz propagację zaburzenia przez kolejne strefy procesu. Połączenie danych procesowych z analizą reologicznąTemperatura, ciśnienie i wydajność mogą być również wykorzystywane w bardziej zaawansowanych metodach oceny zachowania reologicznego stopu. Jeżeli geometria kanału pomiarowego jest znana i spełnione są założenia odpowiedniego modelu przepływu, na podstawie spadku ciśnienia i strumienia materiału można wyznaczać wielkości związane z lepkością. Nie należy jednak utożsamiać zwykłego pomiaru ciśnienia w cylindrze z pełnym pomiarem reologicznym. Analiza online lub inline wymaga właściwej geometrii, poprawnie rozmieszczonych punktów pomiarowych i odpowiedniego modelu obliczeniowego. Zagadnienie to szerzej opisujemy w artykule Reologia w czasie rzeczywistym w przemyśle tworzyw sztucznych. Monitorowanie procesu w laboratoryjnych wytłaczarkachW produkcji przemysłowej system pomiarowy służy przede wszystkim do utrzymania stabilności, bezpieczeństwa i wymaganej jakości produktu. W wytłaczarkach laboratoryjnych jego rola jest szersza: urządzenie powinno umożliwiać poznanie zależności pomiędzy właściwościami materiału, geometrią układu uplastyczniającego i warunkami procesu. Z tego względu szczególną wartość mają stanowiska pozwalające równocześnie mierzyć i rejestrować temperaturę, ciśnienie, moment, prędkość ślimaków oraz – zależnie od konfiguracji – siłę osiową i parametry energetyczne. Dane powinny być dostępne w formie umożliwiającej analizę porównawczą kolejnych eksperymentów i odtworzenie warunków, w których uzyskano wynik. W przypadku laboratoryjnych wytłaczarek dwuślimakowych pomiary można dodatkowo powiązać z konfiguracją segmentów ślimakowych, miejscem dozowania, odgazowaniem i stopniem wypełnienia. W wytłaczarkach jednoślimakowych szczególnie użyteczne są profile temperatury i ciśnienia wzdłuż cylindra oraz zależność wydajności od prędkości ślimaka i oporów głowicy. Przy projektowaniu stanowiska badawczego sam zakres pomiarów powinien być traktowany jako część specyfikacji procesu. Dobór średnicy ślimaków, L/D, zakresu prędkości, momentu, liczby portów pomiarowych, dozowania i wyposażenia peryferyjnego powinien wynikać z materiału i celu badania. Szerzej opisujemy to w artykule jak dobrać wytłaczarkę do materiału, procesu i skali pracy. PodsumowanieMonitorowanie procesu wytłaczania nie powinno ograniczać się do obserwacji temperatur zadanych na regulatorach cylindra. Rzeczywisty stan procesu opisuje zestaw wzajemnie powiązanych wielkości obejmujących przede wszystkim temperaturę i ciśnienie stopu, moment obrotowy, prędkość ślimaków, wydajność oraz – w odpowiednio wyposażonych stanowiskach – siłę osiową i parametry energetyczne. Największą wartość daje nie pojedynczy czujnik, lecz jednoczesna rejestracja kilku sygnałów i analiza ich zależności. Pozwala to odróżniać zmiany wynikające z właściwości materiału od zmian związanych z geometrią układu, podawaniem, obciążeniem głowicy czy bilansem energetycznym. W warunkach badawczych taki system pomiarowy umożliwia budowanie profili procesu, porównywanie formulacji i konfiguracji ślimaków oraz rozwijanie modeli służących do optymalizacji i skalowania procesu. Pomiar staje się wówczas nie tylko elementem kontroli maszyny, ale narzędziem pozwalającym lepiej zrozumieć przebieg przetwarzania polimeru i świadomie kształtować warunki, w których powstaje materiał lub produkt o wymaganych właściwościach. Normy i wybrane źródła techniczne
|
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Wysokoenergetyczne plastyczne materiały wybuchowe. Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:




 YouTube
 Linkedin
 Facebook