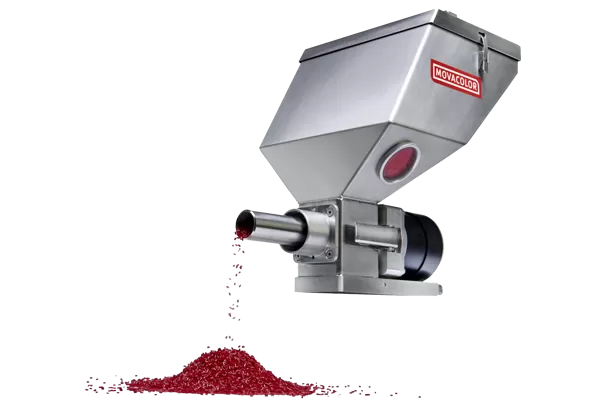
Dozowanie materiałów w procesie wytłaczania – systemy grawimetryczne i wolumetryczneDozowanie jest jednym z podstawowych elementów kontroli receptury podczas wytłaczania i compoundingu. Nie wystarczy jednak ustawić procentowego udziału masterbatchu, proszku, napełniacza lub dodatku płynnego. Rzeczywisty strumień składnika zależy również od właściwości materiału, sposobu jego przepływu w zasobniku, charakterystyki elementu dozującego, miejsca wprowadzenia do ekstrudera oraz synchronizacji z wydajnością całego procesu. Dozowanie w wytłaczaniu oznacza kontrolę strumienia, a nie tylko ustawienie procentuReceptura tworzywa jest realizowana przez rzeczywiste strumienie poszczególnych składników doprowadzanych do procesu. Wartość procentowa ma jednoznaczne znaczenie dopiero wtedy, gdy wiadomo, do jakiej masy została odniesiona i w jaki sposób zmienia się wraz z wydajnością całego układu. Jeżeli udział dodatku x określono względem strumienia materiału podstawowego, zależność można zapisać w uproszczeniu jako: ṁdod = x/100 × ṁbaza Jeżeli natomiast ta sama wartość procentowa oznacza udział masowy dodatku w gotowej mieszaninie, relacja jest inna: ṁdod = x/(100 − x) × ṁbaza Przy małych stężeniach różnica jest niewielka, ale przy większych udziałach napełniaczy, przemiału lub innych składników staje się istotna. Dlatego sposób definiowania receptury powinien być jednoznaczny zarówno w dozowniku, jak i w nadrzędnym systemie sterowania linią. Dozowanie grawimetryczne i wolumetryczne – na czym polega różnica?
Dozowanie grawimetryczne jest pojęciem szerszym niż loss-in-weight. Loss-in-weight, czyli pomiar ubytku masy, jest jednym z najczęściej stosowanych sposobów realizacji ciągłego dozowania grawimetrycznego. Jak działa dozowanie loss-in-weight?W układzie loss-in-weight zasobnik z materiałem oraz element dozujący są objęte pomiarem wagowym. Podczas dozowania masa układu maleje, a sterownik wyznacza rzeczywisty strumień masowy na podstawie szybkości tego ubytku. ṁ = −dm/dt Sterownik porównuje strumień rzeczywisty z wartością zadaną i koryguje prędkość cylindra, ślimaka lub spirali dozującej. Pętla sprzężenia zwrotnego pozwala kompensować między innymi stopniowe zmiany wypełnienia elementu dozującego oraz charakterystyki podawania materiału. Nie oznacza to jednak, że pomiar grawimetryczny może skompensować każdą nieprawidłowość przepływu. Stabilny most materiałowy, silna fluidyzacja proszku, zbrylanie lub brak dopływu materiału do elementu dozującego są problemami mechanicznymi i wymagają odpowiedniej konstrukcji zasobnika, mieszadła, spirali albo systemu wspomagającego przepływ. Co dzieje się podczas napełniania dozownika loss-in-weight?Podczas normalnej pracy masa materiału w układzie maleje. W trakcie uzupełniania zasobnika masa zaczyna natomiast rosnąć i chwilowo nie można wyznaczać strumienia na podstawie normalnego ubytku masy. W typowym układzie loss-in-weight sterownik przechodzi na ten czas na sterowanie oparte na zapamiętanej charakterystyce dozowania lub modelu pracy podajnika. Po zakończeniu napełniania i ustabilizowaniu sygnału wagowego ponownie uruchamiana jest pełna regulacja grawimetryczna. Z tego powodu na krótkookresową stabilność dozowania wpływają również wielkość zasobnika, częstotliwość jego uzupełniania, sposób podawania materiału oraz dynamika procesu napełniania. Jak działa dozowanie wolumetryczne?Dozownik wolumetryczny nie mierzy w sposób ciągły rzeczywistego strumienia masowego. Przed rozpoczęciem pracy określa się charakterystykę elementu dozującego, czyli zależność pomiędzy jego prędkością a ilością podawanego materiału. Przy stabilnej gęstości nasypowej i niezmiennych właściwościach surowca metoda może zapewniać dobrą powtarzalność. Zmiana granulacji, gęstości nasypowej, wilgotności, stopnia napowietrzenia lub sposobu wypełniania elementu dozującego może jednak zmienić rzeczywistą masę podawaną przy tej samej prędkości. Dokładność, powtarzalność i stabilność dozowania nie są tym samym
Parametru dokładności podawanego przez producenta dozownika nie należy automatycznie utożsamiać z dokładnością składu całego produktu. Na rzeczywistą recepturę wpływają również stabilność strumienia materiału podstawowego, właściwości wszystkich składników, sposób podania, miejsce dozowania i dynamika całego procesu. Dobór dozownika powinien zaczynać się od właściwości materiałuWymagana wydajność w kg/h jest tylko jednym z kryteriów doboru. Znaczenie mają również gęstość nasypowa, wielkość i kształt cząstek, rozkład granulometryczny, podatność na segregację, tarcie wewnętrzne, skłonność do zbrylania i mostkowania, elektrostatyka, wilgotność oraz ścieralność materiału. Granulat, mikrogranulat, masterbatch i przemiałRegularny granulat o dobrych właściwościach przepływowych można zwykle dozować cylindrem lub ślimakiem dobranym do wielkości cząstek i wymaganego strumienia. Przy bardzo małych dawkach znaczenie zaczyna mieć również liczba pojedynczych granulek przechodzących przez układ w jednostce czasu. Przemiał może być trudniejszy do stabilnego podawania ze względu na nieregularny kształt cząstek, różnice gęstości nasypowej, możliwość klinowania oraz mniej jednorodne wypełnianie elementu dozującego. Dlaczego proszki są trudniejsze w dozowaniu?Proszek nie zawsze zachowuje się jak swobodnie płynący materiał ziarnisty. W zależności od wielkości i kształtu cząstek, wilgotności, elektrostatyki oraz oddziaływań międzycząsteczkowych mogą występować:
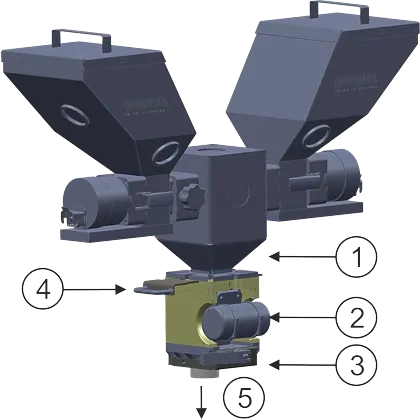
Dlatego bardzo dokładny układ wagowy nie gwarantuje stabilnego dozowania, jeżeli materiał nie dopływa równomiernie do elementu dozującego. Dozownik a rzeczywista wydajność wytłaczarkiSposób synchronizacji dozowania zależy od sposobu zasilania ekstrudera. W klasycznej wytłaczarce jednoślimakowej zasilanej swobodnie wydajność materiału podstawowego wynika przede wszystkim z prędkości ślimaka, geometrii układu, właściwości tworzywa i oporów przepływu. Strumień dodatku powinien być odnoszony do rzeczywistej lub prawidłowo wyznaczonej wydajności materiału podstawowego. W wytłaczarce dwuślimakowej pracującej w warunkach niedopełnienia, czyli w układzie starve-fed, sytuacja jest inna. Całkowity strumień materiału jest w dużej mierze ustalany przez dozowniki, natomiast prędkość ślimaków wpływa między innymi na stopień napełnienia kanałów, czas przebywania, transport i warunki ścinania. Dlatego proste powiązanie dawki dodatku wyłącznie z obrotami ślimaka nie zawsze zapewnia stałą recepturę. W zaawansowanych stanowiskach właściwą wielkością odniesienia jest rzeczywisty strumień materiału albo nadrzędna wartość wydajności zadana całemu układowi dozowania. Miejsce dozowania jest częścią projektowania procesuSkładnik może być wprowadzany razem z materiałem podstawowym do głównej strefy zasilania albo w dalszej części układu uplastyczniającego. Wybór miejsca wpływa na czas przebywania dodatku, historię temperatury, intensywność ścinania oraz długość strefy dostępnej na jego zwilżenie, dyspersję i homogenizację. Dozowanie boczne w układach dwuślimakowychW wytłaczarkach dwuślimakowych część składników może być podawana przez lej główny, a część przez port boczny i podajnik boczny. Późniejsze wprowadzenie składnika może ograniczyć jego ekspozycję na temperaturę i ścinanie, zmniejszyć obciążenie głównej strefy karmienia lub umożliwić dodanie napełniacza dopiero po uplastycznieniu polimeru. Ma to jednak konsekwencję procesową: im później materiał zostanie wprowadzony, tym krótsza pozostaje długość układu na jego zwilżenie, rozprowadzenie i ewentualną dyspersję. Miejsce podania powinno więc wynikać z konfiguracji segmentów ślimaków oraz wymaganej historii termomechanicznej materiału. Proszek wprowadzany do ekstrudera transportuje również powietrzeDrobny proszek, szczególnie o małej gęstości nasypowej, może wprowadzać do układu znaczną objętość powietrza. Przy wysokich udziałach napełniacza faza gazowa może ograniczać zdolność napełniania kanałów ślimakowych i destabilizować podawanie. Dlatego przy bocznym dozowaniu proszków znaczenie mają nie tylko wydajność dozownika, ale również konstrukcja podajnika bocznego, dostępna objętość kanałów ślimakowych oraz możliwość odprowadzania powietrza z układu. Dozowanie cieczyW przypadku dodatków płynnych stabilność dozowania zależy między innymi od lepkości, temperatury cieczy, charakterystyki pompy, średnicy przewodów, ciśnienia oraz miejsca wprowadzenia składnika do procesu. MDS Balance LiquidAktualny system Movacolor MDS Balance Liquid może być wyposażony w pompę mono lub pompę perystaltyczną. Producent podaje zakres wydajności 0,04–35 l/h. Układ grawimetryczny wykorzystuje pomiar masy do kontroli rzeczywistego strumienia cieczy. System jest również dostępny w wykonaniu wolumetrycznym. Wybór zasady dozowania oraz pompy powinien wynikać z rodzaju cieczy, jej lepkości, wymaganej wydajności i warunków podania. Pompa perystaltycznaW pompie perystaltycznej ciecz przepływa wewnątrz elastycznego przewodu okresowo ściskanego przez rolki. Rozwiązanie ułatwia zmianę materiału i ogranicza liczbę części pompy mających bezpośredni kontakt z medium. Charakterystyka przepływu zależy jednak między innymi od rodzaju przewodu, jego zużycia, prędkości pracy oraz lepkości cieczy. W układzie grawimetrycznym zmiany te mogą być korygowane na podstawie rzeczywistego pomiaru strumienia masowego. Bardzo małe dawki – dozowanie optometrycznePrzy ekstremalnie małym strumieniu granulowanego dodatku ograniczeniem systemu wagowego może stać się masa pojedynczej granulki w stosunku do mierzonego strumienia. W takich zastosowaniach Movacolor wykorzystuje technologię optometryczną MDS Nexus. Specjalna tarcza pobiera pojedyncze granulki, które są wykrywane optycznie. Według producenta system może zliczać do 5 granulek na sekundę i wykorzystuje algorytm kompensujący brakujące granulki. Dzięki temu kontrolowana jest liczba rzeczywiście podawanych cząstek, a nie wyłącznie ich średnia masa. Grawimetryczne systemy Movacolor integrowane z SiTech3DMDS BalanceMDS Balance jest grawimetrycznym systemem dozującym pracującym według zasady loss-in-weight. Centralnie umieszczony czujnik wagowy i oprogramowanie Balance Technology mierzą ubytek masy materiału oraz korygują prędkość elementu dozującego. Aktualna rodzina MDS Balance obejmuje zakres od około 0,07 do 180 kg/h. Producent deklaruje możliwość osiągnięcia dokładności dozowania do 0,05% w odpowiednio dobranej konfiguracji i warunkach pracy. Wartości tej nie należy utożsamiać z gwarantowaną dokładnością składu całej mieszaniny.
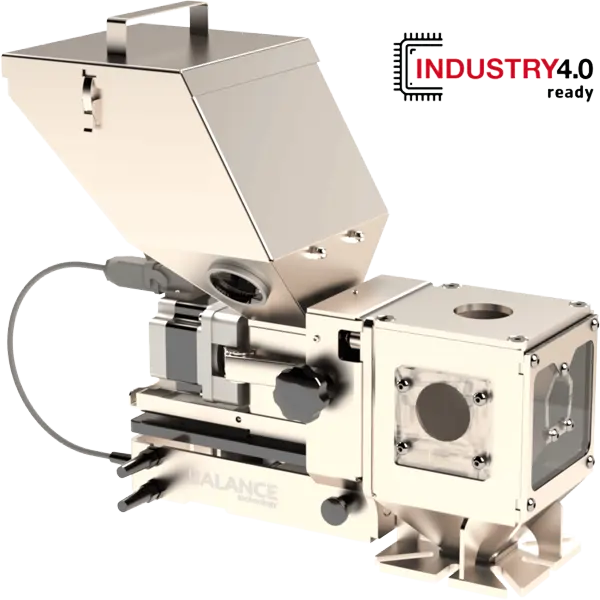
Rys. 1. Dozownik grawimetryczny Movacolor MDS Balance. MDS Balance CleanroomMDS Balance Cleanroom jest wykonaniem przeznaczonym do środowisk wymagających zwiększonej kontroli zanieczyszczeń. Producent stosuje konstrukcję bezolejową, elementy ze stali nierdzewnej, uszczelnienia jakości spożywczej przeznaczone do większości zastosowań medycznych i cleanroom oraz kontroler bez zewnętrznej wentylacji. Urządzenie może być czyszczone alkoholem izopropylowym.
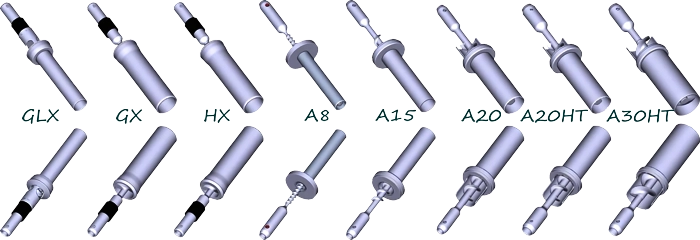
Rys. 2. Dozownik grawimetryczny Movacolor MDS Balance Cleanroom. Dobór elementu dozującego MDS BalanceSzeroki zakres wydajności systemu uzyskuje się przez dobór cylindra lub ślimaka dozującego odpowiedniego do materiału i wymaganego strumienia. Poniższa tabela przedstawia szczegółowe zakresy narzędzi opisanych w dokumentacji technicznej Movacolor.
* Wartości określone dla standardowego granulowanego masterbatchu o gęstości nasypowej 0,8 kg/dm³.
Rys. 3. Przykładowe elementy dozujące systemu Movacolor MDS Balance. MDS Balance Powder NFFMDS Balance Powder NFF jest przeznaczony do dozowania proszków swobodnie i nieswobodnie płynących. Aktualny system wykorzystuje technologię loss-in-weight, mieszadło wspomagające przepływ materiału, silnik o wysokim momencie oraz podwójne narzędzia spiralne. Producent podaje obecnie zakres całego urządzenia 0,05–45 kg/h oraz konfiguracje z zasobnikiem 5 lub 12 l. Dostępne są różne podwójne spirale dozujące, w tym konstrukcje zazębiające się i samoczyszczące.
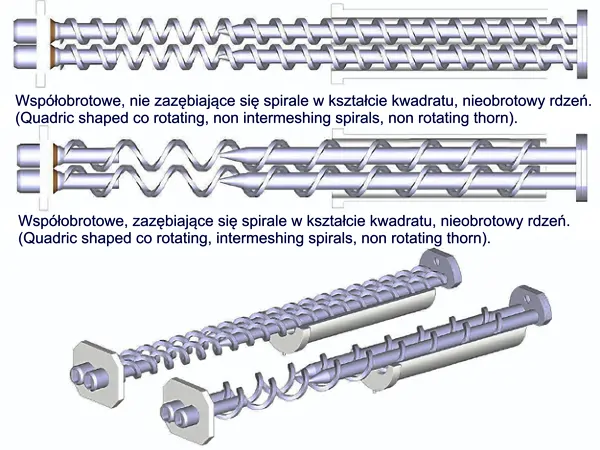
Rys. 4. Dozownik grawimetryczny Movacolor MDS Balance Powder. Spirale SP15 i SP19 – dane narzędzi z dokumentacji MovacolorW dokumentacji technicznej systemu MCBalance Powder opisano dwie charakterystyczne geometrie podwójnych spiral: SP15 – współbieżne i niezazębiające się oraz SP19 – współbieżne i zazębiające się. Obie konfiguracje występują również w wariancie bez nieruchomego rdzenia. Poniższe wartości są danymi referencyjnymi dla tych konkretnych narzędzi dozujących. Nie są aktualną tabelą zakresów całego MDS Balance Powder NFF, którego obecna specyfikacja katalogowa obejmuje zakres 0,05–45 kg/h.
Zakresy według dokumentacji technicznej Movacolor określono dla swobodnie płynącego proszku o gęstości nasypowej 0,60 kg/dm³. Rzeczywista wydajność zależy od właściwości proszku, konfiguracji spirali i warunków pracy.
Rys. 5. Konstrukcje podwójnych spiral dozujących proszki Movacolor.
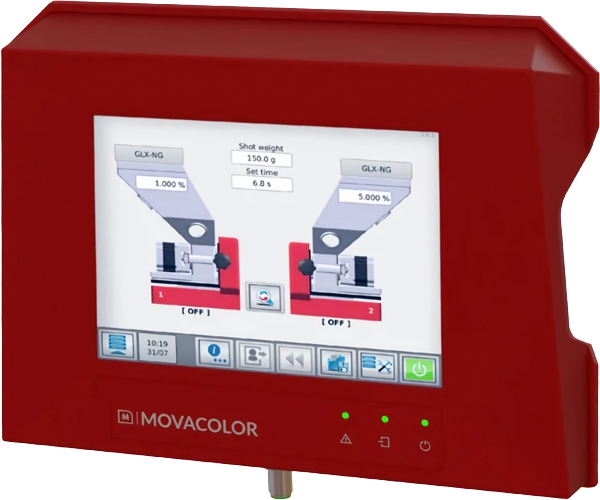
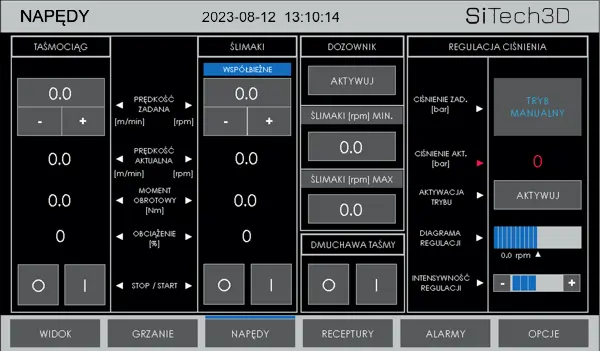
Sterowanie dozowaniemAktualne systemy MDS wykorzystują kolorowy ekran dotykowy o przekątnej 8 cali. W zależności od konfiguracji dostępne są zapis receptur, rejestracja zmian parametrów oraz komunikacja z nadrzędnym sterowaniem za pomocą interfejsów takich jak Modbus TCP/IP, Profibus, Profinet i OPC UA. W przypadku MDS Balance producent przewiduje zapis do 1000 receptur oraz możliwość współpracy z sygnałami analogowymi i sygnałem prędkości ekstrudera.
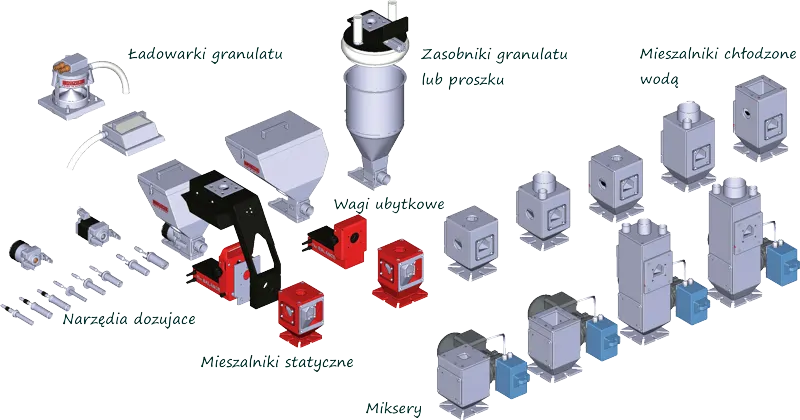
Rys. 6. Sterownik systemu dozowania Movacolor. Modułowa konfiguracja systemu dozowaniaDozownik jest tylko jednym z elementów kompletnego układu. Do procesu dobiera się również zasobnik, narzędzie dozujące, układ napełniania, element łączący z maszyną, sposób mieszania oraz komunikację ze sterowaniem ekstrudera. Modułowość ma szczególne znaczenie w stanowiskach laboratoryjnych, ponieważ umożliwia zmianę materiału, zakresu wydajności lub funkcji procesu bez przebudowy całej instalacji.
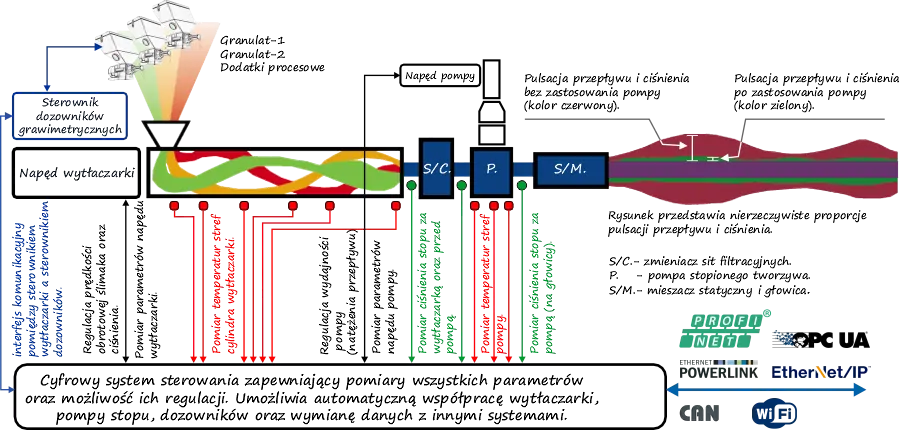
Rys. 7. Modułowa konfiguracja systemów dozowania Movacolor. Integracja dozowników z wytłaczarkami SiTech3DW urządzeniach SiTech3D układ dozowania może być traktowany jako część sterowania całym procesem, a nie jako niezależne urządzenie pracujące z własną stałą nastawą. Pozwala to powiązać strumień dodatku z rzeczywistym punktem pracy wytłaczarki oraz z innymi urządzeniami linii. Ma to znaczenie podczas rozruchu, zmiany wydajności, zatrzymania procesu oraz pracy z pompą stopionego polimeru. W zależności od aplikacji układ może wykorzystywać sygnały analogowe, komunikację cyfrową albo logikę sterowania realizowaną przez PLC SiTech3D.
Rys. 8. Integracja sterowania wytłaczarki SiTech3D z układem dozowania.
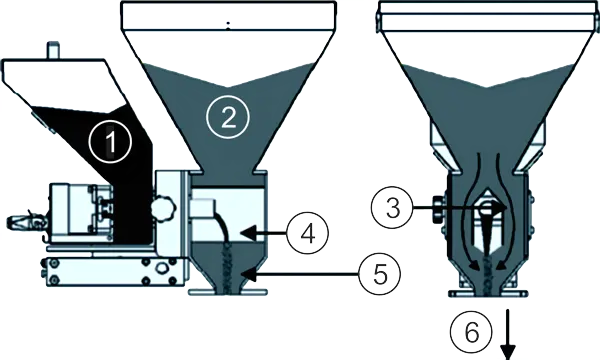
Rys. 9. Przykład integracji wytłaczarki, dozowników i pompy stopionego polimeru. Komora mieszająca NST40W zależności od konfiguracji materiał podstawowy i dozowany dodatek mogą być łączone w komorze NST40 przed wejściem do strefy zasilania wytłaczarki. Jej zadaniem jest wprowadzenie dodatku w główny strumień materiału i ograniczenie jego segregacji przed wejściem do układu uplastyczniającego. Takie wstępne połączenie składników nie zastępuje mieszania zachodzącego wewnątrz ekstrudera, ale może poprawić regularność dopływu dodatku do strefy zasilania.
Rys. 10. Zasada działania komory mieszającej NST40.
SiFlow – wspomaganie przepływu materiałów sypkichSiFlow jest rozwiązaniem SiTech3D przeznaczonym do wspomagania przepływu proszków i innych materiałów podatnych na mostkowanie. Kontrolowane drgania wybranego elementu układu pomagają uruchamiać materiał i ograniczać tworzenie stabilnych struktur nad wylotem. Część wprowadzana w drgania jest mechanicznie oddzielona od konstrukcji pomiarowej. Przy współpracy z dozownikiem grawimetrycznym sygnał wagowy jest odpowiednio filtrowany, aby drgania nie były interpretowane jako rzeczywista zmiana masy materiału. System może być sterowany z PLC wytłaczarki i dzięki temu pracować jako część kompletnej logiki stanowiska procesowego.
Rys. 11. System SiFlow i adapter integrujący układ dozowania z wytłaczarką SiTech3D.
Dozowanie w liniach do produkcji filamentuW linii do produkcji filamentu stabilność składu materiału jest jednym z parametrów wpływających na właściwości wytłaczanego włókna. Dozowanie dodatków powinno być analizowane razem z wydajnością wytłaczarki, homogenizacją stopu, pracą pompy stopu, chłodzeniem, pomiarem średnicy oraz regulacją prędkości odciągu. Szczególnego znaczenia nabiera to przy filamentach barwionych, napełnianych, przewodzących, wzmacnianych oraz wykonywanych z materiałów pochodzących z recyklingu. Stabilny wymiar filamentu nie gwarantuje bowiem stałego składu materiału, jeżeli niezależnie od układu kontroli średnicy zmienia się rzeczywisty udział dozowanych dodatków. Jak dobrać system dozowania?
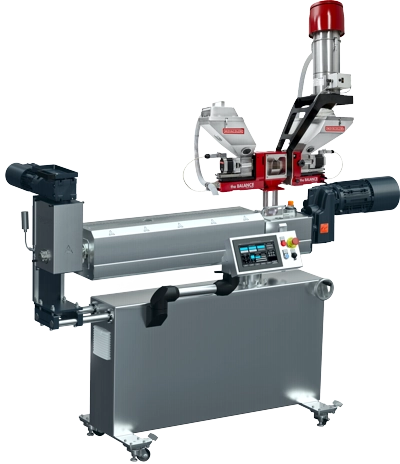
Dozowanie jako część konfiguracji wytłaczarki SiTech3DSystem dozowania powinien być dobierany razem z układem uplastyczniającym i całym procesem. SiTech3D może integrować dozowniki Movacolor oraz systemy innych producentów z wytłaczarkami jednoślimakowymi, wytłaczarkami dwuślimakowymi, wytłaczarkami laboratoryjnymi oraz liniami do produkcji filamentu. Dobór obejmuje nie tylko zakres wydajności dozownika, ale również właściwości materiału, geometrię narzędzia dozującego, sposób uzupełniania zasobnika, miejsce wprowadzenia składnika, wymagania dotyczące mieszania oraz sposób wymiany danych z układem sterowania wytłaczarki.
Rys. 12. Wytłaczarka SiTech3D ze zintegrowanym układem dozowania. PodsumowaniePrawidłowe dozowanie nie polega wyłącznie na wyborze urządzenia o odpowiednim zakresie kg/h. O stabilności receptury decydują równocześnie zasada pomiaru, właściwości materiału, geometria elementu dozującego, zachowanie materiału w zasobniku, sposób uzupełniania, miejsce wprowadzenia składnika oraz synchronizacja z rzeczywistym strumieniem materiału w ekstruderze. W prostych procesach wystarczający może być prawidłowo skalibrowany układ wolumetryczny. Przy krytycznych dodatkach, zmiennych materiałach, proszkach i procesach wymagających rejestracji parametrów przewagę daje kontrola grawimetryczna. W compoundingu dozowanie staje się natomiast jednym z elementów projektowania całej historii termomechanicznej materiału. Więcej informacji o samym procesie znajduje się w artykule Wytłaczanie tworzyw sztucznych oraz w materiale Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych. Dane katalogowe dozowników Movacolor: Movacolor. FAQ – dozowanie materiałów w procesie wytłaczaniaCzym różni się dozownik grawimetryczny od wolumetrycznego?Dozownik grawimetryczny wykorzystuje pomiar masy do kontroli strumienia materiału. Układ wolumetryczny pracuje na podstawie skalibrowanej charakterystyki elementu dozującego i nie mierzy w sposób ciągły rzeczywistego strumienia masowego. Czy każdy dozownik grawimetryczny jest dozownikiem loss-in-weight?Nie. Loss-in-weight jest jedną z metod dozowania grawimetrycznego. W układzie tego typu strumień materiału jest określany na podstawie ubytku masy zasobnika w czasie. Czy dozownik grawimetryczny kompensuje zmianę gęstości nasypowej?Może kompensować zmianę wpływającą na rzeczywisty strumień materiału, dopóki układ mechaniczny pozostaje w zakresie umożliwiającym regulację. Nie usunie jednak trwałego mostu materiałowego, silnego zbrylenia ani całkowitego zaniku dopływu proszku do elementu dozującego. Co dzieje się podczas napełniania dozownika loss-in-weight?Podczas napełniania masa układu rośnie, dlatego klasyczne wyznaczanie strumienia z ubytku masy jest chwilowo niedostępne. Typowy system wykorzystuje wtedy zapamiętaną charakterystykę pracy, a po ustabilizowaniu sygnału wagowego powraca do pełnej regulacji grawimetrycznej. Czy dozownik wyznacza wydajność wytłaczarki?Zależy to od sposobu prowadzenia procesu. W układzie dwuślimakowym starve-fed strumień materiału może być ustalany przez dozowniki. W klasycznej wytłaczarce jednoślimakowej zasilanej swobodnie wydajność materiału podstawowego wynika przede wszystkim z charakterystyki ekstrudera i jego punktu pracy. Dlaczego miejsce dozowania w wytłaczarce dwuślimakowej ma znaczenie?Wpływa na czas przebywania składnika, temperaturę, intensywność ścinania i długość układu dostępną na mieszanie. Późniejsze podanie może chronić wrażliwy składnik, ale pozostawia mniej długości procesowej na jego zwilżenie i rozprowadzenie. Dlaczego proszek podawany bocznie może ograniczać wydajność?Proszek wprowadza wraz z cząstkami również powietrze. Przy materiałach o małej gęstości nasypowej objętość fazy gazowej może być znaczna i ograniczać zdolność napełniania kanałów ślimakowych oraz stabilność transportu. Czy deklarowana dokładność dozownika oznacza dokładność całej receptury?Nie. Na rzeczywisty skład produktu wpływają również właściwości materiałów, stabilność głównego strumienia, kalibracja, zakres pracy, miejsce podania oraz zachowanie surowca w zasobniku i ekstruderze. Czy dozowanie może być zsynchronizowane z wytłaczarką SiTech3D?Tak. System dozowania może być integrowany ze sterowaniem wytłaczarki i pozostałymi elementami linii tak, aby jego praca odpowiadała rzeczywistemu punktowi pracy procesu. Czy SiTech3D integruje wyłącznie dozowniki Movacolor?Nie. Movacolor jest jednym z systemów stosowanych przez SiTech3D. Możliwa jest również integracja urządzeń innych producentów po uzgodnieniu interfejsów mechanicznych, elektrycznych i komunikacyjnych. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:




 YouTube
 Linkedin
 Facebook