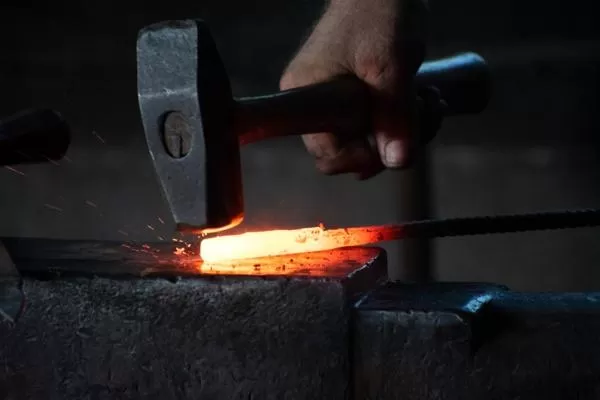
Filament metalowy do druku 3D – od proszku i spoiwa do spiekanej częściFilament metalowy do druku 3D jest wysoko napełnionym materiałem kompozytowym, w którym proszek metalu zostaje połączony z odpowiednio zaprojektowanym systemem spoiwa. Spoiwo umożliwia przygotowanie ciągłego włókna, jego podawanie do drukarki i formowanie części metodą Material Extrusion (MEX/FFF), natomiast właściwy materiał metaliczny powstaje dopiero po kolejnych etapach usuwania spoiwa i spiekania. Spis treści
Czym naprawdę jest filament metalowy?Filament metalowy przeznaczony do późniejszego usuwania spoiwa i spiekania nie powinien być utożsamiany z dekoracyjnym filamentem zawierającym niewielką ilość metalicznego wypełniacza. W technologii Metal MEX mamy do czynienia z wysoko napełnionym materiałem wsadowym, określanym również jako feedstock, którego podstawowymi składnikami są proszek metalu oraz odpowiednio zaprojektowany system spoiwa. Podczas drukowania metal nie jest topiony. Uplastycznia się przede wszystkim faza organiczna, która umożliwia przepływ mieszaniny przez dyszę i formowanie kolejnych ścieżek. Cząstki proszku metalicznego pozostają na tym etapie zasadniczo w stanie stałym. Dopiero po wykonaniu wydruku rozpoczyna się metalurgiczna część procesu: kontrolowane usunięcie spoiwa, a następnie spiekanie utworzonego szkieletu proszkowego. Cały proces można przedstawić jako: proszek → feedstock → filament → część zielona → debinding → część po usunięciu spoiwa → spiekanie → część metalowa Każdy etap przygotowuje materiał dla następnego. Niejednorodność powstała podczas compoundingu może znaleźć się w filamencie. Zmienność filamentu może powodować różnice ilości materiału odkładanego podczas drukowania. Pory utworzone pomiędzy ścieżkami mogą natomiast pozostać obecne również po spiekaniu. Jakość spiekanej części metalowej zaczyna się więc podczas przygotowania feedstocku i produkcji filamentu – długo przed uruchomieniem pieca. Od proszku do części metalowej – cały łańcuch procesuTechnologia wykorzystuje wiedzę rozwijaną od wielu lat w przetwarzaniu wysoko napełnionych mieszanin stosowanych w metalurgii proszków. W Metal MEX zmienia się przede wszystkim sposób nadawania geometrii: feedstock jest przetwarzany przez dyszę drukarki i odkładany warstwa po warstwie. Typowy łańcuch technologiczny obejmuje:
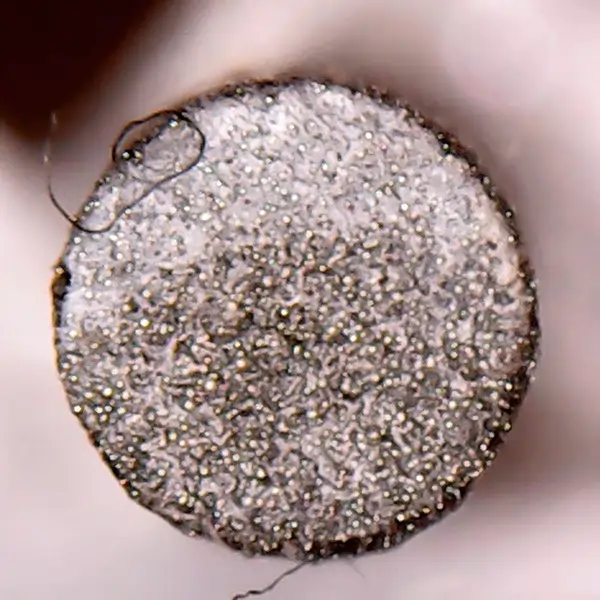
Parametr korzystny na jednym etapie może utrudniać następny. Większa zawartość proszku ogranicza ilość fazy organicznej, ale zwykle podnosi lepkość i pogarsza podatność włókna na zginanie. Bardziej elastyczne spoiwo może ułatwić nawijanie, ale jego skład musi jednocześnie umożliwić kontrolowany debinding. Metal MEX należy więc traktować jako jeden powiązany proces materiałowo-technologiczny, a nie jako niezależne operacje drukowania, usuwania spoiwa i spiekania. Co można wyczytać z przekroju filamentu?Przekrój poprzeczny włókna jest prostym, a jednocześnie bardzo użytecznym źródłem informacji o jakości filamentu. Nie zastępuje pełnej charakterystyki materiałowej, ale szybko ujawnia różnice pomiędzy materiałami, których nie widać podczas obserwacji samej powierzchni szpuli. Na przekroju można oceniać między innymi:
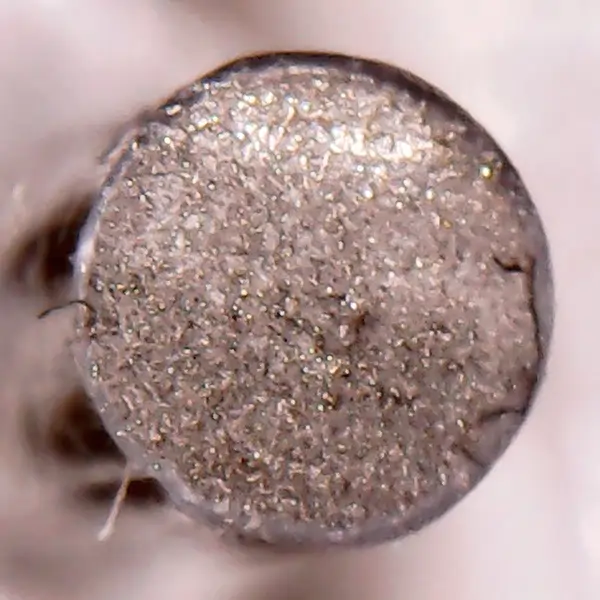
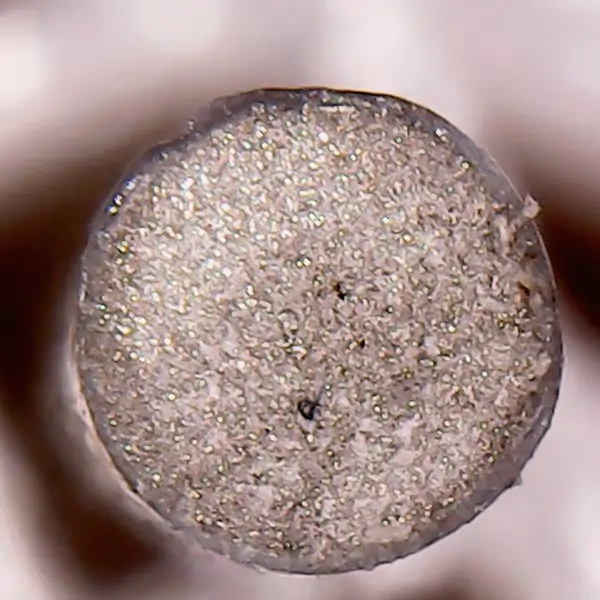
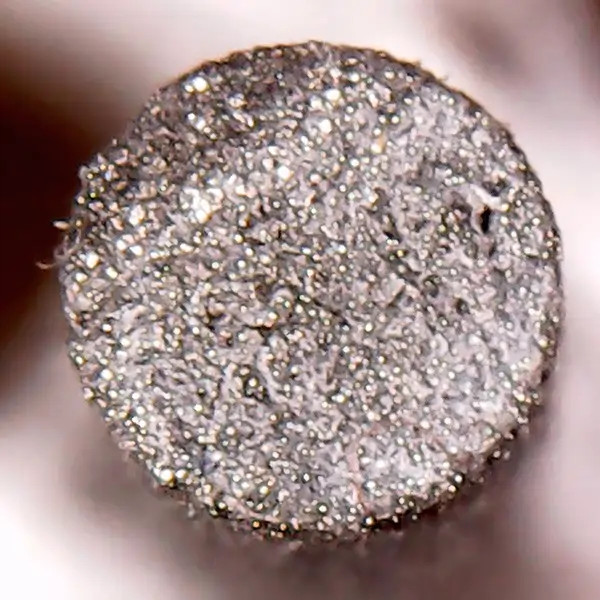
Rysunek 1. Filament zawierający proszek stali 316L, o zwartej strukturze i dobrej podatności na zginanie. Widoczna faza metaliczna jest rozproszona w ciągłej osnowie spoiwa. Analizowana próbka była elastyczna i można było ją zginać bez pękania. Jest to ważna właściwość użytkowa, ponieważ filament musi wytrzymać nawijanie, magazynowanie, rozwijanie oraz prowadzenie pomiędzy szpulą a układem podającym drukarki.
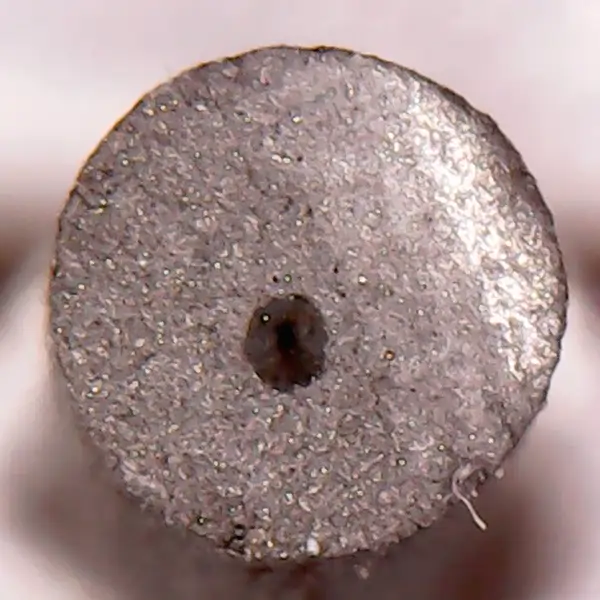
Rysunek 2. Filament zawierający proszek 316L z licznymi pustkami wewnętrznymi. Materiał był wyraźnie bardziej kruchy i trudniejszy w podawaniu. Pustki mogą być związane między innymi z napowietrzeniem mieszaniny, niewłaściwym odpowietrzaniem, wilgocią, obecnością składników lotnych albo warunkami formowania włókna. Sam obraz nie pozwala jednoznacznie wskazać przyczyny, ale bardzo dobrze określa kierunek dalszej diagnostyki.
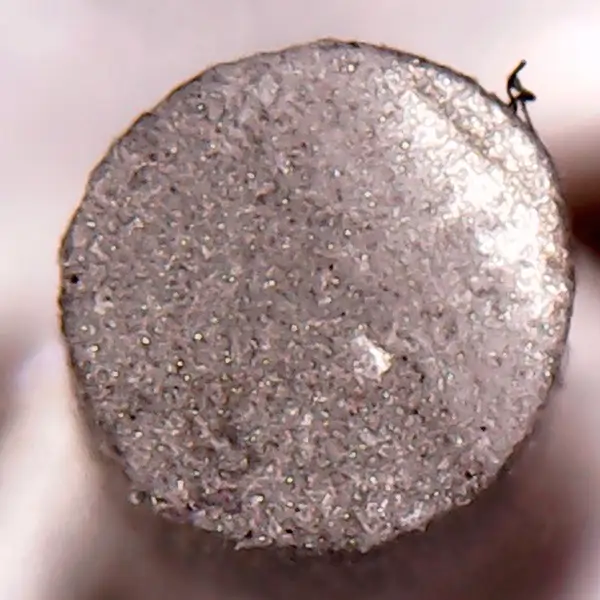
Rysunek 3. Kruchy filament z widoczną niejednorodnością struktury i lokalnymi skupiskami fazy proszkowej. Porównanie pokazuje, że sama informacja o zastosowaniu proszku stali 316L nie wystarcza do oceny jakości filamentu. Materiały wykorzystujące ten sam rodzaj metalu mogą mieć zasadniczo inną mikrostrukturę, porowatość, elastyczność i zachowanie podczas podawania. Jeżeli udział proszku jest oceniany jedynie na podstawie obrazu przekroju, wynik należy traktować jako szacunek. Do ilościowego określania składu potrzebna jest zdefiniowana metoda, na przykład odpowiednio przeprowadzona analiza termograwimetryczna, oznaczenie składu po usunięciu fazy organicznej albo połączenie pomiarów gęstości z danymi o składnikach materiału. Dobra geometria zewnętrzna filamentu nie gwarantuje prawidłowej struktury jego wnętrza. MEX/FFF a bezpośrednie stapianie metaluWedług terminologii stosowanej w wytwarzaniu przyrostowym proces należy do rodziny Material Extrusion – MEX. W przypadku materiału podawanego jako ciągły filament powszechnie stosuje się również określenie Fused Filament Fabrication – FFF. Metal MEX różni się zasadniczo od technologii, w których metal jest konsolidowany bezpośrednio podczas budowy części, na przykład w procesach wykorzystujących złoże proszkowe i wysokoenergetyczne źródło ciepła.
Nie oznacza to automatycznie, że jeden proces jest zawsze tańszy lub mniej energochłonny. W Metal MEX prostszy etap formowania jest uzupełniony kontrolowanym debindingiem oraz wysokotemperaturowym spiekaniem. Charakterystyczną cechą procesu jest więc rozdzielenie operacji nadawania kształtu od metalurgicznego zagęszczania materiału. Proszek metaliczny – znacznie więcej niż wielkość cząstekWpływ proszku na technologię nie wynika wyłącznie ze składu stopu. Równie ważne są fizyczne właściwości cząstek, ponieważ decydują o upakowaniu, zwilżaniu, reologii, ścieralności oraz późniejszym spiekaniu. Do istotnych parametrów należą między innymi:
Rysunek 4. Skala wielkości cząstek proszków metali na tle filamentu o średnicy 1,75 mm.
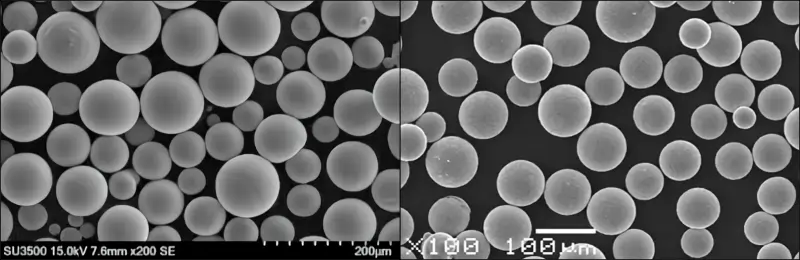
Rysunek 5. Cząstki proszku metalicznego w dużym powiększeniu. Dlaczego drobniejszy proszek nie zawsze ułatwia proces?Zmniejszenie wielkości cząstek zwiększa ich całkowitą powierzchnię właściwą. Może to być korzystne dla późniejszego spiekania, ale równocześnie oznacza większą powierzchnię wymagającą zwilżenia przez system spoiwa. Drobny proszek może więc zwiększać lepkość feedstocku, wykazywać większą tendencję do aglomeracji i stawiać wyższe wymagania procesowi mieszania. Kształt cząstekCząstki zbliżone do sferycznych zwykle łatwiej przemieszczają się względem siebie i mogą sprzyjać wysokiej gęstości upakowania. Proszek silnie nieregularny może natomiast zwiększać tarcie wewnętrzne i opór przepływu. Nie oznacza to, że tylko idealnie sferyczne proszki mogą być stosowane. Wynik zależy od całego układu: PSD, morfologii, udziału objętościowego, właściwości spoiwa oraz wymagań końcowego procesu. Rozkład wielkości cząstek i gęstość upakowaniaJedna średnia średnica nie opisuje właściwie proszku. Znacznie bardziej użyteczny jest rozkład wielkości cząstek – Particle Size Distribution. W mieszaninie zawierającej odpowiednio dobrane frakcje mniejsze cząstki mogą częściowo zajmować przestrzenie pomiędzy większymi. Może to zwiększać gęstość upakowania proszku. Potencjalnymi skutkami są:
Duży udział bardzo drobnej frakcji ma jednak koszt reologiczny. Rośnie całkowita powierzchnia cząstek i zapotrzebowanie na skuteczne zwilżanie. Nie projektuje się więc jednej idealnej średnicy proszku. Projektuje się zachowanie całego rozkładu cząstek. Udział metalu – procent masowy a objętościowyPrzy porównywaniu filamentów metalowych trzeba rozróżniać udział masowy i objętościowy proszku. Gęstość stali, miedzi lub innych metali jest wielokrotnie większa od gęstości typowych składników systemu spoiwa. Wysoka zawartość metalu wyrażona procentem masowym może więc odpowiadać znacznie mniejszemu udziałowi objętościowemu. Objętościowy udział proszku metalicznego można wyznaczyć z zależności: φm = (wm / ρm) / [(wm / ρm) + (wb / ρb)] gdzie:
Procent masowy jest wygodny podczas przygotowywania receptury i bilansu surowców. Z punktu widzenia upakowania cząstek, reologii, CPVC oraz późniejszego skurczu bardziej bezpośrednią informację daje jednak udział objętościowy. wt.% i vol.% opisują dwa różne aspekty receptury i nie powinny być traktowane jako wartości równoważne. CPVC – gdzie znajduje się granica napełnienia?Zwiększanie zawartości proszku może ograniczać ilość fazy organicznej wymagającej późniejszego usunięcia. Istnieje jednak obszar, w którym zaczyna brakować spoiwa potrzebnego do prawidłowego pokrycia powierzchni cząstek i umożliwienia ich względnego ruchu. Do opisu tego zjawiska stosuje się pojęcie Critical Powder Volume Concentration – CPVC. W pobliżu krytycznej koncentracji mogą pojawić się:
CPVC nie jest jedną stałą właściwością stali 316L, miedzi czy innego metalu. Zależy od morfologii i rozkładu wielkości cząstek, ich powierzchni, rodzaju spoiwa oraz pozostałych składników receptury. W praktyce formulacja przeznaczona na filament musi zachowywać odpowiedni margines przetwórczy względem obszaru krytycznego napełnienia. Najwyższy możliwy udział proszku nie jest automatycznie najlepszą recepturą filamentu. System spoiwa – kilka funkcji w jednej recepturzeOkreślenie filamentu metalowego jako proszku umieszczonego w tworzywie jest zbyt dużym uproszczeniem. Faza organiczna może być systemem wieloskładnikowym, w którym poszczególne komponenty spełniają różne zadania.
Jeden składnik może wykonywać kilka funkcji równocześnie. System spoiwa musi działać prawidłowo podczas mieszania z proszkiem, produkcji filamentu, nawijania, podawania do drukarki, przepływu przez dyszę, utrzymywania części zielonej oraz późniejszego debindingu. Dobry system spoiwa musi więc spełniać kilka częściowo sprzecznych wymagań na kolejnych etapach procesu. Reologia wysoko napełnionego feedstockuMetalowo-polimerowy feedstock jest wysoko skoncentrowanym układem cząstek stałych rozproszonych w fazie organicznej. Jego zachowanie może znacznie odbiegać od reologii samego polimeru. Podczas charakterystyki warto analizować między innymi:
PseudoplastycznośćWiele wysoko napełnionych feedstocków wykazuje spadek lepkości pozornej wraz ze wzrostem szybkości ścinania. Takie zachowanie może być korzystne podczas przepływu przez dyszę, ale nie rozwiązuje problemu mechanicznego podawania filamentu. Przed wejściem do strefy uplastyczniania włókno musi jeszcze przenosić siłę generowaną przez układ podający. Poślizg przy ścianceW silnie napełnionych mieszaninach może występować poślizg przy powierzchni kanału. Lokalna struktura przy ściance może różnić się od struktury w głębi strumienia, co wpływa zarówno na rzeczywisty przepływ, jak i interpretację pomiarów reologicznych. Zjawisko należy uwzględniać szczególnie wtedy, gdy wyniki pomiaru kapilarnego mają służyć do projektowania procesu wytłaczania lub drukowania. Dobra płynność w pojedynczym teście nie oznacza jeszcze, że materiał będzie stabilnie tworzył filament i prawidłowo pracował w drukarce. Segregacja proszek–spoiwoJednorodność uzyskana podczas mieszania musi zostać zachowana również podczas późniejszego transportu, wytłaczania i formowania włókna. Lokalne rozdzielenie proszku i fazy organicznej może powodować zmiany:
Możliwy jest więc filament o prawidłowej średnicy, który nie ma jednak stałego składu na całej długości. Stała średnica nie jest dowodem stałego udziału proszku metalicznego. Compounding – gdzie powstaje jakość filamentuJednorodne połączenie składników o bardzo różnych właściwościach jest jednym z najtrudniejszych etapów technologii. Polimer ma stosunkowo niewielką gęstość, podczas gdy proszek metalu jest wielokrotnie cięższy. Przy wysokim napełnieniu ograniczona ilość fazy organicznej musi jednocześnie zwilżyć bardzo dużą powierzchnię cząstek. Proces compoundingu powinien zapewnić:
Wytłaczarka dwuślimakowaModułowa współbieżna wytłaczarka dwuślimakowa umożliwia rozdzielenie kolejnych funkcji procesu: transportu, uplastyczniania, podawania proszku, zwilżania, mieszania i odgazowania. Nie oznacza to, że największa możliwa liczba elementów mieszających jest rozwiązaniem optymalnym. Nadmierne obciążenie może podnosić temperaturę materiału, zwiększać jednostkową energię mechaniczną i przyspieszać zużycie elementów roboczych. Przy proszkach silnie ściernych materiał ślimaków i cylindra staje się dodatkowym parametrem procesu. Sposób budowy układu roboczego opisano szerzej w artykule Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych. Zagadnienia związane z dodatkami, dyspersją i compoundowaniem materiałów opisano również w artykule o dodatkach do tworzyw, masterbatchach i compoundingu. Filament musi być jednocześnie elastyczny i sztywnyJest to jedno z najbardziej charakterystycznych przeciwstawnych wymagań technologii. Filament powinien być dostatecznie elastyczny, aby można go było nawinąć na szpulę, przechowywać, rozwijać i prowadzić bez kruchego pękania. Jednocześnie musi być na tyle sztywny, aby koła ekstrudera mogły skutecznie przekazać siłę i aby odcinek filamentu przed strefą grzaną nie ulegał łatwemu wyboczeniu. Zwiększenie udziału proszku często przesuwa właściwości w stronę większej sztywności i mniejszego odkształcenia przy zerwaniu. Projektowanie filamentu jest więc poszukiwaniem równowagi: udział proszku ↔ reologia ↔ elastyczność ↔ sztywność ↔ stabilność podawania Produkcja filamentu metalowegoPo opracowaniu jednorodnego feedstocku trzeba wytworzyć ciągłe włókno o powtarzalnej geometrii i właściwościach materiałowych. Typowa linia może obejmować:
Przy wysoko napełnionych materiałach każdy z tych elementów musi uwzględniać większą gęstość, potencjalnie większą ścieralność, odmienną reologię i często znacznie mniejszą elastyczność niż przy typowych filamentach polimerowych. Średnica, owalność i stabilność strumienia materiałuŚrednica filamentu wpływa bezpośrednio na rzeczywistą ilość materiału podawaną przez drukarkę. Pole przekroju kołowego wynosi: A = π · d² / 4 Dlatego niewielka zmiana średnicy powoduje większą względną zmianę pola przekroju. W pobliżu wartości nominalnej 1% zmiany średnicy odpowiada w przybliżeniu 2% zmianie pola. Przy stałej długości podawanego filamentu zmienia się więc nie tylko ilość spoiwa, ale również masa proszku metalicznego doprowadzana do dyszy. OwalnośćKontrola tylko jednego wymiaru może nie wykryć przekroju eliptycznego. Filament może mieć prawidłowy wymiar w jednej osi i przekraczać tolerancję w kierunku prostopadłym. Z tego powodu w wymagających procesach uzasadniony jest pomiar w dwóch lub większej liczbie osi. Regulacja prędkości odciąguPomiar online może zostać wykorzystany jako sygnał zwrotny do regulacji prędkości odciągu: pomiar średnicy → regulator → prędkość odciągu → korekta średnicy Układ nie usuwa przyczyny niestabilnego wypływu z wytłaczarki, ale może kompensować ograniczone wahania i poprawiać powtarzalność geometrii włókna. Pompa stopu – stabilizacja przepływu a ścieralnośćPompa stopu może ograniczać wpływ części pulsacji generowanych przez wytłaczarkę i stabilizować strumień materiału kierowany do głowicy. W wysoko napełnionych feedstockach metalicznych decyzja o jej zastosowaniu wymaga jednak indywidualnej oceny. Znaczenie mają przede wszystkim rodzaj proszku, jego twardość i morfologia, koncentracja fazy stałej, lepkość feedstocku, materiały elementów pompy oraz dopuszczalny poziom zużycia. Pompa zębata pracuje z niewielkimi luzami roboczymi, dlatego silnie ścierny feedstock może zwiększać szybkość zużycia. Pompa stopu może być bardzo użytecznym narzędziem stabilizacji przepływu, ale jej zastosowanie powinno wynikać z właściwości konkretnego materiału. Produkcja jedno- i dwustopniowaCompounding → granulat → filamentW wariancie dwustopniowym feedstock jest najpierw przygotowywany i homogenizowany w oddzielnym procesie compoundingu. Następnie materiał może zostać zgranulowany, skontrolowany i dopiero później przetworzony na filament. Takie rozwiązanie pozwala niezależnie optymalizować recepturę i homogenizację feedstocku oraz proces odpowiedzialny za geometrię filamentu. Jest to szczególnie użyteczne podczas prac badawczo-rozwojowych, ponieważ ułatwia rozdzielenie problemów materiałowych od problemów downstreamu. Wadą jest dodatkowy cykl termomechaniczny materiału. Bezpośrednio z compoundingu do filamentuMożliwe jest również bezpośrednie połączenie przygotowania wysoko napełnionej mieszaniny z formowaniem filamentu. Zmniejsza to liczbę operacji i cykli uplastyczniania, ale równocześnie każda niestabilność dozowania, mieszania, temperatury lub ciśnienia może natychmiast wpływać na geometrię końcowego włókna. Wybór rozwiązania powinien wynikać z dojrzałości receptury, potrzeb diagnostycznych, właściwości materiału oraz zakładanej skali produkcji. Drukowanie części zielonejPodczas drukowania powstaje część zielona – green part – zawierająca proszek metaliczny oraz cały system spoiwa. Nie ma ona jeszcze właściwości finalnej części metalowej. Jest precyzyjnie uformowanym układem cząstek utrzymywanych w odpowiedniej geometrii przez fazę organiczną. Na jakość części zielonej wpływają między innymi:
Ścieranie dyszyWysoko napełnione materiały mogą być znacznie bardziej ścierne od czystych polimerów. Zużycie dyszy prowadzi do zmiany geometrii jej otworu, co może wpływać na rzeczywisty strumień i szerokość odkładanej ścieżki. Materiał dyszy i kontrola jej zużycia stają się więc częścią kontroli procesu. Gęstość części zielonej a późniejsze spiekanieGęstość i jej przestrzenna jednorodność w części zielonej mają duże znaczenie dla późniejszego zagęszczania. Jeżeli już po drukowaniu występują duże pustki pomiędzy ścieżkami, rozwarstwienia albo lokalne braki materiału, spiekanie rozpoczyna się od niekorzystnej geometrii szkieletu proszkowego. Możliwie wysoka i przede wszystkim równomierna gęstość części zielonej może sprzyjać ograniczeniu dużych porów, bardziej przewidywalnemu skurczowi i lepszej powtarzalności wymiarowej. Nie można jednak analizować jej jako pojedynczej wartości oderwanej od struktury porów, orientacji ścieżek i geometrii elementu. Drukowanie nie służy wyłącznie do nadania kształtu. Tworzy mikrostrukturę wejściową dla debindingu i spiekania. Debinding jako proces transportu masyDebinding jest często upraszczany do określenia „usuwanie plastiku”. W rzeczywistości jest kontrolowanym procesem usuwania składników organicznych z wnętrza części bez zniszczenia delikatnego szkieletu proszkowego. W zależności od konstrukcji systemu spoiwa można stosować między innymi:
Tworzenie dróg transportuW systemie wieloskładnikowym jeden ze składników może zostać usunięty wcześniej, dzięki czemu wewnątrz części tworzy się połączona sieć porów. Sieć ta ułatwia późniejszy transport produktów rozkładu pozostałych komponentów organicznych. Jeżeli substancje lotne powstają szybciej, niż mogą opuścić część, lokalny wzrost ciśnienia może prowadzić do powstawania:
Grubość części ma znaczenieJeżeli transport jest w znaczącym stopniu kontrolowany przez dyfuzję, charakterystyczny czas procesu rośnie silnie wraz z długością drogi transportu. W prostym przybliżeniu: t ~ L² / D gdzie L jest charakterystyczną długością drogi transportu, a D efektywnym współczynnikiem dyfuzji. Zależność ma charakter poglądowy i dotyczy procesu zdominowanego przez transport dyfuzyjny, ale dobrze pokazuje, dlaczego gruba sekcja detalu może wymagać znacznie dłuższych warunków debindingu niż cienka ścianka tego samego materiału. Część po debindingu i rola szkieletu spoiwaPo usunięciu odpowiedniej części systemu spoiwa pozostaje bardzo porowaty i mechanicznie delikatny szkielet, często określany w literaturze jako brown part. Nie należy przyjmować jednej uniwersalnej wartości procentowej pozostałego spoiwa. Ilość i rodzaj fazy organicznej obecnej na tym etapie zależą od receptury i zastosowanej metody debindingu. W niektórych systemach komponent typu backbone pomaga utrzymać geometrię części do chwili, gdy podczas dalszego ogrzewania i początkowego etapu spiekania powstaną wystarczająco trwałe połączenia pomiędzy cząstkami proszku. Część po debindingu może być bardzo krucha, dlatego sposób podparcia, manipulowania i przenoszenia do pieca ma znaczenie dla jakości końcowej. Spiekanie – od kontaktu cząstek do zagęszczonego metaluPodczas typowego spiekania w stanie stałym część jest ogrzewana do temperatury wystarczającej do intensyfikacji transportu materii pomiędzy cząstkami, ale zasadniczo poniżej temperatury całkowitego stopienia stopu. Proces można przedstawić w uproszczeniu jako: kontakt cząstek → tworzenie szyjek → wzrost szyjek → redukcja porowatości → zagęszczanie → rozwój mikrostruktury Jednym z czynników napędzających proces jest dążenie układu do zmniejszenia energii związanej z dużą powierzchnią swobodną drobnego proszku. W miarę postępu spiekania:
Temperatura i czasWyższa temperatura zwykle przyspiesza procesy transportu masy i densyfikację. Zbyt wysoka temperatura albo nadmiernie długi czas mogą jednak zwiększyć wzrost ziaren, deformację lub inne niepożądane zmiany mikrostruktury. Cykl powinien być opracowany dla konkretnego stopu, charakterystyki proszku, feedstocku i geometrii części. AtmosferaAtmosfera spiekania może wpływać na utlenienie, zawartość węgla, reakcje powierzchniowe i końcowy skład materiału. Jest więc integralnym parametrem technologii. Skurcz i anizotropia wymiarowaSkurcz jest naturalnym skutkiem zagęszczania szkieletu proszkowego. Nie powinien być traktowany wyłącznie jako wada procesu. W kolejnych etapach:
Model przygotowany do drukowania musi więc uwzględniać późniejsze zmiany wymiarowe. Skurcz nie musi być izotropowyArchitektura warstwowa, kierunek ścieżek, rozkład porów, geometria części, podparcie podczas spiekania oraz warunki cieplne mogą prowadzić do różnych zmian wymiarów w kierunkach X, Y i Z. Nie należy zatem traktować jednego współczynnika skalowania jako uniwersalnej właściwości technologii Metal MEX. Kompensację wymiarową należy wyznaczać dla konkretnego feedstocku, orientacji, geometrii oraz cyklu debindingu i spiekania. Porowatość – dlaczego piec nie naprawi każdego błędu?Podczas spiekania drobna porowatość związana z układem cząstek może znacznie się zmniejszyć. Inaczej zachowują się duże nieregularne pustki powstałe pomiędzy ścieżkami, rozwarstwienia lub lokalne obszary niedostatecznego wypełnienia. Spiekanie nie jest procesem, który może dowolnie przenieść dużą ilość materiału w celu wypełnienia makroskopowej pustki. Dlatego część wad powstałych podczas produkcji filamentu i drukowania może być nadal obecna w strukturze końcowego spieku. Piec może zagęścić dobrze przygotowany szkielet proszkowy, ale nie powinien być traktowany jako narzędzie do naprawiania złego filamentu lub wadliwego wydruku. 316L, 17-4PH, miedź, tytan i inne materiałyOgólna architektura procesu może być podobna dla różnych metali, ale receptura feedstocku, debinding i spiekanie muszą być dopasowane do konkretnego materiału. Stal nierdzewna 316L316L jest jednym z najlepiej opisanych materiałów w badaniach Metal MEX. Duża baza wiedzy dotycząca proszków, spiekania i właściwości końcowych sprawia, że stal ta jest dobrym materiałem odniesienia w pracach badawczo-rozwojowych. Stal 17-4PHW przypadku stali utwardzanej wydzieleniowo właściwości końcowe mogą zależeć nie tylko od jakości spiekania, lecz również od odpowiednio dobranej późniejszej obróbki cieplnej. MiedźMiedź jest interesująca ze względu na wysokie przewodnictwo elektryczne i cieplne. Jednocześnie stawia własne wymagania dotyczące proszku, atmosfery i warunków spiekania. TytanW stopach tytanu szczególnego znaczenia nabiera kontrola atmosfery oraz zawartości tlenu, azotu i innych zanieczyszczeń mogących wpływać na właściwości mechaniczne. Pozostałe materiałyTechnologia jest rozwijana również dla stali narzędziowych, stopów niklu i innych materiałów metalicznych. Nie istnieje jeden uniwersalny system spoiwa, udział proszku i profil spiekania odpowiedni dla wszystkich metali. Kontrola jakości na każdym etapieKontrola jakości Metal MEX nie powinna rozpoczynać się dopiero po wyjęciu części z pieca. Informacje o źródle ewentualnej wady można utracić, jeżeli wcześniejsze etapy nie były mierzone i dokumentowane.
TGAAnaliza termograwimetryczna może wspierać określanie udziału fazy organicznej i nieorganicznej oraz ocenę przebiegu rozkładu systemu spoiwa, jeżeli procedura badania jest odpowiednio dobrana do materiału. Pomiar gęstościGęstość feedstocku i filamentu może dostarczać informacji o powtarzalności materiału i obecności pustek. Po spiekaniu jest jednym z podstawowych parametrów oceny stopnia zagęszczenia. Tomografia komputerowaXCT umożliwia nieniszczącą obserwację porów i innych wad wewnątrz części. Szczególnie cenna jest możliwość porównywania struktury powstałej podczas drukowania z porowatością obserwowaną po kolejnych etapach procesu. MetalografiaPo spiekaniu analiza mikrostruktury pozwala oceniać porowatość, wielkość ziaren, niejednorodności oraz charakter końcowej struktury metalicznej. Od receptury laboratoryjnej do produkcjiPrzeniesienie opracowanej receptury na większą skalę nie polega wyłącznie na zwiększeniu wydajności wyrażonej w kg/h. Zmianie mogą ulegać:
Warto więc rejestrować nie tylko parametry gotowego filamentu, ale również wydajność, obroty, moment, temperaturę materiału, ciśnienie i warunki odgazowania. Takie dane pozwalają później porównywać rzeczywiste warunki przygotowania materiału i znacznie ułatwiają skalowanie. Skalowanie filamentu metalowego jest skalowaniem całego procesu materiałowego, a nie tylko średnicy wytłaczarki. Bezpieczeństwo pracy z proszkami metalicznymiGotowy filament ogranicza bezpośredni kontakt użytkownika drukarki z luźnym proszkiem, ponieważ cząstki metalu są związane w fazie organicznej. Nie oznacza to jednak, że produkcja feedstocku i filamentu jest wolna od zagrożeń związanych z proszkami metalicznymi. Ryzyko może występować podczas:
Ocena bezpieczeństwa musi dotyczyć konkretnego proszku i warunków procesu. Należy uwzględnić między innymi skład chemiczny, granulometrię, zdolność do pylenia, zagrożenia zdrowotne, palność oraz – jeżeli występuje – możliwość powstawania atmosfery wybuchowej. Rozwój materiału i linie technologiczne SiTech3DOpracowanie filamentu metalowego wymaga połączenia dwóch kompetencji procesowych: przygotowania jednorodnego wysoko napełnionego feedstocku oraz precyzyjnego formowania włókna o stabilnych parametrach geometrycznych. Etap 1 – rozwój feedstockuPodczas prac materiałowych analizuje się między innymi:
Do takich prac mogą być wykorzystywane urządzenia do compoundingu i granulacji oraz konfigurowalne wytłaczarki dwuślimakowe SiTech3D. Etap 2 – wytwarzanie filamentuPo ustabilizowaniu feedstocku trzeba określić między innymi:
Do rozwoju formulacji i parametrów technologicznych przeznaczone są laboratoryjne linie do badań materiałów na filamenty 3D. Po opracowaniu stabilnego materiału technologia może zostać przeniesiona na linie produkcyjne filamentów 3D. W rozwiązaniach wymagających wysokiej powtarzalności geometrii można stosować wieloosiowy pomiar średnicy oraz korektę prędkości odciągu na podstawie rzeczywistego wymiaru włókna. Przykładem kompletnego downstreamu jest również linia SiTech3D z wytłaczarką LE-1SF 32 mm, integrująca wytłaczanie z kontrolą procesu i urządzeniami do produkcji filamentu. W materiałach wysoko napełnionych receptura i proces powinny być rozwijane równolegle. Materiał zaprojektowany bez uwzględnienia sposobu jego wytłaczania może okazać się niemożliwy do stabilnej produkcji. Najważniejsze zależności procesuMetal MEX jest technologią wieloetapową, w której końcowa jakość części nie powstaje w jednym momencie. Właściwości proszku wpływają na reologię feedstocku. Reologia wpływa na compounding i produkcję filamentu. Filament wpływa na stabilność podawania oraz strukturę części zielonej. Część zielona wyznacza natomiast geometrię szkieletu poddawanego debindingowi i późniejszemu spiekaniu. Najważniejsze zależności można podsumować następująco:
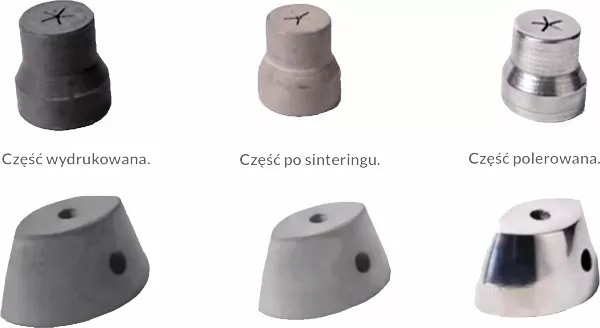
Rysunek 6. Kolejne stany części wykonanej z feedstocku metalowo-polimerowego: po wydrukowaniu, po spiekaniu oraz po obróbce powierzchniowej. W technologii filamentu metalowego jakość spiekanej części zaczyna się od proszku, receptury i warunków compoundingu – długo przed uruchomieniem pieca. Źródła, normy i materiały uzupełniająceNormy i literatura
Materiały techniczne SiTech3D
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:

.webp)


 YouTube
 Linkedin
 Facebook