Wulkanizacja kauczuku i elastomerów – sieciowanie i kontrola procesuWulkanizacja jest procesem sieciowania, który przekształca niewulkanizowaną mieszankę kauczukową w materiał o właściwościach charakterystycznych dla gumy. Powstające wiązania poprzeczne ograniczają przemieszczanie łańcuchów polimerowych i zmieniają między innymi sprężystość, moduł, odporność na odkształcenie trwałe, właściwości dynamiczne oraz stabilność cieplną materiału. O właściwościach wulkanizatu decyduje jednak nie tylko stopień usieciowania, lecz również rodzaj i struktura powstałej sieci. Co zmienia wulkanizacja kauczuku?Niewulkanizowana mieszanka kauczukowa musi zachować zdolność do mieszania, kalandrowania, formowania lub wytłaczania. Po ukształtowaniu wyrobu oczekujemy jednak od niej zupełnie innych właściwości. Wulkanizacja tworzy pomiędzy łańcuchami polimerowymi sieć wiązań poprzecznych, która ogranicza trwałe przemieszczanie makrocząsteczek i stabilizuje materiał. W efekcie zmieniają się między innymi sprężystość, moduł, twardość, odporność na odkształcenie trwałe, właściwości dynamiczne, odporność cieplna i zachowanie podczas długotrwałego obciążenia. Nie oznacza to jednak, że większa liczba wiązań poprzecznych zawsze daje lepszą gumę. Projektuje się strukturę sieci odpowiednią dla zastosowania wyrobu, a nie maksymalny możliwy stopień usieciowania. Znaczenie ma nie tylko liczba efektywnych połączeń pomiędzy łańcuchami, ale również ich charakter, rozmieszczenie, jednorodność sieci, oddziaływania z napełniaczami oraz budowa samego elastomeru. Dwie mieszanki o podobnym poziomie usieciowania mogą więc wykazywać różne właściwości użytkowe. Wulkanizacja siarkowa – struktura sieci ma znaczenieWulkanizacja siarkowa jest podstawowym sposobem sieciowania wielu kauczuków zawierających odpowiednie nienasycenie, między innymi NR, SBR i BR oraz części formulacji NBR. W obecności odpowiednio dobranego układu sieciującego pomiędzy łańcuchami polimerowymi powstają mostki zawierające różną liczbę atomów siarki. W uproszczeniu rozróżnia się wiązania:
Rodzaj tych połączeń wpływa między innymi na stabilność cieplną sieci, jej zdolność do przebudowy podczas obciążeń dynamicznych, odporność na rewersję oraz końcowy kompromis pomiędzy właściwościami mechanicznymi i eksploatacyjnymi.
Rysunek 1. Schemat reakcji wulkanizacji kauczuku naturalnego. CV, SEV i EV – różne sposoby kształtowania sieci siarkowejW przyspieszonych systemach siarkowych duże znaczenie ma wzajemna proporcja siarki i układu akceleratorów. Na tej podstawie wyróżnia się między innymi systemy CV, SEV i EV.
CV, SEV i EV nie są sztywnymi recepturami gwarantującymi określony zestaw właściwości. Wynik zależy również od rodzaju kauczuku, zastosowanych akceleratorów, napełniaczy, temperatury procesu oraz pozostałych składników mieszanki.
Rysunek 2. Schemat wybranych struktur powstających podczas sieciowania. Akceleratory i aktywatory – szybkość reakcji a bezpieczeństwo przetwarzaniaSam układ kauczuk–siarka jest dla większości współczesnych zastosowań przemysłowych zbyt wolny i daje ograniczone możliwości sterowania procesem. Dlatego stosuje się akceleratory, aktywatory i inne składniki wpływające na kinetykę wulkanizacji oraz strukturę powstającej sieci. Technolog musi pogodzić dwa częściowo przeciwstawne wymagania. Mieszanka powinna pozostawać wystarczająco długo przetwarzalna podczas mieszania, transportu, kalandrowania lub wytłaczania, ale po osiągnięciu właściwych warunków powinna sieciować odpowiednio szybko. Różne układy akceleracji mogą mieć zupełnie inną charakterystykę okresu indukcji i późniejszej szybkości wulkanizacji. Dlatego projektując recepturę, dobiera się jednocześnie bezpieczeństwo przetwórcze i wymaganą kinetykę sieciowania. Nie tylko siarka – inne systemy sieciowania elastomerówNie wszystkie elastomery są sieciowane siarką. Również dla tego samego rodzaju kauczuku może istnieć kilka technologicznie uzasadnionych systemów. W zależności od budowy chemicznej materiału i wymagań eksploatacyjnych stosuje się między innymi nadtlenki organiczne, tlenki metali oraz specjalizowane układy utwardzające.
Sieciowanie nadtlenkoweNadtlenki organiczne generują w podwyższonej temperaturze rodniki uczestniczące w tworzeniu wiązań poprzecznych. W wielu elastomerach prowadzi to do uzyskania sieci o dobrej stabilności cieplnej i odporności na długotrwałe działanie podwyższonej temperatury. Nie oznacza to, że wulkanizacja nadtlenkowa jest uniwersalnie lepsza od siarkowej. Inna chemia wiązań oznacza również inny kompromis pomiędzy właściwościami mechanicznymi, dynamicznymi, cieplnymi i procesowymi. System sieciujący powinien być dobierany do konkretnego elastomeru i funkcji gotowego wyrobu. Scorch – jak długo mieszanka pozostaje bezpiecznie przetwarzalna?Przed rozpoczęciem właściwego etapu wulkanizacji mieszanka musi przejść przez wcześniejsze operacje procesu. W przypadku wytłaczania oznacza to uplastycznienie, transport w ekstruderze, przepływ przez głowicę i uformowanie profilu. Jeżeli sieciowanie zacznie rozwijać się zbyt wcześnie, zmienia się odpowiedź reologiczna mieszanki i rosną opory przepływu. Mogą pojawić się problemy z powierzchnią wyrobu, stabilnością wydajności, przepływem przez głowicę oraz powtarzalnością geometrii. Przedwulkanizacja, określana również jako scorch, opisuje zbyt wczesny rozwój procesu sieciowania w etapie, w którym mieszanka powinna nadal pozostawać przetwarzalna. Jedną z metod oceny tego zachowania są badania Mooney scorch. Nie należy ich utożsamiać z pełną charakterystyką wulkanizacji otrzymywaną z reometru wulkanizacyjnego. Oba badania dotyczą tej samej mieszanki, ale odpowiadają na inne pytania technologiczne.
Jak czytać krzywą reometryczną wulkanizacji?Reometr wulkanizacyjny poddaje próbkę kontrolowanemu odkształceniu w określonej temperaturze i rejestruje zmianę odpowiedzi momentowej w czasie. Wraz z rozwojem struktury sieciującej zmienia się mechaniczna odpowiedź materiału, dzięki czemu można porównywać przebieg wulkanizacji różnych mieszanek i partii produkcyjnych.
Moment reometryczny a gęstość sieciowaniaWzrost momentu podczas badania jest silnie związany ze zmianą struktury materiału podczas sieciowania. Nie oznacza to jednak, że reometr bezpośrednio mierzy liczbę wiązań poprzecznych. Na odpowiedź próbki wpływają również rodzaj elastomeru, zawartość i struktura napełniaczy, oddziaływania napełniacz–napełniacz i napełniacz–kauczuk, oleje, temperatura oraz warunki samego testu. Jeżeli potrzebna jest bardziej bezpośrednia analiza struktury sieci, stosuje się również inne techniki, na przykład badania pęcznienia równowagowego lub metody NMR. Reometr należy więc traktować jako bardzo wartościowe narzędzie do charakteryzowania przebiegu wulkanizacji, a nie bezpośredni licznik wiązań poprzecznych. Plateau, rewersja i marching modulusPo głównym wzroście momentu krzywa nie zawsze osiąga ten sam rodzaj stanu końcowego.
Rodzaj przebiegu ma znaczenie podczas wyznaczania i interpretacji MH, t90 oraz innych parametrów krzywej. Szczególnie przy rewersji lub marching modulus nie należy traktować pojedynczej wartości momentu jako uniwersalnego opisu końcowego stanu materiału. Czy t90 jest czasem wulkanizacji rzeczywistego wyrobu?Nie automatycznie. Jest to jedna z najważniejszych różnic pomiędzy badaniem laboratoryjnym i procesem przemysłowym. Jeżeli reometr pracujący w określonej temperaturze wyznaczy dla mieszanki t90 równe przykładowo 5 minut, jest to wynik otrzymany dla niewielkiej próbki i ściśle określonych warunków testu. Nie wynika z tego, że dowolny profil wykonany z tej mieszanki należy po prostu ogrzewać przez 5 minut w urządzeniu ustawionym na tę samą temperaturę. Rzeczywisty wyrób:
t90 jest więc parametrem bardzo użytecznym do charakteryzowania i porównywania mieszanek, ale nie powinien być bezpośrednio utożsamiany z czasem technologicznym rzeczywistego wyrobu. Temperatura i kinetyka wulkanizacjiSzybkość reakcji sieciowania silnie zależy od temperatury. W wielu modelach kinetycznych zależność tę opisuje się w przybliżeniu równaniem Arrheniusa: k(T) = A · exp(−Ea / RT) gdzie k oznacza stałą szybkości reakcji, A współczynnik przedeksponencjalny, Ea energię aktywacji, R stałą gazową, a T temperaturę bezwzględną. Z punktu widzenia technologa najważniejszy jest wniosek: zmiana temperatury nie powoduje liniowej zmiany czasu wulkanizacji. Niewielkie zwiększenie temperatury może silnie przyspieszyć reakcję, ale może jednocześnie zwiększyć ryzyko rewersji, degradacji lub powstania dużych różnic stopnia wulkanizacji pomiędzy powierzchnią i wnętrzem wyrobu. Rzeczywisty proces jest ponadto bardziej złożony niż pojedyncza reakcja opisana jedną stałą szybkości. Może obejmować okres indukcji, rozwój sieci, reakcje równoległe i późniejszą przebudowę struktury. Dlatego parametrów kinetycznych wyznaczonych dla innej mieszanki nie należy bez weryfikacji wykorzystywać do ustawiania procesu produkcyjnego. Dlaczego powierzchnia i rdzeń profilu mogą wulkanizować się inaczej?Transport ciepła wewnątrz mieszanki gumowej wymaga czasu. Właściwości cieplne zależą od kauczuku, napełniaczy i całej formulacji, dlatego podczas szybkiego ogrzewania temperatura nie musi być jednakowa w całym przekroju. W praktyce trzeba rozróżnić: Tnastawa ≠ Tpowierzchnia ≠ Trdzeń Temperatura ustawiona w urządzeniu grzewczym nie jest automatycznie temperaturą powierzchni profilu, a temperatura powierzchni nie określa bezpośrednio temperatury jego wnętrza. Dla cienkiego przekroju różnice mogą być niewielkie. W grubszym profilu podczas intensywnego ogrzewania może powstać istotny gradient temperatury. Ponieważ szybkość sieciowania zależy od temperatury, różny będzie także lokalny postęp wulkanizacji. Można to zapisać symbolicznie jako: T = T(x,t) oraz: α = α(x,t) gdzie x oznacza położenie w przekroju, t czas, a α umowną miarę zaawansowania procesu wulkanizacji. W nieprawidłowo dobranym procesie powierzchnia może osiągnąć wysoki stopień wulkanizacji znacznie wcześniej niż rdzeń. W skrajnym przypadku zewnętrzna warstwa może już wchodzić w obszar niekorzystnej przebudowy sieci, podczas gdy wnętrze pozostaje niedowulkanizowane. Pomiar temperatury powierzchni nie jest pomiarem temperatury rdzeniaBezkontaktowy pomiar temperatury powierzchni jest bardzo wartościowym sygnałem procesowym, szczególnie w produkcji ciągłej. Nie powinien być jednak interpretowany jako bezpośredni pomiar temperatury całej objętości profilu. Na pomiar pirometryczny wpływają również emisyjność powierzchni, geometria, pole widzenia czujnika, kąt pomiaru i stan powierzchni. Przy uruchamianiu nowej receptury lub nowego przekroju warto więc rozdzielić nastawę urządzenia grzewczego, zmierzoną temperaturę powierzchni oraz rzeczywistą historię cieplną wnętrza wyrobu. Koniec pieca nie zawsze oznacza koniec reakcjiPo opuszczeniu gorącej strefy wnętrze profilu nie ochładza się natychmiast. Jeżeli jego temperatura nadal umożliwia szybki przebieg reakcji, sieciowanie może postępować również podczas późniejszego chłodzenia. Dlatego aktywna długość pieca i czas przebywania w strefie grzewczej nie opisują samodzielnie całej historii wulkanizacji wyrobu. Wulkanizacja ciągła po wytłaczaniuW ciągłej produkcji profili gumowych proces należy analizować od chwili przygotowania i uplastycznienia mieszanki. Temperatura materiału po wytłaczaniu, sposób przepływu przez głowicę, czas pomiędzy wyjściem profilu a pierwszą strefą grzewczą oraz podatność świeżego profilu na deformację wpływają na dalszy przebieg procesu. Podstawy samego procesu wytłaczania opisano szerzej w artykule o technologii wytłaczania. Dla strefy o aktywnej długości L i stałej prędkości liniowej v czas przebywania można w prostym przybliżeniu zapisać: tres = L / v Zależność jest ważna, ale nie wystarcza do opisania wulkanizacji. Dwa profile przebywające w strefie grzewczej przez taki sam czas mogą osiągnąć inny rozkład temperatury i stopnia sieciowania, jeżeli różnią się geometrią, temperaturą wejściową, właściwościami cieplnymi albo sposobem doprowadzania energii. Piec szokowy TS IR – szybkie oddziaływanie na powierzchnięW rozwiązaniach SiTech3D piec szokowy TS IR może stanowić pierwszy intensywny etap cieplny po uformowaniu profilu. Jego zadaniem jest szybkie oddziaływanie na warstwę zewnętrzną świeżo wytłoczonego wyrobu. W zależności od mieszanki i ustawień może to rozpocząć lub przyspieszyć sieciowanie powierzchni oraz pomóc ustabilizować geometrię przed dalszym prowadzeniem profilu przez linię. Nie należy traktować tego etapu jako automatycznej pełnej wulkanizacji całego przekroju. Intensywne ogrzewanie powierzchni nie eliminuje czasu potrzebnego na transport energii do wnętrza materiału. Rozkład energii pochłanianej z promieniowania IR zależy dodatkowo od widma źródła oraz właściwości optycznych konkretnej mieszanki, między innymi rodzaju polimeru, pigmentacji i napełnienia. Dlatego nie można przypisać promieniowaniu IR jednej stałej głębokości oddziaływania niezależnej od materiału. Tunel TIR – zasadniczy etap ciągłego ogrzewaniaDalszy etap może być prowadzony w tunelowym piecu TIR. Znacznie dłuższa strefa oddziaływania umożliwia dalsze doprowadzanie energii do profilu i rozwój wulkanizacji również w głębszych obszarach przekroju. Segmentowa konstrukcja i sterowanie strefowe mają bezpośrednie znaczenie technologiczne. Umożliwiają kształtowanie sposobu dostarczania energii na kolejnych odcinkach toru wyrobu zamiast utrzymywania jednego niezmiennego poziomu oddziaływania na całej długości procesu. W uproszczeniu rozkład mocy można traktować jako funkcję położenia: P = P(x) a dla profilu poruszającego się z prędkością v: x = v · t Strefowanie i prędkość linii wspólnie kształtują więc historię oddziaływania cieplnego na wyrób. Celem nie jest samo osiągnięcie jednej temperatury, lecz taki przebieg nagrzewania, który odpowiada kinetyce danej mieszanki oraz geometrii profilu. TS IR i TIR pełnią różne funkcje w jednym procesie
Taką linię należy traktować jako jeden układ procesowy. Zmiana wydajności wytłaczarki lub prędkości odbioru zmienia czas oddziaływania cieplnego, a zmiana receptury lub geometrii profilu może wymagać korekty warunków w poszczególnych strefach. Przykładowe konfiguracje znajdują się w kategorii linie do wulkanizacji gumy SiTech3D.
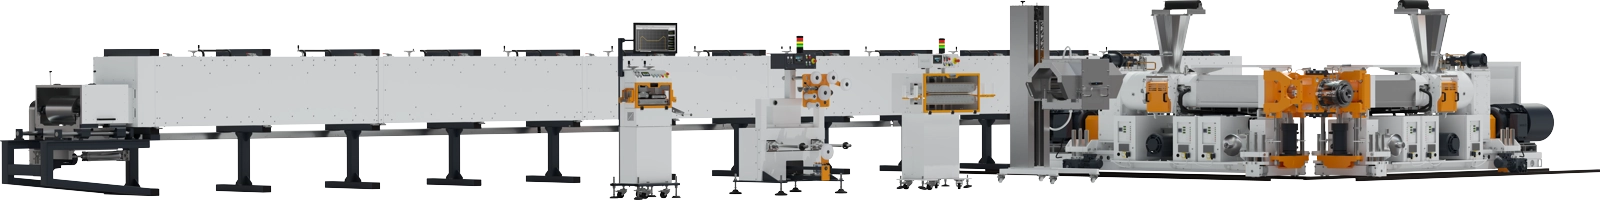
Rysunek 3. Przykładowa linia do wytłaczania i ciągłej wulkanizacji mieszanek gumowych. Najczęstsze problemy procesu – ten sam objaw może mieć kilka przyczyn
Niedowulkanizowanie, przewulkanizowanie i rewersjaNiedowulkanizowanie oznacza, że materiał nie osiągnął stanu sieci zapewniającego wymagane właściwości. Przyczyną może być nie tylko zbyt krótki czas procesu, ale również zbyt niska rzeczywista temperatura w części przekroju. Przewulkanizowanie jest szerszym pojęciem technologicznym odnoszącym się do zbyt długiego lub zbyt intensywnego oddziaływania warunków procesu, prowadzącego do pogorszenia wymaganych właściwości. Rewersja jest natomiast konkretnym zjawiskiem związanym z niekorzystną przebudową wcześniej utworzonej sieci podczas dalszego oddziaływania cieplnego. Jest szczególnie istotna dla części siarkowych układów bogatszych w dłuższe mostki siarkowe. Określenia rewersja i przewulkanizowanie nie powinny więc być używane jako całkowicie równoważne. Jak struktura sieci wpływa na właściwości gumy?Zwiększenie stopnia usieciowania zwykle ogranicza ruchliwość łańcuchów, zwiększa sztywność i zmniejsza trwałe płynięcie materiału. Właściwości użytkowe nie zmieniają się jednak wszystkie w jednym kierunku. Przy zbyt małym usieciowaniu materiał może mieć niewystarczający moduł, stabilność i odporność na odkształcenie trwałe. Zbyt wysoki lub niewłaściwy dla zastosowania stan usieciowania może natomiast ograniczyć wydłużenie, pogorszyć część właściwości dynamicznych albo zmienić mechanizm uszkodzenia. Znaczenie ma również chemiczny charakter mostków. Sieć zawierająca głównie krótsze, bardziej stabilne cieplnie połączenia zachowuje się inaczej niż sieć o podobnym poziomie usieciowania, ale bogata w dłuższe mostki zdolne do łatwiejszej przebudowy. Nie istnieje więc jeden uniwersalny stan określany jako najlepsza wulkanizacja. Stan sieci powinien odpowiadać funkcji i warunkom pracy gotowego wyrobu. Od danych laboratoryjnych do nastaw rzeczywistej liniiBadanie reometryczne jest punktem wyjścia do projektowania procesu, ale pełne uruchomienie linii wymaga połączenia informacji o mieszance z geometrią wyrobu i jego rzeczywistą historią cieplną.
W ten sposób pytanie technologiczne zmienia się z prostego „ile minut wulkanizować?” na znacznie właściwsze: jaka historia temperatury zapewni wymagany stan sieci w całym przekroju wyrobu przy zadanej prędkości produkcji? Wybrane normy dotyczące charakterystyki mieszanek i wulkanizacji
Normy określają sposób prowadzenia i raportowania pomiarów, ale nie zastępują interpretacji technologicznej. Wyniki należy odnosić do konkretnej receptury, metody pomiarowej, geometrii wyrobu oraz rzeczywistych warunków procesu. PodsumowanieWulkanizacja nie jest pojedynczym momentem, w którym kauczuk „zamienia się w gumę”. Jest procesem rozwijającym się w czasie, którego przebieg zależy jednocześnie od chemii systemu sieciującego i historii temperatury materiału. Reometr umożliwia precyzyjne porównywanie mieszanek i wyznaczanie parametrów takich jak charakterystyka scorch czy t90, ale wynik laboratoryjny nie zastępuje analizy rzeczywistego wyrobu. W profilu przemysłowym trzeba dodatkowo uwzględnić transport ciepła, temperaturę początkową, geometrię, prędkość oraz sposób doprowadzania energii. W procesie ciągłym oznacza to konieczność traktowania wytłaczarki, głowicy, pieca szokowego, tunelu, chłodzenia i odbioru jako jednego układu procesowego. Dopiero połączenie charakterystyki mieszanki z kontrolą całego ciągu umożliwia stabilne prowadzenie wulkanizacji przy wymaganej jakości i wydajności. FAQ – wulkanizacja kauczuku i elastomerówNa czym polega wulkanizacja kauczuku?Wulkanizacja polega na tworzeniu sieci wiązań poprzecznych pomiędzy łańcuchami elastomeru. Sieć ogranicza ich trwałe przemieszczanie i nadaje materiałowi właściwości charakterystyczne dla gumy. Czy każda guma jest wulkanizowana siarką?Nie. Siarka jest podstawowym systemem dla wielu kauczuków nienasyconych, ale stosuje się również między innymi nadtlenki, tlenki metali i inne układy dostosowane do chemii konkretnego elastomeru. Co oznacza scorch?Scorch oznacza rozwój przedwulkanizacji na etapie, w którym mieszanka powinna nadal pozostawać przetwarzalna. Odpowiednie bezpieczeństwo scorch jest szczególnie ważne podczas mieszania, kalandrowania i wytłaczania gumy. Co oznacza t90?t90 jest parametrem wyznaczanym z krzywej reometrycznej i określa czas osiągnięcia poziomu odpowiadającego 90% przyjętego zakresu zmiany momentu w warunkach danego badania. Nie jest automatycznie czasem wymaganym do zwulkanizowania rzeczywistego wyrobu. Czy większe MH oznacza większą gęstość sieciowania?Wyższa odpowiedź momentowa może być związana z bardziej rozwiniętą strukturą materiału, ale MH nie jest bezpośrednim pomiarem liczby wiązań poprzecznych. Na wynik wpływają również napełniacze, oddziaływania pomiędzy składnikami mieszanki i warunki badania. Co to jest rewersja?Rewersja oznacza niekorzystną przebudowę wcześniej utworzonej sieci podczas dalszego oddziaływania cieplnego. Na krzywej reometrycznej może objawiać się spadkiem momentu po osiągnięciu maksimum. Dlaczego t90 z reometru nie jest automatycznie czasem w piecu?Reometr bada niewielką próbkę w ściśle określonych warunkach. Rzeczywisty profil ma określoną grubość i temperaturę początkową, a jego powierzchnia i rdzeń nie muszą nagrzewać się w tym samym tempie. Dlatego trzeba uwzględnić transport ciepła, geometrię, prędkość linii i sposób ogrzewania. Po co stosuje się piec szokowy przed tunelem wulkanizacyjnym?Piec szokowy umożliwia intensywne oddziaływanie cieplne na warstwę zewnętrzną świeżo wytłoczonego profilu. Może wspomagać rozpoczęcie procesu w warstwie powierzchniowej i stabilizację geometrii przed dalszym, dłuższym ogrzewaniem w tunelu. Czy temperatura powierzchni profilu jest taka sama jak temperatura rdzenia?Nie musi być. Podczas szybkiego ogrzewania powierzchnia reaguje cieplnie wcześniej niż wnętrze materiału. Różnica zależy między innymi od grubości i geometrii przekroju, właściwości cieplnych mieszanki oraz intensywności ogrzewania. Czy większy stopień usieciowania zawsze poprawia właściwości gumy?Nie. Zwiększenie usieciowania może podnosić sztywność i ograniczać odkształcenie trwałe, ale równocześnie zmienia wydłużenie, zachowanie dynamiczne i inne właściwości. Znaczenie ma także rodzaj utworzonych wiązań poprzecznych. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:





 YouTube
 Linkedin
 Facebook