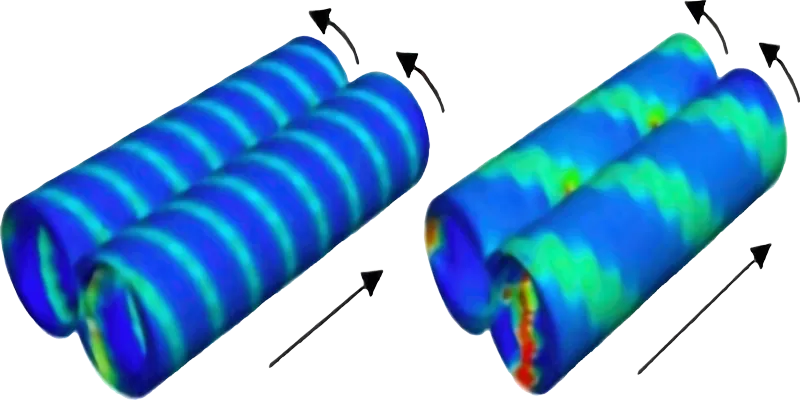
Postęp w technologii wytłaczania dwuślimakowego skoncentrowany na mieszaniu.Mieszanie w wytłaczarce dwuślimakowej to kontrolowana sekwencja transportu, uplastyczniania, dozowania i oddziaływań mechanicznych, a nie samo zwiększanie obrotów ślimaków. W artykule szczegółowo omawiamy mieszanie dystrybucyjne i dyspersyjne, geometrię segmentów, stopień wypełnienia, rozkład czasu przebywania (RTD), energię SME oraz projektowanie stref cylindra. Pokazujemy, jak prowadzić powtarzalne próby compoundingu, interpretować temperaturę, ciśnienie, moment i siłę osiową oraz odróżniać wskazania maszyny od rzeczywistej jakości materiału. Na przykładzie laboratoryjnych wytłaczarek SiTech3D LE-2CC wyjaśniamy wartość rekonfiguracji układu, pomiarów procesowych i planowania eksperymentów R&D. Wytłaczarka dwuślimakowa jako konfigurowalny układ mieszaniaWytłaczanie dwuślimakowe jest jedną z podstawowych metod przygotowywania mieszanin polimerowych, kompozytów, koncentratów dodatków i materiałów o projektowanej morfologii. W układzie uplastyczniającym zachodzą kolejno lub równocześnie transport, topienie, mieszanie, dozowanie kolejnych składników, odgazowanie i budowanie ciśnienia. Skuteczność procesu compoundingu zależy od ich właściwej kolejności oraz warunków lokalnych, a nie od samej prędkości ślimaków. Wzdłuż cylindra zmieniają się stopień wypełnienia, temperatura, rozkład prędkości i historia naprężeń materiału. Zadaniem technologa jest więc nie tylko uzyskanie jednorodnego stopu, lecz także kontrola jego obciążenia termomechanicznego i właściwości gotowego compoundu. Poszczególne mechanizmy mieszania można świadomie kształtować przez konfigurację ślimaków i rozmieszczenie operacji procesowych. Laboratoryjne wytłaczarki dwuślimakowe SiTech3D LE-2CC wykorzystują segmentową konstrukcję ślimaków i konfigurowalny cylinder. Zależnie od wykonania mogą pracować współbieżnie oraz, z odpowiednim zestawem ślimaków i przekładnią, przeciwbieżnie. Są to układy o odmiennych charakterystykach transportu i przepływu. Różnice wyjaśniamy w osobnym porównaniu wytłaczarek współbieżnych i przeciwbieżnych. Od formulacji do powtarzalnej próby technologicznejWytłaczarka dwuślimakowa jest przede wszystkim narzędziem rozwoju procesu. Umożliwia prowadzenie eksperymentów z formulacją, a następnie łączenie wyników badań materiału z określoną historią przetwarzania. Przy zmianie składu mieszaniny można analizować nie tylko wygląd granulatu, lecz również zapotrzebowanie na moment obrotowy, temperaturę stopu, charakter przepływu i zachowanie materiału przy dalszym formowaniu. To istotne, ponieważ dwie próbki o zbliżonym składzie mogą wykazywać różną morfologię i właściwości ze względu na odmienne warunki przygotowania. Istotą laboratoryjnego compoundingu jest możliwość wykonania serii kontrolowanych prób, a nie tylko wyprodukowanie niewielkiej masy materiału. Właściwie przygotowany eksperyment pozwala wskazać, które zmienne procesu rzeczywiście wpływają na właściwości compoundu, a które jedynie zwiększają zużycie energii lub obciążenie cieplne układu. Jakie zadania realizuje laboratoryjny compounder?W procesach badawczo-rozwojowych wytłaczarka dwuślimakowa może być wykorzystywana do:
Nie każda z tych operacji jest dostępna bezpośrednio w podstawowym wykonaniu każdego urządzenia. Dozowniki grawimetryczne, podajniki boczne, odgazowanie próżniowe, pompy cieczy czy układy dozowania gazów wymagają doboru i integracji odpowiedniego wyposażenia. Szczególnie procesy z gazami w stanie nadkrytycznym wymagają odrębnie zaprojektowanego układu ciśnieniowego i sterowania.
Rys. 1. Przykład laboratoryjnego układu do compoundingu i granulacji z wytłaczarką dwuślimakową LE-2CC 2×24 mm. Cztery główne kierunki badań laboratoryjnych
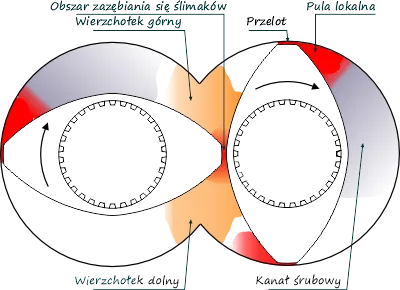
W zależności od celu badań pracuje się z poliolefinami, poliestrami, poliamidami, termoplastycznymi elastomerami, kompozytami napełnionymi oraz materiałami wysokotemperaturowymi, takimi jak PPS czy PEEK. Samo posiadanie wytłaczarki dwuślimakowej nie oznacza jednak możliwości przetwarzania każdego z tych materiałów w dowolnym wykonaniu. Konieczny jest dobór temperatury pracy, materiału cylindra i ślimaków, momentu napędowego, dozowania oraz oprzyrządowania wylotowego. Modyfikacja fizyczna i chemiczna polimerówModyfikacja fizyczna może polegać na rozprowadzeniu dodatków w osnowie, zmianie morfologii mieszaniny, rozdrobnieniu aglomeratów lub wytworzeniu określonej struktury fazowej. W mieszaninach polimerów znaczenie mają mieszalność termodynamiczna, stosunek lepkości faz, napięcie międzyfazowe i ewentualna kompatybilizacja. Nawet intensywne mieszanie nie gwarantuje uzyskania jednofazowego materiału, jeżeli składniki są termodynamicznie niemieszalne. W wytłaczaniu reaktywnym mogą natomiast zachodzić procesy chemiczne, takie jak szczepienie, reakcje między grupami funkcyjnymi, przedłużanie łańcuchów czy kontrolowana modyfikacja makrocząsteczek. O ich skuteczności decydują nie tylko warunki przepływu, lecz także kinetyka reakcji, sposób dozowania reagentów, temperatura, czas przebywania i usuwanie produktów ubocznych. W obu przypadkach zadaniem konfiguracji ślimaków jest zapewnienie odpowiedniej historii przetwarzania przy ograniczeniu niepożądanej degradacji. Mieszalność, morfologia i granica między modyfikacją fizyczną a chemicznąPrzy łączeniu dwóch polimerów należy rozróżniać mieszalność termodynamiczną od możliwości uzyskania drobnej i stabilnej morfologii mieszaniny. Układ może pozostać dwufazowy pomimo bardzo intensywnego mieszania, a o jego właściwościach decydują wielkość domen, ich kształt, adhezja międzyfazowa oraz zmiany zachodzące podczas chłodzenia. Gdy lepkości faz znacznie się różnią, rozdrabnianie jednej z nich może być utrudnione nawet przy dużym nakładzie energii mechanicznej. Kompatybilizatory mogą poprawić oddziaływania na granicy faz, ograniczać koalescencję kropli i zmieniać strukturę kompozycji. Wytłaczanie reaktywne dodatkowo umożliwia przeprowadzenie określonych reakcji, o ile dobrano warunki do ich kinetyki i zapewniono odpowiednie dozowanie reagentów. Nie należy jednak utożsamiać zwykłego mieszania z syntezą nowych makrocząsteczek albo wytwarzaniem sieci polimerowych: są to odrębne zadania technologiczne wymagające potwierdzenia analizą produktu. Mieszanie dystrybucyjne i dyspersyjne – dwa różne cele procesuW technologii compoundingu rozróżnia się przede wszystkim mieszanie dystrybucyjne oraz dyspersyjne. Mechanizmy te występują równocześnie, ale ich skuteczność ocenia się na podstawie różnych zjawisk i cech produktu. Mieszanie dystrybucyjneMieszanie dystrybucyjne polega na przemieszczaniu, rozdzielaniu, rozciąganiu i ponownym łączeniu elementów objętości materiału. Jego celem jest możliwie równomierne rozmieszczenie składników w całej masie stopu bez konieczności rozbijania każdego aglomeratu. Znaczenie mają historia deformacji, wielokrotność podziału strumienia, lokalne pola prędkości oraz czas, przez jaki materiał podlega tym oddziaływaniom. W uproszczonym opisie odkształcenie ścinające jest związane z szybkością ścinania i czasem oddziaływania. Nie oznacza to jednak, że sam długi czas przebywania zapewnia dobrą homogenizację: materiał musi rzeczywiście przepływać przez obszary sprzyjające rozdzielaniu i przemieszczaniu strumieni. Mieszanie dyspersyjneMieszanie dyspersyjne polega na rozbijaniu aglomeratów napełniaczy, a w mieszaninach ciekłych faz polimerowych również na deformacji i rozpadzie kropli fazy rozproszonej. Wymaga oddziaływań zdolnych przezwyciężyć odpowiednio siły spajające aglomeraty albo opór związany z napięciem międzyfazowym. Znaczenie mają naprężenia ścinające i rozciągające, lepkość poszczególnych faz, stan powierzchni oraz geometria przepływu. W uproszczeniu dla cieczy uogólnionej naprężenie ścinające można opisać jako τ = η(γ̇,T) · γ̇, gdzie η oznacza lepkość zależną od szybkości ścinania i temperatury. Zależność ta nie stanowi modelu całego procesu dyspersji: rzeczywisty materiał doświadcza zróżnicowanych naprężeń podczas przemieszczania się przez kolejne strefy. O efekcie dyspersji decydują zarówno intensywność, jak i historia oddziaływań. Duże naprężenie chwilowe może być niewystarczające, gdy tylko niewielka część materiału przechodzi przez aktywną szczelinę albo czas ekspozycji jest zbyt krótki. Z tego powodu analizuje się również rozkład czasu przebywania, stopień wypełnienia i częstotliwość kontaktu materiału ze strefami mieszającymi. Wydłużanie czasu przebywania lub zwiększanie obrotów nie poprawia automatycznie dyspersji. Może natomiast zwiększyć nagrzewanie lepkościowe, degradację polimeru i skracanie włókien. Podobnie obniżenie temperatury stopu może zwiększać lepkość i lokalne naprężenia, ale także podnieść obciążenie mechaniczne układu. Optymalne warunki dobiera się do materiału oraz wymaganej cechy produktu. Mieszanie adwekcyjne, rozciągające i dyfuzja molekularnaW stopach o dużej lepkości dominującą rolę w szybkim przemieszczaniu składników odgrywa przepływ wymuszony przez ślimaki. Wielokrotne rozciąganie, składanie i rozdzielanie strumieni zwiększa powierzchnię kontaktu między fazami oraz skraca odległości, które muszą zostać pokonane przez dyfuzję molekularną. Sama dyfuzja, choć istotna dla rzeczywiście mieszalnych składników, często jest zbyt powolna, aby zapewnić homogenizację w czasie przebywania typowym dla procesu ciągłego. W przepływach o złożonej geometrii występuje również mieszanie adwekcyjne o charakterze chaotycznym, w którym kolejne podziały i deformacje strumieni skutkują znacznym wzrostem powierzchni międzyfazowej. Trzeba jednak odróżniać ten mechanizm od dyspersji, czyli fizycznego rozdrabniania aglomeratów lub kropli. Dla konkretnego materiału obie operacje mogą wymagać innych konfiguracji ślimaków. Jak weryfikuje się wynik mieszania?Dla mieszania dystrybucyjnego ocenia się m.in. jednorodność rozmieszczenia barwnika albo składnika znaczonego w przekroju próbki. Dla mieszania dyspersyjnego znaczenie mają rozmiary aglomeratów i domen, ich rozkład wielkości oraz liczba obiektów przekraczających ustaloną granicę. Do oceny stosuje się, zależnie od formulacji, mikroskopię optyczną lub elektronową, analizę obrazu, metody reologiczne i odpowiednie badania właściwości użytkowych. Nie istnieje jeden pomiar, który w równym stopniu oceni dyspersję sadzy, morfologię mieszaniny polimerowej i uszkodzenie włókien szklanych. Kryterium sukcesu należy ustalić przed rozpoczęciem eksperymentu, aby nie wybierać konfiguracji wyłącznie na podstawie wzrostu momentu obrotowego albo zmiany barwy wytłoczyny. Gdzie powstają naprężenia mieszające w układzie dwuślimakowym?Podczas obrotu ślimaków stop przemieszcza się przez kanały ślimakowe, szczeliny przy cylindrze i obszary wzajemnego oddziaływania elementów. Lokalna intensywność przepływu zależy od geometrii, luzów technologicznych, prędkości obrotowej, lepkości oraz stopnia wypełnienia. Rysunek 2 przedstawia poglądowy podział obszarów charakterystycznych dla zazębiającego się układu dwuślimakowego.
Rys. 2. Poglądowy podział obszarów przepływu w przekroju układu dwuślimakowego. Intensywność mieszania nie jest jednakowa w całej objętości.
Nie wszystkie wymienione obszary są w każdym momencie jednakowo wypełnione materiałem. Nie można też przypisywać im jednakowych właściwości w układzie współbieżnym i przeciwbieżnym. Schemat geometryczny służy do wyjaśnienia mechanizmu, a nie do ilościowego wyznaczania rozkładu naprężeń. Dlaczego całkowity stopień wypełnienia nie opisuje mieszania?W jednej części wytłaczarki kanały mogą być wypełnione tylko częściowo, a w innej powstaje strefa całkowicie wypełniona. Stan lokalny zależy od geometrii elementów, doprowadzanego strumienia masy oraz ciśnienia w dalszej części układu. To ważne zwłaszcza przed blokami ugniatającymi, elementami rewersyjnymi i głowicą, gdzie opory przepływu mogą zmieniać wypełnienie wielu wcześniejszych segmentów. Opis pięciu obszarów przepływu z rysunku 2 nie oznacza, że w każdym z nich materiał zawsze doświadcza dużego ścinania. W układach częściowo wypełnionych część szczelin pozostaje okresowo poza kontaktem ze stopem, przez co liczba skutecznych zdarzeń mieszających może być znacznie mniejsza niż wynikałoby to z samej geometrii. Stopień wypełnienia i rozkład czasu przebywania materiału (RTD)W laboratoryjnych układach dwuślimakowych z dozowanym zasilaniem prędkość podawania materiału i prędkość obrotowa ślimaków mogą być sterowane w znacznym stopniu niezależnie. Pozwala to świadomie zmieniać lokalny stopień wypełnienia, warunki transportu i intensywność oddziaływań mechanicznych. RTD (residence time distribution) opisuje rozkład czasów, po których poszczególne porcje materiału opuszczają układ. Nie jest tym samym co jeden średni czas przebywania. Dwa procesy o podobnej wartości średniej mogą mieć bardzo różne rozkłady, a w konsekwencji odmienne ryzyko niedomieszania części materiału lub nadmiernej ekspozycji innej części na temperaturę.
Rys. 3. Zależność stopnia wypełnienia i charakterystyki przebywania materiału w układzie dwuślimakowym – schemat jakościowy. Zmniejszenie dozowania przy stałej prędkości ślimaków często zmniejsza stopień wypełnienia części kanałów. Nie oznacza to jednak automatycznie wzrostu średniego czasu przebywania ani polepszenia dyspersji: rezultat zależy od lokalizacji stref w pełni wypełnionych, geometrii elementów transportowych i ugniatających, ciśnienia wylotowego oraz objętości rzeczywiście zajmowanej przez materiał. Analogicznie zwiększenie dozowania może podnieść wypełnienie i obciążenie mechaniczne, zmienić udział przepływu wstecznego oraz wydłużyć lub skrócić kontakt ze strefami intensywnego mieszania. Dlatego relacji między wydajnością, prędkością obrotową a RTD nie należy sprowadzać do jednej reguły. RTD można badać eksperymentalnie, np. za pomocą znacznika wprowadzonego do strumienia materiału, rejestrując jego sygnał na wylocie. Interpretując wyniki, należy uwzględnić warunki ustalonego procesu, charakter znacznika i opóźnienia układu pomiarowego. Obliczenia modelowe RTD wymagają przyjęcia uproszczeń i nie zastępują automatycznie pomiaru. RTD w praktyce: rozkład, a nie pojedyncza liczbaW badaniach metodą impulsu znacznika do pracującego układu wprowadza się niewielką, znaną porcję substancji możliwej do identyfikacji na wylocie. Z otrzymanego przebiegu stężenia w funkcji czasu można wyznaczyć charakterystykę E(t), średni czas przebywania oraz szerokość rozkładu. Należy zweryfikować, czy znacznik nie reaguje z materiałem, nie zmienia istotnie reologii i czy sposób pomiaru nie wprowadza znacznego opóźnienia. Wąski rozkład czasu przebywania może ułatwiać uzyskanie podobnej historii termicznej poszczególnych porcji materiału. Szerszy rozkład bywa związany z recyrkulacją i strefami zatrzymania, co może sprzyjać niektórym oddziaływaniom mieszającym, lecz także zwiększać ryzyko degradacji części materiału. Dlatego nie należy traktować szerokiego ani wąskiego RTD jako wartości bezwzględnie lepszej. Porównując eksperymenty, zapisuje się co najmniej formulację, strumień masy, obroty, temperatury, konfigurację ślimaków i sposób poboru próbek. Zmiana tylko jednego ustawienia nie zawsze izoluje jeden mechanizm fizyczny: może jednocześnie zmienić wypełnienie, ciśnienie, czas kontaktu i bilans cieplny. Temperatura, moment obrotowy i energia właściwa SMEW compoundingu trzeba oceniać nie tylko stopień wymieszania składników, ale także ich historię termomechaniczną. Obroty ślimaków wpływają na intensywność przepływu i generację ciepła lepkościowego, dlatego rzeczywista temperatura stopu może różnić się od nastawy regulatora cylindra. SME (specific mechanical energy) oznacza energię mechaniczną przekazywaną procesowi w przeliczeniu na jednostkę masy materiału. W uproszczeniu oblicza się ją z mocy mechanicznej związanej z obciążeniem procesu i strumienia masy. Nie należy utożsamiać SME z całkowitym poborem energii elektrycznej przez maszynę. Dwie konfiguracje ślimaków mogą dawać zbliżone SME, a mimo to wytwarzać odmienne rozkłady naprężeń i czasu przebywania. Przykładowo zwiększenie SME po zmianie elementów ugniatających ma wartość technologiczną dopiero wtedy, gdy wyniki badań produktu potwierdzają oczekiwany efekt, np. zmniejszenie liczby aglomeratów. Wyższe SME samo w sobie nie jest dowodem lepszego mieszania. Co mierzymy w LE-2CC, a co trzeba zbadać w produkcie?W laboratoryjnej wytłaczarce LE-2CC 2×24 mm dostępne są m.in. pomiary momentu obrotowego ślimaków, siły osiowej, ciśnienia i temperatury materiału. W badaniach R&D umożliwiają one porównywanie warunków pracy przy zmianach konfiguracji, obrotów i dozowania.
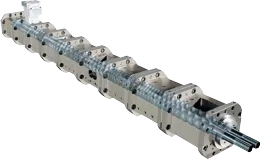
Parametry maszyny należy zestawić z badaniami compoundu, np. oceną aglomeratów i morfologii, badaniami reologicznymi, pomiarami barwy lub właściwości mechanicznych. Dopiero takie połączenie pozwala odróżnić zmianę obciążenia wytłaczarki od rzeczywistej poprawy właściwości materiału. Zapis danych procesowych zwiększa powtarzalność prób, ale nie zastępuje oceny gotowego produktu. Jak interpretować pomiary bez nadmiernych uproszczeń?Wzrost momentu obrotowego po zmianie segmentu może wskazywać większy opór przepływu, wyższą lepkość lub inny rozkład obciążenia, a niekoniecznie skuteczniejszą dyspersję. Podobnie wzrost temperatury stopu może wynikać z dodatkowej dyssypacji energii mechanicznej, lecz wymaga oceny wymiany ciepła z cylindrem i chwilowych warunków pracy. Pomiar siły osiowej w LE-2CC pozwala obserwować ważny składnik obciążenia układu ślimakowego. Jego interpretacja wymaga jednak uwzględnienia geometrii, ciśnienia, trybu pracy i miejsc pomiaru. Nie należy przeliczać tej siły wprost na lokalne naprężenia mieszające bez odpowiedniego modelu. Wyniki najlepiej analizować wspólnie: moment i obroty → nakład mechaniczny; temperatura i ciśnienie → stan stopu; wydajność i dozowanie → warunki transportu; badania materiału → rzeczywisty efekt technologiczny. Dopiero zestawienie tych wielkości pozwala formułować ostrożne wnioski o skuteczności konfiguracji. Konfiguracja cylindra – kolejność operacji technologicznychSegmentowa budowa cylindra pozwala tworzyć układ procesowy z kolejnych stref: podawania, topienia, mieszania, dozowania bocznego, wtrysku mediów, odgazowania i formowania ciśnienia. Rozmieszczenie funkcji musi odpowiadać stanowi fizycznemu materiału w danym miejscu. Przykładowo napełniacz podawany za strefą topienia trafia już do uplastycznionej osnowy, co może zmienić skuteczność dyspersji i ograniczyć niepotrzebne obciążenie wrażliwych składników. W klasycznych rozwiązaniach cylinder bywa zestawiony z połączonych szeregowo zamkniętych sekcji. Zmiana ich kolejności, portów lub elementów roboczych może wymagać czasochłonnego demontażu.
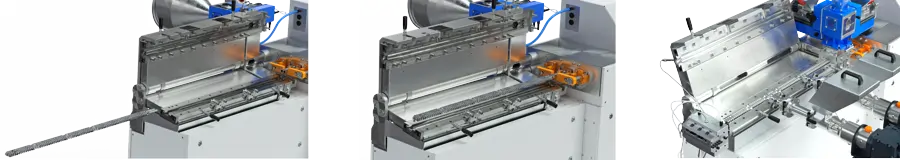
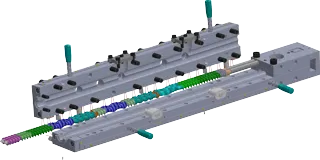
Rys. 4. Przykład cylindra zestawionego z kolejnych sekcji modułowych. Dzielony cylinder SiTech3D – dostęp do procesu i rekonfiguracjaW laboratoryjnych platformach LE-2CC stosuje się cylinder dzielony w płaszczyźnie poziomej wzdłuż osi ślimaków. Górne części zapewniają dostęp do układu roboczego, a dolna część jest uchylana. Wymienne wkładki stanowią powierzchnie robocze cylindra; konfigurowalne porty umożliwiają dobór miejsc podawania, odgazowania i pomiarów w zakresie przewidzianym dla danej maszyny. Z punktu widzenia laboratorium wartością takiej architektury jest możliwość porównywania konfiguracji przy zachowaniu kontroli nad geometrią i warunkami prób. Dostęp do ślimaków ułatwia czyszczenie po zmianie formulacji, kontrolę stanu elementów oraz przebudowę sekwencji transportu i mieszania. Ogranicza zakres operacji demontażowych w stosunku do układów wymagających rozdzielania całego zespołu, choć rzeczywisty czas przezbrojenia zależy od wyposażenia i procedury. Bezpieczeństwo: cylinder otwiera się dopiero po kontrolowanym zatrzymaniu i zabezpieczeniu napędu, rozładowaniu ciśnienia oraz uwzględnieniu temperatury elementów. Dostęp do wnętrza nie oznacza możliwości prowadzenia obserwacji przy pracującej, obciążonej ciśnieniem wytłaczarce.
Rys. 5. Konstrukcja dzielonego cylindra wytłaczarki laboratoryjnej.
Rys. 6. Przykładowe funkcje modułowego cylindra ułatwiające rekonfigurację i obsługę. Możliwość wymiany wkładek i doboru portów pomaga porównywać kolejne warianty dozowania, mieszania lub odgazowania bez projektowania od początku całego układu roboczego. Zakres rekonfiguracji pozostaje zależny od konkretnego wykonania cylindra. Budowa dzielonego cylindra i wymienne wkładki roboczeW konstrukcji SiTech3D część robocza może być zestawiona z wkładek pełniących równocześnie funkcję powierzchni kontaktu z materiałem i elementów konfiguracyjnych. Stosownie do wymagań procesu dobiera się ich wykonanie materiałowe, np. powierzchnie azotowane albo odporne na określone media. Dobór materiału wkładek wymaga uwzględnienia temperatury, ścieralności, korozyjności dodatków i dopuszczalnego zużycia. W rozwiązaniach tej rodziny przewidziano niezależnie otwierane części górne oraz możliwość uchylenia dolnej części cylindra. Ułatwia to dostęp do wybranego odcinka bez konieczności każdorazowego demontowania całego toru zasilania. Szczegółowy podział, długości wkładek, mechanizm otwierania i wspomaganie siłownikami zależą od konstrukcji oraz wyposażenia konkretnego modelu. Do korzyści z rekonfiguracji należy również możliwość porównywania sekcji wykonanych z różnych materiałów lub posiadających inne porty. Taka zmiana jest częścią eksperymentu procesowego: po przebudowie trzeba ponownie zweryfikować szczelność, lokalizację czujników, ograniczenia temperaturowe i parametry rozruchu. Porty procesowe: podawanie, pomiar i zamknięcie sekcjiPort w cylindrze może służyć zasypowi, odpowietrzaniu, podawaniu bocznemu, dozowaniu cieczy albo gazu, montażowi czujnika lub obserwacji po zatrzymaniu układu. Nie oznacza to, że dowolny otwór można bezpośrednio wykorzystać do dowolnej funkcji. Wymagane są odpowiednia geometria wkładki, uszczelnienie, rozwiązania bezpieczeństwa, element dozujący i układ ślimaków dostosowany do lokalnego stanu materiału. Port niewykorzystywany w danym eksperymencie można zamknąć odpowiednim elementem, a funkcję danej strefy zmienić przez dobranie wkładki i segmentów. To jedna z praktycznych przewag konfigurowalnego cylindra w pracy badawczej, gdy kolejność operacji technologicznych pozostaje zmienną doświadczenia. Podawanie główne i boczneW strefie karmienia istotne są gęstość nasypowa surowca, granulacja, zdolność do swobodnego przepływu i zawartość powietrza. Lekkie proszki mogą tworzyć mosty materiałowe, powodować pulsacje dozowania lub utrudniać odprowadzenie powietrza wypieranego podczas zasypu. W takich przypadkach stosuje się rozwiązania dostosowane do materiału: odpowiednią geometrię zasypu, odpowietrzenie części zasilającej, układy wspomagania podawania albo dozowniki przystosowane do proszków. Podajnik boczny wprowadza składnik w dalszej strefie cylindra, często już do uplastycznionego polimeru. Takie rozwiązanie bywa korzystne dla napełniaczy mineralnych, włókien i dodatków wrażliwych na czas działania naprężeń, ale wymaga zapewnienia pojemności transportowej strefy przyjęcia materiału i możliwości odprowadzenia powietrza. Parametry i lokalizację podajnika bocznego należy dobierać do formulacji oraz konfiguracji ślimaków. Zasilanie lekkimi proszkami i odpowietrzanie wsteczneProszki o małej gęstości nasypowej mogą transportować ze sobą dużą objętość powietrza. Jeżeli droga ucieczki powietrza jest ograniczona, zasilanie staje się niestabilne mimo prawidłowo działającego dozownika. Jednym z rozwiązań jest zorganizowanie podawania proszku do dalszej otwartej sekcji przy pozostawieniu wcześniejszej strefy jako drogi odpowietrzania wstecznego. W innych zastosowaniach stosuje się aktywne odprowadzanie powietrza, dostosowaną geometrię zasypu albo układ przygotowania proszku. Podczas podawania bocznego bardzo istotna jest pojemność kanałów ślimakowych w miejscu wejścia napełniacza. Nadmierne wypełnienie może prowadzić do cofania materiału do podajnika i niekontrolowanych pulsacji. Dla dodatków włóknistych warto rozważyć wprowadzanie za strefą uplastyczniania, aby ograniczyć ich niepotrzebne mechaniczne uszkadzanie, lecz miejsce dozowania należy zawsze potwierdzić próbą. Odgazowanie atmosferyczne i próżnioweOdgazowanie może służyć usuwaniu wilgoci, powietrza, pozostałości lotnych składników lub produktów ubocznych reakcji. Skuteczność zależy od stanu i powierzchni swobodnej stopu, temperatury, ciśnienia, lepkości, stopnia wypełnienia oraz sposobu transportu materiału przez strefę odpowietrzającą. Otwór odgazowujący nie powinien być lokalizowany wyłącznie według stałej odległości od głowicy. Zbyt wysokie ciśnienie lub nadmierne wypełnienie może powodować wynoszenie stopu przez odpowietrznik. Aby temu przeciwdziałać, konfiguruje się odpowiednie elementy transportowe i strefy budowania ciśnienia oraz dobiera obciążenie i podciśnienie. Samo odsunięcie odpowietrznika od głowicy nie gwarantuje eliminacji problemu. Dobór położenia i konstrukcji odpowietrznikaDla skutecznego odgazowania konieczne jest wytworzenie powierzchni wymiany pomiędzy stopem a fazą gazową oraz zapewnienie drogi usuwania lotnych składników. Zbyt słabe wypełnienie może ograniczyć mieszanie przed odpowietrznikiem, a zbyt silne wypełnienie albo zbyt wysokie ciśnienie grozi wydostawaniem się stopu przez port. Znaczenie mają także lepkość materiału, jego skłonność do pienienia i zawartość wilgoci lub rozpuszczalników. Strefy odgazowania atmosferycznego i próżniowego spełniają częściowo odmienne role. Odpowietrzanie atmosferyczne może usuwać powietrze porywane podczas podawania, natomiast próżniowe ułatwia desorpcję i odprowadzenie składników lotnych z uplastycznionego polimeru. Właściwa lokalizacja zależy od wcześniejszych etapów procesu i warunków wylotowych, a nie od sztywnej reguły liczby średnic przed głowicą. Strefa końcowa i ciśnienie głowicyW strefie wylotowej materiał musi zostać przetłoczony przez układ filtracji, głowicę lub kolejne urządzenia linii. Przeciwciśnienie wpływa na lokalne wypełnienie, przepływ wsteczny, obciążenie ślimaków i warunki mieszania w strefach poprzedzających. W określonych zastosowaniach stabilizację ciśnienia i strumienia stopu wspomaga pompa stopu, lecz nie zastępuje ona prawidłowego doboru układu uplastyczniającego. Znaczenie L/D i ograniczenia skalowaniaStosunek długości roboczej układu do nominalnej średnicy ślimaka (L/D) opisuje względną długość sekcji procesowej. Większe L/D daje miejsce na większą liczbę operacji jednostkowych, ale nie oznacza automatycznie lepszego mieszania. Wraz ze zmianą konfiguracji mogą wzrastać czas przebywania, nakład energii mechanicznej i ryzyko degradacji. Zachowanie tego samego L/D podczas zwiększania średnicy wytłaczarki nie zapewnia podobieństwa procesowego. Skalowanie wymaga rozpatrzenia geometrii ślimaków, dostępnej gęstości momentu, prędkości obwodowej, stopnia wypełnienia, wymiany ciepła, SME, RTD oraz właściwości materiału. Doświadczenie z układu laboratoryjnego stanowi punkt wyjścia do walidacji w większej skali, a nie gotową gwarancję identycznej morfologii produktu. Powiązanie długości roboczej z operacjami jednostkowymiDługość L/D należy rozpatrywać jako zasób projektowy: każda dodatkowa strefa może być wykorzystana do podawania, topienia, mieszania, odgazowania lub tworzenia ciśnienia, ale jej obecność oznacza także dodatkowe miejsce wymiany ciepła i oddziaływań mechanicznych. Dla formulacji wymagającej intensywnego odgazowania albo kilku punktów dozowania przydatny może być dłuższy układ. W przypadku materiałów bardzo wrażliwych na temperaturę i ścinanie nadmierna długość procesu bywa niekorzystna. Przenosząc rozwiązanie z laboratorium na skalę pilotażową, należy dokumentować nie tylko L/D i obroty, ale także geometrię kanałów, kinematykę ślimaków, dostępny moment na jednostkę objętości roboczej, drogę transportu oraz możliwości odbierania ciepła. Dopiero wtedy można racjonalnie szukać podobieństwa historii przetwarzania. Dobór parametrów pracy: materiał, ślimaki i warunki przetwarzaniaPrzy ocenie skuteczności mieszania nie wystarczy porównać prędkości obrotowej albo temperatury nastawionej na regulatorach cylindra. Parametry są wzajemnie powiązane i zmieniają lokalne warunki przepływu.
Rys. 7. Powiązanie mechanizmów mieszania z geometrią, dozowaniem i nastawami procesu. Do kluczowych zmiennych należą:
Ścinanie i przepływ rozciągającyW polu ścinania sąsiednie warstwy stopu przemieszczają się z różnymi prędkościami. W obszarach przewężeń, rozdzielania i ponownego łączenia strumieni występują również składowe przepływu rozciągającego. Dla mieszanin polimerowych o określonym stosunku lepkości faz ten drugi mechanizm może być szczególnie ważny dla deformacji i rozdrabniania kropli.
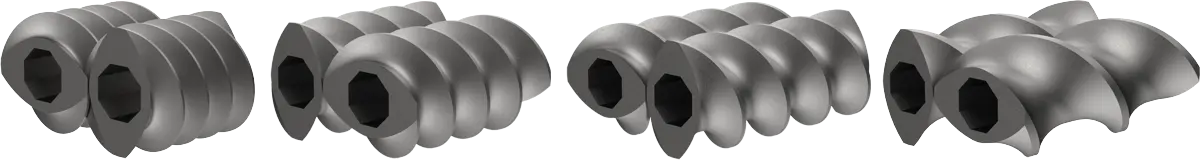
Rys. 8. Schematyczne modele przepływu i oddziaływań prowadzących do mieszania dystrybucyjnego oraz dyspersyjnego. W praktyce nie istnieje jeden typ przepływu właściwy dla wszystkich formulacji. Należy dobrać taki zestaw elementów, aby zapewnić wymaganą dyspersję bez nadmiernego zużycia energii, niepożądanej modyfikacji struktury polimeru lub uszkodzenia wrażliwych składników. Przepływ wydłużny i rozciąganie w mieszaniu polimerówPoza lokalnym ścinaniem warto uwzględnić przepływ wydłużny, występujący tam, gdzie materiał przechodzi przez przewężenia i obszary o zmieniającej się geometrii kanału. Powstające naprężenia rozciągające mogą sprzyjać deformacji kropli jednej fazy polimerowej w drugiej. Efekt ten jest jednak zależny od stosunku lepkości faz i ich właściwości międzyfazowych. Zbyt duże lokalne oddziaływania mogą również przyspieszać rozpad termiczny lub mechaniczne uszkadzanie dodatków włóknistych. W praktyce konfiguracja mieszająca powinna tworzyć korzystną kombinację naprężeń i dostatecznej liczby przejść materiału przez aktywne strefy, a nie wyłącznie maksymalizować jedno z nich. Rysunek 8 przedstawia modele przepływu, które należy interpretować jako jakościowy opis mechanizmów, nie jako bezpośrednie przewidywanie morfologii compoundu. Segmenty ślimakowe: jak projektuje się intensywność mieszania?Segmentowa konstrukcja ślimaków pozwala kształtować lokalną zdolność transportową, stopień wypełnienia, mieszanie dystrybucyjne i dyspersyjne oraz rozwój ciśnienia. Poszczególne elementy nie działają jednak niezależnie: zmiana jednego segmentu może zmienić warunki przepływu w strefach przed nim i za nim. Elementy transportoweSegmenty transportowe przemieszczają materiał wzdłuż osi cylindra. Ich zdolność transportowa zależy między innymi od skoku, głębokości kanału, liczby zwojów, prędkości obrotowej, lepkości, stopnia wypełnienia oraz przeciwciśnienia. Większy skok może zwiększać dostępną objętość transportową, ale nie przekłada się w prosty sposób na jednakowy wzrost wydajności w każdych warunkach. Segmenty o stosunkowo dużej pojemności są przydatne m.in. w strefach karmienia, odbioru materiału z podajników bocznych i w wybranych strefach odgazowania. Segmenty o mniejszym skoku wykorzystuje się tam, gdzie konieczne jest inne kształtowanie transportu i ciśnienia.
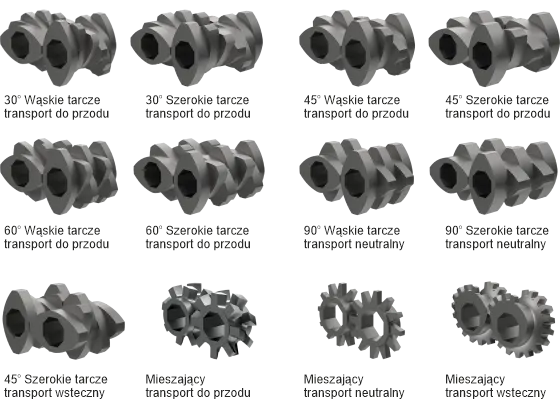
Rys. 9. Przykłady geometrii elementów transportowych o różnych skokach zwojów. Skok, liczba zwojów i kierunek transportuElementy transportowe mogą mieć jeden, dwa lub więcej zwojów, a ich geometrię opisują m.in. skok, długość, głębokość kanału i przekrój wolnej przestrzeni roboczej. W praktyce spotyka się skoki odniesione do średnicy ślimaka, np. 0,5D, 0,75D, 1D i 2D. Nie jest to jednak uporządkowana skala, w której każdy większy skok zawsze daje większą wydajność. Wynik zależy od dozowania, lepkości i lokalnego ciśnienia. W strefie zasypu i przy podajniku bocznym często potrzebna jest odpowiednia pojemność kanałów, natomiast przed głowicą lub ograniczającym przepływ elementem mieszającym istotne staje się budowanie ciśnienia. Element o kierunku transportu przeciwnym do głównego przepływu może powodować wzrost wypełnienia i recyrkulację. Wymaga to sprawdzenia obciążenia oraz ryzyka zbyt długiej ekspozycji materiału. Elementy ugniatające i mieszająceBloki ugniatające tworzą zestawy tarcz o określonej szerokości i wzajemnym przesunięciu kątowym. Geometria wpływa na podział strumieni, lokalne naprężenia i opór przepływu. W zależności od konstrukcji i kierunku działania element może wspomagać transport do przodu, ograniczać go lub tworzyć strefę o większym wypełnieniu. W szerszych tarczach i odpowiednio dobranych szczelinach mogą pojawiać się warunki sprzyjające wysokim lokalnym naprężeniom; węższe elementy i inne układy przesunięć mogą sprzyjać częstszemu rozdzielaniu strumieni. Są to jednak tendencje zależne od całej geometrii i parametrów procesu, a nie uniwersalne oceny jakości mieszania na podstawie samej szerokości tarcz. Elementy rewersyjne oraz neutralne mogą zwiększać opory transportu i lokalny stopień wypełnienia, ale ich użycie wymaga oceny momentu obrotowego, temperatury, RTD i ryzyka degradacji. Segmenty o funkcji mieszająco-transportowej pozwalają natomiast łączyć transport osiowy z wielokrotnym rozdzielaniem strumienia.
Rys. 10. Przykładowe geometrie elementów ugniatających i mieszających. Grubość tarcz, kąt przesunięcia i kierunek działania bloku ugniatającegoBlok ugniatający tworzy układ tarcz ustawionych pod określonymi kątami względem siebie. Na jego działanie wpływają przede wszystkim liczba tarcz, ich szerokość, przesunięcie kątowe, kierunek transportu oraz sposób współpracy z drugim ślimakiem i powierzchnią cylindra. Zmiana kąta nie jest niezależnym regulatorem intensywności mieszania: może równocześnie zmienić zdolność transportową, przeciwciśnienie i stopień wypełnienia. Szersze tarcze w danej rodzinie geometrii mogą sprzyjać dłuższemu kontaktowi materiału z aktywnymi obszarami, a węższe – częstszemu podziałowi strumieni. Nie jest jednak poprawne bezwarunkowe twierdzenie, że szerszy blok zawsze daje lepszą dyspersję, a węższy zawsze lepszą dystrybucję. Wynik zależy od materiału, prędkości ślimaków i warunków wypełnienia. W praktyce spotyka się układy wspomagające transport, o działaniu zbliżonym do neutralnego oraz o kierunku rewersyjnym. Ich połączenie powinno wynikać z sekwencji funkcji procesowych. W szczególności elementy tworzące lokalne strefy silnego wypełnienia należy stosować z uwzględnieniem możliwości napędu, naprężeń, ciśnienia i czasu przebywania. Porównanie funkcji wybranych rodzin segmentów
Tabela 1. Zestawienie jakościowe. Funkcja pojedynczego segmentu zależy od całej konfiguracji i warunków pracy. Specjalne elementy mieszająceOprócz klasycznych bloków ugniatających wykorzystuje się elementy rozcierające, rotorowe, grzebieniowe i kombinowane. Ich geometria zmienia sposób rozdzielania strumieni oraz lokalne oddziaływania mechaniczne. Nie istnieje jednak jeden uniwersalnie najlepszy segment: o wyniku decydują materiał, położenie elementu, stopień wypełnienia i cała konfiguracja ślimaków. Wybór należy ocenić przez jakość produktu przy akceptowalnej temperaturze, energii i stabilności procesu.
Rys. 11. Wybrane specjalne geometrie segmentów do kształtowania przepływu i mieszania. Dobór geometrii można rozpocząć od bazy segmentów ślimaków dwuślimakowych SiTech3D, obejmującej rodziny elementów, ich wymiary i funkcje. Uzupełnieniem jest artykuł Anatomia ślimaków segmentowych, który objaśnia sposób budowania układu roboczego z kolejnych elementów. Elementy rotorowe, zębate, grzebieniowe i kombinowaneOprócz klasycznych tarcz ugniatających stosuje się elementy rotorowe, przypominające miejscowo geometrię gniotowników, oraz segmenty o uzębionych lub grzebieniowych krawędziach. Niektóre konstrukcje mają szczeliny wzdłużne, rowki lub podzielone powierzchnie robocze, które zwiększają liczbę podziałów i ponownych połączeń strumieni materiału. Część rozwiązań łączy mieszanie ze zdolnością transportową, dzięki czemu nie jest konieczne osobne tworzenie długiej strefy o małej wydajności transportu. Skuteczność elementu zębatego lub grzebieniowego zależy także od jego położenia w sekwencji ślimaka. Kilka krótkich sekcji rozdzielonych elementami transportowymi może zapewniać inną historię przepływu niż jeden długi blok mieszający. Nie można jednak bez pomiaru stwierdzić, który z tych wariantów da lepszy wynik: należy rozważyć liczbę zdarzeń deformacji, wypełnienie, RTD i wymagany stopień dyspersji. Elementy specjalne projektuje się do określonych operacji, dlatego szczegóły konstrukcyjne opisane w bazie segmentów SiTech3D powinny być analizowane łącznie z przeznaczeniem całej strefy ślimaka. Sama nazwa rodziny geometrycznej nie jest wystarczającą podstawą wyboru. Trzy problemy technologiczne, które można badać na LE-2CCWartość konfiguracji ślimaków ujawnia się wtedy, gdy badanie odpowiada na konkretne pytanie dotyczące materiału. Poniższe scenariusze przedstawiają metodę prowadzenia prób, a nie deklarację gwarantowanego wyniku.
Tak przygotowana dokumentacja pozwala ocenić nie tylko, który wariant dał lepszy produkt, lecz również przy jakim obciążeniu i nakładzie energii uzyskano efekt. Jest to praktyczne uzasadnienie stosowania konfigurowalnej wytłaczarki laboratoryjnej w rozwoju materiałów. Jakie dane porównywać między próbami?W scenariuszach badawczych warto utrzymywać stały zestaw rejestrowanych informacji: numer receptury, masę i sposób przygotowania surowców, układ segmentów, liczbę obrotów, strumień dozowania, temperatury nastawione i zmierzone, ciśnienie, moment obrotowy, siłę osiową oraz wielkości charakteryzujące produkt. Jeżeli badane jest RTD, należy zachować także warunki wprowadzenia i pomiaru znacznika. Przy interpretacji wyników szczególnie ważna jest powtarzalność. Jedna lepsza próbka nie przesądza o przewadze wariantu, jeśli jednocześnie zmieniła się wilgotność surowca, stabilność dozowania lub temperatura stopu. Seria powtórzeń oraz ocena zmienności pozwalają oddzielić wpływ konfiguracji od zakłóceń procesu. Projektowanie i ocena konfiguracji ślimaków – metodyka próbKonfigurację ślimaków warto opracowywać od celu technologicznego, a nie od listy dostępnych elementów. Innego przebiegu procesu wymaga dyspersja sadzy w polimerze, innego wprowadzenie delikatnych włókien szklanych, a jeszcze innego przygotowanie mieszaniny dwóch częściowo mieszalnych polimerów.
Metody symulacyjne i analiza danych wspomagają projektowanie, ale nie zastępują kontroli założeń materiałowych i weryfikacji eksperymentalnej. W szczególności rzeczywisty przebieg przepływu oraz temperatury może odbiegać od modelu przy zmianie formulacji lub sposobu dozowania. Plan doświadczeń DoE i wsparcie obliczeniowePrzy dużej liczbie zmiennych użyteczne jest planowanie doświadczeń DoE (Design of Experiments). Zamiast przypadkowego zmieniania kolejnych nastaw wybiera się zestaw prób umożliwiający ocenę głównych czynników i wybranych interakcji. Przykładowo można analizować wpływ obrotów, wydajności i konfiguracji elementów ugniatających na moment, temperaturę stopu i liczbę aglomeratów w gotowym materiale. Modele przepływu, symulacje i narzędzia analizy danych mogą pomagać w zawężeniu zakresu badań, ale ich użyteczność zależy od danych reologicznych, warunków brzegowych i dokładności opisu geometrii. Algorytm nie zastąpi informacji o degradacji dodatku czy realnym sposobie dozowania. Wraz z rozwojem cyfrowej diagnostyki procesu można coraz lepiej wiązać dane z maszyny z wynikami badań produktu, pod warunkiem zachowania kontroli nad założeniami. Najczęstsze pytania o mieszanie w wytłaczarce dwuślimakowejCzy zwiększenie obrotów zawsze poprawia dyspersję?Nie. Zwiększenie obrotów może podnieść lokalne naprężenia i temperaturę stopu, ale równocześnie zmienia stopień wypełnienia, RTD i ryzyko degradacji. Rezultat należy potwierdzić pomiarami oraz oceną struktury compoundu. Czy większe L/D oznacza lepsze mieszanie?Nie automatycznie. Dłuższy układ daje miejsce na większą liczbę operacji, lecz może zwiększać ekspozycję termomechaniczną. Właściwe L/D zależy od formulacji, rodzaju dozowania, odgazowania oraz wymaganej jakości produktu. Jak odróżnić zmianę obciążenia maszyny od poprawy jakości materiału?Trzeba porównać zarejestrowane parametry procesu z niezależnymi wynikami badań próbek, dobranymi do celu doświadczenia. Moment i SME są wskaźnikami procesu; same nie określają liczby aglomeratów, morfologii faz ani właściwości mechanicznych. Kiedy warto zmienić położenie podajnika bocznego?Gdy miejsce wprowadzenia dodatku wpływa na jego degradację, dyspersję, stabilność podawania albo potrzebną pojemność kanałów. Zmianę należy projektować razem z lokalną geometrią ślimaków, sposobem odpowietrzania i stanem stopu. Od prób materiałowych do kompletnej linii compoundinguSkuteczność przygotowania compoundu zależy nie tylko od wytłaczarki. Znaczenie mają również dokładność dozowania, kolejność wprowadzania składników, ewentualne odgazowanie, ciśnienie głowicy, chłodzenie, granulacja i kontrola jakości. Dlatego rozwiązanie technologiczne powinno obejmować całą drogę materiału, a nie wyłącznie dobór średnicy ślimaków. SiTech3D konfiguruje linie laboratoryjne do compoundingu i granulacji, łącząc układ LE-2CC z dobranym dozowaniem, głowicą i urządzeniami odbioru materiału. Zakres wyposażenia jest ustalany pod kątem konkretnej formulacji oraz celu badań. W projektach R&D szczególnie istotne są porównywalność prób, dostęp do danych procesowych i możliwość zmiany konfiguracji. Najważniejszy wniosek: jakość mieszania wynika z historii przetwarzania całej porcji materiału. Wyższe obroty, większe L/D, dłuższy czas przebywania lub intensywniejsze segmenty nie są samodzielną gwarancją lepszego compoundu. Należy zestawiać parametry maszyny z wynikami badań materiału. Dlaczego projekt kompletnej linii ma znaczenie?Stabilność dozowania i jakość odbioru materiału wpływają na wyniki eksperymentu równie silnie jak zmiana ślimaków. Pulsacje strumienia granulatu, niedostateczne chłodzenie żyłki, niestabilne ciśnienie głowicy czy nieprawidłowe osuszanie mogą wprowadzać do oceny procesu dodatkową zmienność. Z tego względu laboratoryjne linie do compoundingu należy projektować jako połączony układ dozowania, wytłaczania, chłodzenia, granulacji i pomiarów. Możliwość późniejszego zwiększania skali nie jest gwarancją identycznych parametrów produktu. Przewagę daje starannie zebrana dokumentacja procesu laboratoryjnego, która pozwala ustalić, jakie wielkości należy zachować, a jakie ponownie dostroić. W tym kontekście konfigurowalna architektura LE-2CC i związane z nią dane procesowe są narzędziami inżynierskiego podejmowania decyzji. Dobór rozwiązania do konkretnego materiałuPrzygotowując zapytanie do SiTech3D, warto podać polimer bazowy, rodzaj i udział dodatków, wymaganą postać produktu, docelową wydajność oraz główny problem technologiczny: dyspersję, stabilność cieplną, odgazowanie, przetwarzanie włókien lub skalowanie procesu. Na tej podstawie można omówić potrzebną konfigurację ślimaków, portów procesowych, pomiarów i wyposażenia linii. Masz konkretną formulację lub zadanie badawcze? Skontaktuj się z zespołem technicznym SiTech3D, aby omówić wymagania procesu i możliwe warianty stanowiska laboratoryjnego. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:






 YouTube
 Linkedin
 Facebook