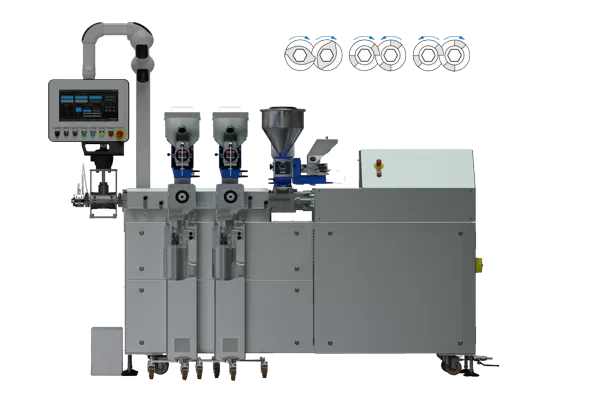
Współbieżne i przeciwbieżne wytłaczarki dwuślimakowe, krótkie porównanie.W wytłaczarce dwuślimakowej zmiana kierunku obrotów ślimaków może wyglądać jak niewielka różnica konstrukcyjna. W rzeczywistości zmienia mechanizm transportu materiału, przepływ w strefie zazębienia, warunki mieszania i ścinania, zdolność budowania ciśnienia oraz rozkład czasu przebywania materiału w cylindrze. Wytłaczarka współbieżna czy przeciwbieżna – najważniejsze różniceW zazębiającej się wytłaczarce dwuślimakowej kierunek obrotu ślimaków wpływa na znacznie więcej niż sam ruch elementów mechanicznych. Zmienia sposób przemieszczania materiału przez układ, warunki panujące w strefie zazębienia, wymianę materiału pomiędzy kanałami ślimaków, rozkład naprężeń, zdolność mieszania oraz sposób budowania ciśnienia.
Tabela opisuje charakterystyczne tendencje, a nie bezwzględne prawa. W praktyce o zachowaniu materiału decydują również geometria ślimaków, stopień zazębienia, luzy, stosunek średnic Do/Di, L/D, konfiguracja elementów, prędkość obrotowa, strumień masowy, stopień wypełnienia oraz właściwości reologiczne przetwarzanego materiału. Ta sama liczba ślimaków, inna mechanika przepływuW układzie współbieżnym oba ślimaki obracają się w tym samym kierunku. W obszarze zazębienia powierzchnie obu ślimaków przemieszczają się względem siebie w przeciwnych kierunkach. Materiał jest przenoszony pomiędzy kanałami ślimaków, a jego strumień może być wielokrotnie dzielony, przemieszczany i ponownie łączony. Ta ciągła wymiana materiału jest jedną z podstaw wysokiej skuteczności współbieżnych wytłaczarek dwuślimakowych w procesach mieszania i compoundingu. W połączeniu z segmentową konstrukcją ślimaków pozwala budować kolejne strefy transportu, uplastyczniania, mieszania, dozowania, odgazowania i homogenizacji. W układzie przeciwbieżnym ślimaki obracają się w kierunkach przeciwnych. W przypadku ściśle zazębiającej się geometrii zwój jednego ślimaka częściowo zamyka kanał drugiego. Powstają charakterystyczne przestrzenie transportowe o przekroju przypominającym literę C, a transport może mieć silnie wyporowy charakter. Nie oznacza to jednak transportu w idealnie szczelnych komorach. Luzy pomiędzy elementami powodują występowanie przepływów przeciekowych, których intensywność zależy między innymi od geometrii, lepkości materiału, luzów oraz różnicy ciśnień. Przeciwbieżnie nie oznacza jednego wariantu pracySamo stwierdzenie, że ślimaki obracają się przeciwbieżnie, nie opisuje jeszcze całej kinematyki układu. Możliwe są dwa warianty: obrót powierzchni ślimaków w kierunku strefy zazębienia – „do środka” oraz obrót od strefy zazębienia – „od środka”. W obu przypadkach ślimaki pozostają przeciwbieżne, ale zmienia się kierunek lokalnego ruchu ich powierzchni w rejonie pomiędzy osiami. W konsekwencji zmieniają się warunki wprowadzania materiału do strefy zazębienia, lokalna kinematyka przepływu, warunki ściskania i ścinania oraz sposób, w jaki w tej części układu mogą rozwijać się ciśnienie i siły działające na materiał oraz elementy robocze. Dlatego określenie „wytłaczarka przeciwbieżna” nie powinno być traktowane jako pełna informacja o warunkach procesu. Dla badań materiałowych istotne może być również to, w którą stronę względem strefy zazębienia poruszają się powierzchnie ślimaków. W laboratoryjnych wytłaczarkach dwuślimakowych LE-2CC SiTech3D możliwa jest praca przeciwbieżna zarówno do środka, jak i od środka. Oznacza to, że kierunek pracy przeciwbieżnej może być wykorzystany jako kolejna kontrolowana zmienna eksperymentalna. Dlaczego współbieżne wytłaczarki dwuślimakowe dominują w compoundingu?Wytłaczarka współbieżna nie musi być traktowana wyłącznie jako urządzenie, które transportuje stopiony polimer w kierunku głowicy. W nowoczesnym procesie może pełnić funkcję ciągłego reaktora procesowego, w którym kolejne operacje technologiczne są rozmieszczone wzdłuż osi maszyny. Materiał może zostać podany, ogrzany i uplastyczniony, połączony z kolejnymi składnikami, poddany mieszaniu o różnej intensywności, odgazowany, homogenizowany i przygotowany do dalszego formowania. Właśnie możliwość projektowania kolejnych funkcji za pomocą geometrii i położenia segmentów ślimaka jest jedną z najważniejszych przewag współbieżnej konstrukcji w badaniach formulacji i compoundingu. Mieszanie dystrybucyjne i dyspersyjne to nie to samoMieszanie dystrybucyjne odpowiada przede wszystkim za równomierne przestrzenne rozmieszczenie składników. Strumień materiału jest dzielony, przemieszczany i ponownie łączony, dzięki czemu składniki zajmują coraz bardziej jednorodnie całą objętość mieszaniny. Mieszanie dyspersyjne wymaga natomiast wytworzenia odpowiednich naprężeń umożliwiających rozbijanie aglomeratów, kropli fazy rozproszonej lub innych struktur obecnych w materiale. To rozróżnienie jest istotne, ponieważ urządzenie nie powinno po prostu „mocno mieszać”. Powinno umożliwiać uzyskanie takiego rodzaju i poziomu oddziaływania, jaki jest potrzebny konkretnej formulacji. Więcej o wpływie konstrukcji elementów roboczych opisujemy w artykule Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych. Większe ścinanie nie zawsze oznacza lepszy procesJednym z najczęstszych uproszczeń jest utożsamianie skutecznego compoundingu z maksymalizacją ścinania. Tymczasem materiał nie „widzi” pojedynczej wartości ścinania, lecz całą historię termomechaniczną: poziom i czas działania naprężeń, temperaturę stopu, czas przebywania oraz liczbę cykli intensywnej deformacji. Zwiększenie prędkości ślimaków lub zastosowanie bardziej agresywnych elementów mieszających może poprawić dyspersję. Jednocześnie może podnosić temperaturę stopu, przyspieszać degradację polimeru, skracać włókna wzmacniające, uszkadzać wrażliwe dodatki albo zmieniać morfologię blendu. Dlatego dobra konfiguracja ślimaków nie jest konfiguracją o największym możliwym ścinaniu. Jest konfiguracją, która dostarcza materiałowi tyle energii mechanicznej i przez taki czas, ile wymaga osiągnięcie zakładanej struktury produktu. Z punktu widzenia badań jest to zasadnicza różnica. Dobra wytłaczarka laboratoryjna nie powinna jedynie wytwarzać próbki. Powinna pozwalać projektować warunki, w których ta próbka powstaje. Co daje wytłaczarka przeciwbieżna?Najbardziej charakterystyczną cechą ściśle zazębiającego się układu przeciwbieżnego jest transport materiału w przestrzeniach utworzonych pomiędzy ślimakami i cylindrem oraz silny udział mechanizmu wyporowego. Dzięki temu przeciwbieżne układy dwuślimakowe są szczególnie interesujące tam, gdzie ważne są stabilne podawanie, zdolność transportowania materiałów proszkowych lub wykazujących właściwości poślizgowe oraz budowanie ciśnienia. Klasycznym i nadal bardzo ważnym obszarem zastosowania jest przetwórstwo PVC. Nie należy jednak upraszczać różnicy do hasła: „współbieżna = duże ścinanie, przeciwbieżna = małe ścinanie”. Kierunek obrotów zmienia lokalny ruch powierzchni ślimaków i topologię przepływu, lecz rzeczywisty poziom naprężeń zależy od geometrii, luzów, prędkości, lepkości, wypełnienia, obciążenia ciśnieniowego oraz – w trybie przeciwbieżnym – również od tego, czy układ pracuje do strefy zazębienia, czy od niej. Dlatego właściwym pytaniem nie jest „który kierunek mniej ścina?”, lecz „jakiej historii przepływu i naprężeń potrzebuje dany materiał?”. Ciśnienie – mieszanie i pompowanie to różne zadaniaWytłaczarka musi nie tylko uplastycznić i wymieszać materiał. Musi również pokonać opór głowicy, filtra, dyszy lub innych elementów znajdujących się za układem uplastyczniającym. W ściśle zazębiających się konstrukcjach przeciwbieżnych transport wyporowy może zapewniać wysoką zdolność budowania ciśnienia. Jest to jeden z powodów ich zastosowania między innymi przy bezpośrednim wytłaczaniu określonych profili i rur z PVC. Układ współbieżny również może generować wymagane ciśnienie, ale przy projektowaniu procesu warto oddzielić funkcję mieszania od funkcji pompowania. W nowoczesnych instalacjach compoundingowych stabilizację wydajności i ciśnienia przed głowicą może przejmować niezależna pompa stopu. Element najlepiej mieszający nie musi być jednocześnie elementem najlepiej pompującym. Rozdzielenie tych funkcji może pozwolić lepiej zoptymalizować zarówno przygotowanie materiału, jak i jego stabilne podawanie do dalszej części procesu. RTD – materiał nie ma jednego czasu przebywania w wytłaczarceW opisie procesu warto posługiwać się pojęciem rozkładu czasu przebywania, RTD – Residence Time Distribution, a nie pojedynczym „czasem przebywania”. Poszczególne porcje materiału nie muszą przechodzić przez układ identyczną drogą i opuszczać go w tym samym czasie. RTD opisuje między innymi moment pojawienia się pierwszej części znacznika na wyjściu, położenie maksimum odpowiedzi, średni czas przebywania oraz szerokość i kształt rozkładu. Ma to szczególne znaczenie w przypadku materiałów wrażliwych termicznie, w procesach reaktywnych oraz wszędzie tam, gdzie właściwości produktu zależą od czasu ekspozycji na temperaturę i naprężenia. Badania porównujące konkretne konfiguracje współbieżne i przeciwbieżne wykazywały w niektórych warunkach krótszy średni czas oraz węższy rozkład dla układów przeciwbieżnych. Nie można jednak traktować tego jako uniwersalnej właściwości każdego urządzenia przeciwbieżnego. Na RTD silnie wpływają między innymi profil ślimaków, strumień masowy, prędkość obrotowa, temperatura oraz stopień wypełnienia. Dlatego w badaniach R&D warto analizować nie tylko to, jak długo materiał przebywa w maszynie średnio, lecz również jak szeroki jest rozkład historii, którym podlegają poszczególne części materiału. A co z odgazowaniem?Nie można wiarygodnie stwierdzić, że sam kierunek obrotów ślimaków przesądza o skuteczności odgazowania. Usuwanie wilgoci, powietrza, resztkowych monomerów lub innych substancji lotnych zależy od warunków panujących w konkretnej strefie procesu. Znaczenie mają między innymi lokalny stopień wypełnienia, odnawianie powierzchni stopu, temperatura, lepkość, ciśnienie, czas przebywania, położenie portu odpowietrzającego oraz poziom próżni. W segmentowej wytłaczarce dwuślimakowej można celowo projektować strefy procesu tak, aby przed odpowietrzeniem przygotować materiał, stworzyć odpowiednie warunki ciśnieniowe, a pod samym portem uzyskać wymagany stopień wypełnienia i powierzchnię wymiany. Lepszym pytaniem niż „która wytłaczarka lepiej odgazowuje?” jest zatem: „czy dana konfiguracja ślimaków i cylindra tworzy warunki wymagane do usunięcia konkretnego składnika lotnego?”. Współbieżna czy przeciwbieżna – którą wybrać?
Jeżeli zadanie technologiczne jest dobrze zdefiniowane, wybór konstrukcji może być stosunkowo prosty. Trudniejsza sytuacja pojawia się w laboratorium, w którym ta sama maszyna ma obsługiwać wiele projektów i materiałów przez kilka lub kilkanaście lat. W laboratorium najdroższy może być eksperyment, którego nie da się wykonaćAparaturę badawczą kupuje się zwykle na podstawie projektów realizowanych dzisiaj. Samo urządzenie pozostaje jednak w laboratorium znacznie dłużej niż pojedynczy projekt badawczy. Zmieniają się formulacje, materiały i kierunki rozwoju. Pojawiają się nowe surowce z recyklingu, materiały biodegradowalne, kompozyty wysoko napełnione, nanomateriały, układy przewodzące, materiały wzmacniane włóknami oraz procesy reaktywne. Dlatego przy zakupie wytłaczarki laboratoryjnej warto odpowiedzieć nie tylko na pytanie: „Która konfiguracja jest najlepsza dla materiału, nad którym pracujemy obecnie?” Równie ważne jest pytanie: „Jakie doświadczenia będziemy mogli wykonać na tym stanowisku za trzy, pięć lub osiem lat?” To zmienia sposób oceny aparatury. Rekonfigurowalność nie jest wtedy dodatkiem do specyfikacji. Staje się częścią wartości inwestycji oraz zakresem przyszłych możliwości badawczych. Jedna platforma badawcza – trzy warianty kinematyki ślimakówLaboratoryjne wytłaczarki dwuślimakowe LE-2CC SiTech3D mogą być konfigurowane do pracy współbieżnej oraz przeciwbieżnej. W trybie przeciwbieżnym możliwy jest dodatkowo obrót ślimaków do strefy zazębienia albo od strefy zazębienia. Oznacza to trzy odmienne warianty kinematyczne dostępne na jednej platformie badawczej. Nie chodzi przy tym wyłącznie o zmianę kierunku obrotów napędu. Zmienia się lokalny ruch powierzchni ślimaków, sposób wprowadzania materiału do strefy zazębienia oraz warunki jego transportu i mechanicznego oddziaływania. Dla laboratorium oznacza to możliwość potraktowania kinematyki układu jako kontrolowanej zmiennej eksperymentalnej. Zamiast przyjmować jeden mechanizm procesu jako stałą cechę urządzenia, można porównywać odpowiedź materiału na odmienne warunki przepływu. W modelu LE-2CC 2×24 mm oraz innych modelach z serii LE-2CC segmentowa budowa ślimaków pozwala dodatkowo zmieniać funkcje kolejnych stref procesu, a dzielony cylinder zapewnia bezpośredni dostęp do układu roboczego. Pozwala to rekonfigurować ślimaki, kontrolować ich stan, oceniać pozostałości materiału oraz analizować przebieg procesu po jego zatrzymaniu.
Rysunek 1. Przykładowe zestawy ślimaków do pracy współbieżnej i przeciwbieżnej w laboratoryjnych wytłaczarkach LE-2CC SiTech3D. Możliwość zmiany konfiguracji rozszerza zakres eksperymentów możliwych do wykonania na jednej platformie.
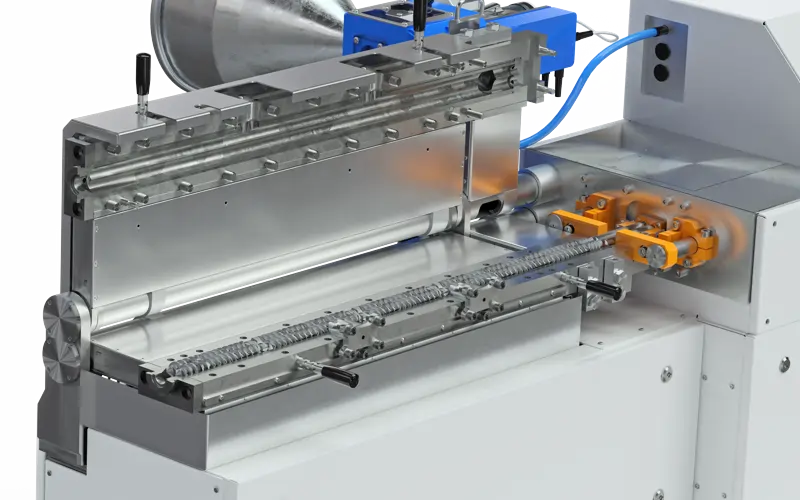
Rysunek 2. Dostęp do ślimaków po otwarciu dzielonego cylindra LE-2CC. Takie rozwiązanie ułatwia rekonfigurację, czyszczenie oraz inspekcję układu roboczego w badaniach R&D. Porównujmy nie tylko próbki – porównujmy procesNajwiększa wartość laboratoryjnej platformy pojawia się wtedy, gdy wynik eksperymentu można powiązać z rzeczywistymi parametrami pracy urządzenia. W LE-2CC dostępne są pomiary i rejestracja parametrów procesu, w tym momentu obrotowego, siły osiowej, ciśnienia oraz temperatury materiału. Dzięki temu porównanie pracy współbieżnej, przeciwbieżnej do środka i przeciwbieżnej od środka nie musi kończyć się wyłącznie oceną właściwości uzyskanej próbki. Można analizować, jak zmiana kinematyki wpłynęła na obciążenie ślimaków, rozwój ciśnienia, temperaturę stopu i stabilność pracy, a następnie zestawić te dane z właściwościami otrzymanego materiału. Wyobraźmy sobie nową formulację polimerową z napełniaczem funkcjonalnym. W pierwszej serii doświadczeń można zastosować pracę współbieżną i konfigurację ukierunkowaną na uzyskanie wymaganej dyspersji. W kolejnych seriach można sprawdzić, czy przeciwbieżność oraz zmiana kierunku ruchu względem strefy zazębienia wpływają na stabilność materiału, zachowanie dodatku, parametry procesu lub właściwości produktu. Taki eksperyment daje więcej niż kilka serii próbek. Pozwala odpowiedzieć na pytanie, czy obserwowany efekt wynika z formulacji, czy z mechanizmu procesu. Właśnie dlatego w laboratorium możliwość pracy współbieżnej oraz przeciwbieżnej w dwóch wariantach nie musi być traktowana jako dodatkowa funkcja maszyny. Może być kolejnym wymiarem projektowania eksperymentu. Która wytłaczarka dwuślimakowa jest lepsza?To źle postawione pytanie. Do typowego compoundingu naturalnym wyborem będzie zazwyczaj segmentowa wytłaczarka współbieżna. W procesach wykorzystujących transport wyporowy, określonych zastosowaniach PVC, transporcie materiałów proszkowych czy zadaniach wymagających odpowiedniej zdolności budowania ciśnienia przewagę może wykazać konfiguracja przeciwbieżna. W badaniach nad materiałem, którego zachowania dopiero się uczymy, odpowiedź może być jednak inna: największą wartością może być możliwość sprawdzenia kilku hipotez procesowych na tej samej platformie. Dlatego przy wyborze laboratoryjnej wytłaczarki dwuślimakowej warto patrzeć szerzej niż na średnicę ślimaków, moc napędu czy maksymalną prędkość obrotową. Liczą się również zakres rekonfiguracji, geometria i segmentowa budowa ślimaków, możliwość zmiany kinematyki, dostęp do układu roboczego, możliwości dozowania i odgazowania, pomiary procesowe oraz możliwość rozbudowy stanowiska. Więcej o samym procesie wytłaczania można przeczytać w artykule Przetwarzanie tworzyw sztucznych metodą wytłaczania, a o znaczeniu rzeczywistej temperatury materiału w artykule dotyczącym kontroli temperatury stopu w wytłaczarkach dwuślimakowych. W dobrej aparaturze R&D elastyczność nie jest rezerwą na przyszłość. Jest parametrem badawczym. A wtedy wytłaczarka nie służy wyłącznie do wytworzenia próbki. Staje się narzędziem do zadawania materiałowi pytań. Literatura[1] van der Goot A.J., Poorter O., Janssen L.P.B.M., Determination of the degree of fill in a counter-rotating twin screw extruder, Polymer Engineering and Science, 1998, 38(7), 1193–1198. DOI: 10.1002/pen.10287. [2] Jiang Q., Yang J., White J.L., Simulation of screw pumping characteristics for intermeshing counter-rotating twin screw extruders, Polymer Engineering & Science, 2011, 51, 37–42. DOI: 10.1002/pen.21789. [3] Oldemeier J.P., Schöppner V., Analysis of the Dispersive and Distributive Mixing Effect of Screw Elements on the Co-Rotating Twin-Screw Extruder with Particle Tracking, Polymers, 2024, 16(21), 2952. DOI: 10.3390/polym16212952. [4] Shon K., Chang D., White J.L., A Comparative Study of Residence Time Distributions in a Kneader, Continuous Mixer, and Modular Intermeshing Co-Rotating and Counter-Rotating Twin Screw Extruders, International Polymer Processing, 1999, 14(1), 44–50. DOI: 10.3139/217.1519. [5] Vergnes B., A comprehensive review on residence time distributions in co-rotating twin-screw extrusion, International Polymer Processing, 2024, 39(5), 513–530. DOI: 10.1515/ipp-2024-0081. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:




 YouTube
 Linkedin
 Facebook