Granulacja farmaceutyczna w wytłaczarce dwuślimakowej.Granulacja dwuślimakowa (TSG) umożliwia ciągłe przekształcanie mieszanin proszków farmaceutycznych w granulat przeznaczony do tabletkowania lub kapsułkowania. O przebiegu aglomeracji decydują właściwości formulacji, sposób podawania spoiwa oraz geometria ślimaków. W procesie mokrym (TSWG) podstawową rolę odgrywa zwilżanie cząstek i tworzenie mostków cieczowych, natomiast w granulacji topliwej (TSMG) połączenia powstają dzięki uplastycznionemu spoiwu. Granulacja dwuślimakowa – od proszku do granulatu o określonych właściwościachGranulacja farmaceutyczna łączy drobne cząstki proszku w większe aglomeraty, które łatwiej dozować, transportować i przetwarzać na tabletki lub kapsułki. Dobór procesu służy uzyskaniu określonego rozkładu wielkości granulek, płynności, gęstości, wytrzymałości oraz jednorodności zawartości substancji czynnej (API). W granulatorze dwuślimakowym materiał przemieszcza się przez kolejne strefy transportu, zwilżania lub uplastyczniania spoiwa, mieszania i konsolidacji. O końcowym wyniku decydują właściwości formulacji i warunki w każdej z tych stref. Segmentowa budowa ślimaków pozwala zmieniać przebieg procesu, a układ ciągłego dozowania ułatwia porównywanie kolejnych punktów pracy. Granulacja może ograniczyć segregację składników różniących się wielkością i gęstością cząstek. Skuteczność takiego działania potwierdza się oceną jednorodności API w otrzymanym półprodukcie. W badaniach laboratoryjnych szczególnie użyteczna jest możliwość powiązania geometrii ślimaków, parametrów dozowania i obciążenia napędu z właściwościami granulatu. Granulacja sucha, mokra i topliwa – wybór mechanizmu aglomeracjiSposób tworzenia połączeń między cząstkami określa wymagania wobec aparatury. Granulacja sucha wykorzystuje zagęszczanie mechaniczne, granulacja mokra – ciecz granulującą, a granulacja topliwa – spoiwo zmiękczane lub stapiane podczas ogrzewania.
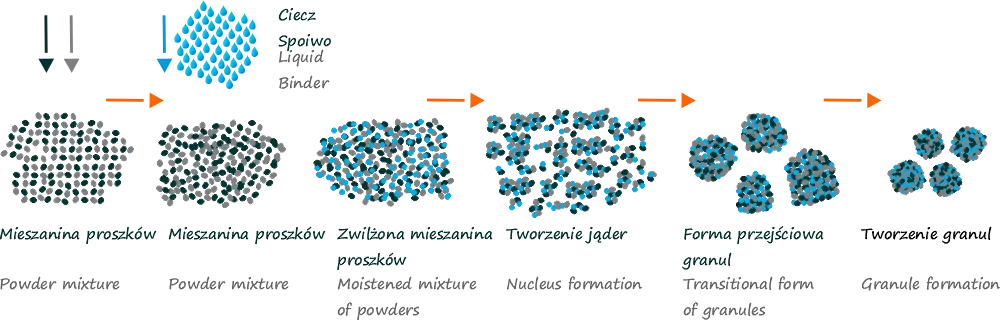
Granulacja sucha – zagęszczanie mechaniczneNajbardziej rozpowszechnioną przemysłową metodą granulacji suchej jest zagęszczanie walcowe (roller compaction). Proszek przechodzi między przeciwbieżnymi walcami i tworzy zwartą wstęgę. Jej rozdrobnienie oraz klasyfikacja dają granulat o wymaganym zakresie wielkości. Parametry nacisku i podatność formulacji na odkształcanie wpływają na późniejsze tabletkowanie. W literaturze spotyka się także określenie TSDG (Twin-Screw Dry Granulation) dla badanych metod suchej aglomeracji w układach ślimakowych. Mechanizm i konstrukcja takich rozwiązań różnią się od klasycznego zagęszczania walcowego. W dalszej części artykułu skupiamy się na dobrze opisanych procesach mokrym TSWG i topliwym TSMG. Granulacja mokra TSWG – zwilżanie i wzrost granulekW procesie TSWG (Twin-Screw Wet Granulation) do mieszaniny proszków wprowadza się ciecz granulującą, na przykład wodę lub roztwór spoiwa. Ciecz zwilża powierzchnie cząstek, tworząc mostki kapilarne i pierwsze zarodki aglomeratów. Kolejne kontakty między cząstkami sprzyjają wzrostowi granulek przez przyłączanie materiału i łączenie mniejszych aglomeratów. W strefach ugniatania zachodzi równocześnie konsolidacja: wilgotne aglomeraty ulegają zagęszczaniu, zmieniają porowatość i wytrzymałość. Intensywniejsze oddziaływania mechaniczne mogą także rozbijać większe granulki. Końcowy rozkład wielkości powstaje więc z równowagi między zarodkowaniem, wzrostem, konsolidacją i fragmentacją.
Rysunek 1. Schemat tworzenia się granulek w procesie granulacji na mokro. Na rysunku 1 przedstawiono kolejne mechanizmy aglomeracji. W rzeczywistym granulatorze ich intensywność zmienia się wzdłuż cylindra. Szczególne znaczenie ma rozmieszczenie cieczy: silnie zwilżone obszary sprzyjają powstawaniu dużych aglomeratów, natomiast obszary słabiej zwilżone mogą dostarczać więcej frakcji drobnej. Dlatego projekt stanowiska obejmuje dobór punktu dozowania, sposobu podawania cieczy oraz długości dalszej strefy mieszania. Po granulacji mokry materiał przechodzi zwykle do suszenia, a następnie – zależnie od wymagań – do kalibracji i tabletkowania. Parametry suszenia współdecydują o wilgotności końcowej, porowatości i wytrzymałości granulek. Granulacja topliwa TSMG – spoiwo aktywowane temperaturąW TSMG (Twin-Screw Melt Granulation) połączenia między cząstkami powstają za pomocą spoiwa, które podczas procesu mięknie lub topi się. Rozprowadzone między cząstkami spoiwo tworzy mostki utrwalane w trakcie chłodzenia. Stosuje się odpowiednio dobrane substancje lipidowe, woski, polietylenoglikole i spoiwa polimerowe. Temperatura wpływa na lepkość spoiwa, a geometria ślimaków na jego rozprowadzenie i kontakt z proszkiem. Program badań obejmuje zatem profil temperatur, prędkość, czas przebywania i sposób chłodzenia. TSMG pozwala pominąć wodny etap zwilżania i związane z nim suszenie; zakres temperatur dobiera się do stabilności API i właściwości spoiwa.
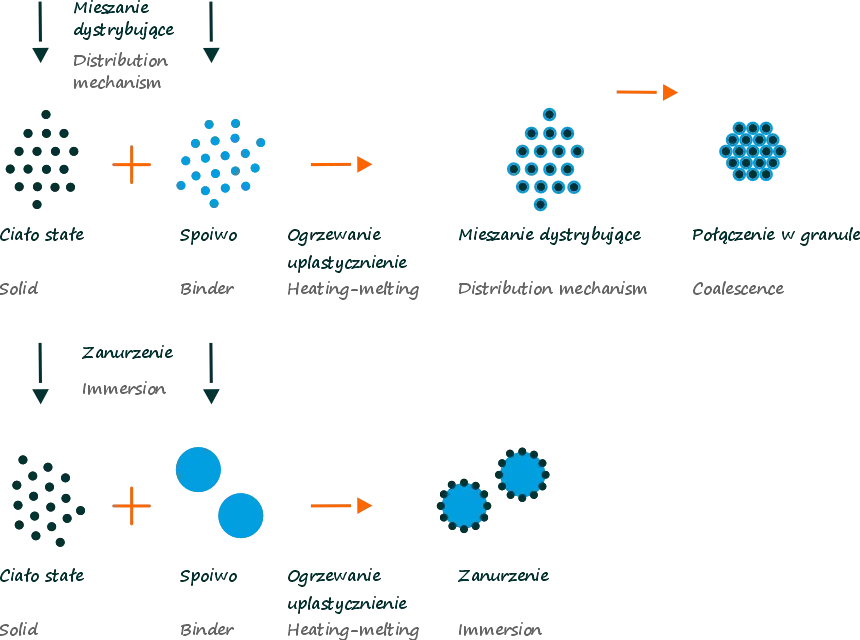
Rysunek 2. Mechanizm nukleacji granulacji stopionej Rysunek 2 ilustruje powstawanie aglomeratów z udziałem stopionego spoiwa. O wytrzymałości połączeń decydują jego ilość, rozmieszczenie, zachowanie podczas chłodzenia oraz właściwości powierzchni cząstek. Granulacja topliwa, HME i kokryształy – różne cele procesuGranulacja topliwa i farmaceutyczne wytłaczanie na gorąco (HME) wykorzystują podobne operacje ogrzewania, transportu i mieszania. W TSMG celem jest zwykle aglomerat połączony spoiwem. W HME można natomiast otrzymywać ciągły ekstrudat lub matrycę polimerową, w tym stałą dyspersję amorficzną API (ASD). Dobór metody wynika z wymaganej mikrostruktury i postaci półproduktu. Osobnym zastosowaniem aparatury dwuślimakowej są badania kokryształów farmaceutycznych, czyli wspólnej fazy krystalicznej API i koformera. Warunki mieszania, temperatura i ewentualny dodatek cieczy wpływają na przebieg tworzenia tej fazy. Jej uzyskanie potwierdza się metodami takimi jak XRPD i DSC. Kokryształy stanowią kierunek rozwoju formulacji powiązany z ekstruzją, lecz odrębny od aglomeracji granulatu. Geometria ślimaków – projektowanie stref granulacjiW granulacji dwuślimakowej konfiguracja ślimaków jest częścią technologii. Kolejność elementów transportujących i ugniatających określa, gdzie materiał jest zwilżany, jak intensywnie mieszany oraz w których odcinkach ulega konsolidacji. Dobór geometrii powinien wynikać z zachowania proszku i spoiwa podczas prób. Transport proszku i miejsce podawania spoiwaElementy o odpowiednim skoku i objętości kanałów ułatwiają regularne podawanie proszku, szczególnie przy niskiej gęstości nasypowej. W dalszych strefach zmiana skoku, rozmieszczenia segmentów i strumienia dozowania wpływa na lokalny stopień wypełnienia. W TSWG dysza podająca ciecz powinna zapewniać kontakt z przepływającym materiałem, a dalsza część ślimaka – czas i intensywność mieszania odpowiednie do jej rozprowadzenia. Stan proszku przed i za punktem dozowania może różnić się znacznie: zmiana wilgotności wpływa na tarcie, skłonność do przywierania i obciążenie układu. Ugniatanie, konsolidacja i transport po strefie mieszaniaElementy ugniatające składają się z tarcz o dobranej szerokości i wzajemnym kącie przesunięcia. Ich geometria zmienia lokalny transport osiowy, intensywność mieszania i czas kontaktu granulek. Strefa ugniatania może zwiększać równomierność zwilżenia oraz zagęszczać aglomeraty, a przy określonym obciążeniu również je rozdrabniać. O właściwościach granulatu decydują także elementy umieszczone za strefą ugniatania. Przejście do transportu o innej intensywności wpływa na dalszy wzrost lub fragmentację aglomeratów i stan materiału opuszczającego cylinder. W eksperymentach warto porównywać układy o podobnym odcinku podawania, lecz odmiennej długości i kolejności elementów mieszających.
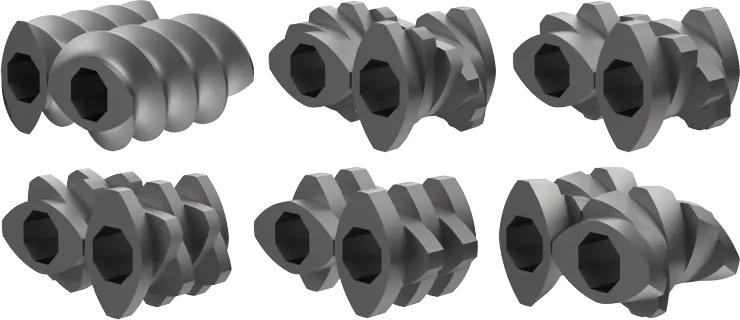
Zestawienie elementów transportujących i ugniatających ułatwia dobór kolejności stref roboczych. Rozwinięcie mechanizmów mieszania znajduje się w artykule anatomia ślimaków segmentowych w układach współbieżnych. Współbieżność i przeciwbieżnośćW układzie współbieżnym, typowo stosowanym w TSWG, elementy ślimaków mogą wymieniać materiał między kanałami i tworzyć strefy o określonej intensywności ugniatania. Układy przeciwbieżne oferują inny mechanizm transportu, zwłaszcza w geometrii ściśle zazębiającej się. Ich przydatność do określonej metody granulacji ocenia się na podstawie formulacji i układu roboczego. Zasady porównania opisuje artykuł wytłaczarki współbieżne i przeciwbieżne dla farmacji. Jak parametry pracy kształtują granulat?W badaniach granulacji najwięcej informacji dostarcza wspólna analiza dozowania, obrotów, temperatury i geometrii ślimaków. Parametry te wpływają na stopień wypełnienia cylindra, czas kontaktu składników i rozkład energii mechanicznej. Stosunek cieczy do proszku L/SW TSWG L/S (Liquid-to-Solid Ratio) jest masowym stosunkiem strumienia cieczy granulującej do strumienia suchej mieszaniny proszków: L/S = ṁcieczy / ṁproszku Przykładowo przy 1,0 kg/h proszku i 0,15 kg/h cieczy L/S wynosi 0,15 kg/kg. Jest to bezwymiarowy stosunek masowy i przykład obliczeniowy; właściwy zakres wyznaczają właściwości formulacji. Jeżeli ciecz jest roztworem spoiwa, dokumentacja doświadczenia powinna podawać także jego stężenie. Stosunek samego rozpuszczalnika do proszku i stosunek całego roztworu do proszku są różnymi sposobami zapisu, dlatego w serii prób trzeba konsekwentnie stosować jedną definicję. Wzrost L/S zwykle nasila zarodkowanie i wzrost aglomeratów oraz zmniejsza udział frakcji drobnej. Przy większym zwilżeniu mogą powstawać duże granulki wymagające kalibracji. Kierunek i wielkość zmian zależą od rozpuszczalności oraz chłonności składników, lepkości roztworu spoiwa i intensywności mieszania. Strumień podawania, obroty i stopień wypełnieniaPrzy dozowanym zasilaniu strumień proszku i prędkość ślimaków wspólnie określają ilość materiału znajdującego się w cylindrze. Zwiększanie strumienia przy stałych obrotach może podnosić lokalne wypełnienie, co zmienia liczbę kontaktów między cząstkami i konsolidację granulatu. Z kolei wzrost prędkości ślimaków wpływa na transport oraz częstość oddziaływania elementów mieszających z materiałem. Tę samą prędkość obrotową można uzyskać przy różnych stopniach wypełnienia, zależnie od geometrii i dozowania. Dlatego zapisywanie obu wielkości oraz obciążenia napędu daje pełniejszy obraz procesu niż sama nastawa obrotów. Temperatura i rzeczywiste warunki cieplneW granulacji mokrej temperatura wpływa na właściwości cieczy i wilgotnego proszku. W TSMG steruje stanem i lepkością spoiwa. Jednocześnie materiał może nagrzewać się mechanicznie wskutek deformacji i tarcia. Temperatura nastawiona dla cylindra i temperatura materiału są odrębnymi wielkościami, a punkt pomiaru określa zakres interpretacji wyniku. Przy projektowaniu profilu temperatur analizuje się temperatury przemian spoiwa oraz stabilność API. W przypadku materiałów wrażliwych cieplnie szczególnie pomocne jest zestawienie pomiarów temperatury z momentem napędu i czasem przebywania. Rozkład czasu przebywania RTD i energia mechaniczna SMERTD (Residence Time Distribution) opisuje, jak długo poszczególne porcje materiału przebywają w granulatorze. Można go badać, wprowadzając znacznik i rejestrując odpowiedź na wyjściu. Czasy t10, t50 i t90 odpowiadają osiągnięciu 10%, 50% i 90% skumulowanego udziału znacznika; przedział t90 − t10 charakteryzuje szerokość zasadniczej części rozkładu. W stanie ustalonym średni czas przebywania można oszacować ze stosunku masy materiału znajdującego się w układzie do strumienia masowego. Pełny RTD pokazuje dodatkowo zróżnicowanie czasu ekspozycji, wynikające m.in. ze stref częściowo wypełnionych, przepływów lokalnych i układu segmentów. SME (Specific Mechanical Energy) opisuje jednostkową energię mechaniczną procesu. Jej oszacowanie zapisuje się jako: SME = Pef / ṁmateriału gdzie Pef jest oszacowaną mocą mechaniczną netto związaną z pracą pod obciążeniem materiałem, a ṁmateriału strumieniem masowym. Przy mocy w W i strumieniu w kg/s wynik otrzymuje się w J/kg. Do obliczenia Pef na podstawie danych napędu potrzebne są moment, prędkość i przyjęta metoda uwzględniania strat oraz biegu jałowego. SME służy do porównania punktów pracy; lokalny rozkład naprężeń zależy dodatkowo od konstrukcji ślimaków. Od parametrów granulatora do jakości produktuOcena granulacji obejmuje właściwości materiału po opuszczeniu cylindra oraz po suszeniu, chłodzeniu lub kalibracji. Zmiana parametrów procesu może inaczej wpływać na granulat bezpośrednio po aglomeracji i na półprodukt kierowany do tabletkowania.
Rozkład wielkości granulatu opisują m.in. wartości D10, D50 i D90, wyznaczane dla jasno określonej podstawy pomiaru, na przykład masowej lub objętościowej. Dodatkowo bada się gęstość nasypową i po ubiciu, płynność, porowatość oraz podatność na kruszenie. Gdy celem jest tabletkowanie, miarodajnym uzupełnieniem są próby prasowania, ocena wytrzymałości tabletek, ich rozpadu i profilu rozpuszczania. W formulacjach farmaceutycznych ocenia się także jednorodność API oraz jego stan chemiczny i fizyczny. Metody chromatograficzne umożliwiają oznaczanie zawartości i produktów degradacji, a DSC i XRPD pomagają analizować przemiany fazowe w odpowiednich formulacjach. Co pokazują badania naukowe granulacji dwuślimakowej?Przegląd Zhang i współautorów (2021) zestawia wpływ geometrii elementów transportujących i ugniatających, obrotów, dozowania oraz L/S na mieszanie i wzrost granulek. Wynika z niego, że mechanizm aglomeracji trzeba rozpatrywać łącznie z właściwościami formulacji. Dwa proszki mogą wymagać odmiennego rozkładu cieczy i konfiguracji ślimaków, nawet gdy mają podobną gęstość nasypową. Franke i współautorzy (2023) porównali strategie skalowania mokrej granulacji dwuślimakowej ze średnicy 16 mm do 25 mm. W ich doświadczeniach większy układ wytwarzał początkowo większe granulki, co wiązano między innymi z geometrią szczelin. Po kalibracji uzyskano zbliżone właściwości granulek i tabletek. Dla badanej formulacji wpływ zmiany L/S był większy niż różnice pomiędzy zastosowanymi strategiami skalowania. Wynik podkreśla znaczenie wcześniejszego poznania formulacji, a jego zakres wyznaczają warunki tego eksperymentu. W pracy Bala i współautorów (2024) zastosowano modelowanie mechanistyczne do opisu zarodkowania i rozpadu granulek oraz analizy wrażliwości modelu na jego parametry. Modele bilansu populacji cząstek (PBM) można łączyć z opisem przepływu i oddziaływań mechanicznych, w tym metodami DEM lub CFD. Pozwala to ukierunkowywać plan doświadczeń i interpretować zmiany rozkładu wielkości, pod warunkiem kalibracji modelu danymi z konkretnego procesu. Pomiary PAT i sterowanie ciągłym procesem granulacjiW stanowisku badawczym warto rejestrować co najmniej rzeczywiste strumienie dozowania, obroty, temperatury stref oraz sygnał obciążenia napędu. W zależności od konfiguracji można dodać pomiar temperatury materiału, ciśnienia, wilgotności i inne sygnały służące do oceny procesu. PAT (Process Analytical Technology) rozszerza tę obserwację o analizę właściwości materiału. Metody NIR i Raman po opracowaniu oraz kalibracji odpowiedniego modelu mogą służyć do pomiarów składu lub innych cech formulacji. Galata i współautorzy (2024) pokazali możliwość pośredniego oznaczania API w zakresie 40–100 ppm podczas TSWG na podstawie sygnału substancji pomocniczej rozpuszczonej w tej samej cieczy granulującej. Była to metoda opracowana dla określonej formulacji i zweryfikowana pomiarami HPLC. W procesie ciągłym dane PAT, pomiar RTD i ewidencja strumieni materiałowych pomagają rozpoznawać skutki zmian dozowania oraz oceniać odcinki produktu wymagające dodatkowej kontroli. Podejście to wpisuje się w zasady rozwoju procesu opartego na jakości produktu (QbD) i wytyczne ICH Q13 dotyczące ciągłego wytwarzania farmaceutycznego. Miniaturowe układy dwuślimakowe SiTech3D do badań granulacjiBadania TSWG i TSMG można planować na bazie miniaturowych wytłaczarek dwuślimakowych SiTech3D. Ich segmentowe ślimaki i dzielone cylindry ułatwiają przygotowanie różnych geometrii roboczych oraz ocenę rozmieszczenia materiału po zakończeniu próby. Kompletne stanowisko granulacyjne powstaje przez dobór dozowania proszków i spoiwa, geometrii ślimaków, pomiarów oraz sposobu odbioru i dalszej obróbki granulatu. LEM-2CF 2 × 12 mm – badania w układzie współbieżnymLEM-2CF 2 × 12 mm pracuje współbieżnie. Ma segmentowe ślimaki, dzielony cylinder, konfigurowalną długość L/D 40–48 i nominalny maksymalny moment 9,0 Nm na ślimak. Wyposażenie obejmuje wielostrefową regulację temperatury oraz pomiar obciążenia napędu, temperatury i ciśnienia materiału zgodnie z kartą urządzenia. Do programu badań granulacyjnych dobiera się m.in. dozowniki proszku i cieczy oraz układ odbioru aglomeratów. Takie stanowisko pozwala porównywać geometrię stref ugniatania, L/S, strumień podawania i temperaturę w kolejnych próbach. LEP-2CCF 2 × 12 mm – rozszerzony zakres konfiguracjiLEP-2CCF 2 × 12 mm ma przełączalną przekładnię do pracy współbieżnej i przeciwbieżnej, przy użyciu ślimaków dostosowanych do wybranego trybu. Ślimaki przeciwbieżne są dostępne jako opcja. Długość L/D wynosi 40–48, a nominalny maksymalny moment 9,5 Nm na ślimak. W tym modelu dostępne są również pomiar siły osiowej oraz wymienne powierzchnie robocze cylindra. Funkcje te rozszerzają możliwości badania obciążeń i doboru wykonania części kontaktujących się z materiałem. Zestaw ślimaków, system dozowania i sposób odbioru dobiera się do mechanizmu granulacji wybranego dla konkretnej formulacji. Od stanowiska badawczego do rozwoju procesuW konfiguracji TSWG stanowisko obejmuje dozowanie suchego proszku, podawanie cieczy, odpowiednio dobrane strefy ślimaków i odbiór wilgotnego granulatu. Dalsze suszenie i kalibrację planuje się zgodnie z wymaganiami półproduktu. W TSMG dodatkowego znaczenia nabierają ogrzewanie spoiwa, regulacja temperatury i chłodzenie produktu. SiTech3D projektuje takie układy jako połączenie aparatury, konfiguracji roboczej i rejestracji danych. Zakres wykonania materiałowego, czyszczenia, dokumentacji i kwalifikacji stanowiska określa specyfikacja zastosowania. Przegląd dostępnych modeli znajduje się w kategorii miniaturowe wytłaczarki dwuślimakowe farmaceutyczne. Planowanie doświadczeń i skalowanie granulacjiProgram badań rozpoczyna się od surowców i wymagań dotyczących granulatu. Trzeba określić skład, właściwości proszków, rodzaj spoiwa, docelowy rozkład wielkości, wilgotność oraz kryteria jednorodności API. Następnie wybiera się metodę aglomeracji i układ dozowania.
Planowanie doświadczeń (DoE) pomaga rozdzielić wpływ poszczególnych zmiennych i ich oddziaływań. Uzyskane zależności mogą stanowić podstawę powiązania krytycznych atrybutów materiału (CMA), krytycznych parametrów procesu (CPP) oraz krytycznych atrybutów jakości produktu (CQA). Podczas skalowania analizuje się przede wszystkim warunki, które prowadzą do otrzymania właściwej struktury granulatu: zwilżanie, lokalne wypełnienie, czas przebywania i oddziaływanie mechaniczne. Porównywanie samych obrotów lub wydajności pomiędzy różnymi średnicami ślimaków dostarcza ograniczonych informacji. Pomiar właściwości produktu na każdej skali pozwala sprawdzić, czy przeniesiono właściwy mechanizm procesu. Dobór aparatury SiTech3D można rozpocząć od programu doświadczeń i dostępnej ilości formulacji. Na tej podstawie ustala się geometrię ślimaków, układ dozowania, pomiary, odbiór produktu oraz zakres integracji stanowiska. Takie podejście łączy rozwój formulacji z przygotowaniem danych potrzebnych do kolejnych etapów procesu. Literatura i źródła techniczne
|
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook