Geometria ślimaka i punkt pracy wytłaczarki jednoślimakowejGeometria ślimaka wytłaczarki jednoślimakowej wpływa nie tylko na transport tworzywa, lecz także na miejsce i przebieg topienia, wytwarzanie ciśnienia, mieszanie, czas przebywania i historię termomechaniczną polimeru. Średnica ślimaka, stosunek L/D, skok zwoju, głębokość kanału, stopień sprężania oraz luz ślimak–cylinder tworzą układ wzajemnie powiązanych parametrów; wpływu jednego z nich nie powinno się oceniać w oderwaniu od pozostałych. Spis treści
Geometria ślimaka a rzeczywisty proces wytłaczaniaŚlimak wytłaczarki jednoślimakowej pełni jednocześnie kilka funkcji. Pobiera materiał ze strefy zasypu, transportuje go w stanie stałym, uczestniczy w jego ogrzewaniu i uplastycznianiu, transportuje stop, wpływa na mieszanie oraz wytwarza warunki przepływu potrzebne do pokonania oporów głowicy. Nie istnieje jedna geometria ślimaka optymalna dla wszystkich polimerów i procesów. Układ przeznaczony do materiału łatwo uplastyczniającego się i pracującego przy niewielkim przeciwciśnieniu może wymagać innej geometrii niż ślimak przetwarzający tworzywo o dużej lepkości, materiał wysoko napełniony albo proces wymagający intensywnego mieszania. Geometria nie działa również niezależnie od warunków pracy. Zmiana prędkości obrotowej, rodzaju tworzywa, sposobu zasilania, temperatury cylindra lub oporów głowicy może zmienić miejsce zakończenia topienia, profil ciśnienia, temperaturę stopu, czas przebywania oraz rzeczywistą wydajność maszyny. Średnica ślimaka nie określa więc samodzielnie wydajności wytłaczarki. Dwie maszyny o tej samej średnicy mogą mieć bardzo różną charakterystykę procesową, jeżeli różnią się głębokością kanału, skokiem, L/D, sposobem zasilania, geometrią strefy topienia lub oporami układu znajdującego się za ślimakiem. Podstawowe parametry geometrii ślimaka
Średnica ślimaka i prędkość obwodowaPrędkość obrotowa podawana w obr./min nie opisuje sama intensywności ruchu powierzchniowego. Dla ślimaka o średnicy D prędkość obwodową można wyrazić jako: v = π · D · n / 60 gdzie D jest średnicą wyrażoną w metrach, a n prędkością obrotową w obr./min. Oznacza to, że 300 obr./min dla ślimaka 20 mm i 300 obr./min dla ślimaka 45 mm nie odpowiada tym samym warunkom ruchu powierzchni. Przy większej średnicy rośnie prędkość obwodowa, a wraz z nią zmieniają się warunki tarcia, ścinania i przekazywania energii mechanicznej do materiału. L/D nie jest czasem przebywaniaL/D opisuje względną długość układu uplastyczniającego. Większe L/D może zapewnić więcej miejsca na transport, topienie, homogenizację, mieszanie, odgazowanie lub inne operacje technologiczne, ale nie oznacza automatycznie większej wydajności ani dłuższego czasu przebywania. Należy rozróżnić trzy różne pojęcia: długość geometryczną L/D, rzeczywistą długość procesu topienia oraz czas i rozkład czasu przebywania materiału. Ich wzajemna zależność zmienia się wraz z wydajnością, obrotami, stopniem wypełnienia, geometrią ślimaka i właściwościami polimeru. Skok i kąt helisySkok ślimaka i kąt helisy są parametrami wzajemnie powiązanymi. Dla prostego ślimaka jednozwojowego zależność geometryczną można zapisać jako: tan φ = P / (π · D) Zmiana skoku wpływa więc nie tylko na odległość pomiędzy kolejnymi zwojami, lecz również na przebieg kanału względem osi ślimaka. Jej wpływu na transport nie należy jednak analizować bez uwzględnienia średnicy, głębokości kanału, warunków tarcia i przepływu w dalszej części maszyny. Głębokość kanału i stopień sprężaniaW klasycznym ślimaku głębokość kanału w strefie zasilania jest zwykle większa niż w strefie dozowania. Przejście pomiędzy tymi obszarami powoduje zmniejszenie dostępnej objętości kanału i uczestniczy w zagęszczaniu złoża oraz przebiegu topienia. Dla prostego ślimaka o stałym skoku stopień sprężania często przybliża się stosunkiem głębokości kanału w strefie zasilania do głębokości w strefie dozowania. Jest to jednak parametr geometryczny. Stopień sprężania ślimaka nie jest stosunkiem ciśnień występujących w wytłaczarce. Nie oznacza także automatycznie określonej jakości uplastycznienia. W bardziej złożonych konstrukcjach, w których zmieniają się również skok lub szerokość kanału, sama relacja głębokości nie opisuje w pełni zmiany dostępnej objętości. Strefy geometryczne i strefy funkcjonalneKlasyczny ślimak jednoślimakowy można opisać za pomocą trzech podstawowych stref geometrycznych: zasilania, sprężania oraz dozowania. Jest to podział konstrukcyjny. Nie określa on jednak dokładnego położenia rzeczywistych procesów zachodzących w materiale. Położenie granic pomiędzy transportem materiału stałego, początkiem topienia, zanikiem złoża stałego i przepływem całkowicie stopionego polimeru zależy od właściwości materiału i warunków pracy. Te rzeczywiste obszary procesu można określać jako strefy funkcjonalne.
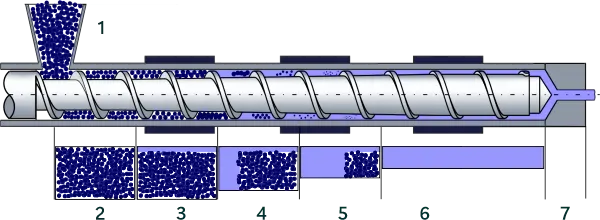
Rysunek 1. Schemat rozwoju procesu topienia polimeru w wytłaczarce jednoślimakowej – od transportu materiału stałego do przepływu stopu. W klasycznym procesie można wyróżnić kolejno:
Granice tych etapów mogą przesuwać się po zmianie materiału, wydajności, obrotów, temperatury cylindra lub geometrii kanału. Dlatego stref geometrycznych ślimaka nie należy utożsamiać ze strefami funkcjonalnymi procesu. Transport materiału stałego i sposób zasilaniaProces rozpoczyna się jeszcze przed topieniem polimeru. Ślimak musi pobrać granulat lub proszek ze strefy zasypu i przemieścić go w kierunku części uplastyczniającej. Na transport fazy stałej wpływają między innymi geometria kanału, gęstość nasypowa, kształt i rozkład wielkości granulatu oraz warunki tarcia materiału względem cylindra i ślimaka. Gładka strefa zasilaniaW klasycznym układzie z gładkim cylindrem skuteczność transportu jest silnie związana z warunkami tarcia. Odpowiednia różnica pomiędzy oddziaływaniem materiału z powierzchnią cylindra i ślimaka umożliwia powstanie ruchu osiowego złoża granulatu. Zmiana rodzaju tworzywa, geometrii granulatu lub temperatury strefy zasilania może więc zmienić zdolność pobierania materiału nawet wtedy, gdy geometria ślimaka pozostaje bez zmian. Rowkowana strefa zasilaniaRowki w cylindrze zmieniają mechanizm transportu materiału stałego. Ograniczają tendencję złoża do obracania się razem ze ślimakiem i mogą zwiększać skuteczność transportu osiowego. Efekt zależy jednak od geometrii, głębokości i przebiegu rowków, właściwości granulatu oraz dalszej części układu. Nie należy więc traktować rowkowanego cylindra wyłącznie jako prostego sposobu zwiększania wydajności. W takim rozwiązaniu zależność wydajności od przeciwciśnienia może być słabsza niż w klasycznym gładkim układzie zasilanym zalewowo, ale nie należy zakładać całkowitej niezależności od warunków panujących w dalszej części wytłaczarki. Geometria strefy zasilania może również wpływać na zagęszczanie materiału i dalszy przebieg topienia. Modyfikacja transportu fazy stałej zmienia więc warunki początkowe dla kolejnych części ślimaka. Zasilanie zalewowe i dozowanePrzy zasilaniu zalewowym materiał jest dostępny w strefie zasypu w ilości umożliwiającej ślimakowi pobranie strumienia wynikającego z jego zdolności transportowej i warunków całego układu. Przy zasilaniu dozowanym masowy strumień materiału jest narzucony przez zewnętrzny dozownik. Początkowe kanały ślimaka mogą być wtedy tylko częściowo wypełnione. Rozróżnienie jest fundamentalne. Przy zasilaniu dozowanym zwiększenie obrotów nie musi powodować wzrostu wydajności, jeżeli dozownik utrzymuje ten sam strumień. Zmieniają się natomiast stopień wypełnienia kanału, warunki wymiany ciepła, intensywność oddziaływań mechanicznych, przebieg topienia i czas przebywania. Topienie polimeru i temperatura stopuTopienie w wytłaczarce nie jest wyłącznie skutkiem działania grzałek. Energia potrzebna do uplastycznienia materiału pochodzi zarówno z wymiany ciepła z cylindrem, jak i z energii mechanicznej rozpraszanej podczas tarcia i lepkiego odkształcania materiału. Dlatego temperatura ustawiona na regulatorze strefy cylindra jest warunkiem brzegowym procesu, a nie bezpośrednim odpowiednikiem temperatury całej objętości stopu. Przy zmianie obrotów, wydajności lub geometrii ślimaka rzeczywista temperatura materiału może się zmieniać mimo zachowania identycznych nastaw regulatorów. W ocenie procesu warto więc rozróżniać temperaturę cylindra i rzeczywistą temperaturę stopu. Zagadnienia pomiarowe zostały szerzej opisane w artykule Technologie czujników do monitorowania procesu wytłaczania polimerów. Ślimak klasyczny, barierowy i elementy mieszająceW klasycznej konstrukcji proces topienia rozwija się w jednym głównym kanale. W ślimaku barierowym dodatkowy zwój może rozdzielać kanał zawierający złoże fazy stałej od kanału przeznaczonego przede wszystkim dla stopu. Wraz z postępem uplastyczniania stop może przepływać przez odpowiednio ukształtowaną szczelinę bariery, podczas gdy większe fragmenty materiału stałego pozostają w drugim kanale. Pozwala to inaczej kontrolować rozdział faz podczas topienia. Ślimak barierowy nie jest jednak uniwersalnie lepszą wersją ślimaka klasycznego. Jego skuteczność zależy od polimeru, geometrii bariery, wydajności, warunków termicznych i wymagań procesu. Optymalizacja konstrukcji barierowych jest problemem wielokryterialnym obejmującym między innymi topienie, temperaturę stopu, wydajność, zużycie energii i mieszanie. Po zakończeniu uplastyczniania można również stosować sekcje mieszające. Ich zadaniem może być przede wszystkim mieszanie dystrybucyjne, czyli poprawa przestrzennego rozkładu składników, albo mieszanie dyspersyjne, którego celem jest rozbijanie aglomeratów lub innych struktur. Dobór geometrii powinien wynikać z funkcji procesu i wrażliwości materiału na ścinanie oraz temperaturę. Przepływ stopu, przeciwciśnienie i przeciekiPo zakończeniu topienia materiał przemieszcza się jako lepki stop. W uproszczonym modelu strefy dozowania rzeczywisty przepływ można analizować jako wynik kilku mechanizmów. Przepływ wleczony wynika z ruchu obrotowego ślimaka względem cylindra i odpowiada za transport stopu w kierunku głowicy. Przepływ wywołany gradientem ciśnienia pojawia się wtedy, gdy układ musi pokonać opory adaptera, filtra, pakietu sit, pompy stopu lub głowicy. Składowa związana ze wzrostem ciśnienia działa przeciwnie do przepływu wleczonego i może zmniejszać przepływ netto. Przecieki stopu przez szczelinę nad zwojem również wpływają na rzeczywistą charakterystykę układu. Ich znaczenie zależy od geometrii, lepkości, różnicy ciśnień oraz rzeczywistego luzu ślimak–cylinder. Oznacza to, że sama geometryczna pojemność kanału nie określa rzeczywistej wydajności przy dowolnym przeciwciśnieniu. Profil ciśnienia nie musi rosnąć jednostajnieCiśnienie wewnątrz wytłaczarki nie musi zwiększać się jednostajnie od leja do głowicy. Lokalny gradient zależy od zdolności transportowej poszczególnych obszarów, stopnia wypełnienia, reologii materiału oraz oporów dalszej części układu. Jedna część ślimaka może powodować wzrost ciśnienia, podczas gdy w kolejnej ciśnienie może maleć wskutek lokalnej charakterystyki przepływu. Ma to szczególne znaczenie przy rowkowanych strefach zasilania, ślimakach o bardziej złożonej geometrii i dodatkowych elementach mieszających. Punkt pracy układu ślimak–głowicaW klasycznej wytłaczarce jednoślimakowej z gładkim cylindrem i zasilaniem zalewowym wydajność nie jest wyłącznie właściwością ślimaka. Ślimak ma określoną charakterystykę transportowo-ciśnieniową, natomiast głowica i inne elementy toru stopu stawiają opór zależny od strumienia i lepkości materiału. Rzeczywisty punkt pracy wynika z równowagi pomiędzy tymi charakterystykami. Wzrost oporu głowicy wymaga wytworzenia większej różnicy ciśnień i może prowadzić do zmniejszenia przepływu netto. Wydajność klasycznej wytłaczarki jednoślimakowej nie jest więc stałą właściwością samego ślimaka ani samej głowicy. Jest wynikiem pracy całego układu. Z tego powodu wynik uzyskany podczas swobodnego wypływu materiału z cylindra nie musi odpowiadać wydajności podczas pracy z rzeczywistą głowicą produkcyjną. Przy zasilaniu dozowanym sytuacja jest inna. Strumień masowy jest przede wszystkim narzucony przez dozownik, a ślimak musi przetworzyć zadany strumień. Zmiany obrotów i oporu głowicy wpływają wtedy między innymi na wypełnienie kanału, profil ciśnienia, przebieg topienia, czas przebywania i historię termomechaniczną materiału. Głowica jest częścią układu procesowegoZa ślimakiem mogą znajdować się adapter, filtr, pakiet sit, pompa stopu i głowica formująca. Każdy z tych elementów zwiększa opór przepływu. Jeżeli proces wymaga bardzo stabilnego strumienia przy zmieniającym się obciążeniu dalszej części linii, można zastosować pompę stopionego tworzywa. Pompa nie zastępuje funkcji transportu materiału stałego i uplastyczniania, ale może przejąć znaczną część zadania związanego z precyzyjnym dozowaniem stopu i wytwarzaniem różnicy ciśnień. Obroty i wydajność odniesiona do prędkości ślimakaJednym z parametrów pomocnych przy analizie pracy danego układu jest iloraz wydajności i prędkości obrotowej Q/n, często określany jako wydajność właściwa względem obrotów. Pozwala oceniać, jak zmienia się zdolność transportowa tego samego układu wraz ze zmianą prędkości ślimaka. Jeżeli dla tego samego materiału i konfiguracji wydajność rośnie proporcjonalnie do obrotów, Q/n pozostaje w przybliżeniu stałe. Spadek tej wartości przy rosnącej prędkości może wskazywać, że coraz większe znaczenie mają ograniczenia transportu materiału stałego, topienia albo przepływu w dalszej części układu. Q/n wyrażone w kg/h/rpm nie jest jednak bezpośrednio masą transportowaną podczas jednego obrotu. Jeżeli Q jest podane w kg/h, a n w obr./min, masę przypadającą na jeden obrót można obliczyć jako: mobr = Q / (60 · n) Przy porównywaniu różnych materiałów także ten parametr wymaga ostrożności, ponieważ wynik zależy od gęstości i zachowania materiału w strefie zasilania. W analizach porównawczych przydatne może być również odniesienie objętości transportowanego materiału do jednego obrotu. Moment, moc i właściwa energia mechaniczna SMESilnik przekazuje energię do procesu poprzez obracający się ślimak. Mechaniczna moc na wale jest związana z momentem obrotowym M i prędkością kątową ω: P = M · ω Po odniesieniu mocy mechanicznej przekazywanej do procesu do masowego strumienia materiału można analizować właściwą energię mechaniczną SME: SME ≈ P / ṁ W praktycznych obliczeniach należy uwzględnić sposób wyznaczania mocy oraz straty występujące w układzie napędowym. Mocy elektrycznej pobieranej przez silnik nie należy automatycznie utożsamiać z mocą mechaniczną przekazywaną materiałowi. Ta sama moc przy różnych wydajnościach oznacza inną ilość energii przypadającą na jednostkę masy. Dlatego momentu i prędkości obrotowej nie należy interpretować bez informacji o rzeczywistym strumieniu materiału. Większe obciążenie mechaniczne może wspomagać uplastycznianie i mieszanie, ale może również zwiększać temperaturę stopu oraz ryzyko degradacji materiałów wrażliwych termicznie. Pomiar momentu, ciśnienia, temperatury i wydajności pozwala znacznie pełniej ocenić rzeczywisty stan procesu. Czas przebywania i historia termomechanicznaMateriał nie przebywa w wytłaczarce przez jeden identyczny czas. Poszczególne elementy strumienia mogą poruszać się różnymi drogami i z różnymi lokalnymi prędkościami. Dlatego bardziej poprawnym opisem jest rozkład czasu przebywania RTD. Na RTD wpływają między innymi geometria ślimaka, wydajność, obroty, stopień wypełnienia i lokalne warunki przepływu. Większe L/D nie oznacza więc automatycznie proporcjonalnie większego średniego czasu przebywania. Czas należy analizować razem z temperaturą i historią mechaniczną. Krótszy pobyt przy bardzo intensywnym ścinaniu może prowadzić do innego obciążenia materiału niż dłuższy czas w łagodniejszych warunkach. Luz ślimak–cylinder i zużycie układuLuz pomiędzy wierzchołkiem zwoju i powierzchnią cylindra jest niewielkim wymiarem o dużym znaczeniu procesowym. W tej szczelinie występują duże gradienty prędkości, a część stopu może przepływać pomiędzy sąsiednimi kanałami. Wraz ze zużyciem ślimaka i cylindra efektywny luz może wzrastać. Zmienia to rzeczywistą geometrię maszyny względem geometrii nominalnej, zwiększa znaczenie przecieków i może pogarszać zdolność układu do wytwarzania ciśnienia. Oznacza to, że model obliczeniowy wykorzystujący nominalną geometrię nowego ślimaka nie musi dokładnie odwzorowywać charakterystyki maszyny z istotnie zużytymi elementami roboczymi. Pomiar parametrów rzeczywistego procesu pozostaje więc koniecznym uzupełnieniem obliczeń. Dlaczego zwiększenie średnicy nie jest prostym skalowaniem?Przejście z małej wytłaczarki laboratoryjnej na większą maszynę pilotażową nie polega na prostym powiększeniu wszystkich wymiarów. Wraz ze średnicą zmieniają się jednocześnie objętość kanału, powierzchnia wymiany ciepła, prędkość obwodowa, wymagany moment, ilość materiału znajdującego się w układzie oraz warunki transportu i topienia. Podczas skalowania nie można jednocześnie zachować wszystkich parametrów procesu. Utrzymanie tej samej prędkości obwodowej nie jest tym samym co zachowanie tego samego SME, czasu przebywania, temperatury stopu albo względnego położenia końca topienia. Dlatego scale-up jest problemem wielokryterialnym. Najpierw należy określić, które wielkości są krytyczne dla konkretnego materiału i produktu, a następnie dobrać geometrię oraz warunki pracy większego układu tak, aby zachować przede wszystkim te cechy procesu.
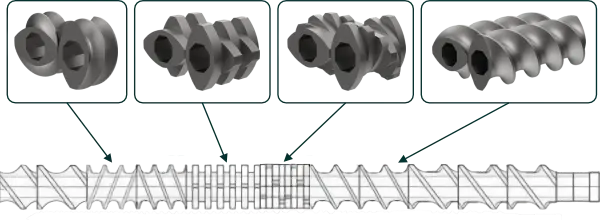
Najważniejsza zasada: żadnego parametru geometrii ślimaka nie należy interpretować niezależnie. Wytłaczarka jest sprzężonym układem, w którym geometria, materiał, sposób zasilania, obroty, wymiana ciepła i opór głowicy wspólnie kształtują rzeczywiste warunki procesu. Od geometrii do obliczeń wydajnościZależności opisane powyżej można wykorzystywać w modelach obliczeniowych. Model nie powinien przypisywać jednej sztywnej wydajności do określonej średnicy ślimaka, lecz uwzględniać geometrię, obroty, właściwości materiału, sposób zasilania oraz wpływ oporów dalszej części układu. W kalkulatorze wydajności wytłaczarki jednoślimakowej SiTech3D można porównać wpływ średnicy, obrotów i wybranych parametrów procesu na przewidywaną wydajność oraz czas przebywania. Narzędzie służy do analizy zależności i wstępnego doboru skali urządzenia, a nie do przypisywania jednej katalogowej wartości kg/h do określonej średnicy. Model pomaga wyznaczyć punkt wyjścia, natomiast rzeczywisty proces powinien być weryfikowany pomiarem. Szczególnie użyteczne jest jednoczesne obserwowanie wydajności, obrotów, momentu, temperatury i ciśnienia. Więcej o diagnostyce przedstawiono w artykule Technologie czujników do monitorowania procesu wytłaczania polimerów. Wpływ lepkości i rzeczywistych warunków przepływu na zachowanie stopu opisano szerzej w artykule Reologia w czasie rzeczywistym w przetwórstwie tworzyw sztucznych. Dlaczego geometria wytłaczarki dwuślimakowej jest innym problemem?W wytłaczarce jednoślimakowej podstawową zmienną geometryczną jest profil ciągłego kanału śrubowego. W typowej współbieżnej wytłaczarce dwuślimakowej geometria procesu może być natomiast budowana z wielu modułowych elementów transportowych, mieszających i ograniczających przepływ. Zmiana pojedynczego segmentu może lokalnie wpływać na stopień wypełnienia, transport, ciśnienie, mieszanie i ilość energii mechanicznej przekazywanej materiałowi. W układach z zasilaniem dozowanym kanały mogą pozostawać częściowo wypełnione poza lokalnymi obszarami zwiększonego oporu przepływu. Dlatego konfiguracji TSE nie należy interpretować za pomocą prostego modelu klasycznej, w pełni wypełnionej strefy dozowania wytłaczarki jednoślimakowej.
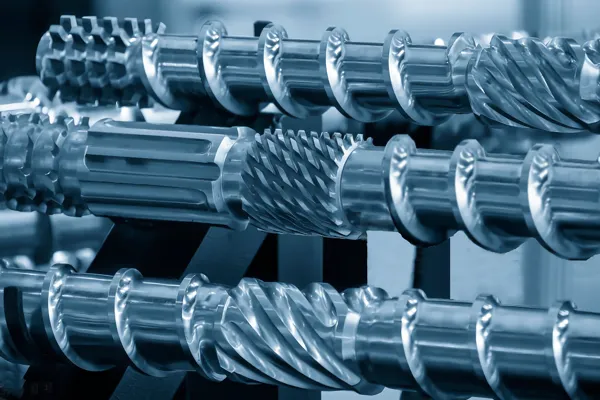
Rysunek 2. Przykład modułowej konfiguracji ślimaków współbieżnej wytłaczarki dwuślimakowej: elementy transportowe i bloki ugniatające. Szczegółową funkcję elementów transportowych i ugniatających przedstawiono w artykule Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych. Baza segmentów ślimaków do wytłaczarek dwuślimakowychGeometria ślimaków dwuślimakowych jest budowana z modułowych elementów transportowych, mieszających i ograniczających przepływ. SiTech3D udostępnia osobną bazę danych pozwalającą przeglądać geometrię i parametry techniczne segmentów stosowanych w takich konfiguracjach. Zobacz bazę segmentów ślimaków do wytłaczarek dwuślimakowych Geometria powinna wynikać z funkcji procesuDobór ślimaka nie powinien rozpoczynać się od pytania, jaki L/D albo stopień sprężania jest najlepszy. Najpierw należy określić funkcje procesu: jak materiał ma być pobierany, gdzie powinno kończyć się topienie, jaki poziom mieszania jest wymagany, jakie ciśnienie musi zostać wytworzone i jaki zakres wydajności powinien być osiągany stabilnie. Dopiero wtedy można świadomie dobierać średnicę, długość, skok, głębokość kanału, profil sprężania, konstrukcję strefy zasilania, ewentualną strefę barierową oraz elementy mieszające. Wytłaczarki jednoślimakowe SiTech3D mogą dzięki temu być konfigurowane pod funkcję procesu, a nie wyłącznie pod nominalną średnicę ślimaka. Geometria ślimaka nie jest zestawem niezależnych wymiarów. Jest narzędziem do kształtowania przebiegu procesu. Wybrane źródła
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:

.webp)


 YouTube
 Linkedin
 Facebook