Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologicznąProdukcja filamentu wymaga czegoś więcej niż doboru wytłaczarki i ustawienia nominalnej średnicy produktu. Rodzaj polimeru, konkretna formulacja, zawartość wilgoci, właściwości reologiczne i cieplne, dodatki, włókna oraz inne napełniacze wpływają na sposób przygotowania surowca, dozowanie, compoundowanie, odgazowanie, stabilizację stopu, chłodzenie, kontrolę geometrii i nawijanie. Materiał → proces → linia → stabilny filamentProdukcja filamentu do druku 3D powinna być projektowana od strony materiału i wymaganych właściwości gotowego produktu, a nie od gotowej listy urządzeń. PLA, PET-G, PA, TPU, PEEK, kompozyt wzmacniany włóknem węglowym oraz wysoko napełniona formulacja zawierająca proszek metalu mogą ostatecznie występować w podobnej postaci – jako filament na szpuli – ale droga technologiczna prowadząca do tego produktu może być całkowicie różna. ISO/ASTM 52903-1:2020, dotycząca materiałów wejściowych do procesów material extrusion, rozróżnia producenta materiału od producenta feedstocku. Norma wskazuje między innymi sytuację, w której producent materiału dostarcza granulat producentowi przetwarzającemu go następnie na filament [1]. Rozróżnienie to bardzo dobrze pokazuje, dlaczego należy oddzielić wytwarzanie formulacji od konwersji gotowego materiału na filament.
Każdy z tych poziomów wpływa na następny. Właściwości materiału określają wymagane funkcje procesu. Funkcje procesu określają architekturę urządzeń, a dopiero prawidłowa współpraca całego układu umożliwia uzyskanie stabilnego filamentu. Ta sama średnica filamentu nie oznacza tego samego procesu. Linia właściwa dla gotowego granulatu PLA nie musi być odpowiednia dla PA-CF, a układ przeznaczony do typowych termoplastów nie powinien być automatycznie traktowany jako właściwy dla wysoko napełnionej formulacji metalowej. Filament jest wynikiem formulacji, a nie tylko nazwy polimeruOkreślenia PLA, PA12, TPU, ABS czy PEEK opisują rodziny materiałów. Nie definiują natomiast pełnego zachowania konkretnego gatunku podczas przetwarzania. Rzeczywista formulacja może zawierać:
Każdy z tych składników może zmienić lepkość, przewodnictwo cieplne, stabilność termiczną, tarcie, ścieralność, gęstość, charakter topienia, wymagany stopień mieszania albo warunki chłodzenia. Dlatego technolog nie pracuje w praktyce wyłącznie z PLA albo PA, lecz z układem: polimer bazowy + dodatki + napełniacze + stan surowca + historia termomechaniczna procesu. Dobrym przykładem znaczenia konkretnego gatunku jest VICTREX PEEK 380P – półkrystaliczny PEEK w postaci gruboziarnistego proszku przeznaczonego między innymi do extrusion compounding. Aktualna dokumentacja tego gatunku podaje temperaturę topnienia 343°C, typową temperaturę stopu podczas ekstruzji 380–400°C oraz sugerowaną maksymalną zawartość wilgoci 0,020% [2]. Nie oznacza to jednak, że wartości te należy stosować do każdego materiału sprzedawanego pod nazwą PEEK. Punktem wyjścia powinny być zawsze dane producenta konkretnego gatunku – TDS, dokumentacja przetwórcza oraz wyniki prób wykonanych w rzeczywistej konfiguracji technologicznej. Trzy podstawowe architektury produkcji filamentuJedną z pierwszych decyzji powinno być ustalenie, w którym miejscu rozpoczyna się proces technologiczny producenta filamentu. 1. Konwersja gotowego compoundu na filamentProducent kupuje materiał przygotowany wcześniej przez dostawcę. Polimer, dodatki i napełniacze tworzą już zakwalifikowany compound w postaci granulatu. Schemat procesu: gotowy compound → przygotowanie / suszenie → uplastycznienie → stabilizacja stopu → formowanie → chłodzenie → pomiar → odciąg → nawijanie. Jeżeli nie jest wymagane intensywne mieszanie ani tworzenie formulacji wewnątrz linii, właściwym rozwiązaniem może być dobrze dobrana wytłaczarka jednoślimakowa. Jej zadaniem nie jest ponowne tworzenie compoundu, lecz stabilne przetworzenie gotowego materiału przy kontrolowanej historii cieplnej i możliwie małych wahaniach strumienia stopu. 2. Własny compounding i późniejsze formowanie filamentuProducent sam tworzy materiał z kilku komponentów: polimer + dodatki + pigmenty + napełniacze → dozowanie → compounding → odgazowanie → granulowanie → przygotowanie granulatu → produkcja filamentu. W tej architekturze osobno optymalizuje się proces przygotowania materiału oraz proces formowania filamentu. Zaletą jest możliwość niezależnej kwalifikacji compoundu przed ponownym przetwarzaniem. Wadą – dodatkowa operacja technologiczna, kolejne urządzenia oraz ponowna ekspozycja polimeru na temperaturę i ścinanie. 3. Direct compounding – formulacja i filament w jednym ciąguW wybranych projektach można zrezygnować z pośredniego granulowania i połączyć przygotowanie formulacji bezpośrednio z formowaniem filamentu: komponenty → dozowanie → compounding → odgazowanie / stabilizacja stopu → formowanie filamentu. Rozwiązanie takie może ograniczyć liczbę operacji i ponowne przetwarzanie materiału. Jednocześnie znacznie silniej sprzęga poszczególne etapy procesu. Zakłócenie dozowania, dyspersji albo odgazowania może wtedy bezpośrednio pojawić się jako zmiana składu, struktury, geometrii lub właściwości końcowego filamentu. Kluczowe pytanie projektowe: czy linia ma jedynie formować gotowy materiał, czy ma również tworzyć materiał o określonej formulacji? Odpowiedź na to pytanie często decyduje o całej architekturze procesu. Wytłaczarka jednoślimakowa – gdy materiał jest już materiałemUkład jednoślimakowy jest szczególnie efektywny wtedy, gdy surowiec został wcześniej przygotowany, a jego skład jest odpowiednio jednorodny. Typowym przykładem jest produkcja filamentu z gotowego compoundu PLA, ABS, PET-G, TPU albo wcześniej przygotowanego kompozytu zawierającego włókna. W takim procesie wytłaczarka odpowiada przede wszystkim za:
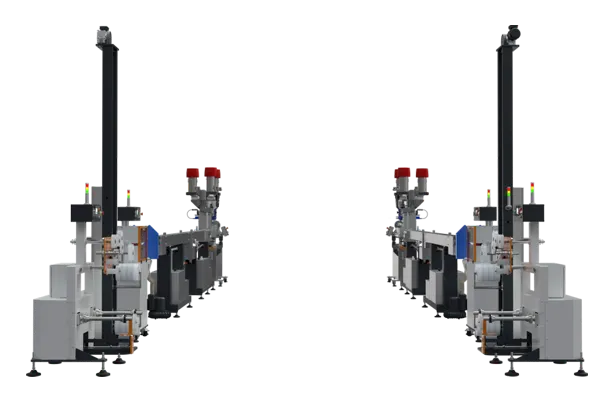
Zaletami dobrze dobranego układu jednoślimakowego mogą być mniejsza złożoność, łatwiejsze czyszczenie, szybsze przezbrajanie oraz korzystna ekonomika przy regularnej produkcji. Przykładem wyspecjalizowanego rozwiązania jest wytłaczarka do filamentów LE-1SF 32 mm, która może współpracować między innymi z dozowaniem grawimetrycznym oraz pompą stopionego tworzywa. Szczegółowo zagadnienia doboru wytłaczarki i układu uplastyczniającego opisujemy w artykule Wytłaczarka do filamentu – dobór układu uplastyczniającego i LE-1SF 32 mm. Wytłaczarka dwuślimakowa – gdy proces ma również tworzyć materiałWspółbieżna wytłaczarka dwuślimakowa nabiera szczególnego znaczenia wtedy, gdy urządzenie ma wykonywać więcej funkcji niż samo topienie gotowego compoundu. Może realizować kolejno:
Przewaga wytłaczarki dwuślimakowej nie wynika więc z samego faktu posiadania dwóch ślimaków. Wynika z możliwości konfigurowania kolejnych funkcji procesowych na długości układu. W przemysłowym compoundingu komponenty mogą być podawane zarówno do głównej strefy zasypowej, jak i dalej – do już uplastycznionego polimeru. Downstream feeding jest stosowany między innymi dla napełniaczy, dodatków oraz krótkich włókien szklanych i węglowych [3]. Do prac rozwojowych nad takimi formulacjami SiTech3D oferuje laboratoryjne linie do compoundingu i granulacji, które umożliwiają prowadzenie badań nad polimerami, mieszaninami i kompozytami przed późniejszym formowaniem filamentu. Compoundowanie – nie wystarczy dobrze wymieszać materiałW compoundingu warto rozdzielić dwa różne cele mieszania. Mieszanie dystrybucyjne odpowiada przede wszystkim za możliwie równomierne rozmieszczenie składników w objętości materiału. Jest szczególnie istotne wtedy, gdy niewielki udział pigmentu, dodatku funkcjonalnego albo innego komponentu powinien występować w podobnym stężeniu w całej partii. Mieszanie dyspersyjne wymaga natomiast odpowiednich naprężeń umożliwiających rozbijanie aglomeratów oraz zmniejszanie rozmiaru skupisk fazy rozproszonej. Potrzebna intensywność obu mechanizmów zależy od formulacji. Nie zawsze obowiązuje zasada więcej mieszania = lepiej. Nadmierna historia termomechaniczna może powodować:
W kompozytach włóknistych trzeba pogodzić homogenizację z zachowaniem długości włóknaWłókna wzmacniające są szczególnym przypadkiem. Z jednej strony powinny zostać odpowiednio rozmieszczone i zwilżone przez polimer. Z drugiej – nadmierne obciążenie mechaniczne może prowadzić do ich skracania. Powstaje więc kompromis: jednorodność rozmieszczenia włókna ↔ zachowanie jego długości Zbyt łagodny proces może powodować niedostateczne rozprowadzenie składnika. Zbyt agresywne elementy mieszające, wysoka intensywność ścinania albo niepotrzebnie długa ekspozycja mogą natomiast zmniejszyć średnią długość włókien i zmienić właściwości końcowego kompozytu. Badania Inceoglu i wsp. dla PA12 wzmacnianego włóknem szklanym wykazały zależność degradacji długości włókien między innymi od prędkości obrotowej, czasu mieszania i wydajności, a specific mechanical energy okazała się użytecznym parametrem opisującym ewolucję długości włókna [4]. Dlatego dla włókien znaczenie mają łącznie:
Podajnik boczny – miejsce dozowania jest częścią technologiiPodajnik boczny nie jest jedynie dodatkowym miejscem umożliwiającym wsypanie składnika do wytłaczarki. Jego położenie określa stan, w którym komponent spotyka się z polimerem. Przy projektowaniu należy odpowiedzieć między innymi na pytania:
W rozwiązaniach przemysłowych side feeding wykorzystuje się między innymi do napełniaczy, dodatków, ciętych włókien szklanych i węglowych oraz innych materiałów wprowadzanych do stopionego polimeru [3]. Pytanie nie powinno brzmieć wyłącznie: gdzie zamontować podajnik boczny, lecz: w jakim stanie termomechanicznym powinien znajdować się polimer w chwili wprowadzania tego składnika? Dozowanie grawimetryczne – receptura musi być prawdziwa również w czasieReceptura może przewidywać np. 2% pigmentu, 20% włókna albo określony udział dodatku funkcjonalnego. Sama wartość zapisana w dokumentacji nie oznacza jednak, że taki udział występuje w każdej chwili produkcji. Rzeczywisty skład wynika z chwilowych strumieni masowych komponentów. Dla dwóch składników udział masowy komponentu B można przedstawić jako: wB = ṁB / (ṁA + ṁB) Jeżeli jeden ze strumieni ulega wahaniu, zmienia się również chwilowy skład materiału. Receptura 20% napełniacza zapisana w systemie nie gwarantuje 20% napełniacza w każdym fragmencie produkowanego materiału. Dlatego w procesach wieloskładnikowych wykorzystuje się dozowanie grawimetryczne – w szczególności systemy loss-in-weight – umożliwiające kontrolowanie rzeczywistych strumieni masowych komponentów. Ma to szczególne znaczenie:
Feedability – materiał musi dać się stabilnie dostarczyć do procesuNie każdy proszek, włókno albo granulat może być podawany z dowolną wydajnością tylko dlatego, że wytłaczarka dysponuje wystarczającą mocą. Przy materiałach o małej gęstości nasypowej, nieregularnym kształcie, dużej zawartości powietrza albo tendencji do mostkowania ograniczeniem może stać się sama zdolność stabilnego zasilania procesu. Znaczenie mają między innymi:
W praktyce maksymalna wydajność procesu może zostać ograniczona przez zdolność podawania składnika znacznie wcześniej niż przez nominalną wydajność samej wytłaczarki. Wilgoć – część bilansu materiałowego i historii polimeruW przypadku polimerów wrażliwych na wilgoć jej obecność może wpływać nie tylko na wygląd gotowego filamentu. Może prowadzić do:
NatureWorks publikuje osobne zalecenia przetwórcze dla gatunków Ingeo przeznaczonych do monofilamentów stosowanych w druku 3D. Dokument NWPG014_091216 wskazuje konieczność właściwego suszenia oraz ochrony materiału przed ponownym pochłanianiem wilgoci [5]. Nie należy jednak traktować wartości podawanych dla konkretnego gatunku jako uniwersalnych parametrów dla wszystkich PLA. Podobnie w przypadku poliamidów wymagania zależą od konkretnego gatunku. Aktualna karta BASF dla Ultramid B35W BK8215, będącego PA6 przeznaczonym do ekstruzji, podaje zalecany zakres wilgotności 0,03–0,06%, temperaturę suszenia 80°C i typowy czas 4 h. Producent zaznacza również, że nadmierne suszenie może prowadzić do wzrostu lepkości stopu [6]. Suszenie nie jest autonomicznym etapem przed wytłaczarką. Jeżeli wilgoć wpływa na zachowanie materiału, cały tor od magazynu do ślimaka jest częścią technologii. Należy więc analizować łącznie:
Odgazowanie – najpierw trzeba ustalić, co chcemy usunąćOdgazowanie nie powinno być traktowane jako wyposażenie instalowane automatycznie w każdej konfiguracji. Najpierw należy określić źródło i charakter fazy gazowej. Może nią być:
W zależności od mechanizmu stosuje się odpowietrzanie atmosferyczne albo odgazowanie próżniowe. Skuteczna sekcja odgazowania wymaga również właściwego stanu stopu, odpowiedniego lokalnego stopnia wypełnienia układu oraz warunków ograniczających wynoszenie polimeru przez otwór wentylacyjny. W profesjonalnym compoundingu venting i vacuum degassing są odrębnymi funkcjami procesowymi, dobieranymi do konkretnego materiału i przebiegu procesu [3]. Historia termomechaniczna – materiał pamięta, jak był przetwarzanyDwa materiały o identycznym deklarowanym składzie mogą różnić się właściwościami, jeżeli zostały przygotowane przy innej historii temperatury, ścinania i czasu. W analizie compoundingu szczególnie użyteczne mogą być:
Specific Mechanical Energy – SMESME opisuje w uproszczeniu energię mechaniczną przekazaną materiałowi w odniesieniu do jego masowego przepływu. Można zapisać: SME ≈ Pmech / ṁ Dla prędkości ślimaka podanej w obrotach na minutę: Pmech = 2π · (n / 60) · M gdzie:
Przy takim układzie jednostek SME otrzymujemy w J/kg. W rzeczywistej maszynie do dokładniejszej analizy należy uwzględnić sposób wyznaczania rzeczywistej mocy mechanicznej oraz sprawność układu napędowego. Nie istnieje jedna właściwa wartość SME dla wszystkich materiałów. Parametr ten jest jednak użyteczny przy porównywaniu historii mechanicznej podobnych procesów oraz podczas prac nad skalowaniem [4,7]. Czas przebywania i RTDMateriał nie pozostaje w wytłaczarce przez jeden identyczny czas. W rzeczywistym procesie występuje rozkład czasu przebywania – Residence Time Distribution. Część materiału opuszcza układ wcześniej, część później. Istotna jest więc nie tylko wartość średnia, lecz również kształt rozkładu i jego ogony. Materiał znajdujący się w długim ogonie RTD może pozostawać w układzie znacząco dłużej od wartości średniej. Ma to szczególne znaczenie przy:
RTD zależy między innymi od prędkości ślimaków, wydajności, temperatury, stopnia wypełnienia oraz konfiguracji elementów ślimakowych [8]. Okno procesowe – linia powinna mieć margines stabilnej pracyPodczas pojedynczej próby można znaleźć zestaw parametrów, przy którym udaje się wyprodukować prawidłowy filament. Dla produkcji przemysłowej to za mało. Proces powinien posiadać okno procesowe – zakres warunków, w którym produkt pozostaje zgodny z wymaganiami mimo naturalnych zmian właściwości surowca oraz niewielkich zakłóceń procesu. Należy więc badać wrażliwość produktu na zmianę:
Celem rozwoju technologii nie jest znalezienie jednego punktu, w którym można wyprodukować dobry filament. Celem jest stworzenie wystarczająco szerokiego i stabilnego okna procesowego, w którym można robić to powtarzalnie. Mapa materiałów – ważniejsze jest zachowanie procesowe niż sama nazwa
Trzy materiały – trzy różne architektury procesuPrzykład 1: PLA z gotowego surowcaJeżeli producent wykorzystuje gotowy, zakwalifikowany gatunek PLA przeznaczony do ekstruzji monofilamentu oraz niewielki udział masterbatchu, proces może być stosunkowo prosty. Najważniejsze funkcje to:
W takiej aplikacji odpowiednio dobrana wytłaczarka jednoślimakowa może być rozwiązaniem optymalnym. Przykład 2: PA-CFPA-CF łączy co najmniej dwa odrębne zagadnienia technologiczne: właściwości poliamidu oraz obecność włókna węglowego. Jeżeli producent kupuje gotowy compound PA-CF, jego formowanie może być realizowane na odpowiednio dobranej wytłaczarce jednoślimakowej. Jeżeli jednak włókno ma być wprowadzane podczas procesu, konieczne staje się rozważenie:
To dobry przykład pokazujący, dlaczego sama etykieta PA-CF nie pozwala jeszcze dobrać maszyny. Przykład 3: wysoko napełniony filament metalowyFilament zawierający wysoki udział proszku metalicznego i przeznaczony do późniejszego debindingu oraz spiekania jest zupełnie innym systemem niż dekoracyjny filament zawierający niewielki dodatek metaliczny. Kluczowe są:
W takim procesie uzasadnione może być wykorzystanie wytłaczarki dwuślimakowej, wielu dozowników oraz podawania bocznego. Dokładna architektura zależy jednak od konkretnego układu proszek–spoiwo i powinna zostać zweryfikowana eksperymentalnie. Więcej o tej klasie materiałów opisujemy w artykule Filament metalowy do druku 3D – materiał, proces i wyzwania produkcyjne. Pompa stopionego tworzywa – osobne zadanie dla osobnego urządzeniaW wymagających procesach filamentowych korzystne może być rozdzielenie dwóch funkcji:
Pompa stopionego tworzywa może ograniczyć wpływ części wahań wydajności wytłaczarki na strumień materiału doprowadzany do głowicy. Nie jest jednak idealnym źródłem przepływu. Rzeczywisty wydatek pompy zależy również od lepkości stopu, różnicy ciśnień oraz przecieków wewnętrznych. W zaawansowanej konfiguracji możliwe jest rozdzielenie zadań regulatorów: prędkość pompy → podstawowy strumień stopu oraz: prędkość ślimaka → utrzymanie odpowiednich warunków po stronie zasilania pompy. Takie podejście pozwala bardziej niezależnie optymalizować proces uplastyczniania i dozowanie stopu do głowicy. Formowanie filamentu nie kończy się na głowicyPo opuszczeniu głowicy materiał nadal znajduje się w stanie, w którym jego geometria może się intensywnie zmieniać. Ostateczna średnica filamentu jest wynikiem między innymi:
Dlatego średnicy gotowego filamentu nie można przypisać wyłącznie średnicy otworu narzędzia formującego. Pełną architekturę procesu od przygotowania stopu do gotowej szpuli opisujemy szerzej w artykule Produkcja filamentu 3D – wymagania procesu i linii technologicznej. Chłodzenie powinno wynikać z materiałuPo formowaniu należy odebrać ciepło z produktu w taki sposób, aby uzyskać wymaganą geometrię i właściwości przy możliwie małych niekontrolowanych deformacjach. Nie istnieje jedna uniwersalna temperatura chłodzenia odpowiednia dla wszystkich polimerów. Znaczenie mają między innymi:
W wymagających procesach korzystne może być stopniowe odbieranie ciepła – np. zastosowanie pierwszej strefy chłodzenia o wyższej temperaturze i kolejnej strefy chłodniejszej – zamiast natychmiastowego kontaktu gorącego produktu z bardzo zimnym medium. Dokładne warunki powinny jednak wynikać z właściwości konkretnej formulacji oraz prób technologicznych. Pomiar produktu powinien służyć sterowaniu i diagnostyce procesuŚrednica oraz owalność należą do podstawowych cech gotowego filamentu, ale sam wynik pomiaru ma ograniczoną wartość, jeżeli nie można go powiązać ze stanem procesu. W chwili wystąpienia odchylenia technolog powinien móc sprawdzić między innymi:
Do ciągłego monitorowania geometrii produktu SiTech3D rozwija EdgeMetric 360, umożliwiający – zależnie od konfiguracji – kontrolę średnicy w jednej, dwóch lub trzech osiach, ocenę owalności oraz wykrywanie lokalnych zaburzeń profilu. Znacznie szerzej system kwalifikacji gotowego produktu opisujemy w artykule Jakość filamentu do druku 3D – wady, pomiar i diagnostyka. Diagnostyka – objaw na końcu linii może mieć źródło na jej początku
Dlatego linia do produkcji filamentu powinna być traktowana jako jeden dynamiczny system technologiczny. Od laboratorium do produkcji – scale-up nie jest geometrycznym powiększeniem maszynyProces opracowany na niewielkiej wytłaczarce nie powinien być przenoszony do większej skali wyłącznie poprzez proporcjonalne zwiększenie wymiarów, prędkości i wydajności. Wraz ze skalą zmieniają się między innymi:
Przy skalowaniu nie da się zazwyczaj zachować wszystkich wielkości podobieństwa jednocześnie. Trzeba więc ustalić, które mechanizmy są krytyczne dla konkretnego materiału i produktu. Dla jednego procesu najważniejsze może być zachowanie zbliżonego SME. Dla innego – czasu przebywania, szybkości ścinania, temperatury stopu, długości włókien, warunków topienia albo jakości mieszania [7]. Scale-up nie polega na skopiowaniu nastaw. Polega na zachowaniu tych mechanizmów procesu, które decydują o właściwościach materiału. Laboratorium powinno budować wiedzę procesowąDlatego laboratoryjna linia do badań materiałów na filamenty nie powinna być traktowana wyłącznie jako mała wersja instalacji produkcyjnej. Jej najważniejszym zadaniem jest umożliwienie:
W zależności od celu linie laboratoryjne SiTech3D mogą być konfigurowane z układami jedno- albo dwuślimakowymi, dozowaniem grawimetrycznym, podawaniem bocznym, pomiarem geometrii online, chłodzeniem, odciągiem oraz nawijaniem. Największa wydajność nominalna nie zawsze daje najlepszą ekonomikęWydajność wyrażona w kg/h jest tylko jednym z parametrów ekonomicznych linii. Znaczenie mają również:
Przy drogich materiałach wysokotemperaturowych albo specjalistycznych formulacjach koszt kilku kilogramów odpadu może mieć większe znaczenie niż niewielka różnica maksymalnej wydajności linii. Najwydajniejsza nominalnie linia nie musi być linią najbardziej ekonomiczną. Liczy się wydajność produktu zgodnego ze specyfikacją. Jakie dane warto rejestrować?Największą wartość analityczną daje połączenie danych materiału, maszyny i gotowego produktu. Dane materiału i formulacji
Dane procesu
Dane produktu
Najważniejszym efektem takiego systemu nie jest gromadzenie maksymalnej ilości danych, lecz możliwość odpowiedzi na pytanie: co zmieniło się w materiale albo procesie w chwili, gdy zmieniła się jakość filamentu? Jak SiTech3D podchodzi do doboru linii?Punktem wyjścia powinien być produkt oraz funkcje, które proces ma wykonać na materiale. Przed rozpoczęciem konfiguracji warto określić:
Dopiero na tej podstawie można odpowiedzialnie określić: wytłaczarkę → sposób dozowania → miejsce podawania komponentów → konfigurację mieszania → odgazowanie → pompę stopu → głowicę → chłodzenie → pomiar → odciąg → magazyn → nawijanie → automatykę procesu. Powiązane rozwiązania SiTech3D
Nie dobieramy linii do nazwy materiału. Dobieramy ją do rzeczywistego procesu.Profesjonalna produkcja filamentu wymaga jednoczesnego połączenia wiedzy materiałowej, inżynierii procesu, konstrukcji maszyn, automatyki i metrologii. W jednym projekcie najbardziej racjonalnym rozwiązaniem będzie prosta i stabilna linia jednoślimakowa pracująca na gotowym compoundzie. W innym potrzebny będzie układ dwuślimakowy z wieloskładnikowym dozowaniem, podajnikiem bocznym i odgazowaniem. Jeszcze inna formulacja będzie wymagała szczególnej ochrony przed wilgocią, wysokotemperaturowego układu procesowego, pompy stopu albo rozbudowanej kontroli produktu. Nie istnieje więc jedna najlepsza linia do filamentu. Istnieje linia dobrze albo źle dopasowana do: materiału → formulacji → funkcji procesu → okna procesowego → wymaganej jakości → skali produkcji. Rozwijasz nowy filament lub planujesz jego produkcję?SiTech3D projektuje laboratoryjne, pilotażowe i produkcyjne systemy do badań oraz wytwarzania filamentów. Konfiguracja może obejmować przygotowanie i dozowanie surowców, wytłaczanie jedno- lub dwuślimakowe, compounding, odgazowanie, pompę stopu, chłodzenie, pomiar geometrii, odciąg, magazynowanie i nawijanie. Punktem wyjścia powinien być materiał i wymagany produkt. Dopiero później należy dobierać urządzenia. Najczęściej zadawane pytaniaCzy każdą linię do filamentu można zbudować na wytłaczarce jednoślimakowej?Nie. Wytłaczarka jednoślimakowa jest bardzo dobrym rozwiązaniem dla wielu gotowych i jednorodnych compoundów. Jeżeli proces ma również tworzyć złożoną formulację, intensywnie mieszać składniki albo wprowadzać komponenty w różnych miejscach procesu, uzasadniony może być układ dwuślimakowy. Czy filament CF lub GF zawsze wymaga wytłaczarki dwuślimakowej?Nie. Gotowy compound zawierający włókna może być formowany na odpowiednio dobranym układzie jednoślimakowym. Wytłaczarka dwuślimakowa nabiera szczególnego znaczenia wtedy, gdy wytwarzanie lub modyfikowanie kompozytu jest częścią samego procesu. Dlaczego stosuje się dozowanie grawimetryczne?Ponieważ umożliwia kontrolowanie rzeczywistych strumieni masowych komponentów, a tym samym rzeczywistego składu produkowanej formulacji. Ma to szczególne znaczenie dla niewielkich udziałów dodatków i materiałów funkcjonalnych. Kiedy stosuje się podajnik boczny?Gdy określony komponent korzystniej jest wprowadzić do już uplastycznionego polimeru. Dotyczy to między innymi wielu napełniaczy i krótkich włókien. Miejsce wprowadzenia powinno być dobierane łącznie z konfiguracją ślimaków, odgazowaniem i pozostałym czasem mieszania. Czy większa intensywność mieszania zawsze poprawia kompozyt?Nie. Zbyt mała intensywność może powodować niewystarczającą homogenizację, ale nadmierne ścinanie może degradować polimer albo skracać włókna. Optimum zależy od konkretnej formulacji i oczekiwanych właściwości produktu. Czy można stosować jedną tabelę temperatur dla całej rodziny PLA, PA albo PEEK?Nie. Poszczególne gatunki mogą różnić się lepkością, masą cząsteczkową, dodatkami, stabilnością termiczną i przeznaczeniem przetwórczym. Punktem wyjścia powinna być dokumentacja konkretnego surowca oraz wyniki prób technologicznych. Czy wystarczy kontrolować średnicę filamentu?Nie. Średnica jest jednym z podstawowych parametrów, ale jakość może zależeć również od owalności, lokalnych defektów, struktury wewnętrznej, jednorodności formulacji, wilgoci, właściwości reologicznych oraz jakości nawoju. Zagadnienia te rozwijamy osobno w artykule o kontroli jakości filamentu. Jak rozpocząć rozwój własnego filamentu?Najpierw należy zdefiniować polimer bazowy, dodatki, wymagane właściwości produktu i sposób jego późniejszego wykorzystania. Następnie w skali laboratoryjnej należy określić przetwarzalność formulacji, mechanizmy ryzyka i stabilne okno procesowe. Dopiero na tej podstawie powinno się projektować scale-up i linię produkcyjną. Literatura i źródła
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook