
Przetwarzanie tworzyw sztucznych metodą wytłaczaniaWytłaczanie tworzyw sztucznych jest jednym z podstawowych procesów ciągłego przetwórstwa polimerów. Surowiec w postaci granulatu, proszku, przemiału lub przygotowanej mieszanki trafia do wytłaczarki, gdzie jest transportowany, ogrzewany, uplastyczniany i homogenizowany, a następnie kierowany pod odpowiednim ciśnieniem do głowicy formującej. Jak działa wytłaczarka jednoślimakowa – w skrócieW wytłaczarce jednoślimakowej obracający się ślimak pobiera materiał z leja zasypowego, transportuje go wzdłuż cylindra, zagęszcza i stopniowo uplastycznia. Energia potrzebna do topienia pochodzi zarówno z ogrzewania cylindra, jak i z pracy mechanicznej wykonywanej przez ślimak. Po stopieniu tworzywo jest homogenizowane i transportowane w stronę głowicy. Ślimak musi jednocześnie wytworzyć warunki przepływu umożliwiające pokonanie oporów głowicy, filtra i innych elementów znajdujących się za wytłaczarką. Dlatego rzeczywista wydajność urządzenia nie zależy wyłącznie od średnicy ślimaka ani jego prędkości obrotowej. W praktyce jakość procesu wynika ze współpracy czterech elementów: właściwości materiału, geometrii ślimaka i cylindra, parametrów pracy oraz oporów dalszej części linii. Zrozumienie tych zależności pozwala znacznie trafniej dobrać wytłaczarkę niż porównywanie wyłącznie mocy silnika, maksymalnych obrotów lub deklarowanej wydajności. W artykule: przebieg procesu · parametry i jednostki · transport materiału stałego · budowa ślimaka · geometria · topienie · reologia · przepływ i ciśnienie · mieszanie · odgazowanie · głowica i wytłoczyna · monitoring · skalowanie. Od surowca do gotowego wyrobu – przebieg procesu wytłaczaniaWytłaczanie jest procesem ciągłym, ale materiał przechodzący przez urządzenie znajduje się kolejno w obszarach, w których dominują inne mechanizmy fizyczne. Rozdzielenie tych etapów ułatwia zarówno zrozumienie maszyny, jak i późniejszą diagnostykę problemów.
Poszczególnych etapów nie można analizować całkowicie niezależnie. Zmiana prędkości ślimaka wpływa nie tylko na wydajność, ale także na ścinanie, ilość generowanego ciepła i czas przebywania. Zmiana temperatury wpływa na lepkość, a lepkość zmienia opory przepływu i wymagane ciśnienie. Co z tego wynika przy doborze urządzenia? Specyfikacji wytłaczarki nie warto rozpoczynać od pytania „jaka średnica ślimaka?”. Najpierw należy określić materiał, sposób jego podawania, wymagane operacje technologiczne, oczekiwaną wydajność, produkt końcowy oraz parametry, które trzeba mierzyć podczas procesu. Jak czytać podstawowe parametry wytłaczarki?Dane techniczne ekstruderów zawierają wiele oznaczeń. Poniżej wyjaśniamy najważniejsze z nich – te, które mają bezpośrednie znaczenie podczas porównywania urządzeń i interpretacji procesu.
Najważniejsze jest rozróżnienie parametrów. Średnica ślimaka, moc silnika, moment obrotowy, prędkość obrotowa i wydajność opisują różne cechy urządzenia i nie można zastępować jednej z tych wielkości drugą. Dlaczego granulat przesuwa się wzdłuż ślimaka?Intuicyjnie można powiedzieć, że obracający się zwój przesuwa materiał do przodu. W rzeczywistości mechanizm transportu granulatu w klasycznej wytłaczarce jednoślimakowej jest bardziej złożony. W klasycznym modelu transportu materiał stały szybko się zagęszcza i tworzy zwarte złoże. Jego ruch jest wynikiem działania sił na powierzchniach kontaktu materiału ze ślimakiem i cylindrem. Szczególne znaczenie ma relacja pomiędzy tarciem materiał–cylinder, materiał–ślimak oraz zachowaniem samego złoża. Można to wyjaśnić w prosty sposób: jeżeli materiał obracałby się swobodnie razem ze ślimakiem, zamiast mieć odpowiednie oparcie o powierzchnię cylindra, jego transport w kierunku osiowym byłby znacznie mniej skuteczny. Dlatego na stabilność zasilania wpływają nie tylko obroty i średnica ślimaka, lecz również:
Co z tego wynika przy doborze wytłaczarki? Niestabilnego zasilania nie zawsze można skompensować większym silnikiem. Jeżeli materiał ma małą gęstość nasypową, nietypową postać lub trudne właściwości cierne, trzeba uwzględnić to już przy projektowaniu układu zasilania i geometrii ślimaka. Ślimak trójstrefowy wytłaczarki jednoślimakowejNajbardziej klasyczną konstrukcją jest ślimak trójstrefowy obejmujący strefę zasilania, strefę sprężania oraz strefę dozowania. Taki podział dobrze pokazuje, jak zmieniają się główne zadania realizowane przez ślimak wzdłuż cylindra. W strefie zasilania materiał jest pobierany i transportowany przede wszystkim w stanie stałym. Kanał jest tutaj stosunkowo głęboki. W strefie sprężania jego głębokość maleje, materiał jest zagęszczany i intensywnie uplastyczniany. W strefie dozowania stop powinien być już w dużym stopniu jednorodny i stabilnie kierowany do dalszej części układu.
Rys. 1. Strefy przetwórcze klasycznego ślimaka wytłaczarki jednoślimakowej. Nie należy jednak traktować tych stref jako trzech całkowicie odseparowanych obszarów fizycznych. W rzeczywistym procesie topienie, mieszanie, transport i rozwój ciśnienia mogą częściowo zachodzić równocześnie. Dlatego nazwy „strefa zasilania”, „sprężania” i „dozowania” opisują przede wszystkim konstrukcję ślimaka i dominujące zadania, a nie ostre granice zachodzących zjawisk.
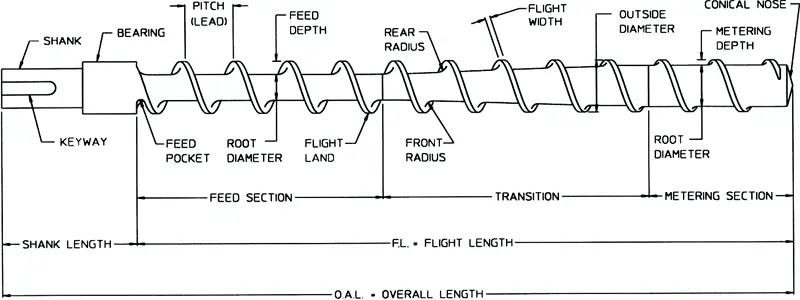
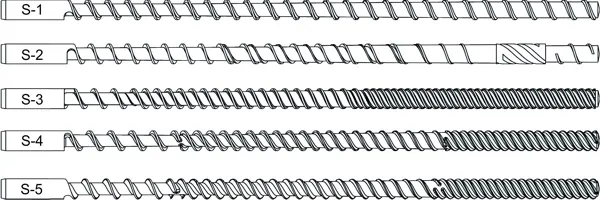
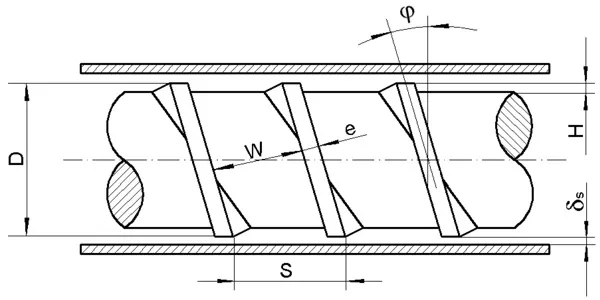
Rys. 2. Przykłady ślimaków o różnych konfiguracjach. Geometria ślimaka – dlaczego jego średnica to za mało?Dwa ślimaki o tej samej średnicy mogą pracować zupełnie inaczej. O ich rzeczywistym zachowaniu decydują między innymi głębokość i szerokość kanału, skok zwoju, kąt helisy, długości poszczególnych stref, stopień sprężania oraz zastosowane sekcje specjalne.
Rys. 3. Podstawowe wielkości geometryczne ślimaka wytłaczarki.
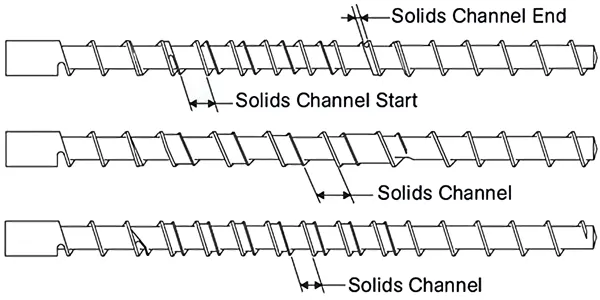
Kąt helisy i skok zwojuKąt helisy i skok zwoju wpływają na geometrię kanału oraz na zdolność transportowania materiału w kierunku osiowym. Zmiana tych parametrów może wpływać na wydajność, stopień wypełnienia, rozwój ciśnienia, czas przebywania oraz warunki ścinania. Spotykany często skok zbliżony do średnicy ślimaka jest jedynie typowym rozwiązaniem konstrukcyjnym. Nie należy traktować go jako wartości optymalnej dla wszystkich polimerów. Stopień sprężaniaW klasycznym jednozwojowym ślimaku o stałym skoku stopień sprężania określa się najczęściej jako stosunek głębokości kanału w strefie zasilania do głębokości kanału w strefie dozowania. Jest to wygodne uproszczenie. Jeżeli zmienia się również skok, szerokość kanału lub liczba zwojów, pełniejszego obrazu może wymagać analiza rzeczywistej zmiany objętości kanału. Dwa ślimaki o identycznym prostym stopniu sprężania mogą więc mieć zupełnie inną charakterystykę procesową. Stosunek długości do średnicy L/DL/D określa długość dostępnej przestrzeni procesowej w odniesieniu do średnicy ślimaka. Przykładowo dla ślimaka o średnicy 20 mm i L/D = 30 długość robocza odpowiada 600 mm. Większe L/D daje więcej przestrzeni na topienie, mieszanie, odgazowanie i inne operacje. Nie oznacza jednak automatycznie lepszego procesu. Dłuższa droga może zwiększać czas przebywania i obciążenie termiczne materiału. Prześwit pomiędzy ślimakiem a cylindremPomiędzy wierzchołkiem zwoju i powierzchnią cylindra musi pozostać niewielki luz umożliwiający bezpieczny obrót ślimaka. Ta szczelina ma również znaczenie procesowe. Jeżeli luz zwiększa się w wyniku zużycia, rośnie udział przepływów przeciekowych. Może to pogarszać zdolność budowania ciśnienia, zmieniać wydajność i zmniejszać powtarzalność procesu. Ma to szczególne znaczenie przy przetwarzaniu tworzyw zawierających włókna szklane, minerały, ceramikę, proszki metali lub inne dodatki abrazyjne. Jak naprawdę topi się polimer w wytłaczarce jednoślimakowej?Granulat nie musi topić się jednocześnie i równomiernie w całym przekroju kanału. Klasyczny model topienia Tadmora pokazuje bardziej uporządkowany mechanizm. Po zagęszczeniu granulek powstaje złoże stałe, czyli zwarta masa jeszcze niestopionego materiału. Przy ogrzewanej powierzchni cylindra tworzy się cienka warstwa stopionego polimeru – film stopu. W cienkim filmie występuje intensywna deformacja lepka i powstaje ciepło wskutek dyssypacji energii mechanicznej. Stopiony materiał jest przemieszczany do obszaru ciekłego stopu, a szerokość złoża stałego stopniowo maleje wzdłuż ślimaka, aż materiał zostaje całkowicie uplastyczniony. Energia potrzebna do topienia pochodzi z dwóch głównych źródeł:
Drugie zjawisko nazywa się nagrzewaniem lepkościowym (viscous heating). Oznacza ono, że polimer może ogrzewać się wskutek wykonywanej nad nim pracy mechanicznej, a nie tylko przez grzałki. Temperatura cylindra nie jest więc automatycznie temperaturą stopu. Zmiana obrotów, wydajności, geometrii ślimaka lub właściwości materiału może zmienić rzeczywiste warunki cieplne procesu mimo niezmienionych nastaw regulatorów. Model Tadmora jest bardzo użytecznym klasycznym opisem procesu, ale nie należy traktować go jako jedynego możliwego mechanizmu dla każdego materiału i każdej geometrii ślimaka. Współczesne modele uwzględniają bardziej złożone zachowanie złoża stałego, właściwości nienewtonowskie i rzeczywiste pole przepływu. Co z tego wynika przy wyborze urządzenia? Maksymalna temperatura grzałek nie informuje jeszcze, jak dobrze wytłaczarka uplastyczni dany materiał. Znaczenie mają również długość i geometria ślimaka, jego obroty, dostępny moment oraz sposób, w jaki energia mechaniczna jest przekazywana materiałowi. Reologia – dlaczego stopiony polimer nie zachowuje się jak woda?Reologia opisuje przepływ i odkształcanie materiałów. W przypadku stopionych polimerów pozwala zrozumieć, dlaczego ten sam materiał może stawiać zupełnie inny opór przy różnych temperaturach i szybkościach deformacji. Lepkość można w uproszczeniu rozumieć jako opór materiału przeciwko płynięciu. Im większa lepkość, tym większego gradientu ciśnienia może wymagać uzyskanie określonego przepływu przez kanał lub głowicę. Lepkość polimeru nie jest jednak stała. Większość typowych stopów wykazuje shear thinning, czyli spadek lepkości pozornej przy rosnącej szybkości ścinania. Ścinanie nie oznacza tutaj przecinania tworzywa. Jest rodzajem deformacji, w której sąsiednie warstwy płynącego materiału przemieszczają się względem siebie z różnymi prędkościami. Intensywność tej deformacji opisuje szybkość ścinania wyrażana w s-1. Wartość 100 s-1 nie oznacza prędkości 100 m/s, lecz określone tempo względnego odkształcania kolejnych warstw materiału. Stopione polimery są także lepkosprężyste. Zachowują się częściowo jak lepka ciecz, ale mogą również magazynować część energii odkształcenia i później ją uwalniać. Zjawisko to ma duże znaczenie między innymi podczas przepływu przez głowicę i po opuszczeniu ustnika. Szersze podstawy lepkości, shear thinning i zachowania cieczy nienewtonowskich opisujemy w artykule Ciecze nienewtonowskie – charakterystyka, mechanizmy i zastosowania. Pomiar właściwości stopu podczas rzeczywistego procesu rozwijamy natomiast w opracowaniu Reologia w czasie rzeczywistym w przemyśle tworzyw sztucznych. Jak ślimak transportuje stop? Przepływ wleczony i wpływ ciśnieniaPo stopieniu materiału mechanizm jego transportu jest inny niż w strefie granulatu. Przydatnym uproszczeniem jest klasyczny model przepływu stopu w kanale ślimaka. Względny ruch powierzchni ślimaka i cylindra powoduje przemieszczanie lepkiego materiału w kierunku głowicy. Składową tę określa się jako przepływ wleczony – drag flow. Jednocześnie głowica, filtr i inne elementy znajdujące się za ślimakiem stawiają opór. Aby materiał mógł przez nie przepłynąć, musi powstać różnica ciśnienia. Gradient ciśnienia powoduje w kanale ślimaka składową przepływu, która w typowym układzie działa przeciwnie do przepływu wleczonego. W bardzo uproszczonym ujęciu można więc powiedzieć: rzeczywisty przepływ = składowa transportująca materiał do przodu – wpływ gradientu ciśnienia i przepływów przeciekowych. Nie jest to pełne równanie opisujące rzeczywistą wytłaczarkę. Polimery są nienewtonowskie, temperatura nie jest wszędzie jednakowa, a kanał ślimaka ma przestrzenną geometrię. Uproszczenie bardzo dobrze pokazuje jednak podstawową zależność: to, co znajduje się za ślimakiem, wpływa na warunki pracy samej wytłaczarki. Ślimak i głowica pracują jako jeden układW klasycznej, pełnie zasilanej wytłaczarce jednoślimakowej ślimaka i głowicy nie powinno się analizować jako dwóch całkowicie niezależnych elementów. Proces jest wynikiem ich współpracy. Ślimak ma swoją charakterystykę pompowania, czyli zależność pomiędzy przepływem a różnicą ciśnienia. Głowica ma z kolei własną charakterystykę przepływową – uzyskanie większego przepływu wymaga zwykle większego spadku ciśnienia. W stanie ustalonym strumień przechodzący przez wytłaczarkę i głowicę musi być taki sam: Qwytłaczarki = Qgłowicy gdzie Q oznacza natężenie przepływu. W praktyce przetwórczej wydajność często opisuje się masowo w kg/h. Kombinację przepływu i ciśnienia wynikającą ze współpracy charakterystyki ślimaka i oporów głowicy określa się jako punkt pracy układu. Jeżeli zmienimy ustnik na bardziej restrykcyjny, zastosujemy gęstszy filtr albo inną głowicę, nie zmieniamy wyłącznie elementu znajdującego się „za ekstruderem”. Zmieniamy warunki pracy całego systemu. Co oznacza punkt pracy przy wyborze wytłaczarki?Deklarowana maksymalna wydajność urządzenia nie jest wartością niezależną od procesu. Ten sam ślimak może pracować z inną wydajnością i ciśnieniem po zmianie polimeru, temperatury, filtra, głowicy lub ustnika. Dlatego przy doborze wytłaczarki warto określić nie tylko oczekiwane kg/h, ale również materiał, zakres temperatury, produkt, geometrię głowicy i przewidywane opory dalszej części linii. Pozwala to dobierać napęd i układ uplastyczniający do rzeczywistych warunków pracy, a nie wyłącznie do jednej wartości katalogowej. Po co stosuje się pompę stopu?W niektórych liniach pomiędzy wytłaczarką i głowicą stosuje się pompę stopu. Może ona przejmować istotną część zadania związanego ze stabilizacją przepływu i wytwarzaniem ciśnienia wymaganego przez dalszą część układu. Pozwala to w pewnym zakresie rozdzielić dwie funkcje:
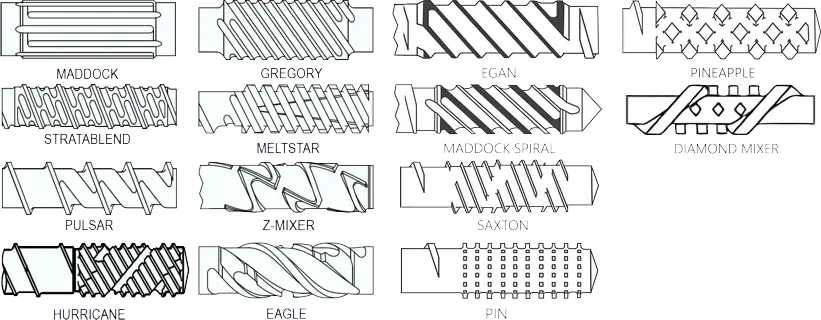
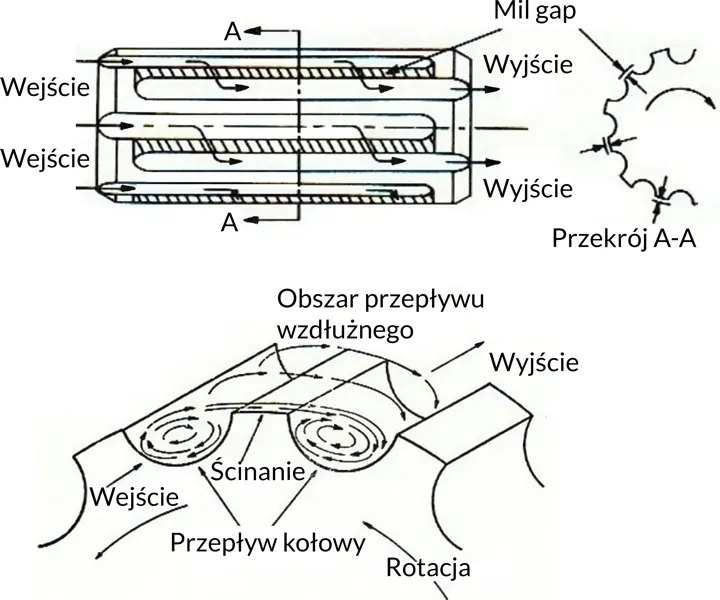
Nie oznacza to jednak, że pompa może skompensować nieprawidłowe uplastycznienie. Materiał dopływający do niej nadal powinien być odpowiednio stopiony, jednorodny i stabilny termicznie. W zastosowaniach wymagających małych wahań strumienia oraz wysokiej stabilności wymiarowej produktu takie rozdzielenie funkcji może być szczególnie wartościowe. Mieszanie i homogenizacja w wytłaczarce jednoślimakowejHomogenizacja oznacza doprowadzenie stopu do możliwie jednorodnego stanu pod względem składu, temperatury i właściwości. Nie jest więc dokładnym synonimem samego mieszania. W technologii polimerów rozróżnia się przede wszystkim mieszanie dyspersyjne i dystrybucyjne. Mieszanie dyspersyjneMieszanie dyspersyjne ma prowadzić do zmniejszania rozmiaru istniejących struktur, np. aglomeratów pigmentu, skupisk napełniacza czy kropli drugiej fazy. Wymaga osiągnięcia naprężeń wystarczających do deformacji lub rozbicia tych struktur. Zbyt mała intensywność może pozostawić niepożądane skupiska. Zbyt duża może natomiast powodować degradację polimeru, niszczenie wrażliwych dodatków albo skracanie włókien wzmacniających. Mieszanie dystrybucyjneMieszanie dystrybucyjne odpowiada przede wszystkim za równomierne rozmieszczenie składników w całej objętości stopu. Strumień materiału jest wielokrotnie dzielony, przemieszczany i ponownie łączony. Dobry proces często wymaga obu mechanizmów: najpierw rozbicia niepożądanej struktury, a następnie równomiernego rozprowadzenia jej składników. Elementy mieszające i ścinająceKlasyczny ślimak może być uzupełniony o sekcje modyfikujące lokalne pole przepływu. Do spotykanych rozwiązań należą między innymi elementy Maddocka, Maillefera, Saxtona, Dulmage, Rheotoc oraz konstrukcje pinowe, szczelinowe i wnękowe. Każdy element mieszający wpływa jednak również na opór przepływu, ciśnienie, temperaturę, pobór mocy i wydajność. Nie należy więc dobierać go niezależnie od pozostałej geometrii ślimaka i właściwości materiału.
Rys. 4. Przykładowe strefy mieszające ślimaków wytłaczarek jednoślimakowych.
Rys. 5. Zasada działania przykładowej strefy mieszającej Maddocka. Ślimak barierowy – konstrukcyjna odpowiedź na przebieg topieniaZnaczenie ślimaka barierowego staje się znacznie bardziej zrozumiałe po poznaniu mechanizmu topienia. Jego zadaniem jest lepsza kontrola rozdziału materiału jeszcze stałego od już stopionego. Dodatkowy zwój barierowy tworzy obszar dla złoża stałego i osobny kanał stopu. Odpowiednio dobrana szczelina umożliwia przepływ stopionego tworzywa, jednocześnie ograniczając przechodzenie większych nieuplastycznionych fragmentów. W miarę postępu topienia kanał przeznaczony dla materiału stałego może maleć, a kanał stopu zwiększać swoją objętość. Konstrukcja pomaga więc prowadzić proces topienia w bardziej kontrolowany sposób.
Rys. 6. Przykładowe ślimaki barierowe do wytłaczarki jednoślimakowej. Dobór ślimaka do rodzaju materiałuNie istnieje ślimak optymalny dla wszystkich polimerów. Dobór geometrii powinien uwzględniać między innymi:
Ślimak uniwersalnyW laboratoriach ważna jest często możliwość pracy z wieloma różnymi materiałami. W takich zastosowaniach stosuje się geometrie kompromisowe określane jako uniwersalne lub półspecjalne. Rozszerza to zakres zastosowań stanowiska, ale nie oznacza, że jeden ślimak będzie optymalny pod względem wydajności, topienia i homogenizacji dla każdego tworzywa. Ślimak mieszającyJeżeli proces wymaga lepszego wyrównania temperatury lub rozprowadzenia barwnika, masterbatchu albo innych dodatków, ślimak można wyposażyć w dodatkową sekcję mieszającą. Masterbatch jest skoncentrowaną mieszaniną pigmentu lub dodatku w nośniku polimerowym, zwykle przygotowaną w formie granulatu ułatwiającego dokładne i powtarzalne dozowanie.
Rys. 7. Przykładowy ślimak mieszający. Należy jednak rozróżnić dodatkową homogenizację prowadzoną w wytłaczarce jednoślimakowej od intensywnego compoundingu. Compounding polega na kontrolowanym przygotowywaniu materiału przez mieszanie polimeru z dodatkami, napełniaczami, włóknami lub innymi polimerami. Jeżeli właśnie compounding jest głównym zadaniem maszyny, warto przeanalizować również układ dwuślimakowy. Szczegółowe różnice opisujemy w artykule Współbieżne i przeciwbieżne wytłaczarki dwuślimakowe – krótkie porównanie. Ślimaki specjalneDedykowane geometrie stosuje się między innymi dla materiałów wrażliwych termicznie, PVC, elastomerów, tworzyw wysokotemperaturowych oraz kompozytów silnie napełnionych lub abrazyjnych. Przetwarzanie PEEK, PAEK, PSU, PESU, PPSU czy PEI opisujemy szerzej w artykule Wytłaczanie polimerów wysokotemperaturowych – parametry procesu, reologia i typowe problemy. Odgazowanie w wytłaczarce jednoślimakowejOdgazowanie stosuje się wtedy, gdy z materiału trzeba usunąć wilgoć, powietrze, pozostałości lotnych składników, produkty reakcji lub gazy powstające w procesie. Nie wystarczy jednak samo wykonanie otworu w cylindrze. W miejscu odpowietrzania potrzebne są odpowiednie warunki ciśnienia, częściowego wypełnienia kanału oraz wolna powierzchnia stopu, przez którą składniki lotne mogą się wydzielać. Układ musi jednocześnie ograniczać ryzyko wypychania stopu przez port. Typowy układ może więc realizować sekwencję: uplastycznianie → dekompresja i odgazowanie → ponowne sprężanie → stabilizacja przepływu. Port odgazowania może pracować przy ciśnieniu atmosferycznym albo współpracować z układem próżniowym. Skuteczność zależy również od temperatury, lepkości, odnawiania powierzchni stopu, czasu przebywania i ilości składników lotnych. Odgazowania nie należy automatycznie traktować jako zamiennika prawidłowego suszenia. W przypadku materiałów higroskopijnych i podatnych na hydrolizę właściwe przygotowanie surowca przed procesem może nadal mieć zasadnicze znaczenie.
Rys. 8. Przykładowy ślimak odgazowujący. Sposób zasilania również jest parametrem procesuW klasycznej wytłaczarce jednoślimakowej często stosuje się zasilanie pełne lub zalewowe (flood feeding). Materiał jest dostępny przy wejściu w nadmiarze, a ślimak pobiera ilość wynikającą z warunków transportu i swojej zdolności do przyjmowania surowca. Możliwe jest również zasilanie dozowane (starve feeding), w którym strumień materiału określa dozownik. W określonych zastosowaniach pozwala to częściowo rozdzielić strumień masowy materiału od prędkości obrotowej ślimaka i powoduje pracę części układu przy niepełnym wypełnieniu. Dla osoby analizującej proces ważne jest więc rozróżnienie prędkości ślimaka [obr./min] od wydajności [kg/h]. Są to dwie różne wielkości i zmiana jednej nie zawsze powoduje proporcjonalną zmianę drugiej. Znaczenie dokładnego podawania surowców oraz różnice pomiędzy dozowaniem wolumetrycznym i grawimetrycznym opisujemy szerzej w artykule Dozowanie materiałów w procesie wytłaczania. Co dzieje się w głowicy i po opuszczeniu ustnika?Stop przygotowany w wytłaczarce trafia do głowicy. Jej kanały muszą rozprowadzić materiał i przygotować strumień do przejścia przez ustnik oraz dalszego formowania produktu. W głowicy występują znaczne zmiany ciśnienia i szybkości deformacji. Dlatego projektowanie jej kanałów wymaga uwzględnienia właściwości reologicznych materiału, szczególnie przy małych tolerancjach wymiarowych lub złożonych przekrojach produktów. Pęcznienie wytłoczyny – die swellPo opuszczeniu ustnika stop polimerowy może zwiększyć swój przekrój. Zjawisko to nazywa się pęcznieniem wytłoczyny lub die swell. Wynika ono przede wszystkim z lepkosprężystego charakteru stopu, nagromadzonej podczas przepływu historii deformacji oraz relaksacji naprężeń po opuszczeniu ograniczającego kanału. Znaczenie ma również przebudowa pola przepływu na wyjściu z głowicy. Dlatego wymiar ustnika nie musi być równy wymiarowi swobodnej wytłoczyny. W rzeczywistej linii dochodzą do tego również skurcz, grawitacja, chłodzenie oraz rozciąganie przez odciąg. W produkcji filamentu oznacza to, że końcowa średnica jest wynikiem współpracy wytłaczarki, głowicy, warunków chłodzenia i prędkości liniowej, a nie wyłącznie średnicy otworu ustnika. Skąd wiemy, czy proces jest stabilny?Sam fakt, że tworzywo wypływa z głowicy, nie oznacza jeszcze, że proces pracuje w stabilnym i powtarzalnym stanie. Warto obserwować równocześnie kilka wielkości:
Pojedynczego sygnału nie należy interpretować bez pozostałych danych. Wzrost momentu może wynikać ze wzrostu lepkości, obniżenia temperatury, zmiany wydajności, innej partii materiału albo wzrostu oporów przepływu. W aparaturze badawczej możliwość rejestracji parametrów ma szczególną wartość, ponieważ pozwala połączyć właściwości otrzymanej próbki z rzeczywistymi warunkami jej powstania. Laboratoryjne wytłaczarki jednoślimakowe SiTech3D mogą być wyposażane w systemy monitorujące między innymi temperatury, prędkość ślimaka, moment obrotowy oraz ciśnienie i temperaturę materiału, wraz z zapisem danych procesowych. Oznacza to, że doświadczenie można analizować nie tylko jako „dobrą” lub „złą” próbkę, lecz jako zależność pomiędzy surowcem, nastawami, rzeczywistym obciążeniem procesu i właściwościami otrzymanego produktu. Szersze zagadnienie diagnostyki opisujemy w artykule Technologie czujników do monitorowania procesów w wytłaczaniu polimerów. Różnicę pomiędzy temperaturą cylindra i temperaturą rzeczywistego stopu rozwijamy w materiale Kontrola temperatury topnienia w procesie wytłaczania. Historia termomechaniczna materiałuPrzy analizie wyników bardzo użyteczne jest pojęcie historii termomechanicznej. Oznacza ono łączne oddziaływanie temperatury, ścinania, ciśnienia i czasu, którego materiał doświadczył podczas procesu. Dwie próbki wykonane z tego samego granulatu mogą wyglądać podobnie, a jednocześnie różnić się stanem materiału. Jedna mogła dłużej pozostawać w wysokiej temperaturze, druga mogła zostać poddana intensywniejszemu ścinaniu. Dlatego wartościowe badanie R&D nie powinno kończyć się na uzyskaniu próbki. Powinno również pozwolić odtworzyć warunki, w których próbka powstała. Skalowanie – większa wytłaczarka nie jest po prostu powiększoną małąScale-up oznacza przenoszenie procesu z urządzenia laboratoryjnego do większej maszyny pilotażowej lub produkcyjnej. Nie wystarczy proporcjonalnie powiększyć średnicy ślimaka i zastosować takich samych temperatur czy obrotów. Wraz ze zmianą skali zmieniają się między innymi:
Dlatego prawidłowe skalowanie polega na przenoszeniu możliwie istotnych warunków procesu, a nie mechanicznym kopiowaniu nastaw panelu operatorskiego. Jednym z parametrów używanych do porównywania procesów jest SME – Specific Mechanical Energy, czyli właściwa energia mechaniczna. Informuje ona, ile energii mechanicznej przekazano na jednostkę masy materiału i może być wyrażana np. w kWh/kg lub kJ/kg. Drugim użytecznym pojęciem jest RTD – Residence Time Distribution, czyli rozkład czasu przebywania. Pokazuje on nie tylko jeden średni czas, lecz fakt, że poszczególne porcje materiału mogą pozostawać w urządzeniu przez różny okres. Żaden pojedynczy parametr nie gwarantuje poprawnego scale-up. Dane dotyczące temperatury materiału, obciążenia, przepływu, energii i czasu przebywania opisują jednak proces znacznie lepiej niż sama lista nastaw maszyny. Im więcej o doświadczeniu wiemy poza temperaturą stref i obrotami ślimaka, tym większą wartość ma ono przy przechodzeniu do kolejnej skali. Co oznacza to przy wyborze laboratoryjnej wytłaczarki jednoślimakowej?Po przeanalizowaniu mechaniki procesu widać, dlaczego wybór urządzenia nie powinien ograniczać się do średnicy ślimaka lub mocy silnika. Laboratoryjna wytłaczarka ma szczególną wartość wtedy, gdy pozwala nie tylko wytworzyć próbkę, lecz również odpowiedzieć na pytanie, dlaczego materiał zachował się w określony sposób. Przy definiowaniu stanowiska warto określić:
Rodzina laboratoryjnych wytłaczarek jednoślimakowych LE-1S SiTech3D została zaprojektowana jako platforma do badań nad uplastycznianiem, homogenizacją, transportem stopu, stabilnością procesu i przygotowaniem danych do dalszego skalowania. Jeżeli badanie obejmuje również formowanie i odbiór produktu, naturalnym kolejnym poziomem są laboratoryjne linie technologiczne SiTech3D, w których można analizować również wpływ głowicy, chłodzenia, kalibracji, pomiaru i odciągu. W produkcji i badaniach filamentów zależności te rozwijamy szerzej w artykule Produkcja filamentu 3D – wymagania procesu i linii technologicznej. Kiedy wytłaczarka jednoślimakowa przestaje być naturalnym wyborem?Układ jednoślimakowy jest bardzo skutecznym rozwiązaniem tam, gdzie podstawowymi zadaniami są stabilne zasilanie, uplastycznianie, homogenizacja i formowanie materiału o przygotowanym składzie. Jeżeli głównym celem staje się intensywny compounding, dozowanie wielu składników w różnych miejscach procesu, duży udział napełniaczy lub szerokie możliwości rekonfiguracji mieszania, warto przeanalizować wytłaczarkę dwuślimakową. Nie oznacza to, że jedna architektura jest bezwzględnie lepsza. Właściwe pytanie brzmi: jakich mechanizmów procesowych wymaga materiał i planowane doświadczenie? Szersze kryteria decyzji opisujemy w artykule Wytłaczarki do tworzyw sztucznych – kryteria doboru układu do materiału, procesu i skali produkcji. Jak przygotować dane do doboru wytłaczarki?Dobór stanowiska jest znacznie dokładniejszy, gdy punktem wyjścia jest planowany proces, a nie przypadkowo wybrany model maszyny. Przed rozpoczęciem konfiguracji warto zebrać informacje o materiale i jego postaci, zakresie temperatur przetwarzania, planowanej wydajności, produkcie lub próbce, która ma powstawać, przewidywanej głowicy, potrzebie mieszania lub odgazowania oraz parametrach, które mają być mierzone i archiwizowane. Na tej podstawie można określić średnicę i geometrię układu uplastyczniającego, L/D, zakres prędkości i momentu, sposób dozowania, wyposażenie pomiarowe oraz elementy dalszej części linii. W dobrze zaprojektowanym stanowisku R&D wytłaczarka nie jest jedynie małą maszyną produkcyjną. Jest narzędziem do budowania wiedzy o materiale i procesie. Im większy zakres możliwych do zmierzenia i kontrolowania zjawisk, tym większą wartość stanowisko zachowuje przy kolejnych projektach badawczych. Jeżeli przygotowywane jest nowe stanowisko laboratoryjne, przy pierwszym kontakcie z SiTech3D warto podać przede wszystkim: rodzaj materiału, jego postać, zakres temperatur, oczekiwaną wydajność, planowany produkt oraz cel badań. Pozwala to rozpocząć dobór urządzenia od rzeczywistych wymagań procesu. PodsumowanieWytłaczanie jednoślimakowe jest ciągiem wzajemnie powiązanych zjawisk: zasilania, transportu materiału stałego, topienia, przepływu i mieszania stopu, rozwoju ciśnienia oraz formowania w głowicy. Ślimak jest centralnym elementem procesu, ale jego praca zależy od właściwości materiału, konstrukcji cylindra, warunków cieplnych, sposobu dozowania i oporów dalszej części linii. Dlatego skuteczny rozwój technologii wymaga obserwowania nie tylko tego, co ustawiono na panelu operatorskim, ale również tego, jak rzeczywiście odpowiada materiał: jaka jest jego temperatura, jakie ciśnienie powstaje w układzie, jak zmieniają się moment, wydajność oraz jakość produktu. W laboratorium największą wartością nie jest samo uzyskanie próbki. Jest nią możliwość zrozumienia, dlaczego próbka powstała właśnie w takich warunkach i czy proces można później świadomie odtworzyć, zoptymalizować i przeskalować. Literatura[1] Rauwendaal C., Polymer Extrusion, 5th Edition, Hanser Publishers, 2014. [2] Tadmor Z., Gogos C.G., Principles of Polymer Processing, 2nd Edition, Wiley, 2006. [3] Tadmor Z., Fundamentals of Plasticating Extrusion. I. A Theoretical Model for Melting, Polymer Engineering & Science, 1966, 6(3), 185–190. DOI: 10.1002/pen.760060303. [4] Wilczyński K., Nastaj A., Lewandowski A., Wilczyński K.J., Buziak K., Fundamentals of Global Modeling for Polymer Extrusion, Polymers, 2019, 11(12), 2106. DOI: 10.3390/polym11122106. [5] Rauwendaal C., Scale-up of Single Screw Extruders, Polymer Engineering & Science, 1987, 27(14), 1059–1068. DOI: 10.1002/pen.760271406. [6] Tang D., Marchesini F.H., Cardon L., D’hooge D.R., State-of-the-Art for Extrudate Swell of Molten Polymers: From Fundamental Understanding at Molecular Scale toward Optimal Die Design at Final Product Scale, Macromolecular Materials and Engineering, 2020, 305(11), 2000340. DOI: 10.1002/mame.202000340. Opracowanie techniczne: SiTech3D Sp. z o.o. – projektowanie i budowa laboratoryjnych wytłaczarek oraz linii do przetwórstwa polimerów. |
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Wysokoenergetyczne plastyczne materiały wybuchowe. Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:





 YouTube
 Linkedin
 Facebook