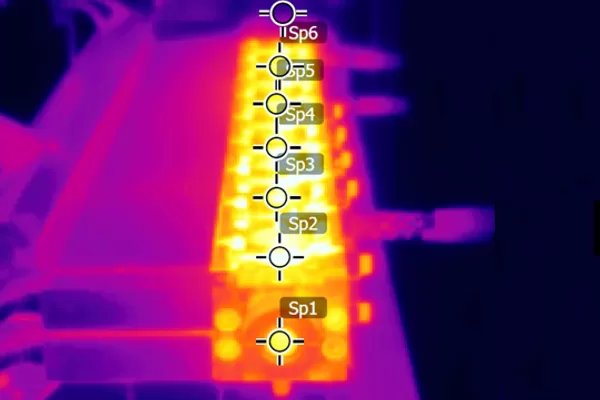
Dlaczego kontrola temperatury topnienia jest istotna w przypadku wytłaczarek dwuślimakowych?W wytłaczarce dwuślimakowej temperatura ustawiona na regulatorze cylindra nie jest tym samym co rzeczywista temperatura przetwarzanego stopu. Materiał otrzymuje energię nie tylko w wyniku wymiany ciepła z cylindrem, lecz również od napędu poprzez obracające się ślimaki. Część tej energii mechanicznej ulega dyssypacji i zamienia się w ciepło, dlatego temperatura stopu może wzrastać nawet wtedy, gdy nastawy temperatury poszczególnych stref pozostają niezmienione. Temperatura stopu jest odpowiedzią procesu, a nie tylko nastawą maszynyPodczas prowadzenia procesu operator widzi przede wszystkim temperatury zadane i mierzone w kolejnych strefach cylindra. Łatwo więc przyjąć, że jeżeli regulator utrzymuje przykładowo 220°C, to również polimer znajdujący się w tej części wytłaczarki ma temperaturę około 220°C. W rzeczywistym procesie taka zależność nie musi występować. Wytłaczarka dwuślimakowa jest nie tylko urządzeniem ogrzewającym materiał. Jest również maszyną przekazującą do niego energię mechaniczną. Obracające się ślimaki transportują, ściskają, rozdzielają, rozciągają i ścinają materiał. Znaczna część pracy mechanicznej wykonywanej na lepkim stopie zostaje ostatecznie rozproszona w postaci ciepła. Dlatego rzeczywista temperatura stopu jest wynikiem współdziałania:
Kluczowa zasada jest więc następująca: temperatura cylindra nie jest automatycznie temperaturą materiału, a temperatura stopu nie jest bezpośrednią miarą ilości energii dostarczonej do polimeru. Co trzeba zapamiętać?
Podstawowe mechanizmy wytłaczania i pojęcie historii termomechanicznej opisujemy szerzej w artykule Przetwarzanie tworzyw sztucznych metodą wytłaczania. W artykule: trzy rodzaje temperatury · bilans energii · SME · Q/N · stopień wypełnienia · pomiar temperatury stopu · Do/Di · segmenty ślimaków · strefa topienia · degradacja · diagnostyka · badanie R&D. Temperatura topnienia, temperatura cylindra i temperatura stopu – trzy różne pojęciaW praktyce technologicznej określenia te są czasami używane zamiennie, jednak z punktu widzenia fizyki procesu oznaczają różne wielkości.
W dalszej części artykułu, kiedy analizujemy rzeczywisty stan przetwarzanego polimeru, używamy przede wszystkim określenia temperatura stopu. Skąd bierze się ciepło w wytłaczarce dwuślimakowej?Najprostszy obraz procesu zakłada, że cylinder ogrzewa materiał za pomocą grzałek. Jest to tylko część bilansu energetycznego. Drugim bardzo ważnym źródłem energii jest napęd ślimaków. Silnik i przekładnia dostarczają moment obrotowy, a obracające się elementy wykonują pracę mechaniczną na materiale. W przepływie lepkiego stopu część tej pracy ulega dyssypacji lepkiej. Energia mechaniczna jest rozpraszana i przechodzi w energię wewnętrzną materiału, co prowadzi do wzrostu temperatury. W zależności od punktu pracy cylinder może więc:
To ostatnie zjawisko jest szczególnie istotne przy dużej lepkości, wysokich prędkościach obrotowych oraz konfiguracjach generujących intensywną deformację stopu. W takich warunkach układ chłodzenia cylindra staje się aktywnym elementem kontroli bilansu cieplnego procesu. Dlatego zwiększenie mocy grzania nie jest jedynym sposobem zwiększenia temperatury materiału, a obniżenie temperatur zadanych nie zawsze wystarcza do ograniczenia jego przegrzewania. SME – ile energii mechanicznej przypada na kilogram materiału?Jednym z najważniejszych parametrów stosowanych do porównywania mechanicznego obciążenia procesu jest SME – Specific Mechanical Energy, czyli właściwa energia mechaniczna. W podstawowym ujęciu: SME = Pmech / ṁ gdzie:
SME można wyrażać między innymi w kWh/kg lub kJ/kg. 1 kWh/kg = 3600 kJ/kg. Moc mechaniczna związana jest z momentem i prędkością kątową: Pmech = M · ω gdzie M oznacza moment obrotowy, a ω prędkość kątową. W praktycznych systemach sterowania SME może być wyznaczane na podstawie bezpośrednio mierzonego momentu albo pośrednio z obciążenia napędu. W drugim przypadku wynik zależy również od przyjętego modelu sprawności napędu i przekładni. Dlatego przy porównywaniu doświadczeń należy zachowywać tę samą metodę obliczeń. Tak wyznaczone SME jest procesowym wskaźnikiem energii mechanicznej przypadającej na jednostkę masy. Nie oznacza, że cała obliczona energia zostaje w identyczny sposób pochłonięta przez polimer, ponieważ część może być związana ze stratami mechanicznymi i charakterystyką układu napędowego. Dlaczego SME jest bardziej użyteczne niż same obroty?Jeżeli dwa doświadczenia są prowadzone przy tych samych obrotach, ale przy różnych momentach lub różnych wydajnościach, ilość energii mechanicznej przypadająca na kilogram materiału może być zupełnie inna. SME łączy więc w jednym parametrze informację o intensywności wykorzystania napędu oraz strumieniu masowym materiału. SME nie jest bezpośrednią miarą ścinaniaTo ważne rozróżnienie. SME jest parametrem integralnym. Informuje o całkowitej mechanicznej energii odniesionej do masy przetwarzanego materiału, ale nie mówi dokładnie, gdzie ani w jaki sposób energia została przekazana. Dwie konfiguracje mogą osiągnąć podobną wartość SME, a jednocześnie różnić się:
Dlatego SME należy interpretować razem z konfiguracją ślimaków, temperaturą stopu, momentem, wydajnością, ciśnieniem i właściwościami produktu. SME nie jest całkowitym zużyciem energii maszynySME odnosi się do energii mechanicznej napędu. Nie jest tym samym co całkowita energia elektryczna pobierana przez wytłaczarkę wraz z grzałkami, chłodzeniem, pompami, dozownikami i urządzeniami pomocniczymi. Q/N – dlaczego rpm bez wydajności mówi za mało?Prędkość obrotowa jest jednym z podstawowych parametrów TSE, ale interpretowana samodzielnie może prowadzić do błędnych wniosków. W praktyce TSE często wykorzystuje się branżowy wskaźnik Q/N, gdzie Q oznacza w tym zapisie wydajność masową materiału, a N prędkość obrotową ślimaków. Jeżeli Q podawane jest w kg/h, a N w obr./min, Q/N można traktować jako prosty wskaźnik specyficznej wydajności użyteczny przy porównywaniu warunków na tej samej maszynie. Po odpowiednim przeliczeniu odpowiada on ilości materiału przypadającej na obrót ślimaków. Przykładowo: 500 obr./min przy małej wydajności oraz 500 obr./min przy dużej wydajności nie oznaczają tego samego stanu procesu. Zmieniać mogą się:
Q/N nie jest jednak bezpośrednim pomiarem stopnia wypełnienia. Wypełnienie zależy także od geometrii segmentów, wolnej objętości, właściwości materiału oraz lokalnych oporów przepływu. Q/N jest również najbardziej użyteczne przy porównaniach prowadzonych na tej samej lub bardzo podobnej geometrii. Przy zmianie średnicy maszyny w analizach skalowania potrzebne są bardziej kompletne kryteria podobieństwa, uwzględniające między innymi rozmiar ekstrudera i właściwości materiału. Stopień wypełnienia – brakujący parametr wielu analiz TSEWspółbieżne wytłaczarki dwuślimakowe stosowane w compoundingu bardzo często pracują z dozowanym zasilaniem. Strumień materiału narzuca wtedy dozownik, a nie maksymalna zdolność pobierania surowca przez ślimaki. W efekcie znaczna część układu może pracować przy częściowym wypełnieniu kanałów. Stopień wypełnienia zmienia się jednak wzdłuż ślimaków. Element o małej zdolności transportowej może powodować gromadzenie materiału przed sobą i utworzenie lokalnie całkowicie wypełnionej sekcji. Takie zjawisko może występować między innymi przed:
Wzrost wypełnienia może zmieniać moment, ciśnienie, wymianę ciepła, czas przebywania i warunki mieszania. Z kolei strefa odgazowania wymaga zwykle odpowiednio małego wypełnienia kanału oraz dostępnej powierzchni stopu. Konfiguracja korzystna dla intensywnego mieszania może więc wymagać późniejszego ponownego obniżenia wypełnienia przed portem odgazowania. W TSE istotne jest nie tylko to, jaki segment zastosowano, ale również czy pracuje on w strefie częściowo czy całkowicie wypełnionej. Jak mierzyć rzeczywistą temperaturę stopu?Najważniejszy problem pomiarowy polega na tym, że nie każdy czujnik temperatury zamontowany w wytłaczarce mierzy tę samą wielkość.
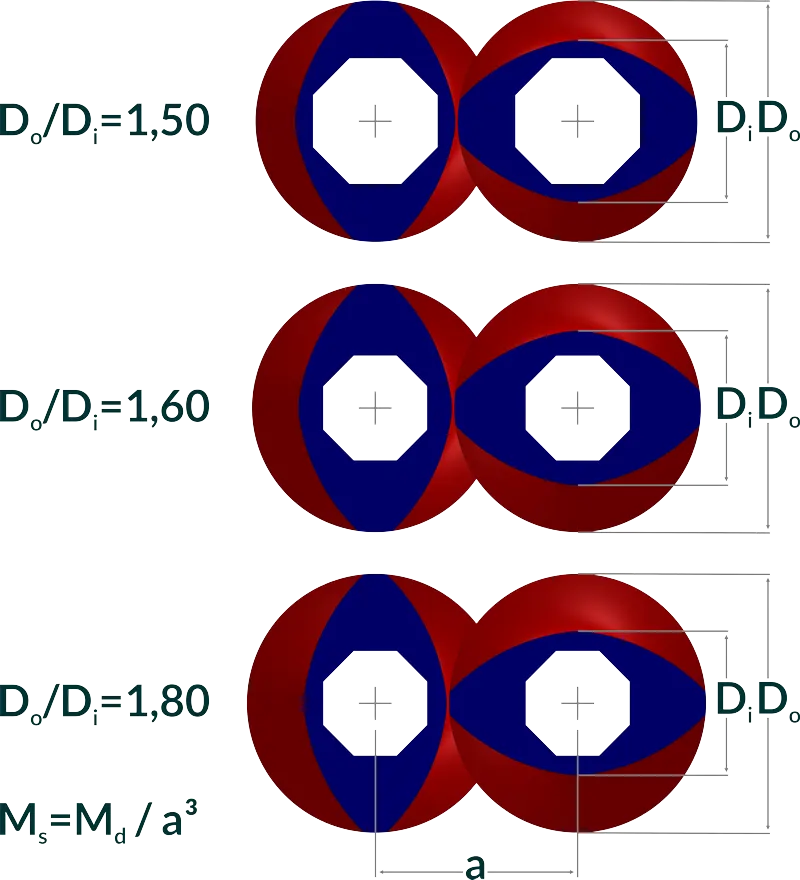
Badania pomiarowe prowadzone w procesach wytłaczania pokazują, że w zależności od konstrukcji i miejsca montażu termopary wynik może być istotnie obciążony przewodzeniem ciepła z otaczającego metalu, a bezwładność czujnika może utrudniać rejestrację krótkotrwałych lokalnych maksimów temperatury. Odpowiednio skalibrowane techniki IR mogą zapewniać znacznie szybszą odpowiedź, jednak ich wynik zależy między innymi od właściwości optycznych badanego materiału i geometrii pomiaru. Nie istnieje więc uniwersalna poprawka typu: temperatura stopu = temperatura cylindra + określona liczba stopni. Różnica zależy od materiału, konfiguracji ślimaków, wydajności, rpm, wypełnienia, lokalizacji czujnika i bilansu energetycznego procesu. Szerzej o technologiach pomiarowych i interpretacji sygnałów procesowych piszemy w artykule Technologie czujników do monitorowania procesów w wytłaczaniu polimerów. Dobór toru pomiarowego zależy od miejsca zabudowy, wymaganej dokładności i dynamiki procesu. Budowę, klasy dokładności i sposoby połączenia czujników Pt100 i Pt1000 przedstawiono w odrębnym opracowaniu. Typy, charakterystyki i dobór termopar omówiono w artykule poświęconym pomiarom termoelektrycznym. Dlaczego stop nie ma jednej temperatury?Stop polimerowy przepływający przez TSE nie jest idealnie wymieszaną cieczą o jednej temperaturze. W poszczególnych częściach kanału występują różne prędkości przepływu, różne szybkości deformacji i różna intensywność dyssypacji energii. Szczególnie duże lokalne obciążenia mogą pojawiać się w szczelinach, w strefie zazębiania ślimaków oraz w elementach mieszających i restrykcyjnych. Jednocześnie materiał znajdujący się bliżej chłodzonej powierzchni cylindra może wymieniać ciepło intensywniej niż stop znajdujący się w innych częściach przekroju. W konsekwencji stwierdzenie: „temperatura stopu wynosi 230°C” jest zawsze pewnym uśrednieniem zależnym od miejsca i metody pomiaru. W badaniach R&D lokalizacja czujnika jest więc częścią definicji pomiaru. Wyników uzyskanych w dwóch różnych miejscach nie należy automatycznie porównywać tak, jakby opisywały identyczny stan materiału. Do/Di – geometria kanału i wolna objętośćJednym z parametrów stosowanych do opisu zazębiających się wytłaczarek dwuślimakowych jest stosunek: Do/Di gdzie:
W obrębie porównywalnej rodziny geometrycznej większe Do/Di oznacza głębsze kanały i większą potencjalną wolną objętość sekcji roboczej. Nie należy jednak interpretować Do/Di jako prostego wskaźnika intensywności ekstrudera. Sam stosunek Do/Di nie określa:
Zdolność przenoszenia momentu zależy również od konstrukcji wałów, ich przekroju, sposobu połączenia wału z segmentami, materiałów konstrukcyjnych i przekładni. Podobnie temperatura stopu zależy od całej konfiguracji procesu, a nie wyłącznie od głębokości kanału.
Rys. 1. Porównanie geometrii ślimaków o różnych stosunkach Do/Di. Rysunek pokazuje warianty Do/Di = 1,50, 1,60 i 1,80. Jego zadaniem jest przede wszystkim pokazanie geometrycznej zależności pomiędzy głębokością kanału, wolną objętością i przestrzenią pozostającą na konstrukcję wału.
Większa wolna objętość nie jest automatycznie lepsza. Geometrię należy dobierać do materiału, strumienia masowego, sposobu dozowania, wymaganej charakterystyki mieszania i całej konfiguracji procesu. Do/Di = 1,60 i 1,80 w platformach LE-2CCW rodzinie laboratoryjnych wytłaczarek dwuślimakowych SiTech3D stosowane są między innymi warianty układu o Do/Di = 1,60 i 1,80. Pozwala to traktować podstawową geometrię kanału jako jeden z parametrów projektowania stanowiska, a nie wyłącznie jako stałą cechę urządzenia. Wariant o większej wolnej objętości może być interesujący przy materiałach o małej gęstości nasypowej, dużych udziałach dodatków oraz w procesach wymagających znacznej dostępnej objętości. Wariant o mniejszej wolnej objętości tworzy inny układ geometryczny i może być korzystniejszy w innych warunkach obciążenia, wypełnienia i mieszania. Ostateczny wybór powinien być analizowany razem z momentem, prędkością ślimaków, wydajnością, konfiguracją segmentów i wymaganym przebiegiem procesu. Przegląd rodziny urządzeń znajduje się w kategorii laboratoryjne wytłaczarki dwuślimakowe LE-2CC. Jak segmenty ślimaka zmieniają temperaturę i bilans energii?Wytłaczarka segmentowa nie posiada jednej niezmiennej geometrii ślimaka. Układ roboczy budowany jest z kolejnych elementów, z których każdy może zmieniać warunki transportu i deformacji materiału. Stosuje się między innymi:
Zmiana jednego fragmentu konfiguracji może jednocześnie zmienić:
Budowę i funkcje podstawowych elementów modułowego ślimaka opisujemy szerzej w artykule Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych. Konkretną geometrię elementów można natomiast przeanalizować w bazie danych technicznych segmentów ślimaków do wytłaczarek dwuślimakowych SiTech3D. Baza pozwala przejść od ogólnego opisu mechanizmu do rzeczywistych geometrii wykorzystywanych przy budowie stref transportu, topienia i mieszania. Dlaczego bloki ugniatające mają tak duży wpływ na proces?Blok ugniatający jest zbudowany z kolejnych dysków ustawionych względem siebie pod określonym kątem. Jego właściwości zależą między innymi od:
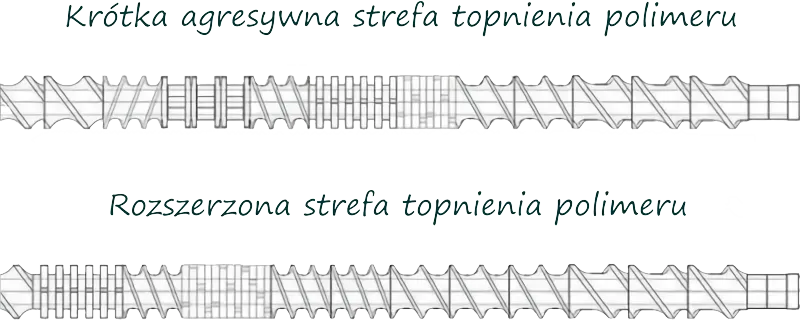
Element o małej zdolności transportowej może prowadzić do wzrostu wypełnienia przed blokiem. Jednocześnie złożony przepływ pomiędzy dyskami, powierzchnią cylindra i drugim ślimakiem intensyfikuje deformację materiału. Zmiana geometrii może więc zmieniać jednocześnie jakość mieszania, moc pobieraną przez układ oraz lokalną temperaturę stopu. Szczegółowe mechanizmy mieszania dystrybucyjnego, dyspersyjnego i przepływu rozciągającego omawiamy w artykule Technologia wytłaczania dwuślimakowego skoncentrowana na mieszaniu. Nie można więc przypisywać jednej wartości „ścinania” całej wytłaczarce. Rzeczywista intensywność deformacji i generowania ciepła zmienia się lokalnie wzdłuż konfiguracji ślimaków. Krótka intensywna czy wydłużona strefa topienia?Ten sam cel technologiczny można próbować osiągnąć przy różnych konfiguracjach ślimaków. Na poniższym schemacie porównano dwa podejścia:
Rys. 2. Przykład dwóch strategii konfiguracji strefy topienia. Jeżeli topienie zostaje wymuszone na krótszym odcinku za pomocą bardziej restrykcyjnych lub intensywnie pracujących elementów, energia mechaniczna może być wprowadzana do materiału bardziej lokalnie. Może to zwiększać:
Rozłożenie topienia na większej długości może pozwolić na łagodniejsze wprowadzanie energii i ograniczenie lokalnych maksimów obciążenia. Nie oznacza to jednak, że wydłużona strefa zawsze prowadzi do niższej temperatury. Rzeczywisty wynik zależy również od:
Porównanie 12 L/D i 16 L/D należy więc traktować jako przykład dwóch strategii projektowania procesu, a nie uniwersalną regułę. L/D jako ograniczony zasób procesowyDługość wytłaczarki jest ograniczonym zasobem. Każda operacja jednostkowa wykorzystuje określoną część dostępnego L/D. Jeżeli topienie zakończymy wcześniej, dalszą długość można przeznaczyć między innymi na:
Jeżeli materiał jest wrażliwy termicznie albo źle toleruje lokalnie wysokie naprężenia, uzasadnione może być natomiast przeznaczenie większej długości na łagodniejsze topienie. Projektowanie ślimaka jest więc zarządzaniem nie tylko geometrią, ale również miejscem, czasem i sposobem przekazywania energii do materiału. Temperatura stopu a degradacja polimeruNadmierna temperatura może prowadzić do degradacji, ale nie jest jedynym parametrem decydującym o ryzyku uszkodzenia materiału. Znaczenie ma cała historia termomechaniczna obejmująca:
W zależności od polimeru może występować między innymi degradacja termiczna, termooksydacyjna, hydrolityczna lub mechanicznie wspomagana degradacja łańcucha. Widoczne objawy, takie jak dymienie czy silne odbarwienie, oznaczają zwykle zaawansowany problem. Zmiany właściwości materiału mogą rozpocząć się znacznie wcześniej. Wcześniejszym sygnałem może być na przykład:
Brak dymienia lub odbarwienia nie jest dowodem braku degradacji. Podobnie spadek lepkości nie oznacza automatycznie degradacji, ponieważ lepkość może zmniejszyć się już wskutek wzrostu temperatury. Dlatego właściwości reologiczne należy analizować razem z temperaturą i pozostałymi parametrami procesu. Pomiar właściwości stopu podczas rzeczywistego procesu rozwijamy w artykule Reologia w czasie rzeczywistym w przemyśle tworzyw sztucznych. Jak interpretować zmianę temperatury stopu?Pojedynczy sygnał rzadko pozwala jednoznacznie określić przyczynę zmiany procesu. Znacznie większą wartość daje równoczesna obserwacja temperatury, momentu, prędkości, wydajności i ciśnienia.
Są to kierunki diagnostyczne, a nie jednoznaczne diagnozy. Ten sam objaw może wynikać z kilku różnych mechanizmów, dlatego znaczenie ma analiza trendów i korelacji pomiędzy wieloma sygnałami. Podczas oceny jakości stopu warto przeanalizować również amplitudę pulsacji ciśnienia, długookresowy dryft sygnałów oraz ich związek z powtarzalnością właściwości wyrobu. Rzeczywistą rejestrację parametrów z wytłaczarki SiTech3D, interpretację takich zmian i rozkład czasu przebywania materiału przedstawiono w artykule Jakość i stabilność stopu w wytłaczarce. Jak prawidłowo porównać dwie konfiguracje ślimaków?Porównanie konfiguracji ma wartość badawczą tylko wtedy, gdy wiadomo, które zmienne zostały zmienione, a które utrzymano na możliwie stałym poziomie. Jeżeli celem jest określenie wpływu geometrii ślimaków, warto w obu doświadczeniach zachować między innymi:
Następnie można porównywać: moment → SME → temperaturę stopu → ciśnienie → stabilność procesu → właściwości produktu. W innym eksperymencie można świadomie utrzymywać podobne Q/N i zmieniać prędkość wraz z wydajnością. Jest to jednak już inne pytanie badawcze. Nie należy jednocześnie zmieniać wielu parametrów, a następnie przypisywać całego efektu jednemu z nich. Stan ustalony przed pobraniem próbkiPrzed porównaniem wyników należy poczekać, aż proces osiągnie odpowiednio stabilny stan. Stała wartość temperatury cylindra nie wystarcza. Warto obserwować również ustalenie momentu, ciśnienia, temperatury stopu, wydajności dozowania i parametrów produktu. Jeżeli jedna próbka została pobrana podczas przejściowego stanu po zmianie konfiguracji, a druga po pełnym ustaleniu procesu, ich bezpośrednie porównanie może prowadzić do błędnych wniosków. Dzielony cylinder jako dodatkowe narzędzie diagnostyczneW laboratoryjnych TSE możliwość otwarcia cylindra ma znaczenie nie tylko serwisowe. Po kontrolowanym zatrzymaniu procesu może umożliwić ocenę rozmieszczenia materiału wzdłuż ślimaków, miejsc lokalnej akumulacji oraz stanu materiału w kolejnych sekcjach. Takiej obserwacji nie należy traktować jak pomiaru in situ, ponieważ zatrzymanie i chłodzenie wpływają na stan materiału. Może ona jednak stanowić cenne uzupełnienie danych z czujników i pomóc zweryfikować hipotezę dotyczącą lokalnego wypełnienia lub miejsca zakończenia topienia. Jakie dane warto rejestrować podczas badania R&D?Jeżeli celem doświadczenia jest późniejsze porównanie konfiguracji, optymalizacja albo skalowanie procesu, warto archiwizować więcej informacji niż same nastawy regulatorów. Praktyczny zestaw danych obejmuje:
Jeżeli dostępny jest wiarygodny pomiar momentu i strumienia masowego, dane mogą służyć również do wyznaczania oraz porównywania SME. Tak zbudowany zapis pozwala odpowiedzieć nie tylko na pytanie: „przy jakich nastawach wykonano próbkę?” ale również: „jakiego rzeczywistego obciążenia termomechanicznego doświadczył materiał?” Laboratoryjna TSE jako narzędzie do projektowania procesuW badaniach dwuślimakowych sama możliwość zmiany konfiguracji ślimaków nie wystarcza. Największą wartość daje połączenie rekonfigurowalnego układu roboczego z pomiarem odpowiedzi procesu. Laboratoryjna wytłaczarka dwuślimakowa LE-2CC 2×24 mm SiTech3D umożliwia między innymi pomiar momentu obrotowego ślimaków, siły osiowej, ciśnienia i temperatury materiału oraz wielostrefową regulację temperatury cylindra i głowicy. Układ może być wyposażony w 8–12 niezależnie regulowanych stref grzewczo-chłodzących. Dostępne są również funkcje archiwizacji receptur i danych, opcjonalny pomiar zużycia energii oraz rozwiązania komunikacyjne wykorzystywane do integracji stanowiska z otoczeniem badawczym. Segmentowa konstrukcja ślimaków, baza dostępnych segmentów oraz dzielony w poziomie cylinder pozwalają traktować konfigurację układu uplastyczniającego jako rzeczywistą zmienną eksperymentalną. Można wtedy badać wpływ konkretnej sekwencji elementów na:
LE-2CC nie należy więc traktować wyłącznie jako urządzenia do przygotowania compoundu. W pracach R&D może być platformą do powiązania geometrii ślimaków z rzeczywistą odpowiedzią procesu. Jeżeli celem badań jest porównanie kinematyki współbieżnej i przeciwbieżnej, różnice tych układów opisujemy w artykule Współbieżne i przeciwbieżne wytłaczarki dwuślimakowe – krótkie porównanie. Jak przygotować dane do doboru laboratoryjnej wytłaczarki dwuślimakowej?Dobór stanowiska warto rozpocząć od procesu, a nie od średnicy maszyny. Przy pierwszej analizie należy określić przede wszystkim:
Na tej podstawie można świadomie dobierać średnicę ślimaków, Do/Di, L/D, zakres momentu i prędkości, konfigurację segmentów, dozowniki, porty procesowe, odgazowanie oraz system pomiarowy. Przy zapytaniu o konfigurację wytłaczarki dwuślimakowej warto więc przesłać SiTech3D materiał i jego postać, skład formulacji, oczekiwaną wydajność, zakres temperatur, wymagane operacje technologiczne oraz cel prowadzonych badań. Pozwala to rozpocząć dobór od rzeczywistych potrzeb procesu, zamiast od przypadkowo wybranego modelu urządzenia. Pełną rodzinę rozwiązań można porównać w kategorii wytłaczarki dwuślimakowe LE-2CC SiTech3D. PodsumowanieKontrola temperatury w wytłaczarce dwuślimakowej nie powinna ograniczać się do obserwowania wartości zadanych na regulatorach cylindra. Rzeczywista temperatura stopu jest odpowiedzią całego procesu. Wpływają na nią ogrzewanie i chłodzenie cylindra, energia mechaniczna napędu, geometria segmentów, moment, prędkość ślimaków, wydajność, Q/N, stopień wypełnienia, lepkość i czas przebywania. Parametry takie jak SME, Do/Di czy Q/N pomagają zrozumieć proces, ale żaden z nich nie powinien być interpretowany w oderwaniu od pozostałych danych. Podobnie geometria ślimaka nie jest wyłącznie cechą konstrukcyjną maszyny. W segmentowej wytłaczarce dwuślimakowej jest jednym z podstawowych narzędzi kształtowania historii termomechanicznej materiału. Najważniejszym celem kontroli procesu nie jest utrzymanie jednej liczby na regulatorze. Jest nim świadome zarządzanie sposobem, w jaki energia jest przekazywana do materiału, oraz zrozumienie, jak materiał na tę energię odpowiada. Literatura[1] Kohlgrüber K., Co-Rotating Twin-Screw Extruders: Fundamentals, Carl Hanser Verlag, 2019. [2] Emin M.A., Teumer T., Schmitt W., Rädle M., Schuchmann H.P., Measurement of the true melt temperature in a twin-screw extrusion processing of starch based matrices via infrared sensor, Journal of Food Engineering, 2016, 170, 119–124. DOI: 10.1016/j.jfoodeng.2015.09.018. [3] Zhang B., Zhang Y., Dreisoerner J., Wei Y., The effects of screw configuration on the screw fill degree and specific mechanical energy in twin-screw extruder for high-moisture texturised defatted soybean meal, Journal of Food Engineering, 2015, 157, 77–83. DOI: 10.1016/j.jfoodeng.2015.02.019. [4] Stritzinger U., Roland W., Berger-Weber G., Steinbichler G., Modeling melt conveying and power consumption of co-rotating twin-screw extruder kneading blocks: Part A. Data generation, Polymer Engineering & Science, 2022, 62(11), 3721–3745. DOI: 10.1002/pen.26140. [5] Stritzinger U., Roland W., Berger-Weber G., Steinbichler G., Modeling melt conveying and power consumption of co-rotating twin-screw extruder kneading blocks: Part B. Prediction models, Polymer Engineering & Science, 2023, 63(3), 841–862. DOI: 10.1002/pen.26249. [6] Godavarti S., Karwe M.V., Determination of Specific Mechanical Energy Distribution on a Twin-Screw Extruder, Journal of Agricultural Engineering Research, 1997, 67(4), 277–287. DOI: 10.1006/jaer.1997.0172. [7] Wesholowski J., Prill S., Berghaus A., Thommes M., Investigations Concerning the Residence Time Distribution of Twin-Screw-Extrusion Processes as Indicator for Inherent Mixing, Pharmaceutics, 2018, 10(4), 207. Opracowanie techniczne: SiTech3D Sp. z o.o. – opracowanie łączy literaturę dotyczącą procesów TSE z doświadczeniem w projektowaniu laboratoryjnych wytłaczarek dwuślimakowych, segmentów ślimaków i systemów pomiarowych do badań przetwórstwa polimerów. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook