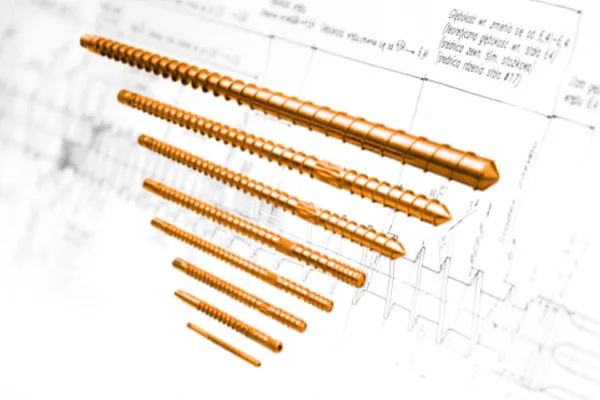
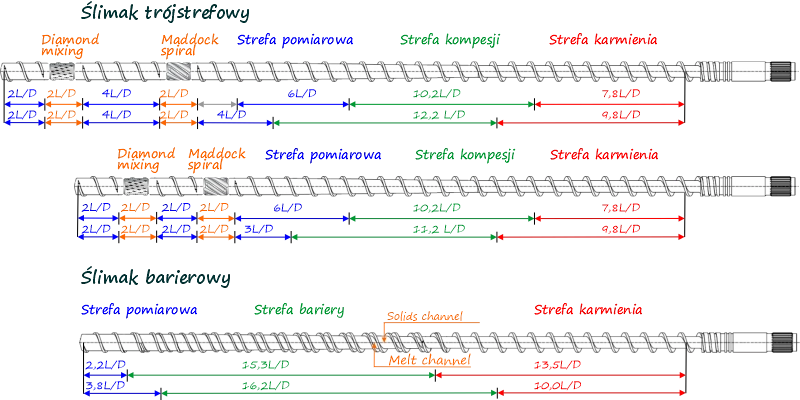
Wydajność ślimaka a jakość stopu – dobór geometrii i pomiaryWydajność ślimaka warto oceniać łącznie z jakością uplastycznienia i mieszania, temperaturą stopu, przeciwciśnieniem oraz obciążeniem napędu. Ta sama wartość kg/h może odpowiadać różnym warunkom przetwarzania, a granica użytecznego strumienia wynika z wymagań materiału, geometrii ślimaka i całej linii. Wydajność akceptowalna jakościowo i okno pracy wytłaczarkiStrumień masowy wyrażony w kg/h mówi, ile materiału opuszcza wytłaczarkę w jednostce czasu. Dobór ślimaka wymaga jeszcze odpowiedzi na pytanie, w jakim zakresie tej wydajności stop spełnia wymagania procesu. Dla filamentu będzie to między innymi stabilność geometrii i brak nieuplastycznionych cząstek; dla mieszaniny z dodatkiem barwnika – jednorodność rozprowadzenia składników; dla polimeru wrażliwego termicznie – zachowanie wymaganych właściwości po przetworzeniu. Wydajność akceptowalna jakościowo oznacza strumień masowy potwierdzony w powtarzalnych próbach przy spełnieniu ustalonych wymagań. Istotniejszym wynikiem jest jednak okno pracy: zbiór sprawdzonych kombinacji wydajności, obrotów, warunków cieplnych, ciśnienia i konfiguracji linii, dla których materiał oraz wyrób osiągają wymaganą jakość. Największy potwierdzony strumień z tego zbioru jest jednym z parametrów doboru, obok stabilności procesu i zapasu do ograniczeń mechanicznych oraz termicznych. Okno dotyczy konkretnego polimeru, receptury, ślimaka, filtra, głowicy i odbioru produktu. Przy projektowaniu układu można więc szukać punktów pracy, w których większy wydatek osiąga się dzięki poprawie transportu lub topienia przy zachowaniu jednorodności stopu. Jeśli natomiast ograniczenie wynika z intensywności mieszania, przydatna staje się zmiana geometrii, sposobu dozowania albo długości odpowiedniej strefy procesu. Pierwszą orientację w mechanizmach transportu i przewidywanym strumieniu masowym daje kalkulator wydajności wytłaczarki jednoślimakowej SiTech3D. Wynik modelu służy do wyboru zakresu prób; wymagania jakościowe weryfikuje się na rzeczywistym materiale. Przykładowym stanowiskiem do takich porównań jest laboratoryjna wytłaczarka jednoślimakowa LE-1S 25 mm. Dobór geometrii ślimaka, sposobu zasilania, pomiarów i narzędzia umożliwia zdefiniowanie serii prób dla konkretnego materiału. Poniżej przedstawiamy sposób interpretacji wyników, który można zastosować również podczas modernizacji istniejącej linii. Skąd bierze się wydajność ślimaka i co ją ogranicza?Zasilanie, uplastycznianie, dozowanie stopuW wytłaczarce jednoślimakowej ślimak i cylinder najpierw transportują i zagęszczają materiał stały. W strefie przejściowej tworzywo jest uplastyczniane w wyniku wymiany ciepła z cylindrem oraz rozpraszania energii mechanicznej. Dalszy transport stopu zależy od geometrii kanału, właściwości reologicznych polimeru i oporu elementów położonych za ślimakiem. Osiągalny strumień materiału może więc ograniczać transport granulatu, szybkość topienia, zdolność pompowania stopu lub dopuszczalne obciążenie napędu. Przy interpretacji wyników rozróżnia się temperaturę zadaną na strefach cylindra, temperaturę rzeczywiście mierzoną w materiale oraz rozkład temperatury w przekroju strugi. Te wielkości opisują różne zjawiska. Zmiana nastawy strefy nie przekłada się w jednakowym stopniu na temperaturę każdego fragmentu stopu. Transport wleczony, przeciwciśnienie i przepływ wstecznyW całkowicie wypełnionej stopem strefie dozowania ruch ślimaka wytwarza składową przepływu wleczonego. Opór filtra, adaptera i głowicy wpływa na gradient ciśnienia, który przy typowej pracy pompującej wywołuje składową przepływu przeciwną do transportu wleczonego. Przepływ przez szczelinę między zwojem ślimaka a cylindrem może dodatkowo zmniejszać efektywny wydatek. W uproszczonym opisie można zapisać: Qnetto ≈ Qwleczony − Qciśnieniowy,wsteczny − Qprzeciekowy,wsteczny Jest to schemat bilansu objętościowego dla typowych warunków dodatniego gradientu ciśnienia w pełnym kanale, a nie uniwersalne równanie całego ślimaka. Przepływy w kanałach, zmienny stopień wypełnienia i reologia nienewtonowska wymagają pełniejszego modelu. Wartość przeciwciśnienia ocenia się razem ze strumieniem masowym, temperaturą stopu i charakterystyką głowicy. Jej wzrost po wymianie filtra lub narzędzia zmienia punkt pracy również wtedy, gdy obroty pozostają stałe. Zależność lepkości od temperatury i szybkości ścinania omawia artykuł o reologii online i inline. W szczegółowej diagnostyce warto także obserwować zmianę luzu między ślimakiem a cylindrem. Zużycie układu może zwiększać udział przecieków i wpływać na zdolność budowania ciśnienia. Wydajność na jeden obrót: g/obr.Prostym wskaźnikiem porównawczym jest ilość materiału podawana na obrót ślimaka. Dla strumienia masowego ṁ w kg/h i prędkości n w obr./min: mobr = (1000 × ṁ) / (60 × n) [g/obr.] Przy 12 kg/h i 60 obr./min otrzymujemy 3,33 g/obr.; przy 18 kg/h i 100 obr./min – 3,00 g/obr. W tym przykładzie strumień masowy wzrasta o 50%, a jego wartość przypadająca na jeden obrót maleje o 10%. Sam spadek g/obr. nie dowodzi pogorszenia transportu. Przy zasilaniu z kontrolowanym dozownikiem iloraz wynika także z nastaw strumienia podawanego materiału i obrotów ślimaka; przy pełnym zasileniu zależy między innymi od oporów przepływu, lepkości i napełnienia kanału. Dlatego zawsze zapisuje się tryb zasilania, ciśnienie i rzeczywisty wydatek. O uplastycznieniu oraz jednorodności rozstrzygają osobne pomiary. Geometria ślimaka: trzy strefy, bariera i mieszanieŚlimak trójstrefowy i przebieg uplastycznianiaKlasyczny ślimak trójstrefowy ma sekcję zasilania, przejściową i dozowania. Strefa zasilania transportuje i zagęszcza granulat, odcinek przejściowy prowadzi proces topienia, a strefa dozowania odpowiada za dalsze ujednorodnianie stopu i współpracę z dalszą częścią linii. Długości poszczególnych stref, głębokości kanału, skok ślimaka i stopień sprężania są dobierane do materiału oraz wymaganej wydajności. W ślimaku o stopniowo zmniejszającej się głębokości kanału zmieniają się warunki kontaktu materiału z cylindrem oraz przebieg zanikania złoża stałego. Dla jednych formulacji ograniczeniem okazuje się transport w strefie zasilania, dla innych – powierzchnia i czas dostępne na uplastycznianie. Ślimak trójstrefowy stanowi więc punkt wyjścia do porównania rozwiązań bardziej specjalizowanych.
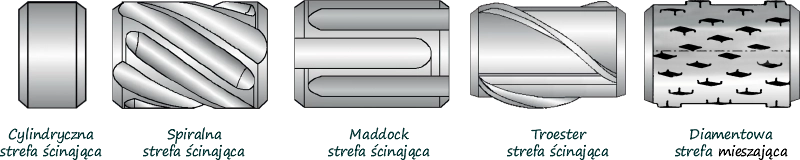
Ślimak barierowy – rozdzielenie stopu i złoża stałegoW strefie barierowej dodatkowy zwój rozdziela kanał zawierający pozostałości nieuplastycznionego materiału od kanału stopu. Stopiona frakcja może przepływać przez odpowiednio dobraną szczelinę nad zwojem barierowym; większe fragmenty stałe pozostają w przeznaczonym dla nich kanale. Odpowiednia geometria wspomaga kontrolę topienia i może zwiększać zdolność uplastyczniania materiału w danych warunkach procesu. Efekt zależy od długości strefy barierowej, szerokości i wysokości szczeliny, lepkości polimeru oraz współpracy z dalszymi sekcjami. Intensywne deformacje w szczelinach podnoszą miejscowe rozpraszanie energii, dlatego wynik ocenia się również przez temperaturę i jej niejednorodność. Zwiększenie wydajności jest jedną z możliwych korzyści właściwego projektu, a nie funkcją samego dodatkowego zwoju. Drugim sposobem kształtowania transportu stałego materiału jest konstrukcja strefy zasilania cylindra. Rowkowana strefa karmienia, dostępna jako opcja konfiguracyjna w wybranych urządzeniach SiTech3D, może zmieniać zdolność podawania oraz wrażliwość na przeciwciśnienie. Ostateczną geometrię cylindra i ślimaka dobiera się łącznie. Sekcje mieszające: rozdział strumienia albo lokalne naprężeniaMieszanie dystrybucyjne polega na wielokrotnym rozdzielaniu i przemieszczaniu strumieni, co poprawia rozmieszczenie składników oraz wymianę między obszarami o różnej historii cieplnej. Mieszanie dyspersyjne wymaga odpowiednio dużych lokalnych naprężeń, aby rozdrabniać aglomeraty lub rozprowadzać fazę zdyspergowaną. Dla barwienia, napełniania lub mieszania polimerów potrzebna intensywność obu mechanizmów może być różna. Elementy typu Maddock, strefy ścinające i mieszadła dzielące strugę pozwalają projektować tę historię deformacji. Wnoszą jednocześnie opór hydrauliczny i dodatkowe rozpraszanie energii. Dlatego przy doborze porównuje się jednorodność stopu, temperaturę, wymagany moment i dopuszczalne ciśnienie przy tym samym strumieniu masowym.
Rysunek 2. Schematy sekcji ścinania i mieszania. Co rzeczywiście zmienia się przy zwiększaniu kg/h?Większy strumień masowy przy tej samej objętości roboczej układu zwykle skraca średni czas przebywania. Równocześnie zmieniają się stopień wypełnienia, intensywność ścinania i warunki wymiany ciepła. W niektórych układach rośnie jednorodność dzięki bardziej korzystnemu transportowi i mieszaniu; w innych ograniczeniem staje się dopływ ciepła do pozostałości złoża stałego albo zbyt krótki czas rozprowadzenia dodatków. Przy wytłaczaniu jednoślimakowym szczególnie ważna jest różnica między temperaturą w jednym punkcie pomiarowym a rozkładem temperatury w przekroju stopu. Badania eksperymentalne wykazały, że na ten rozkład wpływają między innymi obroty, geometria ślimaka, właściwości polimeru i nastawy cieplne. Szerokość rozkładu temperatur oraz jednorodność materiałowa wymagają osobnych metod oceny. Znaczenie ma także rozkład czasu przebywania (RTD). Krzywa RTD informuje, jaka część materiału pozostaje w układzie krócej lub dłużej od wartości średniej. Przy materiałach podatnych na degradację szczególnie przydatna jest ocena długiego ogona rozkładu. Pomiar RTD wymaga metody znacznikowej lub innej zwalidowanej procedury; sama długość L/D nie wyznacza rzeczywistego rozkładu czasów. Zależności te rozwija artykuł o jakości i stabilności stopu. Jak wyznaczyć okno pracy przy wymaganej jakości?Porównanie zaczyna się od zapisania kryteriów akceptacji i metody ich pomiaru, zanim zostanie wykonana seria prób. Dla każdego ustalonego punktu pracy rejestruje się strumień masowy, warunki mechaniczne i cieplne, parametry stopu oraz wyniki oceny próbek. Warto rozdzielić trzy grupy kryteriów: jakość przygotowanego stopu, stabilność i ograniczenia pracy maszyny oraz jakość wyrobu po głowicy i chłodzeniu. Dzięki temu można ustalić, która część linii rzeczywiście ogranicza wydajność.
SME – koszt mechaniczny przygotowania kilograma stopuEnergia mechaniczna właściwa (SME, Specific Mechanical Energy) jest ilorazem mocy mechanicznej przypisanej do przyjętej granicy bilansowej i strumienia masowego. Trzeba więc zapisać, czy podstawą obliczenia jest moc na wale ślimaka, czy moc oszacowana z danych napędu po uwzględnieniu jego sprawności i strat. Dla Pmech w kW oraz ṁ w kg/h: SME = Pmech / ṁ [kWh/kg] = 3600 × Pmech / ṁ [kJ/kg]. Gdy dostępny jest pomiar momentu M [N·m] na wale ślimaka i prędkości n [obr./min], moc wynosi Pwał = 2πnM / 60 [W]. Taka metoda daje SME liczone na podstawie mocy wału; nie należy utożsamiać jej całkowicie z energią rozproszoną wewnątrz polimeru. Jeżeli celem jest odjęcie strat jałowych, trzeba określić odrębną, powtarzalną procedurę ich pomiaru. Moc elektryczna silnika, moc na wale i procent wskazania obciążenia napędu nie są zamiennymi danymi wejściowymi. SME pozwala porównać obciążenie mechaniczne przypadające na kilogram materiału, jeżeli wszystkie punkty obliczono według tej samej granicy bilansowej i metody pomiaru. Wysokie SME może towarzyszyć skutecznemu mieszaniu albo nadmiernym stratom i przegrzewaniu. O jednorodności, degradacji i jakości wyrobu decyduje zestaw wyników, a nie sama wartość energii. Przykład obliczeniowy: dwa ślimaki i decyzja o wydajnościRozważmy całkowicie ilustracyjne próby przetwórstwa barwionej formulacji poliolefinowej na jednej wytłaczarce. Ślimak A ma geometrię trójstrefową, a ślimak B strefę barierową i sekcję mieszającą. Materiał, dozowanie składników, głowica, filtr i procedura pobierania próbek pozostają takie same. Wartości w tabelach zostały dobrane do pokazania sposobu oceny; nie pochodzą z badań SiTech3D ani z kart urządzeń. Progi i metody oceny
W rzeczywistym projekcie dobiera się inne lub dodatkowe kryteria: dopuszczalny moment, maksymalne ciśnienie, obecność nieuplastycznionych cząstek, wpływ procesu na MFR/MVR czy własności mechaniczne. Powyższe progi nie są uniwersalnymi wartościami granicznymi dla poliolefin. Wyniki pięciu punktów pracy
Dla punktu B1 moc na wale wynosi P = 2π × (80/60) × 45 ≈ 377 W, a SME = 0,377 × 3600 / 12 ≈ 113 kJ/kg. Analogicznie można sprawdzić pozostałe punkty. Porównanie A2 i B1 przy tym samym 12 kg/h pokazuje inną jednorodność stopu oraz inny nakład energii mechanicznej mimo różnicy prędkości obrotowej. Samo podniesienie SME nie jest celem: korzyścią w tym przykładzie jest dotrzymanie wymagań materiałowych. Decyzja projektowa i następna próbaW przedstawionej serii największą przebadaną wydajnością spełniającą cztery przykładowe kryteria dla A jest 8 kg/h, a dla B – 16 kg/h. Nie znamy jeszcze dokładnej granicy: dla A wymaga ona dogęszczenia prób między 8 a 12 kg/h, dla B między 16 a 20 kg/h. Potrzebne są też powtórzenia, kontrola niepewności pomiarów i potwierdzenie kryteriów wyrobu. Wyniki pokazują sposób wyboru następnego eksperymentu, nie dowodzą przewagi konkretnego typu ślimaka w każdym procesie. Przed zamówieniem nowej geometrii sprawdza się również, czy ograniczenie powstaje przed głowicą. Jeżeli stop ma prawidłową jednorodność, a przekroczona jest tolerancja średnicy filamentu lub grubości folii, diagnostykę należy rozszerzyć na pompę stopu, głowicę, chłodzenie i odciąg. Pomiar temperatury i ciśnienia w układzie wytłaczania oraz ocena jakości i stabilności stopu pomagają rozdzielić te przyczyny. Jak rozpoznać, co ogranicza proces, i co zmienić?Obserwowane zjawisko należy połączyć z pomiarem i dopiero potem wybrać zmianę nastawy lub geometrii. Ta sama wada wyrobu może mieć kilka przyczyn, dlatego tabela wskazuje kierunki diagnostyki, a nie gotową receptę niezależną od materiału.
W produkcji filamentu rozdzielenie funkcji uplastyczniania i dozowania stopu realizuje na przykład linia SiTech3D LE-1SF 32 mm z pompą stopu P-36. Ślimak uplastycznia i homogenizuje materiał, a pompa w odpowiednich warunkach sterowania ogranicza wpływ wahań dopływu na strumień do głowicy. Pomiar średnicy filamentu może następnie regulować odciąg. Pompa nie usuwa skutków niepełnego uplastycznienia ani nieprawidłowego mieszania. Wyniki badań naukowych: SPI i przewidywanie jakości stopuW badaniach Trienens, Schöppnera i Bunse (2023) porównano ślimaki trójstrefowe, barierowe i warianty z elementami mieszającymi. Jednorodność termiczną oceniano na podstawie pomiarów temperatury stopu w przekroju, a materiałową – między innymi analizą szarości przekrojów z dodatkiem barwnika. Autorzy wykazali związki tych wskaźników z SPI (Screw Performance Index), obejmującym więcej niż samą wydajność i ciśnienie. Publikacja z 2023 r. opisuje warunki eksperymentów i zakres zaobserwowanych korelacji. W publikacji z 2024 r. rozwinięto SSPI (Simulated Screw Performance Index) – predykcję wskaźnika na podstawie wyników symulacji procesu. Model regresyjny zbudowano z 74 punktów danych, w których wyniki obliczeń powiązano z eksperymentalnie wyznaczonym SPI. Próby wykonano na konkretnej wytłaczarce jednoślimakowej o średnicy 45 mm; autorzy przedstawili również ograniczony zakres walidacji i potrzebę rozszerzenia badań na inne materiały i średnice. Praca o modelu SSPI jest przykładem łączenia pomiarów i symulacji, a nie uniwersalnym przelicznikiem dowolnych wartości temperatury, ciśnienia i kg/h na jakość stopu lub wyrobu. W rozwoju własnego procesu użyteczna jest podobna zasada: zbieramy zdefiniowane dane, wiążemy je z kryteriami produktu i dopiero potem budujemy model predykcyjny. Taka metodyka pozwala w przyszłości wykorzystać historię prób do projektowania kolejnych geometrii oraz oceny ich zachowania jeszcze przed wykonaniem prototypu. Jak porównać dwie geometrie ślimaka na stanowisku badawczym?Badanie warto przeprowadzić w dwóch przekrojach: przy zbliżonych obrotach, aby porównać charakterystykę transportu, oraz przy takim samym strumieniu masowym, aby porównać jakość stopu i wymagane obciążenie procesowe. Dobrze zdefiniowana procedura ogranicza ryzyko przypisywania geometrii zmian wynikających z przygotowania materiału lub stanu głowicy.
Wyniki najlepiej pokazać na wykresach jakości produktu i stopu względem kg/h, z osobnymi seriami dla każdej geometrii. Pozwala to wskazać zakres stabilnej pracy oraz ustalić, czy dalszy rozwój powinien dotyczyć ślimaka, układu zasilania, filtracji, głowicy czy sterowania linią. Wytłaczarki SiTech3D jako stanowiska doboru geometrii i procesuLE-1S 25 mm to laboratoryjna wytłaczarka jednoślimakowa do badań transportu, uplastyczniania i homogenizacji. W zależności od konfiguracji można dobrać długość układu L/D 24–32, geometrię ślimaka, wielostrefową regulację temperatury, a także pomiary momentu, ciśnienia i temperatury stopu wraz z rejestracją danych. Rowkowana strefa karmienia jest wariantem konfiguracyjnym. Tak przygotowane stanowisko umożliwia przeprowadzenie porównania ślimaków przy udokumentowanych warunkach prób. W badaniach mieszanin i wymagającego mieszania inną architekturę oferuje LE-2CC 2×24 mm: segmentowe ślimaki, otwierany cylinder oraz możliwość konfiguracji sekcji transportowych i ugniatających. Układ pozwala badać także wpływ sposobu dozowania i stopnia wypełnienia. Wybór wytłaczarki jedno- lub dwuślimakowej wynika z rodzaju procesu; obie konstrukcje wymagają własnej metody porównywania wyników. Dla ślimaków dwuślimakowych SiTech3D publikuje bazę geometrii segmentów oraz opis funkcji układu segmentowego. To punkt wyjścia do projektowania kolejności transportu, mieszania, dozowania i odgazowania, a następnie do sprawdzenia konfiguracji w próbach technologicznych. Jakie dane przekazać do doboru ślimaka?Do wstępnej oceny potrzebne są: polimer i receptura, zakres planowanej wydajności, rodzaj produktu oraz wymagania jakościowe, obecna konfiguracja ślimaka i głowicy, ograniczenia temperatury oraz dostępne pomiary procesu. Jeśli problem dotyczy działającej linii, pomocne są przebiegi ciśnienia, temperatury, momentu i rzeczywistego kg/h dla kilku punktów pracy. Na tej podstawie można uzgodnić zakres projektu ślimaka, plan porównawczych prób oraz wymagane wyposażenie pomiarowe. Skontaktuj się z SiTech3D w sprawie doboru geometrii i stanowiska badawczego. WnioskiDobór geometrii ślimaka polega na uzyskaniu wymaganego transportu, uplastycznienia i mieszania w potwierdzonym oknie pracy, przy dopuszczalnym ciśnieniu, temperaturze i obciążeniu napędu. Porównanie próbek i sygnałów z maszyny pozwala odróżnić ograniczenia układu uplastyczniającego od problemów filtracji, głowicy oraz odbioru wyrobu. Największa wydajność spełniająca kryteria jest wynikiem takiej oceny, a nie celem niezależnym od jakości. Próby z pomiarem strumienia masowego, temperatury, ciśnienia, momentu oraz jakości próbek pozwalają zbudować mapę pracy układu. Jest ona podstawą do rozwoju geometrii ślimaka i projektu kolejnego stanowiska SiTech3D, a po zgromadzeniu reprezentatywnych danych może wspierać bardziej zaawansowane modele predykcyjne. Literatura i badania: D. Trienens, V. Schöppner, R. Bunse, Determination of Correlations between Melt Quality and the Screw Performance Index in the Extrusion Process, Polymers 2023, 15, 3427, DOI: 10.3390/polym15163427. D. Trienens i wsp., Method Development for the Prediction of Melt Quality in the Extrusion Process, Polymers 2024, 16, 1197, DOI: 10.3390/polym16091197. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook