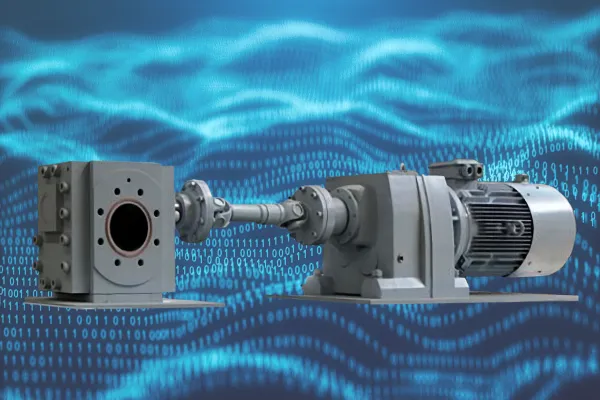
Pompy stopionych polimerów.Pompy zębate stopionych polimerów pozwalają kontrolować strumień stopu kierowany do głowicy oraz przejąć część zadania wytwarzania ciśnienia w linii wytłaczania. O rzeczywistym wydatku decydują objętość geometryczna, prędkość obrotowa, lepkość materiału, przecieki i warunki zasilania pompy. Wyjaśniamy zasadę działania, obliczanie przepływu i momentu napędowego, współpracę z wytłaczarką, filtrację oraz dobór pomp przemysłowych i laboratoryjnych. Przykłady pokazują, jak te zależności wykorzystuje się w rozwiązaniach SiTech3D. Co zmienia pompa stopu w linii wytłaczania?Ślimak wytłaczarki wykonuje kilka operacji jednocześnie: transportuje surowiec, doprowadza energię potrzebną do uplastycznienia i miesza stop, a w klasycznym układzie buduje także ciśnienie przed głowicą. Każda zmiana zasilania, właściwości materiału lub oporu przepływu może wpłynąć na ilość stopu docierającą do głowicy. Pompa zębata pozwala częściowo rozdzielić przygotowanie materiału od jego kontrolowanego tłoczenia. Przy stałej prędkości pompy geometryczny strumień na każdy obrót jest określony konstrukcją kół zębatych. Dzięki temu prawidłowo zasilana pompa ogranicza wpływ krótkotrwałych zakłóceń pochodzących z wytłaczarki na przepływ w głowicy. Korzyść jest szczególnie widoczna tam, gdzie zmiana strumienia stopu wpływa na grubość folii, przekrój profilu, ściankę rurki lub średnicę filamentu. Skuteczność zależy od warunków napełnienia pompy, lepkości, obciążenia ciśnieniowego i sposobu sterowania. Pompa znajduje zastosowanie także za wytłaczarką jednoślimakową oraz w liniach mieszania i compoundingu z wytłaczarką dwuślimakową. Zmienia się wtedy podział zadań procesowych, ale pozostaje wymaganie: do pompy musi docierać odpowiednio uplastyczniony i możliwie jednorodny stop.
Rys. 1. Przykładowe wykonania pomp stopu – zobacz rodziny i dane techniczne pomp SiTech3D. Budowa pompy zębatej i mechanizm transportu polimeruTypowa pompa stopu składa się z korpusu, koła napędzającego i współpracującego koła biernego, wałów, łożyskowania ślizgowego, uszczelnienia wału oraz układu ogrzewania i pomiaru temperatury. Stop wypełnia przestrzenie pomiędzy zębami a korpusem i jest transportowany wzdłuż zewnętrznych obwodów kół od wlotu do wylotu. Zazębianie kół oddziela stronę wlotową od tłocznej i wypiera przeniesiony materiał w kierunku kanału wylotowego. Ciśnienie narasta w zależności od oporów dalszego toru, a przez luzy robocze może występować przepływ wsteczny. Pompa jest urządzeniem wyporowym. Ciśnienie wylotowe powstaje w odpowiedzi na opór dalszej części instalacji, obejmującej na przykład adapter, mieszacz statyczny, filtr lub głowicę. Przyrost ciśnienia wymaga odpowiedniego momentu na wale. Jednocześnie pompa potrzebuje prawidłowego ciśnienia i strumienia stopu na wlocie, aby napełniać przestrzenie transportowe. Sama obecność obracających się kół nie zapewnia pełnego wydatku, gdy stop jest dostarczany zbyt wolno.
Rys. 2 Wytłaczarki z pompami stopionego tworzywa oraz pompa do pracy z reaktorem chemicznym.
Rys. 3 Przykładowe modele pomp stopionego tworzywa wraz z napędami przystosowane do pracy z wytłaczarkami. Jak obliczyć wydajność pompy stopu?Objętość geometryczna, obroty i wydatek rzeczywistyWielkość pompy opisuje objętość geometryczna Vg, podawana w cm3/obr. Po pomnożeniu jej przez prędkość obrotową n otrzymujemy teoretyczny przepływ objętościowy. Przy jednostkach typowych dla kart pomp: Qgeom [l/h] = 0,06 × Vg [cm3/obr.] × n [obr./min] W rzeczywistej pompie część stopu przemieszcza się przez luzy z obszaru wyższego ciśnienia w kierunku wlotu. Można to opisać jako: Qrzecz ≈ Qgeom − Qprzeciek Dla stabilnej pracy z prawidłowym napełnieniem wygodna jest sprawność objętościowa ηv = Qrzecz / Qgeom. Zależy ona od różnicy ciśnień, lepkości, temperatury, luzów i stanu części roboczych. Wraz ze zmniejszaniem obrotów przeciek może stanowić coraz większą część teoretycznego strumienia. Dlatego minimalny stabilny wydatek ustala się dla konkretnego polimeru i warunków pracy, a nie wyłącznie z zakresu falownika. Poniżej przedstawiono obliczone wydatki geometryczne dla dwóch prędkości. Nie są to zmierzone charakterystyki konkretnych modeli ani deklaracja dopuszczalnych obrotów każdej pompy.
Wartość 72 l/h dla 20 cm3/obr. przy 60 obr./min jest wyłącznie wynikiem geometrycznym. Nie oznacza, że konkretna pompa o tej objętości może pracować przy takich obrotach i ciśnieniach; granice określa dokumentacja jej wykonania. Przeliczenie l/h na kg/hDo porównania z wydajnością wytłaczarki często potrzebny jest strumień masowy. Wtedy ṁ [kg/h] = ρstopu [kg/l] × Qrzecz [l/h]. Gęstość trzeba przyjąć dla stopu w temperaturze procesu. Na przykład geometryczny strumień 18 l/h i ilustracyjna gęstość 1,15 kg/l odpowiadają 20,7 kg/h przed uwzględnieniem przecieków. Rzeczywisty strumień masowy należy wyznaczyć na podstawie efektywnego wydatku lub pomiaru. Ciśnienie, moment obrotowy i moc napęduTrzeba rozróżniać ciśnienie na wlocie pwe, ciśnienie na wylocie pwy i przyrost ciśnienia na pompie Δp = pwy − pwe. Są to różne ograniczenia eksploatacyjne. Dopuszczalne ciśnienie wylotowe nie określa samo w sobie dopuszczalnej różnicy ciśnień; znaczenie mają również wytrzymałość korpusu, obciążenia łożysk i moment napędu. Moc przekazywaną do strumienia materiału można zapisać: Pstrumienia [kW] = Δp [MPa] × Qrzecz [l/h] / 3600 Wstępne obciążenie momentem wynikające z wyporu określa zależność idealna: Mideal [Nm] = Δp [MPa] × Vg [cm3/obr.] / (2 π) Idealną moc wynikającą z wyporu przy założeniu braku przecieków oblicza się z Pideal [kW] = Δp [MPa] × Qgeom [l/h] / 3600. Nie należy jej utożsamiać z mocą użyteczną przekazywaną rzeczywistemu strumieniowi ani z mocą pobieraną przez napęd. Wzór na moment pokazuje, dlaczego przy tej samej różnicy ciśnień pompa o większej objętości geometrycznej wymaga większego momentu. Prędkość wpływa natomiast na przepływ i moc. Dobór silnika i przekładni musi uwzględniać tarcie, przecieki, opory lepkościowe, rozruch i sprawność mechaniczną. Przykład: pompa 10 cm3/obr.Dla objętości geometrycznej 10 cm3/obr. i 30 obr./min otrzymujemy Qgeom = 18 l/h. Jeżeli przyjmiemy przykładowy przyrost ciśnienia 20 MPa, idealny moment wynosi 31,8 Nm, a idealna moc wynikająca z wyporu około 0,10 kW. Moc na wale może być wyższa wskutek strat mechanicznych i lepkościowych; jednocześnie moc przekazywana rzeczywistemu strumieniowi może być niższa, jeżeli występują przecieki. Wynik służy do pokazania zależności, a nie do zatwierdzenia doboru silnika. Przy projektowaniu zespołu sprawdza się moment w całym zakresie obrotów, przełożenie reduktora, sprawność napędu, warunki rozruchowe i dopuszczalne punkty pracy. Maksymalny wydatek, maksymalna różnica ciśnień i maksymalna temperatura z katalogu mogą odnosić się do różnych obszarów eksploatacji. Co ogranicza rzeczywisty zakres pracy pompy?Napełnienie pompy i ciśnienie wlotoweCiśnienie wlotowe powinno zapewniać pełne zasilanie przestrzeni międzyzębnych. Przy zbyt dużej prędkości pompy w stosunku do dostarczanego strumienia, przy zanieczyszczonym filtrze lub niejednorodnym uplastycznianiu mogą pojawić się niedopełnienie, niestabilny przepływ i niepożądane obciążenia części roboczych. Właściwy punkt pracy wynika z dopasowania wydajności wytłaczarki, strat ciśnienia przed pompą i jej obrotów. Uniwersalne ciśnienie wlotowe odpowiednie dla wszystkich polimerów i wielkości pomp nie istnieje. Gdzie umieścić filtr stopu?Filtr przed pompą chroni jej elementy przed twardymi zanieczyszczeniami. Wzrost spadku ciśnienia na filtrze może obniżyć ciśnienie zasilania pompy albo wymagać zwiększenia ciśnienia po stronie wytłaczarki, zależnie od zastosowanego sterowania. Filtr za pompą zwiększa wymagane ciśnienie po stronie tłocznej, ale nie chroni samych kół zębatych. W niektórych procesach uzasadnione są rozwiązania wielostopniowe. O wyborze decydują czystość surowca, wrażliwość pompy na cząstki, wymagania głowicy i możliwości regulacji ciśnienia. Przy rozbudowanej filtracji warto mierzyć ciśnienie przed filtrem, za filtrem oraz po obu stronach pompy. Pozwala to odróżnić narastający spadek ciśnienia na sitach od wzrostu oporów głowicy lub pogorszenia zasilania pompy. Sterowanie pompą i wytłaczarką jako dwoma urządzeniami procesowymiJedna z najczęściej stosowanych architektur rozdziela zadawanie strumienia stopu od utrzymywania warunków zasilania pompy. Prędkość pompy wyznacza nominalny strumień geometryczny, a prędkość ślimaka jest regulowana na podstawie ciśnienia stopu przed pompą. Odpowiednio ustawione ograniczenia chronią instalację przed nadmiernym ciśnieniem i pracą przy niewystarczającym dopływie materiału. Układ PLC może rejestrować obroty obu napędów, temperaturę stopu, ciśnienie wlotowe i wylotowe, Δp oraz sygnały ograniczeń momentu. Przy projektowaniu regulatorów uwzględnia się opóźnienia procesu, zakresy prędkości i zachowanie podczas rozruchu lub zatrzymania. Zmiana ciśnienia na wlocie nie musi wtedy przenosić się wprost na głowicę, lecz stała prędkość pompy sama w sobie nie oznacza stałego ciśnienia w całym torze stopu. Pompa stabilizuje warunki podawania stopu do głowicy. Na ostateczną geometrię wyrobu wpływają także warunki formowania, chłodzenie i prędkość odbioru. W linii filamentu pompa, laserowy pomiar średnicy, odciąg i układ nawijania wykonują odrębne zadania regulacyjne. Rozmieszczenie elementów filtracji, czujników i napędów omawiamy szerzej w opisie integracji pomp stopu SiTech3D.
Rys. 4. Poglądowy schemat współpracy układu sterowania wytłaczarki i pompy stopu. Rozmieszczenie czujników i funkcje sterowania zależą od konfiguracji linii. Reologia polimeru a sprawność i obciążenie pompyStopione polimery na ogół wykazują zachowanie nienewtonowskie. Ich lepkość zmienia się wraz z temperaturą i szybkością ścinania. Wraz ze zmianą lepkości zmieniają się opory przepływu przez głowicę, natężenie przecieków w pompie i zapotrzebowanie na moment. Dlatego dobór oparty wyłącznie na jednej katalogowej wartości lepkości jest niewystarczający przy szerokim zakresie obrotów lub temperatur. Przy podwyższonych obrotach i dużych gradientach prędkości część energii mechanicznej zamienia się w ciepło. Lokalna temperatura stopu może różnić się od temperatury korpusu. Zależności te mają szczególne znaczenie dla materiałów wrażliwych na historię termomechaniczną. Pogłębione wyjaśnienie przedstawiamy w artykule o reologii online i inline oraz w opracowaniu o cieczach nienewtonowskich. Materiały konstrukcyjne, łożyskowanie i warunki cieplneKorpus, koła zębate, wały, łożyska ślizgowe i uszczelnienia dobiera się do temperatury, ciśnień, lepkości oraz agresywności chemicznej i ścieralności stopu. Stosowane są odpowiednio obrabiane stale narzędziowe, stale stopowe, materiały odporne na korozję i wybrane powłoki ochronne. O trwałości decyduje nie tylko twardość, lecz także geometria, zachowanie luzów na gorąco i jakość powierzchni współpracujących. W wielu pompach do stopu polimer jest jednocześnie medium smarującym łożyskowanie ślizgowe. Odpowiednie doprowadzenie materiału i właściwa konstrukcja kanałów smarowania są więc częścią projektu pompy. Dla formulacji zawierających włókna, pigmenty lub napełniacze mineralne szczególnie istotne stają się odporność powierzchni na zużycie i dobór filtracji. W niektórych rozwiązaniach stosuje się układy uszczelnień i podgrzewania specjalnie dopasowane do danego polimeru. Przed uruchomieniem pompy konieczne jest doprowadzenie jej części roboczych i znajdującego się w niej materiału do właściwego stanu cieplnego. Rozruch przy niedogrzanym korpusie lub zestalonej zawartości pompy może spowodować nadmierny moment i uszkodzenie napędu albo elementów pompy. Procedurę nagrzewania, dopuszczenie obrotów i granice ciśnień określa konfiguracja zespołu oraz instrukcja konkretnego urządzenia. Objętość stopu w pompie i czas przebywania w laboratoriumObjętość geometryczna na obrót Vg i objętość stopu wypełniającego tor przepływowy Vukł to różne parametry. Pierwszy służy do obliczania wydatku. Drugi, odnoszący się do rzeczywiście wypełnionych kanałów pompy i analizowanych adapterów, pozwala oszacować średni czas przebywania przy przepływie ustalonym: tśr [min] ≈ 0,06 × Vukł [cm3] / Qrzecz [l/h] Przykładowo objętość przepływowa 8 cm3 i rzeczywisty wydatek 0,4 l/h odpowiadają orientacyjnie 1,2 min. Jest to oszacowanie średniej dla toru przepływowego, a nie czasu przebywania w każdej jego części. Rozkład czasu przebywania (RTD) zależy od geometrii kanałów, sposobu omywania przestrzeni i stref wolniejszego przepływu. Przy zmianie koloru lub formulacji długie ogony wymywania mogą mieć większe znaczenie niż średnia wartość czasu. W pracy R&D wpływa to na ilość materiału zużywaną podczas rozruchu, szybkość przezbrojenia oraz powtarzalność prób przy kosztownych polimerach i dodatkach. Ocena mikropompy powinna więc obejmować nie tylko najmniejszy możliwy przepływ, lecz także objętość wewnętrzną, dostęp do czyszczenia, zakres temperatury i sposób pomiaru rzeczywistego wydatku. Pompy laboratoryjne i mikropompy stopuW zastosowaniach laboratoryjnych spotyka się wielkości geometryczne od ułamków do kilkunastu cm3/obr. W materiałach technicznych opisywane są między innymi pompy 0,1; 0,2 i 0,5 cm3/obr. oraz większe wielkości 1–20 cm3/obr. Takie wykonania mogą pracować w badaniach formulacji, w małej ekstruzji profili i rurek, w wytłaczaniu filamentu oraz w prototypowych układach koekstruzji. W mikropompach maleją wymiary kół zębatych i kanałów, przez co duży udział w wyniku mogą mieć luzy robocze, dokładność wykonania oraz warunki napełniania. Dla stanowiska laboratoryjnego dobiera się również minimalne stabilne obroty i moment przy małych prędkościach, objętość stopu w torze przepływowym, możliwość występowania stref zastoju, czas nagrzewania i dostępność pomiarów. Powtarzalność eksperymentu uzyskuje się przez kontrolę rzeczywistego procesu, a nie przez samą małą objętość geometryczną. SiTech3D może integrować małe zespoły pompowo-pomiarowe z laboratoryjną wytłaczarką, napędem, ogrzewaniem i sterowaniem, po dopasowaniu przyłączy i zakresu pracy. Szczegółowy zestaw czujników oraz zakres funkcji rejestracji danych wynikają z konfiguracji stanowiska. Pompy wytłaczarskie, reaktorowe i do przędzenia – różne zadaniaPompa wytłaczarska współpracuje z urządzeniem uplastyczniającym i tłoczy stop do głowicy. Pompa reaktorowa może odbierać polimer ze zbiornika przy niskim poziomie napełnienia lub podciśnieniu; istotne są wtedy duży i drożny wlot, warunki napełniania oraz rodzaj uszczelnienia. Pompa do przędzenia może mieć układ rozdziału materiału przeznaczony do równomiernego zasilania wielu kanałów. Różnica dotyczy więc nie tylko dopuszczalnej temperatury czy wydatku, lecz także geometrii przyłączy i całego zadania procesowego. Pompy do PP, PE, PET, PA, PC, TPU, EVA, PLA i kompozytów dobiera się według właściwości konkretnego gatunku i formulacji. Typ polimeru jest punktem wyjścia; na pracę pompy bezpośrednio wpływają lepkość stopu, zawartość napełniaczy, podatność na degradację i wymagania dotyczące czystości. Przykład praktyczny: pompa P-36 w linii SiTech3DW linii do produkcji filamentu z wytłaczarką LE-1SF 32 mm SiTech3D stosuje pompę P-36 o objętości geometrycznej 10 cm3/obr. Jej strumień geometryczny wynosi 3 l/h przy 5 obr./min i 36 l/h przy 60 obr./min. Pompa ma napęd 1,1 kW ze sterowaniem prędkością, trzy strefy regulacji temperatury oraz pomiar ciśnienia przed i za pompą. Zespół współpracuje z wytłaczarką mechanicznie, elektrycznie i programowo. Pompa może zostać odsunięta osiowo i przesunięta poprzecznie do pozycji parkingowej, co pozwala prowadzić linię także bez niej. Taka konfiguracja umożliwia próby z pompą i bez niej, przy czym porównanie wymaga uwzględnienia zmienionego toru stopu i jego oporów hydraulicznych. W części odbiorczej linii pomiar średnicy współpracuje z odciągiem, a magazyn kompensacyjny oddziela pracę odciągu od nawijania. Dzięki temu stabilizacja strumienia stopu i regulacja wymiaru filamentu są prowadzone jako dwa odrębne zadania. Geometryczny wydatek P-36 wynika bezpośrednio z obrotów. Rzeczywisty przepływ, dopuszczalny moment i warunki temperaturowe ocenia się natomiast dla konkretnego materiału i obciążenia. Właśnie dlatego rejestrowanie ciśnienia, temperatury i prędkości jest użyteczne podczas opracowywania nowej formulacji lub nastaw technologicznych. Jak ocenić efekt zastosowania pompy?Porównanie najlepiej przeprowadzić po ustabilizowaniu pracy linii przy tym samym polimerze, temperaturze stopu, głowicy i zbliżonym strumieniu materiału. Rejestracja przebiegów ciśnienia przed i za pompą, prędkości napędów oraz wymiarów wyrobu pozwala ocenić zmienność procesu. Dla filamentu szczególnie użyteczne jest zestawienie odchyleń średnicy i pracy odciągu w porównywalnych przedziałach czasu. Wynik określa rzeczywistą korzyść z integracji w danych warunkach, zamiast opierać ją na katalogowej obietnicy stałego ciśnienia. Jak diagnozować problemy w układzie wytłaczarka–pompa–głowica?Zestawienie poniżej pomaga zaplanować pomiary. Każdy objaw może mieć kilka przyczyn, dlatego diagnozę opiera się na przebiegach ciśnienia, temperatury, obrotów i momentu, a nie na jednej wartości odczytanej z regulatora.
Jak dobrać pompę stopu do konkretnego procesu?Dobór rozpoczyna się od materiału i wymaganego zakresu pracy, a następnie obejmuje geometrię pompy, moment, przyłącza oraz automatykę. Do wstępnej analizy potrzebujemy:
Na tej podstawie można określić użyteczny zakres obrotów, objętość geometryczną, obciążenie momentem i wymagania wobec wykonania części roboczych. Przegląd pomp stopu SiTech3D prowadzi do dostępnych rozwiązań, a karta pomp zębatych przedstawia ich rodziny i parametry. |
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook