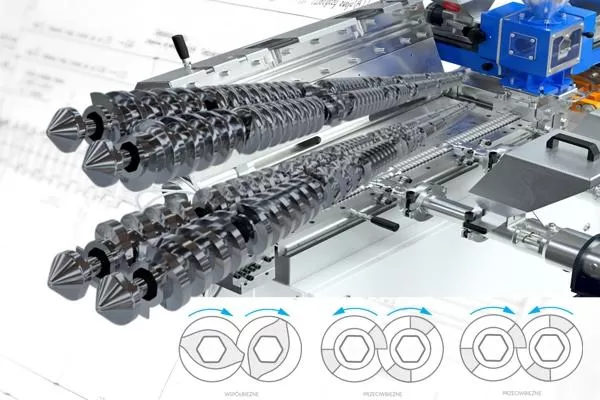
Wytłaczarki współbieżne i przeciwbieżne dla farmacji.Kierunek obrotów ślimaków zmienia transport materiału, lokalny rozkład naprężeń oraz warunki mieszania. W farmaceutycznym wytłaczaniu na gorąco (HME) wpływa to na rozkład czasu przebywania (RTD), temperaturę stopu i warunki otrzymywania wymaganej postaci substancji czynnej (API) w nośniku. Co zmienia kierunek obrotów ślimaków w farmaceutycznym HME?W układzie współbieżnym ślimaki obracają się w tę samą stronę. W geometrii zazębiającej się część strumienia przechodzi między ich kanałami, a dobór segmentów pozwala budować strefy o różnej intensywności mieszania. W układzie przeciwbieżnym ślimaki obracają się w przeciwnych kierunkach. W wersji ściśle zazębiającej się większą rolę odgrywa transport materiału w komorach między zwojami a cylindrem oraz przepływ przez szczeliny robocze. O wyborze trybu decydują właściwości nośnika, mieszalność API z polimerem, podatność składników na ścinanie i ich stabilność termiczna. Przy otrzymywaniu stałych dyspersji amorficznych (ASD) analizuje się jednocześnie stan fizyczny API, jednorodność dyspersji, zawartość substancji czynnej oraz produkty jej degradacji. Dobór nośników, pomiary RTD i SME oraz wymagania dotyczące produktu opisuje szerzej przewodnik wytłaczanie farmaceutyczne na gorąco – proces i aparatura. Poniżej porównujemy konstrukcje ślimaków, mechanizmy przepływu i ich wpływ na przebieg eksperymentu. W badaniach laboratoryjnych SiTech3D wykorzystuje m.in. współbieżną LEM-2CF 2 × 12 mm oraz LEP-2CCF 2 × 12 mm z przełączalną przekładnią i możliwością pracy w obu kierunkach po dobraniu ślimaków do trybu. Wytłaczarka współbieżna – przepływ, mieszanie i konfiguracja strefW zazębiającym się układzie współbieżnym obrót ślimaków przemieszcza materiał wzdłuż cylindra i powoduje wymianę części strumienia między kanałami. Na charakter przepływu wpływają także gradient ciśnienia oraz przepływy przez szczeliny. Udział poszczególnych mechanizmów zależy od geometrii segmentów, reologii stopu, stopnia wypełnienia i oporów głowicy. W strefie zazębienia współbieżnych ślimaków sąsiadujące powierzchnie przemieszczają się w przeciwnych kierunkach stycznych. Powstają lokalne gradienty prędkości i naprężenia ścinające. Dobór elementów ugniatających oraz szczelin umożliwia zaprojektowanie stref o określonym udziale mieszania dystrybucyjnego i dyspersyjnego, a także wpływa na ilość energii rozpraszanej w stopie.
Rys.1. Schemat przepływu tworzywa w wytłaczarce współbieżnej: Qd – przepływ wleczony; Qp – przepływ ciśnieniowy; Qa – przepływ osiowy; Ql – przepływ przeciekowy. Na rys. 1 zestawiono umowne składowe przepływu. W rzeczywistym układzie nakładają się one na siebie. Zmiana oporu głowicy zwiększa udział przepływu wywołanego różnicą ciśnień, a geometria i rozmieszczenie segmentów wpływają na transport osiowy i lokalne przecieki.
Rys.2. Schemat generowania naprężeń w wytłaczarce dwuślimakowej współbieżnej. Rys. 2 ilustruje koncentrację naprężeń w obszarze współpracy ślimaków. W HME geometrię i prędkość dobiera się do wymaganego mieszania oraz dopuszczalnej temperatury stopu. Dla API podatnego na degradację korzystna może być krótsza strefa intensywnego ugniatania albo inne rozmieszczenie elementów mieszających.
Rys.3. Schemat przepływu tworzywa w wytłaczarce dwuślimakowej współbieżnej. Transport dozowany i strefy częściowo wypełnioneWytłaczarki współbieżne często pracują z dozowanym podawaniem surowców. Strumień dozowania i prędkość ślimaków wpływają wtedy na wypełnienie kanałów. W odcinkach częściowo wypełnionych ciśnienie jest zwykle niskie; przed głowicą i za elementami ograniczającymi transport mogą powstawać strefy wypełnione i ciśnieniowe. Profil wypełnienia pozwala dobrać miejsce wprowadzenia kolejnego składnika, portu odpowietrzania lub odgazowania. Skuteczność tych operacji zależy od lokalnego ciśnienia, wypełnienia kanałów i konstrukcji portów. W badaniach HME ważne jest, jak długo dodatek będzie jeszcze mieszany i poddawany działaniu temperatury. Segmenty ślimaków jako narzędzie projektowania procesuElementy transportujące, ugniatające i mieszające dzielą układ na strefy o określonych zadaniach. W doświadczeniach można osobno analizować uplastycznianie nośnika, miejsce wprowadzenia API, jego dalsze mieszanie oraz budowanie ciśnienia przed głowicą. Mieszanie dystrybucyjne służy równomiernemu rozmieszczeniu składników w materiale. Mieszanie dyspersyjne wymaga naprężeń zdolnych do rozdrabniania aglomeratów lub rozproszonych struktur. W pracach nad ASD dodatkowym mechanizmem jest rozpuszczanie API w nośniku, zależne od temperatury, mieszalności składników, wielkości cząstek i czasu kontaktu. Przykłady geometrii i funkcji poszczególnych elementów przedstawia baza segmentów ślimaków SiTech3D. Szersze wyjaśnienie ich współpracy znajduje się w artykule anatomia ślimaków segmentowych. Wytłaczarka przeciwbieżna – transport w komorach i przepływy przez szczelinyW ściśle zazębiającym się układzie przeciwbieżnym znaczną część transportu stanowi przemieszczanie materiału w komorach typu C (C-shaped chambers), ograniczonych zwojami ślimaków i powierzchnią cylindra. Podczas obrotu kolejne komory przesuwają porcje materiału wzdłuż urządzenia, a część stopu przechodzi przez szczeliny robocze. Ten udział transportu wyporowego odróżnia taki układ od typowej konfiguracji współbieżnej. Mechanizm wyporowy pozwala rozpatrywać układ przeciwbieżny także pod kątem transportu lepkich formulacji i współpracy z głowicą. Rzeczywista wydajność zależy od objętości transportowanej na obrót, prędkości ślimaków i natężenia przepływów przeciekowych. Wielkość przecieków wynika głównie z geometrii szczelin, lepkości stopu i różnicy ciśnień; stopień wypełnienia wpływa na transport całego układu.
Rys.4. Schemat przepływu tworzywa w wytłaczarce przeciwbieżnej (przepływy przeciekowe): Qc – przepływ kalandrujący; Qf – przepływ nad zwojem; Qt – przepływ ciśnieniowy przez szczelinę międzyślimakową; Qs – przepływ boczny. Dlaczego przepływy przeciekowe mają znaczenie?Rys. 4 przedstawia główne kierunki przepływu przez szczeliny: nad zwojem, pomiędzy bokami zwojów i w obszarze zazębienia. Ich natężenie zależy od geometrii i luzów, właściwości reologicznych stopu, obrotów oraz przeciwciśnienia. Przepływy przeciekowe zmieniają wydajność i rozkład ciśnienia, a jednocześnie odpowiadają za lokalne ścinanie i wymianę materiału między komorami. W układzie przeciwbieżnym transport wyporowy współistnieje z mieszaniem oraz odkształceniami ścinającymi i rozciągającymi, przy innym rozkładzie przestrzennym naprężeń niż we współbieżnym.
Rys.5. Schemat generowania naprężeń w wytłaczarce dwuślimakowej przeciwbieżnej. W strefie zazębienia przeciwbieżnych ślimaków sąsiadujące powierzchnie mają zbliżony kierunek ruchu stycznego. Przepływ w tym obszarze różni się więc od współbieżnego. W zwężeniach i szczelinach pojawiają się również odkształcenia rozciągające, których udział zależy od geometrii i warunków obciążenia. Pozwala to rozważać różne strategie mieszania, także przy mniejszych obrotach.
Rys.6. Schemat przepływu tworzywa w wytłaczarce dwuślimakowej przeciwbieżnej. Rys. 6 przedstawia odmienny przebieg przepływu względem geometrii współbieżnej. Jego interpretacja wymaga uwzględnienia stopnia zazębienia. W układach niezazębiających się, częściowo zazębiających się i ściśle zazębiających się udział transportu wyporowego oraz mechanizmów przeciekowych jest różny.
Rys.7 Siatki wykorzystywane do symulacji przepływu w wytłaczarkach dwuślimakowych współbieżnych i przeciwbieżnych. Rys. 7 pokazuje geometrię siatek stosowanych w analizie przepływu. Modele numeryczne pozwalają badać m.in. rozkład prędkości i naprężeń, stopień wypełnienia oraz oddziaływanie ciśnienia. Wyniki zależą od przyjętej geometrii, charakterystyki reologicznej stopu i warunków brzegowych. Interpretację obliczeń warto zestawić z temperaturą, momentem i ciśnieniem zmierzonymi podczas doświadczenia. Temperatura stopu i intensywność mieszaniaW układzie przeciwbieżnym odpowiedni dobór geometrii może zapewnić transport przy niższej prędkości ślimaków i ograniczyć udział wybranych stref silnego ścinania. Przy formulacjach wrażliwych cieplnie bada się wówczas kompromis między szybkością uplastyczniania, mieszaniem a czasem ekspozycji materiału na temperaturę. Na lokalne nagrzewanie wpływają jednocześnie szczeliny, rodzaj elementów roboczych i opór głowicy. Pomiar temperatury stopu oraz analiza produktu pozwalają wskazać konfigurację, w której wymagany stan API uzyskuje się przy akceptowalnej historii cieplnej. Współbieżna czy przeciwbieżna – porównanie technologiczneOba typy wytłaczarek znajdują zastosowanie w HME. O przydatności do konkretnej formulacji decydują mechanizmy transportu i mieszania oraz osiągana historia cieplno-mechaniczna materiału.
Rzetelne porównanie rozdziela wpływ kierunku obrotów od wpływu geometrii, prędkości i dozowania. Dwie wytłaczarki o takiej samej średnicy i długości L/D mogą mieć różną objętość wolną, stopień wypełnienia i charakterystykę transportu. Czas przebywania RTD – jak interpretować różnice?Rozkład czasu przebywania (RTD, Residence Time Distribution) pokazuje, jak długo poszczególne porcje materiału pozostają w urządzeniu. W HME różnice czasu ekspozycji mogą wpływać na stopień rozpuszczenia API, historię cieplną i powstawanie produktów degradacji. RTD wyznacza się metodą znacznikową: po krótkim, kontrolowanym podaniu znacznika rejestruje się jego stężenie na wyjściu. Po normalizacji sygnału można obliczyć t10, t50 i t90, czyli czasy osiągnięcia odpowiednio 10%, 50% i 90% skumulowanego udziału znacznika. Przedział t90 − t10 charakteryzuje szerokość zasadniczej części rozkładu. W ustalonym procesie średni czas przebywania można oszacować jako stosunek masy materiału znajdującego się w układzie do strumienia masowego. Szerokość RTD zależy ponadto od wypełnienia kanałów, recyrkulacji i stref ograniczających przepływ. Dlatego obroty ślimaków analizuje się łącznie z dozowaniem i wypełnieniem. Dla API podatnego na rozkład chemiczny szczególnego znaczenia nabiera końcowa część rozkładu: materiał opuszczający wytłaczarkę najpóźniej może mieć inną historię cieplną od porcji, które przechodzą przez układ szybciej. Wyniki RTD zestawia się z temperaturą stopu, ilością produktów degradacji i stanem fizycznym substancji czynnej. Temperatura, SME i rozpuszczanie API w nośnikuTemperatura stopu wynika z bilansu wymiany ciepła z cylindrem i energii mechanicznej rozpraszanej w materiale. Pomiar temperatury stopu uzupełnia nastawy stref grzewczo-chłodzących i umożliwia porównanie obu kierunków pracy w rzeczywistym punkcie procesu. Lokalizacja czujnika określa, którą część układu opisuje wynik. SME (Specific Mechanical Energy) oznacza energię mechaniczną przypadającą na jednostkę masy przetwarzanego materiału. Jej oszacowanie wymaga mocy mechanicznej przekazywanej do ślimaków i strumienia masowego; przy wykorzystaniu sygnału z napędu trzeba uwzględnić sposób wyznaczania momentu i straty mechaniczne. SME pomaga porównać obciążenie procesu, podczas gdy lokalne ścinanie i nagrzewanie zależą także od geometrii ślimaków. W pracach nad ASD dąży się do uzyskania określonego udziału API w stanie amorficznym, często jako dyspersji molekularnej w nośniku polimerowym. Kinetyka rozpuszczania zależy od mieszalności składników, temperatury, lepkości, rozmiaru cząstek i czasu kontaktu. Intensywniejsze mieszanie może przyspieszać ten etap, jednocześnie zwiększając ilość ciepła wytwarzanego w stopie. Wynik technologiczny ocenia się na podstawie danych procesowych i analizy półproduktu. DSC i XRPD pomagają określić stan fizyczny API, natomiast metody chromatograficzne służą do oznaczania jego zawartości i produktów degradacji. W zależności od formulacji badania uzupełniają spektroskopia, ocena jednorodności i profil rozpuszczania lub uwalniania. Co wykazało bezpośrednie porównanie obu układów?Justin M. Keen i współautorzy porównali wytłaczanie na gorąco modelowej dyspersji API z polimerem w układach współbieżnym i przeciwbieżnym. Praca ukazała się w Journal of Pharmacy and Pharmacology w 2014 r. (online w 2013 r.). Autorzy badali wpływ kierunku obrotów, temperatury i prędkości ślimaków na postać otrzymanego materiału oraz jego właściwości związane z rozpuszczaniem. W opisanych doświadczeniach układ przeciwbieżny pozwolił otrzymać amorficzną dyspersję przy nieco niższej temperaturze i zapewnił węższy RTD o korzystniejszym kształcie. Autorzy powiązali wyniki z oceną stanu fizycznego materiału, charakterystyką rozpuszczania oraz przewidywaniami termodynamicznymi. Jest to przykład znaczenia kierunku obrotów dla konkretnej formulacji i zestawu warunków procesu. Badanie pokazuje, że nawet przy porównywaniu podobnych zakresów nastaw kierunek pracy może zmienić stopień amorfizacji i rozkład czasu przebywania. Przeniesienie wyniku na inny API lub nośnik wymaga nowego eksperymentu z uwzględnieniem geometrii ślimaków i charakterystyki reologicznej mieszaniny. Badanie źródłowe: Keen J.M. i in., Journal of Pharmacy and Pharmacology, 66(2), 204–217 (2014), DOI: 10.1111/jphp.12106. Pełny opis bibliograficzny znajduje się na końcu artykułu. Jak porównać współbieżność i przeciwbieżność w laboratorium?Program badawczy powinien wskazać, jak zmiana mechanizmu przepływu wpływa na właściwości tej samej formulacji. Przygotowuje się jeden zestaw surowców, ustala kryteria jakości półproduktu, a następnie porównuje geometrię ślimaków, prędkość, temperaturę i strumień dozowania.
Dobrym punktem wyjścia są próby przy porównywalnym strumieniu masowym, po których zmienia się prędkość i temperaturę w obu trybach. Przy odmiennej geometrii te same obroty mogą dawać różny stopień wypełnienia i bilans energii. Dokumentacja eksperymentu powinna zatem obejmować zarówno nastawy, jak i wartości zmierzone. Planowanie doświadczeń (DoE) pomaga określić wpływ warunków procesu i ich wzajemnych oddziaływań na właściwości półproduktu. Wyniki można następnie wykorzystać do identyfikacji krytycznych parametrów procesu (CPP) i krytycznych atrybutów jakości (CQA) w podejściu Quality by Design (QbD). Zakres eksperymentów wynika z formulacji i celu rozwoju technologii. Laboratoryjne wytłaczarki SiTech3D do porównywania obu mechanizmówW badaniach farmaceutycznych układ 2 × 12 mm pozwala ograniczyć zużycie API i nośnika podczas kolejnych prób. Konstrukcja ślimaków, sposób dozowania i zakres pomiarów decydują o tym, jakie hipotezy technologiczne można sprawdzić oraz jak porównać wyniki. LEM-2CF 2 × 12 mm – badania w układzie współbieżnymLEM-2CF 2 × 12 mm jest miniaturową wytłaczarką współbieżną z segmentowymi ślimakami i dzielonym cylindrem. Długość roboczą L/D można konfigurować w zakresie 40–48. Konstrukcja pozwala przygotowywać układy ślimaków do badań transportu, uplastyczniania i mieszania formulacji. Maksymalny moment nominalny LEM-2CF wynosi 9,0 Nm na ślimak. Urządzenie pozwala rejestrować parametry procesu i porównywać wpływ konfiguracji stref, prędkości oraz temperatury na zachowanie formulacji. LEP-2CCF 2 × 12 mm – możliwość pracy współbieżnej i przeciwbieżnejLEP-2CCF 2 × 12 mm rozwija możliwości badawcze o przełączalną przekładnię do pracy współbieżnej lub przeciwbieżnej, przy zastosowaniu ślimaków dobranych do danego trybu. Przeciwbieżne ślimaki są elementem opcjonalnej konfiguracji. Model ma segmentowe ślimaki, dzielony cylinder i długość L/D 40–48. Maksymalny moment nominalny LEP-2CCF wynosi 9,5 Nm na ślimak. W porównaniu z LEM-2CF model ten oferuje również pomiar siły osiowej i wymienne powierzchnie robocze cylindra. Dzięki temu program badawczy może objąć mechaniczne obciążenie ślimaków oraz wpływ konfiguracji układu roboczego na przebieg HME. Układ stożkowy – osobna geometria transportuDla prób wymagających bardzo małych ilości materiału SiTech3D oferuje także stożkową wytłaczarkę LEC-2CC z wymiennymi wkładkami o objętości 5–20 ml. Stożkowa geometria ślimaków i możliwość pracy z obiegiem powrotnym pozwalają badać mieszanie przy określonej objętości wsadu. Dobór tej platformy wynika z właściwości formulacji i planowanego przebiegu eksperymentu.
Rys.8 Ślimaki stożkowej wytłaczarki przeznaczone do pracy przeciwbieżnej. Rys. 8 pokazuje stożkową geometrię elementów roboczych. W takim stanowisku wielkość wsadu, charakterystyka lepkości i sposób odbioru materiału wpływają na przebieg mieszania oraz czas kontaktu składników. Stanowiska miniaturowe i integracja procesuBadanie HME obejmuje kolejne etapy: przygotowanie i dozowanie surowców, uplastycznianie, formowanie ekstrudatu oraz ocenę półproduktu. SiTech3D może zestawić miniaturową wytłaczarkę z wyposażeniem do podawania składników, pomiarów lub odbioru materiału, odpowiednio do programu badawczego.
Rys.9 Zaawansowana technicznie laboratoryjna wytłaczarka przystosowana do pracy współbieżnej i przeciwbieżnej (przełączana automatycznie) 2x12 mm L/D =40.
Rys.10 Miniaturowe linie laboratoryjne z (1) wytłaczarką dwuślimakową 2x12 mm z podajnikiem bocznym oraz (2) wytłaczarką jednoślimakową 12 mm. Rys. 9 i 10 pokazują przykładowe stanowiska wytłaczania. Dostępne modele opisuje kategoria miniaturowe wytłaczarki dwuślimakowe dla farmacji. W projekcie stanowiska zakres dozowania, pomiarów i odbioru produktu dobiera się do geometrii ślimaków oraz wymaganego procesu. Jak wybrać tryb pracy do formulacji?Dobór trybu pracy rozpoczyna się od założeń materiałowych: wymaganej postaci API, jednorodności, dopuszczalnego poziomu degradacji i profilu uwalniania. Następnie określa się okno temperatur, czas kontaktu i intensywność mieszania, a do tych wymagań dopasowuje geometrię ślimaków, dozowanie oraz sposób odbioru półproduktu. Układ współbieżny ułatwia rozmieszczanie kolejnych operacji dozowania i mieszania wzdłuż ślimaków. Układ przeciwbieżny pozwala wykorzystać transport komorowy i inny rozkład naprężeń w szczelinach. Porównanie wyników procesowych z analizą produktu wskazuje konfigurację odpowiednią dla danej formulacji. Przy doborze stanowiska SiTech3D ustala się ilość dostępnego materiału, konfigurację ślimaków, wymagane temperatury i pomiary oraz sposób formowania półproduktu. Tak przygotowany zestaw służy do eksperymentów R&D oraz kolejnych badań skalowania procesu. Powiązany temat opisujemy w artykule granulacja farmaceutyczna w wytłaczarce dwuślimakowej. Literatura i źródła techniczne
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



.webp)


 YouTube
 Linkedin
 Facebook