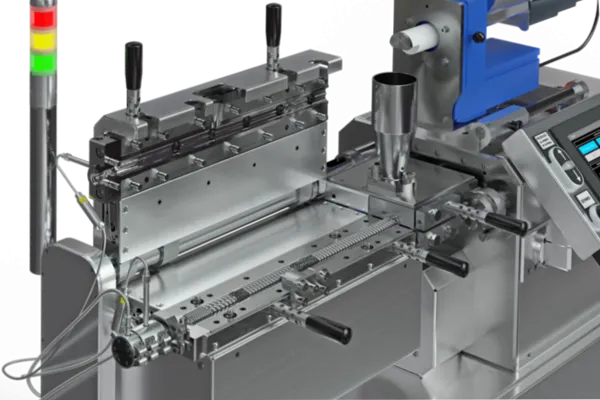
Minimalny wsad wytłaczarki laboratoryjnej – ile materiału potrzeba?W badaniach nad nowymi polimerami, kompozytami i formulacjami specjalistycznymi ilość dostępnego surowca bywa ograniczona do kilkudziesięciu gramów. Każdy eksperyment wymaga wówczas odpowiedniego przygotowania: materiał musi zostać podany, uplastyczniony i wymieszany, a otrzymana próbka powinna nadawać się do wiarygodnej oceny. Ile surowca potrzeba, aby przeprowadzić taki proces i uzyskać pełnowartościowy produkt? Ile surowca potrzeba, aby otrzymać wartościową próbkę?W pracach nad nowym polimerem albo dodatkiem funkcjonalnym każda porcja surowca ma swoją wartość. Czasem laboratorium otrzymuje kilkadziesiąt gramów materiału do badań. Innym razem dostępna ilość jest większa, ale seria receptur i powtórzeń szybko ją wyczerpuje. Pytanie brzmi więc nie tylko: ile gramów można podać do wytłaczarki?, lecz przede wszystkim: ile materiału trzeba zużyć, aby uzyskać próbkę, której wyniki będą wiarygodne? Odpowiedź zależy od całego procesu. Materiał musi zostać równomiernie podany, uplastyczniony, wymieszany i uformowany. Część pojawia się przy rozruchu, część pozostaje w cylindrze i głowicy. O przydatności próby decyduje masa produktu o wymaganym składzie i właściwościach, a nie sama ilość stopu wypływającego z dyszy. Dobrym punktem odniesienia są badania na współbieżnych wytłaczarkach dwuślimakowych 2×12 mm. Opisano na nich m.in. przetwarzanie partii 50 g oraz, w innych eksperymentach, wytwarzanie filamentu przy dozowaniu około 70–75 g/h (gramów na godzinę). To dwie różne wielkości: pierwsza mówi o masie przygotowanej do doświadczenia, druga o szybkości podawania. Obie potwierdzają przydatność układu 12 mm do badań w niewielkiej skali [1–3]. SiTech3D LE-2CC 2×12 mm rozwija tę klasę technologii. Segmentowe ślimaki, otwierany cylinder, wymienne wkładki oraz pomiary procesu pozwalają prowadzić pełnowartościowe badania compoundingu przy ograniczonej ilości surowca. W dalszej części pokazujemy, jak oszacować wolną objętość, co ogranicza miniaturyzację i jak dobrać odpowiednią średnicę w rodzinie 2×12, 2×16, 2×20 i 2×24 mm. Która średnica LE-2CC odpowiada planowanemu badaniu?Najmniejszy układ nie zawsze będzie najlepszy do każdej formulacji. Jeżeli materiał wymaga dużego momentu obrotowego, intensywnego mieszania albo dostarczenia większej partii do kolejnych badań, korzystniejsza może być większa średnica. Rodzina LE-2CC pozwala wybrać skalę odpowiadającą etapowi projektu, zachowując wspólną logikę konfigurowania procesu.
Szczegółowe dane geometryczne, parametry napędu, wyposażenie i dostępne opcje zestawiono w zbiorczej tabeli technicznej w dalszej części artykułu. Najpierw wyjaśnijmy zależności, które pozwalają te wartości właściwie interpretować. Jednostki, które pomagają porównywać wytłaczarkiW doborze aparatury spotykamy wielkości, które łatwo ze sobą pomylić. Gramy (g) oznaczają masę pojedynczej partii, a gramy na godzinę (g/h) – strumień materiału podawanego do wytłaczarki. Przy dozowaniu 60 g/h w ciągu minuty podawany jest średnio 1 g surowca. Taka nastawa opisuje tempo procesu; do ustalenia wielkości próbki potrzebny jest jeszcze czas pracy i bilans odzysku. Milimetry (mm) opisują średnice i długości, milimetry kwadratowe (mm²) – pole przekroju, natomiast centymetry sześcienne (cm³) – objętość. Jeden centymetr sześcienny to 1 ml, czyli 1000 mm³. Objętość dostępna dla polimeru jest wielkością geometryczną; odpowiadającą jej masę obliczamy dopiero po uwzględnieniu gęstości i napełnienia. W parametrach napędu występują Nm (niutonometry), czyli jednostka momentu obrotowego, oraz kW (kilowaty) – jednostka mocy. Prędkość ślimaków podaje się w obr./min, a temperaturę w °C. W artykule objaśniamy też L/D (stosunek długości ślimaka do jego średnicy), D/d (stosunek średnicy zewnętrznej do średnicy rdzenia) oraz RTD (rozkład czasu przebywania materiału w urządzeniu). Dla zachowania czytelności liczby z dokumentacji SiTech3D i publikacji naukowych podajemy wraz z ich jednostkami. Przykłady matematyczne opisują przyjęty model, natomiast wartości nominalne i maksymalne odnoszą się do kart konkretnych urządzeń. Bilans materiałowy – ile surowca zamienia się w użyteczny produkt?Najlepszym punktem wyjścia jest bilans materiałowy, czyli sprawdzenie, co stało się z każdym gramem surowca wprowadzonego do urządzenia. Najpierw ważymy to, co rzeczywiście trafiło do wytłaczarki. Po zakończeniu próby osobno zbieramy pełnowartościowy produkt, materiał przejściowy z rozruchu oraz pozostałość z cylindra, ślimaków i głowicy. Takie rozdzielenie pozwala dokładnie zobaczyć, gdzie zużywamy materiał i które elementy stanowiska warto udoskonalić. Przy pracy z kilkoma drogimi formulacjami dobrze jest przyjąć tę samą metodę ważenia od początku programu. Dzięki temu różnica między kolejnymi próbami ma jasne źródło: może wynikać z nowej konfiguracji ślimaków, zmienionego dozowania albo innego sposobu odbioru produktu, a nie z przypadkowego sposobu zbierania ekstrudatu.
Podstawowy bilans masy, w którym wszystkie wartości podajemy w gramach, ma postać: mᵢₙ = mᵤ + mₒ + mᵣ + mₛ Uzysk produktu użytecznego wyrażamy w procentach: ηᵤ = 100% × mᵤ / mᵢₙ. Symbol ηᵤ (eta) oznacza, jaką część podanej masy stanowi produkt spełniający kryteria jakości. Jeżeli przetwarzanie obejmuje suszenie, odparowanie rozpuszczalnika albo odgazowanie produktów reakcji, masę odprowadzonych składników ujmuje się w odpowiedniej pozycji bilansu. Na wynik wpływa kilka miejsc w linii jednocześnie. Ślimaki powinny zapewnić wymagane mieszanie bez niepotrzebnego zatrzymywania tworzywa; dozownik – podawać materiał równomiernie, a głowica – prowadzić stop do próbki możliwie prostą drogą. SiTech3D pozwala projektować te elementy jako jeden układ procesowy. Wtedy zmniejszenie ilości surowca zużytego na rozruch jest rezultatem przemyślanej konfiguracji, a nie jedynie zmniejszenia średnicy maszyny. Przykładowo, jeżeli w serii kolejnych formulacji materiał zatrzymuje się głównie w rozbudowanej głowicy, zmiana samego układu ślimakowego przyniesie ograniczony efekt. Gdy natomiast proces długo dochodzi do jednorodnego składu, należy przyjrzeć się dozowaniu, strefom mieszającym i przebiegowi stabilizacji. Przy dziesięciu kolejnych formulacjach każda oszczędność surowca powtarza się dziesięć razy. Ograniczenie strat o 1 g na doświadczenie pozostawia łącznie 10 g materiału do kolejnego wariantu, analizy albo próby potwierdzającej. Równie ważna jest powtarzalność: jeśli materiał po wyjściu z głowicy ma stabilny skład, można szybciej przejść od wstępnych obserwacji do wiarygodnych danych. Dlatego porównując stanowiska laboratoryjne, warto patrzeć szerzej niż na masę zużytego surowca. Liczy się również ile wiarygodnych wyników otrzymujemy z jednej dostępnej partii. To właśnie ta relacja zwykle decyduje o efektywności całego programu R&D. Wolna objętość i stopień napełnienia – od geometrii do przepływuDlaczego kanały nie muszą być całkowicie wypełnione?Współbieżna wytłaczarka dwuślimakowa może pracować przy częściowym napełnieniu kanałów. W takim trybie, określanym również jako starve feeding (zasilanie z kontrolowaną, mniejszą od zdolności transportowej porcją materiału), strumień surowca ustala dozownik. Poszczególne strefy mogą mieć różny stopień napełnienia. Przed intensywnym elementem mieszającym lub głowicą materiał może wypełniać kanały znacznie bardziej niż w strefie transportu. To rozróżnienie jest podstawą pracy z niewielkimi partiami. Wolna objętość geometryczna Vg opisuje przestrzeń, którą materiał może zajmować. Minimalny wsad zależy od tego, jak materiał rzeczywiście przepływa przez tę przestrzeń. Całkowite wypełnienie układu jest tylko jednym z możliwych stanów pracy, a nie warunkiem otrzymania ekstrudatu. Podczas przepływu ustalonego masę materiału znajdującego się w układzie, nazywaną również zapasem procesowym (holdup), można wyznaczyć ze strumienia masy i średniego czasu przebywania: mₕ = ṁ × t̄ gdzie ṁ (m z kropką) oznacza rzeczywisty strumień masy, np. w g/min, a t̄ (t z kreską) – średni czas przebywania w minutach. Iloczyn ma wtedy jednostkę gramów: g/min × min = g. Zależność dotyczy warunków ustalonych i prawidłowo wyznaczonego czasu przebywania. Masa mₕ różni się od mᵣ, czyli pozostałości po zatrzymaniu i opróżnieniu urządzenia. Wyobraźmy sobie dwa eksperymenty prowadzone z dozowaniem 1,25 g/min. W pierwszym średni czas przebywania wynosi cztery minuty, w drugim osiem. Masa materiału znajdującego się w układzie podczas ustalonej pracy wynosiłaby odpowiednio 5 g i 10 g – mimo takiej samej średnicy ślimaków. Oba czasy przyjęto tu wyłącznie do zilustrowania zależności; rzeczywiste wartości ustala się pomiarowo dla konkretnej konfiguracji. W badaniach tę zależność weryfikuje się, wyznaczając RTD (ang. Residence Time Distribution), czyli rozkład czasu przebywania materiału w układzie. Badanie pokazuje, jak szybko pierwsza porcja surowca dociera do głowicy i jak długo kolejne porcje opuszczają urządzenie. Pozwala odróżnić sprawny transport od nadmiernego przetrzymywania stopu w wybranych strefach. Analizując RTD wraz z momentem, ciśnieniem i jakością próbki, można świadomie zmieniać układ segmentów. Metody modelowania i wyznaczania przebiegu transportu omówiono w literaturze [7–9]. Dwie wytłaczarki o podobnej wolnej objętości mogą więc wymagać różnych mas wsadu do uzyskania tej samej próbki. Zależy to między innymi od konfiguracji ślimaków, dozowania, głowicy oraz czasu potrzebnego do uzyskania materiału o odpowiedniej jakości. Pierwszy wypływ, stabilizacja i opróżnianie to różne etapyW krótkiej próbie liczą się trzy chwile: pojawienie się pierwszego ekstrudatu, osiągnięcie wymaganej jakości oraz zakończenie odzysku materiału. Warto zapisać je oddzielnie. Pierwszy wypływ nie oznacza jeszcze, że próbka ma właściwy skład; z kolei prawidłowy produkt nie musi opuszczać urządzenia w całości przed zatrzymaniem podawania. Tak prowadzona obserwacja podpowiada, co należy poprawić. Długi rozruch może wiązać się z podawaniem albo konfiguracją ślimaków. Duża ilość materiału pozostającego po próbie kieruje uwagę na cylinder, adapter i głowicę. Dopiero takie rozpoznanie pozwala sensownie ograniczać zużycie surowca. Przewagą stanowiska z dostępem do ślimaków i cylindra jest możliwość obserwacji pozostałości po próbie. W LE-2CC otwierana konstrukcja oraz wymienne wkładki ułatwiają analizę miejsc zatrzymywania polimeru i porównywanie różnych konfiguracji. Takie dane można wykorzystać już przy kolejnej recepturze, co jest szczególnie cenne podczas badań materiałów wrażliwych na długie oddziaływanie temperatury. Jak obliczyć wolną objętość wytłaczarki dwuślimakowej?Zanim przejdziemy do doboru urządzenia, przyjrzyjmy się liczbie, która najłatwiej pokazuje różnicę między średnicami: wolnej objętości układu ślimakowego Vg. Jest to przestrzeń dostępna dla materiału pomiędzy ślimakami i powierzchnią cylindra. W dwuślimakowej wytłaczarce otwory cylindra przenikają się, a profile ślimaków zazębiają. Dlatego obliczenie uwzględnia obie komory i wspólną strefę zazębienia. Wolną objętość otrzymujemy, odejmując objętość ślimaków od objętości dwukomorowego cylindra. Dla odcinka o jednakowym przekroju można zapisać: Vg [cm³] = Aw [mm²] × L [mm] / 1000 gdzie Aw jest wolnym polem przekroju dla obu ślimaków łącznie, podanym w mm², a L jest długością osiową w mm. Dzielimy przez 1000, ponieważ 1000 mm³ = 1 cm³. Jeżeli geometria zmienia się wzdłuż długości ślimaków, sumuje się wolne objętości kolejnych odcinków; w zapisie matematycznym odpowiada temu całka Vg = ∫₀ᴸ Aw(z) dz / 1000. Matematyczny sposób wyznaczania obszaru przepływu przez odjęcie pól przekrojów ślimaków od pola cylindra jest opisany w pracach dotyczących modelowania wytłaczarek współbieżnych [7, 8]. Jakie dane są potrzebne do obliczenia?Do obliczenia potrzebujemy pięciu danych: średnicy zewnętrznej ślimaka D, średnicy rdzenia d, rozstawu osi a, długości roboczej L oraz kształtu profilu. Przy projektowaniu wykonania produkcyjnego dochodzą jeszcze luzy, rodzaje segmentów, zakończenie układu i elementy łączące go z głowicą. Dzięki obliczeniom możemy porównywać rozwiązania jeszcze przed uruchomieniem badań. Widać, jak zmiana średnicy wpływa na wielkość przestrzeni procesowej i ile długości roboczej można przeznaczyć na topienie, mieszanie czy odgazowanie. Do porównania modeli SiTech3D przyjęliśmy wspólny model: dwuwierzchołkowy profil Erdmengera (z dwoma grzbietami zwojów), D/d = 1,70, długość L/D = 40 lub 48 i pominięte luzy technologiczne. D/d to bezwymiarowy stosunek średnicy zewnętrznej ślimaka D do średnicy jego rdzenia d. L/D to stosunek długości roboczej L do średnicy D; zapis 40D oznacza długość równą czterdziestu średnicom ślimaka. Rozstaw osi wynika w nim z relacji a = (D + d)/2. Takie samo założenie dla każdej średnicy pozwala uczciwie pokazać wpływ skali. Podane dalej objętości są wartościami modelowymi, a nie katalogowymi pojemnościami konkretnych zestawów ślimaków. W projektowaniu stanowiska obliczamy ostateczną wartość z dokumentacji użytych elementów. Dla przykładu 2×12 mm: D = 12,00 mm, d = D/1,70 = 7,06 mm, a = 9,53 mm (modelowy rozstaw osi ślimaków), a L = 40 × 12 = 480 mm. Wartości a i d wynikają z przyjętego profilu porównawczego, nie są wymiarami potwierdzonymi dla każdego wykonania produkcyjnego. W modelu idealnego przekroju pole dwukomorowego cylindra wynosi około 213,91 mm², a pole pojedynczego profilu ślimaka 61,95 mm². Wolne pole przepływu dla obu ślimaków obliczamy jako różnicę: Aw = 213,91 − 2 × 61,95 = 90,01 mm² (pole dostępne dla materiału w całym dwukomorowym przekroju) Po uwzględnieniu długości otrzymujemy: Vg(2×12 mm, 40D) = 90,01 × 480 / 1000 = 43,21 cm³ Otrzymane 43,21 cm³ oznacza wolną przestrzeń obu ślimaków w przyjętej geometrii. To punkt wyjścia do porównania średnic; rzeczywistą objętość układu wyznaczamy dla konkretnego zestawu segmentów, cylindra, adaptera i głowicy. Obliczenia dla SiTech3D LE-2CC 2×24, 2×20, 2×16 i 2×12 mmDla geometrycznie podobnych profili o tym samym stosunku D/d wolne pole przekroju rośnie proporcjonalnie do kwadratu średnicy D². Przy zachowaniu L/D = 40 długość fizyczna rośnie proporcjonalnie do średnicy, dlatego łączna wolna objętość zmienia się jak D³. Dla modelu przyjętego powyżej: Vg(40D) [cm³] = 43,2058 × (D [mm] / 12 mm)³ Dla wersji 48D objętość jest o 20% większa. Zestawienie obejmuje wolną przestrzeń roboczą obu ślimaków, liczoną według jednej metody geometrycznej.
Wymiary kanału i wolne pole przekroju, na których opierają się te objętości, zestawiono oddzielnie. Podział ułatwia odczyt danych na telefonie, a obie tabele odnoszą się do tego samego modelu geometrycznego.
Porównanie modelowe dla profilu Erdmengera, D/d = 1,70, przy identycznym L/D i bez luzów roboczych. Są to objętości obliczeniowe ślimaków i cylindra, a nie deklarowane pojemności katalogowe gotowych maszyn; nie obejmują głowicy ani adaptera. Różnica jest wyraźna: w identycznych założeniach geometrycznych 2×12 mm ma osiem razy mniejszą wolną objętość od 2×24 mm, czyli o 87,5% mniejszą. Dla laboratorium oznacza to możliwość wyboru skali bliskiej rzeczywistym potrzebom eksperymentu. Gdy materiału jest niewiele, korzystna będzie mała geometria. Gdy potrzebna staje się większa ilość próbki lub szerszy zakres obciążeń, do dyspozycji pozostają kolejne modele LE-2CC. Ośmiokrotna różnica wolnej objętości pokazuje potencjał zmniejszenia skali, natomiast masę potrzebną do próby ustala się z bilansu rozruchu, przepływu i odzysku. W krótkiej próbie o ilości odzyskanego materiału decydują również wypełnienie ślimaków, rozruch i objętość głowicy. To właśnie dlatego wyniki obliczeń zestawiamy dalej z badaniami rzeczywistych procesów. Dlaczego długość 40D i 48D trzeba rozróżniać?Porównując różne średnice przy jednakowym L/D, zwiększamy jednocześnie średnicę i fizyczną długość układu. Dla 2×12 mm długość 40D to 480 mm, a dla 2×24 mm już 960 mm. Dlatego sześcienna zależność jest właściwa właśnie dla podobnych układów o jednakowym L/D. Jeżeli porównujemy maszyny o tej samej długości fizycznej, objętość skaluje się w przybliżeniu z D². Przy tej samej średnicy wydłużenie układu z 40D do 48D zwiększa obliczeniową wolną objętość o 20%. W zamian otrzymujemy dodatkową długość do wprowadzenia składników, mieszania, odgazowania lub zabudowy pomiarów. Jeśli formulacja wymaga rozbudowanej sekwencji operacji, dłuższy układ może pozwolić uzyskać właściwą jakość już w pierwszej dobrze zaplanowanej próbie. W programie badawczym zakres 40D–48D jest również narzędziem doboru operacji jednostkowych. Przy formulacji łatwo uplastyczniającej się krótszy układ może okazać się wystarczający. Przy materiale, który wymaga późniejszego wprowadzenia napełniacza, dodatkowego mieszania albo odgazowania, dłuższa konfiguracja daje większą swobodę rozmieszczenia stref. Długość wybieramy na podstawie drogi, jaką ma przejść materiał, nie wyłącznie oczekiwanej minimalnej partii. Dzięki segmentowej konstrukcji SiTech3D można opisać proces jako sekwencję: transport → topienie → dozowanie dodatków → mieszanie → odpowietrzenie → formowanie. Pozwala to później przenosić logikę technologii na większą średnicę, zachowując funkcję kolejnych stref i modyfikując geometrię oraz warunki pracy w sposób kontrolowany. Wolna objętość a masa polimeru – przykład interpretacjiWspółbieżny układ dwuślimakowy nie wymaga jednoczesnego całkowitego wypełnienia wszystkich kanałów. Zależnie od dozowania i układu segmentów część stref pracuje przy częściowym napełnieniu, podczas gdy inne osiągają wysoki stopień wypełnienia i budują ciśnienie. Objętość modelowa pomaga ocenić wielkość aparatu, a pomiar czasu przebywania i bilans gotowej próbki wskazują, ile materiału rzeczywiście uczestniczy w procesie. Zobaczmy jeszcze, co zmienia przyjęcie częściowego napełnienia. Przy ilustracyjnym średnim napełnieniu wynoszącym 20% i gęstości stopu 1,10 g/cm³ (czyli 1,10 grama na centymetr sześcienny) w modelowym układzie 2×12 mm / 40D znajdowałoby się około 9,51 g materiału. Dla 2×24 mm / 40D wynik wyniósłby około 76,04 g. To przykład służący zrozumieniu skali. W rzeczywistym procesie jedne strefy są bardziej wypełnione, inne mniej, a przed stopieniem część surowca występuje jako granulat lub proszek. Dlatego obliczeniową masę wypełnienia porównuje się z pomiarem czasu przebywania i bilansem próbki, zamiast traktować ją jako deklarowane minimum wsadu. W programie badawczym użyteczne jest połączenie trzech danych: obliczonej wolnej objętości, masy materiału uczestniczącego w przepływie oraz udziału produktu odzyskanego po próbie. Razem pozwalają rozstrzygnąć, czy następny krok to zmiana geometrii segmentów, dozownika, głowicy czy wybór innej średnicy z rodziny LE-2CC. Taki sposób porównania chroni przed doborem maszyny wyłącznie na podstawie jej wymiarów zewnętrznych. Głębokość kanału a zdolność podawania i mieszania surowcaGdy surowiec trafia do cylindra, ma jeszcze postać granulek, proszku albo mieszaniny o określonej gęstości nasypowej. Musi zostać przejęty przez zwoje ślimaków i przetransportowany do kolejnych stref. Dlatego przy doborze średnicy zwracamy uwagę także na głębokość kanału, czyli przestrzeń pomiędzy powierzchnią zewnętrzną ślimaka a jego rdzeniem. Zależy ona od stosunku D/d: średnicy zewnętrznej ślimaka D do średnicy jego rdzenia d. Im większa ta proporcja przy tej samej średnicy zewnętrznej, tym głębszy jest kanał – ale tym cieńszy rdzeń pozostaje do przenoszenia obciążenia. Dla danego profilu geometryczna głębokość kanału wynosi: h = (D − d) / 2 Przy D/d = 1,70 otrzymujemy następujące wymiary modelowe:
Widać, że wraz ze zmniejszaniem średnicy szybko maleje wysokość przestrzeni, którą dysponują zwoje w strefie zasilania. Dla modelu 2×12 mm przy D/d = 1,70 wynosi ona 2,47 mm, podczas gdy dla 2×24 mm – 4,94 mm. Ta różnica wpływa na sposób przejmowania cząstek, szczególnie przy materiale o niskiej gęstości nasypowej lub zróżnicowanej granulacji. Mniejszy układ ma przewagę tam, gdzie dostępność surowca jest ograniczona, a jego postać pozwala na stabilne podawanie. Większa średnica daje natomiast więcej swobody w doborze surowców i w pracy z mieszaninami wymagającymi intensywniejszego transportu. Dlatego wybór średnicy powinien wynikać z charakterystyki materiału już przed stopieniem, a nie tylko z jego lepkości w stanie ciekłym. Sama głębokość kanału nie określa maksymalnej dopuszczalnej granulacji. Równie ważne są szerokość i skok zwoju, geometria zasypu, podatność tworzywa na odkształcenie oraz sposób dozowania. Dobrze zaprojektowana strefa karmienia pozwala wykorzystać zalety małej średnicy bez wprowadzania niepotrzebnych operacji przygotowania surowca. Dla szczególnie trudnych mieszanin już na etapie doboru stanowiska ocenia się, czy potrzebne będzie przesiewanie, rozdrobnienie albo inny sposób zasilania. W SiTech3D ograniczenia transportu można analizować równolegle z wynikami procesu: zapisem momentu, temperatury i ciśnienia, charakterystyką dozownika oraz oceną ekstrudatu. Dzięki temu dobieramy geometrię, która zapewnia powtarzalne zasilanie i żądany efekt mieszania, zamiast redukować przestrzeń kanału wyłącznie dla osiągnięcia mniejszej liczby opisującej pojemność. Granulat i proszek wymagają różnych rozwiązańGranulat o odpowiednich wymiarach zwykle łatwiej dozować stabilnie masowo, ale wymaga miejsca do przejęcia cząstek. Proszki i mieszaniny farmaceutyczne mogą zawierać bardzo drobne cząstki, jednak ich przepływ zależy od kohezji, wilgotności, elektryzowania, gęstości nasypowej i odpowietrzenia strefy zasypowej. Materiał o bardzo małej gęstości nasypowej zajmie znacznie większą objętość niż granulat o tej samej masie. Przykładowo 10 g surowca o gęstości nasypowej 0,20 g/cm³ zajmuje 50 cm³ przed zagęszczeniem, natomiast przy 0,70 g/cm³ ta sama masa zajmuje około 14,3 cm³. To różnica ponad trzykrotna mimo identycznej masy wsadu. Nie należy tych objętości porównywać wprost z Vg gorących kanałów, ponieważ materiał ulega zagęszczaniu i topieniu. Przykład pokazuje jednak, dlaczego w małej skali równie ważne jak średnica są sposób zasilania i charakterystyka nasypowa. W badaniach miniaturyzacji wytłaczania na gorąco [5] pokazano, jak bardzo o powodzeniu procesu decyduje zasilanie. Dozowanie grawimetryczne kontroluje strumień masy przez ważenie, a dozowanie wolumetryczne podaje określoną objętość surowca w jednostce czasu; przy zmiennej gęstości nasypowej ich zachowanie może się różnić. To cenna wskazówka dla laboratoriów: samo ustawienie podawania na 50 czy 75 g/h jest dopiero początkiem. Rzeczywisty strumień powinien być stabilny, ponieważ nawet krótkie przerwy lub pulsacje mogą zmieniać lokalny skład i stopień napełnienia ślimaków. W badaniach z małą ilością surowca szczególnie cenne jest oddzielne dopasowanie podawania do każdego składnika. Materiał podstawowy może być podawany w formie granulatu, natomiast dodatek – jako proszek, ciecz lub koncentrat. W układzie z kilkoma torami dozowania można ustawić proporcje składników i rejestrować ich strumienie, a następnie analizować zmiany właściwości produktu w odniesieniu do rzeczywistego składu. W stanowiskach SiTech3D sposób dozowania dobieramy do materiału i metody badawczej. Zależnie od konfiguracji można wykorzystać dozowniki wolumetryczne lub grawimetryczne, różne punkty podawania oraz rejestrację parametrów w systemie sterowania. Pozwala to oddzielić dwie przyczyny zmiany jakości: rzeczywistą zmianę receptury oraz chwilową nierównomierność jej wprowadzania. Ma to znaczenie zwłaszcza wtedy, gdy zawartość dodatku jest niewielka, ale jego wpływ na właściwości materiału – duży. Stabilne dozowanie staje się wówczas częścią metody pomiarowej, podobnie jak kontrola temperatury czy momentu obrotowego. Co daje SiTech3D 2×12 mm?W LE-2CC 2×12 mm segmenty transportowe, ugniatające i mieszające można zestawiać pod konkretną formulację. Wybór zasypu, dozownika i portów procesowych zależy od tego, czy podajemy granulat, proszek, mieszaninę składników czy dodatki wprowadzane później. Otwierany cylinder oraz wymienne wkładki dają dostęp do wnętrza po eksperymencie i ułatwiają ocenę miejsc, w których zatrzymuje się materiał. Dla laboratorium prowadzącego serię formulacji jest to konkretna korzyść. Na tym samym stanowisku można porównać różne zestawy ślimaków, zmienić warunki podawania, sprawdzić odpowiedź materiału na temperaturę i pobrać próbki do analizy. Poszczególne próby tworzą jeden uporządkowany program, z którego wyników można korzystać przy przejściu na większą średnicę. Zamiast rozpoczynać każdy wariant od nowa, technolog zachowuje ustaloną metodę pomiarów i wymienia tylko te elementy, których wpływ chce zbadać. To ułatwia wyciąganie wniosków i skraca drogę od pierwszej receptury do decyzji o dalszym rozwoju materiału. Dodatkową korzyść przynosi możliwość konfiguracji wyposażenia. Dla proszku o słabej płynności dobiera się odpowiedni sposób podawania; dla formulacji wieloskładnikowej można rozważyć oddzielne tory dozowania lub wprowadzanie dodatku w innej strefie; dla materiału wymagającego usuwania składników lotnych – odgazowanie. Właśnie połączenie małej średnicy z pełną architekturą procesową jest istotą zastosowania LE-2CC 2×12 mm. Moment obrotowy – mechaniczna rezerwa laboratoryjnego compounderaMoment obrotowy określa zdolność ślimaków do pokonywania oporów transportu i mieszania. Podaje się go w Nm (niutonometrach); większa liczba opisuje większą zdolność przenoszenia obciążenia, ale dopiero w połączeniu z prędkością obrotową i geometrią ślimaków pozwala ocenić warunki procesu. Przy materiałach lepkich, mocno napełnionych lub wymagających intensywnego ugniatania opór procesu potrafi być znaczny. Im mniejsza średnica układu, tym mniej miejsca pozostaje również na wały i połączenia przenoszące ten moment. Moment, moc i prędkość opisują różne cechy napędu. W uproszczeniu moc mechaniczna rośnie wraz z iloczynem momentu i prędkości kątowej; dlatego wartości maksymalnego momentu i maksymalnych obrotów nie należy bezpośrednio łączyć w jeden domniemany punkt pracy. To właśnie rezerwa mechaniczna odróżnia miniaturowy compounder przeznaczony do wielu rodzajów formulacji od urządzenia projektowanego przede wszystkim do bardzo małych ilości łatwo przetwarzalnego materiału. Dla geometrycznie podobnych wałów, przy tym samym materiale i dopuszczalnym naprężeniu skręcającym, teoretyczna nośność na skręcanie jest w przybliżeniu proporcjonalna do trzeciej potęgi charakterystycznej średnicy: Tgr ∝ d³ (symbol Tgr oznacza graniczny moment przenoszony przez przekrój; znak ∝ czytamy: „jest proporcjonalny do”). To porównanie poglądowe dla geometrycznie podobnych przekrojów. W praktycznym układzie segmentowym ważny jest również minimalny przekrój wału wielowypustowego, nośność połączenia segmentów, sprzęgła i przekładni. Dla przyjętego profilu D/d = 1,70 rdzenie modeli 2×12 i 2×24 mm wynoszą odpowiednio 7,06 i 14,12 mm. Ich sześcienne porównanie daje (7,06 / 14,12)³ ≈ 12,5%, czyli wyraźną zmianę skali mechanicznej przy zachowaniu podobieństwa przekrojów. Powyższa zależność opisuje porównanie idealizowanych przekrojów, a nie katalogowe momenty napędów. Każda średnica LE-2CC ma odpowiednio dobraną konstrukcję mechaniczną. Pokazuje jednak, że przy dalszym zmniejszaniu ślimaków trzeba od nowa rozwiązać problem przenoszenia obciążenia przez wały, połączenia segmentów i przekładnię. Mniejsza przestrzeń robocza oznacza również coraz mniejszą przestrzeń na elementy przenoszące siły. W pracy technologicznej ważny jest dostępny moment w konkretnym punkcie prędkości. Duża wartość nominalna tworzy rezerwę do pokonywania oporów podczas mieszania, ale wybór odpowiedniej konfiguracji ślimaków zależy również od temperatury stopu, stopnia napełnienia i rodzaju składników. Przy programie badań istotne jest więc równoczesne obserwowanie sygnału obciążenia, temperatury i ciśnienia oraz wyniku uzyskanego na próbce. Rzeczywiste momenty nominalne w rodzinie SiTech3D
Nominalne momenty zestawiono według kart poszczególnych modeli. Ich dostępność w funkcji obrotów wynika z charakterystyki konkretnego napędu i przekładni. LE-2CC 2×12 mm dysponuje nominalnie 9,5 Nm na każdy ślimak i ma segmentowy układ roboczy. Pozwala dzięki temu projektować transport, uplastycznianie i mieszanie w jednej sekwencji. Zakres tej średnicy dobrze ilustrują publikacje dotyczące biokompozytów z włóknami oraz złożonych mieszanin farmaceutycznych. W obu przypadkach badano już właściwości gotowego materiału – a nie tylko sam proces jego stopienia. Gdy formulacja wymaga większej rezerwy momentu i głębszych kanałów, naturalnym kolejnym krokiem jest LE-2CC 2×16 mm. Bardziej wymagające badania i większe partie można następnie prowadzić na modelach 2×20 lub 2×24 mm, zachowując spójną metodykę konfiguracji ślimaków i oceny procesu. Wraz ze wzrostem wymagań związanych z obciążeniem i wielkością partii dostępne są kolejne modele LE-2CC. To ważny aspekt inwestycyjny: badania wstępne prowadzi się na aparaturze dobranej do dostępnego materiału, a następne etapy programu można rozwijać w ramach tej samej rodziny rozwiązań. Gdzie pojawiają się granice dalszego zmniejszania średnicy?W laboratorium najłatwiej dostrzec zaletę miniaturyzacji: mniejszy układ zajmuje mniej miejsca i może pracować przy mniejszym strumieniu materiału. Z punktu widzenia konstruktora obraz jest bardziej złożony. Zmniejsza się jednocześnie przestrzeń na surowiec, przekrój części napędowych i rozmiar elementów pomiarowych. Dlatego zejście poniżej klasy 2×12 mm wymaga rozważenia całego szeregu kompromisów. Przede wszystkim maleje głębokość kanału. Surowiec nadal trzeba przejąć, przetransportować i uplastycznić. Drobny, dobrze płynący proszek oraz standardowy granulat stawiają inne wymagania. Gdy wielkość cząstek staje się znacząca w stosunku do geometrii zwojów, łatwo stracić regularność zasilania. Niekiedy trzeba dodatkowo rozdrabniać lub przesiewać materiał, co przy drogich formulacjach samo powoduje straty. Drugie ograniczenie dotyczy momentu obrotowego. Intensywne mieszanie, wysoka lepkość stopu czy duży udział napełniacza zwiększają zapotrzebowanie na moment. Tymczasem mniejsze wały i połączenia ślimakowe mają ograniczoną zdolność jego przenoszenia. Konstruktor musi znaleźć równowagę między przekrojem rdzenia a przestrzenią kanału: powiększenie rdzenia poprawia warunki mechaniczne, ale zmniejsza przestrzeń dostępną dla materiału. Trzeci obszar to luzy i dokładność wykonania. Przy mniejszych wymiarach nawet niewielka bezwzględna odchyłka stanowi większy udział wysokości kanału. Zmienia to warunki przecieków, ścinania, samoczyszczenia i transportu. Wraz z miniaturyzacją rosną zatem wymagania wobec geometrii profilu, obróbki, sztywności układu i zachowania wymiarów po nagrzaniu. Czwarta trudność pojawia się w dozowaniu i pomiarach. Jeżeli surowca podajemy bardzo mało, niewielka ilość proszku zatrzymana w lejku może zaburzyć skład całej próby. Ważna staje się rozdzielczość ważenia, powtarzalność podawania, odpowiedź układu sterowania i zdolność rozróżnienia momentu wywołanego przez materiał od strat mechanicznych napędu. Miniaturyzacja aparatu przenosi więc część wyzwań z cylindra do jego otoczenia. Wreszcie zmieniają się warunki cieplne. Stosunek powierzchni ścianek do objętości rośnie wraz ze zmniejszaniem skali. Materiał reaguje szybciej na zmiany temperatury cylindra, a lokalne oddziaływanie termomechaniczne może mieć większy wpływ na formulacje wrażliwe. Potrzebna jest kontrola temperatury stopu i czasu przebywania, a nie wyłącznie ustawień grzałek. Wszystkie te zależności prowadzą do jednego wniosku konstrukcyjnego: dobry miniaturowy compounder powinien być tak mały, jak pozwalają na to wymagania procesu – i jednocześnie na tyle duży, aby zachować pewne zasilanie, odpowiedni moment oraz funkcje mieszania. W rodzinie SiTech3D najmniejszy równoległy układ LE-2CC ma średnicę 2×12 mm. Łączy ograniczoną objętość geometryczną z segmentową konstrukcją ślimaków, dostępem do cylindra i możliwością rozbudowania stanowiska o potrzebne operacje. Przy materiałach wymagających większych sił i większego strumienia można przejść do średnic 2×16, 2×20 i 2×24 mm bez zmiany zasad planowania procesu. Dlatego dobór modelu zaczynamy od celu doświadczenia: jaką mieszaninę chcemy przygotować, ile jej potrzebujemy i jakie operacje musi przejść materiał. Średnica jest konsekwencją tych odpowiedzi, a nie jedynym kryterium zakupu. Przy projektowaniu układu mniejszego niż 12 mm zmniejsza się także bezwzględna tolerancja na odchyłki wymiarowe. Ta sama odchyłka wykonawcza stanowi większą część głębokości kanału, przez co silniej wpływa na przecieki, lokalne ścinanie i równomierność przepływu. Dla materiałów wrażliwych termicznie znaczenie ma również możliwość stabilnego podawania w małym strumieniu bez przypadkowych przerw. Dlatego cel prac nad miniaturyzacją formułujemy przez wynik: masa surowca potrzebna do uzyskania pełnowartościowej próbki, przy określonej jakości homogenizacji i powtarzalności procesu. W wielu zadaniach laboratoryjnych lepszy bilans uzysku można osiągnąć przez dopasowanie dozowania, konfiguracji ślimaków i głowicy na układzie 2×12 mm, zanim zmniejszy się jego średnicę. Geometria D/d, rozstaw osi i konfiguracja ślimakówDwie wytłaczarki o tej samej nominalnej średnicy mogą zachowywać się inaczej. Dużo zależy od proporcji rdzenia i zwojów, skoku elementów transportujących oraz rozmieszczenia segmentów ugniatających. Te decyzje określają warunki napełnienia, ścinania i mieszania na całej długości cylindra. Przy projektowaniu zazębionych ślimaków analizuje się średnicę zewnętrzną D, rdzeń d, rozstaw osi a i głębokość kanałów h. W idealnym profilu samoczyszczącym występuje relacja geometryczna: a = (D + d) / 2 Przy D/d = 1,70 oznacza to dla przykładowej średnicy D = 12 mm modelowe wartości d ≈ 7,06 mm, a ≈ 9,53 mm i h ≈ 2,47 mm. W rzeczywistym układzie należy uwzględnić projektowane luzy, profil zwojów i sposób montażu segmentów. W badaniach rozwojowych szczególnie cenna jest możliwość zmiany sposobu transportu i mieszania bez wymiany całej maszyny. Element transportujący prowadzi materiał dalej, ugniatający intensyfikuje mieszanie, a element restrykcyjny zmienia lokalne wypełnienie i opór. Zestawienie tych elementów tworzy sekwencję działań dobraną do receptury. Dla przykładu: w badaniu mieszanki polimeru z dodatkiem napełniającym można najpierw zapewnić stabilne uplastycznienie osnowy, a dopiero później wprowadzać składnik wrażliwy na ścinanie. Przy innej formulacji korzystniejsze będzie wspólne podawanie i wcześniejsze mieszanie. Zmiana kolejności stref pozwala sprawdzić obie koncepcje bez przebudowy całego stanowiska. W LE-2CC geometria ślimaków jest elementem metody badawczej. Otwierany cylinder pomaga ocenić rozmieszczenie materiału po zatrzymaniu doświadczenia, a pomiary temperatury, ciśnienia i obciążenia napędu pozwalają porównać warianty. Następnie wyniki zestawia się z właściwościami ekstrudatu: jednorodnością, składem, lepkością lub zachowaniem materiału w dalszym przetwarzaniu. Taka wiedza pozostaje przydatna także po przejściu do większego modelu. Zmieniają się wtedy warunki skali, ale zachowany zostaje cel poszczególnych stref i sposób oceny ich pracy. Przy zmianie stosunku D/d trzeba jednocześnie zachować poprawną geometrię zazębienia, rozstaw osi i luzy robocze. Oznacza to dobór całego, wzajemnie zgodnego zestawu: ślimaków i powierzchni cylindra. Taka konfiguracja pozwala świadomie kształtować wolną objętość oraz sposób transportu, bez rezygnowania z wymagań mechanicznych. Dlaczego nie wystarczy minimalizować Vg?Mała wolna objętość sprzyja ograniczaniu skali doświadczenia, ale ekonomika próby zależy też od tego, czy surowiec można podać bez dodatkowych strat oraz czy zostanie otrzymany materiał o wymaganej jakości. Optimum stanowi możliwie mała ilość surowca na udaną próbę, przy prawidłowym transporcie, topieniu, mieszaniu i formowaniu. Dlatego dobór modelu SiTech3D zaczyna się od formulacji, postaci surowca i planowanych badań. Dla materiału dostępnego w małej ilości naturalnym punktem wyjścia jest LE-2CC 2×12 mm; gdy wymagania materiałowe i procesowe rosną, można przejść do większych średnic rodziny bez zmiany zasad prowadzenia eksperymentu. Badania naukowe na 2×12 mm – od formulacji farmaceutycznych do biokompozytówMożliwości średnicy 12 mm najlepiej ocenić na podstawie opublikowanych eksperymentów. W kilku pracach wykorzystano współbieżne wytłaczarki 2×12 mm, L/D = 40, z rodziny konstrukcyjnej poprzedzającej obecne urządzenia SiTech3D. Badano na nich zarówno formulacje farmaceutyczne, jak i kompozyty polimerowe z włóknami naturalnymi. Ta różnorodność jest ważniejsza niż jeden rekord minimalnego wsadu. Pokazuje, że układ 12 mm może służyć do rzeczywistego opracowywania receptur: zmienia się skład, parametry mieszania i sposób odbioru, a następnie analizuje otrzymany materiał. Wyniki poszczególnych publikacji odnoszą się do ich konkretnych konfiguracji i materiałów.
W tych doświadczeniach badacze otrzymywali materiał poddawany dalszym analizom: określano jego skład, przydatność do przygotowania filamentu albo właściwości kompozytu. Średnica 12 mm pozwoliła więc przeprowadzić cały proces, od podania składników po ocenę otrzymanego produktu. Partie 50 g i 200 g opisują ilości wykorzystane w określonych publikacjach. Z tych badań nie wynika jedna uniwersalna dolna granica masy wsadu. Do wyznaczenia rzeczywistego odzysku z prób 2, 5 czy 10 g potrzebny jest dodatkowy bilans materiałowy, obejmujący rozruch i pozostałość po zakończeniu eksperymentu. W HME (Hot-Melt Extrusion, farmaceutycznym wytłaczaniu na gorąco) liczą się rozprowadzenie lub rozpuszczenie substancji aktywnej leku (API) w polimerze, jej stabilność oraz powtarzalność składu. W biokompozytach trzeba dodatkowo zwrócić uwagę na zwilżanie włókien, zmianę ich długości i wpływ ścinania na właściwości produktu. To dwa odmienne zadania, dla których ślimaki dobiera się w inny sposób. Właśnie ta możliwość dopasowania przebiegu procesu jest silną stroną segmentowej konstrukcji 2×12 mm. Laboratorium może zmieniać sposób mieszania i porównywać jego efekty bez zmiany całej metody badawczej. Otrzymuje przy tym wyniki dotyczące konkretnej formulacji, a nie jedynie katalogową informację o prędkości czy mocy napędu. Inaczej ocenia się również produkt. Dla compoundu przeznaczonego do dalszego formowania sprawdzamy skład, dyspersję i właściwości materiału. Przy filamencie dochodzą regularność przekroju, stabilność wypływu i zachowanie podczas odbioru. W obu przypadkach proces powinien dostarczyć próbkę, która reprezentuje badany wariant receptury. Dlatego warunki pracy wytłaczarki analizujemy razem z wynikiem badania materiałowego. Co mówią pomiary o możliwościach mieszania?W eksperymentach z pozakonazolem [1] maksymalne zarejestrowane momenty dla czterech formulacji mieściły się w granicach 2,5–3,4 Nm, a ciśnienia 0,8–18,8 bar. Bar jest jednostką ciśnienia: 1 bar = 0,1 MPa (megapaskala). Sama różnica między formulacjami była znacząca. Co ważne, w jednej z nich stwierdzono niższą od zakładanej zawartość substancji aktywnej w ekstrudacie, chociaż proces wytłaczania przebiegał. Pokazuje to, że stabilność mechaniczna maszyny i poprawny skład produktu to dwa odrębne kryteria oceny. W badaniu itrakonazolu [2] odnotowano moment około 2,82 ± 0,09 Nm (zapis ± oznacza zakres rozrzutu podanej wartości) i uzyskano filament o kontrolowanym składzie. Ten wynik ma znaczenie, bo łączy pomiar obciążenia z oceną jakości wyrobu. Jest to wynik eksperymentalny dla zastosowanej formulacji, a nie nominalna charakterystyka całej rodziny urządzeń. Przy mieszaninach P3HB–PU z mocznikiem podczas pracy z prędkością 130 obr./min otrzymano następujące dane [6]. Obciążenie wyrażono w procentach wartości przyjętej przez układ pomiarowy; procent nie jest bezpośrednią jednostką momentu w Nm:
Dodatek mocznika wiązał się w tych próbach ze spadkiem ciśnienia i obciążenia napędu. Jednocześnie zmieniano profile temperatur, a przy większym udziale mocznika pojawiły się ograniczenia właściwości mechanicznych próbek. Dane procesowe trzeba więc czytać razem z wynikami badań materiałowych: mniejsze obciążenie maszyny może ułatwiać wytłaczanie, ale o przydatności receptury decydują jej właściwości końcowe. Dla technologii użytkownika wartości momentu i ciśnienia stają się szczególnie użyteczne, gdy są analizowane razem z jakością próbki. W badaniu pozakonazolu zmiana polimeru wpływała na zachowanie formulacji, natomiast w badaniu itrakonazolu oceniono już gotowy filament i rzeczywistą zawartość substancji aktywnej. Z kolei doświadczenia PHBV z włóknami obejmowały przygotowanie compoundu i późniejsze właściwości mechaniczne. Wspólnym mianownikiem tych publikacji jest sposób prowadzenia badań: obciążenie maszyny, rzeczywisty skład i właściwości produktu rozpatruje się łącznie. Takiej metodyki potrzebuje laboratorium, które ma wybrać najlepszą recepturę, a następnie przenieść ją na większą skalę. W SiTech3D dane z napędu, stref grzewczo-chłodzących, czujników stopu i dozowania można zestawić z wynikami analizy próbek. Pozwala to odpowiedzieć na pytanie, dlaczego jeden wariant dał lepszy rezultat od drugiego i jakie warunki warto zachować podczas kolejnej próby. SiTech3D LE-2CC 2×12 mm – pełny proces compoundingu w małej skaliDla laboratorium pracującego z ograniczoną ilością surowca LE-2CC 2×12 mm jest przede wszystkim narzędziem do opracowania receptury i zrozumienia procesu. Mniejsza średnica pomaga ograniczyć skalę doświadczenia, a segmentowe ślimaki pozwalają realizować topienie, transport i mieszanie w zaplanowanej kolejności. Można więc przygotować próbkę i równocześnie sprawdzić, jakie oddziaływania doprowadziły do uzyskanego wyniku. Model jest dostępny z długością roboczą L/D 40–48, nominalnym momentem 9,5 Nm na ślimak i nominalną mocą napędu 2,2 kW. Konstrukcja z dzielonym cylindrem oraz wymiennymi wkładkami ułatwia pracę z różnymi zestawami segmentów. Zakres wyposażenia dobiera się do materiału, planowanych pomiarów i sposobu odbioru ekstrudatu. O wartości tego stanowiska decydują przede wszystkim rozwiązania, których działanie można od razu przełożyć na konkretną czynność w laboratorium:
Jeśli w ciągu jednego dnia porównuje się kilka receptur, szczególnie przydatny okazuje się dostęp do wnętrza układu po próbie. Można sprawdzić, gdzie pozostał polimer, przygotować cylinder do następnego wariantu i zmienić wybrane segmenty. Zapis momentu, temperatur i ciśnień pozwala później odtworzyć, czym różniły się warunki pracy. Sama etykieta na próbce przestaje być jedynym śladem eksperymentu. Dla badań nad nowymi dodatkami oznacza to prostszą analizę przyczyn zmian. Jeżeli dwie próbki różnią się składem lub właściwościami, dostępne są również dane mówiące o ich historii technologicznej. Dzięki temu kolejny eksperyment można zaplanować świadomie, a nie przez przypadkowe dobieranie nastaw. LE-2CC 2×12 mm sprawdza się zatem jako pierwszy etap rozwoju procesu. Po wytypowaniu obiecującej receptury można przejść do 2×16, 2×20 albo 2×24 mm, zwiększając ilość produktu do analiz i dostosowując geometrię oraz warunki pracy do nowej skali. Na kolejnych stanowiskach nadal analizuje się te same pytania: jak materiał jest podawany, jak długo przebywa w cylindrze, ile energii otrzymuje i jak wygląda wynik mieszania. W ten sposób seria wytłaczarek SiTech3D tworzy spójną ścieżkę rozwoju technologii: od pierwszych prób z cennym materiałem po większe partie potrzebne do oceny wyrobu i procesu. Takie podejście ma również wymiar praktyczny przy wytwarzaniu filamentu, granulatu, profilu lub materiału do formowania próbek testowych. W zależności od celu badania stanowisko może obejmować dobraną głowicę, pomiar produktu, odbiór oraz dalsze urządzenia. Już w skali 2×12 mm można więc oceniać nie tylko zachowanie stopu, ale również wpływ procesu na cechy produktu, które będą decydować o jego zastosowaniu. Co oznacza to dla klienta prowadzącego program formulacyjny?Wartość małej wytłaczarki dwuślimakowej najlepiej widać przy badaniach seryjnych. Laboratorium może porównywać stopień homogenizacji, wpływ udziału dodatku, kolejność wprowadzania składników, temperaturę oraz konfigurację ślimaków na tym samym stanowisku. Zamiast każdorazowego budowania nowej technologii, opracowuje kolejne warianty w ramach kontrolowanego procesu. Dobrze dobrany dozownik utrzymuje ustalony skład, rejestracja danych pomaga interpretować różnice, a otwierany cylinder ułatwia przygotowanie następnej próby. To wszystko ma szczególną wartość przy drogich substancjach, specjalistycznych napełniaczach i nowych biopolimerach, których zapas wystarcza na niewiele doświadczeń. Dobrze zaprojektowana seria prób pozwala wykorzystać materiał nie tylko do otrzymania produktu, lecz także do zbudowania wiedzy potrzebnej przy następnej decyzji technologicznej. Przy dalszym rozwoju technologii szczególną wartość ma powiązanie pomiarów z próbką. Oprócz nastaw temperatury cylindra analizuje się – odpowiednio do wyposażenia – temperaturę i ciśnienie stopu, moment, siłę osiową oraz rzeczywisty strumień dozowania. Takie dane można wykorzystać przy doborze większego układu, porównywaniu dostaw surowca i dokumentowaniu receptur. Średnica 12 mm jest zatem sposobem na ograniczenie skali eksperymentu, a nie na ograniczenie liczby pytań, na które eksperyment może odpowiedzieć. Jak mały strumień dozowania przekłada się na wielkość próby?W badaniach na układach 2×12 mm opisano podawanie około 70–75 g/h, czyli 1,17–1,25 g/min. Zapis g/h oznacza gramy na godzinę, a g/min – gramy na minutę; jest to strumień dozowania, a nie masa całego doświadczenia. Są to niewielkie strumienie, a jednak pozwalały prowadzić rzeczywiste procesy przygotowania formulacji i filamentu. Dla laboratorium ważna jest zatem możliwość pracy ze strumieniem dopasowanym do dostępnego materiału, przy zachowaniu wymaganej jakości produktu. Przy stałym dozowaniu 75 g/h (1,25 g/min) czas podania kolejnych porcji jest łatwy do policzenia:
Tabela przedstawia czas podawania, nie czas potrzebny do otrzymania tej samej masy gotowego produktu. Część surowca trafi najpierw do stref uplastyczniania, część może pojawić się w postaci materiału przejściowego, a pewna ilość pozostanie po zakończeniu doświadczenia. Aby określić potrzebny wsad, trzeba zważyć te frakcje i ocenić jakość ekstrudatu. Właśnie tu wracają znaczenie dobrego dozowania, odpowiednio dobranych segmentów oraz dostęp do cylindra po próbie. Dzięki nim można wyznaczyć bilans dla określonej formulacji i stopniowo ograniczać zużycie surowca. Dobór wielkości próby można rozpocząć od wymagań badań końcowych. Innej masy potrzebuje pomiar DSC lub analiza składu, innej seria próbek mechanicznych albo test na linii do filamentu. SiTech3D może skonfigurować układ 2×12 mm pod rodzaj produktu i sposób jego odbioru, co pozwala ograniczać ilość surowca przeznaczoną na operacje pomocnicze. Prace naukowe potwierdzają niskie strumienie i skuteczne przetwarzanie skomplikowanych formulacji na średnicy 12 mm. Wyznaczenie minimalnej masy całej partii jest osobnym zadaniem doświadczalnym, zależnym od materiału, głowicy i konfiguracji. Dlatego zamiast jednej uniwersalnej liczby w gramach dla wszystkich receptur, warto projektować próby pod konkretną metodę analityczną i oczekiwaną ilość produktu. W praktyce to znacznie bardziej użyteczne dla klienta: można od razu ocenić, czy stanowisko powinno służyć do screeningu nowych dodatków, opracowania procesu HME, przygotowania granulatu czy wytwarzania próbnego filamentu. Każde zadanie ma inną strukturę strat i inną definicję produktu użytecznego. Jak zaplanować próbę, aby maksymalnie wykorzystać dostępną ilość materiału?Dobre doświadczenie zaczyna się od pytania, do czego wykorzystamy otrzymaną próbkę. Kilka gramów może wystarczyć do określonych analiz chemicznych lub termicznych, podczas gdy seria badań mechanicznych czy próba produkcji filamentu wymaga odpowiednio większej ilości materiału. Od tego zależy zarówno wybór średnicy ślimaków, jak i całej linii za wytłaczarką. Dobór można rozpocząć od trzech danych: dostępnej masy surowca, minimalnej masy produktu potrzebnej do badań i rodzaju operacji procesowych. Gdy znamy te wartości, łatwiej oszacować wymagany strumień dozowania, przewidzieć straty rozruchowe i wybrać między LE-2CC 2×12 mm a większym modelem. Tę samą logikę stosujemy przy doborze głowicy, pompy stopu, chłodzenia i odbioru. Wielkość stanowiska dobieramy do próbki potrzebnej do wiarygodnej oceny. Jej masa musi wystarczyć na zaplanowane pomiary i powtórzenia. W SiTech3D dobór rozpoczynamy więc od planowanego wyniku badania, a dopiero potem określamy wielkość porcji surowca i konfigurację urządzenia. Najpierw określamy produkt i sposób jego odbioruDla doświadczenia reologicznego (badania płynięcia i lepkości) potrzebujemy reprezentatywnego stopu; dla badań compoundu (mieszaniny polimerowej z dodatkami) – materiału o odpowiednio jednorodnym składzie; dla wytwarzania filamentu – ciągłego, stabilnego wypływu oraz urządzeń do chłodzenia i odbioru. W każdej z tych sytuacji inaczej wygląda masa produktu użytecznego. Przy próbach składu można pobierać krótkie odcinki ekstrudatu i badać kolejne frakcje, obserwując, kiedy proces osiąga wymagane parametry. Dla granulatów i filamentów trzeba dodatkowo ocenić jakość produktu po opuszczeniu głowicy. Wówczas bilans obejmuje także materiał zużyty przy chłodzeniu, uruchamianiu odciągu czy przechodzeniu między recepturami. Wybór głowicy ma szczególne znaczenie w małej skali. Prosta, krótka droga przepływu i dobrze dopasowana dysza mogą ograniczyć objętość stopu pozostającego poza cylindrem. Przy bardzo krótkich doświadczeniach właśnie adapter i głowica bywają obszarem, który warto optymalizować w pierwszej kolejności. Następnie dobieramy zasilanie i ślimaki do surowcaDwa materiały o tej samej masie potrafią zachowywać się zupełnie inaczej. Granulat zwykle łatwiej podawać w stałym strumieniu, ale wymaga odpowiedniej przestrzeni do przejmowania cząstek. Proszek o niskiej gęstości nasypowej może zajmować dużo miejsca, a przy słabej płynności tworzyć mostki w zasypie. Przed próbą warto więc poznać granulację, gęstość nasypową, sypkość, wilgotność i wrażliwość termiczną surowca. Dla mieszaniny wieloskładnikowej dochodzi pytanie o sposób wprowadzania dodatków: razem z polimerem, osobnym dozownikiem czy przez późniejszy port procesowy. Na tej podstawie zestawiamy ślimaki. W strefie pierwszej trzeba zapewnić pewny transport, następnie właściwe uplastycznienie, a dalej takie mieszanie, które daje zamierzony efekt przy akceptowalnym obciążeniu i temperaturze stopu. Elementy ugniatające dobiera się do konkretnego zadania. Zbyt łagodny profil może prowadzić do słabej jednorodności, a zbyt restrykcyjny – do zwiększenia napełnienia, momentu i czasu przebywania. Segmentowa konstrukcja LE-2CC pozwala porównywać te warianty w uporządkowany sposób. Zmieniamy geometrię wybranego odcinka, zachowując możliwie podobne pozostałe warunki. Dzięki temu można ustalić, które elementy rzeczywiście poprawiają wynik, a które jedynie zwiększają opór procesu. Mierzymy nie tylko masę produktu, lecz także przebieg próbyZanim zaczniemy serię z drogim składnikiem, warto sprawdzić procedurę rozruchu i odbioru na odpowiednim materiale referencyjnym. Daje to możliwość dopracowania temperatur, momentu rozpoczęcia zbierania produktu, sposobu ważenia i zakończenia eksperymentu. Zachowanie rzeczywistej formulacji trzeba później potwierdzić osobno. Podczas właściwej próby dobrze jest oznaczać kolejno frakcję rozruchową, produkt o wymaganej jakości oraz materiał odzyskany podczas opróżniania. Każdą frakcję ważymy. Równocześnie zapisujemy warunki, przy których powstała: prędkość ślimaków, strumień podawania, temperaturę stopu, ciśnienie oraz moment lub obciążenie napędu. Zależnie od wyposażenia można dołączyć siłę osiową i inne parametry linii. Tak przygotowany zapis pozwala oddzielić czas pierwszego wypływu od czasu uzyskania prawidłowego produktu. Ma to znaczenie zwłaszcza wtedy, gdy testujemy zmiany składu. Niewielka pozostałość poprzedniej formulacji może przejściowo wpływać na wynik kolejnej próby, dlatego ocena jednorodności i czystości materiału powinna być częścią protokołu.
Zestawienie wyników pozwala obliczyć ηu = 100% × m_u/m_in i porównywać próby wykonane przy kolejnych konfiguracjach. Jeżeli po zmianie ślimaków rośnie uzysk, ale pogarsza się jednorodność, wiemy, że potrzebna jest dalsza optymalizacja. Jeżeli jakość pozostaje taka sama, a spada masa rozruchowa, mamy potwierdzoną korzyść technologiczną. Trzy przykłady doboru stanowiskaNowy, kosztowny dodatek do biopolimeru. Surowca jest mało, a celem jest porównanie kilku udziałów dodatku i ocena dyspersji. Punktem wyjścia może być LE-2CC 2×12 mm z dozowaniem dopasowanym do proszku i konfiguracją ślimaków zapewniającą wymaganą jednorodność. Gdy wytypujemy obiecujący skład, można przygotować większą ilość materiału do badań mechanicznych na kolejnej średnicy. Mieszanina o dużej lepkości i wyższym udziale napełniacza. Priorytetem staje się zachowanie odpowiedniego momentu i stabilnego transportu. Warto rozważyć LE-2CC 2×16 lub 2×20 mm, dobierając jednocześnie intensywność mieszania oraz sposób podawania składników. Ostateczny wybór wynika z prób i analizy obciążenia, a nie z samej nazwy polimeru. Rozwój procesu od receptury do próbnej produkcji granulatu. Po uzyskaniu odpowiednich właściwości materiału potrzebujemy go więcej do formowania próbek lub testów u odbiorcy. Wówczas korzyść daje przejście na większą średnicę – na przykład LE-2CC 2×20 lub 2×24 mm – oraz połączenie wytłaczarki z odpowiednio dobranym chłodzeniem i granulacją. Taką linię można budować w ramach rozwiązań SiTech3D do compoundingu i granulacji. Przykłady pokazują różne cele badawcze, a nie deklarowane minimalne wsady poszczególnych urządzeń. Każdy projekt wymaga sprawdzenia materiału, jakości produktu i wyposażenia stanowiska. Dlaczego liczy się koszt całej serii, a nie jednej porcji?Przy dziesięciu recepturach każda dodatkowa porcja zużyta na rozruch i zmianę materiału pojawia się dziesięć razy. Z drugiej strony próba zbyt krótka, by otrzymać wiarygodny wynik, może wymusić kolejne zużycie surowca. Dlatego najkorzystniejsza jest taka konfiguracja, która zapewnia potrzebną ilość dobrego produktu już w pierwszym właściwie zaplanowanym doświadczeniu. Oszczędność surowca staje się wtedy częścią oszczędności czasu, pracy laboratorium i kosztów analiz. To jeden z powodów, dla których wytłaczarkę warto dobierać razem z dozowaniem, głowicą, odbiorem produktu i sposobem rejestrowania danych. Dobór LE-2CC: od 2×12 do 2×24 mmPoniższe zestawienie zbiera najważniejsze parametry czterech modeli LE-2CC. Obejmuje geometrię i napęd, ale również rozwiązania, które decydują o codziennej pracy laboratorium: dostęp do ślimaków, możliwość przezbrojenia cylindra, dozowanie, pomiary oraz integrację z systemem sterowania. Nazwy modeli prowadzą do ich kart technicznych. W tabeli rozdzielono dane katalogowe od obliczeń. Moment, moc, temperatury i wyposażenie opisują oferowane wykonania, natomiast wiersze oznaczone gwiazdką (*) to porównanie dla wspólnego modelu geometrycznego: D/d = 1,70, L/D = 40 lub 48. Wartości Vg dotyczą obu ślimaków łącznie i nie obejmują adaptera ani głowicy. Wiersz „Nie określono” oznacza brak wartości na aktualnej karcie produktu.
LE-2CC 2×12 mm – niewielka ilość surowca bez redukowania badań do samego topieniaKiedy nowy materiał jest dostępny w niewielkiej ilości, LE-2CC 2×12 mm pozwala zaplanować prawdziwy proces mieszania zamiast ograniczać badanie do samego stopienia próbki. W publikacjach opisywano na tej średnicy dyspersje API–polimer, filamenty farmaceutyczne i kompozyty zawierające włókna roślinne. Każda z tych prac wymagała innego podejścia do zasilania i konfiguracji ślimaków. Dla laboratorium ważne jest to, że na takiej platformie można kolejno sprawdzić właściwości receptury, wpływ segmentów i zachowanie materiału przy różnym obciążeniu. W razie potrzeby dobiera się inne dozowanie, głowicę albo wyposażenie pomiarowe. W laboratorium badającym kosztowne dodatki znaczenie ma możliwość prowadzenia kilku iteracji receptury, zanim zostanie zamówiona większa ilość materiału. Model 2×12 mm pozwala zaprojektować taki cykl: przygotować mieszankę, dobrać segmenty, ustawić dozowanie, zarejestrować warunki procesu i pobrać próbkę. Jeśli wynik wymaga korekty, stanowisko można otworzyć, oczyścić i zmienić konfigurację roboczą. Dla projektów HME, biopolimerów i materiałów specjalnych siłą tej klasy jest połączenie niewielkiej ilości surowca z zachowaniem pełnego przebiegu procesu dwuślimakowego. Prace naukowe pokazują, że średnica 12 mm była wykorzystywana zarówno do dyspersji API–polimer, jak i do compoundingu z włóknami. Daje to solidny punkt odniesienia przy doborze nowego stanowiska dla laboratorium. LE-2CC 2×16 mm – kiedy potrzebna jest większa rezerwa procesuLE-2CC 2×16 mm warto rozważyć, gdy materiał wymaga większej rezerwy momentu, strefy zasilania mają przyjmować trudniejsze granulaty albo potrzebujemy więcej ekstrudatu do badań. Nominalne 22 Nm na ślimak daje inny zakres pracy niż w 2×12 mm, przy zachowaniu segmentowego sposobu budowania procesu. Jest to dobry krok dla laboratorium, które przechodzi od wstępnego rozpoznania receptury do szerszego zakresu badań nad mieszaniem, dodatkami i właściwościami compoundu. Przy doborze trzeba zarazem uwzględnić większą objętość układu i odpowiednio zaplanować budżet surowcowy. LE-2CC 2×20 mm – rozwój formulacji i kontrolowane zwiększanie skaliLE-2CC 2×20 mm odpowiada potrzebom bardziej rozbudowanych prób compoundingu. Przy nominalnym momencie 46 Nm na ślimak pozwala planować badania wymagające większej rezerwy napędu i przygotowania partii materiału do kolejnych etapów oceny. Ta średnica jest szczególnie interesująca, gdy eksperyment obejmuje kilka składników wprowadzanych w różnych strefach, rozbudowany profil mieszania albo wytwarzanie materiału do późniejszego formowania. Warunki dobiera się na podstawie właściwości stopu i wymaganej jakości produktu – sama wielkość momentu pozostaje jednym z kryteriów, a nie zamiennikiem próby technologicznej. LE-2CC 2×24 mm – większy zakres procesowy i materiał do walidacjiLE-2CC 2×24 mm jest przeznaczona do doświadczeń, w których potrzebujemy szerszego zakresu obciążeń i większej ilości materiału do dalszych operacji. Nominalny moment 100 Nm na ślimak pozwala uwzględnić bardziej wymagające układy mieszające oraz większe strumienie procesu. To właściwa skala, gdy laboratorium przygotowuje się do walidacji technologii, bada zależności między mieszaniem a właściwościami materiału lub potrzebuje większej partii do testów produktu. Przy takim zadaniu dobrze dobrana większa wytłaczarka może być bardziej ekonomiczna niż wielokrotne powtarzanie zbyt małych prób. Jedna platforma – kolejne etapy rozwoju procesuCztery średnice nie muszą być postrzegane jako konkurujące warianty tej samej maszyny. Są raczej narzędziami do różnych etapów rozwoju technologii. Pierwsze próby na małej ilości surowca mogą pomóc wybrać skład i wstępny układ mieszania. Przy większych średnicach sprawdzamy potem, jak zachowują się materiał i proces przy większym strumieniu. Podczas zmiany skali analizuje się nie tylko prędkość ślimaków i L/D. Znaczenie mają również SME (ang. Specific Mechanical Energy) – energia mechaniczna dostarczona do przetwarzania w odniesieniu do masy materiału (np. w kJ/kg), RTD – rozkład czasu przebywania, a także stopień napełnienia, temperatura stopu i jakość gotowego materiału. Dzięki temu porównanie kolejnych stanowisk opiera się na rzeczywistych mechanizmach procesu. Właśnie w tym obszarze SiTech3D oferuje wartość większą niż zestaw czterech średnic: możliwość doboru segmentów, wkładek, portów, dozowania, pomiarów i integracji stanowiska do celu technologicznego. O wyborze rozmiaru powinna decydować najmniejsza ilość surowca pozwalająca uzyskać wiarygodny wynik, z zachowaniem zdolności do realizacji wymaganych operacji procesu. Najczęstsze pytania o małe partie i wolną objętośćCzy wytłaczarka 2×12 mm wymaga wsadu odpowiadającego jej wolnej objętości?Nie. Współbieżny układ dwuślimakowy może pracować przy częściowym napełnieniu kanałów. Obliczona wartość 43,21 cm³ opisuje geometrię przyjętego modelu D/d = 1,70 i L/D = 40, a nie wymaganą masę surowca. O ilości materiału potrzebnej do udanej próby decydują także dozowanie, średni czas przebywania, rozruch, głowica i sposób odbioru produktu. Jaka jest najmniejsza ilość surowca potrzebna na LE-2CC 2×12 mm?Wielkość partii dobiera się do formulacji i wymaganej próbki. W opublikowanych badaniach na konstrukcjach 12 mm przetwarzano m.in. partie 50 g oraz pracowano przy strumieniach około 70–75 g/h. Te wyniki potwierdzają możliwości procesowe średnicy 12 mm, ale nie wyznaczają jednej dolnej granicy masy wsadu. Dla zadanej receptury rzeczywiste minimum ustala się na podstawie pomiaru rozruchu, jakości produktu i pozostałości po próbie. Dlaczego wybrano do obliczeń D/d = 1,70?Stosunek D/d opisuje relację średnicy zewnętrznej ślimaka do średnicy rdzenia. Wartość 1,70 przyjęto jako wspólne założenie do porównania czterech średnic. Pozwala pokazać wpływ głębokości kanałów i długości na objętość układu. Jest to model geometryczny, nie deklaracja identycznego profilu wszystkich produkcyjnych zestawów SiTech3D. Czy większa średnica zawsze oznacza większe zużycie surowca?Przy geometrycznie podobnych układach większa średnica wiąże się z większą wolną objętością. Jednak całkowite zużycie materiału zależy od tego, ile prób trzeba wykonać, czy produkt spełnia wymagania oraz jak wygląda rozruch i odzysk. Przy trudnym materiale większa rezerwa momentu i pewniejsze zasilanie mogą umożliwić uzyskanie dobrego wyniku w mniejszej liczbie doświadczeń. Kiedy wybrać 2×12 mm, a kiedy 2×16, 2×20 lub 2×24 mm?2×12 mm jest dobrym punktem startowym dla kosztownych formulacji i niewielkich partii, gdy potrzebny jest compounding, czyli przygotowanie jednorodnej mieszaniny polimeru i dodatków w kontrolowanym procesie wytłaczania. 2×16 mm daje większą rezerwę momentu i kanały o większej głębokości. 2×20 i 2×24 mm warto rozważyć przy rosnących wymaganiach mechanicznych, potrzebie większej ilości produktu albo przygotowaniu procesu do dalszej skali. Ostateczny dobór opiera się na rodzaju materiału, planowanych operacjach i wymaganych badaniach gotowego wyrobu. Podsumowanie – mała ilość surowca, pełna wartość eksperymentuMinimalny wsad wytłaczarki laboratoryjnej jest wynikiem współdziałania geometrii, sposobu podawania i przebiegu całego procesu. Wolna objętość pozwala porównać rozmiar układów, natomiast rzeczywistą ilość potrzebnego materiału wyznaczamy na podstawie napełnienia, czasu przebywania, rozruchu, strat i jakości otrzymanej próbki. Dla modelowej geometrii D/d = 1,70 i L/D = 40 obliczona wolna objętość wynosi 43,21 cm³ dla 2×12 mm, 102,41 cm³ dla 2×16 mm, 200,03 cm³ dla 2×20 mm i 345,65 cm³ dla 2×24 mm. Porównanie pokazuje, jak wyraźnie zmienia się skala aparatu przy kolejnych średnicach. Nie opisuje natomiast bezpośrednio masy pełnowartościowego produktu, którą uzyskamy z określonego wsadu. Przy zmniejszaniu średnicy równocześnie maleją głębokości kanałów i przekroje części przenoszących moment. Dlatego rozsądna miniaturyzacja polega na zachowaniu takiej geometrii i rezerwy mechanicznej, aby materiał można było pewnie podać, uplastycznić i wymieszać. Właśnie tu znajduje zastosowanie SiTech3D LE-2CC 2×12 mm: segmentowe ślimaki, dzielony cylinder, wymienne wkładki, dobierane dozowanie i pomiary tworzą stanowisko do rzeczywistych badań formulacji przy ograniczonej ilości surowca. Niezależne publikacje naukowe dokumentują na tej klasie urządzeń procesy farmaceutyczne przy małych strumieniach dozowania oraz compounding biopolimerów z włóknami. Dla laboratorium to wiarygodna podstawa do zaplanowania własnej metodyki badań – z uwzględnieniem ilości i jakości potrzebnego produktu. Kiedy receptura jest gotowa do dalszego rozwoju, rodzina LE-2CC pozwala przejść do większej skali. 2×16, 2×20 i 2×24 mm zapewniają kolejne zakresy momentu i wielkości procesu, zachowując możliwość świadomego projektowania kolejnych operacji technologicznych. Planujesz badania nowego polimeru, compoundu albo formulacji specjalistycznej? Wystarczy przekazać rodzaj i postać surowca, ilość dostępnego materiału, cel doświadczenia oraz masę próbki potrzebną do analiz. Na tej podstawie dobierzemy średnicę ślimaków, konfigurację mieszania, sposób dozowania, głowicę i wyposażenie stanowiska. Zobacz wytłaczarkę LE-2CC 2×12 mm lub skontaktuj się z SiTech3D w sprawie doboru stanowiska. Literatura
|
Zobacz także: Baza technicznych danych segmentów ślimaków do wytłaczarek dwuślimakowych. Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook