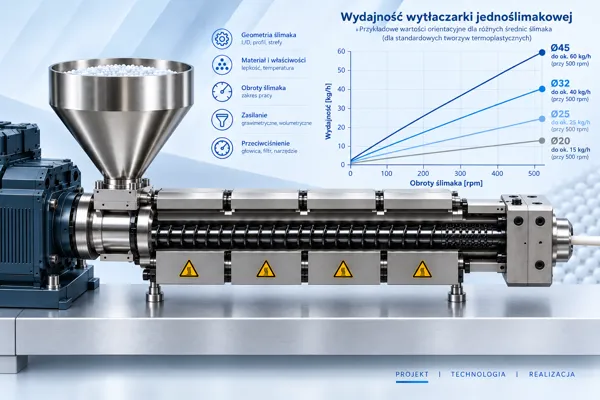
Wydajność wytłaczarki jednoślimakowej – kalkulatorKalkulator pozwala oszacować, jakiego rzędu wydajności można oczekiwać od wytłaczarki jednoślimakowej oraz porównać różne średnice ślimaka, prędkości obrotowe i warunki procesu. Może być wykorzystany jako pierwszy etap doboru wielkości urządzenia: od niewielkich wytłaczarek laboratoryjnych po większe układy pilotażowe. Wynik przedstawia techniczne oszacowanie, a nie sztywną wydajność przypisaną do danej średnicy, ponieważ rzeczywisty strumień materiału zależy także od geometrii ślimaka, właściwości tworzywa, sposobu zasilania, przebiegu uplastyczniania oraz oporów układu. Jakiej wydajności można oczekiwać od wytłaczarki jednoślimakowej 20, 25, 32 lub 45 mm? Sama średnica ślimaka nie daje jeszcze odpowiedzi w kg/h. Określa skalę urządzenia, ale rzeczywisty strumień materiału zależy również od prędkości obrotowej, geometrii ślimaka, właściwości tworzywa, sposobu zasilania, przebiegu uplastyczniania oraz oporów układu znajdującego się za wytłaczarką. Kalkulator SiTech3D został przygotowany jako narzędzie inżynierskie do wstępnej analizy i porównywania wariantów procesu. Nie przypisuje jednej stałej wydajności do danej średnicy ślimaka. Analizuje kilka niezależnych zjawisk zachodzących we wytłaczarce i na tej podstawie wyznacza możliwy punkt pracy. Kalkulator wydajności wytłaczarki jednoślimakowejJeżeli dobierasz nową wytłaczarkę, nie ograniczaj obliczenia do jednej średnicy i jednego punktu pracy. Porównaj kilka wariantów. W praktyce znacznie więcej informacji daje odpowiedź na pytanie, przy jakiej średnicy ślimaka i w jakim zakresie obrotów wymagana wydajność znajduje się w racjonalnym obszarze pracy urządzenia. Co oblicza kalkulator?Kalkulator rozdziela kilka podstawowych ograniczeń procesu. Dzięki temu wynik w kg/h nie jest prostym przeliczeniem średnicy ślimaka i jego prędkości obrotowej.
Model obliczeniowy, a nie prosty przelicznik kg/hKalkulator nie wykorzystuje jednego empirycznego współczynnika typu średnica × obroty. Rdzeń obliczeniowy łączy kilka modeli fizycznych opisujących kolejne zjawiska zachodzące podczas wytłaczania jednoślimakowego: transport materiału stałego, uplastycznianie, przepływ stopu, wpływ gradientu ciśnienia, właściwości reologiczne tworzywa, przepływy przeciekowe oraz ograniczenia napędu. W części dotyczącej uplastyczniania proces jest analizowany w kolejnych odcinkach długości ślimaka. Lokalne bilanse procesu są rozwiązywane numerycznie, dzięki czemu model może sprawdzać, czy przy zadanym strumieniu, geometrii, temperaturze i prędkości ślimaka materiał może zostać uplastyczniony w dostępnej długości układu. Nie jest to pełna symulacja CFD ani przestrzenny model całego pola przepływu. Jest to zredukowany model inżynierski, którego zadaniem jest analizowanie najważniejszych mechanizmów ograniczających wydajność rzeczywistej wytłaczarki jednoślimakowej. Jakie zjawiska fizyczne uwzględnia kalkulator?Transport materiału stałego w strefie zasilaniaProces rozpoczyna się od pobrania materiału z zasypu i jego transportowania wzdłuż cylindra. Kalkulator analizuje ten etap oddzielnie jako Qfeed. Model uwzględnia między innymi średnicę ślimaka, głębokość kanału, skok, szerokość zwoju, prędkość obrotową, gęstość nasypową surowca oraz konstrukcję strefy zasilania. Ma to znaczenie szczególnie dla materiałów o małej gęstości nasypowej, przemiałów, proszków oraz innych surowców, których zachowanie podczas podawania może różnić się od typowego granulatu. Jeżeli zdolność pobierania materiału jest niższa od możliwości dalszej części ślimaka, to właśnie strefa zasilania staje się ograniczeniem całego procesu. Rowkowana strefa zasilaniaKalkulator umożliwia analizę rowkowanej strefy zasilania. Rowki mogą zwiększać zdolność transportowania materiału stałego, jednak nie oznacza to automatycznego zwiększenia końcowej wydajności wytłaczarki. Jeżeli zwiększony strumień przekroczy zdolność uplastyczniania lub transportowania stopu, ograniczenie zostanie przeniesione do kolejnego etapu procesu. Uplastycznianie i zdolność topienia materiałuTransport większej ilości granulatu nie oznacza jeszcze, że materiał może zostać prawidłowo przetworzony. Musi zostać ogrzany, uplastyczniony i doprowadzony do odpowiednio jednorodnego stanu. Kalkulator wyznacza oddzielnie Qmelt, czyli szacowaną zdolność uplastyczniania materiału w dostępnej długości ślimaka. W tej części wykorzystywany jest zredukowany model topienia typu Tadmor. Uwzględniane są między innymi właściwości cieplne polimeru, geometria kanału, prędkość powierzchniowa ślimaka, temperatura procesu oraz energia potrzebna do przejścia materiału ze stanu stałego do stopionego. Obliczenia wykonywane są numerycznie w kolejnych odcinkach długości procesu. Dzięki temu kalkulator może rozpoznać sytuację, w której geometryczna zdolność transportowa ślimaka jest większa niż możliwa do osiągnięcia wydajność przy prawidłowym uplastycznieniu materiału. Przepływ wleczonyW strefie dozowania ruch powierzchni obracającego się ślimaka powoduje transport stopu w kierunku głowicy. Składowa ta jest określana jako przepływ wleczony, czyli drag flow. Jego wartość zależy między innymi od prędkości ślimaka, średnicy, skoku, głębokości kanału oraz szerokości zwoju. Sam przepływ wleczony nie określa jednak rzeczywistej wydajności, ponieważ równocześnie działa gradient ciśnienia powstający pomiędzy końcem ślimaka a wcześniejszą częścią kanału. Przepływ ciśnieniowy i przepływ wstecznyGłowica, filtr, pakiet sit, adapter lub inne elementy znajdujące się za wytłaczarką powodują powstanie przeciwciśnienia. Gradient ciśnienia generuje składową przepływu przeciwną do przepływu wleczonego. Jest ona określana jako przepływ ciśnieniowy lub w kontekście kierunku działania jako przepływ wsteczny. W uproszczonym zapisie zależność można przedstawić jako: Q = QD − QP gdzie QD oznacza przepływ wleczony związany z ruchem ślimaka, a QP opisuje składową wynikającą z gradientu ciśnienia. Wzrost przeciwciśnienia może więc zmniejszać przepływ netto wytłaczarki mimo niezmienionej prędkości obrotowej. Przeciwciśnienie głowicy i filtraKalkulator pozwala określić przeciwciśnienie oraz analizuje jego wpływ na charakterystykę strefy dozowania. Jest to ważne, ponieważ wytłaczarka nie pracuje jako urządzenie odizolowane. Rzeczywisty punkt pracy zależy również od oporów dalszej części instalacji. Ta sama wytłaczarka przy tych samych obrotach może uzyskać inną wydajność podczas pracy z otwartym wylotem, a inną po podłączeniu głowicy o dużych oporach przepływu. Wykres wydajności w funkcji przeciwciśnienia pozwala obserwować tę zależność dla aktualnej geometrii i materiału. Przepływ przeciekowy przez luz ślimak–cylinderModel uwzględnia również luz pomiędzy wierzchołkiem zwoju ślimaka a powierzchnią cylindra. Stop może przepływać przez tę szczelinę z obszaru o wyższym ciśnieniu w kierunku obszaru o ciśnieniu niższym. Przepływ przeciekowy zmniejsza efektywną zdolność budowania ciśnienia i transportowania stopu. Zwiększenie luzu, na przykład wskutek zużycia ślimaka lub cylindra, może więc wpływać na rzeczywistą charakterystykę wydajnościową maszyny. Nieliniowa reologia stopu polimerowegoStopione tworzywo nie jest w modelu traktowane jako ciecz o jednej stałej lepkości. Polimery wykazują najczęściej zachowanie nienewtonowskie, a ich lepkość zależy od temperatury i szybkości ścinania. Kalkulator wykorzystuje modele reologiczne, między innymi zależności z rodziny Carreau–Yasuda oraz modele uwzględniające wpływ temperatury. Zmiana obrotów wpływa więc nie tylko bezpośrednio na transport materiału. Zmienia również szybkość ścinania, a przez nią efektywną lepkość stopu i charakterystykę przepływu. W części hydraulicznej lepkość jest wyznaczana iteracyjnie dla aktualnych warunków pracy, zamiast pozostawać jedną stałą wartością przypisaną do tworzywa. Wpływ temperatury na lepkośćTemperatura stopu wpływa na lepkość materiału, a przez to na opory przepływu, zdolność budowania ciśnienia oraz wielkość przepływu ciśnieniowego. Nie oznacza to jednak, że zwiększanie temperatury jest uniwersalnym sposobem zwiększania wydajności. Zakres temperatury ograniczają właściwości konkretnego tworzywa, jego stabilność termiczna oraz wymagania jakościowe produktu. Ślimak klasyczny i ślimak barierowyKalkulator umożliwia analizę ślimaka klasycznego oraz zredukowanego modelu ślimaka barierowego. W wariancie barierowym oddzielnie analizowana jest zdolność uplastyczniania oraz możliwość transferu materiału przez szczelinę bariery. Dzięki temu geometria barierowa nie jest sprowadzana do jednego arbitralnego współczynnika zwiększającego wydajność. Moment obrotowy i moc napęduWydajność możliwa z punktu widzenia geometrii ślimaka nie zawsze może zostać osiągnięta przez rzeczywistą maszynę. Dlatego kalkulator uwzględnia również dostępny moment obrotowy oraz moc napędu. Jeżeli zapotrzebowanie procesu przekracza możliwości napędu, staje się on kolejnym ograniczeniem punktu pracy. Pompa stopuJeżeli do konfiguracji zostanie dodana pompa stopu, jej charakterystyka jest analizowana oddzielnie od charakterystyki ślimaka. Pompa może przejąć znaczną część zadania związanego z generowaniem różnicy ciśnień i stabilizacją strumienia stopu. Nie zwiększa jednak automatycznie zdolności zasilania ani uplastyczniania wytłaczarki. Jeżeli ograniczeniem jest Qfeed lub Qmelt, sama pompa stopu nie usuwa tego ograniczenia. Więcej informacji o takich układach znajduje się w kategorii pompy stopionego tworzywa. Dlaczego Qfeed, Qmelt i Qmeter są liczone oddzielnie?Każda strefa wytłaczarki realizuje inne zadanie i może mieć inną maksymalną zdolność przetwarzania materiału.
Końcowy punkt pracy wynika z porównania tych możliwości oraz dodatkowych ograniczeń, takich jak napęd albo pompa stopu. Dlatego zwiększenie jednego parametru nie musi zwiększać wydajności całego układu. Możliwe jest na przykład zwiększenie zdolności transportowej strefy zasilania bez wzrostu wydajności końcowej, jeżeli ograniczeniem pozostaje topienie materiału. Jak korzystać z kalkulatora?Do pierwszego oszacowania wystarczy wybrać geometrię bazową lub średnicę ślimaka, materiał, prędkość obrotową, L/D oraz zakładane przeciwciśnienie. Następnie warto zmieniać jeden parametr i obserwować nie tylko wartość kg/h, ale również zmianę Qfeed, Qmelt, Qmeter oraz aktywnego ograniczenia procesu. Przy analizie konkretnej istniejącej maszyny warto wprowadzić rzeczywiste parametry geometrii zamiast pozostawiać wartości referencyjne. Szersze informacje o geometrii znajdują się w artykule Warunki pracy wytłaczarki i definiowanie geometrii ślimaka. Jak interpretować wykres wydajności w funkcji obrotów?Wykres Wydajność masowa Q [kg/h] w funkcji Obrotów ślimaka n [obr./min] przedstawia zachowanie poszczególnych ograniczeń modelu wraz ze zmianą prędkości obrotowej. Na jednym wykresie można porównać Qfeed, Qmelt, Qmeter oraz Q wynikową. Jeżeli jedna z charakterystyk zaczyna przebiegać poniżej pozostałych, oznacza to, że właśnie ten obszar procesu staje się aktualnym ograniczeniem wydajności. Wykres pozwala więc odróżnić zakres, w którym wzrost obrotów rzeczywiście zwiększa strumień materiału, od obszaru, w którym dalsze zwiększanie prędkości ślimaka daje coraz mniejszy efekt z powodu zasilania, topienia, hydrauliki lub ograniczeń maszyny. Jak interpretować wykres wydajności w funkcji przeciwciśnienia?Drugi wykres przedstawia zależność pomiędzy wydajnością masową Q [kg/h] a przeciwciśnieniem głowicy lub filtra [bar]. Wzrost oporu układu znajdującego się za wytłaczarką zwiększa gradient ciśnienia i składową przepływu przeciwną do przepływu wleczonego. Może więc zmniejszać przepływ netto. Wykres nie jest symulacją konkretnej głowicy. Pokazuje wpływ zadanego przeciwciśnienia na charakterystykę aktualnie analizowanej wytłaczarki. Jak interpretować wynik kalkulatora?Najważniejszą informacją nie jest różnica pomiędzy przykładowo 14,6 i 15,1 kg/h, lecz rząd wielkości, dostępny zakres regulacji oraz aktywne ograniczenie procesu.
Średnica ślimaka a wydajnośćŚrednica ślimaka określa skalę urządzenia i potencjalną zdolność transportowania materiału, ale nie istnieje jeden uniwersalny przelicznik średnicy na kg/h. Przy zmianie średnicy zmieniają się również objętość kanału, prędkość powierzchniowa, warunki wymiany ciepła, wymagany moment obrotowy, ilość materiału w układzie i przebieg uplastyczniania. Dlatego warto porównywać kilka kolejnych średnic i sprawdzać, przy której z nich wymagana wydajność znajduje się w użytecznym zakresie pracy. Geometria ślimaka może być ważniejsza niż sama średnicaOkreślenie ślimak 32 mm opisuje jedynie jego średnicę. Nie określa głębokości kanału, skoku, szerokości zwoju, stopnia sprężania, długości poszczególnych stref ani luzu pomiędzy ślimakiem a cylindrem. Dwa ślimaki o tej samej średnicy i L/D mogą więc mieć odmienną charakterystykę transportu, topienia i budowania ciśnienia. Jeżeli znana jest rzeczywista geometria konkretnego ślimaka, warto wprowadzić ją w parametrach zaawansowanych kalkulatora. Materiał ma bezpośredni wpływ na wynikTa sama wytłaczarka może pracować inaczej z PLA, PP, PE, PETG, ABS, PA, TPU lub tworzywem wysoko napełnionym. Różnice wynikają między innymi z lepkości stopu, przebiegu topienia, ciepła właściwego, gęstości, gęstości nasypowej oraz postaci surowca. Stopione polimery są zwykle materiałami nienewtonowskimi. Ich zachowanie szerzej opisano w artykule Ciecze nienewtonowskie i reologia polimerów. Objętość robocza kanałów ślimakaWydajność nie jest jedynym parametrem opisującym skalę wytłaczarki. Szczególnie podczas prac laboratoryjnych i R&D znaczenie ma także ilość materiału znajdującego się wewnątrz układu. Kalkulator wyznacza geometryczną objętość roboczą kanałów ślimaka w strefie zasilania, sprężania i dozowania. Nie należy utożsamiać objętości kanału z objętością litego polimeru. W strefie zasilania materiał sypki zawiera przestrzenie pomiędzy cząstkami, a podczas uplastyczniania zmienia się jego stan oraz gęstość. Masa materiału znajdującego się w wytłaczarceNa podstawie geometrii i właściwości materiału kalkulator szacuje masę tworzywa znajdującego się jednocześnie w układzie ślimak–cylinder. Parametr ten jest bardzo istotny przy pracy z drogimi materiałami, małymi partiami, nowymi formulacjami oraz podczas częstych zmian materiału lub koloru. Większa wytłaczarka wymaga większej ilości materiału do napełnienia układu, ustabilizowania procesu i przeprowadzenia czyszczenia. Średni czas przebywania materiału MRTŚredni czas przebywania MRT określa orientacyjny czas, przez jaki materiał znajduje się w analizowanym układzie ślimak–cylinder. W kalkulatorze jest on wyznaczany z zależności: MRT = masa materiału w wytłaczarce / strumień masowy Kalkulator pokazuje także orientacyjne rozbicie czasu pomiędzy strefę zasilania, sprężania i uplastyczniania oraz dozowania. Obliczenie obejmuje wyłącznie samą wytłaczarkę. Nie obejmuje objętości pompy stopu, adaptera, filtra ani głowicy. MRT ma znaczenie szczególnie podczas przetwarzania materiałów wrażliwych termicznie, prowadzenia krótkich prób, zmiany formulacji oraz porównywania różnych wielkości urządzeń. Liczba obrotów ślimaka w czasie MRTKalkulator pokazuje również liczbę pełnych obrotów wykonanych przez ślimak podczas szacowanego średniego czasu przebywania. Przykładowa wartość 111 obr. oznacza, że podczas czasu odpowiadającego średniemu przebywaniu materiału ślimak wykonuje około 111 pełnych obrotów. Nie oznacza to, że pojedyncza cząstka materiału wykonuje 111 okrążeń wokół ślimaka. Parametr opisuje jedynie relację pomiędzy prędkością obrotową i średnim czasem przebywania. MRT a RTDMRT nie jest pełnym rozkładem czasu przebywania RTD. Poszczególne fragmenty rzeczywistego materiału mogą opuszczać wytłaczarkę wcześniej lub później niż wynika to z wartości średniej. Pełne RTD wymaga określenia rozkładu czasów przebywania, zwykle na podstawie pomiaru odpowiedzi procesu na wprowadzony znacznik. Maksymalna wydajność a użyteczny zakres pracyNajwiększa możliwa liczba kg/h nie musi być najlepszym punktem pracy. Znacznie ważniejsze jest znalezienie zakresu, w którym materiał jest prawidłowo uplastyczniony, parametry procesu pozostają stabilne, a urządzenie zachowuje odpowiedni zapas możliwości.
Jak dobrać wielkość wytłaczarki?Jeżeli znasz wymagany zakres kg/h, kalkulator można wykorzystać do porównania kilku kolejnych wielkości urządzenia. Dla zastosowań laboratoryjnych naturalnym punktem odniesienia są średnice 20, 25 i 32 mm. Przy większej skali procesu można analizować urządzenia 45 mm i większe. Dobry wybór to konfiguracja, w której:
Szersze kryteria doboru przedstawiono w artykule Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji. Porównaj wynik z rzeczywistą ofertą urządzeńPo określeniu potrzebnego zakresu wydajności można porównać wynik z rzeczywistymi klasami urządzeń. Rodzina laboratoryjnych wytłaczarek jednoślimakowych SiTech3D obejmuje między innymi modele LE-1S 20 mm, LE-1S 25 mm i LE-1S 32 mm. Dla większej skali procesu dostępne są wytłaczarki jednoślimakowe pilotażowe. Dobór powinien obejmować nie tylko przewidywaną wydajność, ale również geometrię ślimaka, dostępny moment, zakres obrotów, temperaturę, objętość roboczą, MRT, wymagane pomiary i warunki pracy z głowicą. Kiedy wynik kalkulatora należy traktować szczególnie ostrożnie?Model jest najbardziej użyteczny dla typowych procesów wytłaczania termoplastów. Im bardziej materiał lub konfiguracja odbiega od takich warunków, tym większe znaczenie mają dane dotyczące konkretnego układu. Szczególnej ostrożności wymagają między innymi materiały o skrajnie wysokiej lub niskiej lepkości, proszki, materiały o małej gęstości nasypowej, formulacje wysoko napełnione, kompozyty zawierające włókna oraz procesy pracujące przy bardzo wysokim przeciwciśnieniu. Kalkulator pozostaje w takich przypadkach użytecznym punktem wyjścia, ale wynik należy zweryfikować dla rzeczywistej geometrii ślimaka, konkretnego materiału i konfiguracji linii. Obliczenia pomagają dobrać punkt wyjścia, pomiar weryfikuje procesPo uruchomieniu rzeczywistej wytłaczarki warto porównać przewidywania kalkulatora z danymi procesowymi. Do oceny punktu pracy warto jednocześnie obserwować wydajność, prędkość ślimaka, moment obrotowy, ciśnienie stopu, temperaturę oraz stabilność tych parametrów w czasie. Szerszy opis procesu wytłaczania znajduje się w artykule Przetwarzanie tworzyw sztucznych metodą wytłaczania. Najczęstsze błędy przy ocenie wydajności wytłaczarkiWiększa średnica zawsze oznacza proporcjonalnie większą wydajnośćNie. Większa średnica zwiększa potencjał wydajnościowy, ale wynik zależy także od geometrii ślimaka, napędu, materiału i warunków procesu. Dwa razy więcej obrotów oznacza dwa razy więcej kg/hNie zawsze. Taka zależność może występować tylko w określonym zakresie. Przy zwiększaniu prędkości mogą ujawniać się ograniczenia zasilania, uplastyczniania, hydrauliki lub napędu. Większe L/D automatycznie zwiększa wydajnośćNie. L/D określa przede wszystkim długość dostępną do realizacji procesu. O wyniku decyduje geometria oraz sposób wykorzystania tej długości. Wydajność katalogowa jest stałą cechą wytłaczarkiNie. Wartość kg/h zawsze odnosi się do określonych warunków pracy. Zmiana polimeru, ślimaka, temperatury, obrotów lub głowicy może zmienić wynik. Największa wydajność jest zawsze najlepszym punktem pracyNie. W praktyce ważniejsza jest stabilna wydajność technologiczna i odpowiedni zapas możliwości urządzenia. Najczęściej zadawane pytaniaJaką wydajność ma wytłaczarka jednoślimakowa 32 mm?Nie istnieje jedna wydajność właściwa dla wszystkich wytłaczarek 32 mm. Zależy ona między innymi od geometrii ślimaka, obrotów, materiału, warunków zasilania i przeciwciśnienia. Czy kalkulator uwzględnia przeciwciśnienie głowicy?Tak. Model uwzględnia wpływ gradientu ciśnienia na przepływ w strefie dozowania. Zwiększenie przeciwciśnienia zwiększa składową przepływu ciśnieniowego działającą przeciwnie do przepływu wleczonego. Czy kalkulator uwzględnia przepływ wsteczny?Tak. Przepływ ciśnieniowy związany z przeciwciśnieniem jest uwzględniany jako składowa przeciwna do przepływu generowanego ruchem ślimaka. Czy kalkulator zakłada stałą lepkość polimeru?Nie. W modelu wykorzystywana jest nieliniowa reologia polimeru. Lepkość zależy od szybkości ścinania i temperatury, a dla części obliczeń jest wyznaczana iteracyjnie. Czy kalkulator uwzględnia zużycie ślimaka?Pośrednio można analizować wpływ zwiększonego luzu ślimak–cylinder. Większy luz zwiększa potencjalny przepływ przeciekowy i zmienia zdolność budowania ciśnienia. Co oznacza MRT?MRT jest szacowanym średnim czasem przebywania materiału w układzie ślimak–cylinder. Wynika z ilości materiału znajdującego się w wytłaczarce oraz aktualnego strumienia masowego. Czy MRT jest tym samym co RTD?Nie. MRT jest wartością średnią. RTD opisuje pełny rozkład czasów przebywania poszczególnych części materiału. Czy wynik kalkulatora wystarcza do zamówienia wytłaczarki?Nie. Kalkulator pozwala określić właściwą skalę urządzenia i porównać warianty. Ostateczny dobór powinien uwzględniać konkretny materiał, geometrię ślimaka, moment, temperaturę, głowicę, wymagania pomiarowe i charakter całego procesu. Od obliczenia wydajności do doboru rzeczywistej maszynyNajważniejszym rezultatem obliczeń nie jest znalezienie jednej maksymalnej liczby kg/h. Celem jest znalezienie takiej konfiguracji, w której wymagany strumień znajduje się w użytecznym zakresie pracy, a poszczególne etapy procesu zachowują odpowiedni zapas możliwości. Jeżeli wymagana wydajność znajduje się na granicy analizowanej konfiguracji, warto sprawdzić większą średnicę, inną geometrię ślimaka albo inne warunki procesu. Jeżeli natomiast potrzebny strumień jest niewielki w stosunku do możliwości dużej maszyny, szczególnie w laboratorium może być korzystniejszy układ mniejszy. Po określeniu potrzebnego zakresu można przejść do laboratoryjnych wytłaczarek jednoślimakowych SiTech3D, porównać wytłaczarki pilotażowe albo skonsultować założenia procesu z SiTech3D. |
Zobacz także: Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Plastyczne materiały wybuchowe i PBX – właściwości, polimery i formowanie Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook