Wytłaczarki dwuślimakowe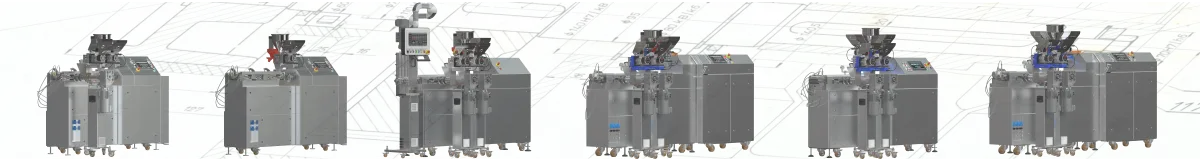 | |||||||||||||||||||||
|
Laboratoryjne wytłaczarki dwuślimakowe LE-2CC 2×20 mm i LE-2CC 2×24 mm są rekonfigurowalnymi platformami badawczo-rozwojowymi przeznaczonymi do projektowania, analizy i optymalizacji procesów compoundingu oraz przetwórstwa materiałów wieloskładnikowych. Umożliwiają prowadzenie badań nad mieszaniem i modyfikacją polimerów, wytłaczaniem reaktywnym, odgazowaniem stopu, dozowaniem składników w kolejnych strefach procesu oraz opracowywaniem nowych formulacji przy kontrolowanym obciążeniu mechanicznym i monitorowaniu parametrów technologicznych. Segmentowa konstrukcja ślimaków pozwala projektować kolejność oraz intensywność operacji realizowanych wzdłuż układu: transportu, topienia, mieszania dystrybucyjnego i dyspersyjnego, dozowania kolejnych komponentów, odgazowania oraz homogenizacji. Dzięki temu wytłaczarka dwuślimakowa może służyć nie tylko do przygotowania compoundu, ale przede wszystkim do badania zależności pomiędzy konfiguracją ślimaków, stopniem wypełnienia, historią termomechaniczną materiału i właściwościami otrzymywanego produktu. Model LE-2CC 2×20 mm jest szczególnie przydatny w badaniach wymagających ograniczonego zużycia materiału i częstych zmian konfiguracji doświadczenia. LE-2CC 2×24 mm zapewnia większą laboratoryjną skalę procesu i większą zdolność przenoszenia obciążeń mechanicznych, dlatego dobrze odpowiada również projektom przygotowującym technologię do późniejszego skalowania. Dobór modelu powinien jednak wynikać z materiału, wymaganej wydajności, konfiguracji ślimaków, sposobu dozowania i kryteriów podobieństwa procesu, a nie wyłącznie ze średnicy ślimaków. Dla badań prowadzonych na bardzo małych ilościach materiału przeznaczona jest odrębna grupa miniaturowych wytłaczarek dwuślimakowych. 
Podajnik boczny (side feeder)
Wytłaczarka laboratoryjna LE-2CC 2x20 mm
Wytłaczarka laboratoryjna LE-2CC 2x24 mm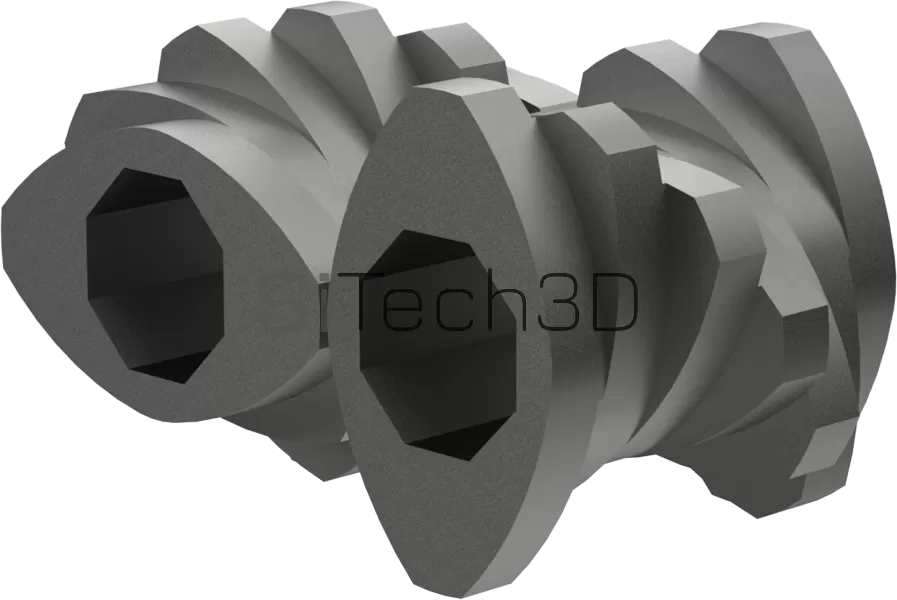
Segmenty ślimaków | |||||||||||||||||||||
Wytłaczarki dwuślimakowe LE-2CC do compoundingu i badań R&DLaboratoryjna wytłaczarka dwuślimakowa jest narzędziem do świadomego projektowania historii procesowej materiału. W odróżnieniu od układu, którego zadaniem jest przede wszystkim stabilne uplastycznienie i wytworzenie strumienia stopu, segmentowa platforma dwuślimakowa pozwala kształtować kolejność operacji technologicznych wykonywanych na materiale podczas jego przejścia przez cylinder. W praktyce proces może obejmować kolejno zasilanie surowcem podstawowym, transport, topienie, mieszanie, wprowadzanie następnych składników, dalszą homogenizację, odgazowanie i przygotowanie stopu do przejścia przez głowicę lub kolejny element linii. Rozmieszczenie tych funkcji, geometria segmentów ślimaków, sposób dozowania oraz lokalny stopień wypełnienia decydują o rzeczywistych warunkach, którym poddawany jest materiał. Z punktu widzenia badań R&D oznacza to możliwość powiązania konfiguracji urządzenia i zadanych parametrów procesu z odpowiedzią ekstrudera oraz właściwościami otrzymanego materiału. Taka zależność jest podstawą racjonalnego rozwoju formulacji i późniejszego skalowania technologii. Projektowanie sekwencji operacji wzdłuż układu dwuślimakowegoJedną z najważniejszych cech segmentowej wytłaczarki dwuślimakowej jest możliwość rozmieszczenia kolejnych funkcji procesowych wzdłuż długości roboczej wyrażanej parametrem L/D. W laboratoryjnych platformach LE-2CC długość układu może sięgać L/D 40–48, w zależności od konfiguracji. L/D jest bezwymiarowym stosunkiem długości roboczej układu do średnicy ślimaka. Sama wartość L/D nie mówi jednak, jak proces będzie przebiegał. O jego charakterze decyduje sposób wykorzystania dostępnej długości: rodzaj i kolejność segmentów ślimaków, rozmieszczenie portów, sposób dozowania, lokalne wypełnienie oraz warunki cieplne i mechaniczne. W jednej konfiguracji większa część układu może służyć do łagodnego transportu i homogenizacji materiału wrażliwego na degradację. W innej ta sama długość może zostać wykorzystana do wieloetapowego mieszania, dozowania napełniacza, odgazowania i ponownej homogenizacji przed głowicą. Dlatego wytłaczarki dwuślimakowej nie należy dobierać wyłącznie na podstawie średnicy i L/D. Istotą układu segmentowego jest możliwość zaprojektowania przebiegu procesu w przestrzeni i czasie. Segmenty ślimaków i dzielony cylinder jako narzędzia badawczeŚlimaki LE-2CC są budowane z wymiennych segmentów, dzięki czemu ich konfigurację można dostosować do zadania technologicznego. Elementy transportowe służą przede wszystkim do przemieszczania materiału i kształtowania lokalnego wypełnienia, natomiast segmenty mieszające i ugniatające pozwalają wpływać na intensywność deformacji, mieszania oraz historię termomechaniczną materiału. W procesach z dozowanym zasilaniem strumień masowy jest w dużej mierze narzucany przez dozownik. Z tego względu segment transportowy nie powinien być traktowany jako element, który samodzielnie określa wydajność procesu. Jego geometria wpływa natomiast na transport osiowy, dostępność wolnej objętości, lokalny stopień wypełnienia, rozwój ciśnienia i czas przebywania materiału. Laboratoryjne LE-2CC wykorzystują również cylinder dzielony w poziomie, zapewniający dostęp do układu roboczego. Rozwiązanie to ułatwia czyszczenie, wymianę konfiguracji oraz kontrolę stanu elementów. Po kontrolowanym zatrzymaniu procesu możliwa jest również inspekcja rozmieszczenia materiału w kolejnych częściach ślimaków, co może stanowić dodatkowe narzędzie diagnostyczne w badaniach rozwojowych. Wymienne powierzchnie robocze cylindra umożliwiają ponadto dobór wykonania materiałowego do charakteru procesu, w tym do pracy z formulacjami powodującymi zwiększone zużycie ścierne lub wymagającymi podwyższonej odporności korozyjnej. Do/Di, wolna objętość i zdolność przenoszenia momentuW projektowaniu układu dwuślimakowego znaczenie ma nie tylko zewnętrzna średnica ślimaków. Jednym z parametrów opisujących geometrię jest stosunek Do/Di, gdzie Do oznacza średnicę zewnętrzną ślimaka, a Di średnicę jego rdzenia. W aktualnych konfiguracjach LE-2CC dostępne są warianty układu o Do/Di = 1,60 oraz 1,80. Przy tej samej średnicy zewnętrznej większa wartość Do/Di oznacza mniejszą średnicę rdzenia i może zwiększać dostępną objętość kanałów. Ma to znaczenie między innymi przy materiałach o niskiej gęstości nasypowej, wysokim udziale napełniaczy, dozowaniu bocznym i procesach wymagających dużej wolnej objętości. Większa wolna objętość nie jest jednak automatycznie korzystniejsza. Geometrię należy analizować razem ze zdolnością układu do przenoszenia momentu, konfiguracją segmentów, właściwościami materiału, wydajnością i wymaganym poziomem wypełnienia. Podobnie moc napędu wyrażona w kW nie opisuje samodzielnie możliwości ekstrudera. W układzie dwuślimakowym znaczenie mają jednocześnie dostępny moment na ślimak, zakres prędkości obrotowej, gęstość momentu, rzeczywiste obciążenie oraz geometria układu roboczego. Dopiero ich zestawienie z właściwościami materiału i strumieniem masowym pozwala ocenić rzeczywisty punkt pracy. Stopień wypełnienia w wytłaczarce dwuślimakowejW typowym procesie compoundingu z dozowanym zasilaniem układ dwuślimakowy nie musi być całkowicie wypełniony materiałem na całej długości. Wzdłuż ekstrudera mogą występować zarówno strefy częściowo wypełnione, jak i lokalne obszary o wysokim lub pełnym wypełnieniu. Stopień wypełnienia zależy między innymi od strumienia dozowanego materiału, prędkości obrotowej ślimaków, wolnej objętości kanałów, konfiguracji segmentów i lokalnych oporów przepływu. Jest to istotne, ponieważ stopień wypełnienia wpływa na moment obrotowy, charakter mieszania, czas przebywania, efektywność dozowania kolejnych składników oraz warunki odgazowania. Lokalnie większe wypełnienie może być również potrzebne do budowania ciśnienia lub rozdzielenia sąsiednich stref procesu. W praktyce oznacza to, że strumień materiału i prędkość ślimaków mogą być w znacznym stopniu niezależnymi zmiennymi procesu. Zmiana prędkości ślimaków przy niezmienionym dozowaniu może zmienić stopień wypełnienia i historię materiału, mimo że wydajność masowa pozostaje podobna. Mieszanie dystrybucyjne i dyspersyjneJednym z głównych zastosowań wytłaczarek dwuślimakowych jest kontrolowane mieszanie składników. W inżynierii compoundingu istotne jest rozróżnienie mieszania dystrybucyjnego i dyspersyjnego, ponieważ realizują one inne funkcje. Mieszanie dystrybucyjne zwiększa równomierność przestrzennego rozmieszczenia komponentów poprzez wielokrotny podział, przemieszczanie i ponowne łączenie strumienia materiału. Jego celem jest uzyskanie odpowiedniego rozkładu składników w objętości compoundu. Mieszanie dyspersyjne wymaga natomiast wytworzenia naprężeń działających na aglomeraty, krople lub inne domeny. Jeżeli naprężenia przekroczą odporność tych struktur, może nastąpić ich rozdrobnienie. Nie należy jednak dążyć do maksymalizacji oddziaływań mechanicznych bez uwzględnienia materiału. Zbyt intensywne ścinanie może zwiększać temperaturę stopu, powodować degradację polimeru, nadmierne skracanie włókien albo niepożądaną zmianę morfologii mieszaniny. Konfiguracja ślimaków powinna więc zapewniać taką historię naprężeń i mieszania, jaka jest potrzebna do uzyskania zakładanej struktury materiału, a nie największą możliwą intensywność procesu. Dozowanie składników i podajniki boczneW compoundingu istotna jest nie tylko ilość składnika, ale również moment i miejsce jego wprowadzenia do procesu. Matryca polimerowa może być podawana przez zasyp główny, natomiast kolejne komponenty mogą zostać wprowadzone po uplastycznieniu lub w dalszej części układu. Podajnik boczny – side feeder umożliwia wprowadzenie proszków, napełniaczy, włókien, regranulatów i innych składników do wybranej strefy cylindra. Pozwala to świadomie kształtować historię termiczną i mechaniczną poszczególnych komponentów. W przypadku włókien miejsce podania może być wykorzystywane do zarządzania kompromisem pomiędzy wymaganą dyspersją a zachowaniem odpowiedniej długości włókna. Efekt zależy jednak od całej konfiguracji dalszej części ślimaków, ich prędkości, stopnia wypełnienia, lepkości matrycy i wymagań dotyczących końcowej struktury kompozytu. Podobnie przy dużym udziale napełniaczy proszkowych korzystne może być oddzielenie etapu topienia matrycy od późniejszego podania napełniacza. Nie jest to jednak reguła uniwersalna, dlatego punkt dozowania powinien wynikać z właściwości formulacji i celu procesu. Dozowniki grawimetryczne i wolumetryczne stanowią w takim układzie integralną część procesu. Szczególnie w badaniach R&D stabilność strumienia dozowanego składnika ma bezpośredni wpływ na jakość interpretacji wyników. Odgazowanie atmosferyczne i próżnioweOdgazowanie może służyć do usuwania powietrza, wilgoci, resztkowych monomerów, produktów reakcji i innych składników lotnych. W zależności od procesu stosuje się odpowietrzanie atmosferyczne lub układ próżniowy. Sam port odgazowania ani zastosowanie próżni nie gwarantują jednak skutecznego usuwania składników lotnych. Strefa musi zostać zaprojektowana tak, aby materiał miał odpowiednią wolną powierzchnię, a stopień wypełnienia umożliwiał wymianę masy bez nadmiernego wynoszenia stopu przez otwór odpowietrzający. Konfiguracja segmentów może również tworzyć przed lub za strefą odgazowania obszary o większym wypełnieniu, które pomagają rozdzielić ciśnieniowo sąsiednie części procesu. Ma to szczególne znaczenie w układach wykorzystujących próżnię. Skuteczność odgazowania zależy więc jednocześnie od temperatury i lepkości materiału, stopnia wypełnienia, odnawiania powierzchni stopu, czasu przebywania, geometrii ślimaków oraz poziomu ciśnienia w strefie odpowietrzania. Jednostkowa energia mechaniczna SME i historia termomechanicznaW badaniach compoundingu jednym z ważnych parametrów porównawczych jest SME – Specific Mechanical Energy, czyli jednostkowa energia mechaniczna. Określa ona ilość energii mechanicznej przekazywanej materiałowi w przeliczeniu na jednostkę jego masy. W uproszczeniu: SME ≈ Pmech / ṁ gdzie Pmech oznacza rzeczywistą moc mechaniczną przekazywaną przez ślimaki, a ṁ strumień masowy materiału. Jeżeli Pmech podawane jest w kW, a ṁ w kg/h, wynik można wyrazić w kWh/kg. W przeliczeniu 1 kWh/kg odpowiada 3600 kJ/kg. Do takiej analizy nie należy stosować nominalnej mocy silnika jako rzeczywistej mocy przekazywanej materiałowi. Potrzebna jest wartość wynikająca z faktycznego obciążenia napędu podczas procesu. SME nie jest jednak uniwersalnym wskaźnikiem jakości procesu. Opisuje całkowitą ilość energii mechanicznej przypadającą na jednostkę masy, ale nie informuje, w którym miejscu układu energia została wprowadzona ani jaki był lokalny poziom naprężeń. Dwie konfiguracje o podobnym SME mogą więc prowadzić do innej temperatury stopu, różnego stopnia dyspersji, innego rozkładu czasu przebywania i innych właściwości produktu. SME należy interpretować razem z konfiguracją ślimaków, stopniem wypełnienia, temperaturą, momentem i wynikami badań materiałowych. RTD – rozkład czasu przebywania materiałuMateriał przepływający przez ekstruder nie przebywa w nim przez jeden jednakowy czas. Poszczególne elementy strumienia mogą przechodzić przez układ różnymi drogami i z różną historią przepływu. Zjawisko to opisuje RTD – Residence Time Distribution, czyli rozkład czasu przebywania. RTD nie jest tym samym co jeden średni czas przebywania materiału. Znaczenie RTD jest szczególnie duże w procesach reaktywnych, przy materiałach wrażliwych termicznie oraz wszędzie tam, gdzie właściwości produktu zależą od czasu oddziaływania temperatury, ścinania lub reagentów. Na RTD wpływają między innymi konfiguracja ślimaków, strumień materiału, prędkość obrotowa, stopień wypełnienia i lokalne warunki przepływu. Rozkład czasu przebywania nie jest standardową wartością odczytywaną ze sterownika ekstrudera. Wyznacza się go eksperymentalnie, na przykład przez wprowadzenie znacznika i pomiar jego odpowiedzi na wyjściu. Parametry urządzenia pozwalają więc kształtować RTD, natomiast jego wiarygodne określenie wymaga odpowiedniej procedury pomiarowej. Właściwości reologiczne a odpowiedź procesuLepkość zależna od temperatury i szybkości ścinania oraz lepkosprężystość stopu wpływają na transport materiału, moment obrotowy, ciśnienie, stopień wypełnienia, charakter mieszania i temperaturę stopu. Dlatego zmiana gatunku polimeru lub formulacji może istotnie zmienić odpowiedź ekstrudera nawet przy zachowaniu tych samych nastaw. Pomiary momentu, ciśnienia i temperatury materiału pozwalają obserwować procesowe konsekwencje tych właściwości, ale standardowej wytłaczarki nie należy utożsamiać z reometrem. Ilościowe wyznaczanie właściwości reologicznych wymaga odpowiedniego układu i metody pomiarowej. Praca współbieżna i przeciwbieżnaPlatformy LE-2CC mogą być konfigurowane do pracy współbieżnej oraz przeciwbieżnej. Są to dwa odmienne sposoby prowadzenia procesu, powodujące inne warunki transportu, mieszania i budowania ciśnienia. Układ współbieżny, w którym oba ślimaki obracają się w tym samym kierunku, jest szczególnie przydatny w compoundingu, mieszaniu wieloskładnikowym, zasilaniu dozowanym, dozowaniu bocznym i odgazowaniu. Segmentowa budowa pozwala w takim układzie bardzo elastycznie rozmieszczać kolejne funkcje procesu. Układ przeciwbieżny, w którym ślimaki obracają się w kierunkach przeciwnych, charakteryzuje się inną mechaniką transportu i przepływu oraz innym sposobem oddziaływania na materiał. Może być korzystny w wybranych procesach wymagających odmiennego charakteru transportu, ciśnienia lub obciążenia termomechanicznego. Możliwości pracy przeciwbieżnej nie należy jednak rozumieć jako prostego odwrócenia kierunku obrotów dowolnego zestawu ślimaków. Geometria i konfiguracja elementów roboczych muszą być odpowiednie do wybranego trybu pracy. Monitoring procesu – od wymuszenia do właściwości materiałuW laboratorium badawczym kluczowe znaczenie ma rozdzielenie tego, co technolog ustawia, od tego, jak na zadane warunki odpowiada rzeczywisty proces.
Temperatura zadana dla strefy cylindra nie jest równoznaczna z temperaturą przetwarzanego materiału. Stop otrzymuje energię zarówno z grzania zewnętrznego, jak i z pracy mechanicznej. Podobnie moment oraz siła osiowa nie są jedynie parametrami napędu i przekładni, lecz mogą dostarczać informacji o zmianach obciążenia procesu. Rejestracja danych i archiwizacja receptur pozwalają porównywać próby, identyfikować źródła zmian i budować dokumentację umożliwiającą późniejsze odtworzenie warunków doświadczenia. LE-2CC 2×20 mm i LE-2CC 2×24 mm – wybór laboratoryjnej skali procesuObie platformy należą do laboratoryjnej rodziny LE-2CC i umożliwiają konfigurowanie zaawansowanych procesów dwuślimakowych. Nie są jednak przeznaczone do identycznej skali obciążeń i zużycia materiału.
LE-2CC 2×24 mm jest szczególnie użyteczna w projektach, w których etap laboratoryjny ma przygotować proces do dalszego skalowania, ponieważ większa skala strumienia materiału i większa zdolność przenoszenia obciążeń umożliwiają prowadzenie części badań w szerszym oknie procesowym. Nie oznacza to jednak, że średnica 24 mm automatycznie zapewnia lepszą zgodność z urządzeniem przemysłowym. Wiarygodność scale-up zależy od właściwego wyboru kryteriów podobieństwa procesu. Zastosowania LE-2CC w compoundingu i rozwoju materiałówLaboratoryjne wytłaczarki dwuślimakowe są szczególnie przydatne wszędzie tam, gdzie materiał wymaga kontrolowanego mieszania wielu składników albo zaprojektowania kilku kolejnych operacji technologicznych w jednym ciągłym procesie.
Zakres zastosowań zależy od materiału wykonania części roboczych, konfiguracji ślimaków, temperatur pracy, dozowania, odgazowania i pozostałego wyposażenia stanowiska. Jeżeli celem jest wykonanie pełnego ciągu technologicznego zakończonego granulatem, LE-2CC może stanowić centralny element laboratoryjnej linii do compoundingu i granulacji. Od laboratorium do scale-up procesuScale-up, czyli skalowanie procesu, nie polega na mechanicznym przeniesieniu obrotów, temperatur stref ani pojedynczej wartości SME z mniejszej maszyny na większą. Przy przechodzeniu pomiędzy skalami należy określić, które warunki są krytyczne dla badanego materiału i produktu. W zależności od procesu mogą należeć do nich między innymi geometria i sekwencja elementów ślimaków, Do/Di, wolna objętość, zdolność przenoszenia momentu, strumień masowy, stopień wypełnienia, temperatura stopu, SME, RTD, sposób dozowania, warunki odgazowania i wymagany efekt mieszania. Nie wszystkie te wielkości można zachować jednocześnie w identycznej proporcji. Dlatego prawidłowe skalowanie jest problemem wielokryterialnym i powinno rozpoczynać się od określenia mechanizmów odpowiedzialnych za właściwości produktu. Wartością badań prowadzonych na LE-2CC jest możliwość zarejestrowania nie tylko nastaw urządzenia, ale również odpowiedzi procesu i właściwości materiału. Dzięki temu etap laboratoryjny może dostarczyć danych potrzebnych do świadomego zaprojektowania kolejnego poziomu skali. Ogólne kryteria doboru urządzenia i skalowania procesu opisano szerzej w artykule Jak dobrać wytłaczarkę do materiału i procesu?. FAQ – laboratoryjne wytłaczarki dwuślimakoweKiedy warto wybrać wytłaczarkę dwuślimakową?Wytłaczarka dwuślimakowa jest szczególnie użyteczna wtedy, gdy proces wymaga kontrolowanego mieszania wielu składników, dozowania komponentów w kolejnych strefach, odgazowania, wytłaczania reaktywnego lub świadomego kształtowania historii termomechanicznej materiału. Jeżeli podstawowym zadaniem jest stabilne topienie, homogenizacja i formowanie gotowego materiału, odpowiednim rozwiązaniem może być również wytłaczarka jednoślimakowa. Czym różnią się LE-2CC 2×20 mm i LE-2CC 2×24 mm?LE-2CC 2×20 mm jest ukierunkowana na badania przy mniejszym zużyciu materiału i dużej liczbie iteracji eksperymentalnych. LE-2CC 2×24 mm pracuje w większej laboratoryjnej skali i zapewnia większą zdolność przenoszenia obciążeń mechanicznych. Nie oznacza to jednak, że sama większa średnica automatycznie zapewnia lepsze odwzorowanie procesu przemysłowego. Co daje segmentowa konstrukcja ślimaków?Pozwala projektować kolejność funkcji technologicznych realizowanych wzdłuż cylindra poprzez odpowiedni dobór i rozmieszczenie elementów transportowych, mieszających i ugniatających. Dzięki temu konfigurację można dopasować do materiału, miejsca dozowania składników, wymaganej intensywności mieszania, odgazowania i historii procesowej. Co oznacza Do/Di?Do/Di jest stosunkiem średnicy zewnętrznej ślimaka do średnicy jego rdzenia. Parametr ten jest związany z geometrią kanałów i dostępną wolną objętością układu. Nie powinien być oceniany samodzielnie, ponieważ rzeczywiste możliwości procesu zależą również od momentu, konfiguracji segmentów, stopnia wypełnienia i właściwości materiału. Czym różni się mieszanie dystrybucyjne od dyspersyjnego?Mieszanie dystrybucyjne służy przede wszystkim do uzyskania równomiernego przestrzennego rozmieszczenia składników. Mieszanie dyspersyjne generuje naprężenia, które mogą prowadzić do rozdrobnienia aglomeratów, kropli lub innych domen, jeżeli naprężenia przekroczą ich odporność. Co oznacza SME?SME, czyli jednostkowa energia mechaniczna, określa ilość energii mechanicznej przekazywanej materiałowi w przeliczeniu na jednostkę jego masy. Jest użytecznym parametrem porównawczym, ale podobne SME nie oznacza automatycznie takiego samego stopnia mieszania, temperatury stopu, RTD ani właściwości produktu. Co oznacza RTD?RTD, czyli rozkład czasu przebywania, opisuje zróżnicowanie czasu, przez jaki poszczególne części materiału pozostają w ekstruderze. Nie jest to pojedyncza wartość odczytywana ze sterownika. RTD wyznacza się eksperymentalnie, na przykład z wykorzystaniem znacznika i analizy jego sygnału na wyjściu. Po co stosuje się podajnik boczny?Podajnik boczny umożliwia wprowadzenie komponentu do wybranej części procesu po przejściu materiału podstawowego przez wcześniejsze strefy ekstrudera. Pozwala to kontrolować moment wprowadzenia napełniacza, włókna, proszku lub innego dodatku i tym samym wpływać na jego historię termiczną i mechaniczną. Czym różni się praca współbieżna od przeciwbieżnej?W układzie współbieżnym oba ślimaki obracają się w tym samym kierunku, natomiast w przeciwbieżnym w kierunkach przeciwnych. Powoduje to odmienną charakterystykę transportu, mieszania i budowania ciśnienia. Zmiana trybu wymaga odpowiedniej geometrii i konfiguracji elementów ślimaków i nie powinna być rozumiana jako samo odwrócenie kierunku obrotów tego samego układu roboczego. |



 YouTube
 Linkedin
 Facebook