Wytłaczarki jednoślimakowe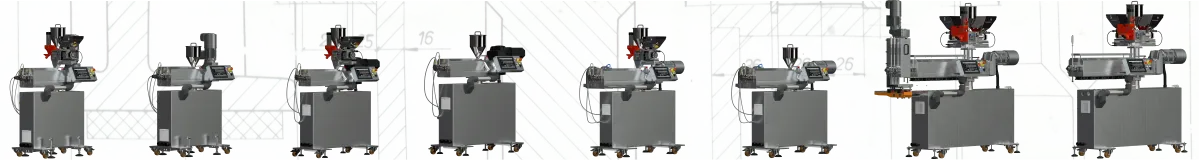 | ||||||||||||||||||||
|
Laboratoryjne wytłaczarki jednoślimakowe są podstawowymi narzędziami badawczo-rozwojowymi stosowanymi w technologii przetwórstwa tworzyw sztucznych. Umożliwiają prowadzenie kontrolowanych badań nad podawaniem, uplastycznianiem, topieniem, homogenizacją i transportem polimeru, a także ocenę zachowania materiału podczas przepływu oraz wpływu parametrów procesu na jakość stopu i otrzymywanego produktu. Rodzina laboratoryjnych wytłaczarek jednoślimakowych SiTech3D obejmuje modele LE-1S 20 mm, LE-1S 25 mm i LE-1S 32 mm. Poszczególne platformy pozwalają dopasować skalę badań do dostępnej ilości surowca, oczekiwanego strumienia materiału, wymaganej konfiguracji układu uplastyczniającego oraz wyposażenia współpracującego. Uzupełnieniem grupy jest LE-1SF 32 mm – specjalizowana wytłaczarka jednoślimakowa przeznaczona do procesów związanych z produkcją filamentów do druku 3D. Wytłaczarka jednoślimakowa nie powinna być oceniana wyłącznie przez średnicę ślimaka, moc napędu lub nominalną wydajność. Geometria ślimaka i cylindra określa sposób pobierania, transportu, topienia, mieszania i budowania ciśnienia, natomiast profil temperatury i prędkość obrotowa należą do podstawowych zmiennych sterujących procesem. Moment obrotowy, ciśnienie i temperatura stopu dostarczają z kolei informacji o odpowiedzi materiału i rzeczywistych warunkach pracy układu. 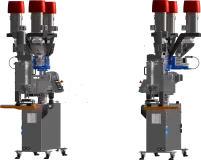
Wytłaczarka do filamentów LE-1SF 32 mm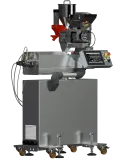
Wytłaczarka laboratoryjna LE-1S 20 mm
Wytłaczarka laboratoryjna LE-1S 25 mm
Wytłaczarka laboratoryjna LE-1S 32 mm | ||||||||||||||||||||
Laboratoryjne wytłaczarki jednoślimakowe LE-1S jako platforma R&DWytłaczarki jednoślimakowe należą do podstawowych urządzeń stosowanych w badaniach nad przetwórstwem polimerów. Umożliwiają prowadzenie procesu w sposób kontrolowany i pozwalają analizować zależności pomiędzy właściwościami surowca, geometrią układu uplastyczniającego, warunkami cieplnymi i mechanicznymi oraz zachowaniem materiału podczas wytłaczania. W laboratorium ich funkcja nie ogranicza się do przygotowania niewielkiej ilości wytłoczyny. Wytłaczarka może służyć do oceny przetwarzalności materiałów, porównywania formulacji, przygotowywania próbek do dalszych badań, określania wpływu dodatków i parametrów technologicznych oraz wyznaczania stabilnego zakresu pracy procesu. Istotną wartością stanowiska R&D jest możliwość powiązania zadanych warunków pracy urządzenia z rzeczywistą odpowiedzią materiału. Dzięki temu badanie nie kończy się na stwierdzeniu, że materiał został przetworzony, lecz dostarcza danych pozwalających określić, w jakich warunkach proces przebiega stabilnie i jakie czynniki wpływają na właściwości otrzymywanego produktu. Jak przebiega proces w wytłaczarce jednoślimakowej?Proces rozpoczyna się od wprowadzenia materiału do strefy zasilania. W zależności od surowca może mieć on postać granulatu, przemiału, proszku albo mieszaniny składników. Obracający się ślimak pobiera materiał i transportuje go wzdłuż cylindra. Poszczególne zjawiska nie są w rzeczywistym ekstruderze całkowicie rozdzielone, jednak wzdłuż układu zmieniają się dominujące funkcje procesu: transport materiału stałego, jego zagęszczanie, topienie, homogenizacja, mieszanie oraz transport stopu i wytwarzanie ciśnienia przed głowicą. Transport materiału stałegoW początkowej części układu materiał znajduje się głównie w stanie stałym. Jego transport zależy od geometrii kanału ślimaka, właściwości surowca oraz warunków tarcia pomiędzy materiałem, powierzchnią cylindra i ślimakiem. Skuteczny transport złoża stałego wymaga odpowiedniej relacji tych warunków tarcia. Jeżeli materiał ma tendencję do nadmiernego obracania się razem ze ślimakiem zamiast przemieszczać się osiowo wzdłuż cylindra, zdolność transportowa strefy zasilania może się zmniejszać. Znaczenie mają dlatego również konstrukcja i warunki cieplne strefy zasilania oraz właściwości materiału sypkiego. Zmiany gęstości nasypowej, wielkości i kształtu cząstek, sypkości albo tendencja do mostkowania mogą powodować zmianę rzeczywistego strumienia surowca nawet przy niezmienionej prędkości obrotowej ślimaka. Topienie materiałuW klasycznym modelu topienia dla w pełni zasilanej wytłaczarki jednoślimakowej przy powierzchni ogrzewanego cylindra powstaje warstwa stopionego polimeru, a udział zwartego złoża materiału stałego stopniowo maleje wzdłuż ślimaka. Rzeczywisty przebieg topienia zależy jednak od materiału, geometrii ślimaka, wydajności, prędkości obrotowej i sposobu zasilania. Przy zasilaniu dozowanym poniżej zdolności transportowej ślimaka mechanizm topienia może różnić się od klasycznego modelu ciągłego złoża stałego. Energia potrzebna do uplastycznienia nie pochodzi wyłącznie z układu grzania cylindra. Istotną rolę odgrywa również energia mechaniczna rozpraszana w materiale. Dlatego zmiana obrotów, wydajności, lepkości lub geometrii układu może zmieniać przebieg topienia nawet przy niezmienionych temperaturach zadanych. Z punktu widzenia technologii istotne jest nie tylko to, czy materiał ostatecznie zostanie stopiony, ale również gdzie zakończy się proces topienia oraz jak jednorodny termicznie i materiałowo będzie stop opuszczający tę część układu. Transport stopu i wpływ przeciwciśnieniaPo zakończeniu topienia materiał jest transportowany jako stop. W uproszczonym modelu przepływu w całkowicie wypełnionej stopem sekcji dozującej wydajność można rozpatrywać jako wynik współdziałania przepływu wleczonego i przepływu ciśnieniowego. Przepływ wleczony jest generowany przez ruch powierzchni ślimaka względem cylindra i transportuje materiał w kierunku głowicy. Przepływ ciśnieniowy jest związany z gradientem ciśnienia powstającym wskutek oporów głowicy i dalszego toru przepływu i działa przeciwnie do przepływu wleczonego, zmniejszając wydajność netto. Model ten pomaga wyjaśnić, dlaczego wzrost oporów głowicy może zmieniać wydajność układu jednoślimakowego. W praktyce charakterystyka wydajność–ciśnienie zależy również od właściwości reologicznych stopu, temperatury oraz rzeczywistej geometrii kanału ślimaka. Modelu przepływu wleczonego i ciśnieniowego nie należy traktować jako pełnego opisu całej wytłaczarki, ponieważ nie obejmuje on wszystkich zjawisk zachodzących podczas transportu materiału stałego i topienia. Geometria ślimaka, cylinder i znaczenie L/DGeometria ślimaka należy do podstawowych czynników określających charakter pracy wytłaczarki jednoślimakowej. Znaczenie mają między innymi głębokość kanału, skok zwoju, geometria poszczególnych stref, stopień sprężania oraz obecność dodatkowych sekcji mieszających. Parametr L/D oznacza stosunek długości roboczej ślimaka L do jego średnicy D. Ponieważ obie wartości są długościami, L/D jest wielkością bezwymiarową. Przykładowo L/D = 32 oznacza, że długość robocza odpowiada trzydziestu dwóm średnicom ślimaka. Większe L/D może zapewnić więcej miejsca na realizację kolejnych funkcji procesu, takich jak transport, topienie, mieszanie i homogenizacja. Sama wartość L/D nie określa jednak jakości ani możliwości technologicznych wytłaczarki. Dwa urządzenia o identycznym L/D mogą pracować odmiennie, jeżeli różnią się głębokością kanałów, stopniem sprężania, geometrią stref, elementami mieszającymi, zakresem obrotów, sposobem zasilania lub właściwościami przetwarzanego materiału. Mieszanie dystrybucyjne i dyspersyjne w układzie jednoślimakowymWytłaczarka jednoślimakowa nie musi realizować wyłącznie transportu i topienia. Odpowiednio zaprojektowana geometria ślimaka oraz dodatkowe sekcje mieszające mogą istotnie wpływać na jednorodność składu i temperatury stopu. Mieszanie dystrybucyjne służy przede wszystkim do poprawy równomierności przestrzennego rozmieszczenia składników. Jest realizowane poprzez wielokrotny podział, przemieszczanie i reorganizację strumienia materiału. Mieszanie dyspersyjne polega natomiast na wytwarzaniu odpowiednio dużych naprężeń działających na aglomeraty, krople lub inne domeny znajdujące się w materiale. Jeżeli naprężenia przekroczą odporność danej struktury, może dojść do jej rozdrobnienia. Oba mechanizmy mogą być potrzebne w jednym procesie, ale ich optymalna intensywność nie jest równoznaczna z maksymalnym ścinaniem. Nadmierne oddziaływanie mechaniczne może zwiększać temperaturę stopu, przyspieszać degradację polimeru lub niekorzystnie wpływać na strukturę określonych formulacji. Elementy mieszające mogą również poprawiać równomierność temperatury stopu poprzez intensyfikację wymiany materiału pomiędzy różnymi częściami kanału. Homogenizacja cieplna i mieszanie dystrybucyjne są jednak procesami powiązanymi, ale nie tożsamymi. Zasilanie pełne i zasilanie dozowaneSposób dostarczania materiału do wytłaczarki wpływa na transport surowca, stopień wypełnienia kanału, przebieg topienia, wytwarzanie ciśnienia oraz historię termomechaniczną materiału. Zasilanie pełne – flood feeding oznacza sytuację, w której materiał jest dostępny w strefie zasypowej w ilości wystarczającej do wykorzystania aktualnej zdolności transportowej ślimaka. Zasilanie dozowane – starve feeding oznacza podawanie przez dozownik strumienia materiału mniejszego od aktualnej zdolności transportowej ślimaka. Prowadzi to do występowania częściowo wypełnionych obszarów układu. Zmiana sposobu zasilania może zmieniać warunki transportu, topienia i generowania ciśnienia, dlatego nie należy traktować jej wyłącznie jako zmiany sposobu dostarczania surowca do tej samej konfiguracji procesu. Szersze omówienie doboru urządzenia, parametrów procesu i skalowania znajduje się w artykule Jak dobrać wytłaczarkę do materiału i procesu?. Nastawy procesu a rzeczywista odpowiedź materiałuW laboratorium sama możliwość ustawienia parametrów urządzenia nie jest wystarczająca. Wartość stanowiska badawczego wynika również ze zdolności obserwowania odpowiedzi materiału na zadane wymuszenie procesowe.
Temperatura zadana na regulatorze strefy cylindra nie jest tym samym co temperatura stopu. Materiał otrzymuje energię zarówno z układu grzania, jak i wskutek pracy mechanicznej. Rzeczywista temperatura stopu jest więc istotną informacją o stanie procesu. Moment obrotowy również nie powinien być traktowany wyłącznie jako parametr napędu. Jego zmiany mogą wskazywać na zmianę oporów procesu wynikającą między innymi z lepkości materiału, wydajności, temperatury albo warunków zasilania. Laboratoryjne wytłaczarki LE-1S mogą być konfigurowane do monitorowania i archiwizacji danych procesowych, takich jak temperatury stref, prędkość obrotowa, moment i obciążenie napędu oraz ciśnienie i temperatura materiału. Zakres pomiarów należy każdorazowo odnosić do konfiguracji konkretnego stanowiska. LE-1S 20, 25 i 32 mm – laboratoryjna skala badańRodzina LE-1S obejmuje trzy podstawowe średnice ślimaka w klasie laboratoryjnej: 20, 25 i 32 mm. Nie należy traktować ich jako prostej hierarchii, w której większa średnica automatycznie oznacza lepsze odwzorowanie warunków przemysłowych.
Wybór średnicy powinien wynikać z celu badań, dostępnej ilości surowca, oczekiwanego zakresu wydajności, wymaganej geometrii ślimaka oraz wyposażenia współpracującego. Większa średnica sama w sobie nie gwarantuje prawidłowego przeniesienia wyników do skali przemysłowej. Skalowanie wymaga identyfikacji i porównania warunków rzeczywiście decydujących o stanie materiału i jakości produktu. LE-1SF 32 mm – specjalizowana wytłaczarka do filamentówSzczególne miejsce w laboratoryjnej grupie urządzeń jednoślimakowych zajmuje LE-1SF 32 mm. Została opracowana na bazie platformy LE-1S 32 mm, ale jej konfigurację ukierunkowano na wymagania procesów związanych z wytłaczaniem filamentów do druku 3D. Rozwiązanie obejmuje między innymi modułową konstrukcję cylindra, możliwość stosowania ślimaków barierowych, szybkiej wymiany lub czyszczenia ślimaka, współpracę z systemami dozowania granulatów, proszków i cieczy oraz możliwość integracji z pompą stopu. Dostępny jest również wariant ślimaka przeznaczony do pracy z PLA. Ślimak barierowy i kontrola przebiegu topieniaW typowej konstrukcji barierowej dodatkowy zwój oddziela kanał zawierający złoże materiału stałego od kanału przeznaczonego głównie dla stopu. Odpowiednio dobrana szczelina bariery umożliwia przechodzenie stopionego materiału do kanału stopu, jednocześnie ograniczając przedwczesny transport większych nieuplastycznionych fragmentów. Celem zastosowania takiej geometrii nie jest wyłącznie zwiększenie intensywności mieszania, lecz przede wszystkim bardziej kontrolowane prowadzenie procesu topienia i przygotowanie jednorodnego stopu przed dalszą częścią układu. Dokładny przebieg topienia zależy od geometrii konkretnego ślimaka barierowego, właściwości materiału, wydajności, prędkości obrotowej i warunków cieplnych. Dlatego ślimak barierowy należy traktować jako element układu projektowanego do konkretnego zadania procesowego, a nie jako uniwersalne rozwiązanie dla każdego polimeru. W produkcji filamentu sama wytłaczarka jest tylko jednym z elementów procesu. Na stabilność średnicy i owalności produktu wpływają również głowica, stabilizacja strumienia stopu, chłodzenie, pomiar online, odciąg i nawijanie. Kompletne rozwiązania opisano w kategorii linie do produkcji filamentów 3D. Materiały i zakres badańZakres materiałowy laboratoryjnej wytłaczarki jednoślimakowej zależy od konfiguracji ślimaka i cylindra, zakresu temperatur pracy, sposobu zasilania, wykonania materiałowego części roboczych oraz wymagań dotyczących odporności na zużycie i korozję. W odpowiednich konfiguracjach rodzina LE-1S może być wykorzystywana do badań tworzyw powszechnego użytku, tworzyw konstrukcyjnych, elastomerów termoplastycznych, wybranych polimerów wysokotemperaturowych oraz formulacji zawierających dodatki, modyfikatory i napełniacze. Do przykładowych materiałów należą między innymi PE, PP, PS, EVA, ABS, PC, PMMA, PA, PBT i PET. Materiały wymagające szczególnej kontroli termicznej, w tym określone formulacje PVC, a także polimery wysokotemperaturowe i układy zawierające składniki ścierne lub reaktywne wymagają indywidualnego doboru geometrii i warunków pracy. Sama nazwa polimeru nie stanowi więc wystarczającej podstawy do wyboru konfiguracji. Znaczenie mają również konkretny gatunek materiału, lepkość, wilgotność, postać surowca, udział dodatków oraz wymagania dotyczące produktu końcowego. Wytłaczarka jednoślimakowa w R&D i przygotowaniu procesu do skalowaniaLaboratoryjna wytłaczarka jednoślimakowa może dostarczać danych wykorzystywanych później podczas scale-up, czyli skalowania procesu. Nie oznacza to jednak prostego przenoszenia temperatur zadanych i prędkości obrotowej z urządzenia laboratoryjnego na większą maszynę. Wartościowe doświadczenie powinno dokumentować nie tylko nastawy, ale również odpowiedź procesu: rzeczywistą wydajność, moment obrotowy, ciśnienie i temperaturę stopu oraz właściwości uzyskanego produktu. Dzięki temu możliwe jest określenie, które warunki rzeczywiście odpowiadają za stabilność procesu i jakość materiału, a następnie wykorzystanie tych informacji podczas przechodzenia do większej skali. Szczegółowe zasady doboru urządzenia i skalowania opisano w artykule Jak dobrać wytłaczarkę do materiału i procesu?. FAQ – laboratoryjne wytłaczarki jednoślimakoweDo czego służy laboratoryjna wytłaczarka jednoślimakowa?Służy do kontrolowanych badań nad podawaniem, uplastycznianiem, topieniem, homogenizacją i przepływem polimeru oraz do oceny wpływu konstrukcji urządzenia i parametrów procesu na właściwości stopu i produktu. Może być również wykorzystywana do przygotowania próbek, optymalizacji procesu i pozyskiwania danych potrzebnych do późniejszego skalowania. Kiedy warto wybrać wytłaczarkę jednoślimakową?Układ jednoślimakowy jest szczególnie właściwy wtedy, gdy głównym zadaniem jest stabilne podawanie, topienie, homogenizacja i formowanie materiału. Może również realizować funkcje mieszające, jeżeli zostanie wyposażony w odpowiednią geometrię ślimaka lub sekcje mieszające. Jeżeli dominującym zadaniem jest rozbudowany compounding wieloskładnikowy, intensywne mieszanie i dozowanie składników w kolejnych strefach procesu, należy rozważyć wytłaczarkę dwuślimakową. Czym różnią się LE-1S 20, 25 i 32 mm?Wszystkie trzy należą do laboratoryjnej rodziny LE-1S, ale odpowiadają różnym skalom strumienia materiału i zużycia surowca. LE-1S 20 mm jest przeznaczona do badań przy mniejszych ilościach materiału, LE-1S 25 mm stanowi pośrednią skalę laboratoryjną, natomiast LE-1S 32 mm umożliwia prowadzenie procesu przy większych strumieniach materiału. Większa średnica nie oznacza automatycznie lepszego odwzorowania procesu przemysłowego. Co oznacza L/D?L/D jest stosunkiem długości roboczej ślimaka do jego średnicy i jest wartością bezwymiarową. Określa względną długość dostępną do realizacji kolejnych funkcji procesu, ale nie powinien być oceniany w oderwaniu od geometrii ślimaka, właściwości materiału i warunków pracy. Jak geometria ślimaka wpływa na proces?Geometria ślimaka wpływa na pobieranie i transport materiału, przebieg topienia, poziom mieszania, generowanie ciśnienia oraz stabilność przepływu stopu. Dlatego ślimak powinien być dobierany do właściwości konkretnego materiału i funkcji, które układ ma realizować. Jakie parametry warto monitorować podczas badań?Do najważniejszych należą temperatury stref, prędkość obrotowa ślimaka, moment i obciążenie napędu, ciśnienie i temperatura stopu, rzeczywista wydajność oraz parametry dozowania. Rejestracja tych danych pozwala oddzielić nastawy maszyny od rzeczywistej odpowiedzi materiału i wiarygodnie porównywać kolejne próby. Czym LE-1SF 32 mm różni się od standardowej LE-1S 32 mm?LE-1SF 32 mm jest wyspecjalizowaną odmianą przeznaczoną do procesów filamentowych. Wykorzystuje modułową konstrukcję cylindra, możliwość stosowania ślimaków barierowych oraz konfiguracje umożliwiające współpracę z systemami dozowania i pompą stopu. Rozwiązania te pozwalają dostosować układ uplastyczniający do wymagań stabilnego wytłaczania filamentu. |



 YouTube
 Linkedin
 Facebook