Filament w druku 3D FDM — wpływ jakości materiału na procesW technologii FFF/FDM filament nie jest jedynie materiałem, który drukarka topi w głowicy. Pełni jednocześnie funkcję precyzyjnie dozowanego surowca oraz mechanicznego elementu układu podawania: napęd ekstrudera chwyta filament, przesuwa go z określoną prędkością i wykorzystuje jego sztywność do przekazywania siły potrzebnej do uplastycznienia oraz przetłoczenia polimeru przez hotend i dyszę. Filament w FFF/FDM – materiał i aktywny element układu podawaniaZgodnie z ISO/ASTM 52900:2021 technologie, w których materiał jest selektywnie dozowany przez dyszę lub inny otwór, należą do kategorii material extrusion – MEX [1]. Jedną z najczęściej stosowanych technologii tej grupy jest Fused Filament Fabrication – FFF, określana również powszechnie jako FDM. W FFF filament jest rozwijany ze szpuli, chwytany przez mechanizm podający i przemieszczany w kierunku ogrzewanej części głowicy. W hotendzie materiał przechodzi stopniowo ze stanu stałego do silnie lepkiego stopu, a chłodniejsza część filamentu znajdująca się powyżej strefy topienia przekazuje siłę potrzebną do dalszego przetłaczania materiału [2–4]. Filament pełni więc jednocześnie dwie funkcje:
Printability jest właściwością całego układu materiał–drukarka. Filament musi być wystarczająco sztywny do podawania, wystarczająco odporny na zginanie do nawijania i rozwijania, a po stopieniu mieć właściwości reologiczne umożliwiające stabilny przepływ przez hotend i dyszę. Od ruchu filamentu do rzeczywistego strumienia tworzywaPodstawową zależność łączącą geometrię filamentu z jego podawaniem można zapisać jako: Qin = Af · vf gdzie:
Dla filamentu o przekroju kołowym: Af = π · d² / 4 Model ten wyjaśnia, dlaczego zarówno średnica, jak i rzeczywisty ruch filamentu wpływają na ilość materiału trafiającego do głowicy. W praktyce należy jednak uwzględnić możliwość poślizgu i niedoskonałego przeniesienia ruchu napędu. Rzeczywisty strumień można więc przedstawić bardziej ogólnie: Qin,eff = cslip · Af · vf gdzie cslip opisuje efektywność rzeczywistego transportu filamentu. Podobne podejście wykorzystuje się w modelowaniu dynamiki ekstruzji FFF [7]. Jeżeli koło podające obraca się zgodnie z poleceniem sterownika, ale filament ślizga się lub jego powierzchnia jest ścierana, rzeczywisty strumień materiału może być mniejszy od wartości wynikającej z samego ruchu silnika. Jak strumień filamentu przekłada się na geometrię drukowanej ścieżki?W idealnym stanie ustalonym i przy zachowaniu masy strumień wpływający do hotendu powinien odpowiadać strumieniowi wychodzącemu z dyszy: Qout ≈ Qin,eff Jeżeli głowica przesuwa się z prędkością vhead, można bilansowo zapisać: Apath ≈ Qout / vhead gdzie Apath oznacza efektywne pole przekroju zdeponowanej ścieżki. Jest to model uproszczony – rzeczywisty kształt ścieżki zależy również od wysokości warstwy, średnicy dyszy, odległości od poprzedniej warstwy, zwilżania, deformacji stopu i warunków chłodzenia. Pokazuje jednak podstawową zależność: Jeżeli zmienia się rzeczywista ilość materiału wypływającego z dyszy, a prędkość ruchu głowicy pozostaje taka sama, musi zmienić się geometria odkładanej ścieżki. Średnica filamentu wpływa na rzeczywistą dawkę materiałuDla nominalnej średnicy 1,75 mm zmiana wymiaru ma większy wpływ na pole przekroju, niż może sugerować sama różnica średnicy. Przykładowo:
Jeżeli drukarka przesunie taką samą długość filamentu, rzeczywista objętość materiału doprowadzona do hotendu będzie więc różna. Badania dotyczące tolerancji średnicy filamentów wskazują na wpływ zmienności wymiarowej na rzeczywistą ilość podawanego materiału oraz stabilność procesu [5]. Stałe przesunięcie i lokalna zmienność są dwoma różnymi problemamiJeżeli cała szpula ma bardzo stabilną średnicę, ale jej wartość jest nieznacznie przesunięta względem nominalnej, część błędu można skompensować prawidłową kalibracją przepływu. Znacznie trudniejsza jest sytuacja, gdy średnica zmienia się na długości. Jedna wartość korekcyjna nie może jednocześnie kompensować odcinków o średnicy 1,70, 1,75 i 1,80 mm. Dlatego z punktu widzenia drukarki powtarzalność geometrii na całej długości jest szczególnie istotna. Owalność – prawidłowa średnia nie gwarantuje prawidłowego przekrojuFilament może mieć przekrój niekołowy. Jeżeli przybliżymy go elipsą: A = π · D1 · D2 / 4 Pomiar wykonany tylko w jednej osi może więc nie opisywać rzeczywistego pola przekroju. Owalność ma również znaczenie mechaniczne. Podczas rozwijania filament może obracać się wokół własnej osi i przedstawiać prowadnicom, rurce PTFE lub wejściu do hotendu różny wymiar poprzeczny. Przy niewielkich luzach może to wpływać na tarcie i stabilność podawania. Profesjonalny producent filamentu powinien więc kontrolować nie tylko średnią wartość średnicy, ale również jej zmienność, owalność i lokalne zaburzenia geometrii. W liniach SiTech3D takie zadanie może realizować głowica pomiarowa EdgeMetric 360, dostępna w konfiguracjach jedno-, dwu- i trzyosiowych i przeznaczona do ciągłej kontroli geometrii filamentu. Sposób definiowania, pomiaru i dokumentowania średnicy, owalności oraz lokalnych defektów opisujemy szczegółowo w artykule Jakość filamentu do druku 3D – wady, pomiar i diagnostyka. Koła ekstrudera muszą skutecznie przekazać siłę do filamentuMechanizm ekstrudera nie zasysa tworzywa do hotendu. Moment obrotowy silnika zostaje poprzez koło lub koła napędowe przekształcony w siłę osiową działającą na filament. Zdolność do jej przeniesienia zależy między innymi od:
Fischer i wsp. wykazali eksperymentalnie, że siła podawania i wymagany docisk są kluczowe dla stabilnego transportu, a wzrost prędkości podawania może doprowadzić do przejścia w obszar gwałtownie rosnącej i bardziej niestabilnej siły ekstruzji [3]. Zbyt mały docisk może powodować poślizg. Zbyt duży może z kolei silnie odkształcać miękki filament albo powodować jego nadmierne nacinanie przez zęby koła. Filament przed strefą topienia pracuje jak ściskana kolumnaOpór przepływu stopu powoduje powstanie siły skierowanej przeciwnie do ruchu filamentu. Chłodny odcinek materiału znajdujący się pomiędzy napędem a strefą uplastyczniania jest więc obciążony osiowo na ściskanie. Dla idealizowanego modelu krytyczną siłę wyboczenia można przedstawić równaniem Eulera: Fcr = π² · E · I / (K · L)² gdzie:
Dla kołowego filamentu: I = π · d⁴ / 64 Model pokazuje dwie bardzo ważne zależności:
W rzeczywistej drukarce filament nie jest idealną kolumną Eulera – jest podparty w prowadnicach, jego temperatura zmienia się w kierunku hotendu, a polimer ma właściwości lepkosprężyste. Model dobrze pokazuje jednak, dlaczego krótkie i ciasne prowadzenie ma szczególne znaczenie dla materiałów elastycznych [2]. Printability jest kompromisem pomiędzy sztywnością filamentu i oporem przepływuWysoka sztywność filamentu sama w sobie nie gwarantuje poprawnego drukowania. Napęd musi wygenerować siłę większą od oporów powstających w hotendzie, ale filament musi jednocześnie pozostać stabilny mechanicznie. Jeżeli materiał po stopieniu ma dużą lepkość, wymagane ciśnienie i siła rosną. Jeżeli jednocześnie chłodny filament ma niewielką sztywność, może dojść do wyboczenia zanim wymagane ciśnienie zostanie osiągnięte. Dlatego literatura dotycząca projektowania materiałów do FFF rozpatruje drukowalność jako relację pomiędzy właściwościami mechanicznymi filamentu i reologią stopu [2]. Materiał może być trudny do druku nie dlatego, że jest po prostu „za miękki” albo „za lepki”, lecz dlatego, że jego zdolność do przeniesienia siły jest niewystarczająca w stosunku do oporów, jakie generuje po stopieniu. Filamenty elastyczne – dlaczego krótki tor podawania pomaga?TPU, TPE i inne elastyczne filamenty mają znacznie mniejszą sztywność od typowego PLA czy ABS. Dlatego korzystne są:
Długi tor Bowdena może działać poprawnie, jeżeli filament jest właściwie podparty, ale zwiększa długość i złożoność mechanicznego toru transportowego. Dlatego bardzo miękkie materiały są z reguły prostsze do kontrolowania w układach o krótkiej drodze podawania. Filament musi być sztywny, ale nie może być nadmiernie kruchyFilament musi nie tylko przenosić ściskanie. Musi również zostać nawinięty na szpulę, przechowywany w stanie zakrzywionym, rozwinięty i poprowadzony przez drukarkę. Właściwość tę literatura określa między innymi jako spoolability [2]. Problem kruchości może występować szczególnie w materiałach:
Dobry filament powinien więc znajdować się w odpowiednim oknie mechanicznym: sztywność do podawania + odporność na zginanie do nawijania i rozwijania. Szpula i prowadzenie filamentu wpływają na obciążenie ekstruderaNapęd musi pokonać nie tylko opór hotendu. Dodatkowe obciążenia powstają wcześniej. Znaczenie mają między innymi:
Dlatego jakość nawoju nie jest wyłącznie kwestią wyglądu. Jest funkcjonalną cechą filamentu wpływającą na powtarzalność jego dostarczania do drukarki. Hotend ma skończoną zdolność dostarczania ciepłaTemperatura ustawiona na ekranie drukarki nie oznacza, że cały przekrój filamentu natychmiast osiąga tę samą temperaturę. Ciepło musi zostać przekazane od gorących powierzchni w kierunku wnętrza materiału. Charakterystyczny czas przewodzenia ciepła rośnie w przybliżeniu z kwadratem charakterystycznego wymiaru: t ∝ r² / α gdzie α oznacza dyfuzyjność cieplną polimeru. Wraz ze wzrostem przepływu zmniejsza się czas przebywania materiału w gorącej strefie. Jeżeli rdzeń filamentu nie zostanie dostatecznie ogrzany, wzrasta jego efektywna lepkość i siła potrzebna do dalszego przepływu. Średnice 1,75 i 2,85 mm tworzą różne warunki topieniaFilament 2,85 mm ma większą drogę przewodzenia ciepła do rdzenia, ale jednocześnie dla tego samego strumienia objętościowego porusza się osiowo wolniej niż filament 1,75 mm. Nie można więc oceniać obu średnic tylko jednym argumentem. Badania Wüst i wsp. z 2026 r. pokazały, że wpływ długości strefy topienia zależy od średnicy filamentu [6]. W badanej konfiguracji PLA:
Badanie pokazuje, że wydajność hotendu wynika z kompromisu: transfer ciepła ↔ opory lepkościowe. Przy dużym przepływie rośnie siła potrzebna do ekstruzjiPrzy małym i umiarkowanym strumieniu materiał może przebywać w strefie grzania wystarczająco długo, aby zostać właściwie uplastyczniony. Wraz ze wzrostem prędkości podawania:
Fischer i wsp. wykazali eksperymentalnie przejście z zakresu stosunkowo stabilnej ekstruzji do obszaru, w którym wraz ze wzrostem prędkości gwałtownie rosła zarówno siła, jak i jej zmienność [3]. Dlatego dla konkretnego układu materiał–hotend–dysza istnieje praktyczne okno stabilnego przepływu. Reologia – filament PLA nie jest zdefiniowany jedną wartością MFRPo stopieniu polimer zachowuje się jak płyn o właściwościach zależnych od temperatury, szybkości ścinania, struktury molekularnej oraz dodatków. Większość termoplastów stosowanych w FFF jest nienewtonowska i wykazuje shear thinning – lepkość pozorna maleje wraz ze wzrostem szybkości ścinania [4]. W dyszy szybkości ścinania mogą znacząco różnić się od warunków odpowiadających prostemu badaniu wskaźnika płynięcia. Dlatego MFR/MVR jest użytecznym parametrem porównawczym, ale nie opisuje pełnej charakterystyki reologicznej materiału. W bardziej zaawansowanym rozwoju filamentów wykorzystuje się między innymi:
Przegląd Acierno i Patti wskazuje, że właściwości reologiczne wpływają kolejno na możliwość przepływu przez dyszę, zachowanie zdeponowanej ścieżki oraz tworzenie połączenia pomiędzy warstwami [4]. Ruch ekstrudera i wypływ z dyszy nie są synchroniczne w stanach przejściowychW stanie ustalonym można przyjąć, że średni strumień wpływający do hotendu odpowiada średniemu strumieniowi wychodzącemu. Podczas gwałtownych zmian prędkości założenie to przestaje być wystarczające. W układzie występują:
Kunz, Mößner i Werner wykazali eksperymentalnie w 2026 r., że gwałtowne zmniejszenie prędkości ruchu może powodować opóźnione zmniejszenie strumienia i lokalną nadekstruzję, natomiast szybkie zwiększenie prędkości może powodować przejściową niedoekstruzję [7]. Pressure Advance pomaga kompensować dynamikę, ale nie zmienia właściwości materiałuAlgorytmy typu Pressure Advance lub Linear Advance modyfikują profil ruchu ekstrudera tak, aby częściowo kompensować narastanie i zanikanie ciśnienia w układzie. Są bardzo użyteczne, lecz ich modele są uproszczone. Współczynniki zależą między innymi od materiału, temperatury, przepływu i konstrukcji hotendu. Badania dynamiki FFF wskazują, że odpowiedź rzeczywistego układu nie jest w pełni opisywana przez prosty model ze stałymi parametrami [7]. Sterowanie może kompensować przewidywalną dynamikę poprawnego materiału. Nie może jednak usunąć lokalnego zgrubienia filamentu, zanieczyszczenia, wilgoci ani losowej zmiany jego właściwości. Retrakcja i stringing również zależą od materiałuRetrakcja nie usuwa całego stopu z dyszy. Jej zadaniem jest przede wszystkim zmniejszenie ciśnienia w układzie i ograniczenie dalszego niekontrolowanego wypływu. Skuteczność retrakcji zależy między innymi od:
Dlatego dwa filamenty drukowane na tej samej maszynie mogą wymagać różnych nastaw retrakcji nawet wtedy, gdy oba należą do tej samej ogólnej grupy polimerów. Wilgoć może zmieniać zarówno proces, jak i właściwości częściWpływ wilgoci zależy od rodzaju polimeru i nie powinien być opisywany jedną regułą dla wszystkich filamentów. W zależności od materiału mogą wystąpić:
Badania Hamrol i wsp. dla ABS wykazały mierzalny związek pomiędzy zawartością wilgoci filamentu a właściwościami mechanicznymi i powierzchnią elementów wykonywanych metodą FFF [8]. W kolejnym badaniu tego zespołu, dla konkretnego ABS i określonych warunków eksperymentalnych, zwiększenie zawartości wilgoci wiązało się między innymi ze znaczącym pogorszeniem właściwości mechanicznych [9]. Wyników ilościowych uzyskanych dla ABS nie należy bezpośrednio przenosić na PLA, PETG, PA, TPU, PEEK ani inne polimery. Suszenie i magazynowanie są elementem przygotowania filamentu do drukuNie istnieje jedna właściwa temperatura ani czas suszenia dla „filamentu 3D”. Warunki zależą między innymi od:
Dla materiałów silnie higroskopijnych istotne może być również drukowanie bezpośrednio z kontrolowanego, suchego środowiska podczas długich procesów. Filamenty kompozytowe są nowymi układami materiałowymiDodanie włókien, proszków mineralnych, metali lub innych faz funkcjonalnych zmienia więcej niż właściwości gotowej części. Zmieniać mogą się również:
Nie należy przyjmować, że każdy napełniacz musi zawsze zwiększać lepkość w ten sam sposób. Efekt zależy od rodzaju osnowy, udziału, wielkości, kształtu, orientacji i dyspersji fazy stałej [4]. Filament kompozytowy należy więc traktować jak nowy układ materiałowy, a nie wyłącznie bazowy polimer z dodatkiem napełniacza. Włókna mogą tworzyć mostki w zwężeniu dyszyW materiałach wzmacnianych krótkimi włóknami istotna jest nie tylko średnica pojedynczego włókna. Zhang i wsp. wykazali za pomocą modelu CFD–DEM zweryfikowanego danymi µCT, że skłonność do blokowania dyszy wzrastała wraz z długością włókien i ich udziałem objętościowym. Lepkość osnowy również wpływała na zjawisko [10]. Włókna mogą tworzyć lokalne skupiska i mostki w zwężającej się części dyszy. Dlatego przy filamentach wzmacnianych znaczenie mają:
Osobną grupą są wysoko napełnione filamenty metalowe przeznaczone do dalszego usuwania spoiwa i spiekania. Ich technologię opisujemy w artykule Filament metalowy do druku 3D – materiał, proces i wyzwania produkcyjne. Materiały ścierne zmieniają również stan techniczny dyszyWłókna szklane, włókna węglowe oraz część napełniaczy mineralnych mogą powodować zużycie ścierne dyszy. Zmiana rzeczywistej średnicy i geometrii zużytej dyszy może z czasem wpływać na przepływ oraz geometrię ścieżki. Przy materiałach abrazyjnych dobór materiału dyszy jest więc częścią konfiguracji procesu. Właściwości filamentu wpływają także na połączenie kolejnych ścieżek i warstwPo opuszczeniu dyszy świeży materiał styka się z wcześniej zdeponowaną ścieżką. Powstanie dobrego połączenia wymaga odpowiedniego kontaktu i mobilności łańcuchów polimerowych na granicy obu materiałów. Znaczenie mają między innymi:
Literatura wskazuje, że dla silnego połączenia potrzebny jest rozwój kontaktu oraz dyfuzja i splątanie łańcuchów polimerowych przez interfejs [11]. Nie oznacza to jednak, że właściwości filamentu same determinują wytrzymałość części. Równie istotne pozostają temperatura, geometria ścieżek, orientacja części, wysokość warstwy, chłodzenie i warunki termiczne całego wydruku. Co drukarka może skompensować, a czego nie?
Nie każdy problem z wydrukiem oznacza wadę filamentuTen sam objaw może mieć kilka przyczyn. Dlatego diagnostyka powinna rozdzielać materiał, mechanikę drukarki i parametry procesu.
Powtarzalny filament zmniejsza liczbę zakłóceń procesuNowoczesne drukarki coraz skuteczniej kompensują dynamikę ekstrudera, drgania i część zmian przepływu. Nie zmienia to jednak podstawowej zasady sterowania procesem: im bardziej powtarzalny materiał wejściowy, tym mniej zakłóceń musi kompensować drukarka. Sterownik może zmienić temperaturę, prędkość lub ruch ekstrudera. Nie może jednak:
Od problemu w drukarce do kontroli jakości filamentuJeżeli problem wynika z geometrii, wilgotności, jednorodności lub struktury filamentu, jego źródło znajduje się wcześniej niż sam proces drukowania. Sposób definiowania, pomiaru i dokumentowania takich cech opisujemy w artykule Jakość filamentu do druku 3D – wady, pomiar i diagnostyka. Cały proces technologiczny prowadzący od granulatu do gotowej szpuli przedstawiamy natomiast w materiale Produkcja filamentu 3D – wymagania procesu i linii technologicznej. Powtarzalność w drukarce zaczyna się podczas produkcji filamentuGeometria, jednorodność, stan polimeru, właściwości reologiczne, wilgotność i jakość nawoju nie powstają w drukarce. Są wynikiem całej technologii przygotowania i wytwarzania filamentu.
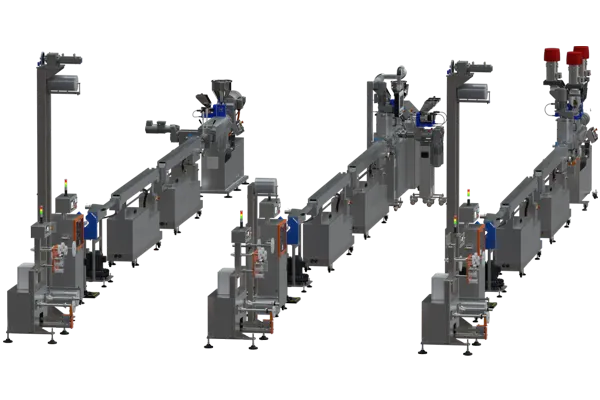
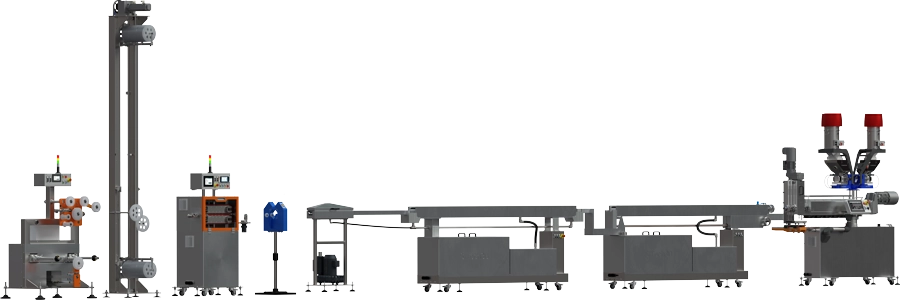
Rys. 1. Przemysłowa linia SiTech3D do produkcji filamentu. Właściwości obserwowane później w drukarce są rezultatem przygotowania surowca, wytłaczania, formowania, chłodzenia, kontroli geometrii i nawijania. Przykładem kompletnego rozwiązania jest linia SiTech3D do produkcji filamentu z wytłaczarką LE-1SF 32 mm. Aktualna konfiguracja obejmuje między innymi specjalizowaną wytłaczarkę jednoślimakową, pompę stopionego tworzywa, głowicę formującą, ciepłą i zimną wannę chłodzącą, pomiar średnicy, odciąg, magazyn filamentu i nawijarkę, a maksymalna prędkość liniowa linii wynosi 150 m/min. Kluczowym elementem przygotowania stabilnego stopu jest odpowiednio dobrany układ uplastyczniający. SiTech3D rozwija w tym celu wytłaczarkę do filamentów LE-1SF 32 mm, zaprojektowaną jako wyspecjalizowane urządzenie badawczo-produkcyjne do filamentów, z możliwością współpracy z dozownikami grawimetrycznymi i pompą stopu. Szczegółowo zależności pomiędzy konstrukcją wytłaczarki, geometrią ślimaka, homogenizacją, momentem, obrotami i stabilnością stopu opisujemy w artykule Wytłaczarka do filamentu – dobór układu uplastyczniającego i LE-1SF 32 mm. Linia do produkcji filamentu powinna wynikać z wymagań materiałuNie istnieje jedna konfiguracja odpowiednia dla każdego filamentu. Innych warunków wymagają standardowe polimery termoplastyczne, innych materiały elastyczne, higroskopijne, wysoko napełnione czy kompozyty wzmacniane włóknami. Dlatego dobór urządzeń powinien uwzględniać między innymi:
Przegląd dostępnych konfiguracji znajduje się w dziale linie do produkcji filamentów do drukarek 3D. Dla zastosowań seryjnych dostępne są również linie produkcyjne filamentów do drukarek 3D, konfigurowane zależnie od materiału, oczekiwanej wydajności i wymagań jakościowych. Podsumowanie – filament jest częścią układu technologicznego FFFFilament nie jest biernym włóknem tworzywa, którego jedyną rolą jest stopienie się w zadanej temperaturze. Jego pole przekroju decyduje o objętości materiału przypadającej na jednostkę długości. Sztywność i geometria określają zdolność przenoszenia siły podawania. Odporność na zginanie decyduje o możliwości nawijania i rozwijania. Właściwości cieplne wpływają na szybkość ogrzewania, a reologia – na ciśnienie i siłę potrzebną do przepływu przez dyszę. Przy drukowaniu dynamicznym pojawia się dodatkowo odpowiedź czasowa układu: zmiana prędkości filamentu nie powoduje natychmiast identycznej zmiany strumienia wychodzącego z dyszy. Dlatego nowoczesne algorytmy sterowania mogą poprawiać zachowanie procesu, ale ich skuteczność nadal zależy od powtarzalności materiału. Wilgoć, degradacja, lokalne zanieczyszczenia, niejednorodność formulacji i wadliwy nawój tworzą natomiast zakłócenia, których drukarka nie jest w stanie w pełni skompensować. Dlatego zamiast pytać wyłącznie: „czy filament ma średnicę 1,75 mm?” warto zadać znacznie bardziej techniczne pytanie: „czy kolejne metry tego filamentu mają wystarczająco powtarzalne właściwości geometryczne, mechaniczne, cieplne i reologiczne, aby układ podawania, hotend i sterowanie drukarki mogły utrzymywać stabilny strumień materiału i powtarzalną geometrię ścieżki?” Rozwijasz własny filament lub przygotowujesz jego produkcję?Dobór linii powinien rozpocząć się od właściwości materiału, wymaganej wydajności oraz parametrów produktu, które mają być kontrolowane. SiTech3D projektuje laboratoryjne i produkcyjne linie filamentowe oraz systemy pomiarowe dobierane do konkretnego polimeru, formulacji i celu technologicznego. Stabilny druk zaczyna się wcześniej niż w drukarce – zaczyna się od powtarzalnego materiału i dobrze kontrolowanego procesu jego wytwarzania. Literatura i źródła
|
Zobacz także: Wydajność wytłaczarki jednoślimakowej – kalkulator Produkcja filamentu 3D — wymagania procesu i linii technologicznej Materiały do produkcji filamentów 3D – jak dobrać proces i linię technologiczną Wysokoenergetyczne plastyczne materiały wybuchowe. Wytłaczarki do tworzyw sztucznych: kryteria doboru układu do materiału, procesu i skali produkcji Rodzaje kauczuków i elastomerów – właściwości, różnice i zastosowania Przewodnik po bazie wiedzy Sitech3D – przetwórstwo polimerów, reologia i technologia wytłaczania Polimery w procesie wytłaczania – klasy materiałów i właściwości Anatomia ślimaków segmentowych w wytłaczarkach dwuślimakowych współbieżnych |
Imię i nazwisko:
Nazwa Firmy
Telefon
Treść:



 YouTube
 Linkedin
 Facebook